HI Lastra in PS per la formatura sottovuoto e la termoformatura
HSQY HIPS materiale in fogli per la termoformatura sottovuoto combina resistenza agli urti, rigidità e buona formabilità per vassoi , imballaggi, rivestimenti per elettrodomestici, coperture, alloggiamenti, display e componenti termoformati industriali.
Il polistirene ad alto impatto, comunemente abbreviato come HIPS , è un materiale di polistirene modificato con gomma ampiamente utilizzato per la formatura sottovuoto e la termoformatura perché offre un equilibrio pratico tra tenacità, rigidità, prestazioni di lavorazione e costo del materiale.
L'attuale gamma di prodotti HSQY copre spessori da circa 0,2 mm a 6 mm, larghezze fino a 1600 mm e colori bianco, nero o personalizzati. La scelta del materiale deve basarsi sulla profondità di formatura, sulle dimensioni dello stampo, sullo spessore della parete finita e sui requisiti del componente finale.
![HIPS materiale in fogli per la termoformatura]()
HI Lastra in PS per la termoformatura
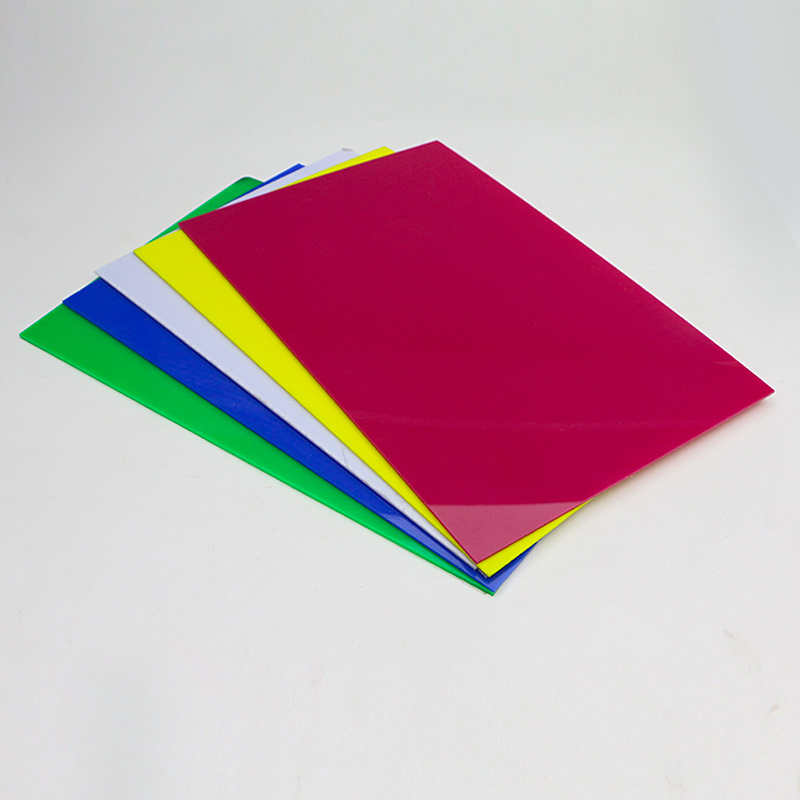
![Termoformatura del polistirene ad alto impatto materiale in fogli]()
HIPS Foglio termoformabile
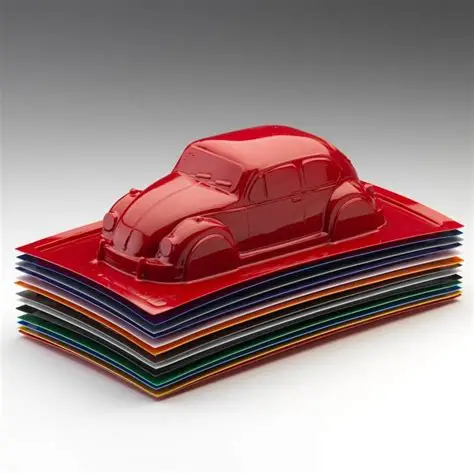
![Polistirene materiale in fogli per componenti termoformati]()
Lastre di polistirene per componenti stampati
HIPS Specifiche dei fogli per termoformatura sottovuoto
| dell'immobile |
Specifiche |
| Prodotto |
HIPS / Foglio di polistirene per termoformatura |
| Materiale |
Polistirene ( PS ) / Polistirene ad alto impatto ( HIPS ) |
| Spessore |
0,2 mm - 6 mm, personalizzato |
| Larghezza massima |
Fino a circa 1600 mm |
| Colore |
Bianco, Nero, Colori personalizzati |
| Superficie |
Superficie liscia; lucida, opaca o specifica per l'applicazione, soggetta a conferma del grado. |
| Processi di formazione |
Formatura sottovuoto, termoformatura e processi di formatura materiale in fogli correlati in base al grado e all'attrezzatura |
| Elaborazione secondaria |
Taglio, fustellatura, lavorazione CNC, foratura, fresatura, incollaggio, verniciatura, stampa e laminazione a seconda delle specifiche |
| Applicazioni tipiche |
Confezioni vassoi , inserti, rivestimenti per elettrodomestici, coperture, involucri, espositori POP, insegne, prototipi e componenti industriali termoformati |
Nota sulle specifiche: le prestazioni di formatura dipendono dall'esatto grado HIPS , dallo spessore materiale in fogli dalle condizioni di riscaldamento, dalla geometria dello stampo e dai requisiti del pezzo finito. Le specifiche finali devono essere confermate utilizzando l'attrezzatura di termoformatura e il design del pezzo previsti.
Che cos'è un foglio termoformabile HIPS ?
HIPS Il materiale in fogli polistirene ad alto impatto per termoformatura sottovuoto è fornito in forma piana materiale in fogli o come materiale di formatura adatto per la produzione di componenti in plastica tridimensionali.
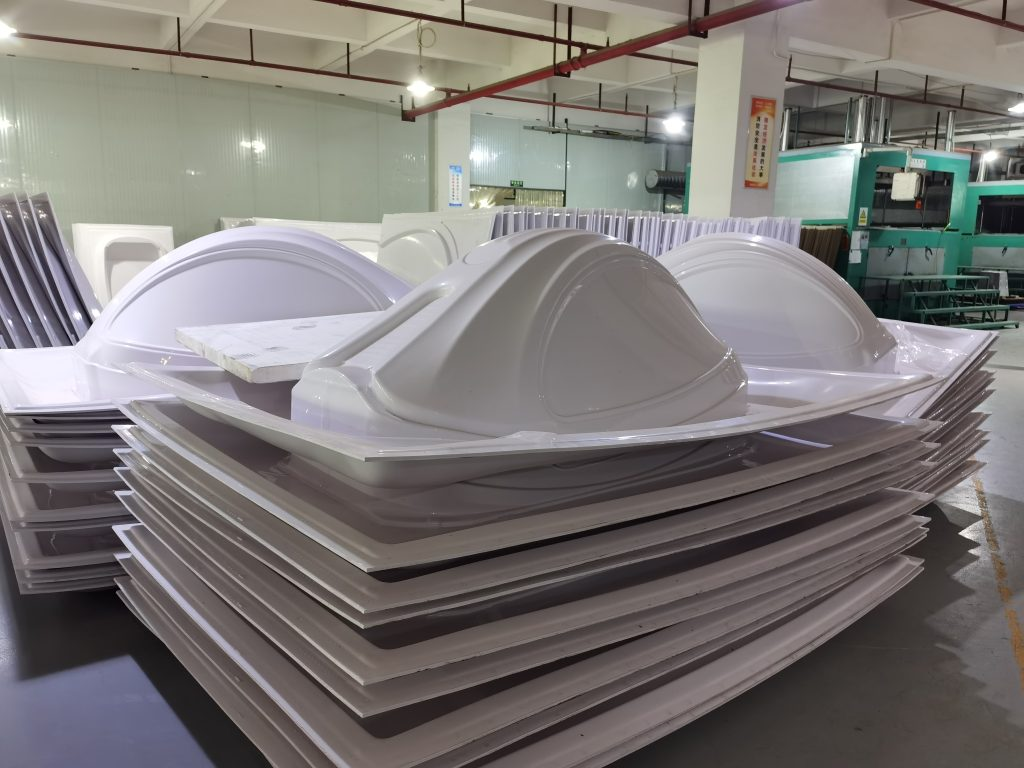
Durante la termoformatura sottovuoto, il materiale in fogli viene riscaldato fino a diventare sufficientemente malleabile. Successivamente, il vuoto aspira il materiale riscaldato contro uno stampo, dove si raffredda e mantiene la forma desiderata.
HIPS è particolarmente utile quando il componente finito richiede una maggiore tenacità rispetto allo standard GPPS pur necessitando di termoformatura, rifilatura e fabbricazione secondaria economiche.
Perché HIPS è ampiamente utilizzato per la termoformatura
Buona formabilità: i gradi HIPS adatti possono essere formati in vassoi , rivestimenti, coperture e alloggiamenti utilizzando attrezzature di termoformatura convenzionali.
Resistenza agli urti migliorata: la modifica in gomma offre una maggiore tenacità rispetto allo standard GPPS .
Rigidità utile: i pezzi stampati possono mantenere una rigidità strutturale utile se viene selezionato lo spessore iniziale appropriato.
Elaborazione economica: HIPS è ampiamente scelto per prodotti stampati ad alto volume dove i costi dei materiali e della lavorazione sono importanti.
Facili da rifinire e lavorare: i pezzi finiti possono essere tagliati, forati, fresati e lavorati con utensili adatti.
Opzioni di superficie: bianco, nero, colori personalizzati e diverse finiture superficiali possono essere valutati in base all'applicazione.
Stampabile e verniciabile: le superfici idonee, previa verifica di compatibilità, possono essere utilizzate per la stampa, l'etichettatura, la verniciatura e la finitura decorativa.
Formatura sottovuoto vs. termoformatura
La termoformatura è il processo più ampio di riscaldamento di un materiale termoplastico materiale in fogli e di modellazione dello stesso in un componente tridimensionale. La formatura sottovuoto è uno dei metodi di termoformatura più comuni.
| del processo |
Descrizione generale |
Utilizzo tipico |
| Termoformatura |
La pressione del vuoto attira il materiale in fogli riscaldato contro lo stampo |
Vassoi, coperchi, espositori, rivestimenti e parti stampate relativamente semplici |
| Stampaggio a pressione |
La pressione dell'aria aggiuntiva aiuta il materiale in fogli contro la muffa |
Applicazioni che richiedono una maggiore definizione dei dettagli superficiali, previa disponibilità di materiali e attrezzature adeguati. |
| Termoformatura generale |
Ampia categoria che comprende processi di formatura sottovuoto, a pressione e assistiti meccanicamente. |
Imballaggi, elettrodomestici, componenti industriali e prodotti in plastica stampata |
Come scegliere lo spessore HIPS per la termoformatura
Lo spessore iniziale materiale in fogli è uno dei parametri di acquisto più importanti perché il materiale si assottiglia man mano che viene allungato sopra o dentro lo stampo.
| Direzione dello spessore |
Direzione generale dell'applicazione |
| 0,2 - 0,5 mm |
Inserti e componenti sagomati leggeri a basso spessore vassoi |
| 0,5 - 1,0 mm |
Imballaggi, espositori, piccole coperture e prodotti termoformati leggeri in generale |
| 1,0 - 2,0 mm |
Calibro medio vassoi , alloggiamenti, coperture e componenti per elettrodomestici |
| 2,0 - 4,0 mm |
Parti stampate di grandi dimensioni, coperture per apparecchiature, pannelli per elettrodomestici e componenti industriali. |
| 4,0 - 6,0 mm |
Componenti formati o fabbricati di grosso calibro che richiedono una maggiore rigidità iniziale materiale in fogli |
Questi intervalli rappresentano indicazioni generali di selezione piuttosto che limiti di applicazione fissi. Un piccolo componente a stampaggio profondo può richiedere uno spessore iniziale materiale in fogli maggiore rispetto a un componente a stampaggio superficiale molto più grande.
Parametri chiave della termoformatura sottovuoto
Uno stampo per termoformatura materiale in fogli non dovrebbe essere scelto basandosi solo sullo spessore. La geometria dello stampo e le condizioni di lavorazione influenzano direttamente il componente finito.
| Parametro |
: perché è importante |
| Spessore iniziale del foglio |
Determina la quantità di materiale disponibile prima dello stiramento |
| Larghezza e lunghezza dello stampo |
Determina le dimensioni materiale in fogli richieste e l'area di serraggio |
| Nome formante |
Le cavità profonde generalmente causano un maggiore assottigliamento delle pareti. |
| Rapporto di pareggio |
Aiuta a valutare quanto il materiale in fogli deve allungarsi durante la formazione |
| Raggio d'angolo |
Gli angoli acuti possono aumentare l'assottigliamento e lo stress localizzati |
| Spaziatura delle cavità |
Le cavità ravvicinate possono aumentare il rischio di formazione di membrane. |
| Uniformità di riscaldamento |
Il riscaldamento non uniforme può causare cedimenti e formature irregolari |
| Sistema di aspirazione |
Le prestazioni del vuoto influenzano la definizione dello stampo e la consistenza della formatura. |
| Spessore della parete finita |
Dovrebbe essere misurato negli angoli critici, nelle pareti laterali e nelle cavità profonde |
Distribuzione dello spessore della parete dopo la termoformatura
Lo spessore stampato su una specifica HIPS materiale in fogli descrive la superficie piana originale materiale in fogli . Non rappresenta lo spessore di ogni area del componente finito.
Man mano che HIPS si allunga in uno stampo, il materiale viene ridistribuito. Gli angoli, le pareti laterali profonde e le aree più lontane dal piano materiale in fogli originale possono diventare sostanzialmente più sottili.
Laddove lo spessore minimo della parete sia critico, gli acquirenti dovrebbero fornire i requisiti del pezzo finito e valutare i campioni prodotti sullo stampo previsto piuttosto che specificare solo lo spessore originale materiale in fogli .
Riduzione della formazione di ragnatele durante la termoformatura
La formazione di ragnatele si verifica quando si formano pieghe indesiderate tra le caratteristiche o le cavità dello stampo. È influenzata dalla spaziatura dello stampo, materiale in fogli temperatura, materiale in fogli , dalla geometria di stampaggio e dalla tecnica di formatura.
Se un prodotto attuale presenta problemi di formazione di ragnatele, fornire il disegno dello stampo, lo spessore, la spaziatura delle cavità e le fotografie del pezzo formato quando si discute della selezione del materiale. materiale in fogli soli cambiamenti di materiale potrebbero non risolvere un problema di stampo o di riscaldamento.
Ciao Lastra in PS per vassoi e inserti per imballaggio
HIPS possono essere formati sottovuoto in vassoi protettivi, inserti, supporti per componenti e altre strutture di imballaggio rigide dove sono importanti tenacità, rigidità e formatura economica.
Per i progetti di imballaggio, specificare le dimensioni della cavità, il numero di cavità, il peso del prodotto, il comportamento di impilamento richiesto e lo spessore minimo della parete finita.
Gli imballaggi per alimenti, prodotti farmaceutici, dispositivi medici e imballaggi sensibili alle scariche elettrostatiche richiedono un grado di materiale specifico per l'applicazione e la relativa documentazione. Lo standard HIPS non deve essere automaticamente considerato idoneo per queste applicazioni regolamentate.
CIAO Lastra in PS per Rivestimenti e componenti per elettrodomestici
HIPS è ampiamente considerato per rivestimenti di frigoriferi, interni di elettrodomestici, coperture, alloggiamenti e vassoi perché i gradi adatti combinano la capacità di termoformatura con una rigidità utile e resistenza agli urti.
I produttori di elettrodomestici dovrebbero specificare la profondità di formatura, la temperatura di esercizio, l'esposizione a detergenti o sostanze chimiche, il colore, la finitura superficiale e le prestazioni meccaniche richieste quando valutano un grado HIPS .
Ciao Lastra in PS per coperture e custodie per apparecchiature
I materiali di medio e grosso calibro HIPS possono essere termoformati sottovuoto per realizzare coperture, alloggiamenti e involucri protettivi per apparecchiature in cui peso ridotto, aspetto estetico e produzione economica sono importanti.
L'idoneità del componente finito deve essere valutata in base alle dimensioni, ai requisiti di resistenza agli urti, ai punti di fissaggio, alle campate non supportate e alle condizioni operative.
Ciao Lastra in PS per espositori e segnaletica POP
La termoformatura sottovuoto consente di trasformare HIPS in componenti espositivi tridimensionali, pannelli personalizzati, supporti per prodotti, insegne e arredi per punti vendita.
Le superfici HIPS idonee possono anche essere stampate, verniciate o decorate dopo la formatura. L'adesione della stampa o del rivestimento deve essere verificata utilizzando il grado materiale in fogli effettivo e la superficie finita.
Ciao Lastra in PS per prototipi e modellismo
HIPS è utile per la formatura sottovuoto di prototipi perché materiale in fogli possono essere riscaldati, formati, rifilati, forati, incollati e verniciati utilizzando tecniche di fabbricazione comuni.
La prototipazione consente inoltre ai produttori di valutare la geometria dello stampo, la distribuzione dello spessore delle pareti e la rigidità del pezzo prima di avviare una produzione in serie.
Bianco contro nero HIPS per la termoformatura
| Opzione |
Istruzioni generali per l'applicazione |
| Bianco HIPS |
Rivestimenti per elettrodomestici, display stampati, vassoi bianchi, prototipi e parti formate in generale |
| Nero HIPS |
Industriale vassoi , coperture, alloggiamenti, display scuri e componenti opachi sagomati |
| Colori personalizzati |
Componenti di marca e requisiti estetici specifici per l'applicazione soggetti a conferma di produzione |
HIPS contro GPPS per la termoformatura sottovuoto
| Caratteristica |
HIPS |
GPPS |
| Struttura del materiale |
polistirene modificato con gomma |
Polistirene per uso generale |
| Aspetto tipico |
Normalmente opaco |
Normalmente trasparente e lucido |
| Resistenza agli urti |
Più alto a causa della modifica della gomma |
Più fragile |
| Direzione di termoformatura |
Comunemente preferito quando la tenacità e la formabilità generale sono prioritarie. |
Valutabile laddove sia richiesta la trasparenza |
| Parti tipiche |
Vassoi, rivestimenti, coperchi, alloggiamenti e componenti opachi |
Imballaggi, coperture e componenti per esposizione trasparenti. |
HIPS vs. ABS per la termoformatura
| Fattore di selezione |
HIPS |
ABS |
| Posizionamento principale |
Materiale termoformabile economico |
Termoplastici ingegneristici per applicazioni più esigenti |
| Applicazioni tipiche |
Vassoi, espositori, rivestimenti per elettrodomestici, coperchi e involucri generici |
Alloggiamenti resistenti, componenti automobilistici e parti industriali più esigenti |
| Selezione dei materiali |
La scelta dipende da resistenza all'impatto, temperatura, rigidità, aspetto, geometria di formatura e costo del pezzo finito. |
Superficie della lamiera e aspetto del pezzo finito
La finitura superficiale è importante perché l'aspetto dell'originale materiale in fogli influenza l'aspetto del componente formato.
Prima della produzione, è necessario specificare se la superficie deve essere lucida, opaca, liscia o specifica per l'applicazione. Il riscaldamento e lo stiramento possono alterare la lucentezza e la consistenza, pertanto, laddove la qualità estetica sia importante, l'aspetto deve essere approvato utilizzando un campione rappresentativo.
Rifinitura e lavorazione secondaria
Dopo la formatura sottovuoto, il materiale in eccesso deve normalmente essere rifilato dal pezzo finito. HIPS può essere lavorato utilizzando metodi di rifilatura, taglio, fresatura, foratura, punzonatura e lavorazione CNC appropriati.
Le condizioni di lavorazione e di utilizzo degli utensili devono essere selezionate in base materiale in fogli spessore e alla geometria del pezzo per ottenere bordi puliti senza eccessivo calore o stress meccanico.
La lavorazione laser può essere possibile per determinate applicazioni del polistirene con attrezzature e ventilazione adeguate, ma l'idoneità del processo, le emissioni di fumi, la qualità dei bordi e i requisiti dell'ambiente di lavoro devono essere validati prima della produzione.
Stampa, pittura e decorazione dopo la formatura
I componenti HIPS adatti possono essere stampati, verniciati, etichettati, incollati o laminati dopo la formatura, a condizione che il materiale e la superficie selezionati siano compatibili con il processo a valle.
Se è richiesta la stampa o la verniciatura, specificare se la decorazione avviene prima o dopo la formatura, poiché lo stiramento può influire sulla grafica stampata, sulla lucentezza e sull'aspetto della superficie.
Applicazioni per interni ed esterni
Lo standard HIPS viene utilizzato principalmente in applicazioni interne o controllate, a meno che il grado selezionato non sia stato formulato e testato per un'esposizione esterna prolungata.
Prima di selezionare il materiale, i componenti per esterni devono specificare l'esposizione alla luce solare, i requisiti relativi ai raggi UV, l'intervallo di temperatura, la durata di servizio richiesta e le aspettative in termini di aspetto.
Quali informazioni è necessario fornire per richiedere un preventivo per la termoformatura sottovuoto?
| Informazioni necessarie |
da fornire |
| Prodotto finito |
Vassoio, rivestimento, alloggiamento, coperchio, display, componente dell'apparecchio o altra parte sagomata |
| Spessore iniziale |
Spessore richiesto materiale in fogli o raccomandazione richiesta |
| Dimensioni del foglio |
Larghezza × lunghezza richieste; larghezza massima attuale circa 1600 mm |
| Dimensioni dello stampo |
Lunghezza, larghezza e dimensioni della cavità dello stampo |
| Nome formante |
Profondità massima del componente formato |
| Rapporto di pareggio |
Fornire se il calcolo è già stato effettuato o fornire il disegno della parte per la valutazione |
| Spessore della parete finita |
Spessore minimo richiesto nelle aree critiche |
| Colore |
Bianco, nero o colore personalizzato |
| Superficie |
Aspetto lucido, opaco, liscio o specifico per l'applicazione |
| Informazioni sulla macchina |
Area di formatura massima, dimensioni di serraggio e limitazioni relative alle attrezzature. |
| Elaborazione secondaria |
Rifilatura, foratura, lavorazione CNC, stampa, verniciatura, incollaggio o laminazione |
| Requisito speciale |
Requisiti relativi al contatto con gli alimenti, alle scariche elettrostatiche (ESD), alle fiamme, ai raggi UV, ai dispositivi medici, agli elettrodomestici o al settore automobilistico, ove applicabile. |
| Quantità |
Quantità di prova, quantità d'ordine regolare e domanda annua stimata |
| Destinazione |
Paese e porto di destinazione |
Domande frequenti sulla lastra per termoformatura HIPS
Che cos'è HIPS ?
HIPS sta per High Impact Polystirene. Si tratta di polistirene modificato con gomma, progettato per offrire una maggiore tenacità rispetto al GPPS standard, pur rimanendo facile da termoformare e lavorare.
HIPS è adatto alla termoformatura sottovuoto?
Sì. La termoformatura sottovuoto è una delle principali applicazioni commerciali di HIPS . Le prestazioni di formatura dipendono dal grado, dallo spessore, dal riscaldamento, dalla geometria dello stampo e dalla profondità di formatura.
Quale spessore HIPS materiale in fogli fornisce HSQY?
Le specifiche attuali del prodotto coprono larghezze approssimative da 0,2 mm a 6 mm. La disponibilità esatta deve essere verificata in base a larghezza, colore e applicazione.
Qual è la larghezza massima HIPS materiale in fogli ?
Le specifiche attuali del prodotto indicano larghezze fino a circa 1600 mm.
Quali colori sono disponibili?
La gamma di prodotti attualmente disponibile comprende i colori bianco, nero e colori personalizzati. La disponibilità finale dipende dal modello selezionato e dalle specifiche di produzione.
Quale spessore HIPS è il migliore per la termoformatura sottovuoto?
Non esiste uno spessore ottimale universale. Il corretto spessore iniziale dipende dalle dimensioni dello stampo, dalla profondità di formatura, dal rapporto di imbutitura e dallo spessore minimo della parete richiesto per il componente finito.
HIPS si assottiglia durante la termoformatura?
Sì. Il materiale in fogli si allunga durante la formatura, quindi gli angoli e le pareti laterali profonde possono diventare più sottili rispetto allo spessore iniziale originale.
Quali sono le cause della formazione di ragnatele durante la termoformatura sottovuoto?
La formazione di veli può essere influenzata dalla geometria dello stampo, dalle cavità ravvicinate, dall'eccessivo cedimento materiale in fogli , dalle condizioni di riscaldamento e dalla tecnica di formatura. La scelta del materiale è solo una parte del controllo della formazione di veli.
È possibile utilizzare HIPS per la formatura sottovuoto a imbutitura profonda?
HIPS può essere valutato per componenti a stampaggio profondo, ma la distribuzione dello spessore della parete diventa sempre più importante all'aumentare della profondità di formatura. Fornire le dimensioni dello stampo e lo spessore minimo finito richiesto per la valutazione.
È possibile utilizzare HIPS per confezionare vassoi ?
Sì. HIPS può essere termoformato sottovuoto per realizzare imballaggi vassoi e inserti. Le applicazioni che coinvolgono alimenti, prodotti medicali, farmaceutici o dispositivi elettronici sensibili alle scariche elettrostatiche richiedono gradi e documentazione appropriati.
È possibile utilizzare HIPS per i rivestimenti del frigorifero?
HIPS è ampiamente utilizzato per applicazioni di rivestimento di elettrodomestici e frigoriferi. L'esatta idoneità dipende dalle prestazioni di formatura, dalla temperatura, dall'esposizione chimica e dal grado di materiale richiesto.
Qual è la differenza tra HIPS e GPPS per la termoformatura sottovuoto?
HIPS è normalmente opaco e offre una maggiore resistenza agli urti. GPPS è normalmente trasparente e lucido, ma relativamente fragile, quindi è più adatto dove la trasparenza è una priorità.
Qual è la differenza tra HIPS e ABS per la termoformatura?
HIPS è comunemente scelto per prodotti termoformati economici. L'ABS viene in genere valutato quando è richiesto un diverso equilibrio tra resistenza agli urti, resistenza al calore e prestazioni ingegneristiche.
È possibile stampare HIPS dopo la formazione?
Le superfici HIPS idonee possono essere stampate o decorate dopo la formatura. L'adesione dell'inchiostro, la finitura superficiale e le condizioni di polimerizzazione devono essere testate utilizzando il componente finito.
È possibile utilizzare HIPS all'aperto?
Lo standard HIPS è destinato principalmente ad applicazioni interne. I progetti per esterni devono specificare i requisiti relativi a raggi UV, agenti atmosferici e durata prima di selezionare un grado.
È possibile utilizzare lo standard HIPS per i dispositivi medici sterilizzabili vassoi ?
Gli standard industriali HIPS non devono essere automaticamente considerati idonei alla sterilizzazione o all'uso medico. I progetti in ambito medico devono definire il metodo di sterilizzazione, i requisiti normativi e la documentazione dei materiali prima di selezionare un grado.
Quali informazioni devo fornire per ottenere un preventivo?
Si prega di fornire l'applicazione finita, materiale in fogli spessore, larghezza e lunghezza, colore, finitura superficiale, dimensioni dello stampo, profondità di formatura, spessore minimo della parete finita, informazioni sulla macchina, quantità e destinazione.
Imballaggio e consegna
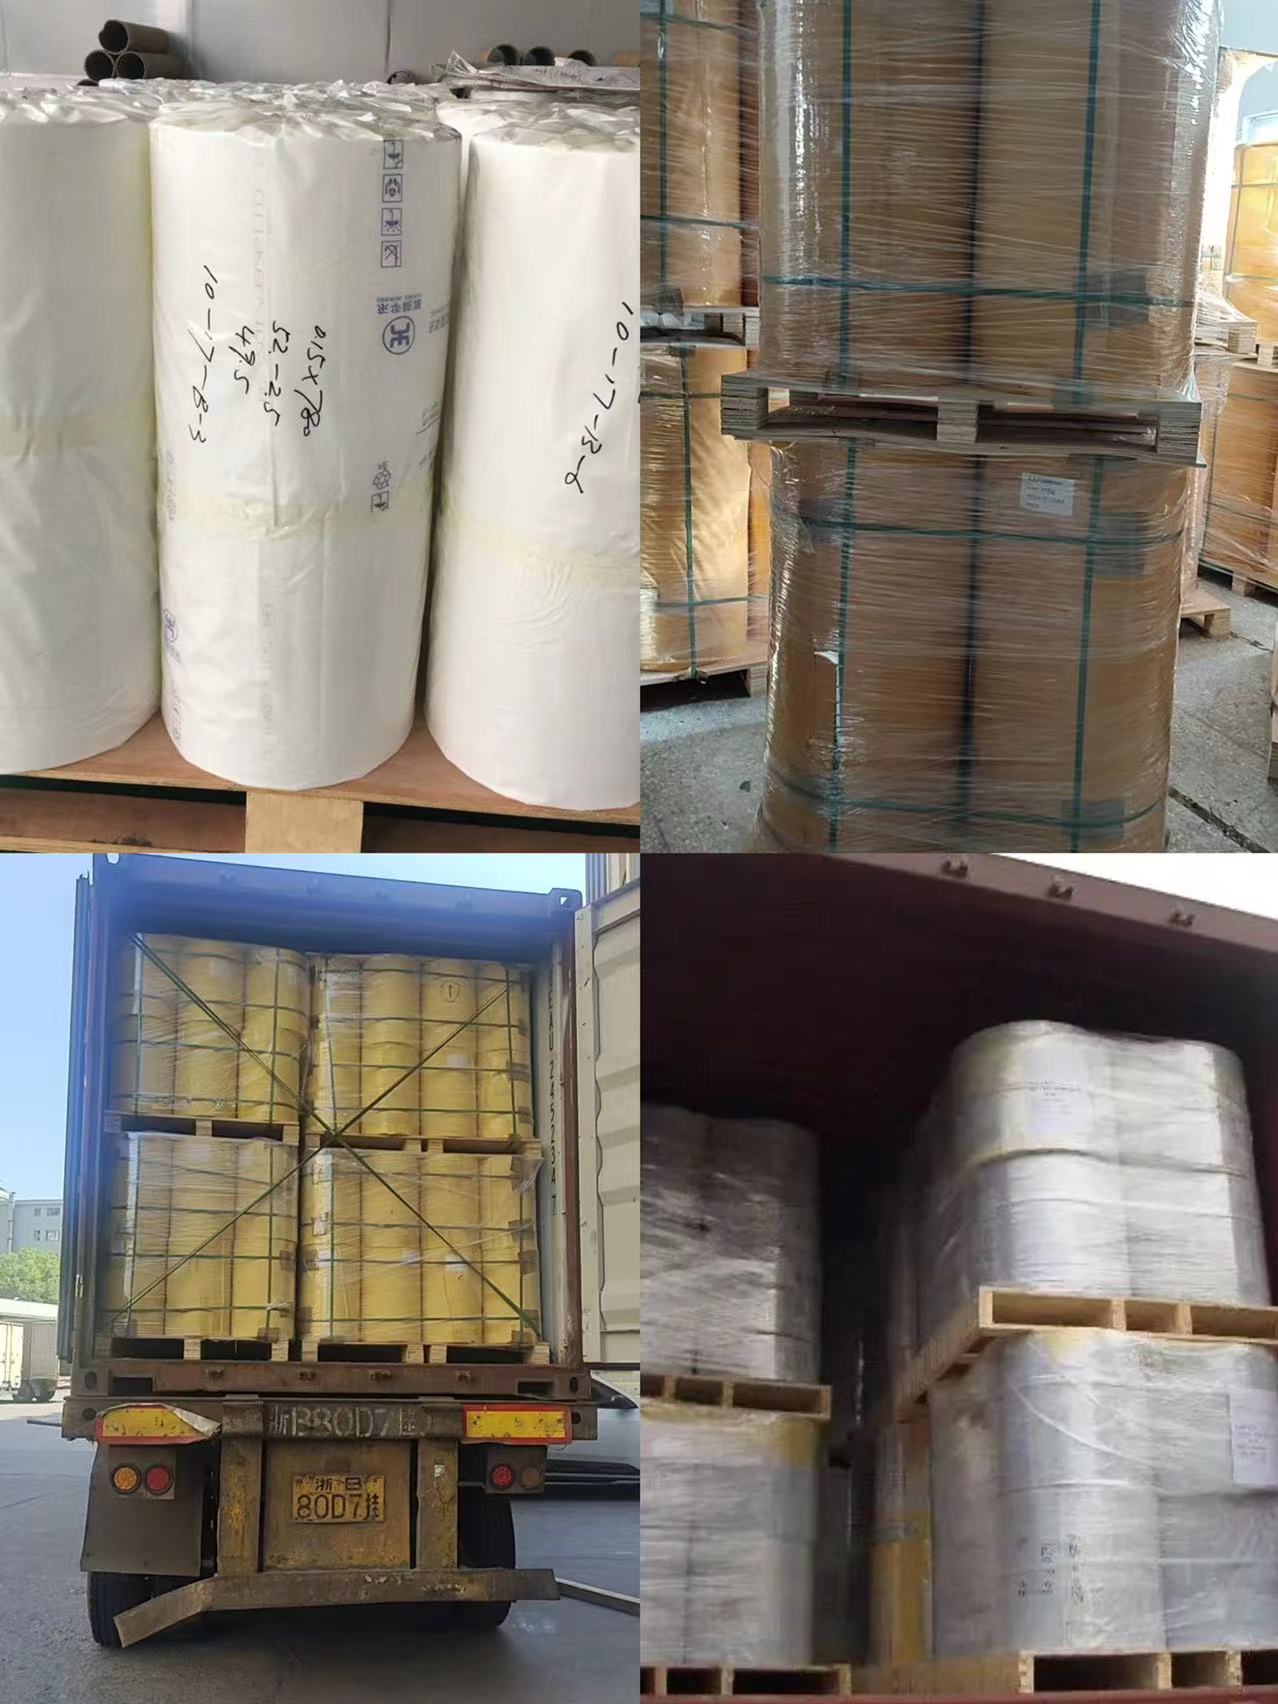
HIPS formatrici materiale in fogli devono essere protette secondo i requisiti di materiale in fogli dimensioni, spessore e superficie per ridurre graffi, contaminazione, danni ai bordi e movimenti durante il trasporto.
![HIPS formatura sottovuoto materiale in fogli imballaggio per l'esportazione]()
Imballaggio per l'esportazione del foglio termoformabile HIPS
Mostre del gruppo HSQY Plastic
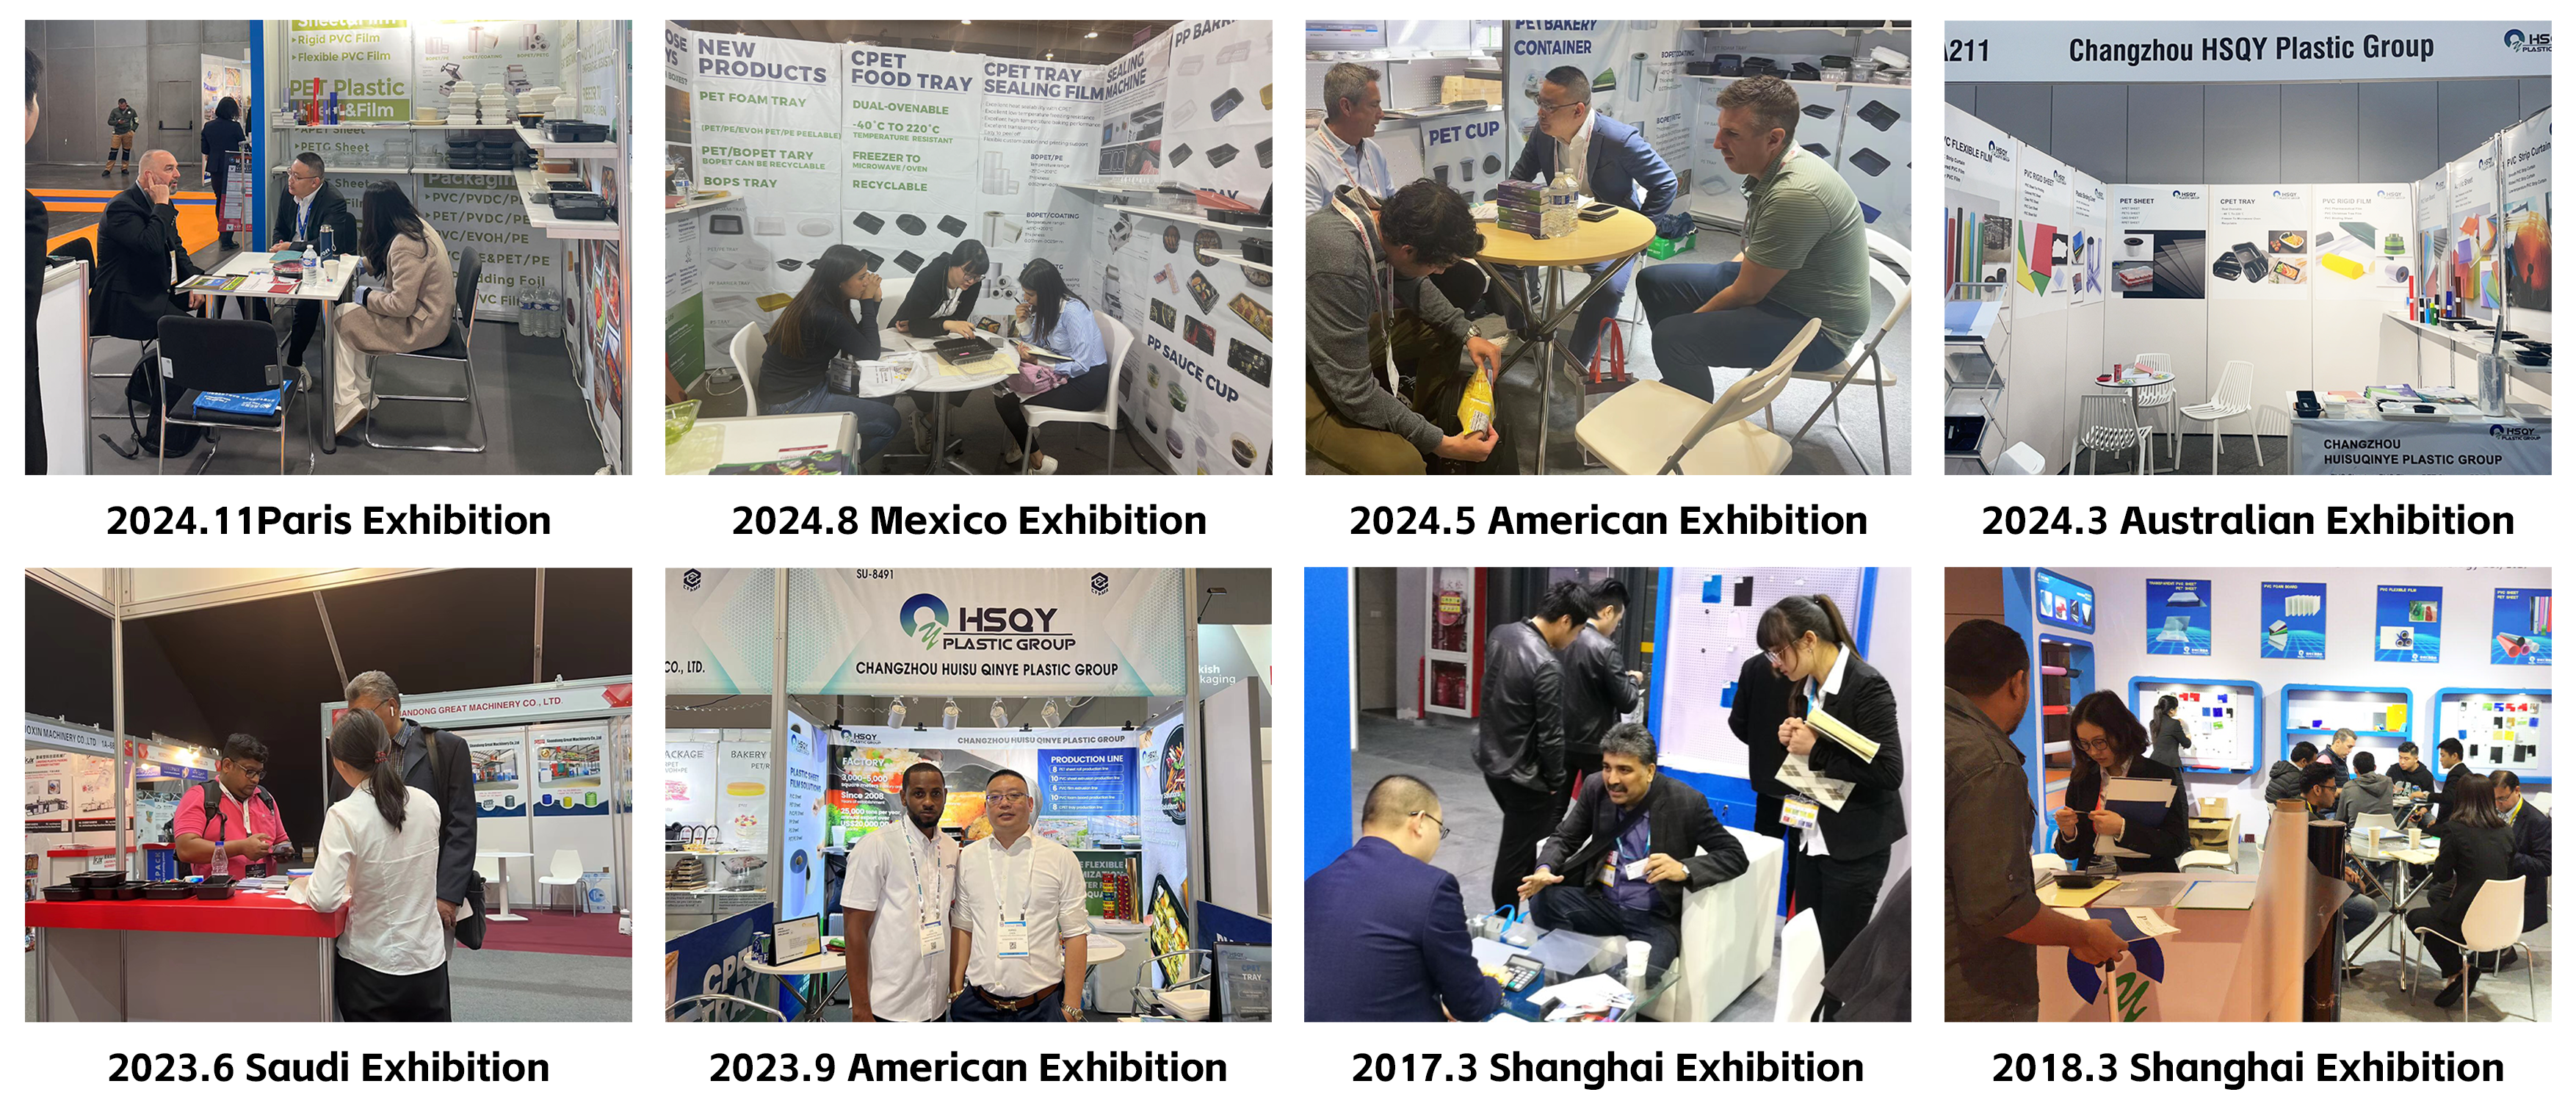
HSQY Plastic Group incontra termoformatori, produttori di imballaggi, produttori di elettrodomestici, distributori e altri acquirenti di materiale in fogli in occasione di fiere internazionali del settore.
![Mostre internazionali del gruppo HSQY Plastic]()
Attività del gruppo HSQY Plastic in occasione di fiere internazionali.
Certificati e documentazione
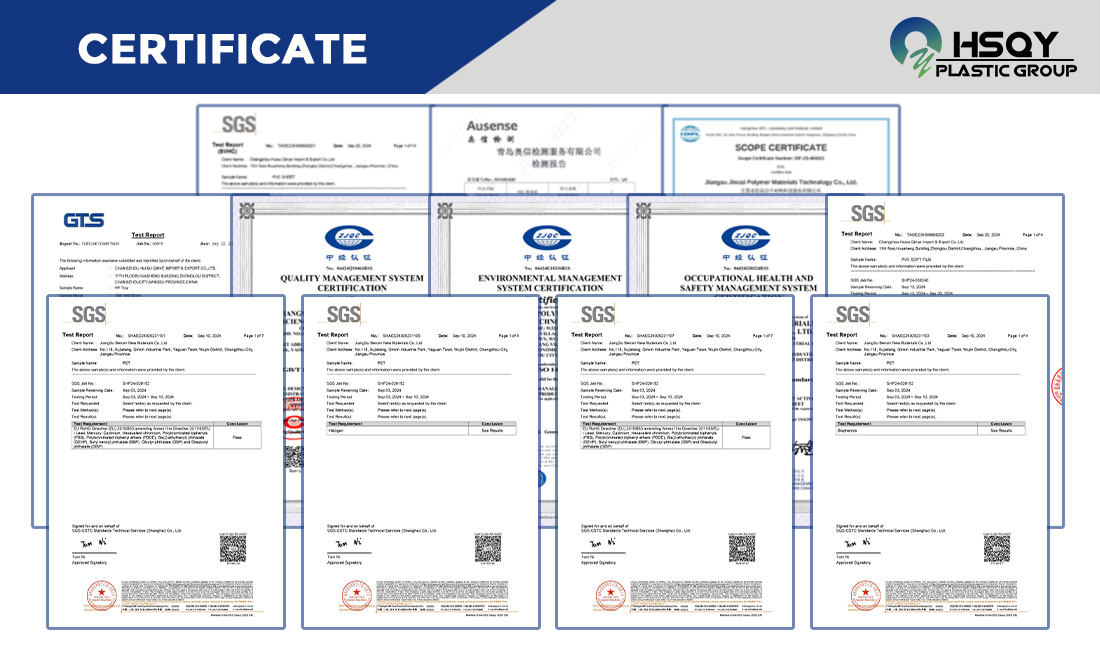
Prima dell'approvazione dell'ordine, è necessario confermare i certificati disponibili e la documentazione tecnica per il grado HIPS , lo spessore e l'applicazione previsti.
Informazioni su HSQY Plastic Group
HSQY Plastic Group fornisce HIPS , GPPS e altri materiali plastici materiale in fogli per termoformatrici, produttori di imballaggi, produttori di elettrodomestici, produttori di display e fabbricanti industriali. Spessore del foglio, dimensioni, colore, superficie e requisiti di formatura possono essere discussi in base al progetto.
Descrizione del foglio di polistirolo
Il polistirene ( PS ) materiale in fogli è un materiale termoplastico e una delle plastiche più utilizzate. Possiede eccellenti proprietà elettriche e meccaniche, una buona lavorabilità ed è disponibile in una vasta gamma di colori. Il polistirene ad alto impatto ( HIPS ) materiale in fogli è una plastica resistente ed economica, facile da lavorare e termoformare. Viene spesso utilizzato in applicazioni in cui sono richieste elevata resistenza agli urti e lavorabilità a un prezzo accessibile.
L'esperienza di HSQY Plastic nel settore dei materiali plastici è una delle soluzioni che offriamo ai nostri clienti. Forniamo la migliore e più ampia gamma di polistirene ai prezzi più competitivi. Condividi con noi le tue esigenze in materia di polistirene e insieme troveremo la soluzione più adatta alla tua applicazione.
Specifiche dei fogli di polistirene
| Articolo del prodotto |
Foglio di polistirolo |
| Materiale |
Polistirene ( PS ) |
| Colore |
Bianco, Nero, Personalizzato |
| Larghezza |
Max. 1600 mm |
| Spessore |
Da 0,2 mm a 6 mm, personalizzato |
Caratteristiche del foglio di polistirene
Elevata resistenza agli urti :
Lastra in PS migliorati con modificatori di gomma, HIPS materiale in fogli resistono a urti e vibrazioni senza screpolarsi, superando le prestazioni del polistirene standard.
Facile da realizzare :
PS materiale in fogli è compatibile con il taglio laser, la fustellatura, la lavorazione CNC, la termoformatura e la formatura sottovuoto. Può essere incollato, verniciato o serigrafato.
Leggero e rigido :
PS materiale in fogli combina un peso ridotto con un'elevata rigidità, riducendo i costi di trasporto pur mantenendo le prestazioni strutturali.
Resistenza agli agenti chimici e all'umidità :
Resiste all'acqua, agli acidi diluiti, agli alcali e all'alcol, garantendo una lunga durata in ambienti umidi o leggermente corrosivi.
Finitura superficiale liscia :
PS materiale in fogli sono ideali per la stampa, l'etichettatura o la laminazione di alta qualità per scopi di branding o estetici.
Applicazione del foglio di polistirolo
Confezionamento : Confezioni protettive vassoi , a conchiglia e blister per contenitori di elettronica, cosmetici e alimenti.
Segnaletica e display : segnaletica leggera per punti vendita, display per punti vendita (POP) e pannelli espositivi.
Componenti per autoveicoli : rivestimenti interni, cruscotti e coperture protettive.
Beni di consumo : rivestimenti per frigoriferi, componenti per giocattoli e involucri per elettrodomestici.
Fai da te e prototipazione : modellismo, progetti scolastici e applicazioni artigianali grazie alla facilità di taglio e sagomatura.
Settore medico e industriale : sterilizzabile vassoi , coperture per apparecchiature e componenti non portanti.
IMBALLAGGIO

MOSTRA

CERTIFICAZIONE