HI PS лист за вакуумно формоване и термоформоване
HSQY HIPS листов материал за вакуумно формоване съчетава удароустойчивост, твърдост и добра формоспособност за тави , опаковки, облицовки за уреди, капаци, корпуси, дисплеи и промишлени термоформовани компоненти.
Високоударният полистирен, обикновено съкращаван като HIPS , е модифициран с каучук полистиренов материал, широко използван за вакуумно формоване и термоформоване, тъй като осигурява практичен баланс между здравина, твърдост, производителност на обработка и цена на материала.
Настоящата продуктова гама на HSQY обхваща дебелина от приблизително 0,2 мм до 6 мм, ширина до 1600 мм и бели, черни или персонализирани цветове. Изборът на материал трябва да се основава на дълбочината на формоване, размерите на матрицата, дебелината на готовата стена и изискванията към крайния компонент.
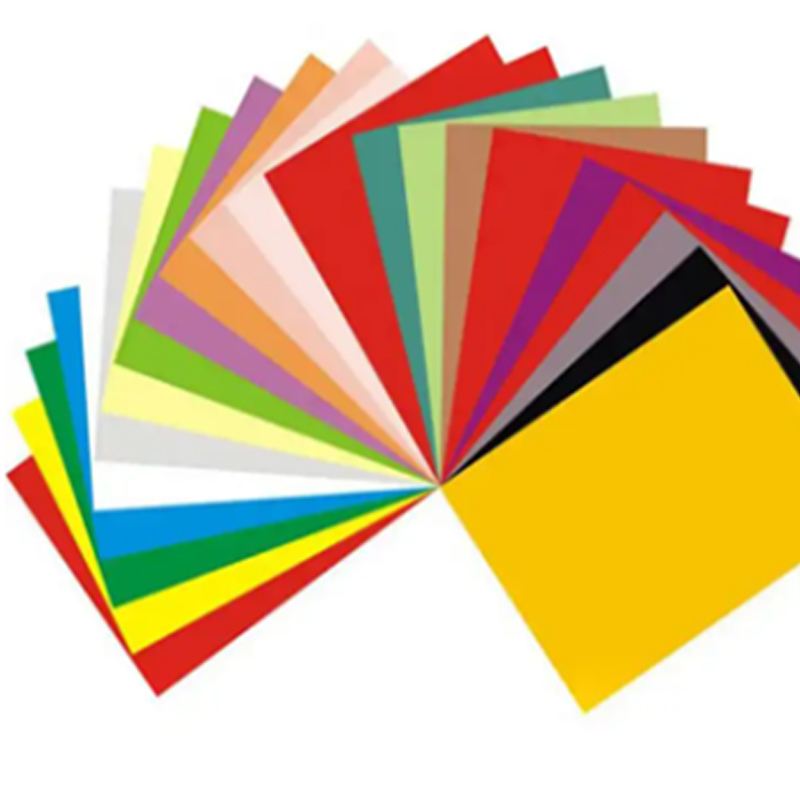
![HIPS листов материал за вакуумно формоване]()
HI PS лист за вакуумно формоване
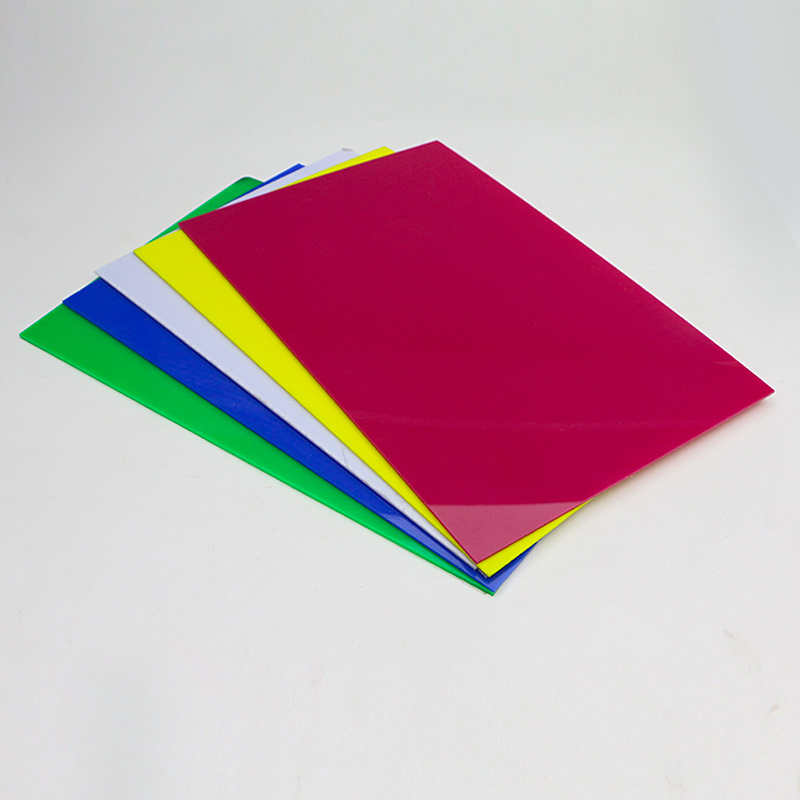
![Термоформоване на високоударен полистирол листов материал]()
HIPS Термоформовъчен лист
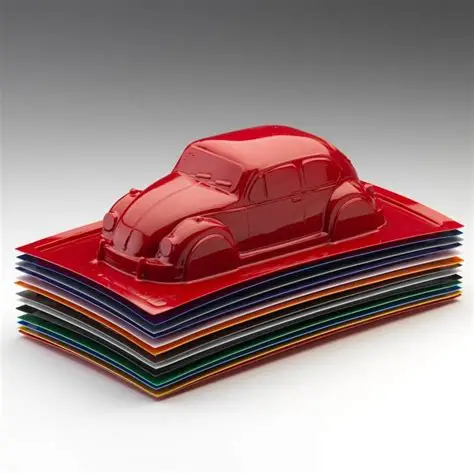
![Полистирол листов материал за термоформовани компоненти]()
Полистиролен лист за формовани части
Спецификации на вакуумно формовъчните листове HIPS
| на имота |
Спецификация |
| Продукт |
HIPS / Полистиролен лист за вакуумно формоване |
| Материал |
Полистирен ( PS ) / Удароустойчив полистирен ( HIPS ) |
| Дебелина |
0,2 мм - 6 мм, по поръчка |
| Максимална ширина |
До приблизително 1600 мм |
| Цвят |
Бяло, черно, персонализирани цветове |
| Повърхност |
Гладка; гланцова, матова или специфична за приложението повърхност, подлежаща на потвърждение от класа |
| Процеси на формоване |
Вакуумно формоване, термоформоване и свързани листов материал процеси на формоване според класа и оборудването |
| Вторична обработка |
Рязане, щанцоване, CNC обработка, пробиване, фрезоване, залепване, боядисване, печат и ламиниране в зависимост от спецификацията |
| Типични приложения |
Опаковки тави , вложки, облицовки за уреди, капаци, корпуси, POP дисплеи, табели, прототипи и промишлено термоформовани компоненти |
Забележка относно спецификацията: Производителността на формоване зависи от точния клас HIPS , дебелината листов материал , условията на нагряване, геометрията на матрицата и изискванията към готовия детайл. Крайните спецификации трябва да бъдат потвърдени, като се използва предвиденото оборудване за термоформоване и дизайнът на детайла.
Какво представлява HIPS вакуумно формовъчната ламарина?
Вакуумното формоване HIPS листов материал е удароустойчив полистирен, доставян като плосък листов материал или подходящ формовъчен материал за производство на триизмерни пластмасови компоненти.
По време на вакуумното формоване, листов материал се нагрява, докато стане достатъчно гъвкав. След това вакуум издърпва нагрятия материал към матрица, където той се охлажда и запазва желаната форма.
HIPS е особено полезно, когато готовият компонент изисква по-голяма здравина от стандартния GPPS като същевременно се нуждае от икономично термоформоване, подрязване и вторична обработка.
Защо HIPS се използва широко за вакуумно формоване
Добра формообразуемост: Подходящи марки HIPS могат да бъдат формовани в тави , облицовки, капаци и корпуси, използвайки конвенционално оборудване за термоформоване.
Подобрена устойчивост на удар: Модификацията на каучука осигурява по-голяма здравина от стандартната GPPS .
Полезна твърдост: Формованите части могат да поддържат полезна структурна твърдост, когато е избран подходящ начален калибър.
Икономична обработка: HIPS е широко предпочитан метод за производство на продукти с голям обем, където разходите за материали и обработка са от значение.
Лесно подрязване и изработка: Готовите части могат да бъдат режени, пробивани, фрезовани и обработвани с помощта на подходящи инструменти.
Опции за повърхност: Бяло, черно, персонализирани цветове и различни повърхностни покрития могат да се разглеждат в зависимост от приложението.
Печат и боядисване: Подходящи повърхности могат да поддържат печат, етикетиране, боядисване и декоративно довършване след тестване за съвместимост.
Вакуумно формоване срещу термоформоване
Термоформоването е по-широкият процес на нагряване на термопластичен листов материал и оформянето му в триизмерен компонент. Вакуумното формоване е един от най-разпространените методи за термоформоване.
| на процеса |
Общо описание |
Типична употреба |
| Вакуумно формоване |
Вакуумното налягане привлича нагрятия листов материал към матрицата |
Тави, капаци, дисплеи, облицовки и сравнително прости формовани части |
| Формоване под налягане |
Допълнителното въздушно налягане помага на листов материал да се справи с мухъла |
Приложения, изискващи по-голяма детайлност на повърхността, при условие че са използвани подходящи материали и оборудване |
| Общо термоформоване |
Широка категория, обхващаща процеси на формоване под налягане, под налягане и с механично подпомагане |
Опаковки, уреди, промишлени компоненти и формовани пластмасови изделия |
Как да изберем HIPS дебелина за вакуумно формоване
листов материал дебелина е един от най-важните параметри при покупка, тъй като материалът става по-тънък, докато се разтяга върху или във формата.
| Посока на дебелина |
Обща посока на приложение |
| 0,2 - 0,5 мм |
Тънкокалиброви тави , вложки и леки формовани компоненти |
| 0,5 - 1,0 мм |
Опаковки, дисплеи, малки капаци и общи леки вакуумно формовани продукти |
| 1,0 - 2,0 мм |
Среден калибър тави , корпуси, капаци и компоненти на уреда |
| 2.0 - 4.0 мм |
По-големи формовани части, капаци на оборудване, панели за уреди и промишлени компоненти |
| 4.0 - 6.0 мм |
Дебелокалибровани формовани или изработени компоненти, изискващи по-голяма начална твърдост листов материал |
Тези диапазони са общи насоки за избор, а не фиксирани граници на приложение. Малък компонент с дълбоко изтегляне може да изисква по-дебел начален слой листов материал отколкото много по-голям компонент с плитко изтегляне.
Ключови параметри на вакуумното формоване
Вакуумно формоване листов материал не трябва да се избира само въз основа на дебелината. Геометрията на матрицата и условията на обработка пряко влияят върху готовия компонент.
| Параметър |
Защо е важен |
| Начална дебелина на листа |
Определя колко материал е наличен преди разтягане |
| Ширина и дължина на матрицата |
Определя необходимите листов материал и зоната на затягане |
| Дълбочина на формоване |
Дълбоките кухини обикновено създават по-голямо изтъняване на стените |
| Съотношение на теглене |
Помага за оценка на това колко трябва да се разтегне листов материал по време на формоване |
| Радиус на ъгъла |
Острите ъгли могат да увеличат локализираното изтъняване и напрежение |
| Разстояние между кухините |
Близко разположените кухини могат да увеличат риска от заплитане на лентите |
| Равномерност на нагряване |
Неравномерното нагряване може да причини неравномерно провисване и образуване |
| Вакуумна система |
Вакуумната производителност влияе върху дефиницията на матрицата и консистенцията на формоване |
| Дебелина на завършената стена |
Трябва да се измерва в критични ъгли, странични стени и дълбоки кухини |
Разпределение на дебелината на стената след вакуумно формоване
Дебелината, отпечатана върху спецификация HIPS листов материал , описва оригиналната плоска листов материал . Тя не представлява дебелината на всяка област от готовия формован компонент.
С разтягането на HIPS във формата, материалът се преразпределя. Ъглите, дълбоките странични стени и областите, най-отдалечени от оригиналната листов материал равнина, могат да станат значително по-тънки.
Когато минималната дебелина на стената е от решаващо значение, купувачите трябва да предоставят изискванията за готовия детайл и да оценят пробите, произведени върху предвидената матрица, вместо да посочват само оригиналния листов материал калибър.
Намаляване на лентите по време на вакуумно формоване
Образуването на мрежа се получава листов материал когато между елементите или кухините на матрицата се образуват нежелани гънки. Това се влияе от разстоянието между матриците, температурата, листов материал , геометрията на изтеглянето и техниката на формоване.
Ако даден продукт има проблеми с мрежестата структура, предоставете чертеж на матрицата, дебелината, разстоянието между кухините и снимки на формованата част листов материал когато обсъждате избора на материал. Само смяната на материала може да не реши проблема с матрицата или нагряването.
HI PS лист за опаковъчни тави и вложки
HIPS може да се вакуумно формова в защитни тави вложки, държачи за компоненти и други твърди опаковъчни структури, където здравината, твърдостта и икономичното формоване са важни.
За проекти за опаковане, посочете размера на кухините, броя на кухините, теглото на продукта, необходимото поведение при подреждане и минималната дебелина на крайната стена.
Опаковките за храни, фармацевтични продукти, медицински изделия и такива, чувствителни към електростатичен разряд (ESD), изискват специфичен за приложението клас на материала и съответна документация. Стандарт HIPS не следва автоматично да се приема за подходящ за тези регулирани приложения.
HI PS лист за облицовки и компоненти за уреди
HIPS е широко използван за облицовки на хладилници, вътрешност на уреди, капаци, корпуси и тави , тъй като подходящите марки съчетават термоформоване с полезна твърдост и удароустойчивост.
Производителите на уреди трябва да посочат дълбочината на формоване, работната температура, излагането на препарати или химикали, цвета, повърхностната обработка и необходимите механични характеристики, когато оценяват даден клас HIPS .
HI PS лист за капаци и корпуси за оборудване
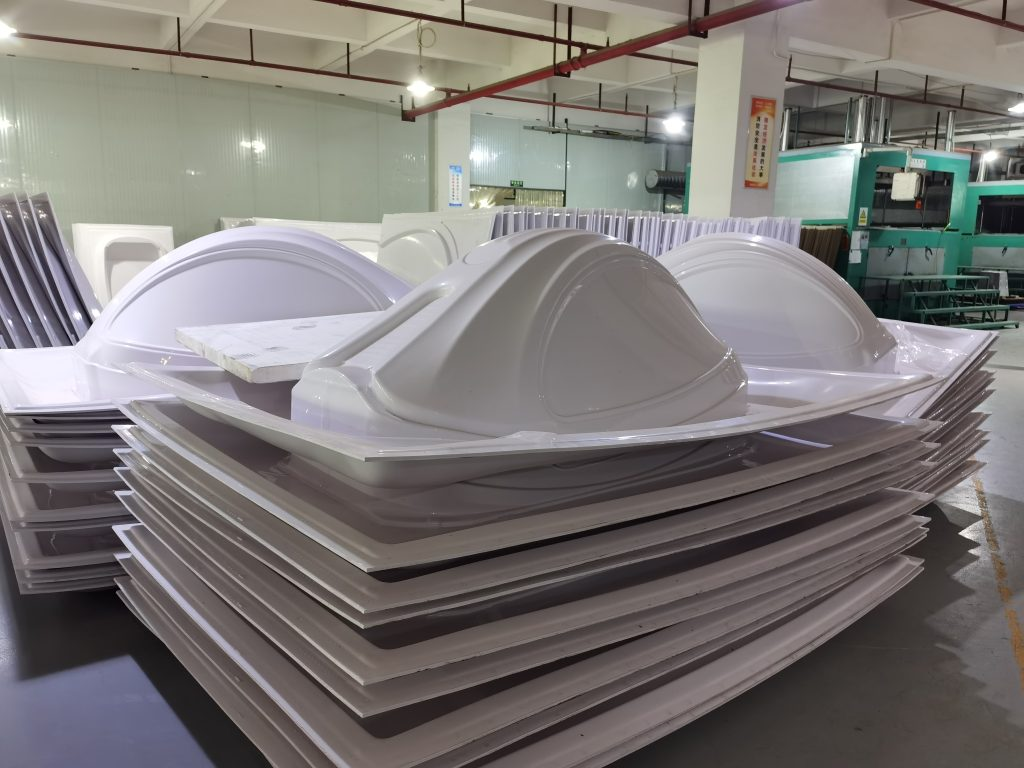
Средно и по-тежкокалиброви HIPS могат да бъдат вакуумно формовани в капаци, корпуси и защитни обвивки за оборудване, където ниското тегло, външният вид и икономичното производство са важни.
Пригодността на готовите детайли трябва да се оцени според размерите, изискванията за удароустойчивост, точките на закрепване, неподдържаните разстояния и експлоатационните условия.
HI PS лист за POP дисплеи и табели
Вакуумното формоване позволява HIPS да бъде превърнато в триизмерни дисплейни компоненти, брандирани панели, продуктови щандове, табели и търговски обзавеждане.
Подходящи HIPS повърхности могат също да бъдат отпечатани, боядисани или декорирани след формоване. Адхезията на отпечатаното или покритото покритие трябва да се провери, като се използва действителният листов материал клас и обработената повърхност.
HI PS лист за прототипи и моделиране
HIPS е полезен за вакуумно формоване на прототипи, защото листов материал могат да бъдат нагрявани, формовани, подрязвани, пробивани, свързвани и боядисвани, използвайки обичайни техники за производство.
Формирането на прототипи също така позволява на производителите да оценят геометрията на матрицата, разпределението на дебелината на стените и твърдостта на детайлите, преди да се ангажират с по-големи производствени количества.
Бяло срещу черно HIPS за вакуумно формоване
| Опция |
Общо ръководство за приложение |
| Бял HIPS |
Облицовки за уреди, печатни дисплеи, бели тави , прототипи и общи формовани части |
| Черно HIPS |
Индустриални тави , капаци, корпуси, тъмни дисплеи и непрозрачни формовани компоненти |
| Персонализирани цветове |
Маркирани компоненти и специфични за приложението изисквания за външен вид, подлежащи на потвърждение от производителя |
HIPS спрямо GPPS за вакуумно формоване
| Функция |
HIPS |
GPPS |
| Структура на материала |
Модифициран с каучук полистирен |
Полистирол за общо предназначение |
| Типичен външен вид |
Обикновено непрозрачен |
Обикновено прозрачен и лъскав |
| Устойчивост на удар |
По-високо поради модификация на каучука |
По-крехко |
| Посока на вакуумно формоване |
Обикновено се предпочита, когато здравината и общата формовъчност са приоритети |
Може да се оцени, когато е необходима прозрачност |
| Типични части |
Тави, облицовки, капаци, корпуси и непрозрачни компоненти |
Прозрачни опаковки, капаци и компоненти на дисплея |
HIPS спрямо ABS за вакуумно формоване
| Фактор на селекция |
HIPS |
ABS |
| Основно позициониране |
Икономичен термоформовъчен материал |
Инженерни термопластични материали за по-взискателни приложения |
| Типични приложения |
Тави, дисплеи, подложки за уреди, капаци и общи корпуси |
Здрави корпуси, автомобилни компоненти и по-взискателни индустриални части |
| Избор на материал |
Изберете според удар, температура, твърдост, външен вид, геометрия на формоване и цена на готовия детайл. |
Повърхност на листа и външен вид на готовата част
Повърхностната обработка е важна, защото външният вид на оригинала листов материал влияе върху външния вид на формирания компонент.
Гланцови, матови, гладки или специфични за приложението повърхности трябва да бъдат уточнени преди производството. Нагряването и разтягането могат да променят блясъка и текстурата, така че външният вид трябва да бъде одобрен с помощта на представителна формована мостра, където козметичното качество е важно.
Подрязване и вторична обработка
След вакуумно формоване, излишният материал обикновено трябва да се отстрани от готовата част. HIPS може да се обработи с помощта на подходящи методи за подрязване, рязане, фрезоване, пробиване, щанцоване и CNC обработка.
Условията на инструментална екипировка и обработка трябва да се избират според дебелината и геометрията на листов материал , за да се получат чисти ръбове без прекомерна топлина или механично напрежение.
Лазерната обработка може да е възможна за избрани приложения на полистирол с подходящо оборудване и вентилация, но пригодността на процеса, изпаренията, качеството на ръбовете и изискванията за работното място трябва да бъдат валидирани преди производството.
Печат, боядисване и декорация след формоване
Подходящи HIPS компоненти могат да бъдат отпечатани, боядисани, етикетирани, свързани или ламинирани след формоване, когато избраният материал и повърхност са съвместими с последващия процес.
Ако се изисква печат или покритие, уточнете дали декорацията се извършва преди или след формоването, тъй като разтягането може да повлияе на отпечатаните графики, блясъка и външния вид на повърхността.
Приложения на закрито и открито
Стандарт HIPS се използва предимно в закрити помещения или контролирани приложения, освен ако избраният клас не е формулиран и тестван за продължително излагане на открито.
Външните компоненти трябва да посочат излагането на слънчева светлина, UV изискванията, температурния диапазон, необходимия експлоатационен живот и очакванията за външен вид, преди да изберат материал.
Каква информация трябва да предоставите за оферта за вакуумно формоване?
| Изисквана |
информация за предоставяне |
| Готов продукт |
Тава, облицовка, корпус, капак, дисплей, компонент на уреда или друга формована част |
| Начална дебелина |
Необходима листов материал дебелина или препоръка |
| Размер на листа |
Необходима ширина × дължина; максимална текуща ширина приблизително 1600 мм |
| Размери на матрицата |
Дължина, ширина и размери на кухината на матрицата |
| Дълбочина на формоване |
Максимална дълбочина на формования компонент |
| Съотношение на теглене |
Предоставете, ако вече е изчислено, или предоставете чертеж на частите за оценка |
| Дебелина на завършената стена |
Минимална необходима дебелина в критични зони |
| Цвят |
Изискване за бяло, черно или персонализиран цвят |
| Повърхност |
Гланцов, матов, гладък или специфичен за приложението вид |
| Информация за машината |
Максимална площ на формоване, размери на затягане и съответните ограничения на оборудването |
| Вторична обработка |
Подрязване, пробиване, CNC обработка, печат, боядисване, лепене или ламиниране |
| Специално изискване |
Изисквания за контакт с храни, ESD, пламък, UV, медицински, уредни или автомобилни изисквания, където е приложимо |
| Количество |
Пробно количество, количество за редовна поръчка и прогнозно годишно търсене |
| Дестинация |
Държава и пристанище на местоназначение |
Често задавани въпроси относно HIPS вакуумно формовъчни листове
Какво е HIPS ?
HIPS означава Високоударен Полистирен. Това е модифициран с каучук полистирен, проектиран да осигури по-голяма здравина от стандартния GPPS като същевременно остава лесен за термоформоване и обработка.
Подходящ ли е HIPS за вакуумно формоване?
Да. Вакуумното формоване е едно от основните търговски приложения на HIPS . Производителността на формоване зависи от класа, дебелината, нагряването, геометрията на формата и дълбочината на формоване.
Каква дебелина HIPS листов материал предлага HSQY?
Настоящата продуктова спецификация обхваща приблизително от 0,2 мм до 6 мм. Точната наличност трябва да бъде потвърдена в зависимост от ширината, цвета и приложението.
Каква е максималната ширина HIPS листов материал ?
Настоящата продуктова спецификация посочва ширини до приблизително 1600 мм.
Какви цветове са налични?
Настоящата продуктова гама включва бяло, черно и персонализирани цветове. Крайната наличност зависи от избрания клас и производствените спецификации.
Коя дебелина HIPS е най-подходяща за вакуумно формоване?
Няма универсална най-добра дебелина. Правилният начален калибър зависи от размерите на матрицата, дълбочината на формоване, съотношението на изтегляне и минималната дебелина на стената, необходима за готовия компонент.
Изтънява ли HIPS по време на вакуумно формоване?
Да. листов материал се разтяга по време на формоване, така че ъглите и дълбоките странични стени могат да станат по-тънки от първоначалния начален размер.
Какво причинява образуването на ленти по време на вакуумно формоване?
Изработката на мрежата може да бъде повлияна от геометрията на матрицата, близко разположените кухини, прекомерното листов материал , условията на нагряване и техниката на формоване. Изборът на материал е само една част от контролирането на мрежата.
Може ли HIPS да се използва за вакуумно формоване с дълбоко изтегляне?
HIPS може да се оцени за компоненти, получени чрез дълбоко изтегляне, но разпределението на дебелината на стените става все по-важно с увеличаване на дълбочината на формоване. За оценка посочете размерите на матрицата и необходимата минимална готова дебелина.
Може ли HIPS да се използва за опаковане тави ?
Да. HIPS може да се вакуумно формова в опаковки тави и вложки. Приложенията, включващи храни, медицински продукти, фармацевтични продукти или електроника, чувствителна към електростатичен разряд (ESD), изискват подходящи степени на износване и документация.
Може ли HIPS да се използва за хладилни облицовки?
HIPS се използва широко за приложения за облицовки на уреди и хладилници. Точната пригодност зависи от характеристиките на формоване, температурата, химическото излагане и необходимия клас материал.
Каква е разликата между HIPS и GPPS за вакуумно формоване?
HIPS обикновено е непрозрачен и осигурява по-голяма ударна жилавост. GPPS обикновено е прозрачен и лъскав, но сравнително крехък, така че е по-подходящ там, където прозрачността е приоритет.
Каква е разликата между HIPS и ABS за термоформоване?
HIPS обикновено се избира за икономични термоформовани продукти. ABS обикновено се оценява, когато се изисква различен баланс между удароустойчивост, топлоустойчивост и инженерни характеристики.
Може ли HIPS да се отпечата след формоване?
Подходящи HIPS повърхности могат да бъдат отпечатани или декорирани след формоване. Адхезията на мастилото, повърхностното покритие и условията на втвърдяване трябва да бъдат тествани с помощта на готовия компонент.
Може ли HIPS да се използва на открито?
Стандарт HIPS е предназначен предимно за вътрешни приложения. Проектите за външни приложения трябва да уточнят изискванията за UV лъчение, атмосферни влияния и експлоатационен живот, преди да изберат клас.
Може ли стандарт HIPS да се използва за стерилизиращи се медицински тави ?
Стандартните индустриални HIPS не трябва автоматично да се третират като подходящи за стерилизация или медицинска употреба. Медицинските проекти трябва да определят метода на стерилизация, регулаторните изисквания и документацията за материалите, преди да изберат клас.
Каква информация трябва да предоставя за оферта?
Моля, предоставете готовото приложение, листов материал дебелина, ширина и дължина, цвят, повърхностна обработка, размери на матрицата, дълбочина на формоване, минимална дебелина на готовата стена, информация за машината, количество и местоназначение.
Опаковане и доставка
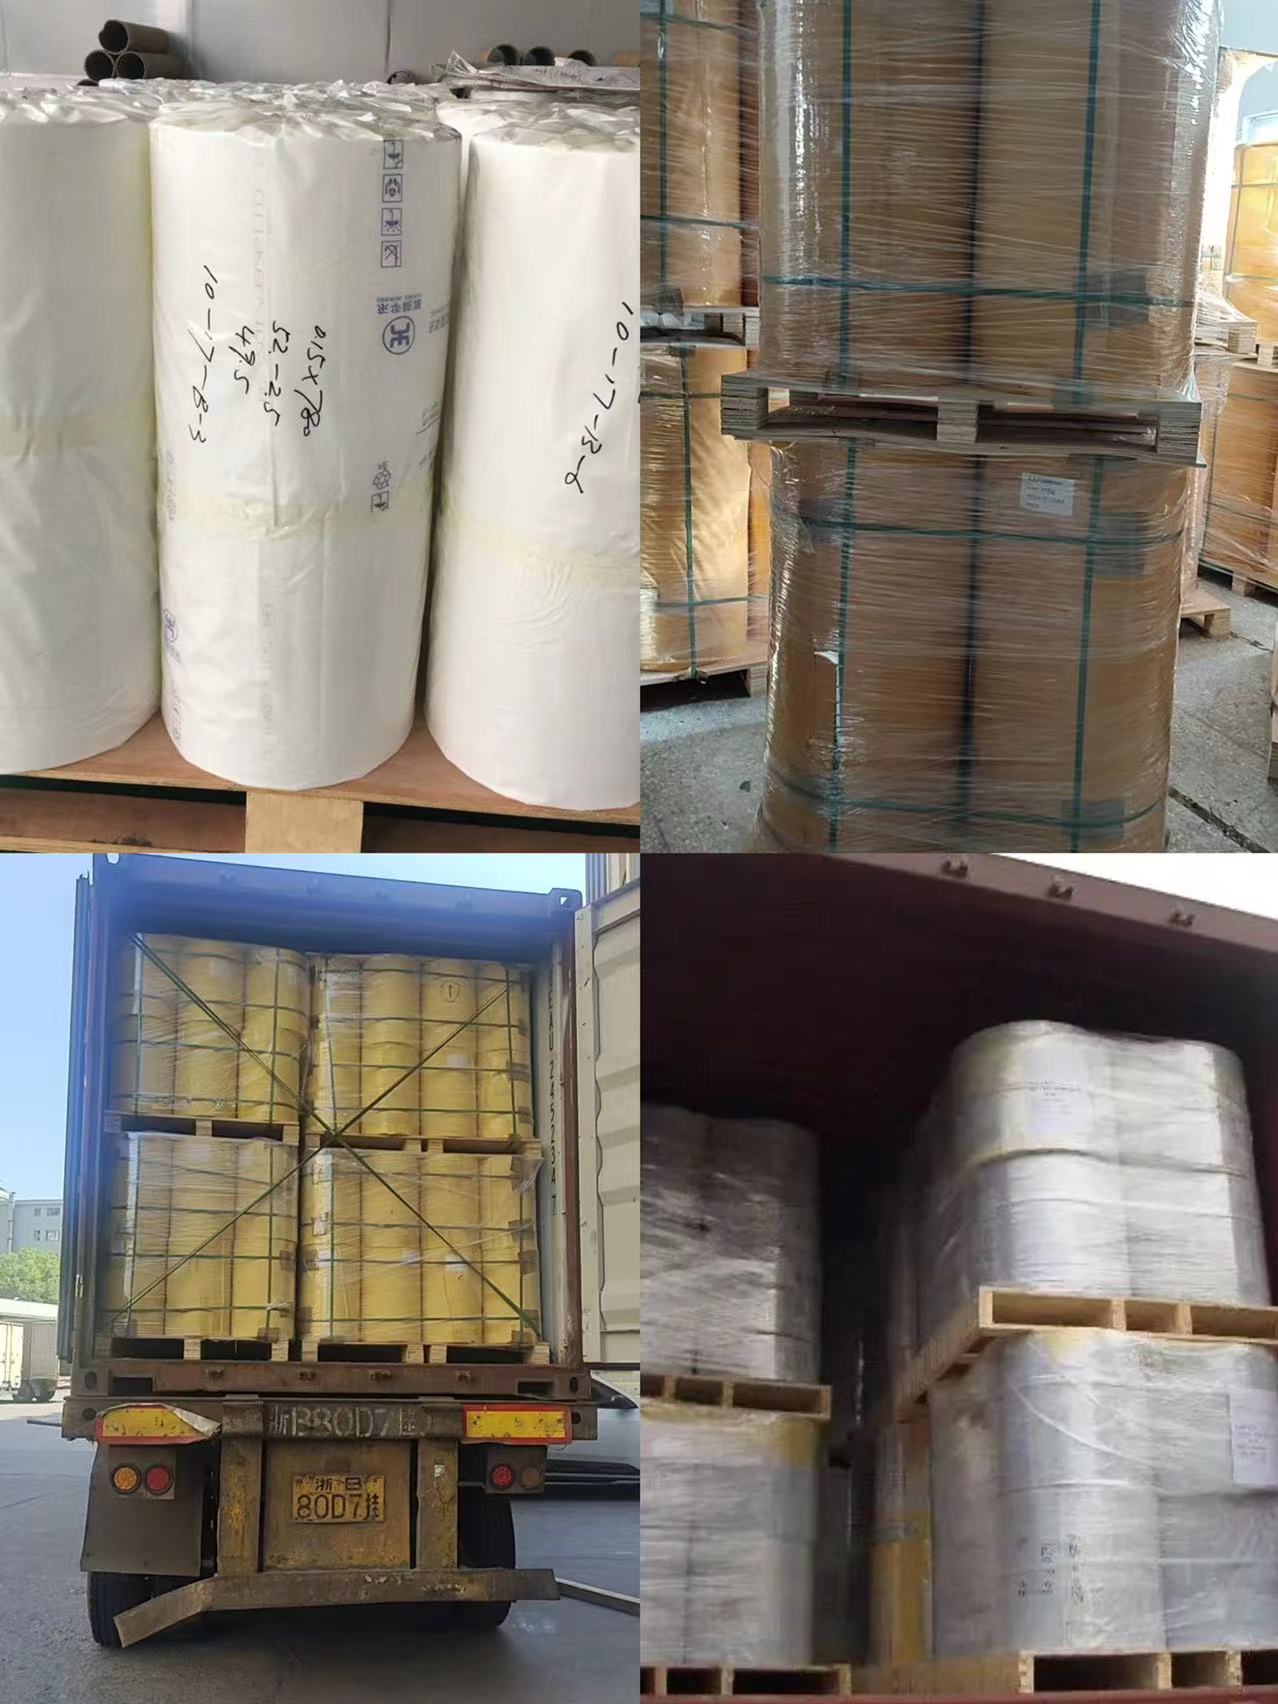
Формовъчните елементи HIPS листов материал листов материал да бъдат защитени съгласно изискванията за размер, дебелина и повърхност, за да се намали надраскването, замърсяването, повредата по ръбовете и движението по време на транспортиране.
![HIPS вакуумно формоване листов материал експортно опаковане]()
Експортна опаковка за HIPS вакуумно формовъчен лист
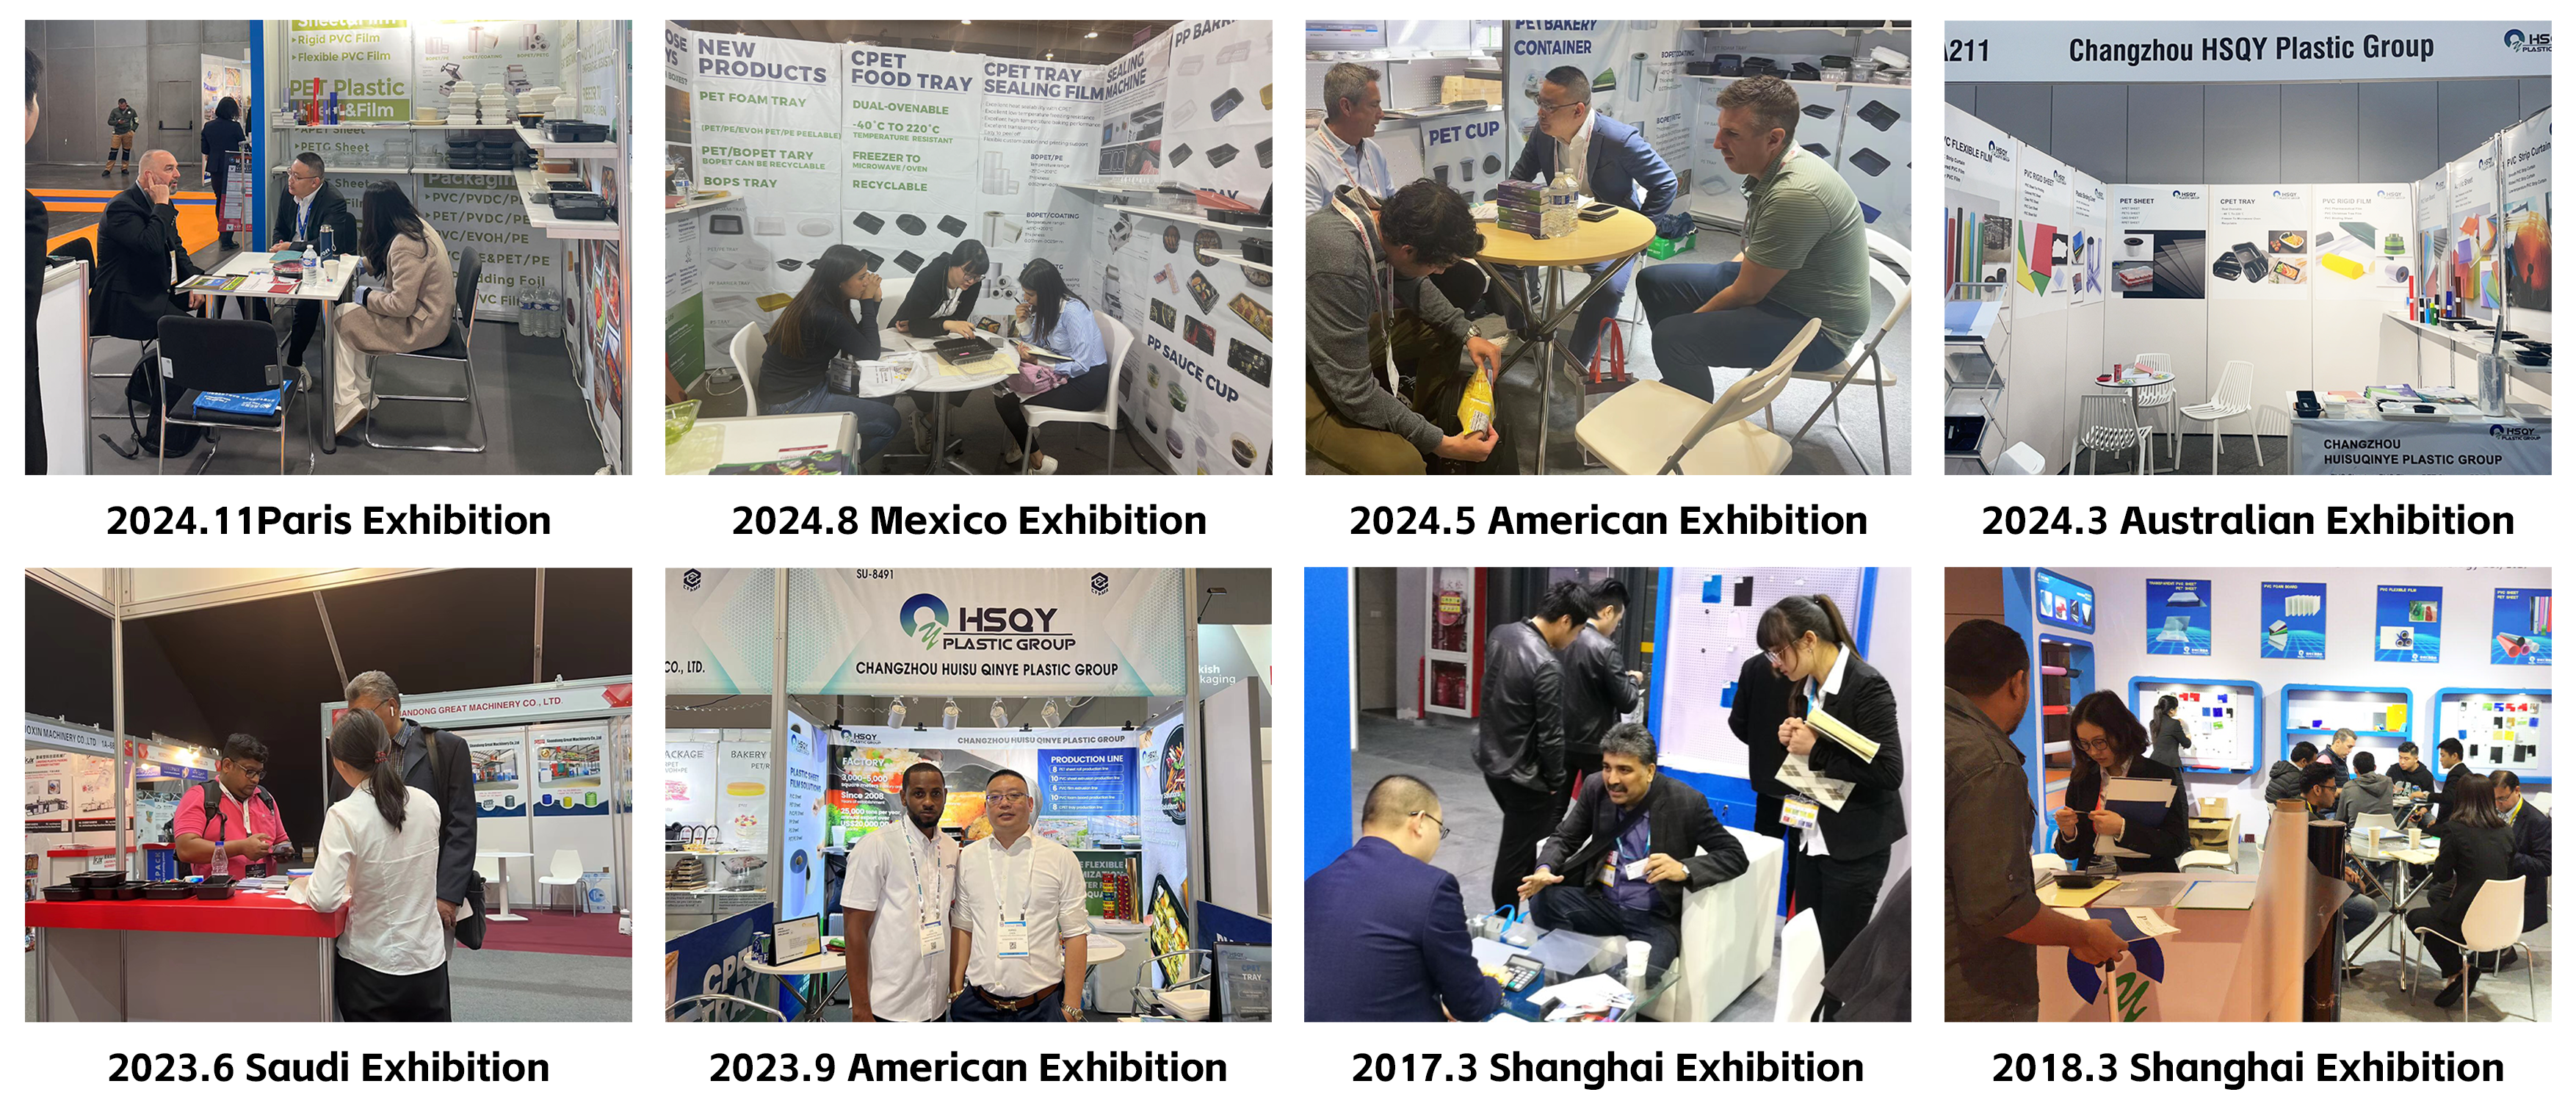
Групови изложби на пластмаси HSQY
HSQY Plastic Group се среща с производители на термоформовъчни машини, опаковки, уреди, дистрибутори и други купувачи на листов материал на международни индустриални изложения.
![Международни изложения на HSQY Plastic Group]()
Международни изложбени дейности на HSQY Plastic Group
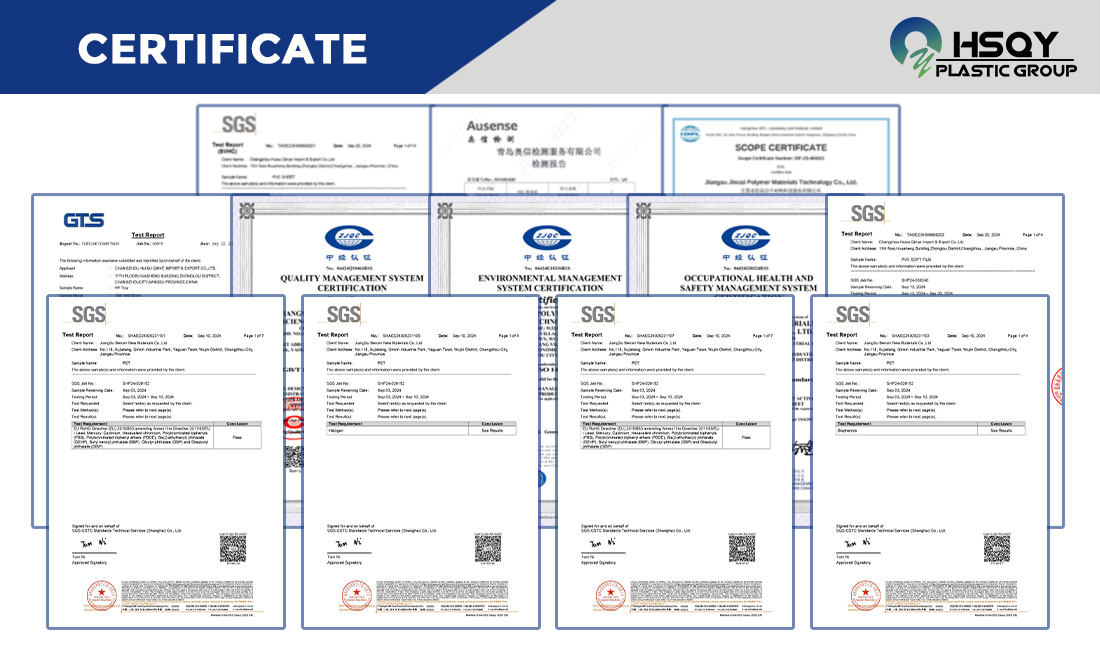
Сертификати и документация
Наличните сертификати и техническа документация трябва да бъдат потвърдени за точния клас HIPS , дебелина и предвидено приложение преди одобрение на поръчката.
За HSQY Plastic Group
HSQY Plastic Group доставя HIPS , GPPS и други пластмасови листов материал материали за вакуумно формоване, термоформоване, производители на опаковки, производители на уреди, производители на дисплеи и промишлени производители. Дебелината на листа, размерите, цвета, повърхността и изискванията за формоване могат да бъдат обсъдени в зависимост от проекта.
Описание на полистиролни листове
Полистиренът ( PS ) листов материал е термопластичен материал и една от най-широко използваните пластмаси. Той има отлични електрически и механични свойства, добра обработваемост и се предлага в гама от цветове. Удароустойчивият полистирен ( HIPS ) листов материал е здрава, евтина пластмаса, която е лесна за производство и термоформоване. Често се използва в приложения, където се изисква висока устойчивост на удар и обработваемост на достъпна цена.
Експертизата на HSQY Plastic в областта на пластмасовите материали е едно от решенията, които предлагаме на нашите клиенти. Ние доставяме най-добрата и най-широка гама от полистирен на най-конкурентни цени. Споделете вашите нужди от полистирен с нас и заедно можем да изберем правилното решение за вашето приложение.
Спецификации на полистиролни листове
| Продуктова позиция |
Полистиролен лист |
| Материал |
Полистирен ( PS ) |
| Цвят |
Бяло, Черно, По поръчка |
| Ширина |
Макс. 1600 мм |
| Дебелина |
0,2 мм до 6 мм, по поръчка |
Характеристика на полистиролов лист
Висока устойчивост на удар :
PS лист подобрени с гумени модификатори, HIPS листов материал издържат на удари и вибрации без напукване, превъзхождайки стандартния полистирол.
Лесно производство :
PS листов материал е съвместим с лазерно рязане, щанцоване, CNC обработка, термоформоване и вакуумно формоване. Може да се лепи, боядисва или ситопечата.
Лек и твърд :
PS листов материал съчетава ниско тегло с висока твърдост, намалявайки транспортните разходи, като същевременно запазва структурните характеристики.
Химическа и влагоустойчивост :
Устойчив на вода, разредени киселини, основи и алкохол, осигурявайки дълготрайност във влажна или леко корозивна среда.
Гладка повърхностна обработка :
PS листов материал са идеални за висококачествен печат, етикетиране или ламиниране за брандиране или естетически цели.
Приложение на полистиролни листове
Опаковка : тави , мидени и блистерни опаковки за електроника, козметика и контейнери за храна.
Табели и дисплеи : Леки табели за търговски обекти, дисплеи за точки на продажба (POP) и изложбени панели.
Автомобилни компоненти : Вътрешна облицовка, табла и защитни капаци.
Потребителски стоки : Вътрешни облицовки за хладилници, части за играчки и корпуси за домакински уреди.
Направи си сам и прототипиране : Моделиране, училищни проекти и занаятчийски приложения благодарение на лесното рязане и оформяне.
Медицински и промишлени : Стерилизируеми тави , капаци за оборудване и неносещи компоненти.
ОПАКОВКА

ИЗЛОЖБА

СЕРТИФИКАЦИЯ