HI PS-Platte für Vakuumformen und Thermoformen
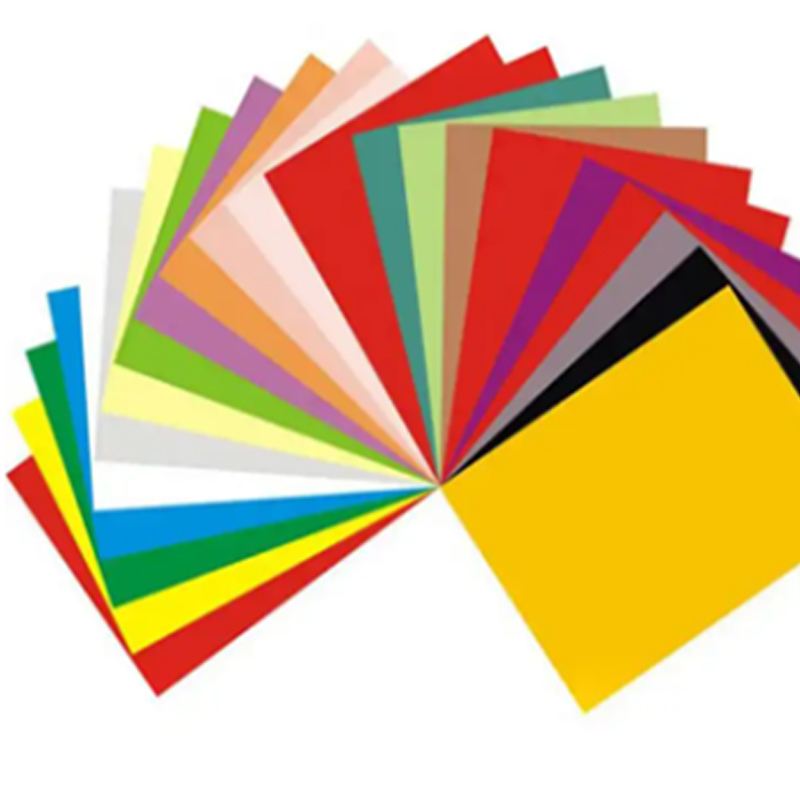
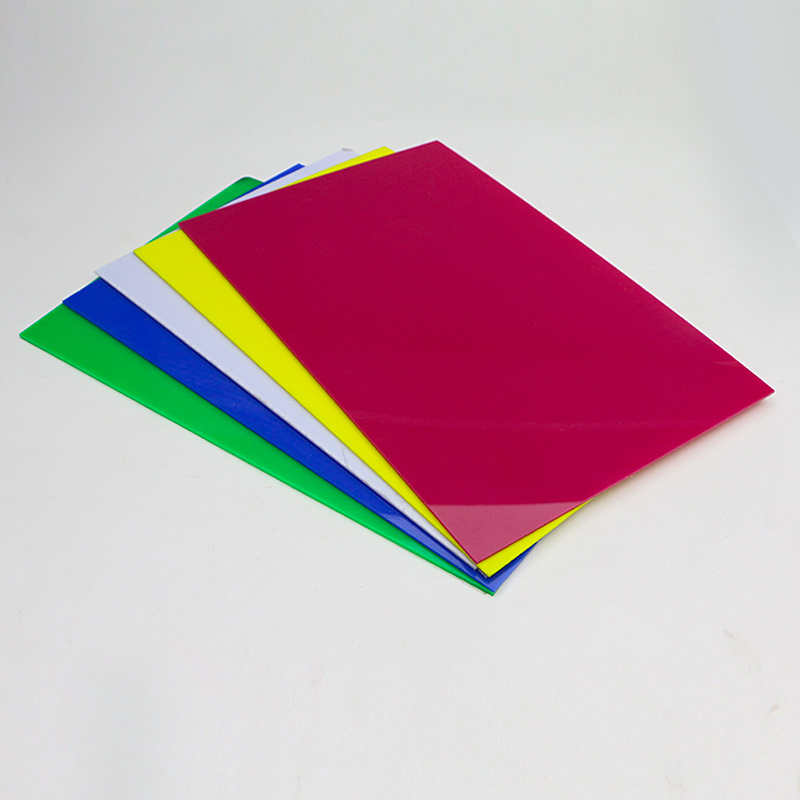
HSQY HIPS Blattmaterial für das Vakuumformen vereint Schlagfestigkeit, Steifigkeit und gute Umformbarkeit für Tabletts , Verpackungen, Geräteauskleidungen, Abdeckungen, Gehäuse, Displays und industrielle thermogeformte Bauteile.
Schlagfestes Polystyrol, üblicherweise abgekürzt als HIPS , ist ein gummimodifiziertes Polystyrolmaterial, das aufgrund seines guten Verhältnisses von Zähigkeit, Steifigkeit, Verarbeitbarkeit und Materialkosten häufig für das Vakuumformen und Thermoformen verwendet wird.
Das aktuelle Produktsortiment von HSQY umfasst Materialstärken von ca. 0,2 mm bis 6 mm, Breiten bis zu 1600 mm und die Farben Weiß, Schwarz oder kundenspezifische Ausführungen. Die Materialauswahl sollte sich nach Formtiefe, Werkzeugabmessungen, fertiger Wandstärke und den Anforderungen des Endprodukts richten.
![HIPS Blattmaterial für Vakuumformen]()
HI PS-Platte für Vakuumformen
![Thermoformen von hochschlagfestem Polystyrol Blattmaterial]()
HIPS Thermoformblech
![Polystyrol Blattmaterial für thermogeformte Bauteile]()
Polystyrolplatten für Formteile
HIPS Vakuumformblech-Spezifikationen
| Objektbeschreibung |
|
| Produkt |
HIPS / Polystyrolplatte zum Vakuumformen |
| Material |
Polystyrol ( PS ) / Schlagfestes Polystyrol ( HIPS ) |
| Dicke |
0,2 mm – 6 mm, kundenspezifisch |
| Maximale Breite |
Bis zu ca. 1600 mm |
| Farbe |
Weiß, Schwarz, Sonderfarben |
| Oberfläche |
Glatte, glänzende, matte oder anwendungsspezifische Oberflächenbeschaffenheit vorbehaltlich der Qualitätsbestätigung |
| Formgebungsprozesse |
Vakuumformen, Thermoformen und verwandte Blattmaterial -Formverfahren je nach Güteklasse und Ausrüstung |
| Sekundärverarbeitung |
Schneiden, Stanzen, CNC-Bearbeitung, Bohren, Fräsen, Kleben, Lackieren, Bedrucken und Laminieren je nach Spezifikation |
| Typische Anwendungen |
Verpackungen Tabletts , Einsätze, Geräteauskleidungen, Abdeckungen, Gehäuse, POS-Displays, Schilder, Prototypen und industriell tiefgezogene Bauteile |
Hinweis zur Spezifikation: Die Umformleistung hängt von der genauen HIPS Sorte, Blattmaterial Dicke, den Heizbedingungen, der Werkzeuggeometrie und den Anforderungen an das Fertigteil ab. Die endgültigen Spezifikationen sollten mit der vorgesehenen Thermoformanlage und dem entsprechenden Teiledesign bestätigt werden.
Was ist HIPS Vakuumformblech?
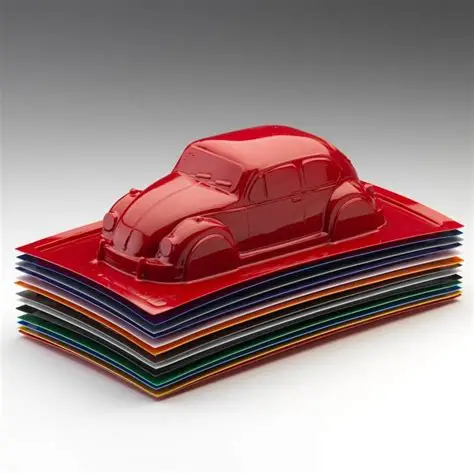
HIPS Vakuumformen Blattmaterial ist hochschlagfestes Polystyrol, das als flaches Blattmaterial oder als geeignetes Formmaterial zur Herstellung dreidimensionaler Kunststoffkomponenten geliefert wird.
Beim Vakuumformen wird das Blattmaterial erhitzt, bis es ausreichend formbar ist. Anschließend wird das erhitzte Material durch ein Vakuum gegen eine Form gezogen, wo es abkühlt und die gewünschte Form annimmt.
HIPS ist besonders nützlich, wenn das fertige Bauteil eine höhere Zähigkeit als das Standard GPPS erfordert, aber dennoch ein wirtschaftliches Thermoformen, Trimmen und eine Nachbearbeitung notwendig sind.
Warum HIPS so häufig für das Vakuumformen verwendet wird
Gute Umformbarkeit: Geeignete HIPS Sorten können mit herkömmlichen Thermoformanlagen zu Tabletts Auskleidungen, Abdeckungen und Gehäusen geformt werden.
Verbesserte Schlagfestigkeit: Die Gummimodifizierung sorgt für eine höhere Zähigkeit als die Standardversion GPPS .
Nützliche Steifigkeit: Formteile können eine nützliche strukturelle Steifigkeit beibehalten, wenn die geeignete Ausgangsdicke gewählt wird.
Wirtschaftliche Verarbeitung: HIPS wird häufig für die Herstellung von Formteilen in großen Stückzahlen gewählt, bei denen Material- und Verarbeitungskosten eine wichtige Rolle spielen.
Einfaches Zuschneiden und Bearbeiten: Fertige Teile können mit geeigneten Werkzeugen geschnitten, gebohrt, gefräst und bearbeitet werden.
Oberflächenoptionen: Je nach Anwendungsfall können Weiß, Schwarz, Sonderfarben und verschiedene Oberflächenveredelungen in Betracht gezogen werden.
Bedruckbar und lackierbar: Geeignete Oberflächen können nach Kompatibilitätsprüfungen bedruckt, beschriftet, lackiert und dekorativ gestaltet werden.
Vakuumformen vs. Thermoformen
Thermoformen ist der umfassendere Prozess des Erhitzens eines thermoplastischen Kunststoffs Blattmaterial und dessen Formgebung zu einem dreidimensionalen Bauteil. Vakuumformen ist eines der gängigsten Thermoformverfahren.
| Prozess |
– Allgemeine Beschreibung |
– Typische Anwendung |
| Vakuumformen |
Durch den Unterdruck wird das erhitzte Blattmaterial gegen die Form gedrückt. |
Tabletts, Deckel, Displays, Auskleidungen und relativ einfache Formteile |
| Druckformung |
Zusätzlicher Luftdruck unterstützt den Blattmaterial gegen die Form |
Anwendungen, die eine höhere Oberflächenstruktur erfordern, vorausgesetzt, es stehen geeignete Materialien und Ausrüstungen zur Verfügung. |
| Allgemeines Thermoformen |
Breites Themengebiet, das Vakuum-, Druck- und mechanisch unterstützte Umformprozesse umfasst |
Verpackungen, Geräte, Industriekomponenten und geformte Kunststoffprodukte |
Wie man HIPS Dicke für das Vakuumformen auswählt
Die Ausgangsdicke des Blattmaterial ist einer der wichtigsten Kaufparameter, da das Material dünner wird, wenn es über oder in die Form gedehnt wird.
| Dickenrichtung |
Allgemeine Anwendungsrichtung |
| 0,2 - 0,5 mm |
Dünnblech Tabletts , Einsätze und leichte Formteile |
| 0,5 - 1,0 mm |
Verpackungen, Displays, kleine Abdeckungen und allgemeine leichte vakuumgeformte Produkte |
| 1,0 - 2,0 mm |
Mitteldicke Tabletts , Gehäuse, Abdeckungen und Gerätekomponenten |
| 2,0 - 4,0 mm |
Größere Formteile, Geräteabdeckungen, Gerätepaneele und Industriekomponenten |
| 4,0 - 6,0 mm |
Dickwandige, geformte oder gefertigte Bauteile, die eine höhere Blattmaterial |
Diese Bereiche stellen allgemeine Auswahlrichtlinien und keine festen Anwendungsgrenzen dar. Ein kleines Tiefziehbauteil kann eine dickere Ausgangs Blattmaterial erfordern als ein wesentlich größeres Flachziehbauteil.
Wichtige Vakuumformparameter
Die Auswahl eines Vakuumformteils Blattmaterial sollte nicht allein auf der Grundlage der Dicke erfolgen. Formgeometrie und Prozessbedingungen beeinflussen das fertige Bauteil maßgeblich.
| Parameter |
Warum er wichtig ist |
| Ausgangsblechdicke |
Ermittelt, wie viel Material vor dem Dehnen zur Verfügung steht. |
| Formbreite und -länge |
Ermittelt die erforderlichen Blattmaterial Abmessungen und den Klemmbereich |
| Formtiefe |
Tiefe Hohlräume führen im Allgemeinen zu einer stärkeren Wandverdünnung. |
| Auszugsverhältnis |
Hilft dabei, einzuschätzen, wie stark sich die Blattmaterial während der Bildung dehnen müssen. |
| Eckradius |
Scharfe Ecken können lokale Materialausdünnungen und Spannungen verstärken. |
| Hohlraumabstand |
Eng beieinander liegende Hohlräume können das Risiko von Verwachsungen erhöhen. |
| Gleichmäßige Erwärmung |
Ungleichmäßige Erwärmung kann zu ungleichmäßigem Durchhängen und Formveränderungen führen. |
| Vakuumsystem |
Die Vakuumleistung beeinflusst die Formdefinition und die Formkonsistenz. |
| Fertige Wandstärke |
Die Messungen sollten an kritischen Ecken, Seitenwänden und tiefen Hohlräumen erfolgen. |
Wanddickenverteilung nach dem Vakuumformen
Die in einer HIPS Blattmaterial Spezifikation angegebene Dicke beschreibt die ursprüngliche ebene Blattmaterial . Sie stellt nicht die Dicke jedes Bereichs des fertigen Formteils dar.
Beim Ausdehnen HIPS in eine Form wird das Material umverteilt. Ecken, tiefe Seitenwände und Bereiche, die am weitesten von der ursprünglichen Blattmaterial Ebene entfernt sind, können deutlich dünner werden.
Wenn eine Mindestwandstärke entscheidend ist, sollten Käufer die Anforderungen an das fertige Teil angeben und Muster auswerten, die mit der vorgesehenen Form hergestellt wurden, anstatt nur die ursprüngliche Blattmaterial Wandstärke vorzugeben.
Reduzierung der Stegbildung beim Vakuumformen
Stegbildung entsteht durch unerwünschte Falten zwischen Formmerkmalen oder Kavitäten. Sie wird beeinflusst durch den Formabstand, Blattmaterial Temperatur, Blattmaterial Durchhang, die Ziehgeometrie und das Formgebungsverfahren.
Falls bei einem bestehenden Produkt Stegbildung auftritt, geben Sie bitte die Formzeichnung, Blattmaterial Dicke, den Kavitätenabstand und Fotos des Formteils an, wenn Sie die Materialauswahl besprechen. Materialänderungen allein lösen möglicherweise kein Problem mit der Form oder der Erwärmung.
HI PS-Platte für Verpackungsschalen und -einsätze
HIPS kann vakuumgeformt werden zu schützenden Tabletts , Einsätzen, Bauteilhaltern und anderen starren Verpackungsstrukturen, bei denen Zähigkeit, Steifigkeit und wirtschaftliche Formgebung wichtig sind.
Bei Verpackungsprojekten müssen die Hohlraumgröße, die Anzahl der Hohlräume, das Produktgewicht, das erforderliche Stapelverhalten und die minimale Wandstärke angegeben werden.
Verpackungen für Lebensmittel, Pharmazeutika, Medizinprodukte und ESD-empfindliche Produkte erfordern anwendungsspezifische Materialgüten und entsprechende Dokumentationen. Die Norm HIPS sollte nicht automatisch als geeignet für diese regulierten Anwendungen angesehen werden.
HI PS-Platte für Geräteauskleidungen & Komponenten
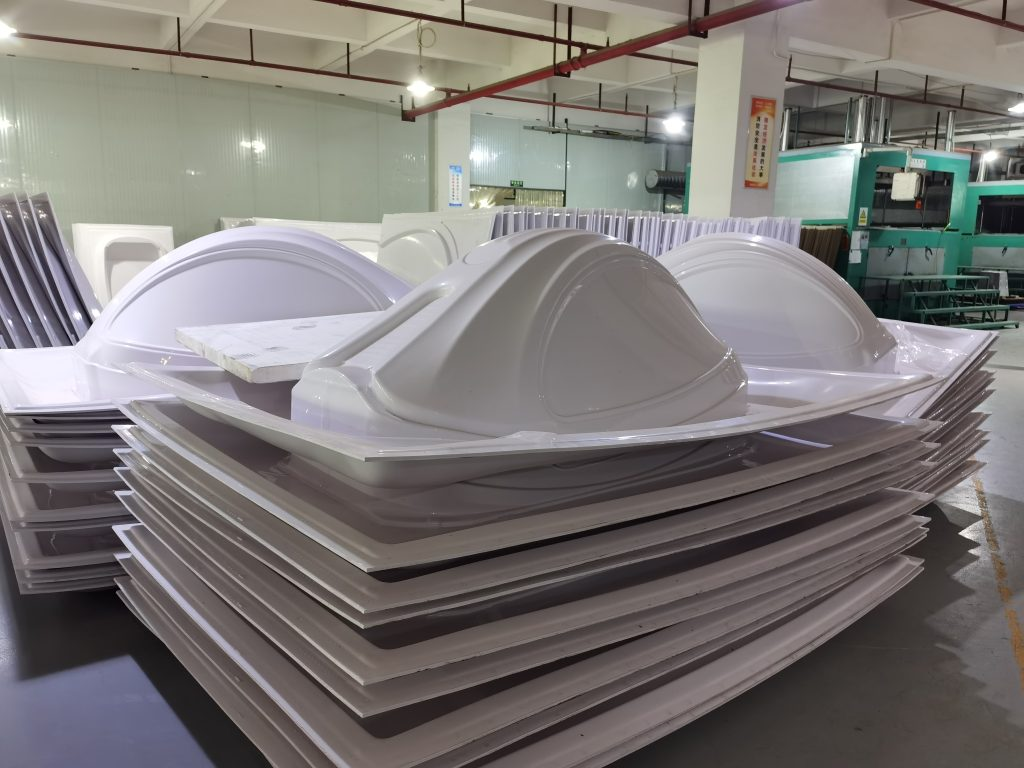
HIPS wird häufig für Kühlschrankauskleidungen, Geräteinnenräume, Abdeckungen, Gehäuse und Tabletts verwendet, da geeignete Sorten die Thermoformbarkeit mit nützlicher Steifigkeit und Schlagfestigkeit kombinieren.
Gerätehersteller sollten bei der Bewertung einer HIPS -Klassifizierung Formtiefe, Betriebstemperatur, Einwirkung von Reinigungsmitteln oder Chemikalien, Farbe, Oberflächenbeschaffenheit und erforderliche mechanische Leistung angeben.
HI PS-Platte für Geräteabdeckungen und Gehäuse
Mitteldicke und dickere Bleche HIPS können zu Abdeckungen, Gehäusen und Schutzgehäusen für Geräte vakuumgeformt werden, bei denen geringes Gewicht, Aussehen und wirtschaftliche Produktion wichtig sind.
Die Eignung des Fertigteils sollte anhand der Abmessungen, der Stoßfestigkeitsanforderungen, der Befestigungspunkte, der freien Spannweiten und der Betriebsbedingungen beurteilt werden.
HI PS-Platte für POS-Displays und Beschilderung
Durch Vakuumformen lassen sich HIPS in dreidimensionale Displaykomponenten, Markenpaneele, Produktständer, Schilder und Ladeneinrichtungen umwandeln.
Geeignete HIPS Oberflächen können auch nach der Formgebung bedruckt, lackiert oder dekoriert werden. Die Haftung des Drucks oder der Beschichtung sollte anhand der tatsächlichen Blattmaterial Güteklasse und der fertigen Oberfläche überprüft werden.
HI PS-Platte für Prototypen- und Modellbau
HIPS eignet sich gut für das Vakuumformen von Prototypen, da Blattmaterial s mit gängigen Fertigungstechniken erhitzt, geformt, beschnitten, gebohrt, geklebt und lackiert werden können.
Die Prototypenfertigung ermöglicht es den Herstellern außerdem, die Formgeometrie, die Wandstärkenverteilung und die Bauteilsteifigkeit zu bewerten, bevor sie sich für größere Produktionsmengen entscheiden.
Weiß vs. Schwarz HIPS für Vakuumformen
| Optionen |
Allgemeine Anwendungshinweise für |
| Weiß HIPS |
Geräteauskleidungen, bedruckte Displays, weiße Tabletts , Prototypen und allgemeine Formteile |
| Schwarz HIPS |
Industrielle Tabletts , Abdeckungen, Gehäuse, dunkle Displays und undurchsichtige Formteile |
| Sonderfarben |
Markenkomponenten und anwendungsspezifische Anforderungen an das Erscheinungsbild unterliegen der Produktionsbestätigung. |
HIPS vs. GPPS für Vakuumformen
| Feature |
HIPS |
GPPS |
| Materialstruktur |
Kautschukmodifiziertes Polystyrol |
Allzweck-Polystyrol |
| Typisches Erscheinungsbild |
Normalerweise undurchsichtig |
Normalerweise klar und glänzend |
| Schlagfestigkeit |
Höher aufgrund der Gummimodifikation |
Spröder |
| Vakuumformrichtung |
Wird häufig bevorzugt, wenn Zähigkeit und allgemeine Umformbarkeit Priorität haben. |
Kann dort bewertet werden, wo Transparenz erforderlich ist. |
| Typische Teile |
Schalen, Auskleidungen, Abdeckungen, Gehäuse und undurchsichtige Komponenten |
Transparente Verpackungen, Abdeckungen und Displaykomponenten |
HIPS vs. ABS für Vakuumformen
| Selektionsfaktor |
HIPS |
ABS |
| Hauptpositionierung |
Wirtschaftliches Thermoformmaterial |
Technische Thermoplaste für anspruchsvollere Anwendungen |
| Typische Anwendungen |
Tabletts, Displays, Geräteauskleidungen, Abdeckungen und allgemeine Gehäuse |
Langlebige Gehäuse, Automobilkomponenten und anspruchsvollere Industrieteile |
| Materialauswahl |
Die Auswahl erfolgt nach Schlagfestigkeit, Temperatur, Steifigkeit, Aussehen, Umformgeometrie und Kosten des Fertigteils. |
Blechoberfläche & Aussehen des Fertigteils
Die Oberflächenbeschaffenheit ist wichtig, da das Aussehen des ursprünglichen Blattmaterial das Aussehen des geformten Bauteils beeinflusst.
Glänzende, matte, glatte oder anwendungsspezifische Oberflächen sollten vor Produktionsbeginn spezifiziert werden. Da Erhitzen und Dehnen Glanz und Textur verändern können, sollte das Erscheinungsbild anhand eines repräsentativen, geformten Musters geprüft werden, wenn kosmetische Qualität wichtig ist.
Zuschnitt & Weiterverarbeitung
Nach dem Vakuumformen muss überschüssiges Material üblicherweise vom fertigen Teil entfernt werden. HIPS kann mit geeigneten Verfahren wie Trimmen, Schneiden, Fräsen, Bohren, Stanzen und CNC-Bearbeitung bearbeitet werden.
Die Werkzeuge und Bearbeitungsbedingungen sollten entsprechend der Blattmaterial Dicke und der Teilegeometrie so gewählt werden, dass saubere Kanten ohne übermäßige Hitze oder mechanische Belastung erzielt werden.
Die Laserbearbeitung ist für ausgewählte Polystyrolanwendungen mit geeigneter Ausrüstung und Belüftung möglich, jedoch sollten die Eignung des Verfahrens, die Rauchentwicklung, die Kantenqualität und die Anforderungen an den Arbeitsplatz vor der Produktion überprüft werden.
Bedrucken, Lackieren & Dekorieren nach dem Formen
Geeignete HIPS Komponenten können nach der Formgebung bedruckt, lackiert, etikettiert, geklebt oder laminiert werden, sofern das gewählte Material und die Oberfläche mit dem nachfolgenden Prozess kompatibel sind.
Falls ein Druck oder eine Beschichtung erforderlich ist, geben Sie bitte an, ob die Dekoration vor oder nach der Formgebung erfolgt, da eine Dehnung die gedruckten Grafiken, den Glanz und das Erscheinungsbild der Oberfläche beeinträchtigen kann.
Anwendungen im Innen- und Außenbereich
Die Norm HIPS wird vorwiegend in Innenräumen oder unter kontrollierten Bedingungen eingesetzt, es sei denn, die gewählte Sorte wurde für eine längere Exposition im Freien formuliert und getestet.
Bei Bauteilen für den Außenbereich sollten vor der Materialauswahl Angaben zur Sonneneinstrahlung, den UV-Anforderungen, dem Temperaturbereich, der erforderlichen Lebensdauer und den Erwartungen an das Aussehen gemacht werden.
Welche Informationen sollten Sie für ein Angebot zum Vakuumformen angeben?
| Erforderliche |
Informationen |
| Fertigprodukt |
Schale, Auskleidung, Gehäuse, Abdeckung, Display, Gerätekomponente oder anderes Formteil |
| Ausgangsdicke |
Erforderliche Dicke Blattmaterial oder Empfehlung erforderlich |
| Blattgröße |
Erforderliche Breite × Länge; maximale aktuelle Breite ca. 1600 mm |
| Formabmessungen |
Formlänge, -breite und Kavitätsabmessungen |
| Formtiefe |
Maximale Tiefe des geformten Bauteils |
| Auszugsverhältnis |
Bitte geben Sie an, ob die Berechnung bereits erfolgt ist, oder stellen Sie eine Teilezeichnung zur Auswertung bereit. |
| Fertige Wandstärke |
Mindestdicke in kritischen Bereichen erforderlich |
| Farbe |
Weiß, Schwarz oder Sonderfarbe erforderlich |
| Oberfläche |
Glänzendes, mattes, glattes oder anwendungsspezifisches Erscheinungsbild |
| Maschineninformationen |
Maximale Formfläche, Spannabmessungen und relevante Gerätebeschränkungen |
| Sekundärverarbeitung |
Zuschneiden, Bohren, CNC-Bearbeitung, Drucken, Lackieren, Kleben oder Laminieren |
| Besondere Anforderung |
Anforderungen an Lebensmittelkontakt, ESD, Flammen, UV-Strahlung, Medizinprodukte, Haushaltsgeräte oder Automobile, sofern zutreffend |
| Menge |
Testmenge, reguläre Bestellmenge und geschätzter Jahresbedarf |
| Ziel |
Land und Zielhafen |
Häufig gestellte Fragen zu HIPS Vakuumformblech
Was ist HIPS ?
HIPS steht für hochschlagfestes Polystyrol. Es handelt sich um gummimodifiziertes Polystyrol, das eine höhere Zähigkeit als Standard GPPS bietet und gleichzeitig leicht zu thermoformen und zu verarbeiten ist.
Ist HIPS für das Vakuumformen geeignet?
Ja. Vakuumformen ist eine der wichtigsten kommerziellen Anwendungen von HIPS . Die Formleistung hängt von der Werkstoffgüte, der Dicke, der Erwärmung, der Werkzeuggeometrie und der Formtiefe ab.
Welche Dicke HIPS Blattmaterial bietet HSQY an?
Die aktuelle Produktspezifikation umfasst Breiten von ca. 0,2 mm bis 6 mm. Die genaue Verfügbarkeit sollte je nach Breite, Farbe und Anwendung bestätigt werden.
Was ist die maximale Breite HIPS Blattmaterial ?
Die aktuelle Produktspezifikation listet Breiten bis zu ca. 1600 mm auf.
Welche Farben sind erhältlich?
Das aktuelle Produktsortiment umfasst Weiß, Schwarz und kundenspezifische Farben. Die endgültige Verfügbarkeit hängt von der gewählten Ausführung und den Produktionsspezifikationen ab.
Welche HIPS -Dicke eignet sich am besten für das Vakuumformen?
Es gibt keine allgemein optimale Wandstärke. Die korrekte Ausgangsdicke hängt von den Formabmessungen, der Formtiefe, dem Ziehverhältnis und der erforderlichen Mindestwandstärke des fertigen Bauteils ab.
Wird HIPS beim Vakuumformen dünner?
Ja. Das Blattmaterial dehnt sich beim Umformen, sodass Ecken und tiefe Seitenwände dünner werden können als die ursprüngliche Ausgangsstärke.
Was verursacht Stegbildung beim Vakuumformen?
Die Stegbildung kann durch die Formgeometrie, eng beieinander liegende Kavitäten, übermäßigen Blattmaterial , die Erwärmungsbedingungen und das Formgebungsverfahren beeinflusst werden. Die Materialauswahl ist nur ein Aspekt der Kontrolle der Stegbildung.
Kann HIPS für das Tiefziehen unter Vakuum verwendet werden?
HIPS kann für Tiefziehbauteile ausgewertet werden, wobei die Wandstärkenverteilung mit zunehmender Umformtiefe an Bedeutung gewinnt. Geben Sie die Werkzeugabmessungen und die erforderliche Mindestwandstärke für die Auswertung an.
Kann HIPS zum Verpacken von Tabletts verwendet werden?
Ja. HIPS kann zu Verpackungen Tabletts und Einsätzen vakuumgeformt werden. Anwendungen im Bereich Lebensmittel, Medizinprodukte, Pharmazeutika oder ESD-empfindliche Elektronik erfordern entsprechende Qualitäten und Dokumentationen.
Kann HIPS für Kühlschrankauskleidungen verwendet werden?
HIPS wird häufig für die Auskleidung von Haushaltsgeräten und Kühlschränken verwendet. Die genaue Eignung hängt von der Formbarkeit, der Temperatur, der chemischen Belastung und der erforderlichen Materialgüte ab.
Worin besteht der Unterschied zwischen HIPS und GPPS beim Vakuumformen?
HIPS ist normalerweise undurchsichtig und bietet eine höhere Schlagzähigkeit. GPPS ist normalerweise klar und glänzend, aber vergleichsweise spröde und eignet sich daher besser, wenn Transparenz Priorität hat.
Worin besteht der Unterschied zwischen HIPS und ABS beim Thermoformen?
HIPS wird häufig für kostengünstige, tiefgezogene Produkte gewählt. ABS wird typischerweise dann eingesetzt, wenn ein anderes Verhältnis von Schlagzähigkeit, Hitzebeständigkeit und technischen Eigenschaften erforderlich ist.
Kann HIPS nach der Formung gedruckt werden?
Geeignete HIPS Oberflächen können nach der Formgebung bedruckt oder dekoriert werden. Tintenhaftung, Oberflächenbeschaffenheit und Aushärtungsbedingungen sollten am fertigen Bauteil geprüft werden.
Kann HIPS im Freien verwendet werden?
Die Norm HIPS ist primär für Anwendungen im Innenbereich vorgesehen. Bei Projekten im Außenbereich sollten die Anforderungen an UV-Beständigkeit, Witterungsbeständigkeit und Lebensdauer vor der Auswahl der Güteklasse spezifiziert werden.
Kann der Standard HIPS für sterilisierbare medizinische Tabletts verwendet werden?
Standardmäßig industriell hergestelltes HIPS sollte nicht automatisch als für die Sterilisation oder medizinische Anwendungen geeignet angesehen werden. Bei medizinischen Projekten müssen Sterilisationsverfahren, regulatorische Anforderungen und Materialdokumentation vor der Auswahl einer Güteklasse festgelegt werden.
Welche Informationen benötige ich für ein Angebot?
Bitte geben Sie die fertige Anwendung, Blattmaterial Dicke, Breite und Länge, Farbe, Oberflächenbeschaffenheit, Formabmessungen, Formtiefe, minimale fertige Wandstärke, Maschineninformationen, Menge und Bestimmungsort an.
Verpackung & Lieferung
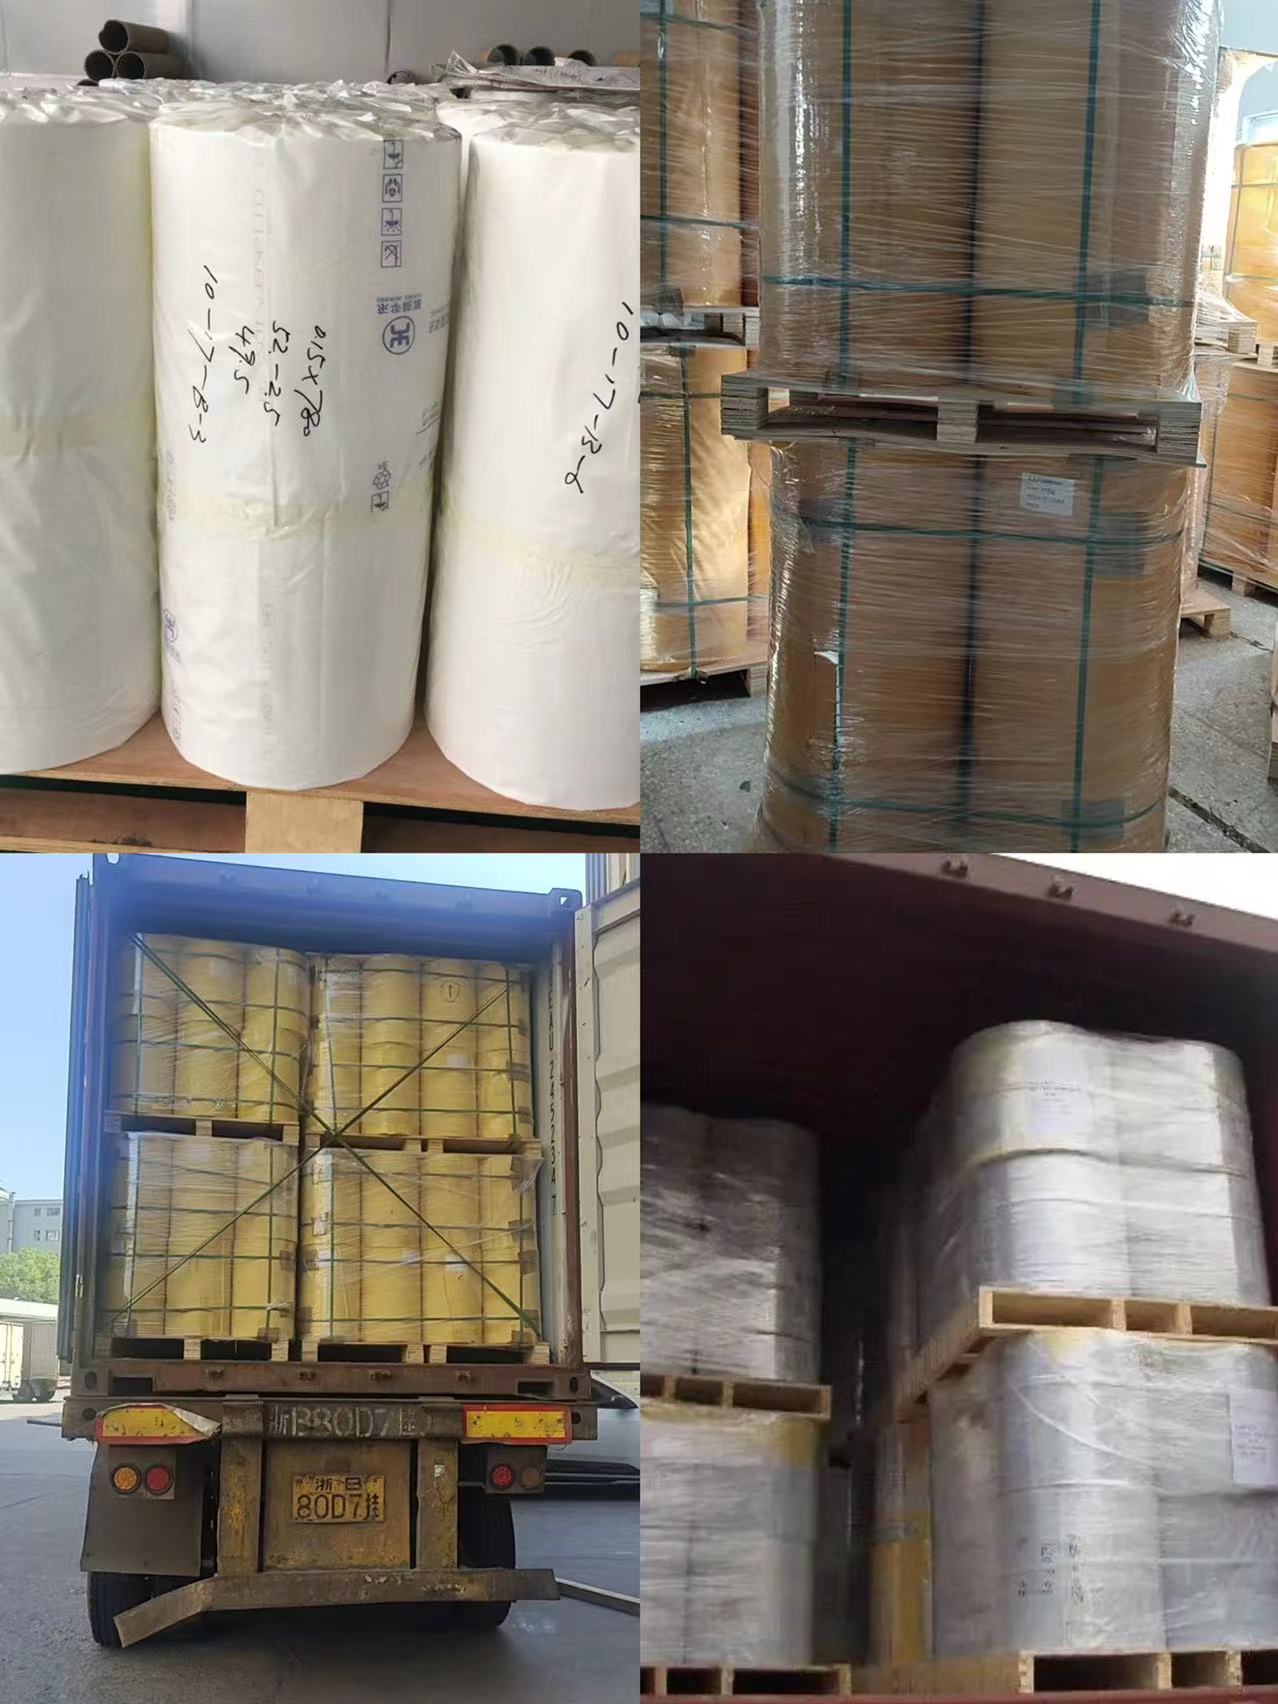
HIPS forming Blattmaterial s sollten gemäß den Blattmaterial Größen-, Dicken- und Oberflächenanforderungen geschützt werden, um Kratzer, Verunreinigungen, Kantenbeschädigungen und Bewegungen während des Transports zu vermeiden.
![HIPS Vakuumformen Blattmaterial Exportverpackung]()
Exportverpackung für HIPS Vakuumformblech
Ausstellungen der HSQY Plastic Group
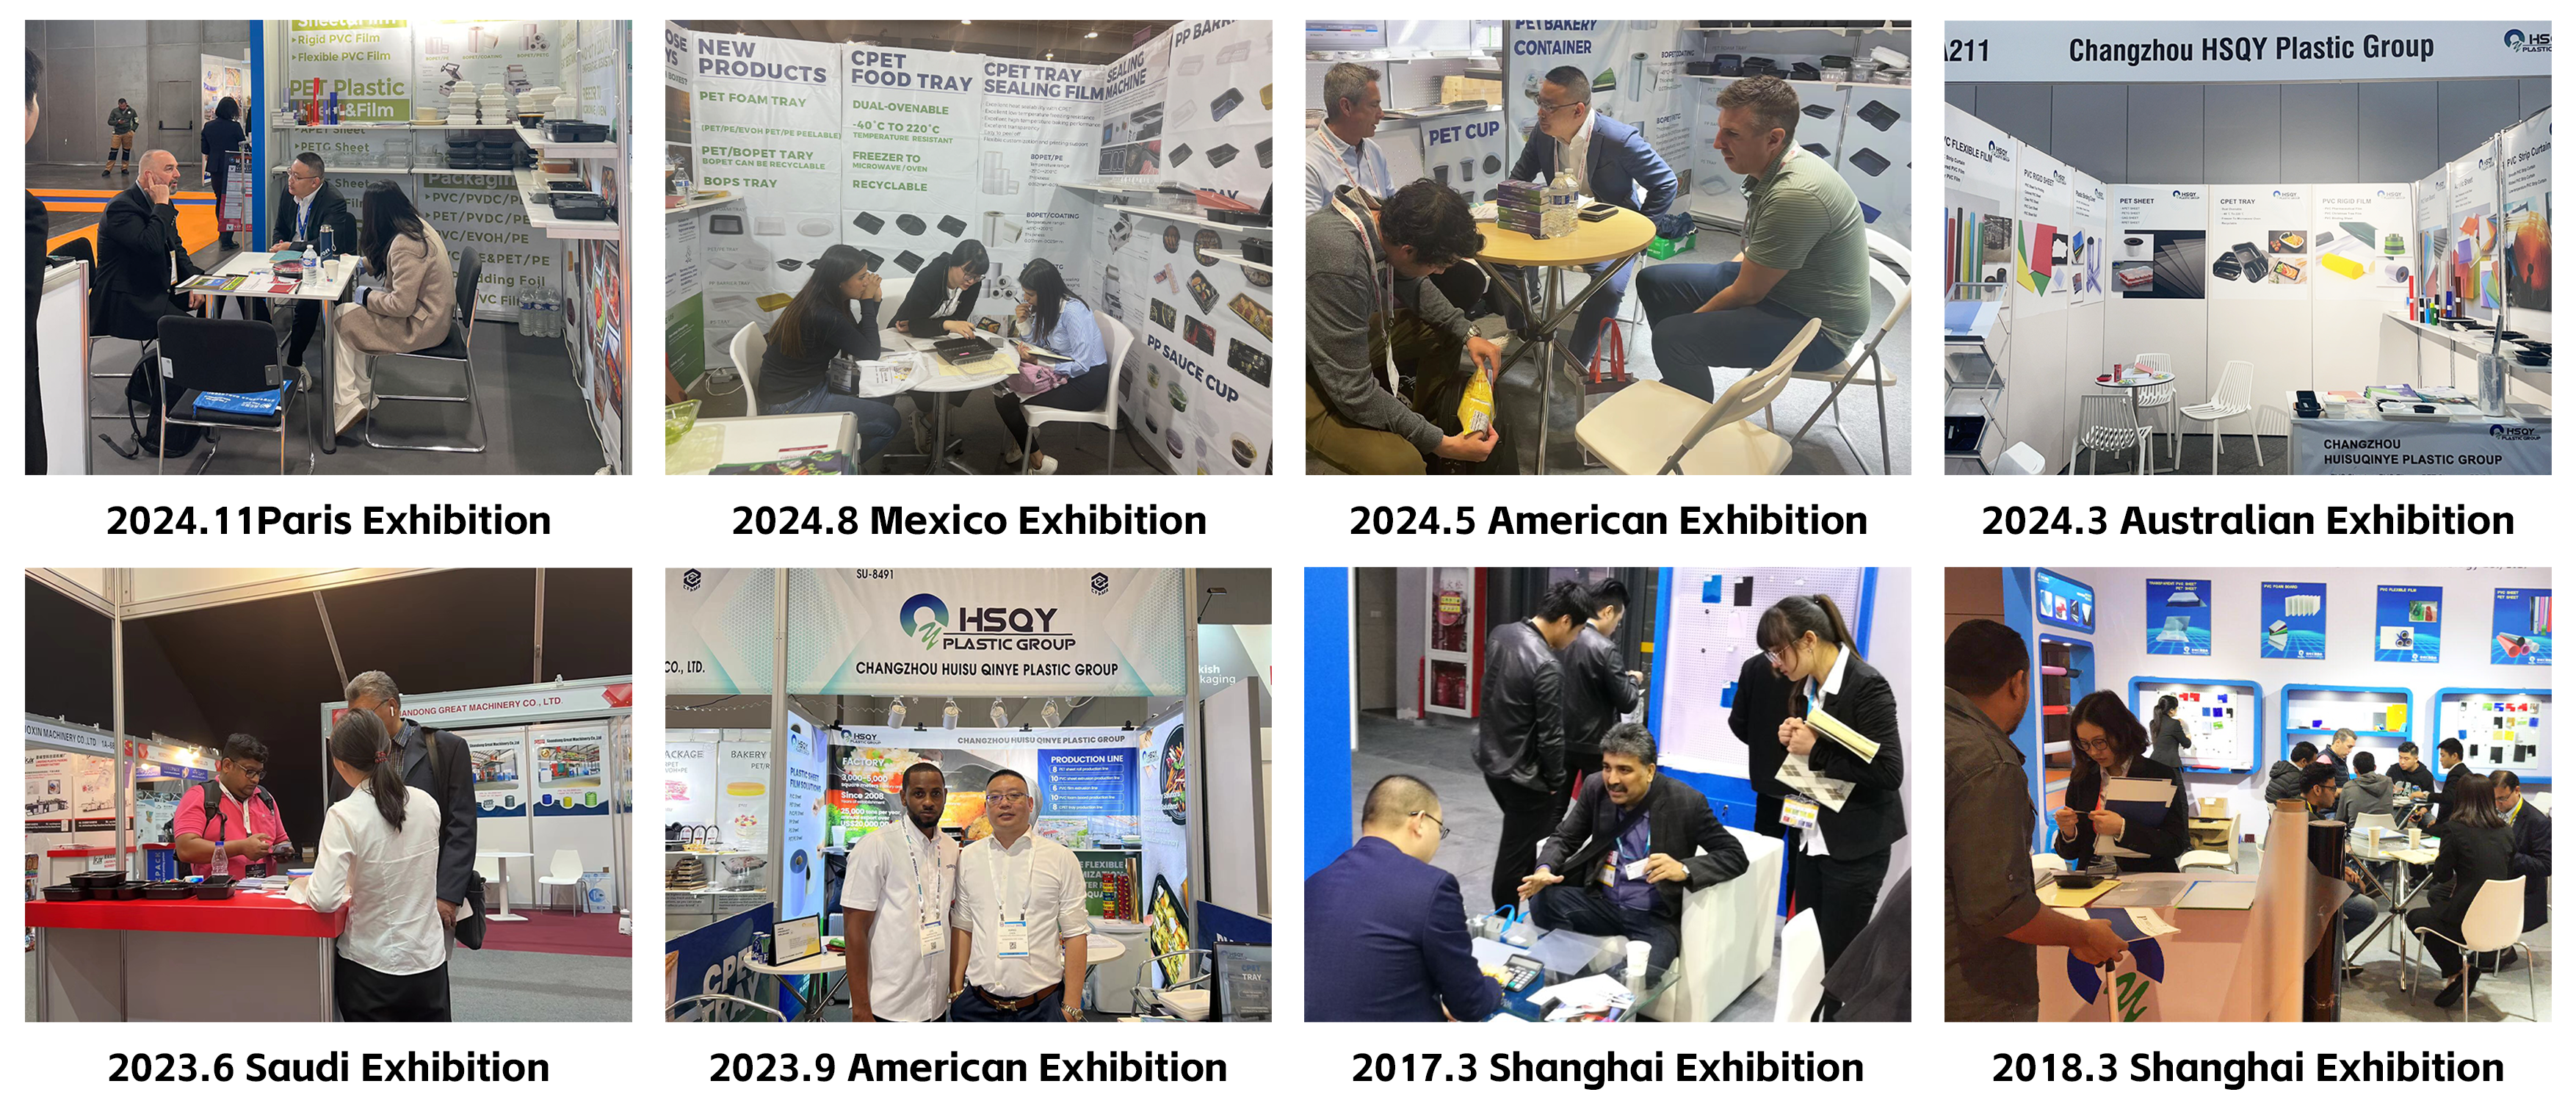
Die HSQY Plastic Group trifft sich mit Thermoformern, Verpackungsherstellern, Geräteherstellern, Händlern und anderen Blattmaterial auf internationalen Branchenmessen.
![Internationale Ausstellungen der HSQY Plastic Group]()
Internationale Ausstellungsaktivitäten der HSQY Plastic Group
Zertifikate & Dokumentation
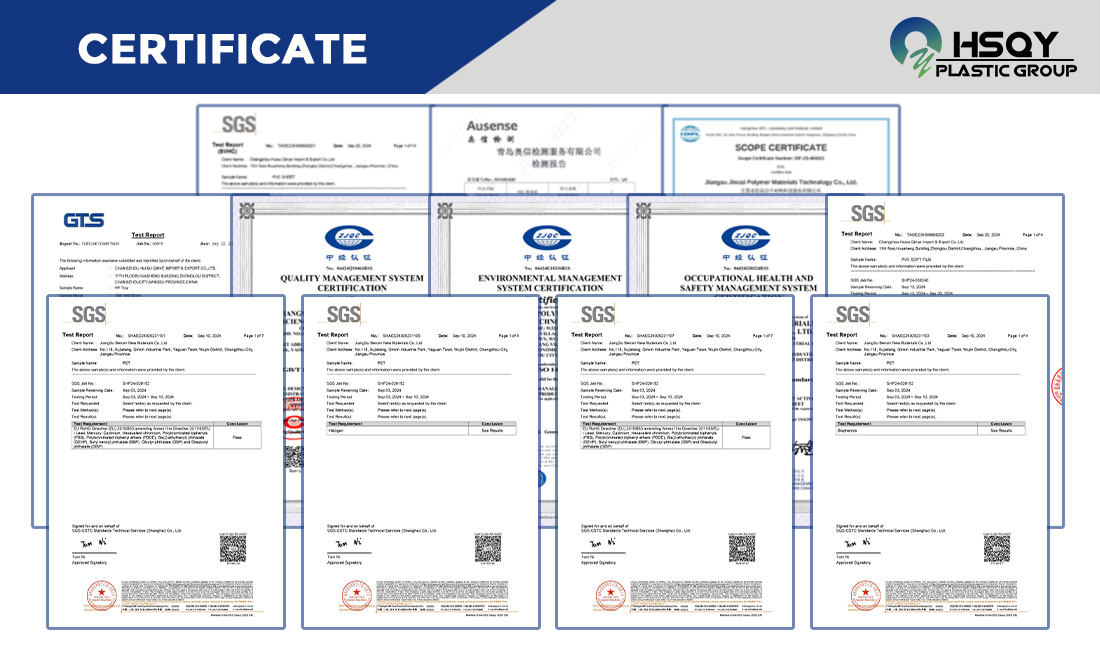
Vor der Auftragsfreigabe sollten die verfügbaren Zertifikate und technischen Dokumentationen für die genaue HIPS Güteklasse, Dicke und den vorgesehenen Anwendungsbereich bestätigt werden.
Über die HSQY Plastic Group
Die HSQY Plastic Group liefert HIPS , GPPS und weitere Kunststoffe Blattmaterial für Vakuumformmaschinen, Thermoformmaschinen, Verpackungshersteller, Gerätehersteller, Displayhersteller und industrielle Fertigungsbetriebe. Plattenstärke, Abmessungen, Farbe, Oberfläche und Formgebungsanforderungen können projektbezogen besprochen werden.
Beschreibung der Polystyrolplatte
Polystyrol (Polystyrol) PS ) Blattmaterial ist ein thermoplastischer Kunststoff und einer der am weitesten verbreiteten Kunststoffe. Es zeichnet sich durch hervorragende elektrische und mechanische Eigenschaften, gute Verarbeitbarkeit und eine breite Farbpalette aus. Schlagfestes Polystyrol (Polystyrol) ( HIPS ) Blattmaterial ist ein robuster, kostengünstiger Kunststoff, der sich leicht verarbeiten und thermoformen lässt. Er wird häufig in Anwendungen eingesetzt, bei denen hohe Schlagfestigkeit und gute Verarbeitbarkeit zu einem erschwinglichen Preis erforderlich sind.
Die Expertise von HSQY Plastic im Bereich Kunststoffe ist eine unserer Stärken. Wir liefern Ihnen Polystyrol in bester Qualität und größter Auswahl zu äußerst wettbewerbsfähigen Preisen. Teilen Sie uns Ihre Anforderungen an Polystyrol mit – gemeinsam finden wir die optimale Lösung für Ihre Anwendung.
Spezifikationen für Polystyrolplatten
| Produktartikel |
Polystyrolplatte |
| Material |
Polystyrol ( PS ) |
| Farbe |
Weiß, Schwarz, Benutzerdefiniert |
| Breite |
Max. 1600 mm |
| Dicke |
0,2 mm bis 6 mm, kundenspezifisch |
Eigenschaften von Polystyrolplatten
Hohe Schlagfestigkeit :
PS-Platte mit Gummimodifikatoren verstärkt, HIPS Blattmaterial widerstehen Stößen und Vibrationen ohne Rissbildung und übertreffen damit Standard-Polystyrol.
Einfache Fertigung :
PS Blattmaterial ist kompatibel mit Laserschneiden, Stanzen, CNC-Bearbeitung, Thermoformen und Vakuumformen. Es kann geklebt, lackiert oder im Siebdruckverfahren bedruckt werden.
Leicht und steif :
PS Blattmaterial kombiniert geringes Gewicht mit hoher Steifigkeit und reduziert so die Transportkosten bei gleichbleibender struktureller Leistungsfähigkeit.
Chemikalien- und Feuchtigkeitsbeständigkeit :
Beständig gegen Wasser, verdünnte Säuren, Laugen und Alkohol, wodurch eine lange Lebensdauer in feuchten oder leicht korrosiven Umgebungen gewährleistet wird.
Glatte Oberflächenbeschaffenheit :
PS Blattmaterial s eignen sich ideal für hochwertiges Drucken, Etikettieren oder Laminieren für Branding- oder ästhetische Zwecke.
Anwendung von Polystyrolplatten
Verpackung : Tabletts , Klappverpackungen und Blisterverpackungen für Elektronikartikel, Kosmetika und Lebensmittelbehälter.
Beschilderung & Displays : Leichte Einzelhandelsbeschilderung, Point-of-Purchase-Displays (POP) und Ausstellungstafeln.
Automobilkomponenten : Innenausstattung, Armaturenbretter und Schutzhüllen.
Konsumgüter : Kühlschrankauskleidungen, Spielzeugteile und Gehäuse für Haushaltsgeräte.
DIY & Prototyping : Modellbau, Schulprojekte und Bastelanwendungen dank einfacher Schneide- und Formgebungsmöglichkeiten.
Medizin & Industrie : Sterilisierbare Tabletts , Geräteabdeckungen und nicht tragende Komponenten.
VERPACKUNG

AUSSTELLUNG

ZERTIFIZIERUNG