HI PS loksne vakuuma formēšanai un termoformēšanai
HSQY HIPS lokšņu materiāls vakuuma formēšanai apvieno triecienizturību, stingrību un labu formējamību paplātes , iepakojumam, ierīču oderējumiem, vākiem, korpusiem, displejiem un rūpnieciski termoformētām detaļām.
Augstas triecienizturības polistirols, ko parasti saīsina kā HIPS , ir ar gumiju modificēts polistirola materiāls, ko plaši izmanto vakuuma formēšanai un termoformēšanai, jo tas nodrošina praktisku izturības, stingrības, apstrādes veiktspējas un materiāla izmaksu līdzsvaru.
HSQY pašreizējais produktu klāsts aptver aptuveni 0,2 mm līdz 6 mm biezumu, platumu līdz 1600 mm, baltu, melnu vai pielāgotas krāsas. Materiāla izvēlei jābalstās uz formēšanas dziļumu, veidnes izmēriem, gatavās sienas biezumu un gala komponenta prasībām.
![HIPS lokšņu materiāls vakuuma formēšanai]()
HI PS loksne vakuuma formēšanai
![Augstas triecienizturības polistirola termoformēšana lokšņu materiāls]()
HIPS Termoformēšanas loksne
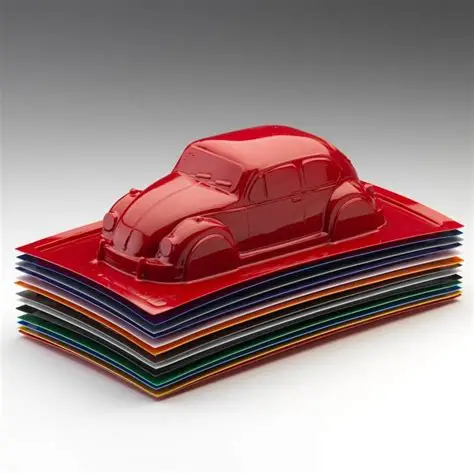
![Polistirols lokšņu materiāls termoformētām detaļām]()
Polistirola loksne formētām detaļām
HIPS Vakuuma formēšanas loksnes specifikācijas
| Īpašuma |
specifikācija |
| Produkts |
HIPS / Polistirola loksne vakuuma formēšanai |
| Materiāls |
Polistirols ( PS ) / Augstas triecienizturības polistirols ( HIPS ) |
| Biezums |
0,2 mm - 6 mm, pielāgots |
| Maksimālais platums |
Līdz aptuveni 1600 mm |
| Krāsa |
Balta, melna, pielāgotas krāsas |
| Virsma |
Gluda; spīdīga, matēta vai pielietojumam specifiska virsma, atkarībā no klases apstiprinājuma |
| Veidošanas procesi |
Vakuuma formēšana, termoformēšana un saistītie lokšņu materiāls formēšanas procesi atkarībā no kategorijas un aprīkojuma |
| Otrreizējā apstrāde |
Griešana, griešana ar štanci, CNC apstrāde, urbšana, frēzēšana, līmēšana, krāsošana, apdruka un laminēšana atkarībā no specifikācijas |
| Tipiski pielietojumi |
Iepakojums paplātes , ieliktņi, ierīču oderējumi, vāki, korpusi, POP displeji, zīmes, prototipi un rūpnieciski termoformētas sastāvdaļas |
Specifikācijas piezīme: Formēšanas veiktspēja ir atkarīga no precīzas HIPS klases, lokšņu materiāls biezuma, karsēšanas apstākļiem, veidnes ģeometrijas un gatavās detaļas prasībām. Galīgās specifikācijas jāapstiprina, izmantojot paredzēto termoformēšanas aprīkojumu un detaļas konstrukciju.
Kas ir HIPS vakuuma formēšanas loksne?
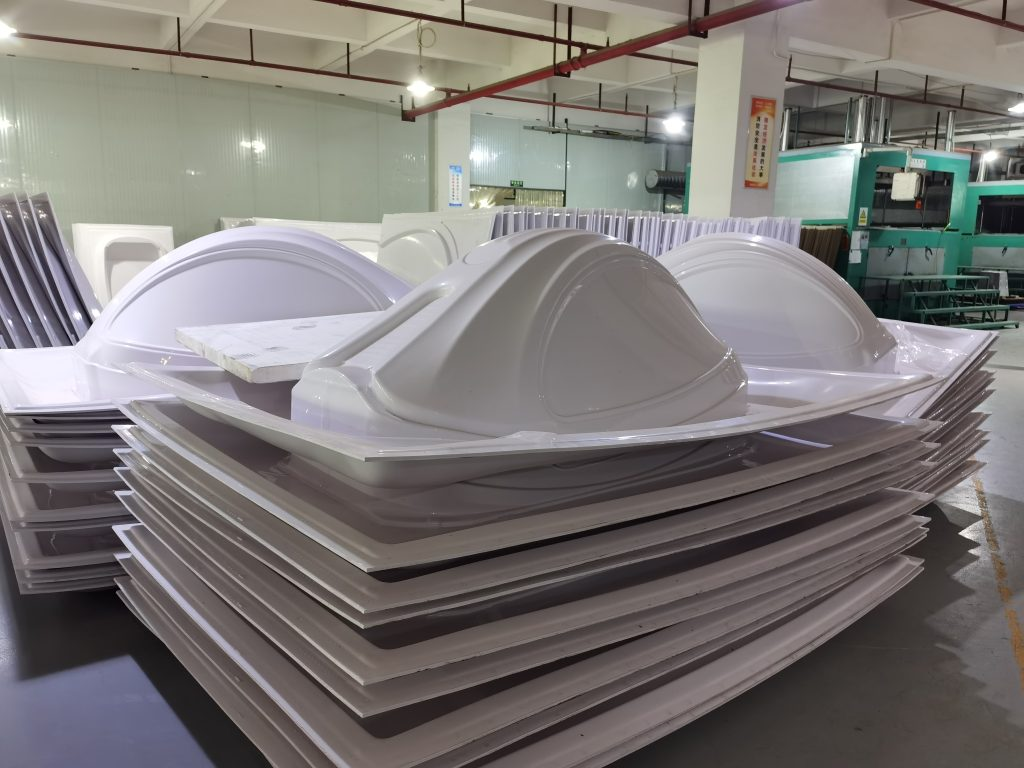
HIPS vakuuma formēšana lokšņu materiāls ir triecienizturīgs polistirols, kas tiek piegādāts kā plakans lokšņu materiāls vai piemērots formēšanas materiāls trīsdimensiju plastmasas detaļu ražošanai.
Vakuuma formēšanas laikā lokšņu materiāls tiek karsēts, līdz tas kļūst pietiekami elastīgs. Pēc tam vakuums pievelk uzkarsēto materiālu pie veidnes, kur tas atdziest un saglabā nepieciešamo formu.
HIPS ir īpaši noderīgs, ja gatavajai detaļai ir nepieciešama lielāka izturība nekā standarta GPPS vienlaikus veicot ekonomisku termoformēšanu, apgriešanu un otrreizējo apstrādi.
Kāpēc HIPS tiek plaši izmantots vakuuma formēšanai
Laba formējamība: Piemērotas HIPS markas var veidot paplātes , oderējumos, vākos un korpusos, izmantojot parastās termoformēšanas iekārtas.
Uzlabota triecienizturība: Gumijas modifikācija nodrošina lielāku izturību nekā standarta GPPS .
Lietderīga stingrība: Formētās detaļas var saglabāt lietderīgu strukturālo stingrību, ja tiek izvēlēts atbilstošs sākuma gabarīts.
Ekonomiska apstrāde: HIPS tiek plaši izvēlēta liela apjoma formētiem izstrādājumiem, kur materiāla un apstrādes izmaksas ir svarīgas.
Vienkārša apgriešana un izgatavošana: Gatavās detaļas var griezt, urbt, frēzēt un apstrādāt, izmantojot piemērotus instrumentus.
Virsmas iespējas: balta, melna, pielāgotas krāsas un dažādas virsmas apdares var apsvērt atkarībā no pielietojuma.
Drukāšana un krāsošana: Pēc saderības pārbaudes piemērotas virsmas var izturēt drukāšanu, marķēšanu, krāsošanu un dekoratīvo apdari.
Vakuuma formēšana pret termoformēšanu
Termoformēšana ir plašāks termoplastmasas lokšņu materiāls karsēšanas process un tās veidošana trīsdimensiju komponentā. Vakuuma formēšana ir viena no visizplatītākajām termoformēšanas metodēm.
| Procesa |
vispārīgs apraksts |
Tipisks pielietojums |
| Vakuuma formēšana |
Vakuuma spiediens pievelk uzkarsēto lokšņu materiāls pret veidni |
Paplātes, vāki, displeji, oderējumi un relatīvi vienkāršas formētas detaļas |
| Spiediena formēšana |
Papildu gaisa spiediens palīdz lokšņu materiāls pret veidni |
Lietojumi, kuriem nepieciešama lielāka virsmas detalizācija, atkarībā no piemērotiem materiāliem un aprīkojuma |
| Vispārīgā termoformēšana |
Plaša kategorija, kas aptver vakuuma, spiediena un mehāniski atbalstītus formēšanas procesus |
Iepakojums, ierīces, rūpnieciskās sastāvdaļas un formētas plastmasas izstrādājumi |
Kā izvēlēties HIPS biezumu vakuuma formēšanai
Sākuma lokšņu materiāls biezums ir viens no svarīgākajiem iegādes parametriem, jo materiāls kļūst plānāks, stiepjoties pāri vai veidnē.
| Biezuma virziens |
Vispārīgais uzklāšanas virziens |
| 0,2–0,5 mm |
Plānas paplātes ieliktņi un viegli formēti komponenti |
| 0,5–1,0 mm |
Iepakojums, displeji, mazi vāki un vispārēji viegli vakuuma formēti produkti |
| 1,0–2,0 mm |
Vidēja izmēra paplātes korpusi, vāki un ierīču sastāvdaļas |
| 2,0–4,0 mm |
Lielākas formētas detaļas, iekārtu pārsegi, ierīču paneļi un rūpnieciskās sastāvdaļas |
| 4,0–6,0 mm |
Biezgabarīta formētas vai izgatavotas detaļas, kurām nepieciešama lielāka sākuma lokšņu materiāls stingrība |
Šie diapazoni ir vispārīgi atlases norādījumi, nevis fiksēti pielietojuma ierobežojumi. Nelielai dziļi vilktai detaļai var būt nepieciešams biezāks sākuma diametrs lokšņu materiāls nekā daudz lielākai seklai detaļai.
Galvenie vakuuma formēšanas parametri
Vakuuma formēšanas lokšņu materiāls metodi nevajadzētu izvēlēties, ņemot vērā tikai biezumu. Veidnes ģeometrija un apstrādes apstākļi tieši ietekmē gatavo komponentu.
| Parametrs |
Kāpēc tas ir svarīgi |
| Sākotnējā loksnes biezums |
Nosaka, cik daudz materiāla ir pieejams pirms stiepšanas |
| Pelējuma platums un garums |
Nosaka nepieciešamos lokšņu materiāls izmērus un iespīlēšanas laukumu |
| Veidošanas dziļums |
Dziļi dobumi parasti rada lielāku sieniņu retināšanos |
| Zīmēšanas attiecība |
Palīdz novērtēt, cik lielā mērā lokšņu materiāls ir jāizstiepjas formēšanas laikā |
| Stūra rādiuss |
Asi stūri var palielināt lokālu retināšanu un stresu |
| Dobuma atstarpe |
Cieši izvietotas dobuma daļas var palielināt siksnu veidošanās risku |
| Apkures vienmērīgums |
Nevienmērīga karsēšana var izraisīt nevienmērīgu nokaršanu un veidošanos |
| Vakuuma sistēma |
Vakuuma veiktspēja ietekmē veidnes definīciju un formēšanas konsistenci |
| Gatavā sienas biezums |
Jāmēra kritiskajos stūros, sānu sienās un dziļās dobumos |
Sienas biezuma sadalījums pēc vakuuma formēšanas
Uz HIPS lokšņu materiāls specifikācijas uzdrukātais biezums apraksta sākotnējo plakano lokšņu materiāls . Tas neatspoguļo katras gatavās formētās detaļas zonas biezumu.
HIPS stiepjoties veidnē, materiāls tiek pārdalīts. Stūri, dziļas sānu sienas un zonas, kas atrodas vistālāk no sākotnējās lokšņu materiāls plaknes, var kļūt ievērojami plānākas.
Ja minimālais sienas biezums ir kritiski svarīgs, pircējiem ir jānorāda gatavās detaļas prasības un jānovērtē paraugi, kas izgatavoti uz paredzētās veidnes, nevis jānorāda tikai sākotnējais lokšņu materiāls izmērs.
Siksnu samazināšana vakuuma formēšanas laikā
Tīklojuma veidošanās rodas, kad starp veidnes elementiem vai dobumiem veidojas nevēlamas krokas. To ietekmē veidnes atstatums, lokšņu materiāls temperatūra, lokšņu materiāls noliekums, stiepes ģeometrija un formēšanas tehnika.
Ja esošajam izstrādājumam ir novērojama auduma deformācija, apspriežot materiāla izvēli, iesniedziet veidnes rasējumu, lokšņu materiāls biezumu, dobumu atstarpi un izveidotās detaļas fotogrāfijas. Materiāla izmaiņas vien, iespējams, neatrisinās veidnes vai pārkaršanas problēmu.
HI PS loksne iepakojuma paplātēm un ieliktņiem
HIPS var vakuumā formēt aizsargmateriālus paplātes , ieliktņus, komponentu turētājus un citas stingras iepakojuma konstrukcijas, kur svarīga ir izturība, stingrība un ekonomiska formēšana.
Iepakojuma projektiem norādiet dobuma izmēru, dobumu skaitu, produkta svaru, nepieciešamo sakraušanas uzvedību un minimālo gatavās sienas biezumu.
Pārtikas, farmaceitiskajiem, medicīniskajiem un ESD jutīgiem iepakojumiem ir nepieciešama konkrētai lietošanai paredzēta materiāla klase un atbilstoša dokumentācija. Standarts HIPS nav automātiski jāuzskata par piemērotu šiem regulētajiem lietojumiem.
HI PS loksne sadzīves tehnikas oderējumiem un komponentiem
HIPS tiek plaši izmantots ledusskapju oderējumu, ierīču iekšējo daļu, vāku, korpusu un paplātes ražošanā, jo piemērotas markas apvieno termoformēšanas iespējas ar noderīgu stingrību un triecienizturību.
Ierīču ražotājiem, novērtējot HIPS pakāpi, jānorāda formēšanas dziļums, darba temperatūra, mazgāšanas līdzekļu vai ķīmisko vielu iedarbība, krāsa, virsmas apdare un nepieciešamā mehāniskā veiktspēja.
HI PS loksne iekārtu pārsegiem un korpusiem
Vidēja un smagāka kalibra HIPS tērauda konstrukcijas var vakuumā formēt vākos, korpusos un aizsargapvalkos iekārtām, kurām ir svarīgs mazs svars, izskats un ekonomiska ražošana.
Gatavās detaļas piemērotība jānovērtē atbilstoši izmēriem, trieciena prasībām, stiprinājuma punktiem, neatbalstītajiem laidumiem un ekspluatācijas apstākļiem.
HI PS loksne POP displejiem un izkārtnēm
Vakuuma formēšana ļauj HIPS pārveidot par trīsdimensiju displeju komponentiem, firmas paneļiem, produktu stendiem, izkārtnēm un mazumtirdzniecības armatūru.
Piemērotas HIPS virsmas var arī apdrukāt, krāsot vai dekorēt pēc formēšanas. Apdrukas vai pārklājuma saķere jāpārbauda, izmantojot faktisko lokšņu materiāls pakāpi un apstrādāto virsmu.
HI PS loksne prototipu un modeļu izgatavošanai
HIPS ir noderīgs prototipu vakuuma formēšanai, jo lokšņu materiāls tos var sildīt, formēt, apgriezt, urbt, līmēt un krāsot, izmantojot parastas ražošanas metodes.
Prototipu formēšana ļauj ražotājiem novērtēt arī veidnes ģeometriju, sienu biezuma sadalījumu un detaļas stingrību, pirms apņemas ražot lielākus apjomus.
Balta pret melnu HIPS vakuuma formēšanai
| Opcija |
Vispārīgā lietošanas virziens |
| Balts HIPS |
Ierīču oderējumi, drukāti displeji, balti paplātes , prototipi un vispārīgas formētas detaļas |
| Melns HIPS |
Industriālie paplātes , vāki, korpusi, tumši displeji un necaurspīdīgi formēti komponenti |
| Pielāgotas krāsas |
Firmas komponenti un lietojumam specifiskas izskata prasības ir atkarīgas no ražošanas apstiprinājuma |
HIPS pret GPPS vakuuma formēšanai
| Funkcija |
HIPS |
GPPS |
| Materiāla struktūra |
Ar gumiju modificēts polistirols |
Universāls polistirols |
| Tipisks izskats |
Parasti necaurspīdīgs |
Parasti dzidrs un spīdīgs |
| Triecienizturība |
Augstāks gumijas modifikācijas dēļ |
Trauslāks |
| Vakuuma formēšanas virziens |
Parasti dod priekšroku, ja prioritāte ir izturība un vispārējā formējamība |
Var novērtēt, ja nepieciešama pārredzamība |
| Tipiskas detaļas |
Paplātes, oderējumi, vāki, korpusi un necaurspīdīgas sastāvdaļas |
Caurspīdīgs iepakojums, vāki un displeja komponenti |
HIPS salīdzinājumā ar ABS vakuuma formēšanai
| Atlases faktors |
HIPS |
ABS |
| Galvenā pozicionēšana |
Ekonomisks termoformēšanas materiāls |
Inženiertehniskais termoplastis prasīgākiem pielietojumiem |
| Tipiski pielietojumi |
Paplātes, displeji, ierīču oderējumi, vāki un vispārējie korpusi |
Izturīgi korpusi, automobiļu detaļas un prasīgākas rūpnieciskās detaļas |
| Materiālu izvēle |
Izvēlieties atbilstoši trieciena izturībai, temperatūrai, stingrībai, izskatam, formēšanas ģeometrijai un gatavās detaļas izmaksām. |
Loksnes virsma un gatavās detaļas izskats
Virsmas apdare ir svarīga, jo sākotnējās lokšņu materiāls izskats ietekmē veidotās detaļas izskatu.
Pirms ražošanas jānosaka, vai virsmas ir spīdīgas, matētas, gludas vai konkrētam pielietojumam. Karsēšana un stiepšana var mainīt spīdumu un tekstūru, tāpēc izskats jāapstiprina, izmantojot reprezentatīvu, veidotu paraugu, ja svarīga ir kosmētiskā kvalitāte.
Apgriešana un sekundārā izgatavošana
Pēc vakuuma formēšanas lieko materiālu parasti ir jānogriež no gatavās detaļas. HIPS var apstrādāt, izmantojot piemērotas apgriešanas, griešanas, frēzēšanas, urbšanas, caurumošanas un CNC apstrādes metodes.
Instrumentu un apstrādes apstākļi jāizvēlas atbilstoši lokšņu materiāls biezumam un detaļas ģeometrijai, lai iegūtu tīras malas bez pārmērīga karstuma vai mehāniska sprieguma.
Lāzerapstrāde var būt iespējama atsevišķiem polistirola pielietojumiem ar piemērotu aprīkojumu un ventilāciju, taču pirms ražošanas ir jāpārbauda procesa piemērotība, dūmi, malu kvalitāte un darba vietas prasības.
Drukāšana, krāsošana un dekorēšana pēc formēšanas
Piemērotus HIPS komponentus pēc formēšanas var apdrukāt, krāsot, marķēt, līmēt vai laminēt, ja izvēlētais materiāls un virsma ir saderīga ar pakārtoto procesu.
Ja nepieciešama apdruka vai pārklāšana, norādiet, vai dekorēšana notiek pirms vai pēc formēšanas, jo stiepšana var ietekmēt drukāto grafiku, spīdumu un virsmas izskatu.
Iekštelpu un āra lietošanai
Standarts HIPS galvenokārt tiek izmantots iekštelpās vai kontrolētos pielietojumos, ja vien izvēlētā klase nav izstrādāta un pārbaudīta ilgstošai āra iedarbībai.
Pirms materiālu izvēles āra komponentiem jānorāda saules gaismas iedarbība, UV starojuma prasības, temperatūras diapazons, nepieciešamais kalpošanas laiks un izskata prasības.
Kādu informāciju vajadzētu sniegt vakuuma formēšanas piedāvājumam?
| Prasības |
informācija, kas jāsniedz |
| Gatavs produkts |
Paplāte, ieliktnis, korpuss, vāks, displejs, ierīces sastāvdaļa vai cita veidota daļa |
| Sākuma biezums |
Nepieciešams lokšņu materiāls biezums vai ieteikums |
| Lapas izmērs |
Nepieciešamais platums × garums; maksimālais pašreizējais platums aptuveni 1600 mm |
| Pelējuma izmēri |
Veidnes garums, platums un dobuma izmēri |
| Veidošanas dziļums |
Izveidotā komponenta maksimālais dziļums |
| Zīmēšanas attiecība |
Norādiet, ja jau ir aprēķināts, vai iesniedziet detaļas rasējumu novērtēšanai |
| Gatavā sienas biezums |
Kritiskajās zonās nepieciešamais minimālais biezums |
| Krāsa |
Balta, melna vai pielāgota krāsa |
| Virsma |
Spīdīgs, matēts, gluds vai specifiskam pielietojumam paredzēts izskats |
| Informācija par mašīnu |
Maksimālā formēšanas platība, iespīlēšanas izmēri un attiecīgie aprīkojuma ierobežojumi |
| Otrreizējā apstrāde |
Apgriešana, urbšana, CNC apstrāde, apdruka, krāsošana, līmēšana vai laminēšana |
| Īpaša prasība |
Pārtikas saskares, ESD, liesmas, UV, medicīniskās, ierīču vai automobiļu prasības, ja piemērojamas |
| Daudzums |
Izmēģinājuma daudzums, regulārais pasūtījuma daudzums un paredzamais gada pieprasījums |
| Galamērķis |
Valsts un galamērķa osta |
Bieži uzdotie jautājumi par HIPS vakuuma formēšanas loksni
Kas ir HIPS ?
HIPS apzīmē augstas triecienizturības polistirolu. Tas ir ar gumiju modificēts polistirols, kas paredzēts, lai nodrošinātu lielāku izturību nekā standarta GPPS vienlaikus saglabājot vieglu termoformēšanu un izgatavošanu.
Vai HIPS ir piemērots vakuuma formēšanai?
Jā. Vakuuma formēšana ir viens no galvenajiem HIPS komerciālajiem pielietojumiem. Formēšanas veiktspēja ir atkarīga no materiāla klases, biezuma, karsēšanas, veidnes ģeometrijas un formēšanas dziļuma.
Kādu biezumu HIPS lokšņu materiāls piegādā HSQY?
Pašreizējā produkta specifikācija aptver aptuveni 0,2 mm līdz 6 mm. Precīza pieejamība jāapstiprina atkarībā no platuma, krāsas un pielietojuma.
Kāds ir maksimālais HIPS lokšņu materiāls platums?
Pašreizējā produkta specifikācijā ir norādīts platums līdz aptuveni 1600 mm.
Kādas krāsas ir pieejamas?
Pašreizējā produktu klāstā ir balta, melna un pielāgotas krāsas. Galīgā pieejamība ir atkarīga no izvēlētās klases un ražošanas specifikācijas.
Kura HIPS biezuma metode ir vispiemērotākā vakuuma formēšanai?
Nav universāla labākā biezuma. Pareizais sākuma biezums ir atkarīgs no veidnes izmēriem, formēšanas dziļuma, stiepes koeficienta un minimālā sienas biezuma, kas nepieciešams gatavajai detaļai.
Vai HIPS vakuuma formēšanas laikā kļūst plānāks?
Jā. Formēšanas laikā lokšņu materiāls stiepjas, tāpēc stūri un dziļas sānu sienas var kļūt plānākas nekā sākotnējais biezums.
Kas izraisa sieta veidošanos vakuuma formēšanas laikā?
Sitāmās lentes kvalitāti var ietekmēt veidnes ģeometrija, cieši izvietotas dobumu vietas, pārmērīga lokšņu materiāls nokare, karsēšanas apstākļi un formēšanas tehnika. Materiāla izvēle ir tikai viena no siksnu lentes kontroles sastāvdaļām.
Vai HIPS var izmantot dziļvilkšanas vakuuma formēšanai?
HIPS var novērtēt dziļi vilkšanas komponentiem, bet sieniņu biezuma sadalījums kļūst arvien svarīgāks, palielinoties formēšanas dziļumam. Novērtēšanai norādiet veidnes izmērus un nepieciešamo minimālo gatavā produkta biezumu.
Vai HIPS var izmantot iepakošanai paplātes ?
Jā. HIPS var vakuumā formēt iepakojumā paplātes un ieliktņos. Lietojumiem, kas saistīti ar pārtiku, medicīnas produktiem, farmāciju vai ESD jutīgu elektroniku, ir nepieciešamas atbilstošas klases un dokumentācija.
Vai HIPS var izmantot ledusskapju ieliktņiem?
HIPS tiek plaši izmantots sadzīves tehnikas un ledusskapju oderējumu pielietojumos. Precīza piemērotība ir atkarīga no formēšanas veiktspējas, temperatūras, ķīmiskās iedarbības un nepieciešamās materiāla klases.
Kāda ir atšķirība starp HIPS un GPPS vakuuma formēšanā?
HIPS parasti ir necaurspīdīgs un nodrošina lielāku triecienizturību. GPPS parasti ir dzidrs un spīdīgs, bet salīdzinoši trausls, tāpēc tas ir piemērotāks vietās, kur prioritāte ir caurspīdīgums.
Kāda ir atšķirība starp HIPS un ABS termoformēšanai?
HIPS parasti tiek izvēlēts ekonomiskiem termoformētiem izstrādājumiem. ABS parasti tiek vērtēts, ja nepieciešams atšķirīgs triecienizturības, karstumizturības un inženiertehnisko īpašību līdzsvars.
Vai HIPS var tikt izdrukāts pēc formēšanas?
Pēc formēšanas var apdrukāt vai dekorēt piemērotas HIPS virsmas. Tintes saķere, virsmas apdare un sacietēšanas apstākļi jāpārbauda, izmantojot gatavo komponentu.
Vai HIPS var izmantot ārpus telpām?
Standarts HIPS galvenokārt paredzēts lietošanai iekštelpās. Āra projektiem pirms markas izvēles jānorāda UV starojuma, atmosfēras izturības un kalpošanas laika prasības.
Vai standartu HIPS var izmantot sterilizējamām medicīniskām paplātes ierīcēm?
Standarta rūpnieciskie HIPS nav automātiski jāuzskata par piemērotiem sterilizācijai vai medicīniskai lietošanai. Medicīnas projektos pirms kategorijas izvēles ir jādefinē sterilizācijas metode, normatīvās prasības un materiāla dokumentācija.
Kādu informāciju man vajadzētu sniegt, lai saņemtu cenu piedāvājumu?
Lūdzu, norādiet gatavo pielietojumu, lokšņu materiāls biezumu, platumu un garumu, krāsu, virsmas apdari, veidnes izmērus, formēšanas dziļumu, minimālo gatavās sienas biezumu, informāciju par iekārtu, daudzumu un galamērķi.
Iepakošana un piegāde
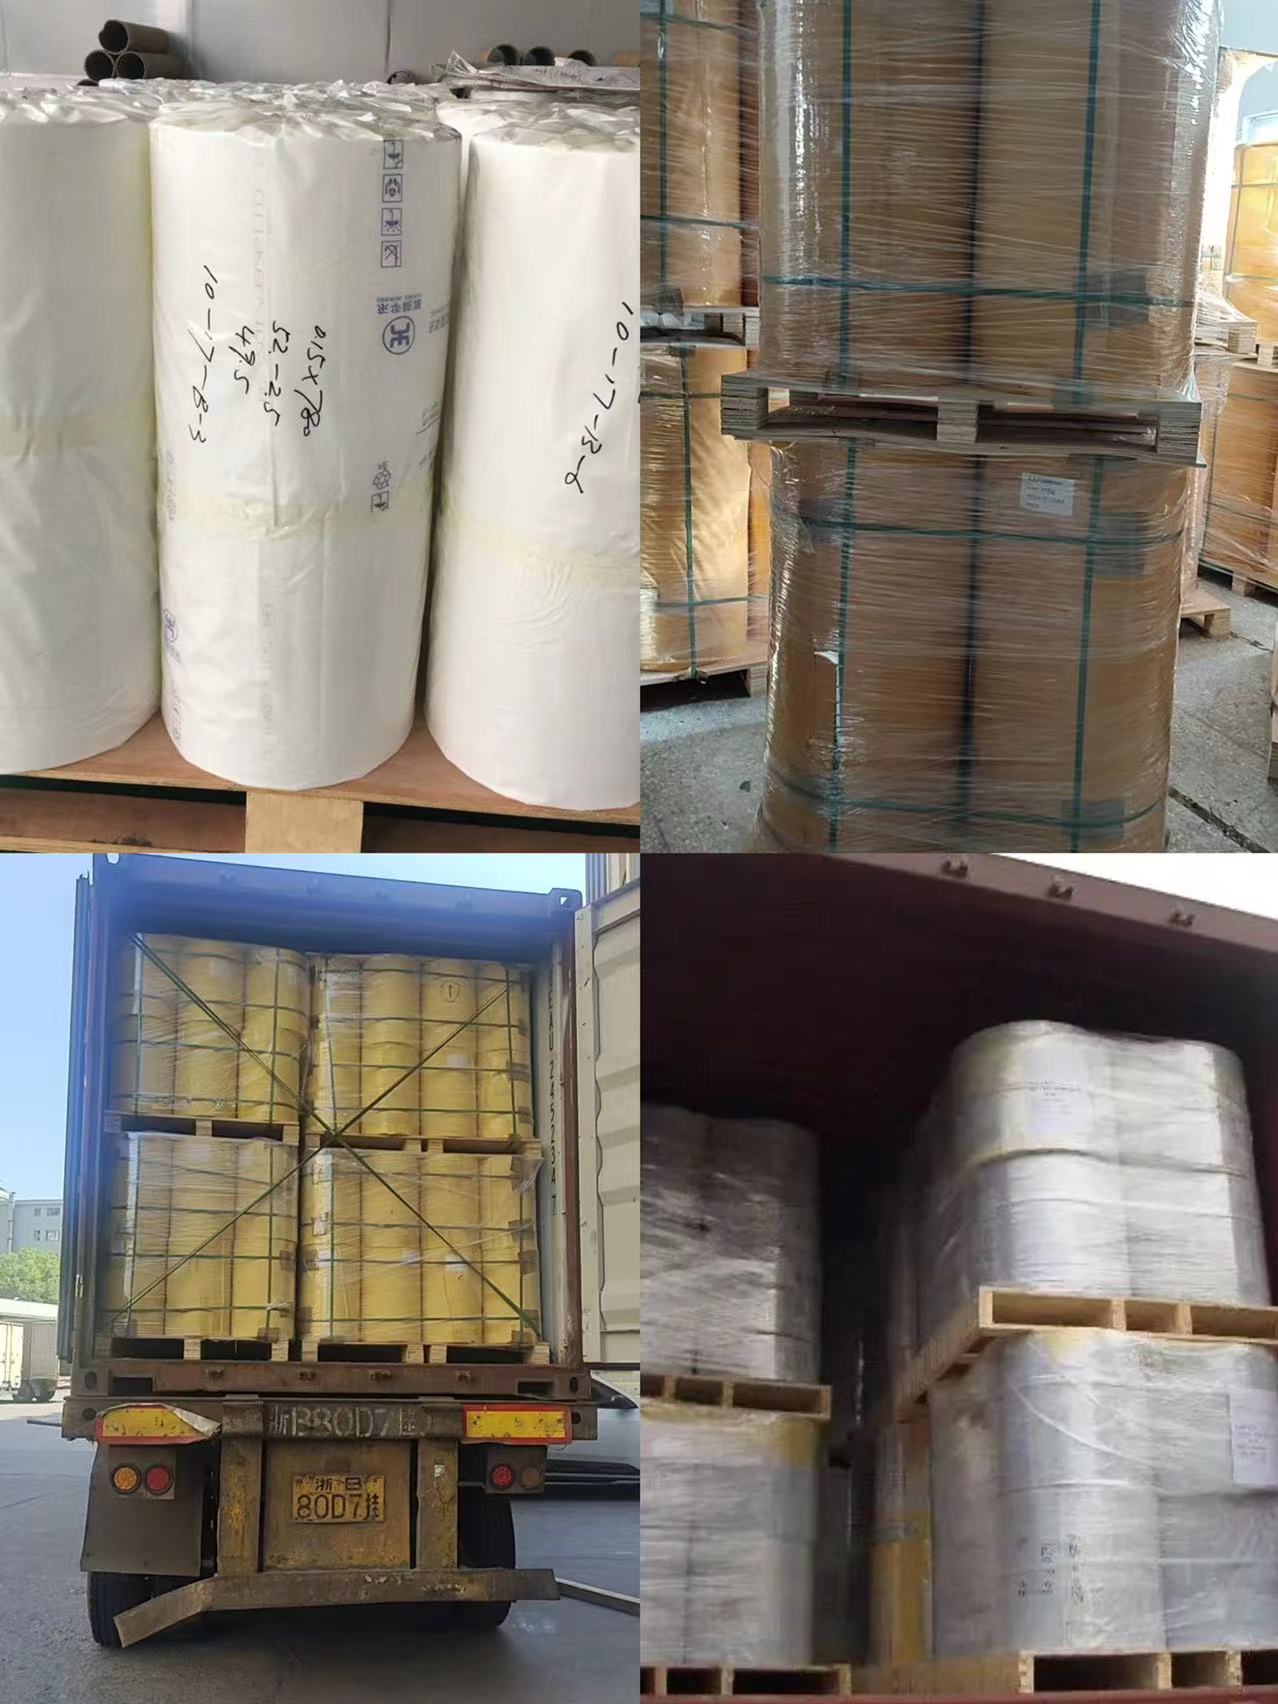
HIPS veidojošie lokšņu materiāls elementi jāaizsargā atbilstoši lokšņu materiāls izmēra, biezuma un virsmas prasībām, lai samazinātu skrāpējumus, piesārņojumu, malu bojājumus un kustību transportēšanas laikā.
![HIPS vakuuma formēšana lokšņu materiāls eksporta iepakojums]()
Eksporta iepakojums HIPS vakuuma formēšanas loksnei
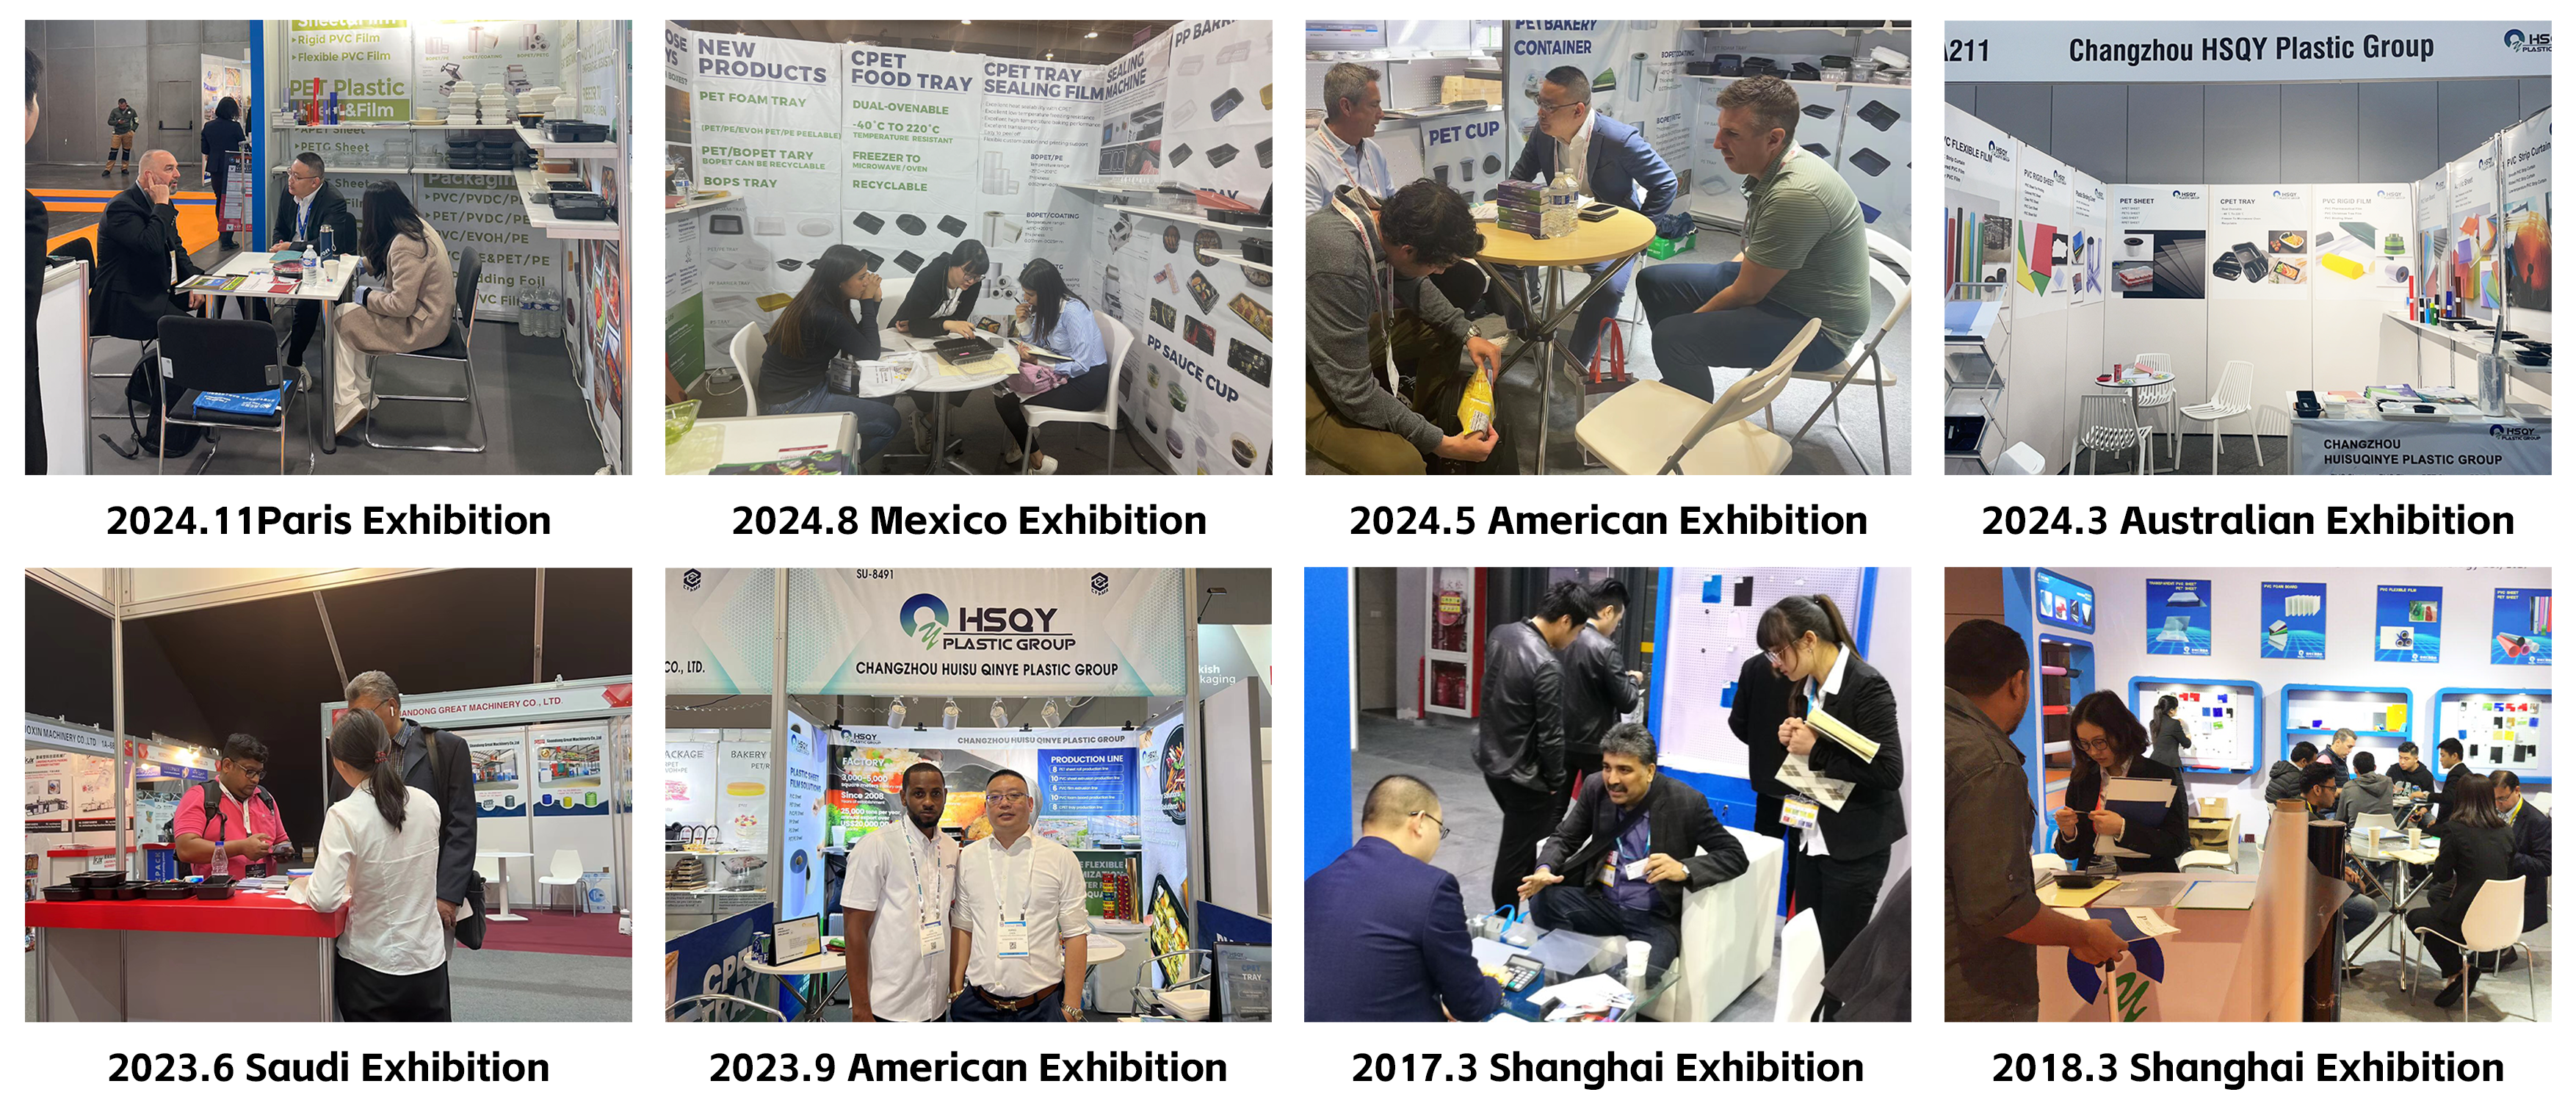
HSQY Plastmasas grupu izstādes
HSQY Plastic Group starptautiskās nozares izstādēs tiekas ar termoformētājiem, iepakojuma ražotājiem, ierīču ražotājiem, izplatītājiem un citiem plastmasas lokšņu materiāls pircējiem.
![HSQY Plastic Group starptautiskās izstādes]()
HSQY Plastic Group starptautisko izstāžu aktivitātes
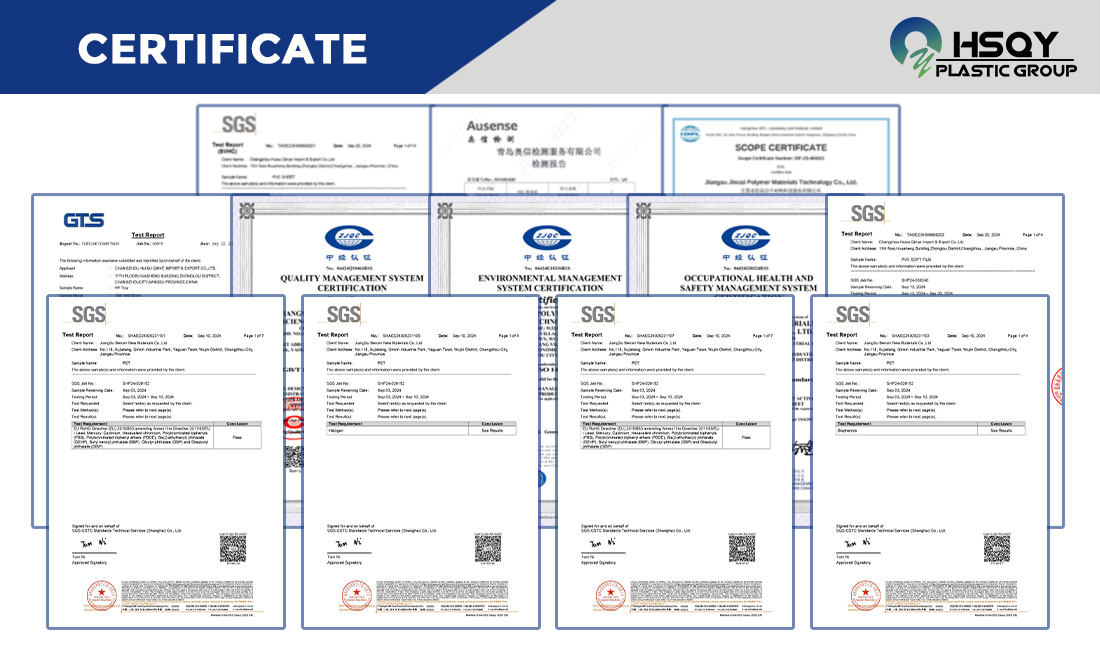
Sertifikāti un dokumentācija
Pirms pasūtījuma apstiprināšanas jāapstiprina pieejamie sertifikāti un tehniskā dokumentācija attiecībā uz precīzu HIPS pakāpi, biezumu un paredzēto pielietojumu.
Par HSQY Plastic Group
HSQY Plastic Group piegādā HIPS , GPPS un citus plastmasas lokšņu materiāls materiālus vakuuma formētājiem, termoformētājiem, iepakojuma ražotājiem, ierīču ražotājiem, displeju ražotājiem un rūpnieciskajiem ražotājiem. Loksnes biezumu, izmērus, krāsu, virsmu un formēšanas prasības var apspriest atbilstoši projektam.
Polistirola loksnes apraksts
Polistirols ( PS ) lokšņu materiāls ir termoplastisks materiāls un viena no visplašāk izmantotajām plastmasām. Tam ir lieliskas elektriskās un mehāniskās īpašības, laba apstrādājamība, un tas ir pieejams dažādās krāsās. Augstas triecienizturības polistirols ( HIPS ) lokšņu materiāls ir izturīga, lēta plastmasa, ko ir viegli izgatavot un termoformēt. To bieži izmanto lietojumos, kur nepieciešama augsta triecienizturība un apstrādājamība par pieņemamu cenu.
HSQY Plastic pieredze plastmasas materiālu jomā ir viens no risinājumiem, ko piedāvājam saviem klientiem. Mēs piegādājam vislabāko un plašāko polistirola klāstu par viskonkurētspējīgākajām cenām. Dalieties ar mums savās polistirola vajadzībās, un kopā mēs varēsim izvēlēties pareizo risinājumu jūsu pielietojumam.
Polistirola loksnes specifikācijas
| Produkta vienība |
Polistirola loksne |
| Materiāls |
Polistirols ( PS ) |
| Krāsa |
Balts, melns, pielāgots |
| Platums |
Maks. 1600 mm |
| Biezums |
0,2 mm līdz 6 mm, pielāgots |
Polistirola loksnes iezīme
Augsta triecienizturība :
PS loksne , kas uzlaboti ar gumijas modifikatoriem, HIPS lokšņu materiāls iztur triecienus un vibrācijas bez plaisāšanas, pārspējot standarta polistirolu.
Vienkārša izgatavošana :
PS lokšņu materiāls ir saderīgs ar lāzergriešanu, griešanu ar štanci, CNC apstrādi, termoformēšanu un vakuuma formēšanu. To var līmēt, krāsot vai sietspiedes tehnikā.
Viegls un stingrs :
PS lokšņu materiāls apvieno mazu svaru ar augstu stingrību, samazinot transportēšanas izmaksas, vienlaikus saglabājot konstrukcijas veiktspēju.
Ķīmiskā un mitruma izturība :
Izturīgs pret ūdeni, atšķaidītām skābēm, sārmiem un spirtu, nodrošinot ilgmūžību mitrā vai viegli kodīgā vidē.
Gluda virsmas apdare :
PS lokšņu materiāls ir ideāli piemēroti augstas kvalitātes drukāšanai, marķēšanai vai laminēšanai zīmola veidošanas vai estētiskiem nolūkiem.
Polistirola loksnes uzklāšana
Iepakojums : Aizsargiepakojums paplātes , gliemežvāki un blisteriepakojumi elektronikai, kosmētikai un pārtikas traukiem.
Izkārtnes un displeji : Vieglas mazumtirdzniecības izkārtnes, pirkuma vietas (POP) displeji un izstāžu paneļi.
Automobiļu detaļas : salona apdare, instrumentu paneļi un aizsargpārklājumi.
Patēriņa preces : ledusskapju oderējumi, rotaļlietu detaļas un sadzīves tehnikas korpusi.
Pašdarināšana un prototipēšana : modeļu izgatavošana, skolas projekti un rokdarbu pielietojumi, pateicoties vieglai griešanai un veidošanai.
Medicīna un rūpniecība : sterilizējami paplātes , iekārtu pārsegi un slodzi nenesošas sastāvdaļas.
IEPAKOŠANA

IZSTĀDE

SERTIFIKĀCIJA