HI PS-skiva för vakuumformning och termoformning
HSQY HIPS arkmaterial för vakuumformning kombinerar slagtålighet, styvhet och god formbarhet för brickor , förpackningar, apparatfoder, lock, höljen, displayer och industriella termoformade komponenter.
Högslagfast polystyren, vanligtvis förkortat HIPS , är ett gummimodifierat polystyrenmaterial som används flitigt för vakuumformning och termoformning eftersom det ger en praktisk balans mellan seghet, styvhet, bearbetningsprestanda och materialkostnad.
HSQYs nuvarande produktsortiment täcker ungefär 0,2 mm till 6 mm tjocklek, bredder upp till 1600 mm och vita, svarta eller anpassade färger. Materialvalet bör baseras på formdjup, formens dimensioner, färdig väggtjocklek och kraven för den slutliga komponenten.
![HIPS arkmaterial för vakuumformning]()
HI PS-skiva för vakuumformning
![Hög slagtålighets-termformning av polystyren arkmaterial]()
HIPS Termoformningsark
![Polystyren arkmaterial för termoformade komponenter]()
Polystyrenark för formade delar
HIPS Specifikationer för vakuumformningsark
| Fastighetsspecifikation |
|
| Produkt |
HIPS / Polystyrenark för vakuumformning |
| Material |
Polystyren ( PS ) / Slagtålig polystyren ( HIPS ) |
| Tjocklek |
0,2 mm - 6 mm, Anpassad |
| Maximal bredd |
Upp till cirka 1600 mm |
| Färg |
Vit, svart, anpassade färger |
| Yta |
Slät; blank, matt eller applikationsspecifik yta med förbehåll för kvalitetsbekräftelse |
| Formningsprocesser |
Vakuumformning, termoformning och relaterade arkmaterial formningsprocesser beroende på kvalitet och utrustning |
| Sekundär bearbetning |
Skärning, stansning, CNC-bearbetning, borrning, fräsning, limning, målning, tryckning och laminering beroende på specifikation |
| Typiska tillämpningar |
Förpackningar brickor , insatser, apparatfoder, skydd, höljen, POP-displayer, skyltar, prototyper och industriellt termoformade komponenter |
Specifikationsanmärkning: Formningsprestanda beror på den exakta HIPS -kvaliteten, arkmaterial tjockleken, uppvärmningsförhållandena, formens geometri och kraven på den färdiga delen. Slutgiltiga specifikationerna bör bekräftas med hjälp av den avsedda termoformningsutrustningen och deldesignen.
Vad är HIPS vakuumformningsark?
HIPS vakuumformning arkmaterial är slagtålig polystyren som levereras som platt arkmaterial eller lämplig formningsmaterial för tillverkning av tredimensionella plastkomponenter.
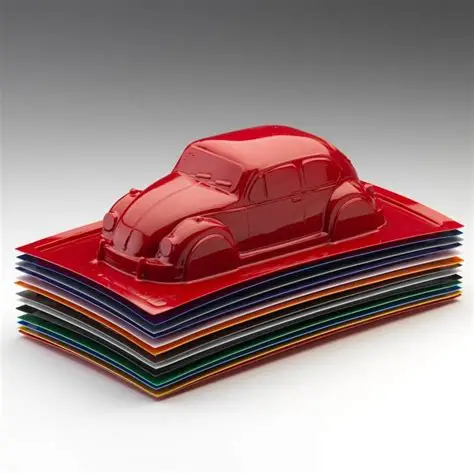
Under vakuumformning värms arkmaterial upp tills det blir tillräckligt böjligt. Ett vakuum drar sedan det uppvärmda materialet mot en form, där det svalnar och behåller den önskade formen.
HIPS är särskilt användbart när den färdiga komponenten kräver högre seghet än standard GPPS samtidigt som den fortfarande behöver ekonomisk termoformning, trimning och sekundärtillverkning.
Varför HIPS används flitigt för vakuumformning
God formbarhet: Lämpliga HIPS -kvaliteter kan formas till brickor , foder, lock och höljen med konventionell termoformningsutrustning.
Förbättrad slagtålighet: Gummimodifiering ger större styrka än standard GPPS .
Användbar styvhet: Formade delar kan bibehålla användbar strukturell styvhet när lämplig starttjocklek väljs.
Ekonomisk bearbetning: HIPS väljs ofta för produkter i hög volym där material- och bearbetningskostnader är viktiga.
Enkel trimning och tillverkning: Färdiga delar kan skäras, borras, fräsas och bearbetas med lämpliga verktyg.
Ytalternativ: Vitt, svart, specialfärger och olika ytbehandlingar kan övervägas beroende på tillämpning.
Tryckbara och övermålningsbara: Lämpliga ytor kan användas för tryck, märkning, målning och dekorativa ytor efter kompatibilitetstest.
Vakuumformning kontra termoformning
Termoformning är den bredare processen att värma en termoplast arkmaterial och forma den till en tredimensionell komponent. Vakuumformning är en av de vanligaste termoformningsmetoderna.
| Process |
Allmän beskrivning |
Typisk användning |
| Vakuumformning |
Vakuumtryck drar den uppvärmda arkmaterial mot formen |
Brickor, lock, displayer, foder och relativt enkla formade delar |
| Tryckformning |
Ytterligare lufttryck hjälper arkmaterial mot formen |
Applikationer som kräver större ytdetaljer, beroende på lämpligt material och utrustning |
| Allmän termoformning |
Bred kategori som täcker vakuum-, tryck- och mekaniskt assisterad formning |
Förpackningar, apparater, industrikomponenter och formade plastprodukter |
Hur man väljer HIPS tjocklek för vakuumformning
arkmaterial är en av de viktigaste inköpsparametrarna eftersom materialet blir tunnare när det sträcks över eller in i formen.
| Tjockleksriktning |
Allmän appliceringsriktning |
| 0,2–0,5 mm |
Tunntjock brickor , skär och lätta formade komponenter |
| 0,5–1,0 mm |
Förpackningar, displayer, små omslag och allmänna lättviktsvakuumformade produkter |
| 1,0–2,0 mm |
Medeltjock brickor , höljen, lock och apparatkomponenter |
| 2,0–4,0 mm |
Större formade delar, utrustningsskydd, apparatpaneler och industrikomponenter |
| 4,0–6,0 mm |
Tjockt formade eller tillverkade komponenter som kräver högre arkmaterial |
Dessa intervall är generella urvalsriktningar snarare än fasta tillämpningsgränser. En liten djupdragen komponent kan kräva en tjockare utgångspunkt arkmaterial än en mycket större grund komponent.
Viktiga vakuumformningsparametrar
En vakuumformningsformning arkmaterial bör inte väljas enbart utifrån tjocklek. Formgeometri och bearbetningsförhållanden påverkar direkt den färdiga komponenten.
| Parameter |
Varför det är viktigt |
| Startarkets tjocklek |
Bestämmer hur mycket material som finns tillgängligt före sträckning |
| Formbredd och längd |
Bestämmer nödvändiga arkmaterial dimensioner och klämarea |
| Formningsdjup |
Djupa hålrum skapar generellt större väggförtunning |
| Draw Ratio |
Hjälper till att bedöma hur mycket arkmaterial måste sträckas under formningen |
| Hörnradie |
Skarpa hörn kan öka lokaliserad uttunning och stress |
| Kavitetsavstånd |
Tätt placerade hålrum kan öka risken för vävband |
| Uppvärmningsuniformitet |
Ojämn uppvärmning kan orsaka ojämn hängning och formning |
| Vakuumsystem |
Vakuumprestanda påverkar formens definition och formkonsistens |
| Färdig väggtjocklek |
Bör mätas vid kritiska hörn, sidoväggar och djupa hålrum |
Väggtjockleksfördelning efter vakuumformning
Tjockleken som är tryckt på en HIPS arkmaterial specifikation beskriver den ursprungliga plana arkmaterial . Den representerar inte tjockleken på varje område av den färdigformade komponenten.
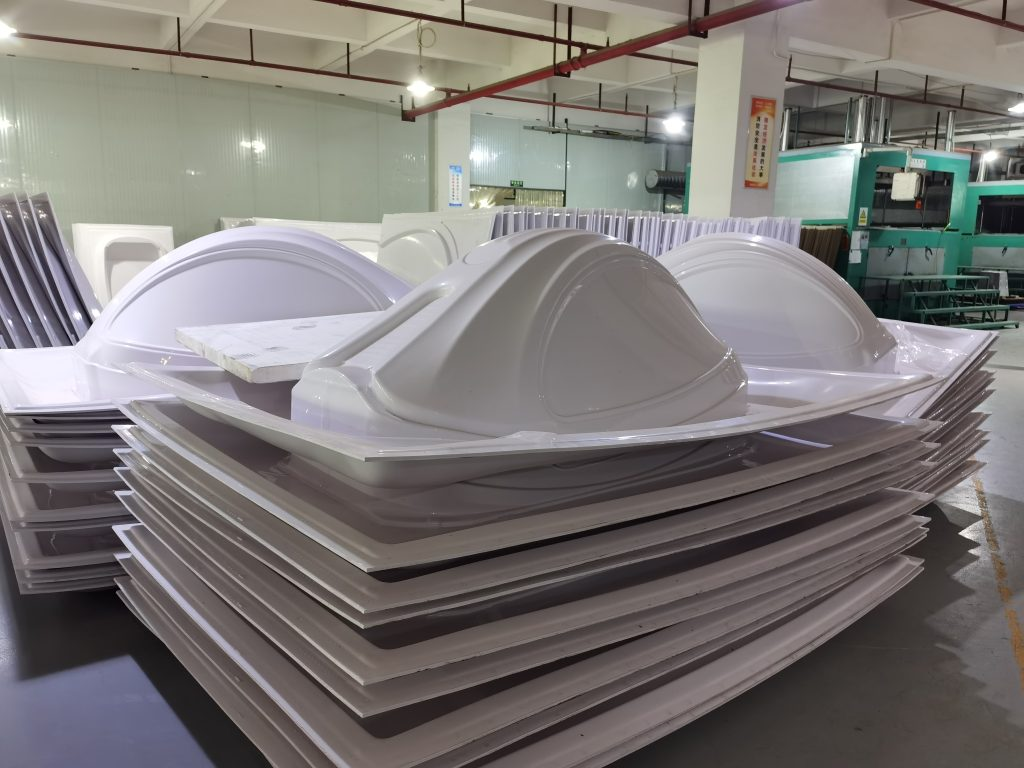
När HIPS sträcks in i en form omfördelas materialet. Hörn, djupa sidoväggar och områden längst bort från det ursprungliga arkmaterial -planet kan bli betydligt tunnare.
Där minsta väggtjocklek är avgörande bör köpare tillhandahålla kraven för den färdiga delen och utvärdera prover som producerats på den avsedda formen snarare än att endast specificera den ursprungliga arkmaterial -tjockleken.
Minska vävband under vakuumformning
Webbing uppstår när oönskade veck bildas mellan formens delar eller hålrum. Det påverkas av formens avstånd, temperatur arkmaterial arkmaterial , draggeometri och formningsteknik.
Om en befintlig produkt uppvisar bandbildning, ange arkmaterial , tjocklek, hålrumsavstånd och fotografier av den formade delen när du diskuterar materialval. Materialbyten ensamma kanske inte löser ett form- eller uppvärmningsproblem.
HI PS-skiva för förpackningsbrickor och insatser
HIPS kan vakuumformas till skyddande brickor , insatser, komponenthållare och andra styva förpackningsstrukturer där seghet, styvhet och ekonomisk formning är viktiga.
För förpackningsprojekt, ange kavitetsstorlek, antal kaviteter, produktvikt, nödvändigt staplingsbeteende och minsta färdiga väggtjocklek.
Livsmedels-, läkemedels-, medicinska och ESD-känsliga förpackningar kräver en applikationsspecifik materialkvalitet och lämplig dokumentation. Standard HIPS bör inte automatiskt antas vara lämplig för dessa reglerade tillämpningar.
HI PS-skiva för apparatfoder och komponenter
HIPS används allmänt för kylskåpsinredning, inredning av apparater, lock, höljen och brickor eftersom lämpliga kvaliteter kombinerar termoformningsförmåga med användbar styvhet och slagtålighet.
Apparattillverkare bör specificera formningsdjup, driftstemperatur, exponering för rengöringsmedel eller kemikalier, färg, ytfinish och erforderlig mekanisk prestanda vid utvärdering av en HIPS kvalitet.
HI PS-skiva för utrustningsskydd och höljen
Medeltjock och tyngre HIPS kan vakuumformas till lock, höljen och skyddskapslingar för utrustning där låg vikt, utseende och ekonomisk produktion är viktigt.
Lämpligheten för den färdiga delen bör utvärderas utifrån dimensioner, stötkrav, fästpunkter, ostödda spännvidder och driftsförhållanden.
HI PS-skiva för POP-displayer och skyltar
Vakuumformning gör det möjligt att omvandla HIPS till tredimensionella displaykomponenter, varumärkespaneler, produktställ, skyltar och butiksinredning.
Lämpliga HIPS -ytor kan också tryckas, målas eller dekoreras efter formning. Tryck- eller beläggningsvidhäftning bör verifieras med hjälp av den faktiska arkmaterial sorten och den färdiga ytan.
HI PS-skiva för prototyper och modellbygge
HIPS är användbart för vakuumformning av prototyper eftersom arkmaterial kan värmas, formas, trimmas, borras, limmas och målas med vanliga tillverkningstekniker.
Prototypformning gör det också möjligt för tillverkare att utvärdera formens geometri, väggtjockleksfördelning och delstyvhet innan de bestämmer sig för större produktionskvantiteter.
Vitt vs. svart HIPS för vakuumformning
| Alternativ |
Allmän tillämpningsriktning |
| Vit HIPS |
Apparatfoder, tryckta displayer, vita brickor , prototyper och allmänt formade delar |
| Svart HIPS |
Industriella brickor , skydd, höljen, mörka displayer och ogenomskinliga formade komponenter |
| Anpassade färger |
Märkeskomponenter och applikationsspecifika utseendekrav kräver produktionsbekräftelse |
HIPS jämfört med GPPS för vakuumformning
| Funktion |
HIPS |
GPPS |
| Materialstruktur |
Gummimodifierad polystyren |
Polystyren för allmänt bruk |
| Typiskt utseende |
Normalt ogenomskinlig |
Normalt sett klar och blank |
| Slagmotstånd |
Högre på grund av gummimodifiering |
Mer spröd |
| Vakuumformningsriktning |
Vanligtvis föredraget där seghet och generell formbarhet är prioriterade |
Kan utvärderas där transparens krävs |
| Typiska delar |
Brickor, foder, lock, höljen och ogenomskinliga komponenter |
Transparenta förpackningar, skydd och displaykomponenter |
HIPS jämfört med ABS för vakuumformning
| Urvalsfaktor |
HIPS |
ABS |
| Huvudpositionering |
Ekonomiskt termoformningsmaterial |
Konstruktion av termoplast för mer krävande tillämpningar |
| Typiska tillämpningar |
Brickor, displayer, apparatfoder, lock och allmänna höljen |
Hållbara höljen, bilkomponenter och mer krävande industridelar |
| Materialval |
Välj utifrån slag, temperatur, styvhet, utseende, formgeometri och kostnad för den färdiga detaljen. |
Arkyta och utseende på färdig del
Ytfinish är viktig eftersom utseendet på originalet arkmaterial påverkar utseendet på den formade komponenten.
Glansiga, matta, släta eller tillämpningsspecifika ytor bör specificeras före produktion. Uppvärmning och sträckning kan förändra glans och textur, så utseendet bör godkännas med hjälp av ett representativt formprov där kosmetisk kvalitet är viktig.
Trimning och sekundär tillverkning
Efter vakuumformning behöver överskottsmaterial normalt borttas från den färdiga detaljen. HIPS kan bearbetas med lämpliga metoder för trimning, skärning, fräsning, borrning, stansning och CNC-bearbetning.
Verktygs- och bearbetningsförhållanden bör väljas i enlighet med arkmaterial tjocklek och detaljgeometri för att erhålla rena kanter utan överdriven värme eller mekanisk stress.
Laserbearbetning kan vara möjlig för utvalda polystyrenapplikationer med lämplig utrustning och ventilation, men processens lämplighet, ångor, kantkvalitet och arbetsplatskrav bör valideras före produktion.
Tryck, målning och dekoration efter formning
Lämpliga HIPS komponenter kan tryckas, målas, märkas, limmas eller lamineras efter formning där det valda materialet och ytan är kompatibla med efterföljande process.
Om tryck eller ytbehandling krävs, ange om dekoration sker före eller efter formning eftersom sträckning kan påverka tryckt grafik, glans och ytutseende.
Inomhus- och utomhusapplikationer
Standard HIPS används främst inomhus eller i kontrollerade applikationer om inte den valda kvaliteten har formulerats och testats för längre utomhusexponering.
Utomhuskomponenter bör specificera solljusexponering, UV-krav, temperaturintervall, erforderlig livslängd och förväntat utseende innan materialval.
Vilken information bör du ange för en offert på vakuumformning?
| Kravinformation |
att tillhandahålla |
| Färdig produkt |
Bricka, foder, hölje, lock, display, apparatkomponent eller annan formad del |
| Starttjocklek |
Nödvändig arkmaterial tjocklek eller rekommendation krävs |
| Arkstorlek |
Erforderlig bredd × längd; maximal nuvarande bredd cirka 1600 mm |
| Formmått |
Formlängd, bredd och hålighetsmått |
| Formningsdjup |
Maximalt djup för den formade komponenten |
| Draw Ratio |
Ange om redan beräknat eller bifoga en delritning för utvärdering |
| Färdig väggtjocklek |
Minsta tjocklek som krävs i kritiska områden |
| Färg |
Krav på vitt, svart eller anpassad färg |
| Yta |
Glansigt, matt, slätt eller applikationsspecifikt utseende |
| Maskininformation |
Maximal formningsyta, fastspänningsdimensioner och relevanta utrustningsbegränsningar |
| Sekundär bearbetning |
Trimning, borrning, CNC-bearbetning, tryckning, målning, limning eller laminering |
| Särskilt krav |
Krav gällande livsmedelskontakt, ESD, flamskydd, UV, medicin, apparater eller fordon där så är tillämpligt |
| Kvantitet |
Testkvantitet, ordinarie orderkvantitet och uppskattad årlig efterfrågan |
| Destination |
Land och destinationshamn |
Vanliga frågor om HIPS vakuumformningsark
Vad är HIPS ?
HIPS står för slagtålig polystyren. Det är gummimodifierad polystyren utformad för att ge större seghet än standard GPPS samtidigt som den är enkel att termoforma och tillverka.
Är HIPS lämplig för vakuumformning?
Ja. Vakuumformning är en av de viktigaste kommersiella tillämpningarna av HIPS . Formningsprestanda beror på kvalitet, tjocklek, uppvärmning, formens geometri och formningsdjup.
Vilken tjocklek HIPS arkmaterial levererar HSQY?
Den nuvarande produktspecifikationen täcker cirka 0,2 mm till 6 mm. Exakt tillgänglighet bör bekräftas beroende på bredd, färg och tillämpning.
Vad är den maximala HIPS arkmaterial bredden?
Den nuvarande produktspecifikationen listar bredder upp till cirka 1600 mm.
Vilka färger finns tillgängliga?
Det nuvarande produktsortimentet inkluderar vita, svarta och kundanpassade färger. Slutgiltig tillgänglighet beror på vald kvalitet och produktionsspecifikation.
Vilken HIPS tjocklek är bäst för vakuumformning?
Det finns ingen universell bästa tjocklek. Rätt starttjocklek beror på formens dimensioner, formningsdjup, dragförhållande och den minsta väggtjocklek som krävs på den färdiga komponenten.
Blir HIPS tunnare under vakuumformning?
Ja. arkmaterial töjs ut under formningen, så hörn och djupa sidoväggar kan bli tunnare än den ursprungliga starttjockleken.
Vad orsakar vävbildning vid vakuumformning?
Webbkonstruktionen kan påverkas av formens geometri, tätt placerade hålrum, överdriven arkmaterial , uppvärmningsförhållanden och formningsteknik. Materialval är bara en del av att kontrollera webbkonstruktionen.
Kan HIPS användas för djupdragningsvakuumformning?
HIPS kan utvärderas för djupdragna komponenter, men väggtjockleksfördelningen blir allt viktigare ju mer formningsdjupet ökar. Ange formens dimensioner och den erforderliga minsta färdiga tjockleken för utvärdering.
Kan HIPS användas för förpackning brickor ?
Ja. HIPS kan vakuumformas till förpackningar brickor och insatser. Tillämpningar som involverar livsmedel, medicinska produkter, läkemedel eller ESD-känslig elektronik kräver lämpliga kvaliteter och dokumentation.
Kan HIPS användas för kylskåpsinredning?
HIPS används ofta för inredning i apparater och kylskåp. Exakt lämplighet beror på formningsprestanda, temperatur, kemisk exponering och önskad materialkvalitet.
Vad är skillnaden mellan HIPS och GPPS för vakuumformning?
HIPS är normalt ogenomskinlig och ger större slagtålighet. GPPS är normalt klar och blank men jämförelsevis spröd, så den är mer lämplig där transparens är en prioritet.
Vad är skillnaden mellan HIPS och ABS för termoformning?
HIPS väljs vanligtvis för ekonomiska termoformade produkter. ABS utvärderas vanligtvis där en annan balans mellan slagtålighet, värmebeständighet och teknisk prestanda krävs.
Kan HIPS tryckas efter formning?
Lämpliga HIPS -ytor kan tryckas eller dekoreras efter formning. Bläckvidhäftning, ytfinish och härdningsförhållanden bör testas med den färdiga komponenten.
Kan HIPS användas utomhus?
Standard HIPS är främst avsedd för inomhusapplikationer. Utomhusprojekt bör specificera krav på UV, väderbeständighet och livslängd innan en sort väljs.
Kan standard HIPS användas för steriliserbara medicinska brickor ?
Standard industriell HIPS bör inte automatiskt betraktas som lämplig för sterilisering eller medicinsk användning. Medicinska projekt måste definiera steriliseringsmetod, myndighetskrav och materialdokumentation innan en kvalitet väljs.
Vilken information ska jag lämna för en offert?
arkmaterial ange den färdiga applikationen, tjocklek, bredd och längd, färg, ytfinish, formens dimensioner, formningsdjup, minsta färdiga väggtjocklek, maskininformation, kvantitet och destination.
Packning och leverans
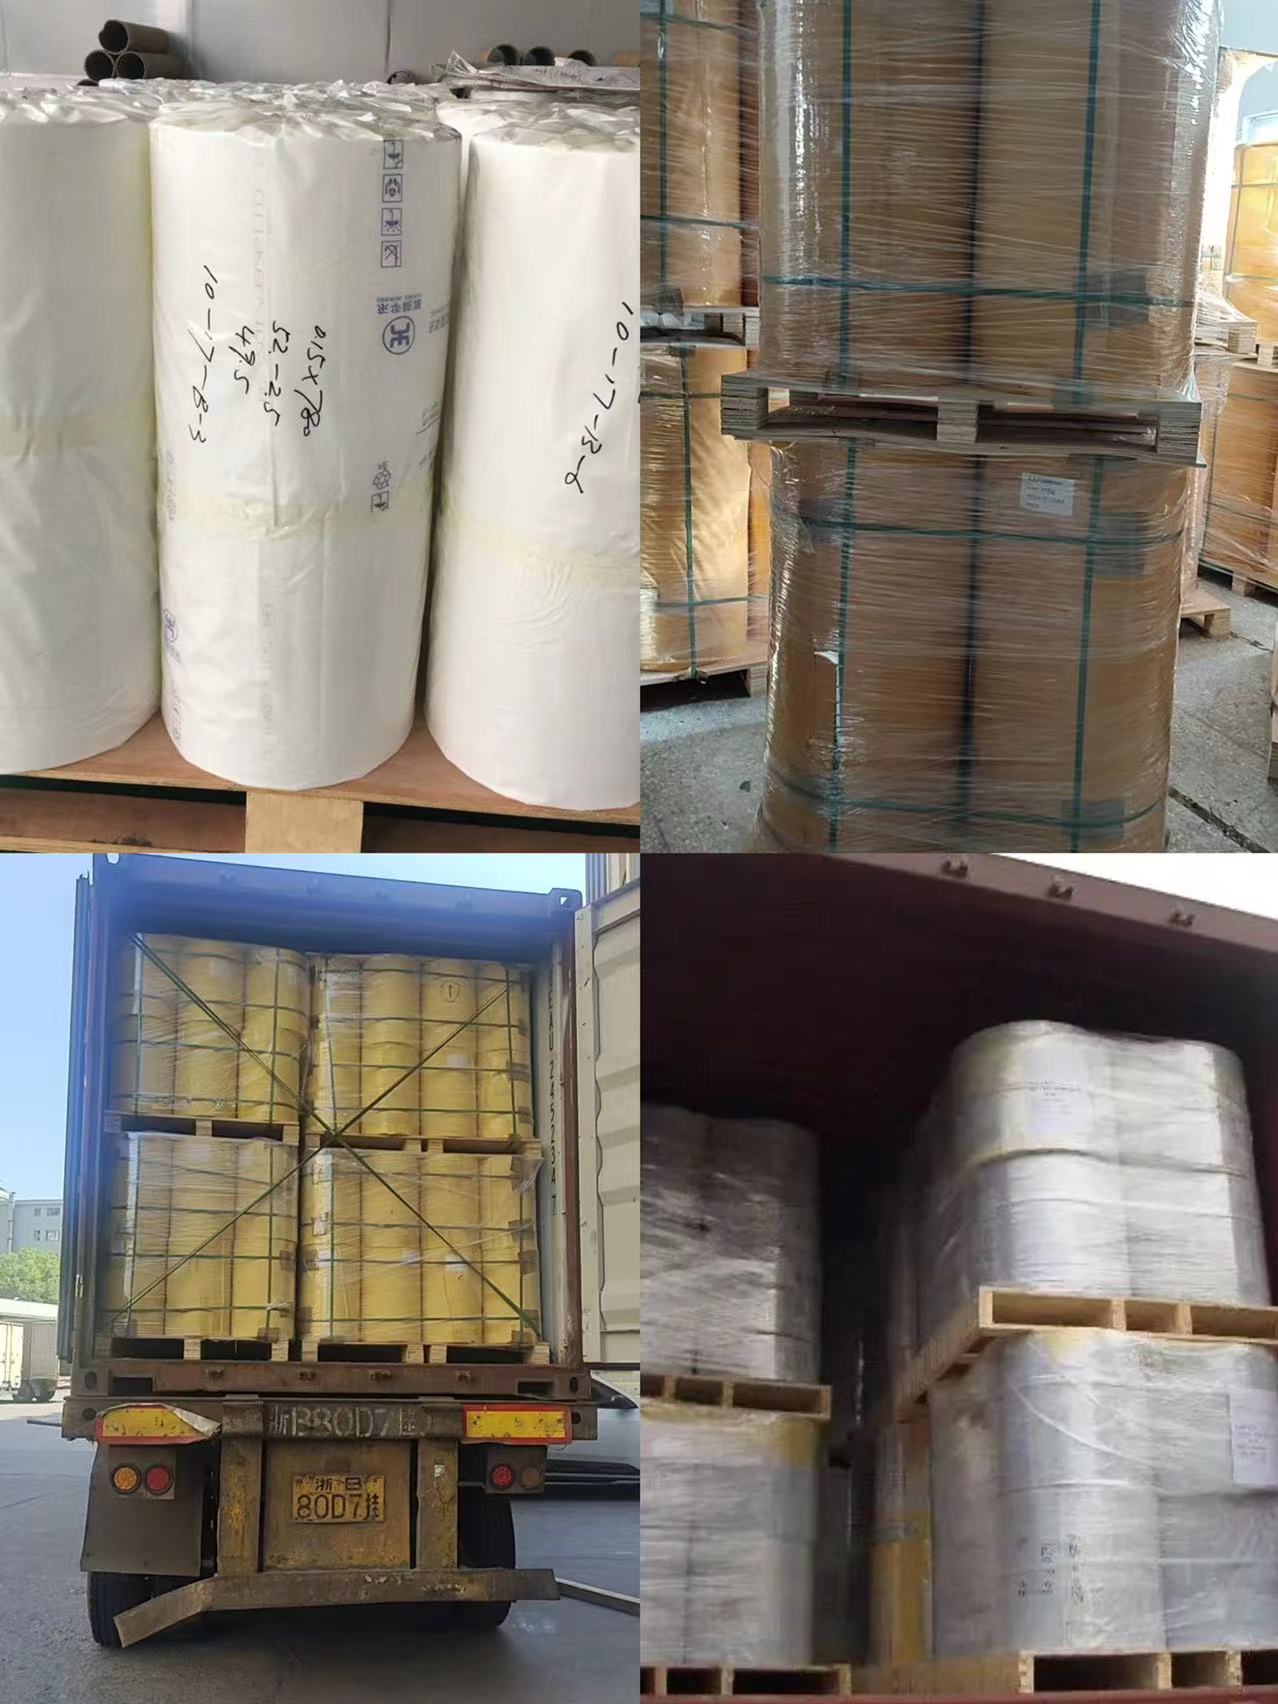
HIPS bör skyddas enligt kraven arkmaterial storlek, tjocklek och yta för att minska repor, kontaminering, kantskador och rörelser under transport arkmaterial
![HIPS vakuumformning arkmaterial exportförpackning]()
Exportförpackning för HIPS vakuumformningsark
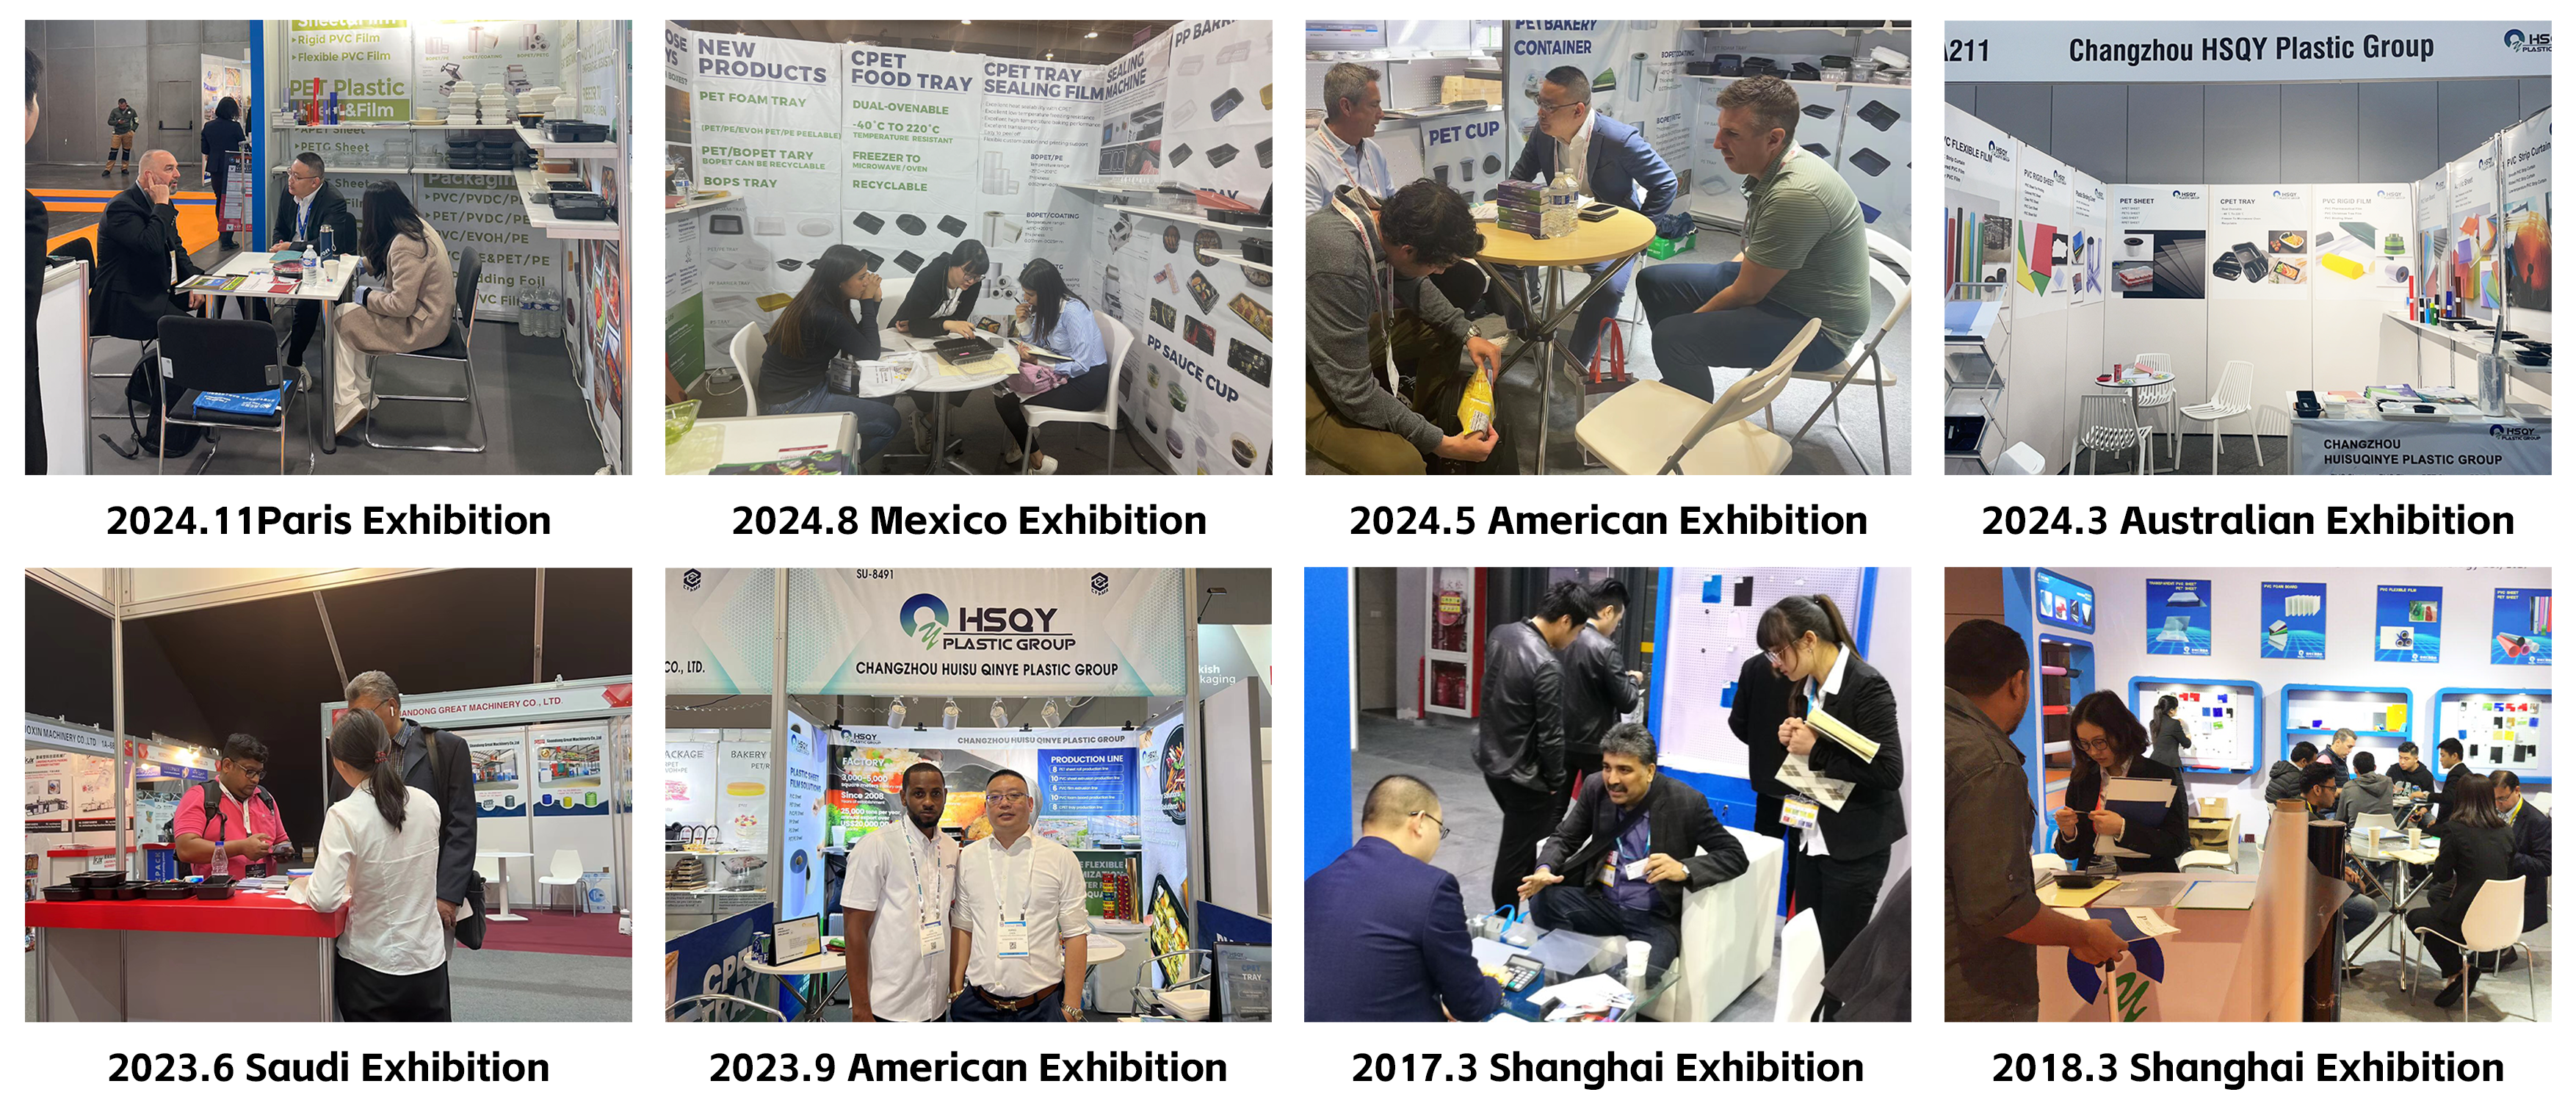
HSQY Plastic Group-utställningar
HSQY Plastic Group möter termoformare, förpackningstillverkare, vitvaruproducenter, distributörer och andra arkmaterial på internationella branschmässor.
![HSQY Plastic Groups internationella utställningar]()
HSQY Plastic Groups internationella utställningsaktiviteter
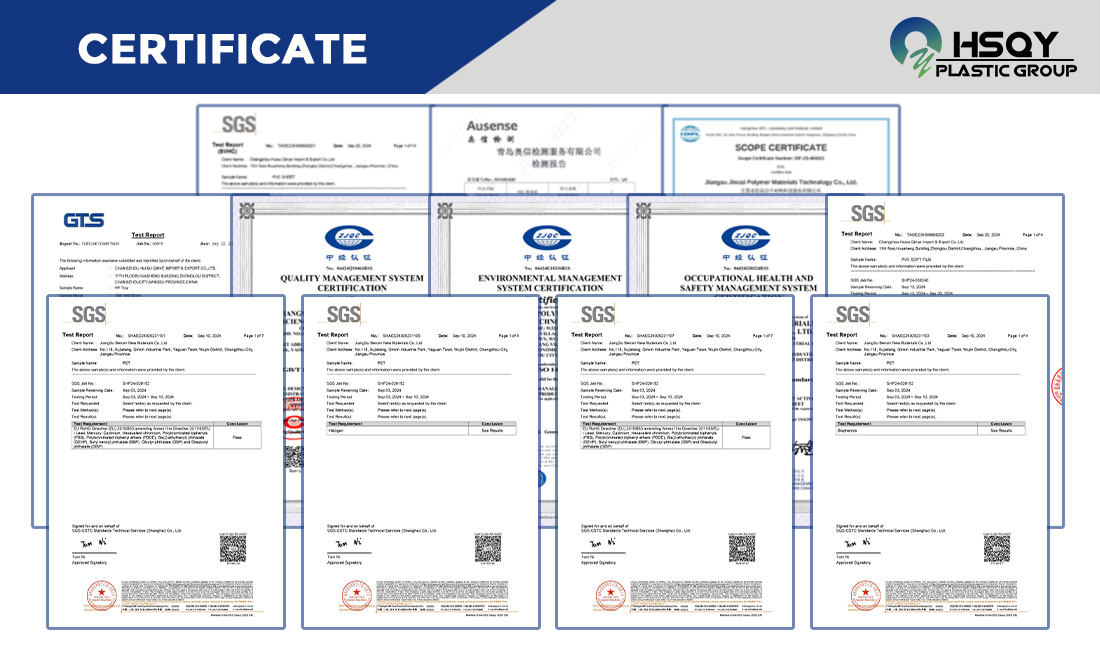
Certifikat och dokumentation
Tillgängliga certifikat och teknisk dokumentation bör bekräftas för den exakta HIPS kvaliteten, tjockleken och avsedda tillämpningen innan order godkänns.
Om HSQY Plastic Group
HSQY Plastic Group levererar HIPS , GPPS och andra plastmaterial arkmaterial för vakuumformare, termoformare, förpackningstillverkare, apparattillverkare, displaytillverkare och industritillverkare. Krav på plåttjocklek, dimensioner, färg, yta och formning kan diskuteras beroende på projektet.
Beskrivning av polystyrenark
Polystyren ( PS ) arkmaterial är ett termoplastiskt material och en av de mest använda plasterna. Den har utmärkta elektriska och mekaniska egenskaper, god bearbetningsbarhet och finns i en mängd olika färger. Slagfast polystyren ( HIPS ) arkmaterial är en tålig och billig plast som är lätt att tillverka och termoforma. Den används ofta i applikationer där hög slagtålighet och bearbetningsbarhet krävs till ett överkomligt pris.
HSQY Plastics expertis inom plastmaterial är en av de lösningar vi erbjuder våra kunder. Vi levererar det bästa och bredaste utbudet av polystyren till de mest konkurrenskraftiga priserna. Dela dina polystyrenbehov med oss så kan vi tillsammans välja rätt lösning för din applikation.
Specifikationer för polystyrenark
| Produktartikel |
Polystyrenark |
| Material |
Polystyren ( PS ) |
| Färg |
Vit, svart, specialdesignad |
| Bredd |
Max. 1600 mm |
| Tjocklek |
0,2 mm till 6 mm, anpassad |
Funktion hos polystyrenark
Hög slagtålighet :
PS-skiva förstärkta med gummimodifierare, HIPS arkmaterial s tål stötar och vibrationer utan att spricka, och överträffar standard polystyren.
Enkel tillverkning :
PS arkmaterial är kompatibel med laserskärning, stansning, CNC-bearbetning, termoformning och vakuumformning. Den kan limmas, målas eller screentryckas.
Lätt och styv :
PS arkmaterial kombinerar låg vikt med hög styvhet, vilket minskar transportkostnaderna samtidigt som den strukturella prestandan bibehålls.
Kemisk och fuktbeständighet :
Motstår vatten, utspädda syror, alkalier och alkohol, vilket säkerställer lång hållbarhet i fuktiga eller milt korrosiva miljöer.
Slät ytfinish :
PS arkmaterial är idealiska för högkvalitativ utskrift, etikettering eller laminering för varumärkesbyggande eller estetiska ändamål.
Applicering av polystyrenark
Förpackning : Skyddande brickor , musslor och blisterförpackningar för elektronik, kosmetika och livsmedelsbehållare.
Skyltar och displayer : Lättviktsskyltar för detaljhandeln, POP-displayer (point-of-purchase) och utställningspaneler.
Bilkomponenter : Inredningsdetaljer, instrumentpaneler och skyddskåpor.
Konsumentvaror : Kylskåpsfoder, leksaksdelar och höljen till hushållsapparater.
Gör-det-själv och prototyptillverkning : Modelltillverkning, skolprojekt och hantverksapplikationer tack vare enkel skärning och formning.
Medicin och industri : Steriliserbara brickor , utrustningsskydd och icke-bärande komponenter.
FÖRPACKNING

UTSTÄLLNING

CERTIFIERING