HI Fletë PS për Formim me Vakum dhe Termoformim
HSQY HIPS material fletësh për formimin në vakum kombinon rezistencën ndaj goditjes, ngurtësinë dhe formueshmërinë e mirë për tabaka , paketimin, veshjet e pajisjeve, mbulesat, strehimin, ekranet dhe komponentët industrialë të termoformuar.
Polistireni me ndikim të lartë, i shkurtuar zakonisht si HIPS , është një material polistireni i modifikuar me gome që përdoret gjerësisht për formimin në vakum dhe termoformimin sepse siguron një ekuilibër praktik të fortësisë, ngurtësisë, performancës së përpunimit dhe kostos së materialit.
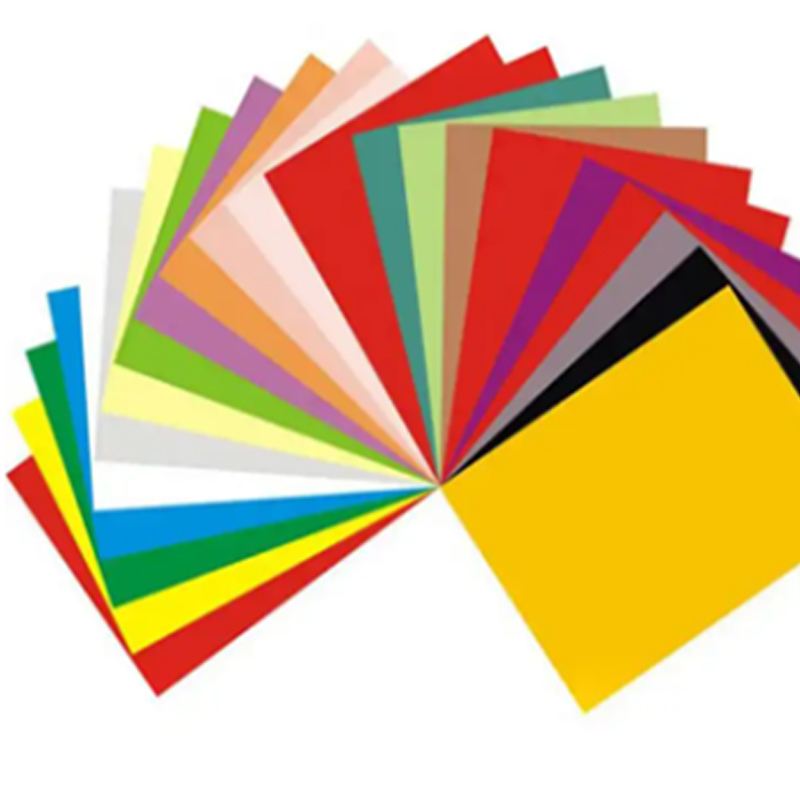
Gama aktuale e produkteve të HSQY mbulon trashësi prej afërsisht 0.2 mm deri në 6 mm, gjerësi deri në 1600 mm dhe ngjyra të bardha, të zeza ose të personalizuara. Përzgjedhja e materialit duhet të bazohet në thellësinë e formimit, dimensionet e mykut, trashësinë e murit të përfunduar dhe kërkesat e përbërësit përfundimtar.
![HIPS material fletësh për formimin e vakumit]()
HI Fletë PS për Formimin në Vakum
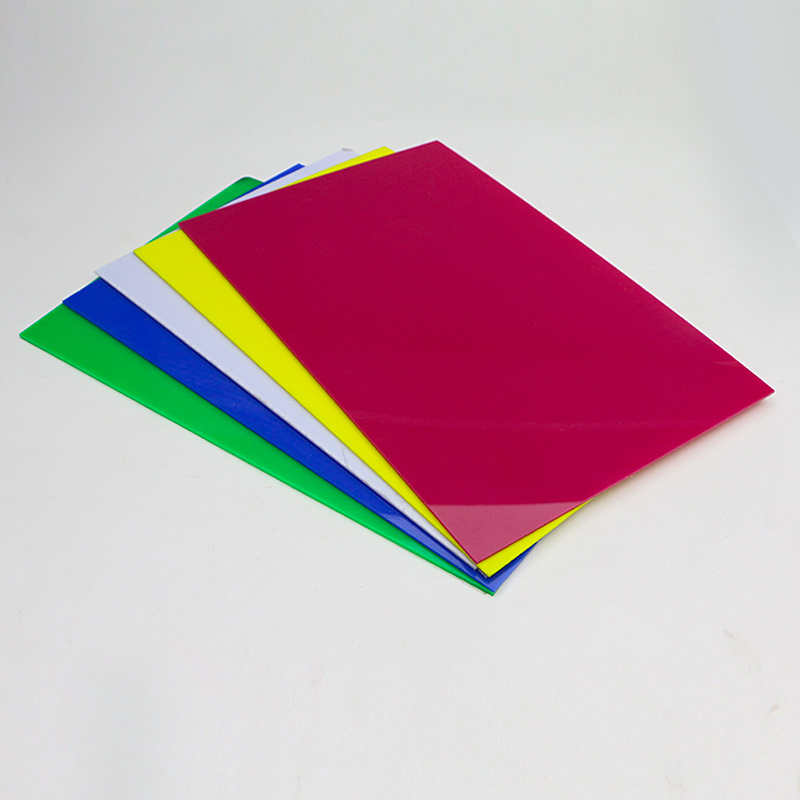
![Termoformim polistireni me ndikim të lartë material fletësh]()
HIPS Fletë termoformuese
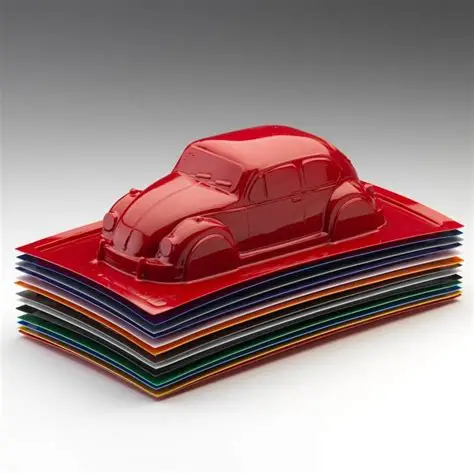
![Polistiren material fletësh për komponentët e termoformuar]()
Fletë polistireni për pjesë të formuara
Specifikimet e fletës së formimit me vakum HIPS
| Pronës |
Specifikimi i |
| Produkt |
HIPS / Fletë polistireni për Formim në Vakum |
| Materiali |
Polistiren ( PS ) / Polistiren me ndikim të lartë ( HIPS ) |
| Trashësia |
0.2 mm - 6 mm, me porosi |
| Gjerësia maksimale |
Deri në afërsisht 1600 mm |
| Ngjyra |
E bardhë, e zezë, ngjyra të personalizuara |
| Sipërfaqja |
Sipërfaqe e lëmuar; me shkëlqim, mat ose specifike për aplikimin, në varësi të konfirmimit të gradës |
| Proceset e Formimit |
Formimi në vakum, termoformimi dhe proceset e lidhura me material fletësh -formimin sipas gradës dhe pajisjeve |
| Përpunimi sekondar |
Prerje, prerje me formë metalike, përpunim CNC, shpim, prerje me prerje të trashë, ngjitje, lyerje, shtypje dhe laminim në varësi të specifikimeve |
| Aplikime tipike |
Paketimi tabaka , futjet, veshjet e pajisjeve, mbulesat, strehimet, ekranet POP, tabelat, prototipet dhe komponentët industrialë të termoformuar |
Shënim i specifikimit: Performanca e formimit varet nga shkalla e saktë HIPS , trashësia e material fletësh , kushtet e ngrohjes, gjeometria e formës dhe kërkesat e pjesës së përfunduar. Specifikimet përfundimtare duhet të konfirmohen duke përdorur pajisjet e synuara të termoformimit dhe projektin e pjesës.
Çfarë është HIPS Fletë Formimi me Vakum?
HIPS formues në vakum material fletësh është polistiren me ndikim të lartë i furnizuar si material i sheshtë material fletësh ose material i përshtatshëm formues për prodhimin e komponentëve plastikë tredimensionalë.
Gjatë formimit në vakum, material fletësh nxehet derisa të bëhet mjaftueshëm i lakueshëm. Një vakum më pas e tërheq materialin e nxehtë kundër një kallëpi, ku ftohet dhe ruan formën e kërkuar.
HIPS është veçanërisht i dobishëm kur përbërësi i përfunduar kërkon më shumë fortësi sesa GPPS standard, ndërkohë që ende ka nevojë për termoformim ekonomik, prerje dhe prodhim dytësor.
Pse HIPS përdoret gjerësisht për formimin në vakum
Formueshmëri e mirë: Klasat e përshtatshme HIPS mund të formohen në tabaka , veshje, mbulesa dhe kuti duke përdorur pajisje konvencionale termoformuese.
Rezistencë e përmirësuar ndaj goditjeve: Modifikimi i gomës siguron rezistencë më të madhe se standardi GPPS .
Ngurtësi e dobishme: Pjesët e formuara mund të ruajnë ngurtësi strukturore të dobishme kur zgjidhet gabariti i duhur fillestar.
Përpunim ekonomik: HIPS është zgjedhur gjerësisht për produkte të formuara me vëllim të lartë ku kostot e materialit dhe të përpunimit kanë rëndësi.
Prerje dhe prodhim i lehtë: Pjesët e përfunduara mund të priten, shpohen, drejtohen dhe përpunohen duke përdorur mjete të përshtatshme.
Opsionet e sipërfaqes: E bardhë, e zezë, ngjyra të personalizuara dhe përfundime të ndryshme sipërfaqësore mund të merren në konsideratë sipas aplikimit.
Të printueshme dhe të lyershme: Sipërfaqet e përshtatshme mund të mbështesin printimin, etiketimin, lyerjen dhe përfundimin dekorativ pas testimit të përputhshmërisë.
Formimi në vakum kundrejt termoformimit
Termoformimi është procesi më i gjerë i ngrohjes së një termoplastiku material fletësh dhe formësimit të tij në një përbërës tredimensional. Formimi në vakum është një nga metodat më të zakonshme të termoformimit.
| Procesi |
Përshkrimi i Përgjithshëm |
Përdorimi Tipik |
| Formimi në vakum |
Presioni i vakumit e tërheq material fletësh e nxehtë kundër formës |
Tabaka, mbulesa, ekrane, veshje dhe pjesë të formuara relativisht të thjeshta |
| Formimi i presionit |
Presioni shtesë i ajrit ndihmon material fletësh kundër mykut |
Aplikime që kërkojnë detaje më të mëdha sipërfaqësore, në varësi të materialit dhe pajisjeve të përshtatshme |
| Termoformim i Përgjithshëm |
Kategori e gjerë që mbulon proceset e vakumit, presionit dhe formimit të asistuar mekanikisht |
Paketimi, pajisjet, përbërësit industrialë dhe produktet plastike të formuara |
Si të zgjidhni trashësinë HIPS për formimin në vakum
Trashësia fillestare e material fletësh është një nga parametrat më të rëndësishëm të blerjes sepse materiali bëhet më i hollë ndërsa shtrihet mbi ose brenda formës.
| Drejtimi i trashësisë |
Drejtimi i zbatimit të përgjithshëm |
| 0.2 - 0.5 mm |
Me trashësi të hollë tabaka , futje dhe komponentë të lehtë të formuar |
| 0.5 - 1.0 mm |
Paketimi, ekspozimet, mbulesat e vogla dhe produktet e lehta të formuara në vakum në përgjithësi |
| 1.0 - 2.0 mm |
tabaka me trashësi mesatare, mbulesa, mbulesa dhe përbërës të pajisjeve |
| 2.0 - 4.0 mm |
Pjesë më të mëdha të formuara, mbulesa pajisjesh, panele pajisjesh dhe përbërës industrialë |
| 4.0 - 6.0 mm |
Komponentë të formuar ose të fabrikuar me trashësi të madhe që kërkojnë ngurtësi më të madhe fillestare material fletësh |
Këto diapazone janë udhëzime të përgjithshme përzgjedhjeje dhe jo kufij të fiksuar të aplikimit. Një komponent i vogël me tërheqje të thellë mund të kërkojë një material fletësh fillestar më të trashë sesa një komponent i cekët shumë më i madh.
Parametrat kryesorë të formimit të vakumit
Një material fletësh që formon vakum nuk duhet të zgjidhet vetëm duke përdorur trashësinë. Gjeometria e mykut dhe kushtet e përpunimit ndikojnë drejtpërdrejt në përbërësin e përfunduar.
| Parametri |
Pse ka rëndësi |
| Trashësia fillestare e fletës |
Përcakton se sa material është i disponueshëm para shtrirjes |
| Gjerësia dhe gjatësia e mykut |
Përcakton dimensionet e kërkuara material fletësh dhe zonën e shtrëngimit |
| Thellësia e Formimit |
Zgavrat e thella në përgjithësi krijojnë hollim më të madh të mureve |
| Raporti i tërheqjes |
Ndihmon në vlerësimin se sa duhet të shtrihet material fletësh gjatë formimit |
| Rrezja e këndit |
Qoshet e mprehta mund të rrisin hollimin dhe stresin lokal. |
| Hapësira e zgavrës |
Zgavrat e vendosura ngushtë mund të rrisin rrezikun e formimit të rripave |
| Uniformiteti i ngrohjes |
Ngrohja e pabarabartë mund të shkaktojë varje dhe formim të paqëndrueshëm |
| Sistemi i vakumit |
Performanca e vakumit ndikon në përcaktimin e mykut dhe konsistencën e formimit të tij |
| Trashësia e Murit të Përfunduar |
Duhet të matet në qoshet kritike, muret anësore dhe zgavrat e thella. |
Shpërndarja e Trashësisë së Murit pas Formimit në Vakum
Trashësia e shtypur në një specifikim HIPS material fletësh përshkruan sipërfaqen origjinale të sheshtë material fletësh . Ajo nuk përfaqëson trashësinë e çdo zone të përbërësit të formuar të përfunduar.
Ndërsa HIPS shtrihet në një formë, materiali rishpërndahet. Qoshet, muret anësore të thella dhe zonat më larg nga plani origjinal material fletësh mund të bëhen dukshëm më të holla.
Kur trashësia minimale e murit është kritike, blerësit duhet të sigurojnë kërkesën për pjesën e përfunduar dhe të vlerësojnë mostrat e prodhuara në formën e synuar në vend që të specifikojnë vetëm trashësinë origjinale material fletësh .
Reduktimi i rrjetës gjatë formimit në vakum
Rrjeta ndodh kur formohen palosje të padëshiruara midis tipareve ose zgavrave të mykut. Kjo ndikohet nga hapësira e mykut, material fletësh temperatura, material fletësh varja, gjeometria e tërheqjes dhe teknika e formimit.
Nëse një produkt aktual ka probleme me rrjetën, jepni vizatimin e mykut, trashësinë material fletësh , hapësirën midis zgavrave dhe fotografitë e pjesës së formuar kur diskutoni për përzgjedhjen e materialit. Ndryshimet e materialit vetëm mund të mos e zgjidhin një problem me mykun ose ngrohjen.
HI Fletë PS për Tabaka dhe Futëse Paketimi
HIPS mund të formohet në vakum në tabaka mbrojtëse, futje, mbajtëse përbërësish dhe struktura të tjera të ngurta paketimi ku fortësia, ngurtësia dhe formimi ekonomik janë të rëndësishme.
Për projektet e paketimit, specifikoni madhësinë e zgavrës, numrin e zgavrave, peshën e produktit, sjelljen e kërkuar të grumbullimit dhe trashësinë minimale të murit të përfunduar.
Paketimi ushqimor, farmaceutik, mjekësor dhe i ndjeshëm ndaj ESD-së kërkon një gradë materiali specifike për aplikimin dhe dokumentacion të përshtatshëm. Standardi HIPS nuk duhet të supozohet automatikisht i përshtatshëm për këto aplikime të rregulluara.
HI Fletë PS për Mbulesat dhe Komponentët e Pajisjeve
HIPS merret gjerësisht në konsideratë për veshjet e frigoriferëve, pjesët e brendshme të pajisjeve, mbulesat, strehimet dhe tabaka sepse klasat e përshtatshme kombinojnë aftësinë e termoformimit me ngurtësi të dobishme dhe rezistencë ndaj goditjeve.
Prodhuesit e pajisjeve duhet të specifikojnë thellësinë e formimit, temperaturën e funksionimit, ekspozimin ndaj detergjentit ose kimikateve, ngjyrën, përfundimin e sipërfaqes dhe performancën mekanike të kërkuar kur vlerësojnë një gradë HIPS .
HI Fletë PS për Mbulesa dhe Strehime Pajisjesh
HIPS me trashësi të mesme dhe më të rëndë mund të formohen në vakum në mbulesa, kuti dhe kuti mbrojtëse për pajisje ku pesha e ulët, pamja dhe prodhimi ekonomik janë të rëndësishme.
Përshtatshmëria e pjesës së përfunduar duhet të vlerësohet sipas dimensioneve, kërkesës për ndikim, pikave të fiksimit, hapësirave të pambështetura dhe kushteve të funksionimit.
HI Fletë PS për Ekrane dhe Sinjalistikë POP
Formimi me vakum lejon që HIPS të shndërrohet në komponentë tredimensionalë të ekranit, panele të markave, stenda produktesh, tabela dhe pajisje shitjeje me pakicë.
Sipërfaqet e përshtatshme HIPS mund të printohen, lyhen ose dekorohen gjithashtu pas formimit. Ngjitja e printimit ose veshjes duhet të verifikohet duke përdorur shkallën aktuale material fletësh dhe sipërfaqen e përfunduar.
HI Fletë PS për Prototipe dhe Prodhim Modelesh
HIPS është i dobishëm për formimin në vakum të prototipave sepse material fletësh mund të nxehen, të formohen, të shkurtohen, të shpohen, të lidhen dhe të lyhen duke përdorur teknikat e zakonshme të prodhimit.
Formimi i prototipave gjithashtu u lejon prodhuesve të vlerësojnë gjeometrinë e mykut, shpërndarjen e trashësisë së murit dhe ngurtësinë e pjesëve përpara se të angazhohen për sasi më të mëdha prodhimi.
E bardhë kundrejt të zezës HIPS për formimin në vakum
| Opsioni i |
Përgjithshëm Drejtimi i Aplikimit |
| E bardhë HIPS |
Mbulesa pajisjesh, ekrane të shtypura, të bardha tabaka , prototipe dhe pjesë të formuara në përgjithësi |
| E zezë HIPS |
Industriale tabaka , mbulesa, strehime, ekrane të errëta dhe përbërës të formuar të errët |
| Ngjyra të personalizuara |
Komponentët e markës dhe kërkesat e pamjes specifike për aplikimin i nënshtrohen konfirmimit të prodhimit |
HIPS kundrejt GPPS për Formimin në Vakum
| Karakteristikë |
HIPS |
GPPS |
| Struktura e Materialit |
Polistireni i modifikuar me gome |
Polistiren për qëllime të përgjithshme |
| Pamje tipike |
Normalisht i errët |
Normalisht i qartë dhe me shkëlqim |
| Rezistenca ndaj goditjes |
Më i lartë për shkak të modifikimit të gomës |
Më i brishtë |
| Drejtimi i Formimit në Vakum |
Zakonisht preferohet aty ku fortësia dhe formueshmëria e përgjithshme janë përparësi |
Mund të vlerësohet aty ku kërkohet transparencë |
| Pjesë tipike |
Tabaka, mbulesa, mbulesa, kuti dhe përbërës të errët |
Paketim transparent, mbulesa dhe përbërës të ekranit |
HIPS kundrejt ABS për Formimin në Vakum
| Faktori i Përzgjedhjes |
HIPS |
ABS |
| Pozicionimi kryesor |
Material ekonomik termoformues |
Inxhinieri termoplastike për aplikime më të kërkuara |
| Aplikime tipike |
Tabaka, ekrane, mbulesa pajisjesh, mbulesa dhe kuti të përgjithshme |
Strehime të qëndrueshme, komponentë automobilistikë dhe pjesë industriale më të kërkuara |
| Përzgjedhja e Materialit |
Zgjidhni sipas ndikimit, temperaturës, ngurtësisë, pamjes, gjeometrisë së formimit dhe kostos së pjesës së përfunduar. |
Sipërfaqja e fletës dhe pamja e pjesës së përfunduar
Përfundimi i sipërfaqes është i rëndësishëm sepse pamja e material fletësh origjinale ndikon në pamjen e komponentit të formuar.
Sipërfaqet me shkëlqim, mat, të lëmuara ose specifike për aplikim duhet të specifikohen para prodhimit. Ngrohja dhe shtrirja mund të ndryshojnë shkëlqimin dhe strukturën, kështu që pamja duhet të miratohet duke përdorur një mostër përfaqësuese të formuar ku cilësia kozmetike është e rëndësishme.
Prerje dhe Prodhim Sekondar
Pas formimit në vakum, materiali i tepërt normalisht duhet të pritet nga pjesa e përfunduar. HIPS mund të përpunohet duke përdorur metoda të përshtatshme prerjeje, prerjeje, prerjeje me gdhendje, shpimi, shpimi dhe përpunimi CNC.
Kushtet e përpunimit dhe të përpunimit duhet të zgjidhen sipas trashësisë material fletësh dhe gjeometrisë së pjesës për të marrë skaje të pastra pa nxehtësi të tepërt ose stres mekanik.
Përpunimi me lazer mund të jetë i mundur për aplikime të zgjedhura të polistirenit me pajisje dhe ventilim të përshtatshëm, por përshtatshmëria e procesit, tymi, cilësia e skajeve dhe kërkesat e vendit të punës duhet të validohen para prodhimit.
Printim, Pikturim dhe Dekorim Pas Formimit
Komponentët e përshtatshëm HIPS mund të shtypen, lyhen, etiketohen, ngjiten ose laminohen pas formimit, aty ku materiali dhe sipërfaqja e përzgjedhur janë të pajtueshme me procesin pasues.
Nëse kërkohet printim ose veshje, specifikoni nëse dekorimi ndodh para apo pas formimit, sepse shtrirja mund të ndikojë në grafikën e printuar, shkëlqimin dhe pamjen e sipërfaqes.
Aplikime të Brendshme dhe të Jashtme
Standardi HIPS përdoret kryesisht në aplikime të brendshme ose të kontrolluara, përveç nëse shkalla e zgjedhur është formuluar dhe testuar për ekspozim të zgjatur në natyrë.
Komponentët e jashtëm duhet të specifikojnë ekspozimin ndaj rrezeve të diellit, kërkesat për rrezet UV, diapazonin e temperaturës, jetëgjatësinë e kërkuar të shërbimit dhe pritjet për pamjen përpara përzgjedhjes së materialit.
Çfarë informacioni duhet të jepni për një kuotë për formimin me vakum?
| i kërkuar për t'u ofruar |
Informacion |
| Produkt i Përfunduar |
Tabaka, mbulesë, strehim, mbulesë, ekran, përbërës i pajisjes ose pjesë tjetër e formuar |
| Trashësia fillestare |
Trashësia ose rekomandimi i kërkuar material fletësh |
| Madhësia e fletës |
Gjerësia e kërkuar × gjatësia; gjerësia maksimale aktuale afërsisht 1600 mm |
| Dimensionet e mykut |
Gjatësia, gjerësia dhe dimensionet e zgavrës së mykut |
| Thellësia e Formimit |
Thellësia maksimale e përbërësit të formuar |
| Raporti i tërheqjes |
Jepni nëse është llogaritur tashmë ose jepni një vizatim të pjesës për vlerësim |
| Trashësia e Murit të Përfunduar |
Trashësia minimale e kërkuar në zonat kritike |
| Ngjyra |
Kërkesa për ngjyrë të bardhë, të zezë ose me porosi |
| Sipërfaqja |
Pamje me shkëlqim, mat, e lëmuar ose specifike për aplikimin |
| Informacion mbi Makinerinë |
Sipërfaqja maksimale e formimit, dimensionet e shtrëngimit dhe kufizimet përkatëse të pajisjeve |
| Përpunimi sekondar |
Prerje, shpim, përpunim CNC, shtypje, lyerje, ngjitje ose laminim |
| Kërkesë e Veçantë |
Kërkesa për kontakt me ushqimin, ESD, flakë, UV, mjekësore, pajisje ose kërkesa për automobila, kur është e aplikueshme |
| Sasia |
Sasia provë, sasia e porosisë së rregullt dhe kërkesa vjetore e vlerësuar |
| Destinacioni |
Vendi dhe porti i destinacionit |
Pyetje të Shpeshta rreth Fletës së Formimit me Vakum HIPS
Çfarë është HIPS ?
HIPS qëndron për Polistiren me Ndikim të Lartë. Është polistiren i modifikuar me gome, i projektuar për të ofruar rezistencë më të madhe se GPPS standard, ndërkohë që mbetet i lehtë për t'u termoformuar dhe për t'u prodhuar.
A është HIPS i përshtatshëm për formimin e vakumit?
Po. Formimi në vakum është një nga aplikimet kryesore komerciale të HIPS . Performanca e formimit varet nga shkalla, trashësia, ngrohja, gjeometria e mykut dhe thellësia e formimit.
Çfarë trashësie HIPS material fletësh furnizon HSQY?
Specifikimi aktual i produktit mbulon afërsisht 0.2 mm deri në 6 mm. Disponueshmëria e saktë duhet të konfirmohet sipas gjerësisë, ngjyrës dhe aplikimit.
Cila është gjerësia maksimale HIPS material fletësh ?
Specifikimi aktual i produktit rendit gjerësi deri në afërsisht 1600 mm.
Çfarë ngjyrash janë në dispozicion?
Gama aktuale e produkteve ofron ngjyra të bardha, të zeza dhe ngjyra të personalizuara. Disponueshmëria përfundimtare varet nga klasa e zgjedhur dhe specifikimet e prodhimit.
Cila trashësi HIPS është më e mira për formimin në vakum?
Nuk ka një trashësi universale më të mirë. Matësi i saktë fillestar varet nga dimensionet e mykut, thellësia e formimit, raporti i tërheqjes dhe trashësia minimale e murit të kërkuar për përbërësin e përfunduar.
A hollohet HIPS gjatë formimit të vakumit?
Po. material fletësh shtrihet gjatë formimit, kështu që qoshet dhe muret anësore të thella mund të bëhen më të holla se matësi fillestar origjinal.
Çfarë shkakton rrjetën gjatë formimit të vakumit?
Rrjeta mund të ndikohet nga gjeometria e mykut, zgavrat me hapësira të ngushta, varja e tepërt material fletësh , kushtet e ngrohjes dhe teknika e formimit. Përzgjedhja e materialit është vetëm një pjesë e kontrollit të rrjetës.
A mund të përdoret HIPS për formimin në vakum me tërheqje të thellë?
HIPS mund të vlerësohet për komponentët me tërheqje të thellë, por shpërndarja e trashësisë së murit bëhet gjithnjë e më e rëndësishme ndërsa rritet thellësia e formimit. Jepni dimensionet e mykut dhe trashësinë minimale të kërkuar të përfunduar për vlerësim.
A mund të përdoret HIPS për paketimin tabaka ?
Po. HIPS mund të formohet në vakum në paketim tabaka dhe futje. Aplikimet që përfshijnë ushqim, produkte mjekësore, farmaceutike ose elektronikë të ndjeshme ndaj ESD kërkojnë nota dhe dokumentacion të përshtatshëm.
A mund të përdoret HIPS për veshjet e frigoriferëve?
HIPS përdoret gjerësisht për aplikime në veshjen e pajisjeve dhe frigoriferëve. Përshtatshmëria e saktë varet nga performanca e formimit, temperatura, ekspozimi ndaj kimikateve dhe shkalla e kërkuar e materialit.
Cili është ndryshimi midis HIPS dhe GPPS për formimin e vakumit?
HIPS normalisht është i errët dhe ofron rezistencë më të madhe ndaj goditjes. GPPS normalisht është i tejdukshëm dhe me shkëlqim, por relativisht i brishtë, kështu që është më i përshtatshëm aty ku transparenca është përparësi.
Cili është ndryshimi midis HIPS dhe ABS për termoformim?
HIPS zgjidhet zakonisht për produkte ekonomike të termoformuara. ABS zakonisht vlerësohet aty ku kërkohet një ekuilibër i ndryshëm i ndikimit, rezistencës ndaj nxehtësisë dhe performancës inxhinierike.
A mund të shtypet HIPS pas formimit?
Sipërfaqet e përshtatshme HIPS mund të printohen ose dekorohen pas formimit. Ngjitja e bojës, përfundimi i sipërfaqes dhe kushtet e tharjes duhet të testohen duke përdorur përbërësin e përfunduar.
A mund të përdoret HIPS jashtë?
Standardi HIPS është menduar kryesisht për aplikime të brendshme. Projektet e jashtme duhet të specifikojnë kërkesat e rrezatimit UV, kushteve atmosferike dhe jetëgjatësisë së shërbimit përpara se të zgjedhin një gradë.
A mund të përdoret standardi HIPS për tabaka mjekësore të sterilizueshme?
Standardi industrial HIPS nuk duhet të trajtohet automatikisht si i përshtatshëm për sterilizim ose përdorim mjekësor. Projektet mjekësore duhet të përcaktojnë metodën e sterilizimit, kërkesat rregullatore dhe dokumentacionin e materialit përpara se të zgjedhin një gradë.
Çfarë informacioni duhet të jap për një kuotim?
Ju lutemi të jepni aplikacionin e përfunduar, trashësinë material fletësh , gjerësinë dhe gjatësinë, ngjyrën, përfundimin e sipërfaqes, dimensionet e mykut, thellësinë e formimit, trashësinë minimale të murit të përfunduar, informacionin e makinës, sasinë dhe destinacionin.
Paketimi dhe Dërgimi
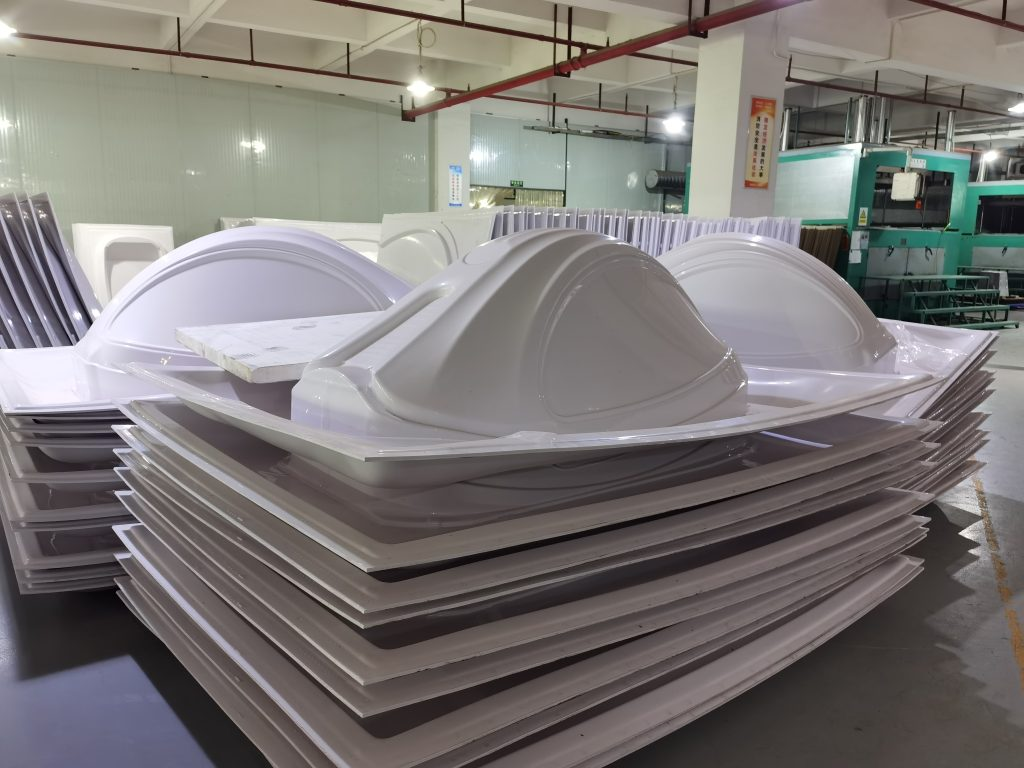
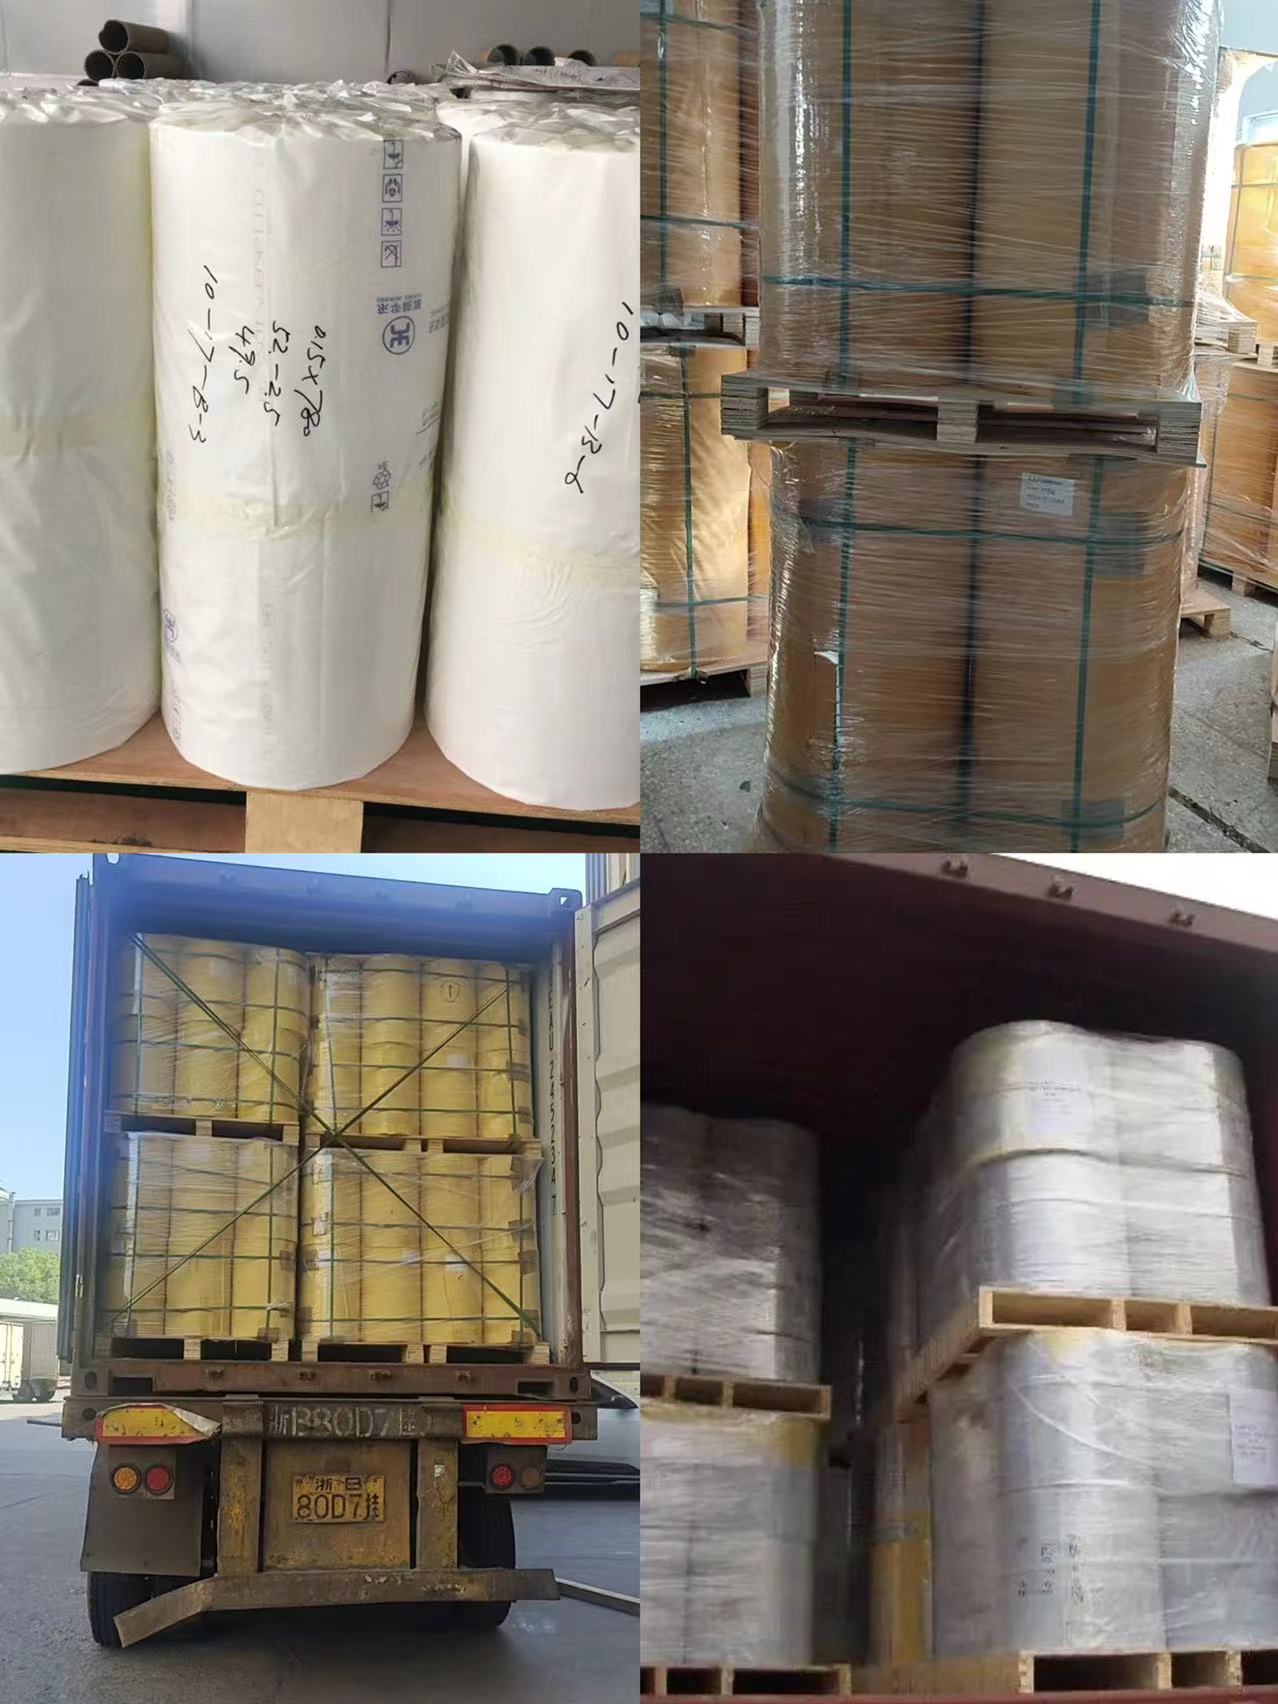
Format HIPS që formojnë material fletësh duhet të mbrohen sipas kërkesave të madhësisë, trashësisë dhe sipërfaqes material fletësh për të zvogëluar gërvishtjet, ndotjen, dëmtimin e skajeve dhe lëvizjen gjatë transportit.
![HIPS formim në vakum material fletësh paketim eksporti]()
Paketim Eksporti për HIPS Fletë Formimi me Vakum
Ekspozitat e Grupit të Plastikës HSQY
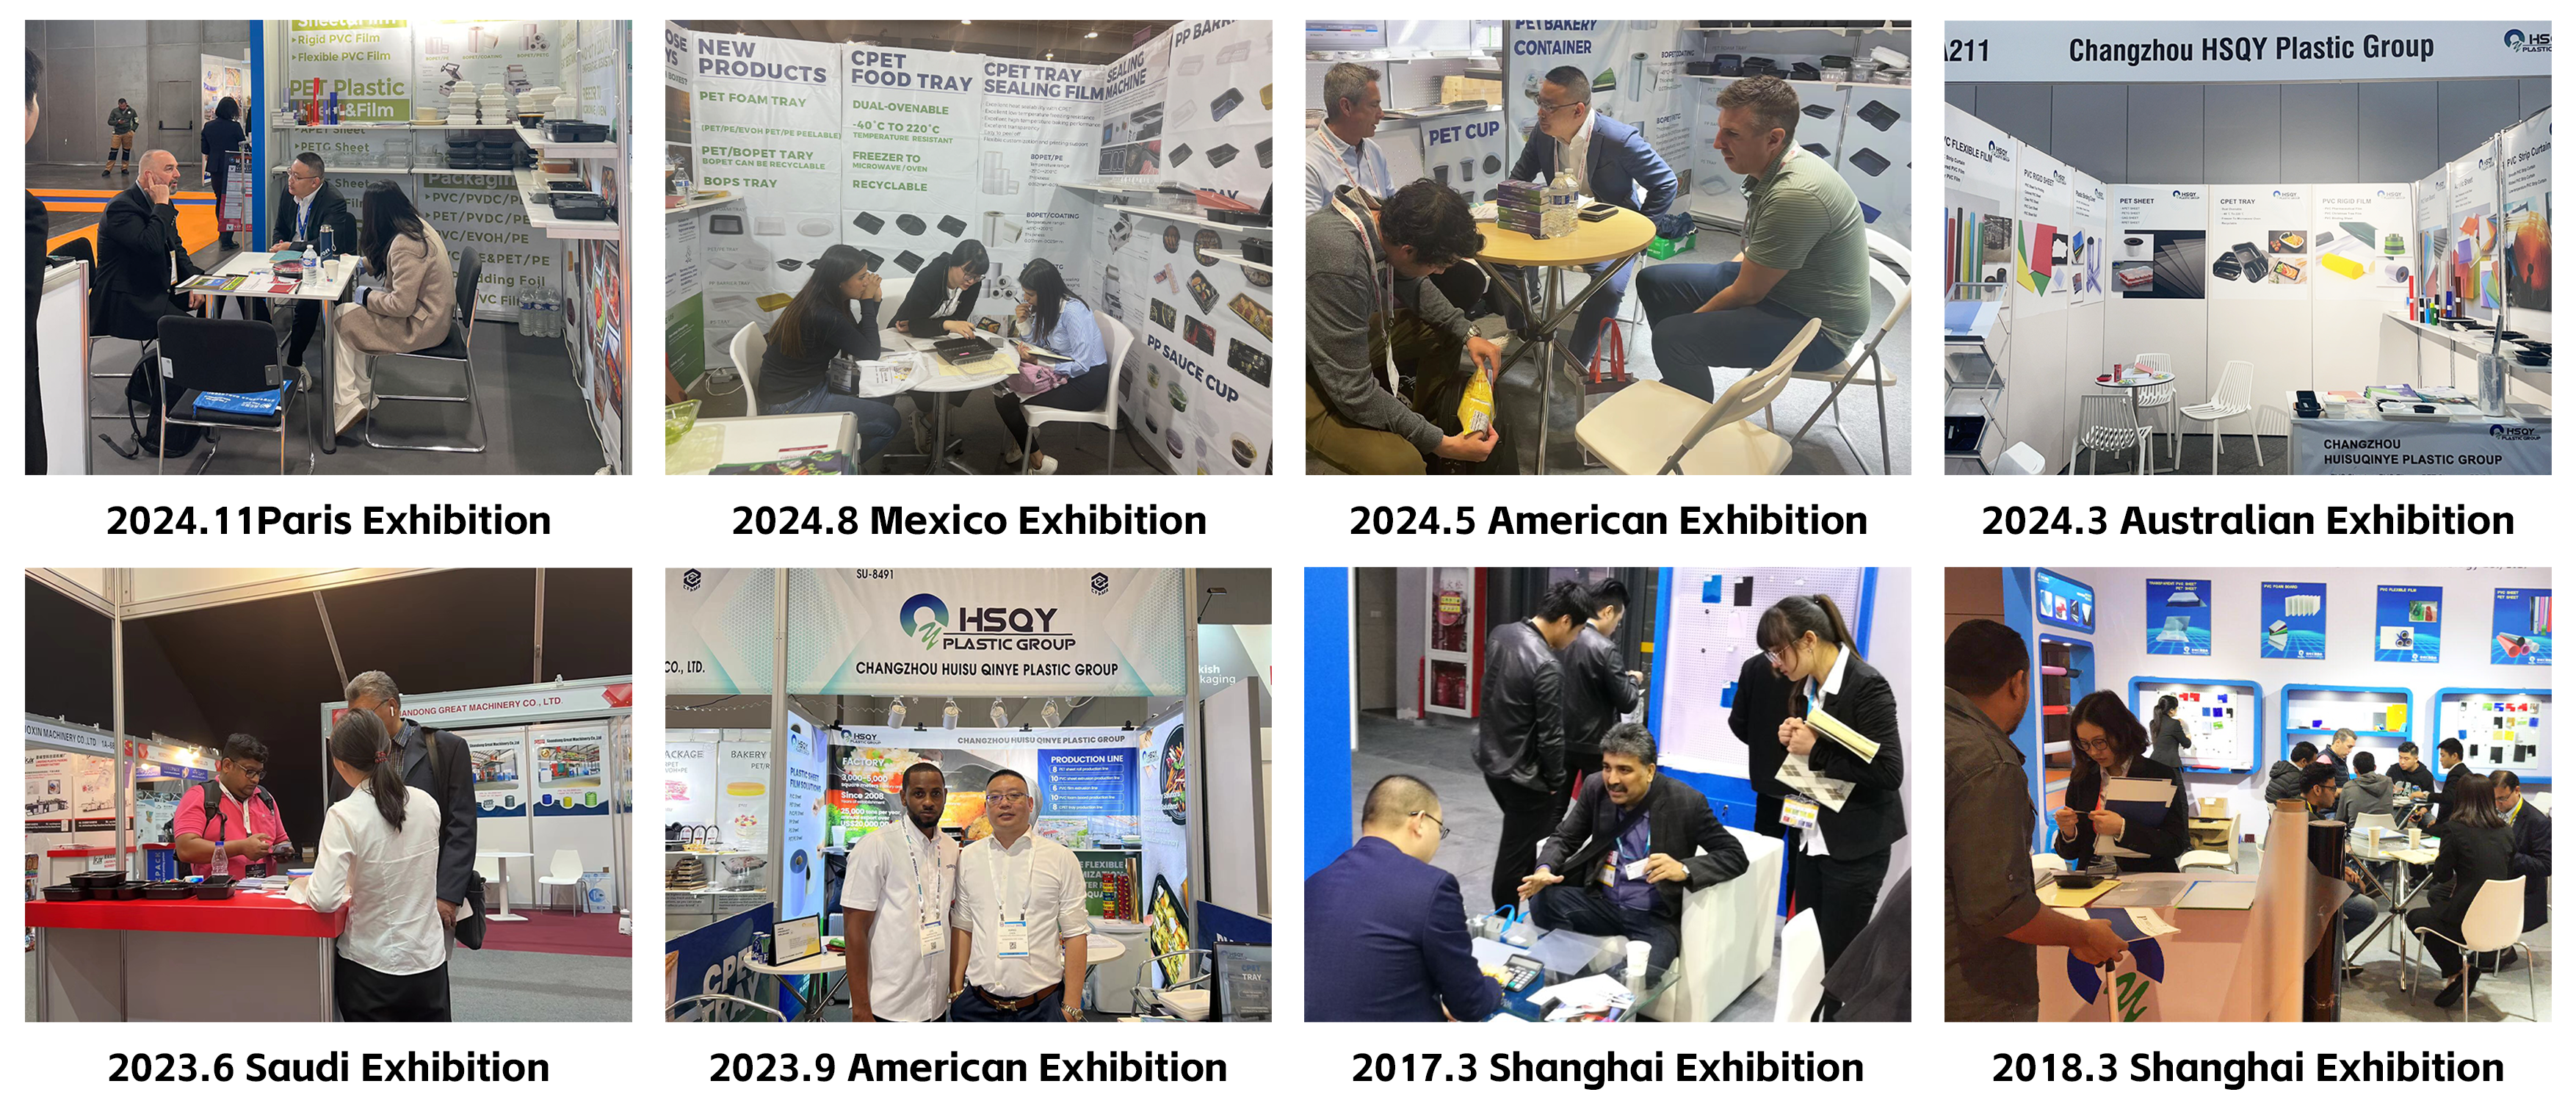
Grupi i Plastikës HSQY takohet me termoformues, prodhues paketimesh, prodhues pajisjesh, shpërndarës dhe blerës të tjerë të material fletësh në ekspozitat ndërkombëtare të industrisë.
![Ekspozitat ndërkombëtare të Grupit Plastik HSQY]()
Aktivitetet e Ekspozitës Ndërkombëtare të Grupit të Plastikës HSQY
Certifikata dhe Dokumentacion
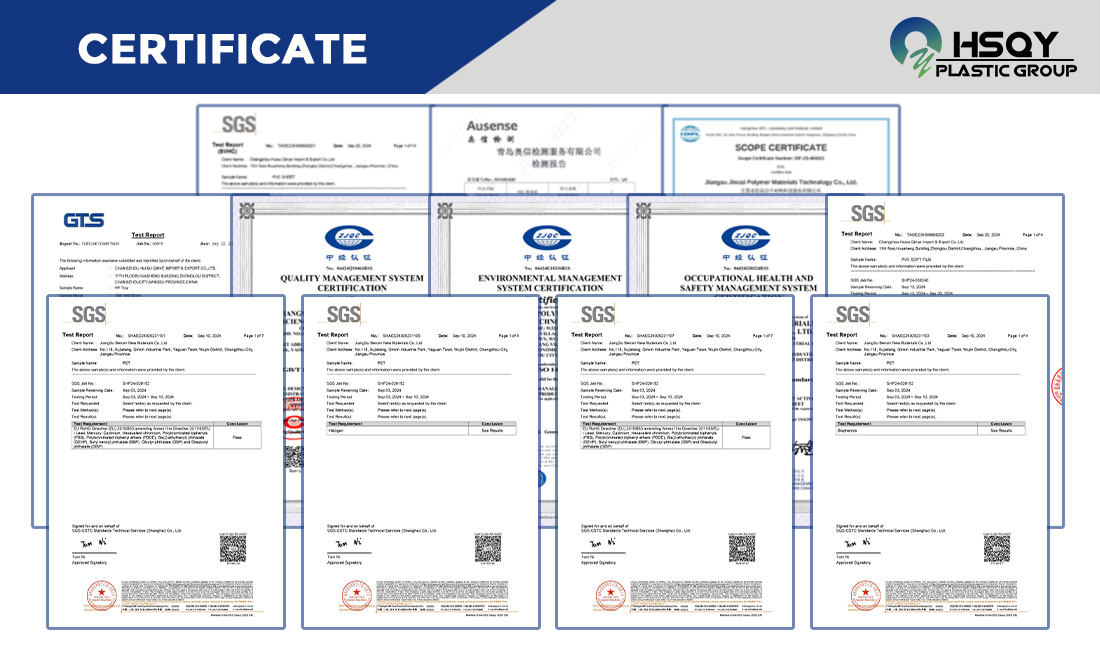
Certifikatat dhe dokumentacioni teknik i disponueshëm duhet të konfirmohen për gradën e saktë HIPS , trashësinë dhe aplikimin e synuar para miratimit të porosisë.
Rreth Grupit të Plastikës HSQY
HSQY Plastic Group furnizon HIPS , GPPS dhe materiale të tjera plastike material fletësh për formues vakumi, termoformues, prodhues paketimesh, prodhues pajisjesh, prodhues ekranesh dhe prodhues industrialë. Trashësia e fletës, dimensionet, ngjyra, sipërfaqja dhe kërkesat e formimit mund të diskutohen sipas projektit.
Përshkrimi i fletës së polistirenit
Polistireni ( PS ) material fletësh është një material termoplastik dhe një nga plastikat më të përdorura. Ka veti të shkëlqyera elektrike dhe mekanike, përpunueshmëri të mirë dhe është i disponueshëm në një gamë ngjyrash. Polistireni me ndikim të lartë ( HIPS ) material fletësh është një plastikë e fortë dhe me kosto të ulët që është e lehtë për t'u prodhuar dhe termoformuar. Shpesh përdoret në aplikime ku kërkohet rezistencë e lartë ndaj ndikimit dhe përpunueshmëri me një çmim të përballueshëm.
Ekspertiza e HSQY Plastic në materialet plastike është një nga zgjidhjet që u ofrojmë klientëve tanë. Ne ofrojmë gamën më të mirë dhe më të gjerë të polistirenit me çmimet më konkurruese. Ndani nevojat tuaja për polistiren me ne dhe së bashku mund të zgjedhim zgjidhjen e duhur për aplikimin tuaj.
Specifikimet e fletës së polistirenit
| Artikulli i produktit |
Fletë polistireni |
| Materiali |
Polistiren ( PS ) |
| Ngjyra |
E bardhë, E zezë, E personalizuar |
| Gjerësia |
Maks. 1600 mm |
| Trashësia |
0.2 mm deri në 6 mm, me porosi |
Karakteristika e fletës së polistirenit
Rezistencë e lartë ndaj ndikimit :
Fletë PS të përforcuara me modifikues gome, HIPS material fletësh i rezistojnë goditjeve dhe dridhjeve pa çarje, duke tejkaluar polistirenin standard.
Prodhim i lehtë :
PS material fletësh është i pajtueshëm me prerjen me lazer, prerjen me formë, përpunimin CNC, termoformimin dhe formimin në vakum. Mund të ngjitet, të lyhet ose të shtypet me serigrafi.
I lehtë dhe i ngurtë :
PS material fletësh kombinon peshën e ulët me ngurtësinë e lartë, duke ulur kostot e transportit ndërkohë që ruan performancën strukturore.
Rezistenca ndaj kimikateve dhe lagështisë :
Reziston ndaj ujit, acideve të holluara, alkaleve dhe alkoolit, duke siguruar jetëgjatësi në mjedise me lagështi ose paksa korrozive.
Sipërfaqe e lëmuar :
PS material fletësh janë ideale për printim, etiketim ose laminim me cilësi të lartë për qëllime marke ose estetike.
Zbatimi i fletës së polistirenit
Paketimi : Mbrojtëse tabaka , guaska molusku dhe pako me flluska për pajisje elektronike, kozmetikë dhe enë ushqimore.
Sinjalistika dhe Ekspozita : Sinjalistika të lehta për shitje me pakicë, ekrane në pikën e blerjes (POP) dhe panele ekspozimi.
Komponentët e Automobilave : Dekorime të brendshme, panele instrumentesh dhe mbulesa mbrojtëse.
Mallra të Konsumit : Mbulesa frigoriferësh, pjesë lodrash dhe mbulesa pajisjesh shtëpiake.
Punime vetë dhe prototipizime : Ndërtim modelesh, projekte shkollore dhe aplikime artizanale për shkak të prerjes dhe formësimit të lehtë.
Mjekësore dhe Industriale : Mbulesa pajisjesh të sterilizueshme tabaka dhe komponentë që nuk mbajnë ngarkesë.
PAKETIM

EKSPOZITË

CERTIFIKIM