HI PS ფურცელი ვაკუუმური ფორმირებისა და თერმოფორმირებისთვის
ვაკუუმური ფორმირებისთვის განკუთვნილი HSQY HIPS ფურცლის მასალა აერთიანებს დარტყმისადმი მდგრადობას, სიმყარეს და კარგ ფორმირების უნარს უჯრები ისთვის, შეფუთვისთვის, საყოფაცხოვრებო ტექნიკის ლაინერებისთვის, გადასაფარებლებისთვის, კორპუსებისთვის, დისპლეებისთვის და სამრეწველო თერმოფორმირებული კომპონენტებისთვის.
მაღალი ზემოქმედების პოლისტიროლი, რომელსაც ჩვეულებრივ HIPS ს უწოდებენ, არის რეზინით მოდიფიცირებული პოლისტიროლის მასალა, რომელიც ფართოდ გამოიყენება ვაკუუმური ფორმირებისა და თერმოფორმირებისთვის, რადგან ის უზრუნველყოფს სიმტკიცის, სიმყარის, დამუშავების მახასიათებლებისა და მასალის ღირებულების პრაქტიკულ ბალანსს.
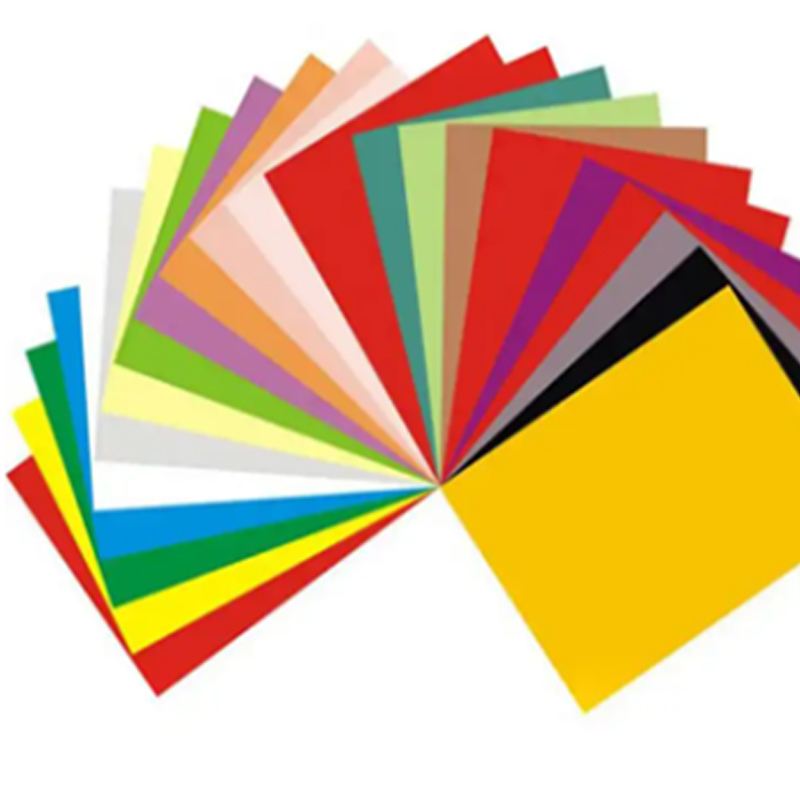
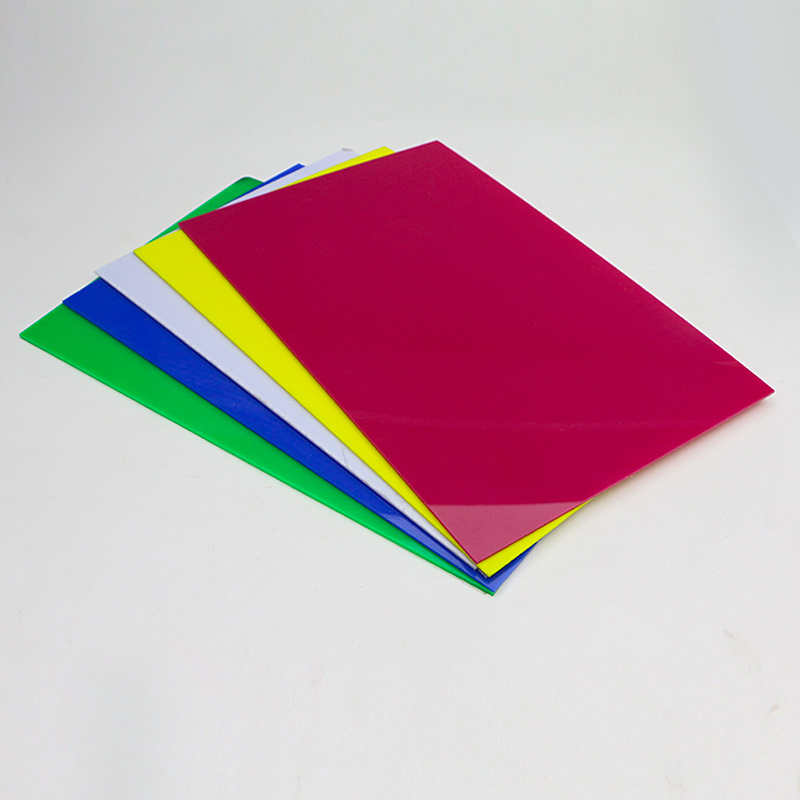
HSQY-ის ამჟამინდელი პროდუქციის ასორტიმენტი მოიცავს დაახლოებით 0.2 მმ-დან 6 მმ-მდე სისქის, 1600 მმ-მდე სიგანის და თეთრ, შავ ან ინდივიდუალურ ფერებში დამზადებულ პროდუქციას. მასალის შერჩევა უნდა ეფუძნებოდეს ფორმირების სიღრმეს, ყალიბის ზომებს, დასრულებული კედლის სისქის და საბოლოო კომპონენტის მოთხოვნებს.
![HIPS ფურცლის მასალა ვაკუუმის ფორმირებისთვის]()
HI PS ფურცელი ვაკუუმური ფორმირებისთვის
![მაღალი დარტყმითი პოლისტიროლის თერმოფორმირება ფურცლის მასალა]()
HIPS თერმოფორმირების ფურცელი
![პოლისტიროლი ფურცლის მასალა თერმოფორმირებული კომპონენტებისთვის]()
პოლისტიროლის ფურცელი ფორმირებული ნაწილებისთვის
HIPS ვაკუუმური ფორმირების ფურცლის სპეციფიკაციები
| ქონების |
სპეციფიკაცია |
| პროდუქტი |
HIPS / პოლისტიროლის ფურცელი ვაკუუმური ფორმირებისთვის |
| მასალა |
პოლისტიროლი ( PS ) / მაღალი დარტყმითი პოლისტიროლი ( HIPS ) |
| სისქე |
0.2 მმ - 6 მმ, შეკვეთით |
| მაქსიმალური სიგანე |
დაახლოებით 1600 მმ-მდე |
| ფერი |
თეთრი, შავი, ინდივიდუალური ფერები |
| ზედაპირი |
გლუვი; პრიალა, მქრქალი ან გამოყენების სპეციფიკური ზედაპირი, ხარისხის დადასტურების შემთხვევაში |
| ფორმირების პროცესები |
ვაკუუმური ფორმირების, თერმოფორმირების და მასთან დაკავშირებული ფურცლის მასალა ფორმირების პროცესები კლასისა და აღჭურვილობის მიხედვით |
| მეორადი დამუშავება |
ჭრა, ჭრა, CNC დამუშავება, ბურღვა, დახრა, შეკვრა, შეღებვა, ბეჭდვა და ლამინირება სპეციფიკაციის მიხედვით. |
| ტიპიური აპლიკაციები |
შეფუთვა უჯრები , ჩანართები, საყოფაცხოვრებო ტექნიკის ლაინერები, გადასაფარებლები, კორპუსები, POP დისპლეები, აბრები, პროტოტიპები და სამრეწველო თერმოფორმირებული კომპონენტები |
სპეციფიკაციის შენიშვნა: ფორმირების მახასიათებლები დამოკიდებულია ზუსტ HIPS ხარისხზე, ფურცლის მასალა სისქეზე, გათბობის პირობებზე, ყალიბის გეომეტრიასა და დასრულებული ნაწილის მოთხოვნებზე. საბოლოო სპეციფიკაციები უნდა დადასტურდეს თერმოფორმირებისთვის განკუთვნილი აღჭურვილობისა და ნაწილის დიზაინის გამოყენებით.
რა არის HIPS ვაკუუმური ფორმირების ფურცელი?
HIPS ვაკუუმური ფორმირების ფურცლის მასალა არის მაღალი დარტყმითი პოლისტიროლი, რომელიც მიეწოდება ბრტყელი ფურცლის მასალა ან შესაფერისი ფორმირების მასალის სახით სამგანზომილებიანი პლასტმასის კომპონენტების დასამზადებლად.
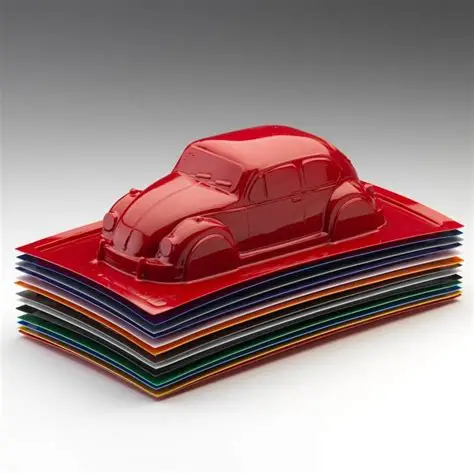
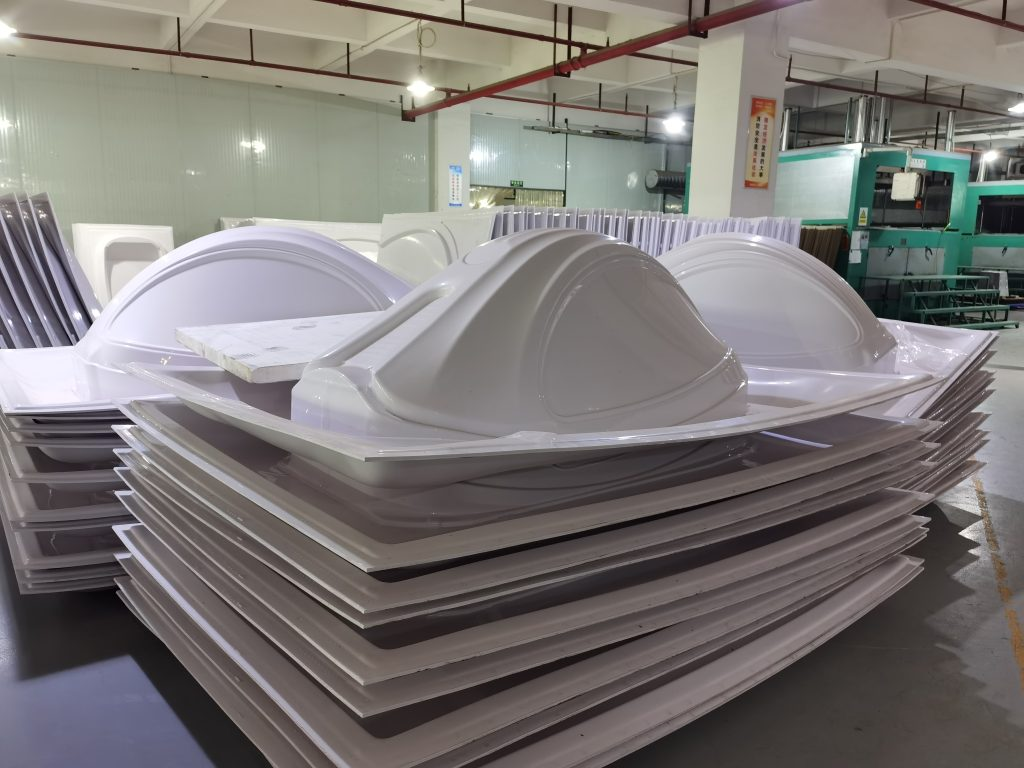
ვაკუუმური ფორმირების დროს ფურცლის მასალა თბება მანამ, სანამ საკმარისად დრეკადი არ გახდება. შემდეგ ვაკუუმი გაცხელებულ მასალას ყალიბისკენ ექაჩება, სადაც ის ცივდება და საჭირო ფორმას ინარჩუნებს.
HIPS განსაკუთრებით სასარგებლოა, როდესაც დასრულებულ კომპონენტს სტანდარტულ GPPS თან შედარებით მეტი სიმტკიცე სჭირდება, თუმცა მაინც საჭიროა ეკონომიური თერმოფორმირება, მორთვა და მეორადი დამუშავება.
რატომ გამოიყენება HIPS ფართოდ ვაკუუმური ფორმირებისთვის
კარგი ფორმატირება: შესაფერისი HIPS კლასის მასალის ფორმირება შესაძლებელია უჯრები -ად, ლაინერებად, გადასაფარებლებად და კორპუსებად ჩვეულებრივი თერმოფორმირების მოწყობილობის გამოყენებით.
გაუმჯობესებული დარტყმისადმი მდგრადობა: რეზინის მოდიფიკაცია უზრუნველყოფს უფრო მეტ სიმტკიცეს, ვიდრე სტანდარტული GPPS .
სასარგებლო სიმტკიცე: ფორმირებულ ნაწილებს შეუძლიათ შეინარჩუნონ სასარგებლო სტრუქტურული სიმტკიცე, როდესაც შერჩეულია შესაბამისი საწყისი ლიანდაგი.
ეკონომიური დამუშავება: HIPS ფართოდ გამოიყენება დიდი მოცულობის ფორმირებული პროდუქტებისთვის, სადაც მასალისა და დამუშავების ხარჯები მნიშვნელოვანია.
მარტივი მორთვა და დამზადება: დასრულებული ნაწილების მოჭრა, გაბურღვა, დახრა და დამუშავება შესაძლებელია შესაბამისი ხელსაწყოების გამოყენებით.
ზედაპირის ვარიანტები: გამოყენების მიხედვით, შესაძლებელია თეთრი, შავი, ინდივიდუალური ფერების და სხვადასხვა ზედაპირის მოპირკეთების განხილვა.
დასაბეჭდი და შესაღები: თავსებადობის ტესტირების შემდეგ შესაფერის ზედაპირებს შეუძლიათ ბეჭდვის, ეტიკეტირების, შეღებვისა და დეკორატიული დასრულების უზრუნველყოფა.
ვაკუუმური ფორმირება თერმოფორმირების წინააღმდეგ
თერმოფორმირება თერმოპლასტიკური ფურცლის მასალა ის გაცხელებისა და მისი სამგანზომილებიან კომპონენტად ფორმირების უფრო ფართო პროცესია. ვაკუუმური ფორმირება თერმოფორმირების ერთ-ერთი ყველაზე გავრცელებული მეთოდია.
| პროცესის |
ზოგადი აღწერა |
ტიპიური გამოყენება |
| ვაკუუმის ფორმირება |
ვაკუუმური წნევა გაცხელებულ ფურცლის მასალა ს ყალიბისკენ იზიდავს. |
უჯრები, გადასაფარებლები, დისპლეები, ლაინერები და შედარებით მარტივი ფორმირებული ნაწილები |
| წნევის ფორმირება |
დამატებითი ჰაერის წნევა ეხმარება ფურცლის მასალა -ს ობის წინააღმდეგ ბრძოლაში |
გამოყენება, რომელიც მოითხოვს ზედაპირის უფრო დეტალურობას, შესაბამისი მასალისა და აღჭურვილობის გამოყენების შემთხვევაში |
| ზოგადი თერმოფორმირება |
ფართო კატეგორია, რომელიც მოიცავს ვაკუუმის, წნევის და მექანიკურად დამხმარე ფორმირების პროცესებს |
შეფუთვა, ტექნიკა, სამრეწველო კომპონენტები და ფორმირებული პლასტმასის პროდუქტები |
როგორ ავირჩიოთ HIPS სისქე ვაკუუმური ფორმირებისთვის
საწყისი ფურცლის მასალა სისქე ერთ-ერთი ყველაზე მნიშვნელოვანი შესყიდვის პარამეტრია, რადგან მასალა უფრო თხელი ხდება ყალიბზე ან ყალიბში გაჭიმვისას.
| სისქის მიმართულება |
ზოგადი გამოყენების მიმართულება |
| 0.2 - 0.5 მმ |
თხელკალიბრიანი უჯრები , ჩანართები და მსუბუქი ფორმირებული კომპონენტები |
| 0.5 - 1.0 მმ |
შეფუთვა, დისპლეები, პატარა ყდები და ზოგადად მსუბუქი ვაკუუმ-ფორმირებული პროდუქტები |
| 1.0 - 2.0 მმ |
საშუალო ლიანდაგის უჯრები , კორპუსები, გადასაფარებლები და ტექნიკის კომპონენტები |
| 2.0 - 4.0 მმ |
უფრო დიდი ფორმირებული ნაწილები, აღჭურვილობის გადასაფარებლები, ტექნიკის პანელები და სამრეწველო კომპონენტები |
| 4.0 - 6.0 მმ |
მძიმე ლიანდაგის ფორმირებული ან დამზადებული კომპონენტები, რომლებიც საჭიროებენ უფრო მეტ სასტარტო ფურცლის მასალა სიმტკიცეს |
ეს დიაპაზონები ზოგადი შერჩევის მიმართულებებია და არა გამოყენების ფიქსირებული ლიმიტები. მცირე ზომის ღრმა აწევის კომპონენტს შეიძლება დასჭირდეს უფრო სქელი საწყისი ფურცლის მასალა ვიდრე გაცილებით დიდ არაღრმა კომპონენტს.
ვაკუუმის ფორმირების ძირითადი პარამეტრები
ვაკუუმ-ფორმირების ფურცლის მასალა არ უნდა შეირჩეს მხოლოდ სისქის მიხედვით. ყალიბის გეომეტრია და დამუშავების პირობები პირდაპირ გავლენას ახდენს დასრულებულ კომპონენტზე.
| პარამეტრი, |
თუ რატომ არის ეს მნიშვნელოვანი |
| საწყისი ფურცლის სისქე |
გაჭიმვამდე განსაზღვრავს, რამდენი მასალაა ხელმისაწვდომი |
| ყალიბის სიგანე და სიგრძე |
განსაზღვრავს საჭირო ფურცლის მასალა ზომებს და დამაგრების არეალს |
| ფორმირების სიღრმე |
ღრმა ღრუები, როგორც წესი, კედლის უფრო მეტად გათხელებას იწვევს |
| ხატვის თანაფარდობა |
გვეხმარება შევაფასოთ, თუ რამდენად უნდა გაიჭიმოს ფურცლის მასალა ფორმირების დროს. |
| კუთხის რადიუსი |
ბასრმა კუთხეებმა შეიძლება გაზარდოს ლოკალიზებული გათხელება და სტრესი |
| ღრუს ინტერვალი |
მჭიდროდ განლაგებული ღრუები ზრდის ქსოვილის გახვევის რისკს |
| გათბობის ერთგვაროვნება |
არათანაბარმა გათბობამ შეიძლება გამოიწვიოს არათანაბარი ჩამოხრა და ფორმირება |
| ვაკუუმური სისტემა |
ვაკუუმის მუშაობა გავლენას ახდენს ობის განსაზღვრასა და ფორმირების კონსისტენციაზე |
| დასრულებული კედლის სისქე |
უნდა გაიზომოს კრიტიკულ კუთხეებში, გვერდით კედლებსა და ღრმა ღრუებში |
კედლის სისქის განაწილება ვაკუუმური ფორმირების შემდეგ
HIPS ფურცლის მასალა სპეციფიკაციაზე დაბეჭდილი სისქე აღწერს ორიგინალურ ბრტყელ ფურცლის მასალა . ის არ წარმოადგენს დასრულებული ფორმირებული კომპონენტის ყველა უბნის სისქეს.
როდესაც HIPS ყალიბში იჭიმება, მასალა გადანაწილდება. კუთხეები, ღრმა გვერდითი კედლები და ორიგინალური ფურცლის მასალა სიბრტყიდან ყველაზე დაშორებული ადგილები შეიძლება მნიშვნელოვნად გამთბარი გახდეს.
იმ შემთხვევაში, თუ კედლის მინიმალური სისქე კრიტიკულად მნიშვნელოვანია, მყიდველებმა უნდა წარმოადგინონ დასრულებული ნაწილის მოთხოვნა და შეაფასონ განკუთვნილი ყალიბით წარმოებული ნიმუშები, იმის ნაცვლად, რომ მიუთითონ მხოლოდ ორიგინალი ფურცლის მასალა სისქის.
ვაკუუმის ფორმირების დროს ქსოვილის შემცირება
ქსოვილის გაშლა ხდება მაშინ, როდესაც არასასურველი ნაკეცები წარმოიქმნება ყალიბის ნაწილებს ან ღრუებს შორის. მასზე გავლენას ახდენს ყალიბის დაშორება, ფურცლის მასალა ტემპერატურა, ფურცლის მასალა ჩამოხრა, დაჭიმვის გეომეტრია და ფორმირების ტექნიკა.
თუ მიმდინარე პროდუქტს აქვს ქსოვილის შეერთების პრობლემა, მასალის შერჩევისას მოგვაწოდეთ ყალიბის ნახაზი, ფურცლის მასალა სისქე, ღრუებს შორის მანძილი და ჩამოყალიბებული ნაწილის ფოტოები. მხოლოდ მასალის შეცვლამ შესაძლოა ვერ გადაჭრას ყალიბის ან გათბობის პრობლემა.
HI PS ფურცელი შესაფუთი უჯრებისა და ჩანართებისთვის
HIPS შეიძლება ვაკუუმში ჩამოყალიბდეს დამცავ უჯრები -ად, ჩანართებად, კომპონენტების დამჭერებად და სხვა ხისტ შესაფუთ კონსტრუქციებად, სადაც მნიშვნელოვანია სიმტკიცე, სიმყარე და ეკონომიური ფორმირება.
შეფუთვის პროექტებისთვის მიუთითეთ ღრუს ზომა, ღრუების რაოდენობა, პროდუქტის წონა, საჭირო დაწყობის წესი და დასრულებული კედლის მინიმალური სისქე.
საკვების, ფარმაცევტული, სამედიცინო და ელექტროსტატიკური ზემოქმედების მიმართ მგრძნობიარე შესაფუთ მასალას სჭირდება გამოყენების სპეციფიკური მასალის კლასი და შესაბამისი დოკუმენტაცია. სტანდარტი HIPS ავტომატურად არ უნდა ჩაითვალოს ამ რეგულირებადი გამოყენებისთვის შესაფერისად.
HI PS ფურცელი საყოფაცხოვრებო ტექნიკის ლაინერებისა და კომპონენტებისთვის
HIPS ფართოდ გამოიყენება მაცივრების ლაინერების, ტექნიკის ინტერიერის, გადასაფარებლების, კორპუსებისა და უჯრები დასამზადებლად, რადგან შესაბამისი კლასები აერთიანებს თერმოფორმირების შესაძლებლობას სასარგებლო სიმტკიცესა და დარტყმისადმი მდგრადობასთან.
ტექნიკის მწარმოებლებმა HIPS კლასის შეფასებისას უნდა მიუთითონ ფორმირების სიღრმე, სამუშაო ტემპერატურა, სარეცხი საშუალების ან ქიმიური ნივთიერების ზემოქმედება, ფერი, ზედაპირის დასრულება და საჭირო მექანიკური მახასიათებლები.
HI PS ფურცელი აღჭურვილობის გადასაფარებლებისა და კორპუსებისთვის
საშუალო და მძიმე კალიბრის HIPS მასალების ვაკუუმური ფორმირება შესაძლებელია გადასაფარებლებად, კორპუსებად და დამცავ კონტეინერებად იმ აღჭურვილობისთვის, სადაც მნიშვნელოვანია დაბალი წონა, გარეგნობა და ეკონომიური წარმოება.
დასრულებული ნაწილის შესაფერისობა უნდა შეფასდეს ზომების, დარტყმის მოთხოვნის, დამაგრების წერტილების, დაუყრდნობი მალების და ექსპლუატაციის პირობების მიხედვით.
HI PS ფურცელი POP დისპლეებისა და აბრებისთვის
ვაკუუმური ფორმირება საშუალებას იძლევა HIPS გარდაიქმნას სამგანზომილებიან დისპლეის კომპონენტებად, ბრენდირებულ პანელებად, პროდუქტის სტენდებად, აბრებად და საცალო ვაჭრობის მოწყობილობებად.
შესაფერისი HIPS ზედაპირების ფორმირების შემდეგ ასევე შესაძლებელია მათი დაბეჭდვა, შეღებვა ან გაფორმება. ბეჭდვის ან საფარის ადჰეზია უნდა დადასტურდეს ფაქტობრივი ფურცლის მასალა კლასისა და დამუშავებული ზედაპირის გამოყენებით.
HI PS ფურცელი პროტოტიპებისა და მოდელების დამზადებისთვის
HIPS სასარგებლოა პროტოტიპის ვაკუუმური ფორმირებისთვის, რადგან ფურცლის მასალა -ების გაცხელება, ფორმირება, მორთვა, გაბურღვა, შეერთება და შეღებვა შესაძლებელია დამზადების გავრცელებული ტექნიკის გამოყენებით.
პროტოტიპის ფორმირება ასევე საშუალებას აძლევს მწარმოებლებს, შეაფასონ ყალიბის გეომეტრია, კედლის სისქის განაწილება და ნაწილის სიმტკიცე, სანამ უფრო დიდი რაოდენობით წარმოებაზე გადავლენ.
თეთრი და შავი HIPS ვაკუუმური ფორმირებისთვის
| ოფციის |
ზოგადი გამოყენების მიმართულება |
| თეთრი HIPS |
საყოფაცხოვრებო ტექნიკის ლაინერები, დაბეჭდილი დისპლეები, თეთრი უჯრები , პროტოტიპები და ზოგადი ფორმირებული ნაწილები |
| შავი HIPS |
სამრეწველო უჯრები , გადასაფარებლები, კორპუსები, მუქი დისპლეები და გაუმჭვირვალე ფორმირებული კომპონენტები |
| მორგებული ფერები |
ბრენდირებული კომპონენტები და გამოყენების სპეციფიკური გარეგნობის მოთხოვნები ექვემდებარება წარმოების დადასტურებას |
ვაკუუმური ფორმირებისთვის HIPS vs. GPPS
| ფუნქცია |
HIPS |
GPPS |
| მასალის სტრუქტურა |
რეზინით მოდიფიცირებული პოლისტიროლი |
ზოგადი დანიშნულების პოლისტიროლი |
| ტიპიური გარეგნობა |
ჩვეულებრივ გაუმჭვირვალე |
ჩვეულებრივ, გამჭვირვალე და პრიალა |
| დარტყმის წინააღმდეგობა |
რეზინის მოდიფიკაციის გამო უფრო მაღალი |
უფრო მყიფე |
| ვაკუუმური ფორმირების მიმართულება |
ხშირად სასურველია, სადაც სიმტკიცე და ზოგადი ფორმალდობა პრიორიტეტულია |
შეიძლება შეფასდეს იქ, სადაც გამჭვირვალობაა საჭირო |
| ტიპიური ნაწილები |
უჯრები, ლაინერები, გადასაფარებლები, კორპუსები და გაუმჭვირვალე კომპონენტები |
გამჭვირვალე შეფუთვა, გადასაფარებლები და დისპლეის კომპონენტები |
HIPS vs. ABS ვაკუუმური ფორმირებისთვის
| შერჩევის ფაქტორი |
HIPS |
ABS |
| მთავარი პოზიციონირება |
ეკონომიური თერმოფორმირების მასალა |
თერმოპლასტიკური საინჟინრო მასალები უფრო მომთხოვნი აპლიკაციებისთვის |
| ტიპიური აპლიკაციები |
უჯრები, დისპლეები, საყოფაცხოვრებო ტექნიკის ლაინერები, გადასაფარებლები და ზოგადი კორპუსები |
გამძლე კორპუსები, საავტომობილო კომპონენტები და უფრო მომთხოვნი სამრეწველო ნაწილები |
| მასალის შერჩევა |
აირჩიეთ დარტყმის, ტემპერატურის, სიმტკიცის, გარეგნობის, ფორმირების გეომეტრიისა და დასრულებული ნაწილის ღირებულების მიხედვით. |
ფურცლის ზედაპირი და დასრულებული ნაწილის იერსახე
ზედაპირის დასრულება მნიშვნელოვანია, რადგან ორიგინალი ფურცლის მასალა ის იერსახე გავლენას ახდენს ჩამოყალიბებული კომპონენტის იერსახეზე.
წარმოებამდე უნდა განისაზღვროს პრიალა, მქრქალი, გლუვი ან გამოყენებისთვის სპეციფიკური ზედაპირები. გათბობამ და გაჭიმვამ შეიძლება შეცვალოს პრიალა და ტექსტურა, ამიტომ გარეგნობა უნდა დამტკიცდეს წარმომადგენლობითი ფორმირებული ნიმუშის გამოყენებით, სადაც კოსმეტიკური ხარისხი მნიშვნელოვანია.
მორთვა და მეორადი დამზადება
ვაკუუმური ფორმირების შემდეგ, ჭარბი მასალა, როგორც წესი, საჭიროებს დასრულებული ნაწილიდან მოჭრას. HIPS შეიძლება დამუშავდეს შესაბამისი მოჭრის, ჭრის, დახრის, ბურღვის, პერფორაციისა და CNC დამუშავების მეთოდების გამოყენებით.
ხელსაწყოებისა და დამუშავების პირობები უნდა შეირჩეს ფურცლის მასალა სისქისა და ნაწილის გეომეტრიის მიხედვით, რათა მივიღოთ სუფთა კიდეები ზედმეტი სითბოს ან მექანიკური სტრესის გარეშე.
ლაზერული დამუშავება შესაძლებელია პოლისტიროლის შერჩეული აპლიკაციებისთვის შესაბამისი აღჭურვილობითა და ვენტილაციით, თუმცა წარმოებამდე უნდა შემოწმდეს პროცესის შესაფერისობა, ორთქლი, კიდის ხარისხი და სამუშაო ადგილის მოთხოვნები.
ბეჭდვა, შეღებვა და დეკორაცია ფორმირების შემდეგ
შესაფერისი HIPS კომპონენტების დაბეჭდვა, შეღებვა, ეტიკეტირება, შეერთება ან ლამინირება შესაძლებელია ფორმირების შემდეგ, თუ შერჩეული მასალა და ზედაპირი თავსებადია შემდგომი პროცესის შესაბამისობასთან.
თუ საჭიროა ბეჭდვა ან საფარი, მიუთითეთ, დეკორაცია ხდება ფორმირებამდე თუ მის შემდეგ, რადგან გაჭიმვამ შეიძლება გავლენა მოახდინოს დაბეჭდილ გრაფიკაზე, ბზინვარებასა და ზედაპირის იერსახეზე.
შიდა და გარე გამოყენება
სტანდარტი HIPS ძირითადად გამოიყენება დახურულ ან კონტროლირებად ადგილებში, თუ არჩეული კლასი არ არის შემუშავებული და გამოცდილი ხანგრძლივი გარე ზემოქმედებისთვის.
გარე კომპონენტებში მასალის შერჩევამდე უნდა იყოს მითითებული მზის სხივების ზემოქმედება, ულტრაიისფერი გამოსხივების მოთხოვნები, ტემპერატურის დიაპაზონი, საჭირო მომსახურების ვადა და მოსალოდნელი გარეგნობა.
რა ინფორმაცია უნდა მოგვაწოდოთ ვაკუუმური ფორმირების შეთავაზებისთვის?
| მოთხოვნა |
მოწოდებული ინფორმაციის |
| დასრულებული პროდუქტი |
უჯრა, ლაინერი, კორპუსი, საფარი, დისპლეი, მოწყობილობის კომპონენტი ან სხვა ჩამოყალიბებული ნაწილი |
| საწყისი სისქე |
საჭიროა ფურცლის მასალა სისქე ან რეკომენდაცია |
| ფურცლის ზომა |
საჭირო სიგანე × სიგრძე; მაქსიმალური დენის სიგანე დაახლოებით 1600 მმ |
| ყალიბის ზომები |
ყალიბის სიგრძე, სიგანე და ღრუს ზომები |
| ფორმირების სიღრმე |
ჩამოყალიბებული კომპონენტის მაქსიმალური სიღრმე |
| ხატვის თანაფარდობა |
მიუთითეთ, თუ უკვე გამოთვლილია, ან წარმოადგინეთ ნაწილის ნახაზი შეფასებისთვის. |
| დასრულებული კედლის სისქე |
კრიტიკულ ადგილებში საჭირო მინიმალური სისქე |
| ფერი |
თეთრი, შავი ან ინდივიდუალური ფერის მოთხოვნა |
| ზედაპირი |
პრიალა, მქრქალი, გლუვი ან გამოყენების სპეციფიკური იერი |
| მანქანის ინფორმაცია |
მაქსიმალური ფორმირების არეალი, დამჭერი ზომები და შესაბამისი აღჭურვილობის შეზღუდვები |
| მეორადი დამუშავება |
მოჭრა, ბურღვა, CNC დამუშავება, ბეჭდვა, შეღებვა, შეკვრა ან ლამინირება |
| სპეციალური მოთხოვნა |
საკვებთან კონტაქტის, ელექტროგამტარული დაზიანების, ალის, ულტრაიისფერი სხივების, სამედიცინო, საყოფაცხოვრებო ან საავტომობილო მოთხოვნები, სადაც ეს შესაძლებელია |
| რაოდენობა |
საცდელი რაოდენობა, რეგულარული შეკვეთის რაოდენობა და სავარაუდო წლიური მოთხოვნა |
| დანიშნულების ადგილი |
ქვეყანა და დანიშნულების პორტი |
ხშირად დასმული კითხვები HIPS ვაკუუმური ფორმირების ფურცლის შესახებ
რა არის HIPS ?
HIPS ნიშნავს მაღალი დარტყმითი პოლისტიროლს. ეს არის რეზინით მოდიფიცირებული პოლისტიროლი, რომელიც შექმნილია სტანდარტულ GPPS თან შედარებით უფრო მეტი სიმტკიცის უზრუნველსაყოფად, ამავდროულად, თერმოფორმირებისა და დამზადების სიმარტივის გათვალისწინებით.
ვაკუუმის ფორმირებისთვის გამოდგება HIPS ?
დიახ. ვაკუუმური ფორმირება HIPS -ის ერთ-ერთი მთავარი კომერციული გამოყენებაა. ფორმირების ეფექტურობა დამოკიდებულია კლასზე, სისქეზე, გათბობაზე, ყალიბის გეომეტრიასა და ფორმირების სიღრმეზე.
რა სისქის HIPS ფურცლის მასალა მასალას აწვდის HSQY?
პროდუქტის მიმდინარე სპეციფიკაცია დაახლოებით 0.2 მმ-დან 6 მმ-მდე მერყეობს. ზუსტი ხელმისაწვდომობა უნდა დადასტურდეს სიგანის, ფერისა და გამოყენების მიხედვით.
რა არის მაქსიმალური HIPS ფურცლის მასალა სიგანე?
მიმდინარე პროდუქტის სპეციფიკაციაში მითითებულია დაახლოებით 1600 მმ-მდე სიგანე.
რა ფერებია ხელმისაწვდომი?
მიმდინარე პროდუქციის ასორტიმენტი მოიცავს თეთრ, შავ და ინდივიდუალურ ფერებს. საბოლოო ხელმისაწვდომობა დამოკიდებულია არჩეულ კლასსა და წარმოების სპეციფიკაციაზე.
რომელი HIPS სისქეა საუკეთესო ვაკუუმის ფორმირებისთვის?
უნივერსალური საუკეთესო სისქე არ არსებობს. სწორი საწყისი ზომა დამოკიდებულია ყალიბის ზომებზე, ფორმირების სიღრმეზე, გაწელვის კოეფიციენტზე და დასრულებულ კომპონენტზე საჭირო კედლის მინიმალურ სისქეზე.
ვაკუუმის ფორმირების დროს HIPS უფრო თხელი ხდება?
დიახ. ფურცლის მასალა ფორმირების დროს იჭიმება, ამიტომ კუთხეები და ღრმა გვერდითი კედლები შეიძლება უფრო თხელი გახდეს, ვიდრე საწყისი ზომა.
რა იწვევს ქსოვილის წარმოქმნას ვაკუუმის ფორმირების დროს?
ქსოვილის ფორმირებაზე შეიძლება გავლენა იქონიოს ყალიბის გეომეტრიამ, მჭიდროდ დაშორებულმა ღრუებმა, ზედმეტმა ფურცლის მასალა ჩამოხრამ, გათბობის პირობებმა და ფორმირების ტექნიკამ. მასალის შერჩევა ქსოვილის კონტროლის მხოლოდ ერთი ნაწილია.
შეიძლება თუ არა HIPS გამოყენება ღრმა გაწოვის ვაკუუმური ფორმირებისთვის?
HIPS შეიძლება შეფასდეს ღრმად გაჭიმვის კომპონენტებისთვის, მაგრამ კედლის სისქის განაწილება სულ უფრო მნიშვნელოვანი ხდება ფორმირების სიღრმის ზრდასთან ერთად. შეფასებისთვის მიუთითეთ ყალიბის ზომები და საჭირო მინიმალური დასრულებული სისქე.
შეიძლება თუ არა HIPS ის გამოყენება უჯრები ის შესაფუთად?
დიახ. HIPS შეიძლება ვაკუუმში ჩამოყალიბდეს შეფუთვაში უჯრები და ჩანართებში. საკვებთან, სამედიცინო პროდუქტებთან, ფარმაცევტულ პროდუქტებთან ან ESD-მგრძნობიარე ელექტრონიკასთან დაკავშირებული აპლიკაციები საჭიროებს შესაბამის კლასიფიკაციას და დოკუმენტაციას.
შეიძლება HIPS ის გამოყენება მაცივრის ლაინერებისთვის?
HIPS ფართოდ გამოიყენება საყოფაცხოვრებო ტექნიკისა და მაცივრების ლაინერის აპლიკაციებისთვის. ზუსტი ვარგისიანობა დამოკიდებულია ფორმირების მახასიათებლებზე, ტემპერატურაზე, ქიმიურ ზემოქმედებასა და საჭირო მასალის ხარისხზე.
რა განსხვავებაა HIPS სა და GPPS ს შორის ვაკუუმის ფორმირებისთვის?
HIPS ჩვეულებრივ გაუმჭვირვალეა და უფრო მეტ დარტყმისადმი მდგრადობას უზრუნველყოფს. GPPS ჩვეულებრივ გამჭვირვალე და პრიალაა, მაგრამ შედარებით მყიფეა, ამიტომ ის უფრო შესაფერისია იქ, სადაც გამჭვირვალობა პრიორიტეტულია.
რა განსხვავებაა HIPS და ABS-ს შორის თერმოფორმირებისთვის?
HIPS ხშირად გამოიყენება თერმოფორმირებული პროდუქტებისთვის ეკონომიური მასალისთვის. ABS, როგორც წესი, ფასდება იქ, სადაც საჭიროა დარტყმის, სითბოს წინააღმდეგობის და საინჟინრო მახასიათებლების განსხვავებული ბალანსი.
შეიძლება HIPS ის დაბეჭდვა ფორმირების შემდეგ?
ფორმირების შემდეგ შესაძლებელია შესაბამისი HIPS ზედაპირების დაბეჭდვა ან გაფორმება. მელნის ადჰეზია, ზედაპირის დასრულება და გამაგრების პირობები უნდა შემოწმდეს დასრულებული კომპონენტის გამოყენებით.
შეიძლება HIPS -ის გარეთ გამოყენება?
სტანდარტული HIPS ძირითადად განკუთვნილია შიდა გამოყენებისთვის. გარე პროექტებში, კლასის შერჩევამდე, უნდა იყოს მითითებული ულტრაიისფერი გამოსხივების, ამინდის ზემოქმედებისა და ექსპლუატაციის ვადის მოთხოვნები.
შეიძლება თუ არა სტანდარტის HIPS გამოყენება სტერილიზაციადი სამედიცინო უჯრები -ისთვის?
სტანდარტული სამრეწველო HIPS ავტომატურად არ უნდა ჩაითვალოს სტერილიზაციისთვის ან სამედიცინო გამოყენებისთვის შესაფერისად. სამედიცინო პროექტებში კლასის შერჩევამდე უნდა განისაზღვროს სტერილიზაციის მეთოდი, მარეგულირებელი მოთხოვნები და მასალის დოკუმენტაცია.
რა ინფორმაცია უნდა მივაწოდო ციტირებისთვის?
გთხოვთ, მოგვაწოდოთ დასრულებული განაცხადი, ფურცლის მასალა სისქე, სიგანე და სიგრძე, ფერი, ზედაპირის დასრულება, ყალიბის ზომები, ფორმირების სიღრმე, დასრულებული კედლის მინიმალური სისქე, ინფორმაცია მანქანის შესახებ, რაოდენობა და დანიშნულების ადგილი.
შეფუთვა და მიწოდება
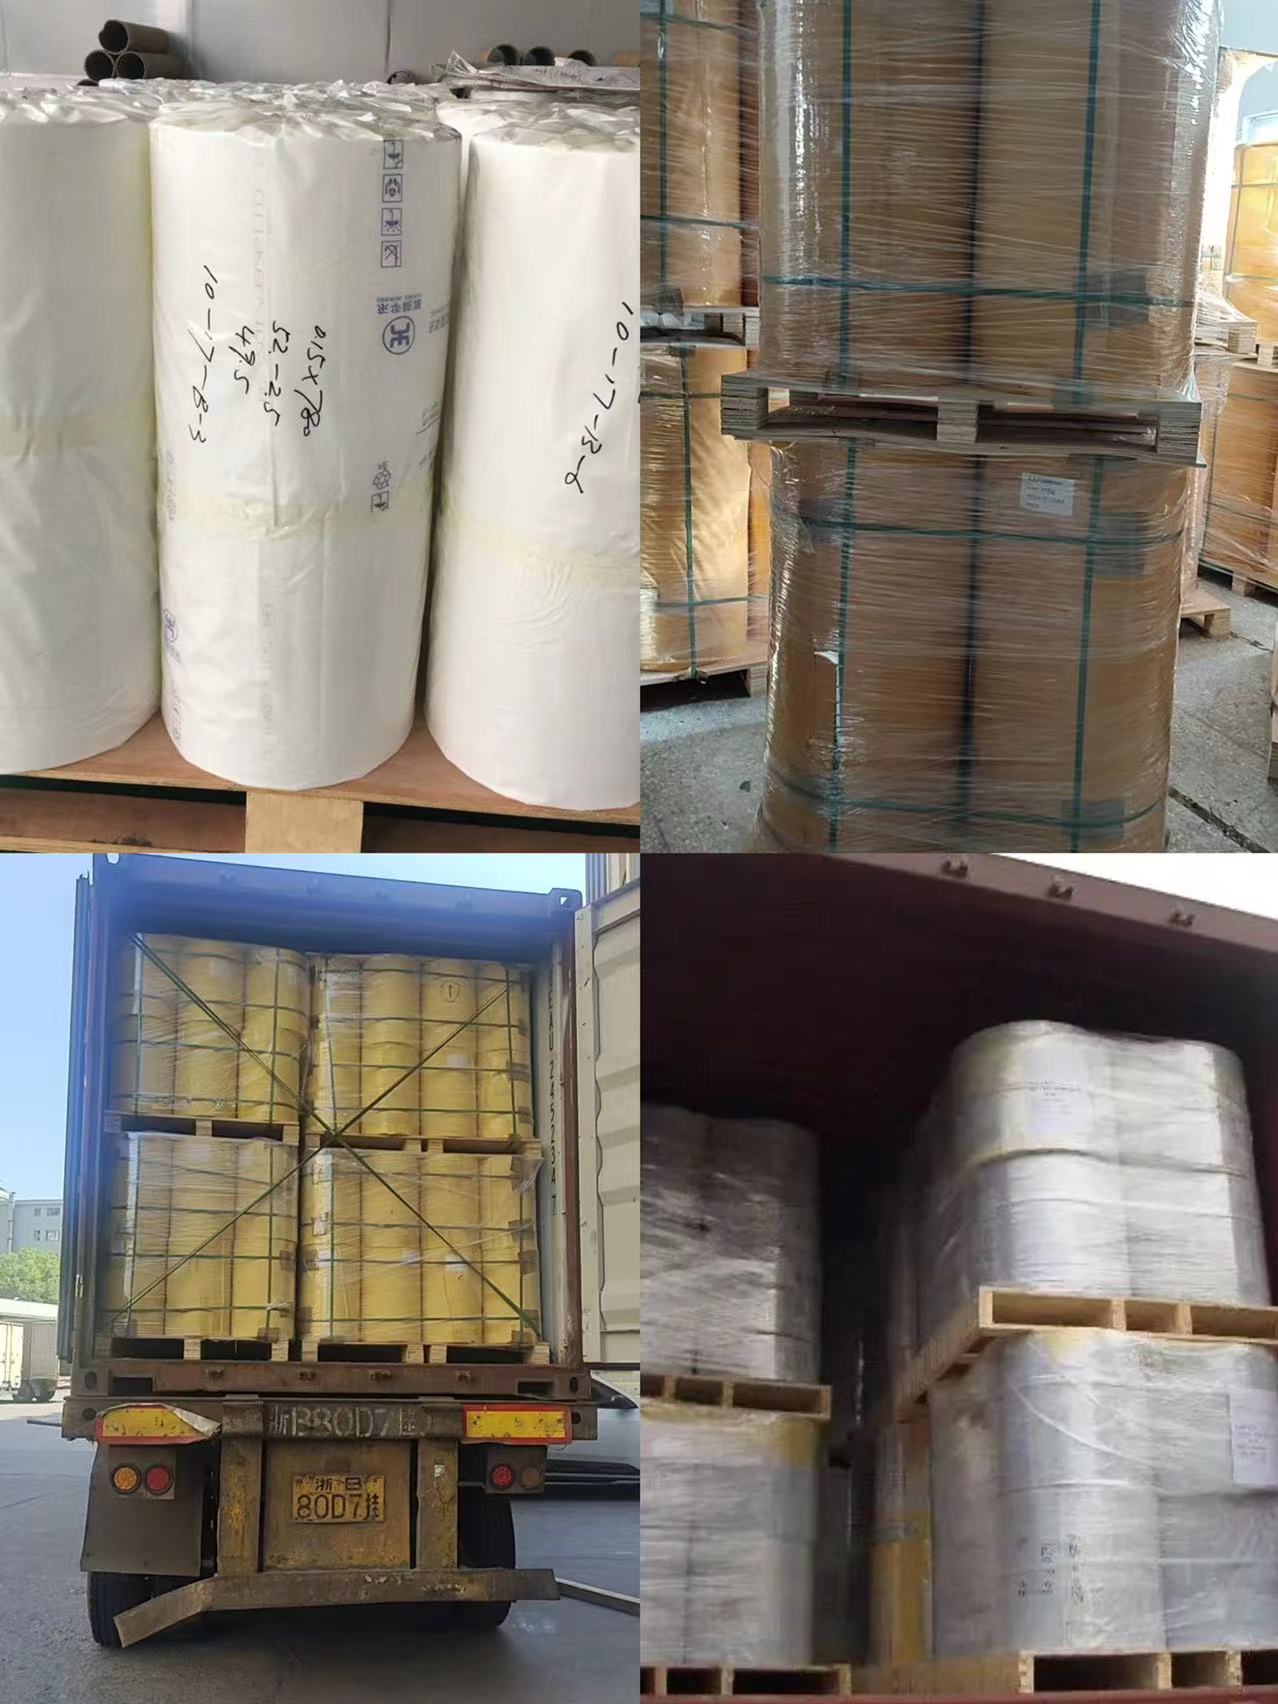
HIPS ფორმირების ფურცლის მასალა ები უნდა იყოს დაცული ფურცლის მასალა ზომის, სისქისა და ზედაპირის მოთხოვნების შესაბამისად, რათა შემცირდეს ნაკაწრები, დაბინძურება, კიდის დაზიანება და გადაადგილება ტრანსპორტირების დროს.
![HIPS ვაკუუმური ფორმირება ფურცლის მასალა ექსპორტის შეფუთვა]()
ვაკუუმური ფორმირების ფურცლის ექსპორტის შეფუთვა HIPS -ისთვის
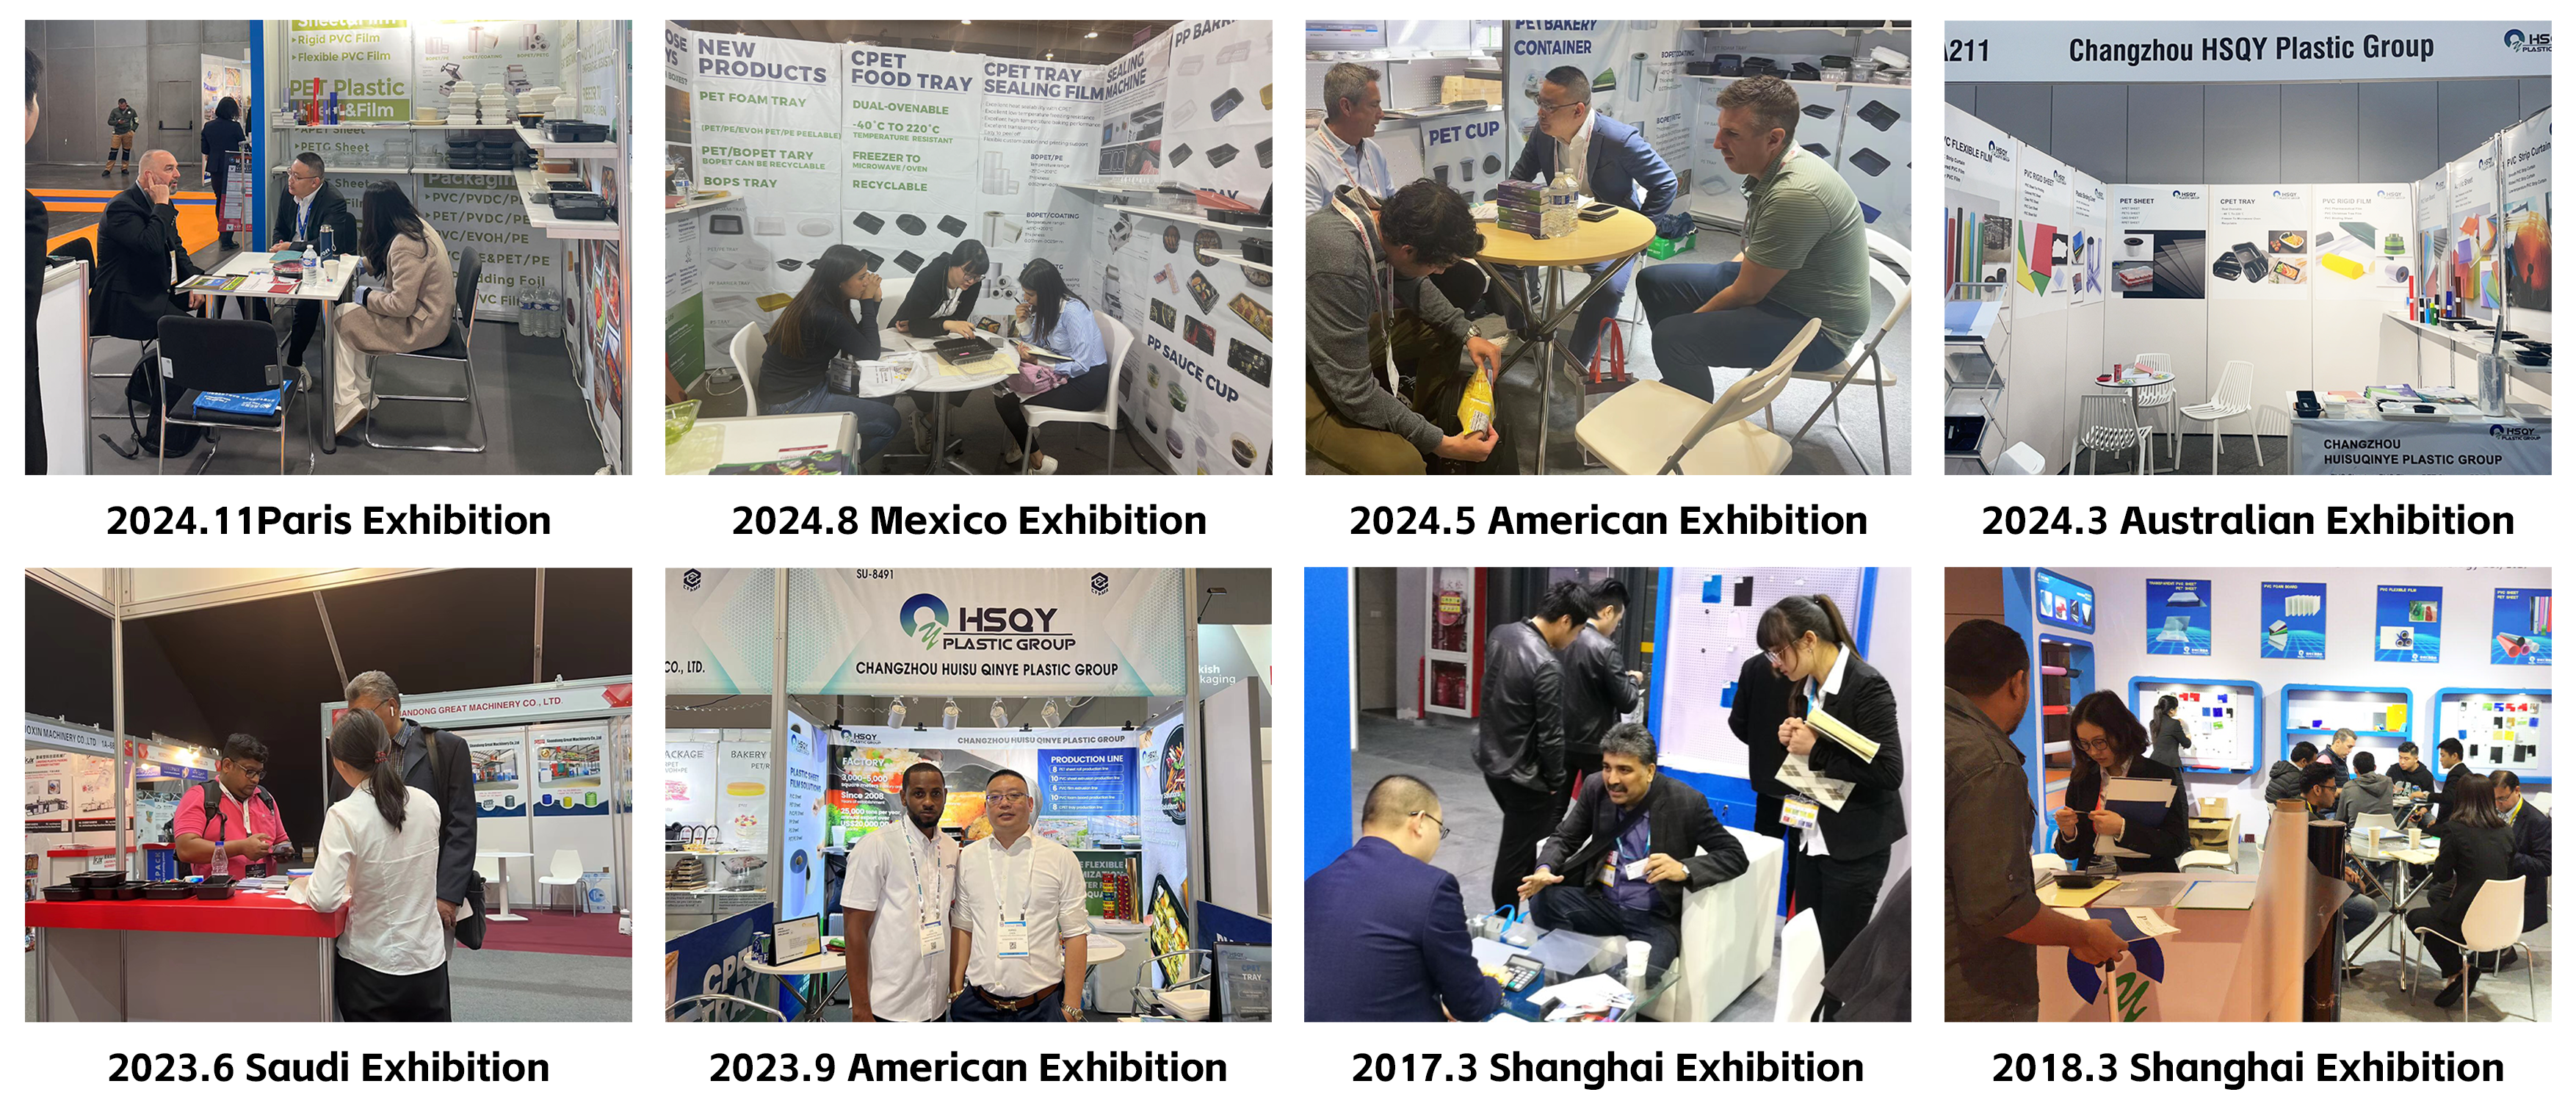
HSQY პლასტმასის ჯგუფური გამოფენები
HSQY პლასტმასის ჯგუფი საერთაშორისო ინდუსტრიულ გამოფენებზე ხვდება თერმოფორმირების სპეციალისტებს, შესაფუთი მასალების მწარმოებლებს, ტექნიკის მწარმოებლებს, დისტრიბუტორებს და ფურცლის მასალა სხვა მყიდველებს.
![HSQY პლასტმასის ჯგუფის საერთაშორისო გამოფენები]()
HSQY პლასტმასის ჯგუფის საერთაშორისო გამოფენის აქტივობები
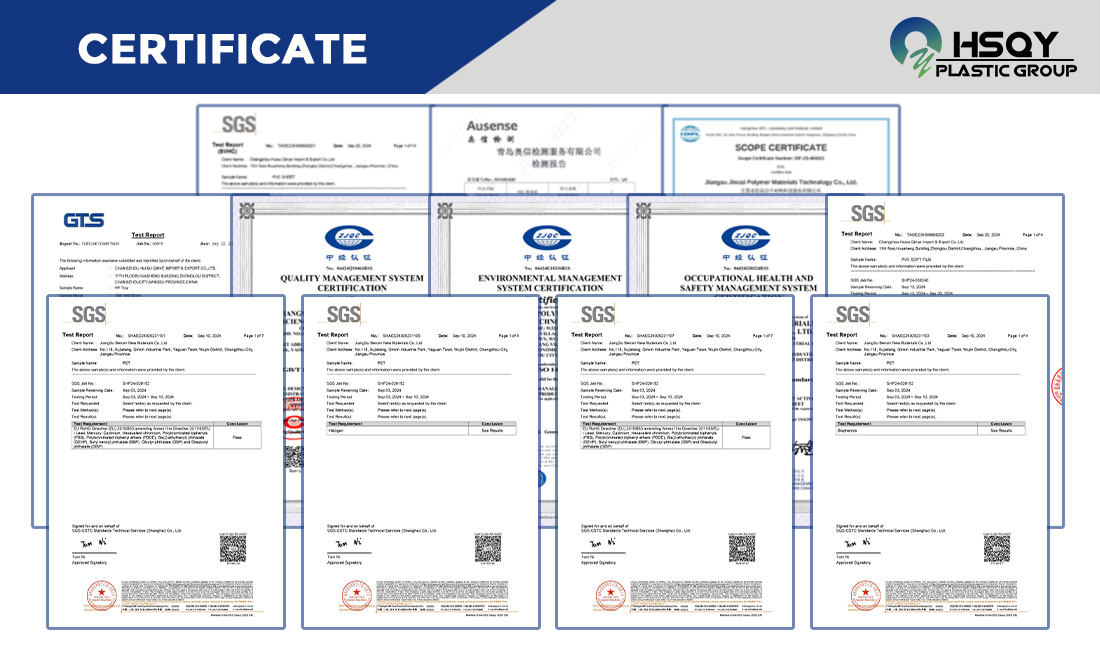
სერტიფიკატები და დოკუმენტაცია
შეკვეთის დამტკიცებამდე უნდა დადასტურდეს არსებული სერტიფიკატები და ტექნიკური დოკუმენტაცია ზუსტი HIPS კლასის, სისქისა და დანიშნულებისამებრ გამოყენებისთვის.
HSQY პლასტმასის ჯგუფის შესახებ
HSQY Plastic Group ამარაგებს HIPS , GPPS და სხვა პლასტმასის ფურცლის მასალა მასალებს ვაკუუმური ფორმირების მოწყობილობებისთვის, თერმოფორმირების მოწყობილობებისთვის, შესაფუთი მასალების მწარმოებლებისთვის, საყოფაცხოვრებო ტექნიკის მწარმოებლებისთვის, დისპლეის მწარმოებლებისთვის და სამრეწველო მწარმოებლებისთვის. ფურცლის სისქე, ზომები, ფერი, ზედაპირი და ფორმირების მოთხოვნები შეიძლება განიხილებოდეს პროექტის მიხედვით.
პოლისტიროლის ფურცლის აღწერა
პოლისტიროლი ( PS ) ფურცლის მასალა თერმოპლასტიკური მასალაა და ერთ-ერთი ყველაზე ფართოდ გამოყენებადი პლასტმასია. მას აქვს შესანიშნავი ელექტრული და მექანიკური თვისებები, კარგი დამუშავებადობა და ხელმისაწვდომია სხვადასხვა ფერებში. მაღალი დარტყმითი პოლისტიროლი ( HIPS ) ფურცლის მასალა არის გამძლე, დაბალფასიანი პლასტმასი, რომლის დამზადება და თერმოფორმირება მარტივია. ის ხშირად გამოიყენება იმ ადგილებში, სადაც საჭიროა მაღალი დარტყმისადმი მდგრადობა და დამუშავებადობა ხელმისაწვდომ ფასად.
HSQY Plastic-ის ექსპერტიზა პლასტმასის მასალებში ერთ-ერთია იმ გადაწყვეტილებებიდან, რომელსაც ჩვენ ჩვენს მომხმარებლებს ვთავაზობთ. ჩვენ ვთავაზობთ პოლისტიროლის საუკეთესო და ფართო ასორტიმენტს ყველაზე კონკურენტულ ფასებში. გაგვიზიარეთ თქვენი პოლისტიროლის საჭიროებები და ერთად შევძლებთ თქვენი გამოყენებისთვის შესაფერისი გადაწყვეტის შერჩევას.
პოლისტიროლის ფურცლის სპეციფიკაციები
| პროდუქტის ერთეული |
პოლისტიროლის ფურცელი |
| მასალა |
პოლისტიროლი ( PS ) |
| ფერი |
თეთრი, შავი, ინდივიდუალური |
| სიგანე |
მაქს. 1600 მმ |
| სისქე |
0.2 მმ-დან 6 მმ-მდე, ინდივიდუალური |
პოლისტიროლის ფურცლის მახასიათებლები
მაღალი დარტყმის წინააღმდეგობა :
PS ფურცელი გაუმჯობესებულია რეზინის მოდიფიკატორებით, HIPS ფურცლის მასალა უძლებს დარტყმებსა და ვიბრაციას ბზარების გარეშე, რითაც აღემატება სტანდარტულ პოლისტიროლს.
მარტივი დამზადება :
PS ფურცლის მასალა თავსებადია ლაზერულ ჭრასთან, შაიბით ჭრასთან, CNC დამუშავებასთან, თერმოფორმირებასთან და ვაკუუმურ ფორმირებასთან. მისი დაწებება, შეღებვა ან ტრაფარეტული ბეჭდვა შესაძლებელია.
მსუბუქი და მყარი :
PS ფურცლის მასალა აერთიანებს დაბალ წონას მაღალ სიმყარესთან, რაც ამცირებს ტრანსპორტირების ხარჯებს და ამავდროულად ინარჩუნებს სტრუქტურულ მახასიათებლებს.
ქიმიური და ტენიანობისადმი მდგრადობა :
მდგრადია წყლის, განზავებული მჟავების, ტუტეების და სპირტის მიმართ, რაც უზრუნველყოფს ხანგრძლივ გამოყენებას ნოტიო ან ოდნავ კოროზიულ გარემოში.
გლუვი ზედაპირის დასრულება :
PS ფურცლის მასალა იდეალურია მაღალი ხარისხის ბეჭდვისთვის, ეტიკეტირებისთვის ან ბრენდინგის ან ესთეტიკური მიზნებისთვის ლამინირებისთვის.
პოლისტიროლის ფურცლის გამოყენება
შეფუთვა : დამცავი უჯრები , ჩასადები გარსი და ბლისტერული შეფუთვები ელექტრონიკის, კოსმეტიკისა და საკვების კონტეინერებისთვის.
აბრები და დისპლეები : მსუბუქი საცალო აბრები, შესყიდვის წერტილის (POP) დისპლეები და საგამოფენო პანელები.
ავტომობილის კომპონენტები : ინტერიერის მორთვა, დაფა და დამცავი გადასაფარებლები.
სამომხმარებლო საქონელი : მაცივრის შიდა გარსი, სათამაშოების ნაწილები და საყოფაცხოვრებო ტექნიკის კორპუსები.
საკუთარი ხელით გაკეთება და პროტოტიპების შექმნა : მოდელების დამზადება, სასკოლო პროექტები და ხელნაკეთი ნივთების გამოყენება მარტივი ჭრისა და ფორმირების გამო.
სამედიცინო და სამრეწველო : სტერილიზაციადი უჯრები , აღჭურვილობის გადასაფარებლები და არასატვირთო კომპონენტები.
შეფუთვა

გამოფენა

სერტიფიკაცია