HI Lembaran PS untuk Pembentukan Vakum & Pembentukan Termal
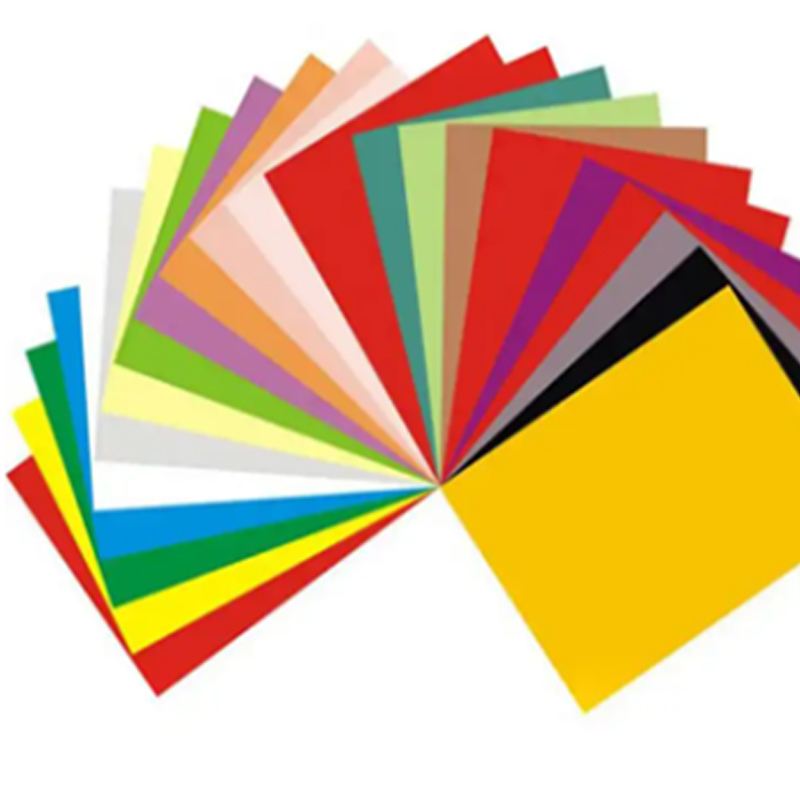
HSQY HIPS bahan lembaran untuk pembentukan vakum menggabungkan ketahanan benturan, kekakuan, dan kemampuan bentuk yang baik untuk nampan , kemasan, pelapis peralatan, penutup, wadah, tampilan, dan komponen termoform industri.
Polistiren Berdampak Tinggi, yang biasa disingkat sebagai HIPS , adalah material polistiren yang dimodifikasi karet yang banyak digunakan untuk pembentukan vakum dan termoforming karena memberikan keseimbangan praktis antara ketangguhan, kekakuan, kinerja pemrosesan, dan biaya material.
Rangkaian produk HSQY saat ini mencakup ketebalan sekitar 0,2 mm hingga 6 mm, lebar hingga 1600 mm, dan warna putih, hitam, atau warna khusus. Pemilihan material harus didasarkan pada kedalaman pembentukan, dimensi cetakan, ketebalan dinding akhir, dan persyaratan komponen akhir.
![HIPS bahan lembaran untuk pembentukan vakum]()
HI Lembaran PS untuk Pembentukan Vakum
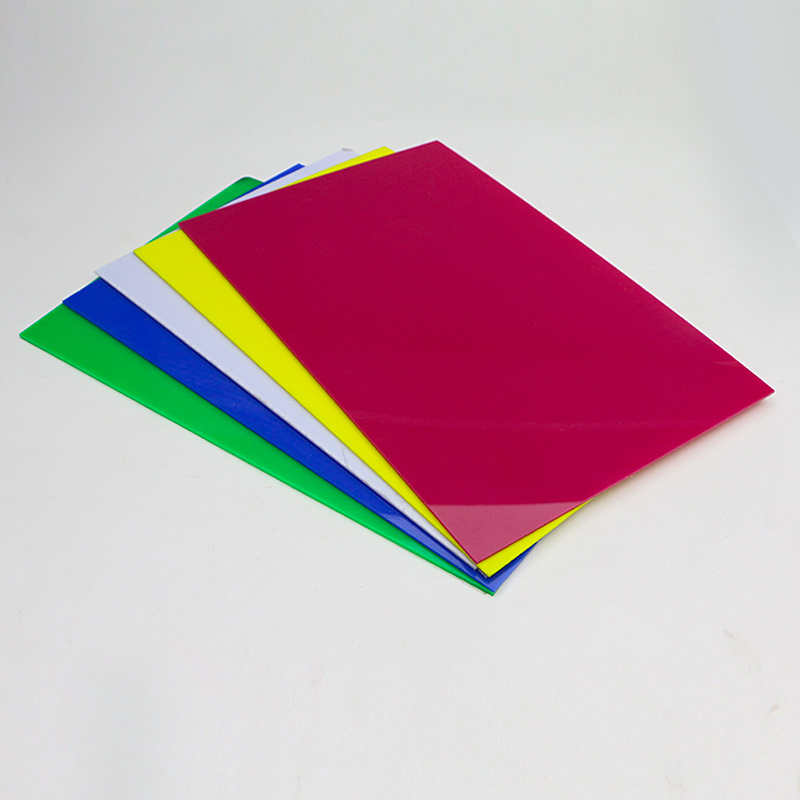
![Pembentukan termal polistirena berdampak tinggi bahan lembaran]()
HIPS Lembaran Thermoforming
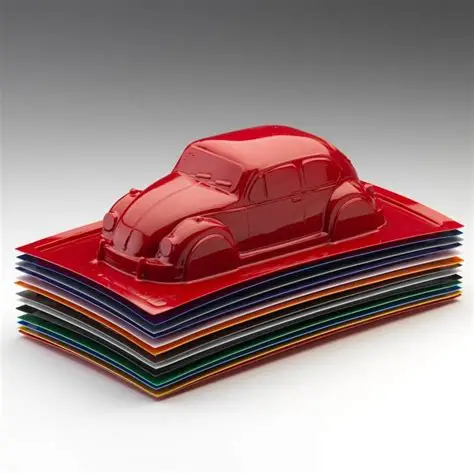
![Polistirena bahan lembaran untuk komponen termoform]()
Lembaran Polistiren untuk Bagian yang Dibentuk
Spesifikasi Lembaran Pembentukan Vakum HIPS
| Properti |
Spesifikasi |
| Produk |
HIPS / Lembaran Polistirena untuk Pembentukan Vakum |
| Bahan |
Polistirena ( PS ) / Polistirena Berdampak Tinggi ( HIPS ) |
| Ketebalan |
0,2 mm - 6 mm, Kustom |
| Lebar Maksimum |
Hingga sekitar 1600 mm |
| Warna |
Putih, Hitam, Warna Kustom |
| Permukaan |
Halus; permukaan mengkilap, matt, atau permukaan khusus aplikasi tergantung pada konfirmasi kualitas. |
| Proses Pembentukan |
Pembentukan vakum, pembentukan termal, dan proses pembentukan bahan lembaran terkait menurut tingkatan dan peralatan |
| Pemrosesan Sekunder |
Pemotongan, pemotongan dengan cetakan, permesinan CNC, pengeboran, pengukiran, pengikatan, pengecatan, pencetakan, dan laminasi tergantung pada spesifikasi. |
| Aplikasi Umum |
Kemasan nampan , sisipan, pelapis peralatan, penutup, wadah, pajangan POP, tanda, prototipe dan komponen termoform industri |
Catatan Spesifikasi: Kinerja pembentukan bergantung pada jenis HIPS yang tepat, ketebalan bahan lembaran , kondisi pemanasan, geometri cetakan, dan persyaratan bagian jadi. Spesifikasi akhir harus dikonfirmasi menggunakan peralatan termoforming dan desain bagian yang dimaksud.
Apa itu Lembaran Pembentukan Vakum HIPS ?
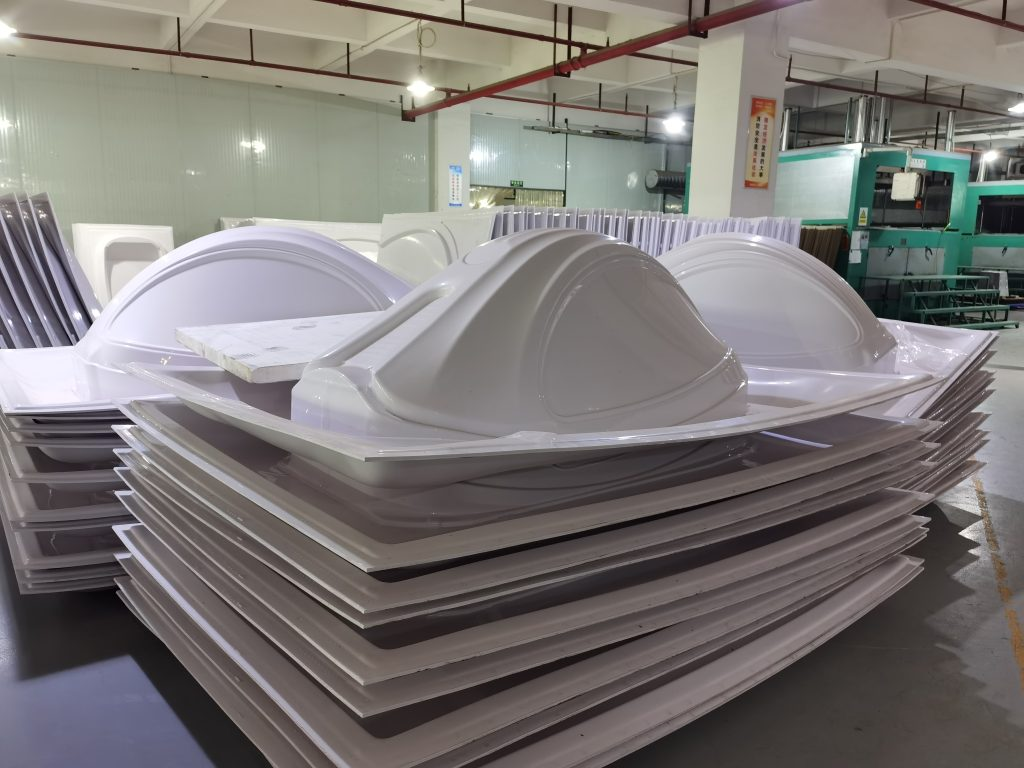
HIPS pembentukan vakum bahan lembaran adalah Polistirena Berdampak Tinggi yang dipasok dalam bentuk lembaran bahan lembaran atau bahan baku pembentukan yang sesuai untuk pembuatan komponen plastik tiga dimensi.
Selama pembentukan vakum, bahan lembaran dipanaskan hingga menjadi cukup lentur. Vakum kemudian menarik material yang dipanaskan ke arah cetakan, di mana material tersebut mendingin dan mempertahankan bentuk yang diinginkan.
HIPS sangat berguna ketika komponen jadi membutuhkan ketangguhan yang lebih tinggi daripada GPPS standar, namun tetap membutuhkan proses thermoforming, trimming, dan fabrikasi sekunder yang ekonomis.
Mengapa HIPS Banyak Digunakan untuk Pembentukan Vakum
Kemampuan pembentukan yang baik: Grade HIPS yang sesuai dapat dibentuk menjadi nampan , pelapis, penutup, dan wadah menggunakan peralatan termoforming konvensional.
Ketahanan benturan yang lebih baik: Modifikasi karet memberikan ketangguhan yang lebih besar daripada GPPS standar.
Kekakuan yang bermanfaat: Bagian yang dibentuk dapat mempertahankan kekakuan struktural yang bermanfaat bila ketebalan awal yang sesuai dipilih.
Pemrosesan ekonomis: HIPS banyak dipilih untuk produk jadi bervolume tinggi di mana biaya material dan pemrosesan menjadi pertimbangan penting.
Kemudahan pemotongan dan fabrikasi: Bagian yang sudah jadi dapat dipotong, dibor, dipahat, dan dikerjakan dengan mesin menggunakan alat yang sesuai.
Pilihan permukaan: Putih, hitam, warna khusus, dan berbagai lapisan permukaan dapat dipertimbangkan sesuai dengan aplikasinya.
Dapat dicetak dan dicat: Permukaan yang sesuai dapat mendukung pencetakan, pelabelan, pengecatan, dan penyelesaian dekoratif setelah pengujian kompatibilitas.
Pembentukan Vakum vs. Pembentukan Termal
Thermoforming adalah proses yang lebih luas yaitu memanaskan termoplastik bahan lembaran dan membentuknya menjadi komponen tiga dimensi. Pembentukan vakum adalah salah satu metode thermoforming yang paling umum.
| Proses |
Deskripsi Umum |
Penggunaan Khas |
| Pembentukan Vakum |
Tekanan vakum menarik bahan lembaran yang dipanaskan ke arah cetakan |
Baki, penutup, pajangan, pelapis, dan bagian-bagian yang dibentuk dengan relatif sederhana. |
| Pembentukan Tekanan |
Tekanan udara tambahan membantu bahan lembaran melawan cetakan |
Aplikasi yang membutuhkan detail permukaan yang lebih tinggi, dengan syarat material dan peralatan yang sesuai. |
| Pembentukan Termal Umum |
Kategori luas yang mencakup proses pembentukan vakum, tekanan, dan bantuan mekanis. |
Kemasan, peralatan rumah tangga, komponen industri, dan produk plastik yang dibentuk. |
Cara Memilih Ketebalan HIPS untuk Pembentukan Vakum
Ketebalan awal bahan lembaran adalah salah satu parameter pembelian yang paling penting karena material menjadi lebih tipis saat diregangkan di atas atau di dalam cetakan.
| Arah Ketebalan |
Arah Aplikasi Umum |
| 0,2 - 0,5 mm |
Komponen tipis nampan , sisipan dan komponen cetakan ringan |
| 0,5 - 1,0 mm |
Kemasan, pajangan, penutup kecil, dan produk cetakan vakum ringan pada umumnya. |
| 1,0 - 2,0 mm |
Ukuran sedang nampan , rumah, penutup dan komponen peralatan |
| 2,0 - 4,0 mm |
Komponen berukuran besar, penutup peralatan, panel peralatan rumah tangga, dan komponen industri. |
| 4.0 - 6.0mm |
Komponen yang dibentuk atau dibuat dengan ketebalan besar yang memerlukan kekakuan awal yang lebih besar bahan lembaran |
Rentang ini adalah arahan pemilihan umum dan bukan batasan aplikasi tetap. Komponen deep-draw kecil mungkin memerlukan bahan lembaran awal yang lebih tebal daripada komponen shallow yang jauh lebih besar.
Parameter Utama Pembentukan Vakum
Pemilihan cetakan vakum bahan lembaran tidak boleh hanya berdasarkan ketebalan saja. Geometri cetakan dan kondisi pemrosesan secara langsung memengaruhi komponen jadi.
| Parameter |
Mengapa Ini Penting |
| Ketebalan Lembaran Awal |
Menentukan berapa banyak bahan yang tersedia sebelum peregangan. |
| Lebar & Panjang Cetakan |
Menentukan dimensi bahan lembaran dan area penjepitan yang dibutuhkan |
| Membentuk Kedalaman |
Rongga yang dalam umumnya menyebabkan penipisan dinding yang lebih besar. |
| Rasio Gambar |
Membantu menilai seberapa banyak bahan lembaran harus meregang selama pembentukan |
| Radius Sudut |
Sudut yang tajam dapat meningkatkan penipisan dan tekanan lokal. |
| Jarak Rongga |
Rongga yang berdekatan dapat meningkatkan risiko terbentuknya selaput antar gigi. |
| Keseragaman Pemanasan |
Pemanasan yang tidak merata dapat menyebabkan penurunan dan pembentukan yang tidak konsisten. |
| Sistem Vakum |
Kinerja vakum memengaruhi definisi cetakan dan konsistensi pembentukan. |
| Ketebalan Dinding Jadi |
Pengukuran harus dilakukan di sudut-sudut kritis, dinding samping, dan rongga yang dalam. |
Distribusi Ketebalan Dinding Setelah Pembentukan Vakum
Ketebalan yang tercetak pada spesifikasi HIPS bahan lembaran menggambarkan permukaan datar asli bahan lembaran . Ini tidak mewakili ketebalan setiap area komponen jadi yang telah dibentuk.
Saat HIPS meregang ke dalam cetakan, material didistribusikan kembali. Sudut, dinding samping yang dalam, dan area yang paling jauh dari bidang bahan lembaran asli dapat menjadi jauh lebih tipis.
Jika ketebalan dinding minimum sangat penting, pembeli harus memberikan persyaratan bagian jadi dan mengevaluasi sampel yang diproduksi pada cetakan yang dimaksud daripada hanya menentukan ukuran bahan lembaran asli.
Mengurangi Pembentukan Anyaman Selama Pembentukan Vakum
Webbing terjadi ketika lipatan yang tidak diinginkan terbentuk di antara fitur atau rongga cetakan. Hal ini dipengaruhi oleh jarak antar cetakan, suhu, bahan lembaran , geometri penarikan bahan lembaran dan teknik pembentukan.
Jika produk yang ada mengalami masalah jaring-jaring, berikan gambar cetakan, ketebalan bahan lembaran , jarak rongga, dan foto bagian yang terbentuk saat membahas pemilihan material. Perubahan material saja mungkin tidak menyelesaikan masalah cetakan atau pemanasan.
HI Lembaran PS untuk Baki & Sisipan Kemasan
HIPS dapat dibentuk dengan vakum menjadi nampan pelindung, sisipan, pemegang komponen, dan struktur kemasan kaku lainnya di mana ketangguhan, kekakuan, dan pembentukan yang ekonomis sangat penting.
Untuk proyek pengemasan, tentukan ukuran rongga, jumlah rongga, berat produk, perilaku penumpukan yang dibutuhkan, dan ketebalan dinding akhir minimum.
Kemasan makanan, farmasi, medis, dan kemasan yang sensitif terhadap ESD memerlukan tingkat material khusus aplikasi dan dokumentasi yang sesuai. Standar HIPS tidak boleh secara otomatis dianggap cocok untuk aplikasi yang diatur ini.
HI Lembaran PS untuk Pelapis & Komponen Peralatan
HIPS banyak dipertimbangkan untuk pelapis lemari es, bagian dalam peralatan, penutup, wadah dan nampan karena jenis yang sesuai menggabungkan kemampuan termoforming dengan kekakuan dan ketahanan benturan yang berguna.
Produsen peralatan harus menentukan kedalaman pembentukan, suhu operasi, paparan deterjen atau bahan kimia, warna, lapisan permukaan, dan kinerja mekanis yang dibutuhkan saat mengevaluasi kelas HIPS .
HI Lembaran PS untuk Penutup & Rumah Peralatan
Lembaran logam berukuran sedang dan tebal HIPS dapat dibentuk dengan vakum menjadi penutup, wadah, dan pelindung untuk peralatan yang bobotnya ringan, penampilannya menarik, dan produksinya ekonomis.
Kesesuaian komponen jadi harus dievaluasi berdasarkan dimensi, persyaratan benturan, titik pengikatan, bentang yang tidak ditopang, dan kondisi pengoperasian.
HI Lembaran PS untuk Display & Papan Nama POP
Pembentukan vakum memungkinkan HIPS untuk diubah menjadi komponen tampilan tiga dimensi, panel bermerek, dudukan produk, papan tanda, dan perlengkapan ritel.
Permukaan HIPS yang sesuai juga dapat dicetak, dicat, atau didekorasi setelah dibentuk. Daya rekat pencetakan atau pelapisan harus diverifikasi menggunakan jenis bahan lembaran dan permukaan akhir yang sebenarnya.
HI Lembaran PS untuk Pembuatan Prototipe & Model
HIPS berguna untuk pembentukan vakum prototipe karena bahan lembaran dapat dipanaskan, dibentuk, dipotong, dibor, direkatkan, dan dicat menggunakan teknik fabrikasi umum.
Pembentukan prototipe juga memungkinkan produsen untuk mengevaluasi geometri cetakan, distribusi ketebalan dinding, dan kekakuan bagian sebelum berkomitmen pada kuantitas produksi yang lebih besar.
Putih vs. Hitam HIPS untuk Pembentukan Vakum
| Opsi |
Petunjuk Aplikasi Umum |
| Putih HIPS |
Pelapis peralatan, tampilan tercetak, putih nampan , prototipe dan bagian yang dibentuk secara umum |
| Hitam HIPS |
Industri nampan , penutup, wadah, tampilan gelap dan komponen cetakan buram |
| Warna Kustom |
Komponen bermerek dan persyaratan tampilan khusus aplikasi bergantung pada konfirmasi produksi. |
HIPS vs. GPPS untuk Pembentukan Vakum
| Fitur |
HIPS |
GPPS |
| Struktur Material |
Polistiren yang dimodifikasi karet |
Polistiren Serbaguna |
| Penampilan Khas |
Biasanya buram |
Biasanya jernih dan mengkilap |
| Ketahanan terhadap benturan |
Lebih tinggi karena modifikasi karet. |
Lebih rapuh |
| Arah Pembentukan Vakum |
Umumnya dipilih jika ketangguhan dan kemampuan pembentukan secara umum menjadi prioritas. |
Dapat dievaluasi di tempat yang membutuhkan transparansi. |
| Bagian-bagian Khas |
Baki, pelapis, penutup, wadah, dan komponen buram. |
Kemasan transparan, penutup, dan komponen pajangan. |
HIPS vs. ABS untuk Pembentukan Vakum
| Faktor Seleksi |
HIPS |
ABS |
| Penempatan Utama |
Bahan termoforming yang ekonomis |
Termoplastik rekayasa untuk aplikasi yang lebih menuntut. |
| Aplikasi Umum |
Baki, pajangan, pelapis peralatan, penutup, dan wadah umum. |
Casing tahan lama, komponen otomotif, dan suku cadang industri yang lebih menuntut. |
| Pemilihan Material |
Pilih berdasarkan dampak, suhu, kekakuan, tampilan, geometri pembentukan, dan biaya bagian jadi. |
Tampilan Permukaan Lembaran & Bagian Jadi
Penyelesaian permukaan penting karena tampilan bahan lembaran asli memengaruhi tampilan komponen yang dibentuk.
Permukaan mengkilap, matt, halus, atau permukaan khusus aplikasi harus ditentukan sebelum produksi. Pemanasan dan peregangan dapat mengubah kilap dan tekstur, sehingga tampilan harus disetujui menggunakan sampel yang dibentuk secara representatif jika kualitas kosmetik penting.
Pemangkasan & Fabrikasi Sekunder
Setelah pembentukan vakum, material berlebih biasanya perlu dipangkas dari bagian yang sudah jadi. HIPS dapat diproses menggunakan metode pemangkasan, pemotongan, pengukiran, pengeboran, pelubangan, dan pemesinan CNC yang sesuai.
Peralatan dan kondisi pemrosesan harus dipilih sesuai dengan bahan lembaran dan geometri bagian untuk mendapatkan tepi yang bersih tanpa panas berlebih atau tekanan mekanis.
Pemrosesan laser mungkin dapat dilakukan untuk aplikasi polistirena tertentu dengan peralatan dan ventilasi yang sesuai, tetapi kesesuaian proses, asap, kualitas tepi, dan persyaratan tempat kerja harus divalidasi sebelum produksi.
Pencetakan, Pengecatan & Dekorasi Setelah Pembentukan
Komponen HIPS yang sesuai dapat dicetak, dicat, diberi label, direkatkan atau dilaminasi setelah dibentuk jika material dan permukaan yang dipilih kompatibel dengan proses selanjutnya.
Jika pencetakan atau pelapisan diperlukan, tentukan apakah dekorasi dilakukan sebelum atau setelah pembentukan karena peregangan dapat memengaruhi grafik yang dicetak, kilap, dan tampilan permukaan.
Aplikasi Dalam dan Luar Ruangan
Standar HIPS terutama digunakan dalam aplikasi dalam ruangan atau terkontrol kecuali jika jenis yang dipilih telah diformulasikan dan diuji untuk paparan luar ruangan yang lebih lama.
Sebelum memilih material, komponen luar ruangan harus menentukan paparan sinar matahari, persyaratan UV, kisaran suhu, masa pakai yang dibutuhkan, dan ekspektasi tampilan.
Informasi apa yang harus Anda berikan untuk penawaran harga pembentukan vakum?
| Informasi Persyaratan |
yang Harus Diberikan |
| Produk Jadi |
Baki, pelapis, wadah, penutup, pajangan, komponen peralatan atau bagian yang dibentuk lainnya |
| Ketebalan Awal |
Ketebalan bahan lembaran yang diperlukan atau rekomendasi yang diperlukan |
| Ukuran Lembar |
Lebar × panjang yang dibutuhkan; lebar maksimum saat ini sekitar 1600 mm. |
| Dimensi Cetakan |
Panjang, lebar, dan dimensi rongga cetakan |
| Membentuk Kedalaman |
Kedalaman maksimum komponen yang terbentuk |
| Rasio Gambar |
Berikan informasi jika sudah dihitung atau berikan gambar bagian untuk evaluasi. |
| Ketebalan Dinding Jadi |
Ketebalan minimum yang dibutuhkan di area kritis |
| Warna |
Persyaratan warna putih, hitam, atau warna khusus. |
| Permukaan |
Tampilan mengkilap, matte, halus, atau sesuai aplikasi. |
| Informasi Mesin |
Area pembentukan maksimum, dimensi penjepitan, dan batasan peralatan yang relevan. |
| Pemrosesan Sekunder |
Pemotongan, pengeboran, pemesinan CNC, pencetakan, pengecatan, perekatan atau laminasi |
| Persyaratan Khusus |
Persyaratan kontak makanan, ESD, api, UV, medis, peralatan rumah tangga atau otomotif jika berlaku. |
| Kuantitas |
Jumlah percobaan, jumlah pesanan reguler, dan perkiraan permintaan tahunan. |
| Tujuan |
Negara dan pelabuhan tujuan |
Pertanyaan yang Sering Diajukan Tentang Lembaran Pembentukan Vakum HIPS
Apa itu HIPS ?
HIPS adalah singkatan dari High Impact Polystyrene. Ini adalah polistirena yang dimodifikasi karet yang dirancang untuk memberikan ketangguhan yang lebih besar daripada GPPS standar, namun tetap mudah dibentuk dengan panas dan diproses.
Apakah HIPS cocok untuk pembentukan vakum?
Ya. Pembentukan vakum adalah salah satu aplikasi komersial utama dari HIPS . Kinerja pembentukan bergantung pada jenis, ketebalan, pemanasan, geometri cetakan, dan kedalaman pembentukan.
Ketebalan HIPS bahan lembaran apa yang disediakan HSQY?
Spesifikasi produk saat ini mencakup ukuran sekitar 0,2 mm hingga 6 mm. Ketersediaan pastinya harus dikonfirmasi sesuai dengan lebar, warna, dan aplikasinya.
Berapakah lebar maksimum HIPS bahan lembaran ?
Spesifikasi produk saat ini mencantumkan lebar hingga sekitar 1600 mm.
Warna apa saja yang tersedia?
Rangkaian produk saat ini mencantumkan warna putih, hitam, dan warna khusus. Ketersediaan akhir bergantung pada grade yang dipilih dan spesifikasi produksi.
Ketebalan HIPS mana yang terbaik untuk pembentukan vakum?
Tidak ada ketebalan terbaik yang universal. Ketebalan awal yang tepat bergantung pada dimensi cetakan, kedalaman pembentukan, rasio penarikan, dan ketebalan dinding minimum yang dibutuhkan pada komponen jadi.
Apakah HIPS menjadi lebih tipis selama pembentukan vakum?
Ya. bahan lembaran meregang selama pembentukan, sehingga sudut dan dinding samping yang dalam dapat menjadi lebih tipis daripada ketebalan awal aslinya.
Apa yang menyebabkan terbentuknya jaring-jaring selama proses pembentukan vakum?
Pembentukan jaring dapat dipengaruhi oleh geometri cetakan, rongga yang berdekatan, lendutan bahan lembaran yang berlebihan, kondisi pemanasan, dan teknik pembentukan. Pemilihan material hanyalah salah satu bagian dari pengendalian pembentukan jaring.
Bisakah HIPS digunakan untuk pembentukan vakum tarik dalam?
HIPS dapat dievaluasi untuk komponen deep-draw, tetapi distribusi ketebalan dinding menjadi semakin penting seiring bertambahnya kedalaman pembentukan. Berikan dimensi cetakan dan ketebalan akhir minimum yang dibutuhkan untuk evaluasi.
Bisakah HIPS digunakan untuk pengemasan nampan ?
Ya. HIPS dapat dibentuk vakum menjadi kemasan nampan dan sisipan. Aplikasi yang melibatkan makanan, produk medis, farmasi, atau elektronik yang sensitif terhadap ESD memerlukan tingkatan dan dokumentasi yang sesuai.
Bisakah HIPS digunakan untuk pelapis kulkas?
HIPS banyak digunakan untuk aplikasi pelapis peralatan rumah tangga dan lemari es. Kesesuaian yang tepat bergantung pada kinerja pembentukan, suhu, paparan bahan kimia, dan tingkat material yang dibutuhkan.
Apa perbedaan antara HIPS dan GPPS untuk pembentukan vakum?
HIPS biasanya buram dan memberikan ketahanan benturan yang lebih besar. GPPS biasanya bening dan mengkilap tetapi relatif rapuh, sehingga lebih cocok digunakan di tempat yang mengutamakan transparansi.
Apa perbedaan antara HIPS dan ABS untuk thermoforming?
HIPS umumnya dipilih untuk produk termoform yang ekonomis. ABS biasanya dievaluasi jika dibutuhkan keseimbangan yang berbeda antara benturan, ketahanan panas, dan kinerja teknik.
Bisakah HIPS dicetak setelah dibentuk?
Permukaan HIPS yang sesuai dapat dicetak atau didekorasi setelah dibentuk. Daya rekat tinta, hasil akhir permukaan, dan kondisi pengeringan harus diuji menggunakan komponen yang sudah jadi.
Bisakah HIPS digunakan di luar ruangan?
Standar HIPS terutama ditujukan untuk aplikasi dalam ruangan. Proyek luar ruangan harus menentukan persyaratan UV, pelapukan, dan masa pakai sebelum memilih tingkatan.
Dapatkah standar HIPS digunakan untuk peralatan medis nampan yang dapat disterilkan?
Standar industri HIPS tidak boleh secara otomatis dianggap cocok untuk sterilisasi atau penggunaan medis. Proyek medis harus menentukan metode sterilisasi, persyaratan peraturan, dan dokumentasi material sebelum memilih suatu tingkatan.
Informasi apa yang harus saya berikan untuk mendapatkan penawaran harga?
Harap berikan aplikasi yang sudah jadi, bahan lembaran ketebalan, lebar dan panjang, warna, finishing permukaan, dimensi cetakan, kedalaman pembentukan, ketebalan dinding jadi minimum, informasi mesin, kuantitas dan tujuan.
Pengemasan & Pengiriman
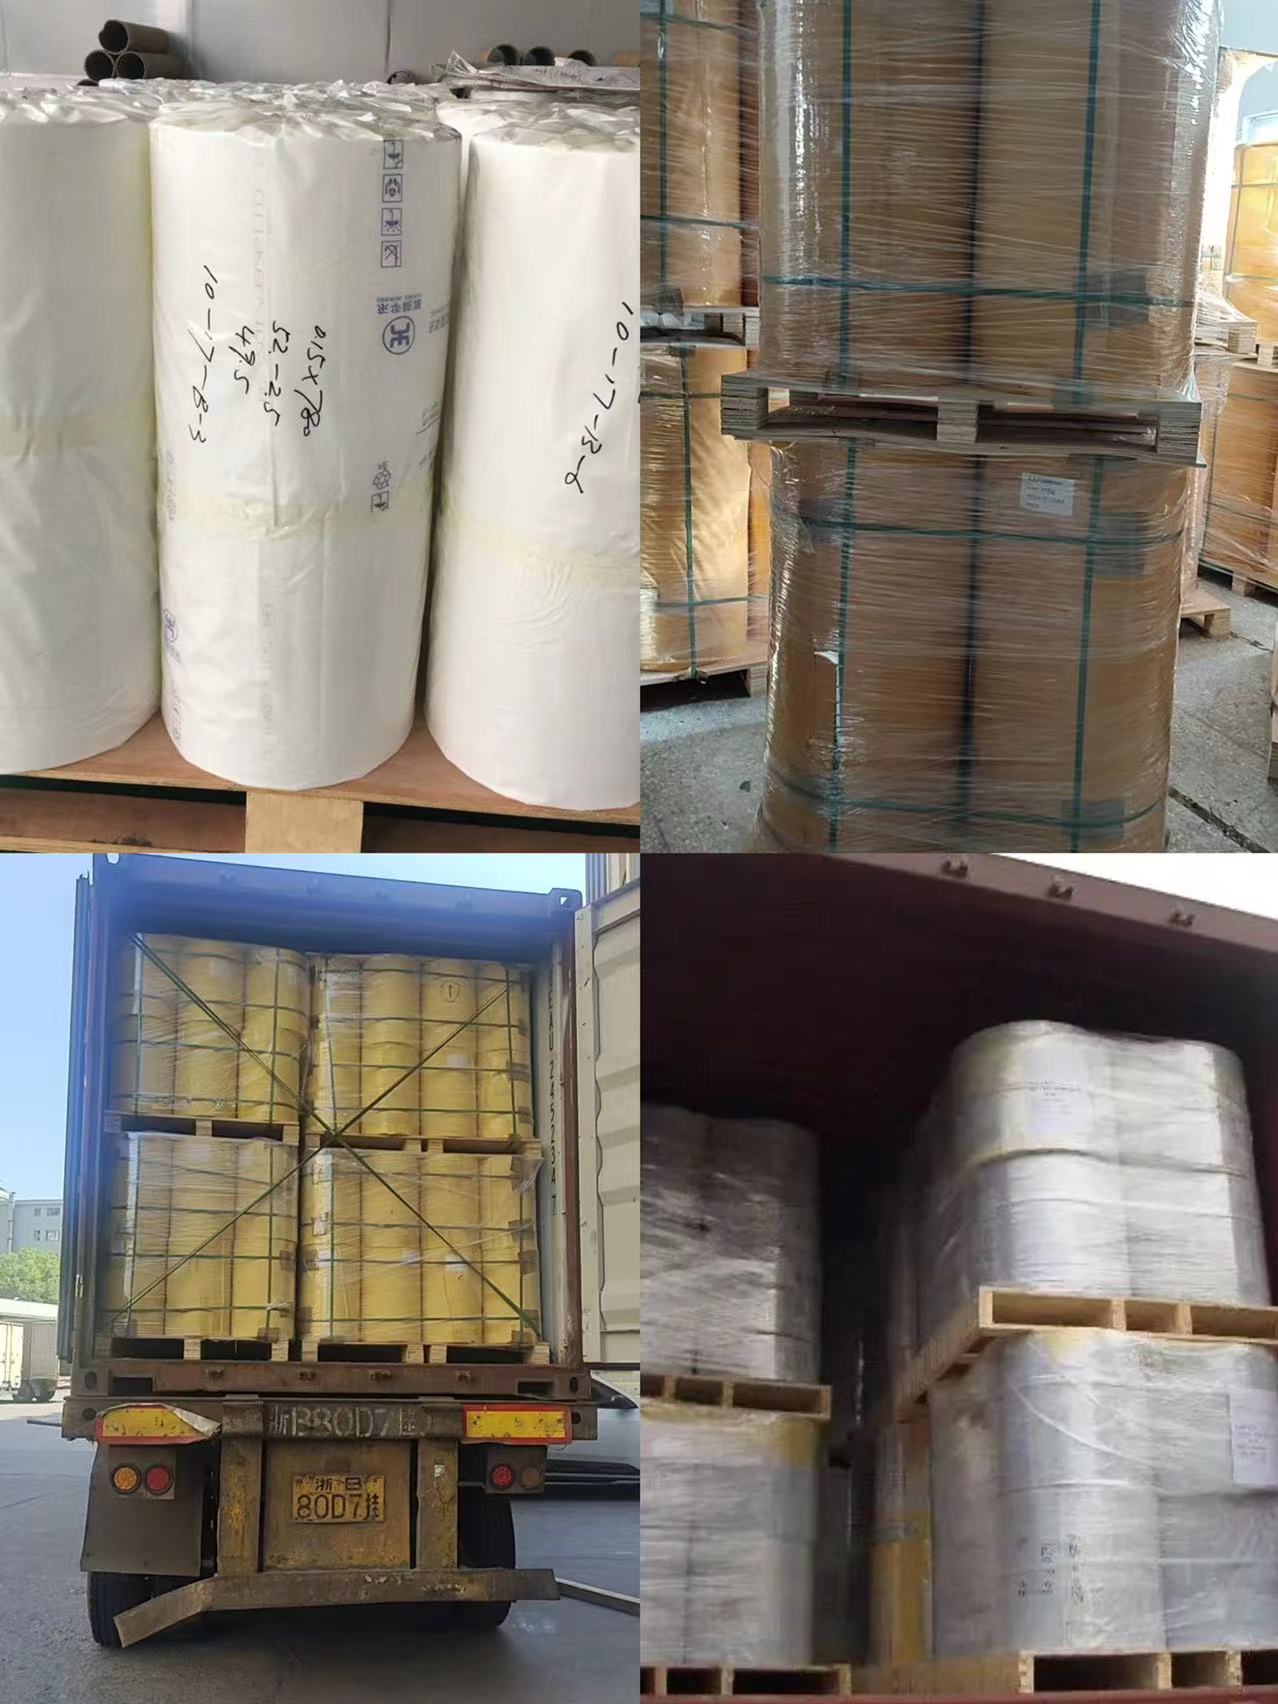
HIPS yang membentuk { bahan lembaran bahan lembaran harus dilindungi sesuai dengan ukuran, ketebalan, dan persyaratan permukaan untuk mengurangi goresan, kontaminasi, kerusakan tepi, dan pergerakan selama transportasi.
![HIPS pembentukan vakum bahan lembaran pengemasan ekspor]()
Pengemasan Ekspor untuk Lembaran Pembentukan Vakum HIPS
Pameran Grup Plastik HSQY
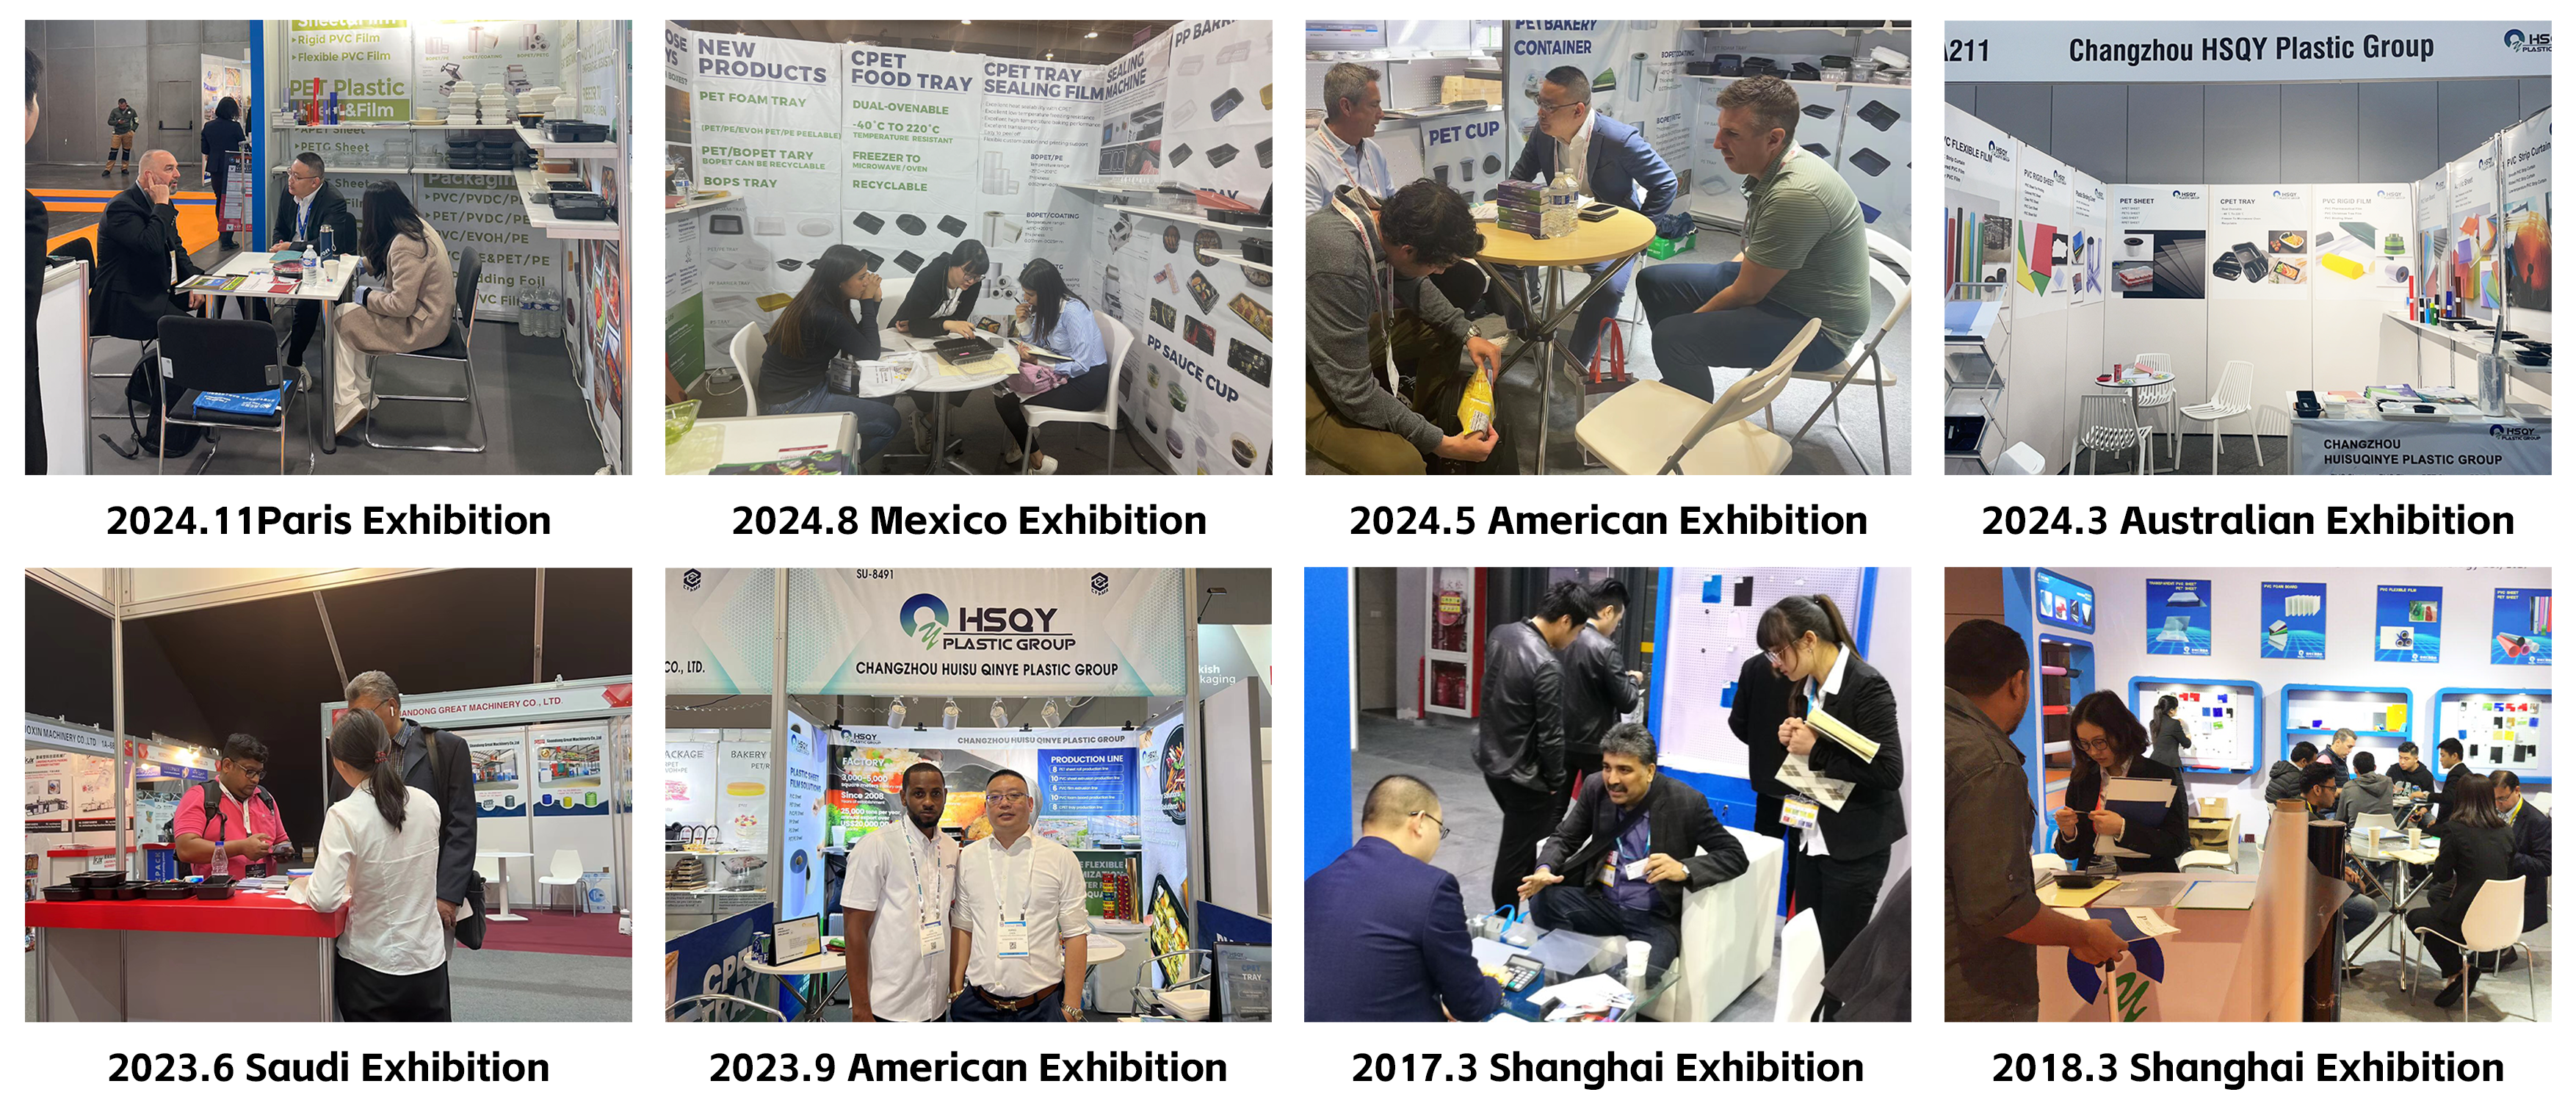
HSQY Plastic Group bertemu dengan produsen thermoforming, produsen kemasan, produsen peralatan rumah tangga, distributor, dan pembeli bahan lembaran lainnya di pameran industri internasional.
![Pameran internasional HSQY Plastic Group]()
Kegiatan Pameran Internasional Grup Plastik HSQY
Sertifikat & Dokumentasi
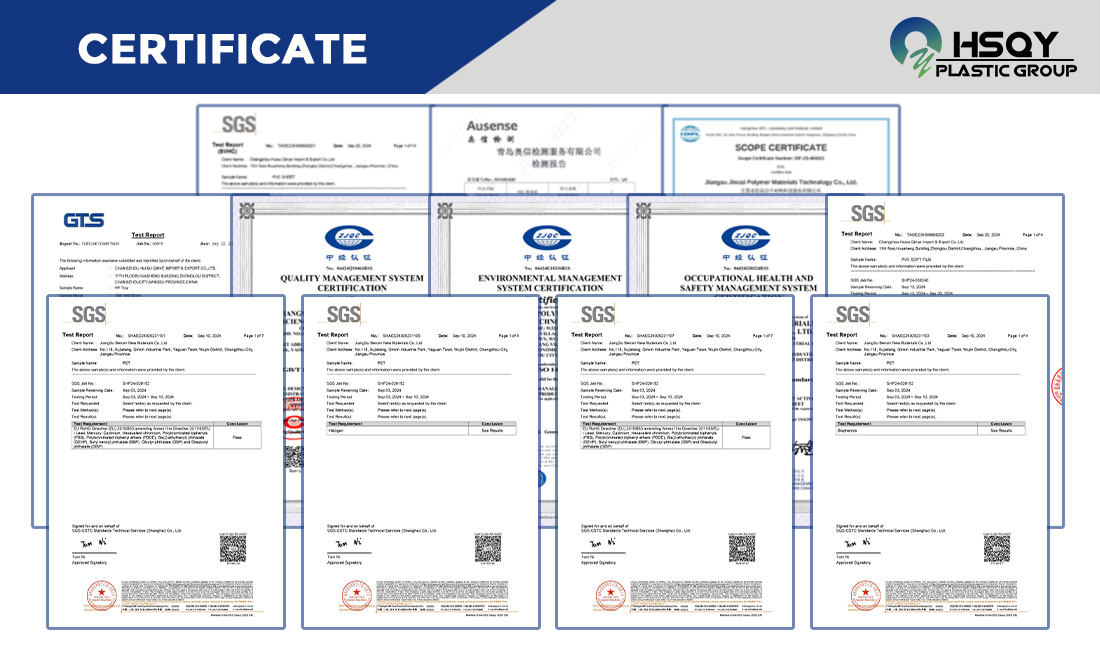
Sertifikat dan dokumentasi teknis yang tersedia harus dikonfirmasi untuk kelas, ketebalan, dan aplikasi yang dimaksud HIPS yang tepat sebelum persetujuan pesanan.
Tentang HSQY Plastic Group
HSQY Plastic Group memasok HIPS , GPPS dan bahan plastik bahan lembaran lainnya untuk pembentuk vakum, pembentuk termal, produsen kemasan, produsen peralatan rumah tangga, produsen display, dan fabrikator industri. Ketebalan lembaran, dimensi, warna, permukaan, dan persyaratan pembentukan dapat didiskusikan sesuai dengan proyek.
Deskripsi Lembaran Polistirena
Polistiren ( PS ) bahan lembaran adalah material termoplastik dan salah satu plastik yang paling banyak digunakan. Ia memiliki sifat listrik dan mekanik yang sangat baik, kemampuan pengolahan yang baik, dan tersedia dalam berbagai warna. Polistiren Berdampak Tinggi ( HIPS ) bahan lembaran adalah plastik yang kuat, berbiaya rendah, mudah dibuat dan dibentuk secara termal. Ia sering digunakan dalam aplikasi yang membutuhkan ketahanan benturan dan kemampuan pengolahan yang tinggi dengan harga terjangkau.
Keahlian HSQY Plastic dalam material plastik adalah salah satu solusi yang kami tawarkan kepada pelanggan kami. Kami menyediakan berbagai macam polystyrene terbaik dengan harga paling kompetitif. Bagikan kebutuhan polystyrene Anda kepada kami dan bersama-sama kita dapat memilih solusi yang tepat untuk aplikasi Anda.
Spesifikasi Lembaran Polistirena
| Barang Produk |
Lembaran Polistirena |
| Bahan |
Polistirena ( PS ) |
| Warna |
Putih, Hitam, Kustom |
| Lebar |
Maks. 1600mm |
| Ketebalan |
0,2 mm hingga 6 mm, Kustom |
Fitur Lembaran Polistirena
Ketahanan Benturan Tinggi :
Lembaran PS ditingkatkan dengan pengubah karet, HIPS bahan lembaran tahan terhadap guncangan dan getaran tanpa retak, mengungguli polistirena standar.
Fabrikasi Mudah :
PS bahan lembaran kompatibel dengan pemotongan laser, pemotongan cetakan, permesinan CNC, pembentukan termal, dan pembentukan vakum. Dapat direkatkan, dicat, atau dicetak sablon.
Ringan & Kaku :
PS bahan lembaran menggabungkan bobot rendah dengan kekakuan tinggi, mengurangi biaya transportasi sekaligus mempertahankan kinerja struktural.
Ketahanan terhadap Bahan Kimia & Kelembapan :
Tahan terhadap air, asam encer, alkali, dan alkohol, sehingga menjamin daya tahan yang lama di lingkungan yang lembap atau sedikit korosif.
Permukaan Halus :
PS bahan lembaran sangat ideal untuk pencetakan, pelabelan, atau laminasi berkualitas tinggi untuk keperluan branding atau estetika.
Penerapan Lembaran Polistirena
Pengemasan : Pelindung nampan , kemasan clamshell, dan kemasan blister untuk elektronik, kosmetik, dan wadah makanan.
Papan Nama & Pajangan : Papan nama ritel ringan, pajangan titik penjualan (POP), dan panel pameran.
Komponen Otomotif : Trim interior, dasbor, dan penutup pelindung.
Barang Konsumsi : Pelapis kulkas, suku cadang mainan, dan wadah peralatan rumah tangga.
DIY & Pembuatan Prototipe : Pembuatan model, proyek sekolah, dan aplikasi kerajinan tangan karena mudah dipotong dan dibentuk.
Medis & Industri : Dapat disterilkan nampan , penutup peralatan, dan komponen yang tidak menahan beban.
PENGEMASAN

PAMERAN

SERTIFIKASI