HI PS-folio por Vakuoformado kaj Termoformado
HSQY HIPS folimaterialo por vakua formado kombinas frapreziston, rigidecon kaj bonan formeblon por pletoj , pakmaterialoj, aparataj tegaĵoj, kovriloj, korpoj, ekranoj kaj industriaj termoformitaj komponantoj.
Alta-Impakta Polistireno, ofte mallongigita kiel HIPS , estas kaŭĉuk-modifita polistirena materialo vaste uzata por vakuoformado kaj termoformado ĉar ĝi provizas praktikan ekvilibron inter fortikeco, rigideco, prilabora efikeco kaj materialkosto.
La nuna produktsortimento de HSQY kovras proksimume 0,2mm ĝis 6mm dikecon, larĝojn ĝis 1600mm kaj blankajn, nigrajn aŭ laŭmendajn kolorojn. La elekto de materialoj devas baziĝi sur la formadprofundo, la muldimensioj, la dikeco de la finita muro kaj la postuloj de la fina komponanto.
![HIPS folimaterialo por vakua formado]()
HI PS-folio por Vakuoformado
![Alta-implika polistirena termoformado folimaterialo]()
HIPS Termoformada Folio
![Polistireno folimaterialo por termoformitaj komponantoj]()
Polistirena Folio por Formitaj Partoj
HIPS Specifoj de Vakuo-Formado de Folioj
| de posedaĵo |
Specifo |
| Produkto |
HIPS / Polistirena Folio por Vakua Formado |
| Materialo |
Polistireno ( PS ) / Alt-Impakta Polistireno ( HIPS ) |
| Dikeco |
0,2mm - 6mm, Laŭmenda |
| Maksimuma Larĝo |
Ĝis proksimume 1600mm |
| Koloro |
Blanka, Nigra, Propraj Koloroj |
| Surfaco |
Glata; brila, mata aŭ aplikiĝ-specifa surfaco kondiĉe de konfirmo de grado |
| Formaj Procezoj |
Vakuoformado, termoformado kaj rilataj folimaterialo formadaj procezoj laŭ grado kaj ekipaĵo |
| Sekundara Prilaborado |
Tranĉado, tranĉado, CNC-maŝinado, borado, frezado, ligado, pentrado, presado kaj lamenado depende de specifo |
| Tipaj Aplikoj |
Pakado pletoj , enigaĵoj, aparataj tegaĵoj, kovriloj, enfermaĵoj, POP-ekranoj, ŝildoj, prototipoj kaj industriaj termoformitaj komponantoj |
Noto pri Specifo: La formada efikeco dependas de la preciza grado HIPS , dikeco folimaterialo , varmigkondiĉoj, muldilgeometrio kaj postuloj de la preta parto. La finaj specifoj devas esti konfirmitaj uzante la celitan termoforman ekipaĵon kaj parton.
Kio estas HIPS Vakuoformanta Folio?
HIPS vakue formanta folimaterialo estas altrezista polistireno liverata kiel plata folimaterialo aŭ taŭga forma materialo por fabrikado de tridimensiaj plastaj komponantoj.
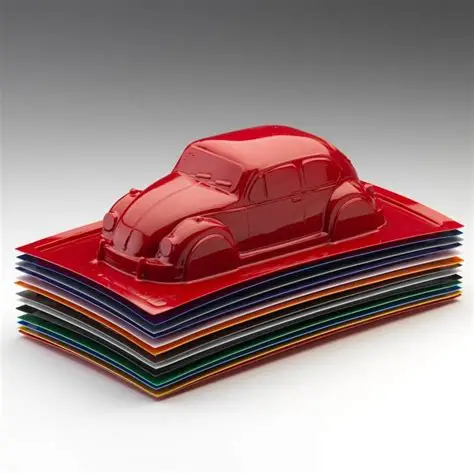
Dum vakua formado, la folimaterialo estas varmigita ĝis ĝi fariĝas sufiĉe fleksebla. Vakuo tiam tiras la varmigitan materialon kontraŭ muldilon, kie ĝi malvarmiĝas kaj retenas la deziratan formon.
HIPS estas aparte utila kiam la preta komponanto postulas pli da forteco ol norma GPPS dum ankoraŭ bezonante ekonomian termoformadon, pritondadon kaj duarangan fabrikadon.
Kial HIPS Estas Vaste Uzata por Vakua Formado
Bona formeblo: Taŭgaj gradoj de HIPS povas esti formitaj en pletoj , tegaĵojn, kovrilojn kaj enfermaĵojn uzante konvencian termoforman ekipaĵon.
Plibonigita rezisto al frapoj: Kaŭĉuka modifo provizas pli grandan fortecon ol norma GPPS .
Utila rigideco: Formitaj partoj povas konservi utilan strukturan rigidecon kiam la taŭga komenca mezurilo estas elektita.
Ekonomia prilaborado: HIPS estas vaste elektita por grandkvante formitaj produktoj kie materialaj kaj prilaboraj kostoj gravas.
Facila pritondado kaj fabrikado: Finitaj partoj povas esti tranĉitaj, boritaj, frezitaj kaj maŝinitaj per taŭgaj iloj.
Surfacaj elektoj: Blanka, nigra, laŭmendaj koloroj kaj malsamaj surfacaj finpoluroj povas esti konsiderataj laŭ la apliko.
Presebla kaj farbebla: Taŭgaj surfacoj povas subteni presadon, etikedadon, pentradon kaj ornaman finpoluradon post kongruectestado.
Vakua Formado kontraŭ Termoformado
Termoformado estas la pli vasta procezo de varmigo de termoplastaĵo folimaterialo kaj formado de ĝi en tridimensian komponenton. Vakuoformado estas unu el la plej oftaj termoformaj metodoj.
| de la Procezo |
Ĝenerala Priskribo |
Tipa Uzo |
| Vakua Formado |
Vakua premo tiras la varmigitan folimaterialo kontraŭ la ŝimon |
Pletoj, kovriloj, ekranoj, tegaĵoj kaj relative simplaj formitaj partoj |
| Premo-Formado |
Plia aerpremo helpas la folimaterialo kontraŭ la ŝimo |
Aplikoj postulantaj pli grandan surfacan detalon, kondiĉe ke taŭga materialo kaj ekipaĵo |
| Ĝenerala Termoformado |
Larĝa kategorio kovranta vakuajn, premajn kaj meĥanike helpatajn formadprocezojn |
Enpakado, aparatoj, industriaj komponantoj kaj formitaj plastaj produktoj |
Kiel elekti dikecon de HIPS por vakua formado
Komenca dikeco de folimaterialo estas unu el la plej gravaj aĉetparametroj ĉar la materialo fariĝas pli maldika dum ĝi streĉiĝas super aŭ en la muldilon.
| Dikeca Direkto |
Ĝenerala Aplika Direkto |
| 0,2 - 0,5mm |
Maldikmezurilaj pletoj , enigaĵoj kaj malpezaj formitaj komponantoj |
| 0,5 - 1,0mm |
Enpakado, ekranoj, malgrandaj kovriloj kaj ĝenerale malpezaj vakuoformitaj produktoj |
| 1.0 - 2.0mm |
Meza-mezurila pletoj , enfermaĵoj, kovriloj kaj aparataj komponantoj |
| 2.0 - 4.0mm |
Pli grandaj formitaj partoj, ekipaĵkovriloj, aparatpaneloj kaj industriaj komponantoj |
| 4.0 - 6.0mm |
Dikmezurilaj formitaj aŭ fabrikitaj komponantoj postulantaj pli grandan folimaterialo rigidecon |
Ĉi tiuj intervaloj estas ĝeneralaj elektaj direktoj anstataŭ fiksaj aplikaj limoj. Malgranda profunde tirita komponanto povas postuli pli dikan komencan folimaterialo ol multe pli granda malprofunda komponanto.
Ŝlosilaj Parametroj de Vakuo-Formado
Vakuo-formantan folimaterialo ne devus esti elektita nur uzante dikecon. La geometrio de la ŝimo kaj la kondiĉoj de prilaborado rekte influas la pretan komponenton.
| Parametro |
Kial Ĝi Gravas |
| Komenca Foliodikeco |
Determinas kiom da materialo estas havebla antaŭ streĉado |
| Larĝo kaj Longo de Muldilo |
Determinas bezonatajn folimaterialo dimensiojn kaj fiksan areon |
| Formanta Profundo |
Profundaj kavaĵoj ĝenerale kreas pli grandan murmaldikiĝon |
| Remiza Proporcio |
Helpas taksi kiom multe la folimaterialo devas streĉiĝi dum formado |
| Angula Radiuso |
Akraj anguloj povas pliigi lokalizitan maldikiĝon kaj streson |
| Kavaĵa Interspacigo |
Proksime interspacigitaj kavaĵoj povas pliigi la riskon de teksado |
| Hejta Uniformeco |
Neegala varmigo povas kaŭzi malkonsekvencan sinkadon kaj formiĝon |
| Vakua Sistemo |
Vakua efikeco influas ŝimdifinon kaj forman konsistencon |
| Finita Murdikeco |
Devus esti mezurata ĉe kritikaj anguloj, flankmuroj kaj profundaj kavaĵoj |
Distribuo de Murdikeco Post Vakua Formado
La dikeco presita sur specifo HIPS folimaterialo priskribas la originalan ebenaĵon folimaterialo . Ĝi ne reprezentas la dikon de ĉiu areo de la preta formita komponanto.
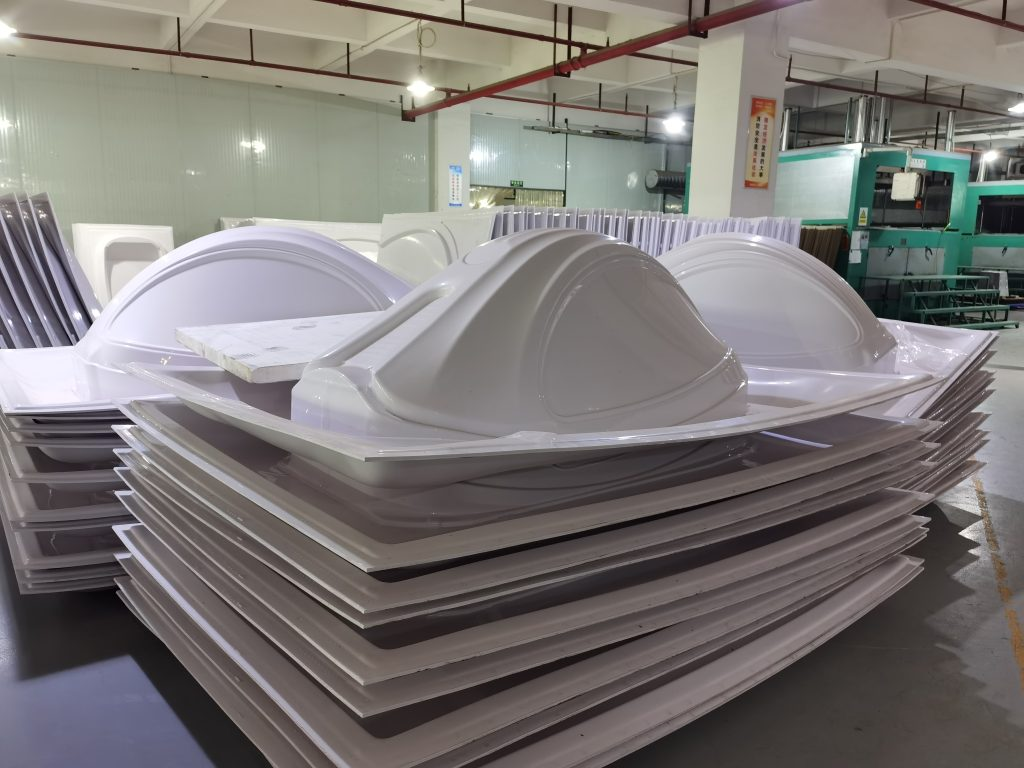
Dum HIPS streĉiĝas en muldilon, la materialo redistribuiĝas. Anguloj, profundaj flankmuroj kaj areoj plej malproksimaj de la originala ebeno folimaterialo povas fariĝi konsiderinde pli maldikaj.
Kie minimuma dikeco de muro estas kritika, aĉetantoj devus provizi la postulon pri la preta parto kaj taksi specimenojn produktitajn sur la celita muldilo anstataŭ specifi nur la originalan folimaterialo mezurilon.
Redukti Retaĵon Dum Vakua Formado
Retaĵiĝo okazas kiam nedezirataj faldoj formiĝas inter ŝimaj trajtoj aŭ kavaĵoj. Ĝin influas ŝima interspaco, folimaterialo temperaturo, folimaterialo sinko, tirgeometrio kaj formadtekniko.
Se aktuala produkto spertas teksiĝon, provizu la ŝimdesegnaĵon, folimaterialo dikecon, kavaĵinterspacon kaj fotojn de la formita parto kiam vi diskutas la materialan elekton. Materialŝanĝoj sole eble ne solvos la ŝimproblemon aŭ hejtadproblemon.
HI PS-folio por Pakaj Pletoj kaj Enigaĵoj
HIPS povas esti vakue formita en protektajn pletoj , enigaĵojn, komponenttenilojn kaj aliajn rigidajn pakajn strukturojn, kie fortikeco, rigideco kaj ekonomia formado estas gravaj.
Por pakprojektoj, specifu la grandecon de la kavaĵo, nombron de kavaĵoj, produktopezon, bezonatan stakigan konduton kaj minimuman pretan murdikon.
Manĝaĵaj, farmaciaj, medicinaj kaj ESD-sentemaj pakaĵoj postulas apliko-specifan materialgradon kaj taŭgan dokumentadon. Normo HIPS ne devus esti aŭtomate supozita taŭga por ĉi tiuj reguligitaj aplikoj.
HI PS-folio por Aparataj Tegaĵoj kaj Komponantoj
HIPS estas vaste konsiderata por fridujaj tegaĵoj, aparato-internoj, kovriloj, enfermaĵoj kaj pletoj ĉar taŭgaj gradoj kombinas termoformadkapablon kun utila rigideco kaj fraprezisto.
Aparatfabrikistoj devus specifi formadprofundon, funkciantan temperaturon, lesivan aŭ kemian eksponiĝon, koloron, surfacan finpoluron kaj bezonatan mekanikan rendimenton dum taksado de HIPS grado.
HI PS-folio por Ekipaĵaj Kovriloj kaj Ĉasioj
Mezaj kaj pli pezaj kalibroj HIPS povas esti vakue formitaj en kovrilojn, enfermaĵojn kaj protektajn enfermaĵojn por ekipaĵoj kie malalta pezo, aspekto kaj ekonomia produktado gravas.
La taŭgeco de preta parto devus esti taksita laŭ dimensioj, postuloj pri frakasado, fiksaj punktoj, neapogataj interspacoj kaj funkciaj kondiĉoj.
HI PS-folio por POP-Ekranoj kaj Ŝildoj
Vakua formado permesas konverti HIPS en tridimensiajn ekranajn komponentojn, markitajn panelojn, produktajn standojn, ŝildojn kaj podetalajn fiksaĵojn.
Taŭgaj HIPS surfacoj ankaŭ povas esti presitaj, pentritaj aŭ ornamitaj post formado. Adhero de presado aŭ tegaĵo devus esti kontrolita uzante la faktan folimaterialo gradon kaj pretan surfacon.
HI PS-folio por Prototipoj kaj Modelfarado
HIPS estas utila por prototipa vakuoformado ĉar folimaterialo oj povas esti varmigitaj, formitaj, tajlitaj, boritaj, kunligitaj kaj pentritaj uzante komunajn fabrikadteknikojn.
Prototipformado ankaŭ permesas al fabrikantoj taksi la geometrion de la ŝimo, la distribuon de la murodikeco kaj la rigidecon de la parto antaŭ ol decidi pri pli grandaj produktadkvantoj.
Blanka kontraŭ Nigra HIPS por Vakua Formado
| Opcio |
Ĝenerala Aplika Direkto de |
| Blanka HIPS |
Aparataj tegaĵoj, presitaj ekranoj, blankaj pletoj , prototipoj kaj ĝenerale formitaj partoj |
| Nigra HIPS |
Industriaj pletoj , kovriloj, enfermaĵoj, malhelaj ekranoj kaj opakaj formitaj komponantoj |
| Propraj Koloroj |
Markitaj komponantoj kaj apliko-specifaj aspektopostuloj submetataj al produktadkonfirmo |
HIPS kontraŭ GPPS por Vakua Formado
| Trajto |
HIPS |
GPPS |
| Materiala Strukturo |
Kaŭĉuk-modifita polistireno |
Ĝenerala Celo Polistireno |
| Tipa Aspekto |
Normale opaka |
Normale klara kaj brila |
| Impakta Rezisto |
Pli alta pro kaŭĉukmodifo |
Pli fragila |
| Vakua Formada Direkto |
Ofte preferata kie forteco kaj ĝenerala formeblo estas prioritatoj |
Povas esti taksata kie travidebleco estas necesa |
| Tipaj Partoj |
Pletoj, tegaĵoj, kovriloj, enfermaĵoj kaj opakaj komponantoj |
Travidebla pakaĵo, kovriloj kaj ekranaj komponantoj |
HIPS kontraŭ ABS por Vakua Formado
| Selekta Faktoro |
HIPS |
ABS |
| Ĉefa Poziciigo |
Ekonomia termoforma materialo |
Inĝenieristika termoplastaĵo por pli postulemaj aplikoj |
| Tipaj Aplikoj |
Pletoj, ekranoj, aparataj tegaĵoj, kovriloj kaj ĝeneralaj enfermaĵoj |
Daŭremaj enfermaĵoj, aŭtokomponentoj kaj pli postulemaj industriaj partoj |
| Materiala Selektado |
Elektu laŭ efiko, temperaturo, rigideco, aspekto, formada geometrio kaj kosto de la preta parto. |
Folia Surfaco & Finita Parta Aspekto
La surfaca finpoluro estas grava ĉar la aspekto de la originala folimaterialo influas la aspekton de la formita komponanto.
Brilaj, mataj, glataj aŭ aplikiĝ-specifaj surfacoj devus esti specifitaj antaŭ produktado. Varmigado kaj streĉado povas ŝanĝi brilon kaj teksturon, do aspekto devus esti aprobita uzante reprezentan formitan specimenon kie kosmetika kvalito estas grava.
Tajlado kaj Sekundara Fabrikado
Post vakua formado, troa materialo kutime bezonas esti fortranĉita de la preta parto. HIPS povas esti prilaborita per taŭgaj pritondado, tranĉado, frezado, borado, truado kaj CNC-maŝinadmetodoj.
Prilaboraj kaj prilaboraj kondiĉoj estu elektitaj laŭ la dikeco de folimaterialo kaj la geometrio de la parto por atingi purajn randojn sen troa varmo aŭ mekanika streĉo.
Lasera prilaborado eble eblas por elektitaj polistirenaj aplikoj kun taŭga ekipaĵo kaj ventolado, sed proceza taŭgeco, vaporoj, randokvalito kaj laborejaj postuloj devus esti validigitaj antaŭ produktado.
Presado, Pentrado kaj Ornamado Post Formado
Taŭgaj HIPS komponantoj povas esti presitaj, pentritaj, etikeditaj, kunligitaj aŭ lamenigitaj post formado, se la elektita materialo kaj surfaco kongruas kun la posta procezo.
Se presado aŭ tegaĵo estas necesaj, precizigu ĉu ornamado okazas antaŭ aŭ post formado, ĉar streĉado povas influi presitajn grafikojn, brilon kaj surfacan aspekton.
Endomaj kaj Eksterdomaj Aplikoj
Normo HIPS estas ĉefe uzata en endomaj aŭ kontrolitaj aplikoj krom se la elektita grado estis formulita kaj testita por plilongigita ekstera eksponiĝo.
Eksteraj komponantoj devas specifi sunluman eksponiĝon, UV-postulojn, temperaturintervalon, bezonatan funkcidaŭron kaj aspekto-atendencojn antaŭ ol la materiala elekto.
Kiujn Informojn Vi Devus Provizigi por Oferto pri Vakuoformado?
| Postulaj |
Informoj por Provizigi |
| Finita produkto |
Pleto, tegaĵo, enfermaĵo, kovrilo, ekrano, aparata komponanto aŭ alia formita parto |
| Komenca Dikeco |
Bezonata dikeco de folimaterialo aŭ rekomendo bezonata |
| Folia Grandeco |
Bezonata larĝo × longo; maksimuma nuna larĝo proksimume 1600mm |
| Muldilaj Dimensioj |
Longo, larĝo kaj kavaĵaj dimensioj de ŝimo |
| Formanta Profundo |
Maksimuma profundo de la formita komponanto |
| Remiza Proporcio |
Provizu se jam kalkulita aŭ provizu partdesegnaĵon por taksado |
| Finita Murdikeco |
Minimuma dikeco bezonata en kritikaj areoj |
| Koloro |
Blanka, nigra aŭ kutima koloropostulo |
| Surfaco |
Brila, mata, glata aŭ aplikaĵ-specifa aspekto |
| Maŝinaj Informoj |
Maksimuma formada areo, fiksaj dimensioj kaj koncernaj ekipaĵlimigoj |
| Sekundara Prilaborado |
Tajlado, borado, CNC-maŝinado, presado, pentrado, ligado aŭ lamenado |
| Speciala Postulo |
Manĝaĵkontakta, ESD, flamo, UV, medicina, aparatara aŭ aŭtomobila postulo kie aplikebla |
| Kvanto |
Prova kvanto, regula mendokvanto kaj laŭtaksa jara postulo |
| Celloko |
Lando kaj celhaveno |
Oftaj Demandoj Pri HIPS Vakuo-Forma Folio
Kio estas HIPS ?
HIPS signifas Alt-Impaktan Polistirenon. Ĝi estas kaŭĉuk-modifita polistireno desegnita por provizi pli grandan fortecon ol norma GPPS restante samtempe facile termoformebla kaj fabrikebla.
Ĉu HIPS taŭgas por vakuformado?
Jes. Vakua formado estas unu el la ĉefaj komercaj aplikoj de HIPS . La formada efikeco dependas de la grado, dikeco, varmigo, muldila geometrio kaj formada profundo.
Kiun dikecon HIPS folimaterialo liveras HSQY?
La nuna produkta specifo kovras proksimume 0,2 mm ĝis 6 mm. Preciza havebleco devas esti konfirmita laŭ larĝo, koloro kaj apliko.
Kio estas la maksimuma larĝo de HIPS folimaterialo ?
La nuna produkta specifo listigas larĝojn ĝis proksimume 1600 mm.
Kiuj koloroj estas haveblaj?
La nuna produktsortimento listigas blankajn, nigrajn kaj personecigitajn kolorojn. La fina havebleco dependas de la elektita grado kaj produktada specifo.
Kiu dikeco HIPS estas plej bona por vakuformado?
Ne ekzistas universala plej bona dikeco. La ĝusta komenca mezurilo dependas de la ŝimdimensioj, formadprofundo, tirproporcio kaj la minimuma murdikeco bezonata sur la preta komponanto.
Ĉu HIPS maldikiĝas dum vakua formado?
Jes. La folimaterialo streĉiĝas dum formado, do anguloj kaj profundaj flankmuroj povas fariĝi pli maldikaj ol la originala komenca mezurilo.
Kio kaŭzas retumadon dum vakua formado?
Retaĵon povas influi ŝimgeometrio, proksime interspacigitaj kavaĵoj, troa folimaterialo sinko, varmigkondiĉoj kaj formadtekniko. Materiala elekto estas nur unu parto de la kontrolado de retaĵo.
Ĉu HIPS povas esti uzata por profunda vakua formado?
HIPS povas esti taksita por profunde tiritaj komponantoj, sed la distribuo de murodikeco fariĝas pli kaj pli grava kiam la formadprofundo pliiĝas. Provizu la ŝimdimensiojn kaj la bezonatan minimuman pretan dikecon por taksado.
Ĉu HIPS povas esti uzata por pakado pletoj ?
Jes. HIPS povas esti vakue formita en pakaĵojn pletoj kaj enigaĵojn. Aplikoj implikantaj manĝaĵojn, medicinajn produktojn, farmaciaĵojn aŭ ESD-sentemajn elektronikaĵojn postulas taŭgajn gradojn kaj dokumentadon.
Ĉu HIPS povas esti uzata por fridujaj tegaĵoj?
HIPS estas vaste uzata por aplikoj de aparatoj kaj fridujaj tegaĵoj. La preciza taŭgeco dependas de la formada efikeco, temperaturo, kemia eksponiĝo kaj la bezonata materiala grado.
Kio estas la diferenco inter HIPS kaj GPPS por vakuoformado?
HIPS estas normale opaka kaj provizas pli grandan reziston al kolizio. GPPS estas normale travidebla kaj brila sed relative fragila, do ĝi estas pli taŭga kie travidebleco estas prioritato.
Kio estas la diferenco inter HIPS kaj ABS por termoformado?
HIPS estas kutime elektita por ekonomiaj termoformitaj produktoj. ABS estas tipe taksata kie malsama ekvilibro inter efiko, varmorezisto kaj inĝeniera efikeco estas postulata.
Ĉu oni povas presi HIPS post formado?
Taŭgaj HIPS surfacoj povas esti presitaj aŭ ornamitaj post formado. Inko-adhero, surfaca finpoluro kaj hardiĝaj kondiĉoj devus esti testitaj uzante la pretan komponenton.
Ĉu HIPS povas esti uzata ekstere?
Normo HIPS estas ĉefe destinita por endomaj aplikoj. Eksterdomaj projektoj devus specifi postulojn pri UV-radiado, veterdisfalo kaj funkcidaŭro antaŭ ol elekti gradon.
Ĉu normo HIPS povas esti uzata por steriligebla medicina pletoj ?
Norma industria HIPS ne devus esti aŭtomate konsiderata taŭga por steriligo aŭ medicina uzo. Medicinaj projektoj devas difini la steriligan metodon, reguligajn postulojn kaj materialan dokumentadon antaŭ ol elekti gradon.
Kiujn informojn mi devus provizi por oferto?
Bonvolu provizi la pretan aplikon, folimaterialo dikecon, larĝon kaj longon, koloron, surfacan finpoluron, ŝimdimensiojn, formadprofundon, minimuman pretan murodikecon, maŝininformojn, kvanton kaj cellokon.
Pakado kaj Liverado
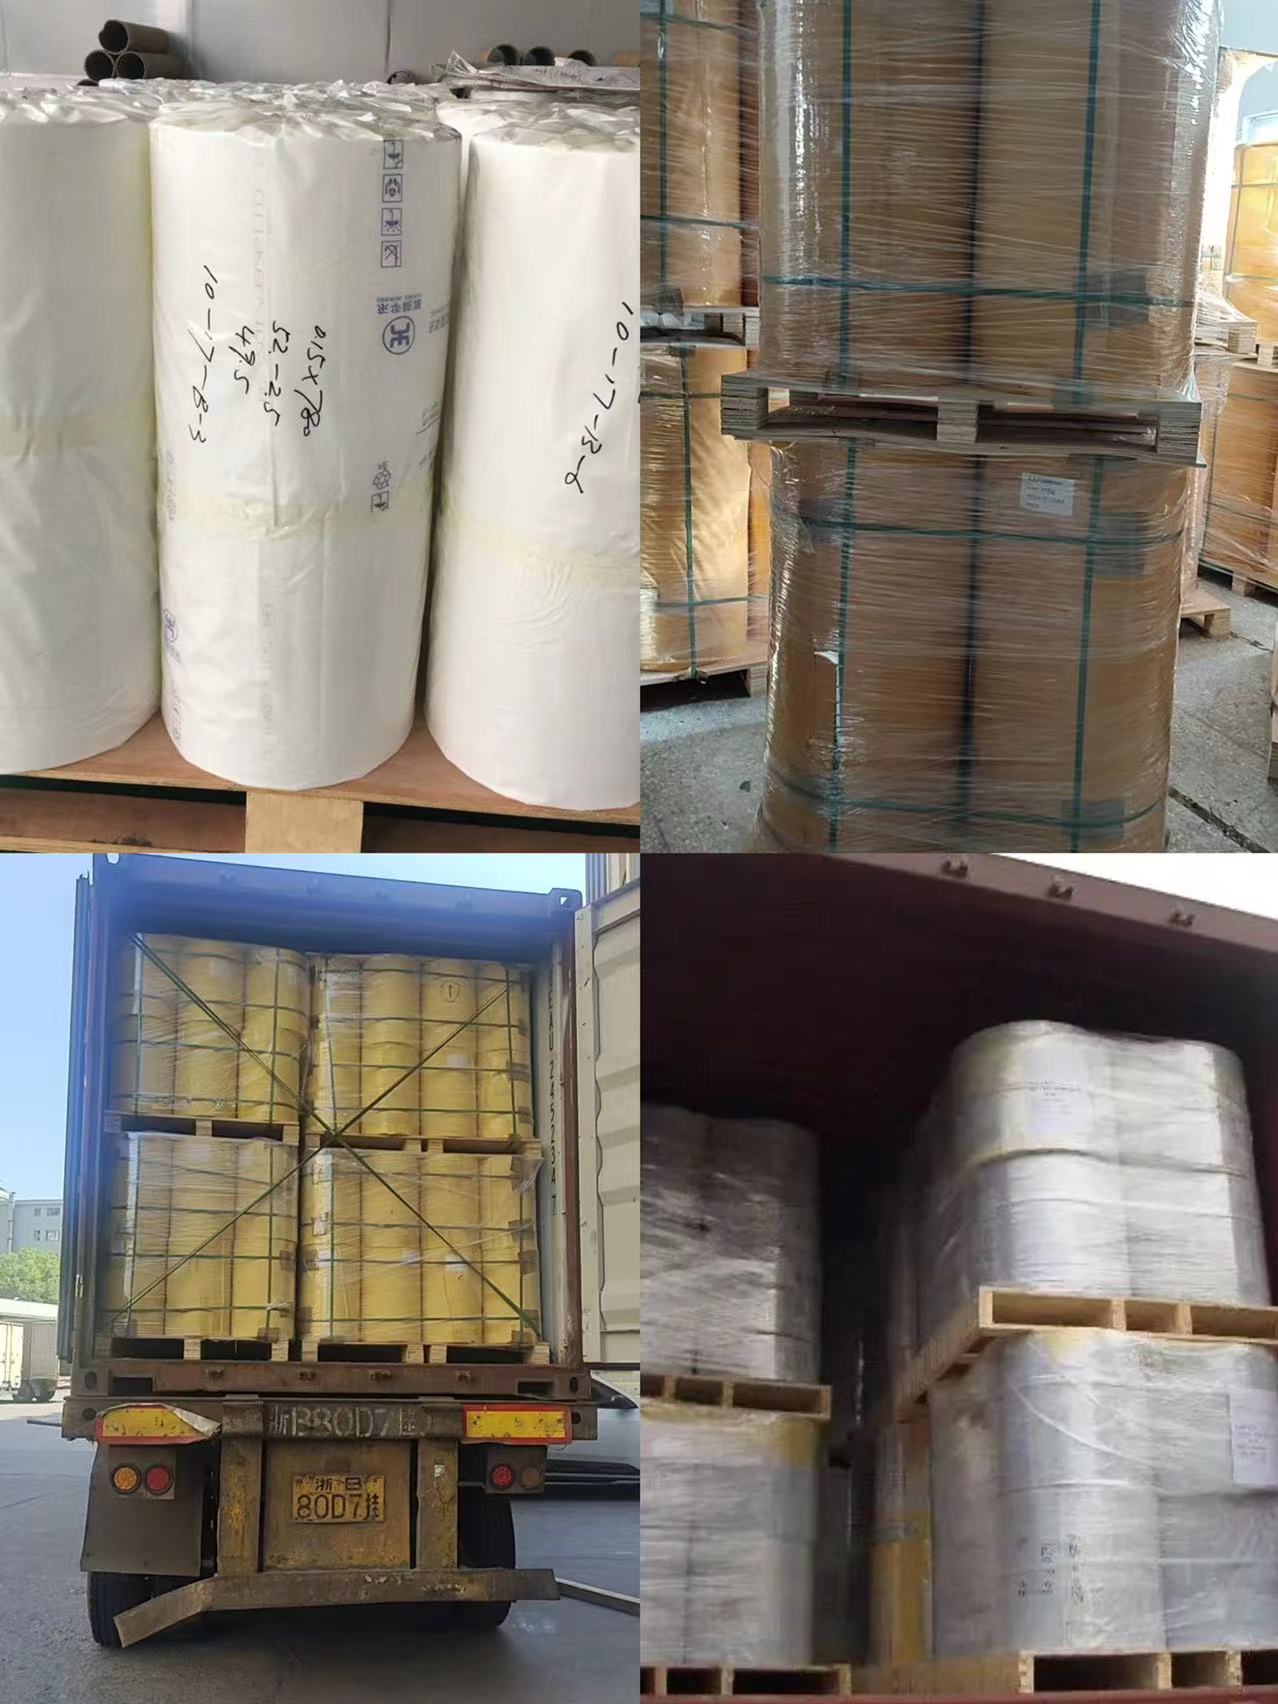
HIPS formiĝantajn folimaterialo ojn oni devus protekti laŭ la postuloj pri folimaterialo grandeco, dikeco kaj surfaco por redukti gratvundojn, poluadon, randodifektojn kaj movadon dum transportado.
![HIPS vakuoformado folimaterialo eksporta pakado]()
Eksporta Pakado por HIPS Vakuo-Forma Folio
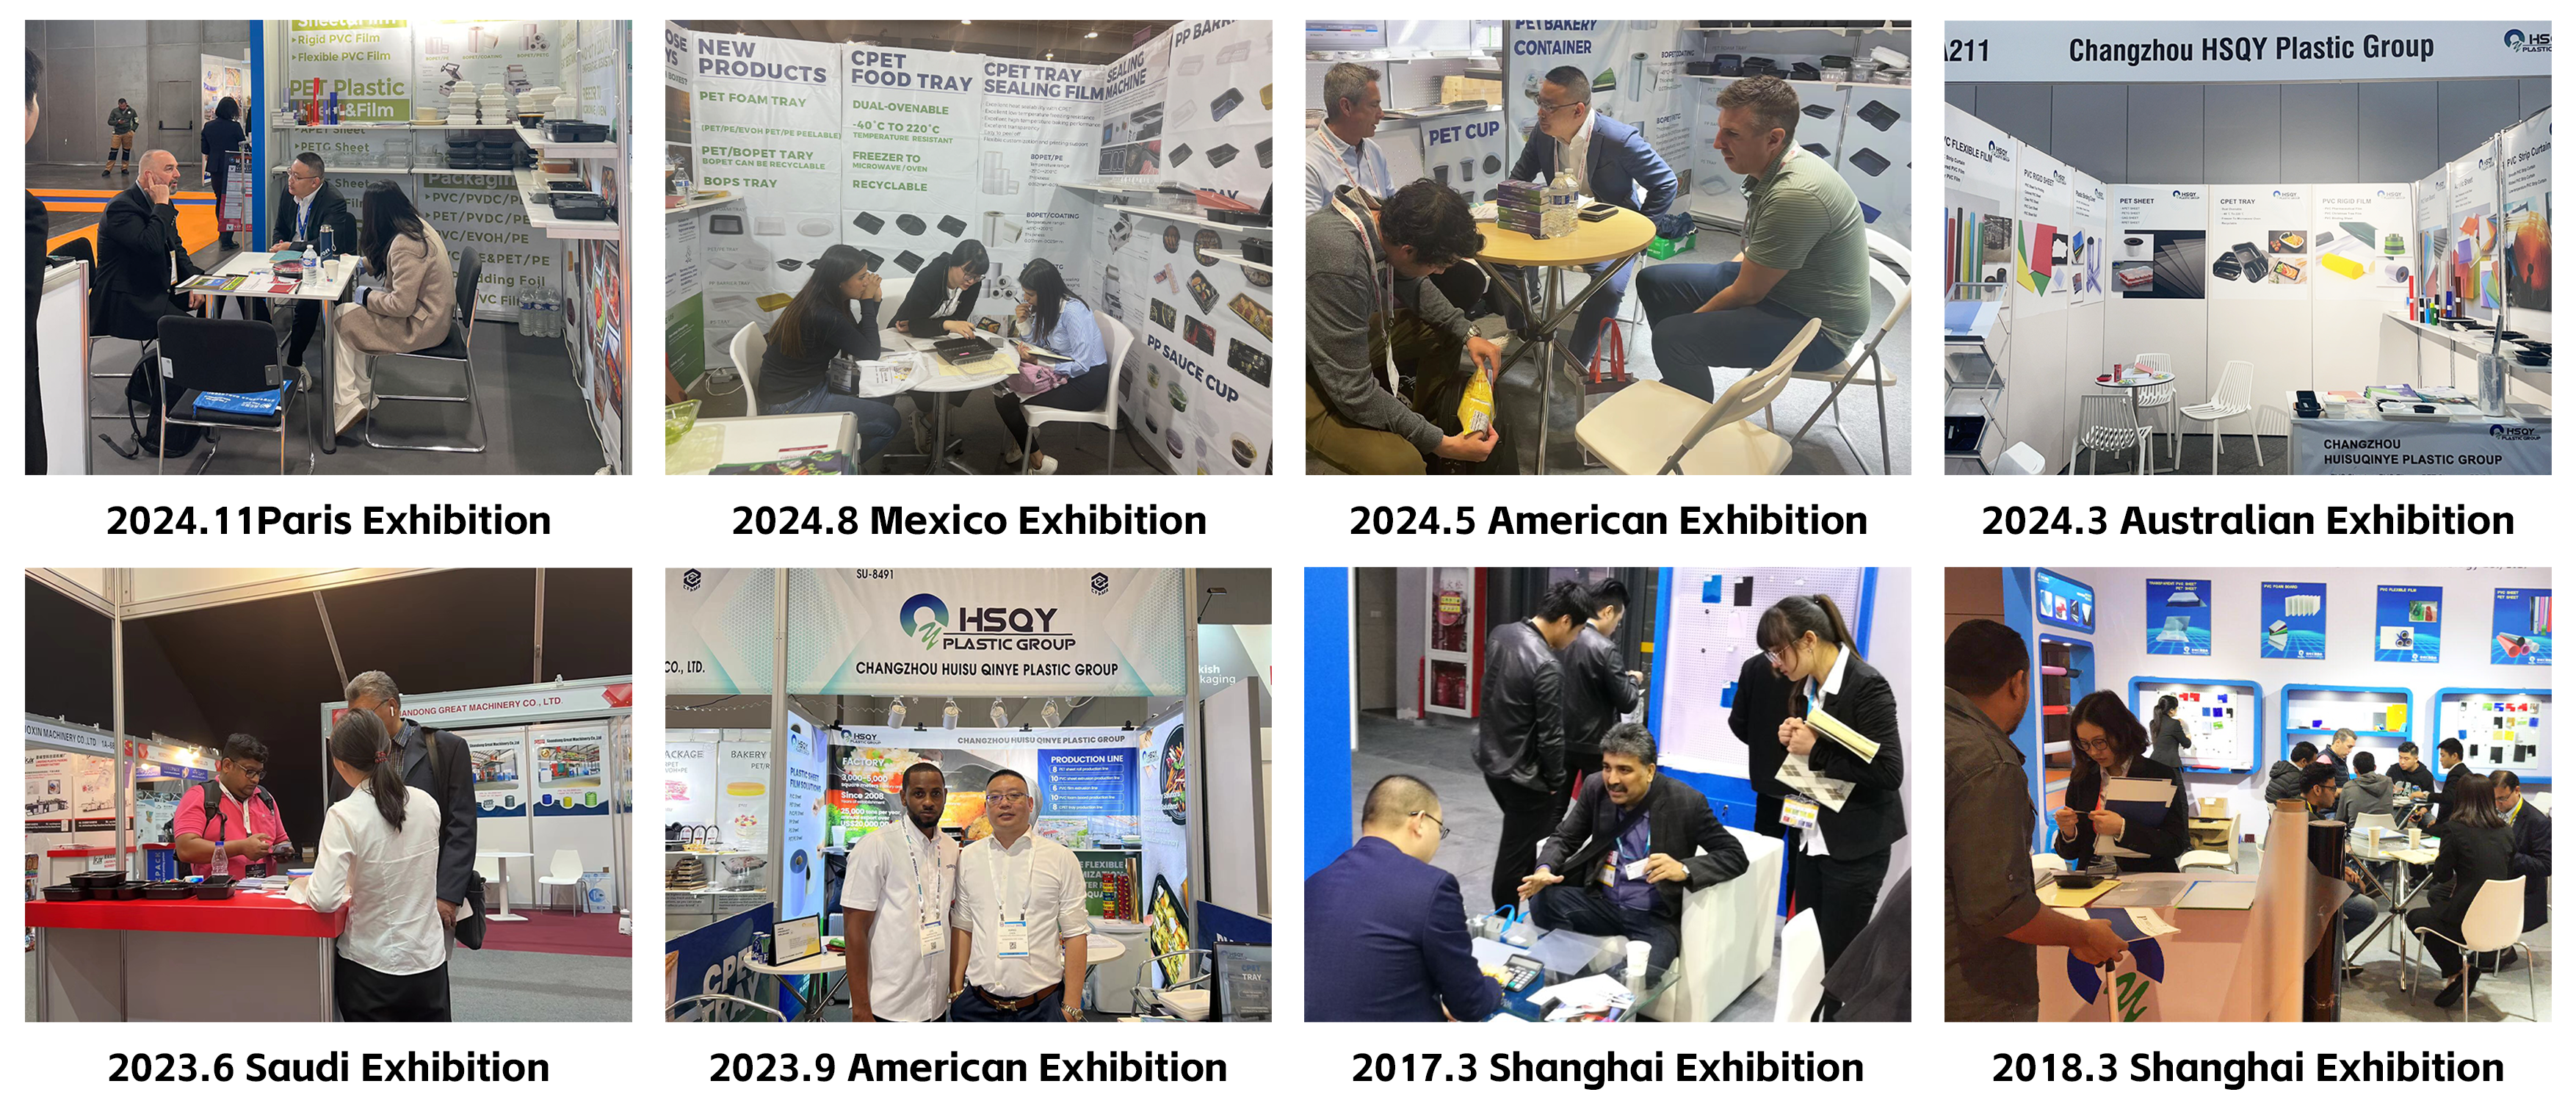
HSQY Plastaj Grupaj Ekspozicioj
HSQY Plastic Group renkontas termoformistojn, pakaĵfabrikistojn, aparatproduktantojn, distribuistojn kaj aliajn folimaterialo ĉe internaciaj industriaj ekspozicioj.
![Internaciaj ekspozicioj de HSQY Plastic Group]()
Internaciaj Ekspoziciaj Agadoj de HSQY Plastic Group
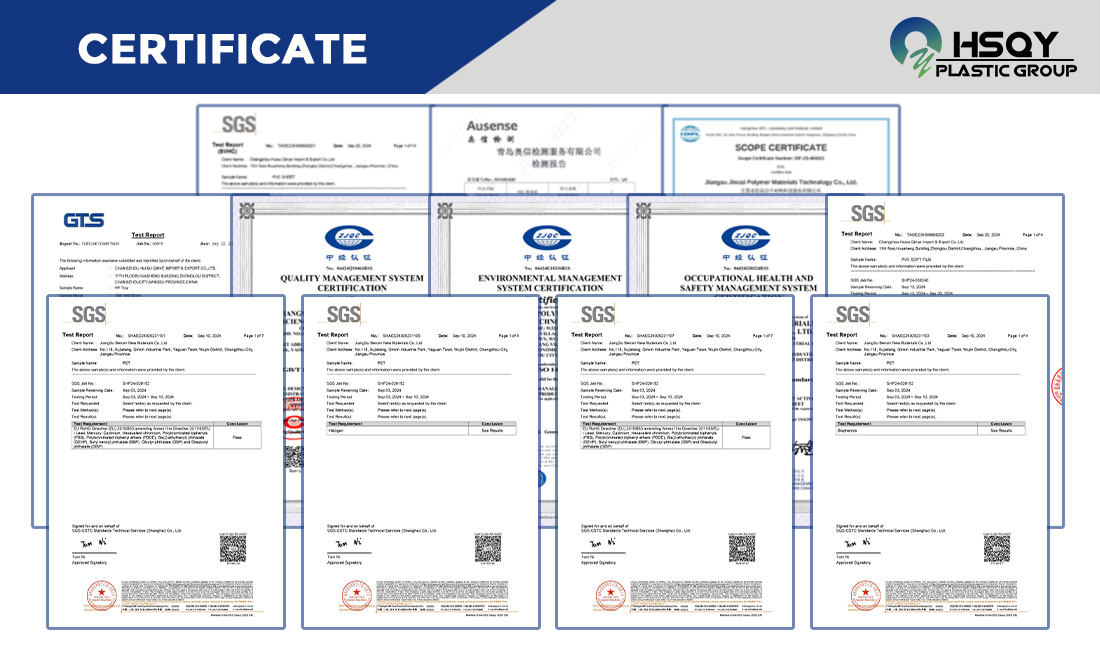
Atestiloj kaj Dokumentaro
Haveblaj atestiloj kaj teknika dokumentado estu konfirmitaj por la preciza grado HIPS , dikeco kaj celita apliko antaŭ ol mendi aprobon.
Pri HSQY Plastic Group
HSQY Plastic Group liveras HIPS , GPPS kaj aliajn plastajn folimaterialo materialojn por vakuoformiloj, termoformiloj, pakaĵfabrikistoj, aparatofabrikistoj, ekranproduktantoj kaj industriaj fabrikantoj. La dikeco, dimensioj, koloro, surfaco kaj formaj postuloj de la lameno povas esti diskutitaj laŭ la projekto.
Priskribo de Polistirena Folio
Polistireno ( PS ) folimaterialo estas termoplasta materialo kaj unu el la plej vaste uzataj plastoj. Ĝi havas bonegajn elektrajn kaj mekanikajn ecojn, bonan prilaboreblecon kaj haveblas en diversaj koloroj. Alt-frapa Polistireno ( HIPS ) folimaterialo estas fortika, malaltkosta plasto, kiu estas facile fabrikebla kaj termoformebla. Ĝi ofte estas uzata en aplikoj, kie alta fraprezisto kaj prilaborebleco estas necesaj je atingebla prezo.
La sperto de HSQY Plastic pri plastaj materialoj estas unu el la solvoj, kiujn ni ofertas al niaj klientoj. Ni provizas la plej bonan kaj plej vastan gamon de polistireno je la plej konkurencaj prezoj. Kunhavigu viajn bezonojn pri polistireno kun ni kaj kune ni povas elekti la ĝustan solvon por via apliko.
Specifoj de Polistirenaj Folioj
| Produkta Artikolo |
Polistirena Folio |
| Materialo |
Polistireno ( PS ) |
| Koloro |
Blanka, Nigra, Laŭmenda |
| Larĝo |
Maks. 1600mm |
| Dikeco |
0,2mm ĝis 6mm, Laŭmenda |
Trajto de Polistirena Folio
Alta rezisto al efiko :
PS-folio plibonigitaj per kaŭĉukaj modifantoj, HIPS folimaterialo eltenas ŝokojn kaj vibrojn sen fendiĝi, superante norman polistirenon.
Facila Fabrikado :
PS folimaterialo estas kongrua kun lasera tranĉado, premtranĉado, CNC-maŝinado, termoformado kaj vakua formado. Ĝi povas esti gluita, pentrita aŭ ekranpresita.
Malpeza kaj Rigida :
PS folimaterialo kombinas malaltan pezon kun alta rigideco, reduktante transportkostojn samtempe konservante strukturan rendimenton.
Kemia kaj Humideca Rezisto :
Rezistas akvon, diluitajn acidojn, alkalojn kaj alkoholon, certigante longdaŭrecon en humidaj aŭ milde korodaj medioj.
Glata Surfaca Finpoluro :
PS folimaterialo estas idealaj por altkvalita presado, etikedado aŭ lamenigado por markigo aŭ estetikaj celoj.
Apliko de Polistirena Folio
Pakado : Protektaj pletoj , konkoŝeloj, kaj veziketpakaĵoj por elektronikaĵoj, kosmetikaĵoj, kaj manĝujoj.
Ŝildoj kaj Ekranoj : Malpezaj podetalaj ŝildoj, aĉetlokaj (POP) ekranoj kaj ekspoziciaj paneloj.
Aŭtomobilaj Komponantoj : Internaj tajladoj, instrumentpaneloj kaj protektaj kovriloj.
Konsumvaroj : Fridujaj tegaĵoj, ludilpartoj kaj hejmaj aparatoj.
Memfarado kaj Prototipado : Modelkreado, lernejaj projektoj kaj metiaj aplikoj pro facila tranĉado kaj formado.
Medicina & Industria : Steriligeblaj pletoj , ekipaĵkovriloj, kaj ne-portantaj komponantoj.
PAKADO

EKSPOZICIO

ATESTILO