Bonjour Feuille en PS pour le formage sous vide et le thermoformage
HSQY HIPS matériau en feuille pour le formage sous vide combine résistance aux chocs, rigidité et bonne formabilité pour plateaux , l'emballage, les doublures d'appareils, les couvercles, les boîtiers, les présentoirs et les composants thermoformés industriels.
Le polystyrène choc, communément abrégé en HIPS , est un matériau en polystyrène modifié par du caoutchouc largement utilisé pour le formage sous vide et le thermoformage car il offre un équilibre pratique entre ténacité, rigidité, performance de traitement et coût du matériau.
La gamme de produits HSQY actuelle propose des épaisseurs allant de 0,2 mm à 6 mm environ, des largeurs jusqu'à 1 600 mm et des coloris blanc, noir ou personnalisés. Le choix du matériau dépend de la profondeur de formage, des dimensions du moule, de l'épaisseur de paroi finale et des exigences de la pièce finale.
![HIPS matériau en feuille pour le formage sous vide]()
Bonjour Feuille en PS pour le thermoformage sous vide
![Thermoformage du polystyrène choc matériau en feuille]()
Feuille de thermoformage HIPS
![Polystyrène matériau en feuille pour composants thermoformés]()
Feuille de polystyrène pour pièces moulées
Spécifications des feuilles de thermoformage sous vide HIPS
| de la propriété |
Spécifications |
| Produit |
HIPS / Feuille de polystyrène pour thermoformage sous vide |
| Matériel |
Polystyrène ( PS ) / Polystyrène choc ( HIPS ) |
| Épaisseur |
0,2 mm - 6 mm, sur mesure |
| Largeur maximale |
Jusqu'à environ 1600 mm |
| Couleur |
Blanc, Noir, Couleurs personnalisées |
| Surface |
Surface lisse ; brillante, mate ou spécifique à l'application, sous réserve de confirmation de qualité |
| Procédés de formage |
Formage sous vide, thermoformage et procédés de formage apparentés matériau en feuille selon la nuance et l'équipement |
| Traitement secondaire |
Découpe, découpe à l'emporte-pièce, usinage CNC, perçage, fraisage, collage, peinture, impression et lamination selon les spécifications |
| Applications typiques |
Emballages plateaux , inserts, doublures d'appareils électroménagers, couvercles, boîtiers, présentoirs PLV, panneaux, prototypes et composants thermoformés industriels |
Note technique : Les performances de formage dépendent de la nuance exacte HIPS , de l’épaisseur matériau en feuille , des conditions de chauffage, de la géométrie du moule et des exigences relatives à la pièce finie. Les spécifications finales doivent être confirmées à l’aide de l’équipement de thermoformage prévu et de la conception de la pièce.
Qu'est-ce qu'une feuille de thermoformage sous vide HIPS ?
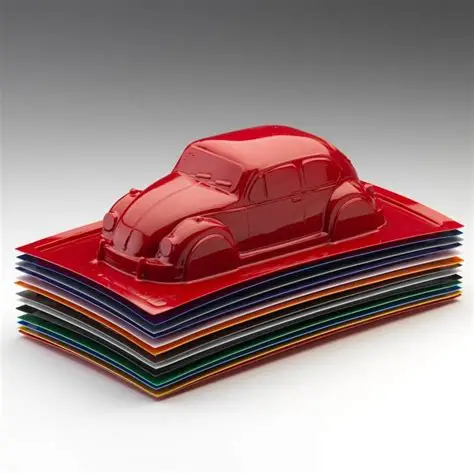
HIPS Le formage sous vide matériau en feuille est du polystyrène choc fourni sous forme de plat matériau en feuille ou de matériau de formage adapté à la fabrication de composants en plastique tridimensionnels.
Lors du formage sous vide, le matériau matériau en feuille est chauffé jusqu'à ce qu'il devienne suffisamment malléable. Le vide plaque ensuite le matériau chauffé contre un moule, où il refroidit et prend la forme souhaitée.
HIPS est particulièrement utile lorsque le composant fini nécessite une plus grande robustesse que le GPPS standard tout en nécessitant un thermoformage, un ébarbage et une fabrication secondaire économiques.
Pourquoi HIPS est-il largement utilisé pour le thermoformage sous vide ?
Bonne formabilité : Les nuances HIPS appropriées peuvent être formées en plateaux , doublures, couvercles et boîtiers à l'aide d'équipements de thermoformage conventionnels.
Résistance aux chocs améliorée : la modification du caoutchouc offre une plus grande robustesse que la norme GPPS .
Rigidité utile : Les pièces formées peuvent conserver une rigidité structurelle utile lorsque l'épaisseur initiale appropriée est sélectionnée.
Traitement économique : HIPS est largement choisi pour les produits formés en grand volume où les coûts des matériaux et du traitement sont importants.
Découpe et fabrication faciles : les pièces finies peuvent être coupées, percées, fraisées et usinées à l’aide d’outils appropriés.
Options de surface : Blanc, noir, couleurs personnalisées et différentes finitions de surface peuvent être envisagées en fonction de l’application.
Imprimable et peignable : les surfaces compatibles peuvent supporter l’impression, l’étiquetage, la peinture et les finitions décoratives après des tests de compatibilité.
Formage sous vide vs. thermoformage
Le thermoformage est un procédé plus général qui consiste à chauffer un matériau en feuille et à lui donner la forme d'un composant tridimensionnel. Le formage sous vide est l'une des méthodes de thermoformage les plus courantes.
| du procédé |
Description générale |
Utilisation typique |
| thermoformage sous vide |
La pression du vide attire le matériau en feuille chauffé contre le moule |
Plateaux, couvercles, présentoirs, doublures et pièces moulées relativement simples |
| Formage sous pression |
Une pression d'air supplémentaire aide le matériau en feuille à lutter contre le moule |
Applications nécessitant une plus grande précision de surface, sous réserve de l'utilisation de matériaux et d'équipements appropriés. |
| Thermoformage général |
Catégorie générale englobant les procédés de formage sous vide, sous pression et assistés mécaniquement |
Emballages, appareils électroménagers, composants industriels et produits en plastique moulé |
Comment choisir l'épaisseur HIPS pour le thermoformage sous vide
L'épaisseur initiale matériau en feuille est l'un des paramètres d'achat les plus importants car le matériau devient plus mince lorsqu'il s'étire sur ou dans le moule.
| Sens de l'épaisseur |
Sens général d'application |
| 0,2 - 0,5 mm |
Composants minces plateaux , inserts et composants formés légers |
| 0,5 - 1,0 mm |
Emballages, présentoirs, petits couvercles et produits thermoformés légers en général |
| 1,0 - 2,0 mm |
Composants d'appareils de calibre moyen plateaux |
| 2,0 - 4,0 mm |
Pièces moulées de grande taille, couvercles d'équipements, panneaux d'appareils et composants industriels |
| 4,0 - 6,0 mm |
Composants formés ou fabriqués de forte épaisseur nécessitant une plus grande rigidité initiale matériau en feuille |
Ces plages de valeurs correspondent à des orientations générales de sélection plutôt qu'à des limites d'application fixes. Une petite pièce emboutie profondément peut nécessiter une épaisseur initiale matériau en feuille plus importante qu'une pièce emboutie superficielle beaucoup plus grande.
Paramètres clés du thermoformage sous vide
Le choix d'une pièce thermoformée sous vide matériau en feuille ne doit pas se baser uniquement sur son épaisseur. La géométrie du moule et les conditions de traitement influencent directement la pièce finie.
| Paramètre |
: Pourquoi est-il important ? |
| Épaisseur initiale de la feuille |
Détermine la quantité de matériau disponible avant l'étirement |
| Largeur et longueur du moule |
Détermine les dimensions et la zone de serrage requises pour matériau en feuille |
| Profondeur de formation |
Les cavités profondes entraînent généralement un amincissement plus important de la paroi. |
| Rapport de tirage |
Permet d'évaluer l'étirement nécessaire du matériau en feuille lors de sa formation. |
| Rayon de coin |
Les angles vifs peuvent accentuer l'amincissement localisé et les contraintes. |
| Espacement des cavités |
Des cavités rapprochées peuvent augmenter le risque de formation de brides. |
| Uniformité du chauffage |
Un chauffage inégal peut provoquer un affaissement et une déformation irréguliers. |
| Système de vide |
Les performances du vide influencent la définition du moule et la régularité du formage. |
| Épaisseur de paroi finie |
La mesure doit être effectuée aux angles critiques, sur les parois latérales et dans les cavités profondes. |
Répartition de l'épaisseur de paroi après formage sous vide
L'épaisseur imprimée sur une spécification HIPS matériau en feuille décrit la surface plane d'origine matériau en feuille . Elle ne représente pas l'épaisseur de chaque zone du composant formé fini.
Lorsque HIPS s'étire dans un moule, la matière est redistribuée. Les coins, les parois latérales profondes et les zones les plus éloignées du plan initial matériau en feuille peuvent devenir sensiblement plus minces.
Lorsque l'épaisseur minimale de paroi est critique, les acheteurs doivent fournir les exigences relatives à la pièce finie et évaluer les échantillons produits sur le moule prévu plutôt que de spécifier uniquement la jauge d'origine matériau en feuille .
Réduction de la sangle lors du thermoformage sous vide
Le phénomène de « webing » se produit lorsque des plis indésirables se forment entre les éléments ou les cavités du moule. Il est influencé par l'espacement des moules, la température, la matériau en feuille , matériau en feuille géométrie d'emboutissage et la technique de formage.
Si un produit existant présente des défauts de moulage (effet de toile), veuillez fournir le dessin du moule, l'épaisseur matériau en feuille , l'espacement des cavités et des photographies de la pièce formée lors de la discussion sur le choix du matériau. Un changement de matériau seul peut ne pas résoudre un problème de moule ou de chauffage.
Bonjour Feuille en PS pour les plateaux et inserts d'emballage
HIPS peut être formé sous vide en plateaux de protection, en inserts, en supports de composants et en autres structures d'emballage rigides où la robustesse, la rigidité et le formage économique sont importants.
Pour les projets d'emballage, spécifiez la taille des cavités, leur nombre, le poids du produit, le comportement d'empilage requis et l'épaisseur minimale de la paroi finie.
Les emballages alimentaires, pharmaceutiques, médicaux et sensibles aux décharges électrostatiques nécessitent un matériau de qualité spécifique à l'application et une documentation appropriée. La norme HIPS ne doit pas être considérée comme automatiquement adaptée à ces applications réglementées.
Bonjour Feuille en PS pour les doublures et composants d'appareils électroménagers
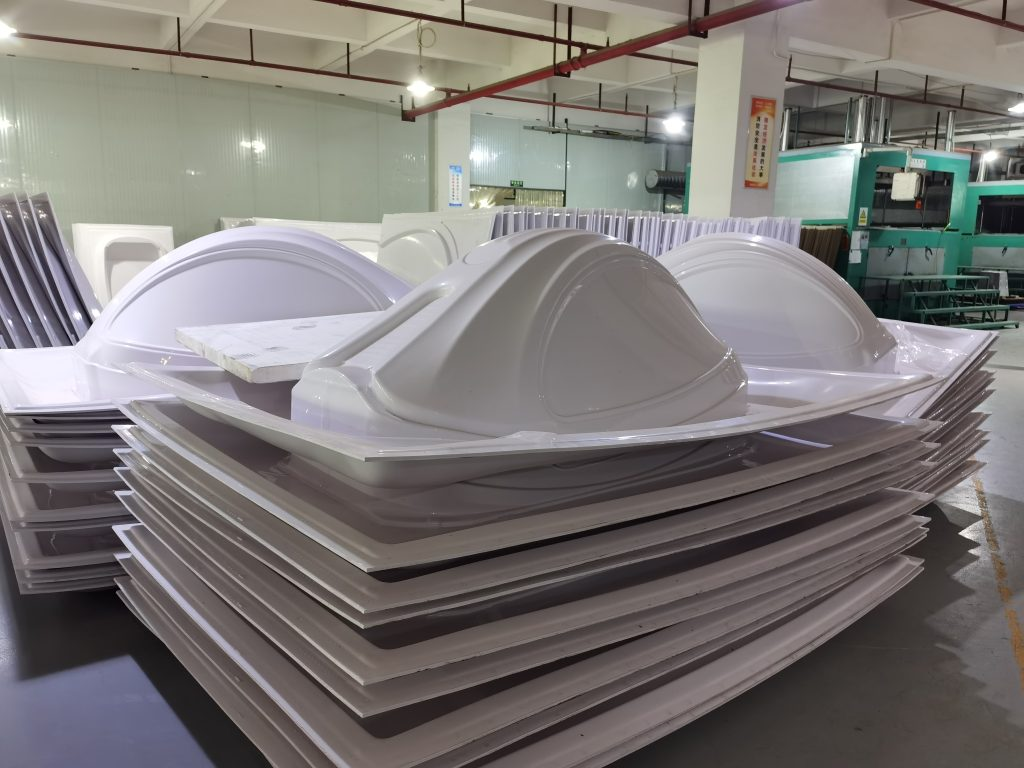
HIPS est largement considéré pour les revêtements de réfrigérateurs, les intérieurs d'appareils électroménagers, les couvercles, les boîtiers et plateaux car les qualités appropriées combinent la capacité de thermoformage avec une rigidité utile et une résistance aux chocs.
Les fabricants d'appareils doivent spécifier la profondeur de formage, la température de fonctionnement, l'exposition aux détergents ou aux produits chimiques, la couleur, la finition de surface et les performances mécaniques requises lors de l'évaluation d'une nuance HIPS .
Bonjour Feuille en PS pour les couvercles et boîtiers d'équipement
Les HIPS de calibre moyen et plus lourd peuvent être formés sous vide pour créer des couvercles, des boîtiers et des enceintes de protection pour les équipements où le faible poids, l'apparence et la production économique sont importants.
L’adéquation des pièces finies doit être évaluée en fonction de leurs dimensions, des exigences en matière d’impact, des points de fixation, des portées non supportées et des conditions de fonctionnement.
Bonjour Feuille en PS pour les présentoirs et la signalétique PLV
Le thermoformage sous vide permet de transformer HIPS en composants d'affichage tridimensionnels, panneaux de marque, présentoirs de produits, enseignes et agencements de vente au détail.
Les surfaces appropriées HIPS peuvent également être imprimées, peintes ou décorées après formage. L'adhérence de l'impression ou du revêtement doit être vérifiée en utilisant la nuance matériau en feuille réelle et la surface finie.
Bonjour Feuille en PS pour la fabrication de prototypes et de maquettes
HIPS est utile pour le formage sous vide de prototypes car les matériau en feuille peuvent être chauffés, formés, taillés, percés, collés et peints à l'aide de techniques de fabrication courantes.
Le prototypage permet également aux fabricants d'évaluer la géométrie du moule, la répartition de l'épaisseur des parois et la rigidité des pièces avant de s'engager dans une production en plus grande quantité.
Blanc contre Noir HIPS pour le thermoformage sous vide
| option |
Orientation générale des demandes d' |
| Blanc HIPS |
Revêtements pour appareils électroménagers, présentoirs imprimés, blancs plateaux , prototypes et pièces moulées diverses |
| Noir HIPS |
Composants industriels plateaux , couvercles, boîtiers, écrans sombres et composants moulés opaques |
| Couleurs personnalisées |
Les composants de marque et les exigences d'apparence spécifiques à l'application sont soumis à confirmation de production. |
HIPS vs. GPPS pour le formage sous vide
| Fonctionnalité |
HIPS |
GPPS |
| Structure matérielle |
polystyrène modifié par du caoutchouc |
Polystyrène à usage général |
| Aspect typique |
Normalement opaque |
Normalement transparent et brillant |
| Résistance aux chocs |
Plus élevé en raison de la modification du caoutchouc |
Plus fragile |
| Direction du thermoformage sous vide |
Généralement privilégié lorsque la robustesse et la formabilité générale sont prioritaires |
Peut être évalué lorsque la transparence est requise. |
| Pièces typiques |
Plateaux, doublures, couvercles, boîtiers et composants opaques |
Emballages transparents, couvercles et composants d'affichage |
HIPS contre ABS pour le thermoformage sous vide
| Facteur de sélection |
HIPS |
ABS |
| Positionnement principal |
Matériau de thermoformage économique |
thermoplastique technique pour des applications plus exigeantes |
| Applications typiques |
Plateaux, présentoirs, revêtements pour appareils électroménagers, couvercles et boîtiers divers |
Boîtiers robustes, composants automobiles et pièces industrielles plus exigeantes |
| Sélection des matériaux |
Choisir en fonction de l'impact, de la température, de la rigidité, de l'aspect, de la géométrie de formage et du coût de la pièce finie. |
Aspect de la surface de la tôle et de la pièce finie
La finition de surface est importante car l'apparence de l'original matériau en feuille influence l'apparence du composant formé.
Avant la production, il convient de préciser la finition (brillante, mate, lisse ou spécifique à l'application). Le chauffage et l'étirage pouvant modifier la brillance et la texture, l'aspect doit être validé à l'aide d'un échantillon représentatif formé, notamment lorsque la qualité esthétique est primordiale.
Finition et fabrication secondaire
Après le thermoformage sous vide, il est généralement nécessaire d'éliminer l'excédent de matière de la pièce finie. HIPS peut être usiné à l'aide de méthodes appropriées d'ébavurage, de découpe, de fraisage, de perçage, de poinçonnage et d'usinage CNC.
Les conditions d'outillage et de traitement doivent être sélectionnées en fonction de l'épaisseur matériau en feuille et de la géométrie de la pièce afin d'obtenir des bords nets sans chaleur excessive ni contrainte mécanique.
Le traitement laser peut être possible pour certaines applications du polystyrène avec un équipement et une ventilation appropriés, mais l'adéquation du procédé, les fumées, la qualité des bords et les exigences du lieu de travail doivent être validées avant la production.
Impression, peinture et décoration après formage
Les composants HIPS appropriés peuvent être imprimés, peints, étiquetés, collés ou laminés après formage lorsque le matériau et la surface sélectionnés sont compatibles avec le processus en aval.
Si une impression ou un revêtement est nécessaire, précisez si la décoration intervient avant ou après le formage, car l'étirage peut affecter les graphismes imprimés, la brillance et l'aspect de la surface.
Applications intérieures et extérieures
La norme HIPS est principalement utilisée dans des applications intérieures ou contrôlées, sauf si la qualité sélectionnée a été formulée et testée pour une exposition extérieure prolongée.
Avant de choisir les matériaux, il convient de préciser l'exposition au soleil, les exigences en matière d'UV, la plage de températures, la durée de vie requise et les attentes en matière d'apparence.
Quelles informations devez-vous fournir pour obtenir un devis de thermoformage sous vide ?
| Informations requises |
à fournir |
| Produit fini |
Plateau, doublure, boîtier, couvercle, présentoir, composant d'appareil ou autre pièce moulée |
| Épaisseur initiale |
Épaisseur requise matériau en feuille ou recommandation requise |
| Format de la feuille |
Largeur × longueur requises ; largeur maximale actuelle d'environ 1600 mm |
| Dimensions du moule |
Dimensions du moule : longueur, largeur et cavité |
| Profondeur de formation |
Profondeur maximale de la pièce formée |
| Rapport de tirage |
Indiquez si le calcul a déjà été effectué ou fournissez un dessin de la pièce pour évaluation. |
| Épaisseur de paroi finie |
Épaisseur minimale requise dans les zones critiques |
| Couleur |
Exigence de couleur blanche, noire ou personnalisée |
| Surface |
Aspect brillant, mat, lisse ou spécifique à l'application |
| Informations sur la machine |
Zone de formage maximale, dimensions de serrage et limitations des équipements concernés |
| Traitement secondaire |
Découpe, perçage, usinage CNC, impression, peinture, collage ou lamination |
| Exigence particulière |
Exigences relatives au contact alimentaire, aux décharges électrostatiques, à la résistance aux flammes, aux UV, au secteur médical, aux appareils électroménagers ou à l'automobile, le cas échéant. |
| Quantité |
Quantité d'essai, quantité de commande régulière et demande annuelle estimée |
| Destination |
Pays et port de destination |
Questions fréquentes concernant la feuille de thermoformage sous vide HIPS
Qu'est-ce que HIPS ?
HIPS désigne le polystyrène choc. Il s'agit d'un polystyrène modifié au caoutchouc, conçu pour offrir une plus grande robustesse que le GPPS standard, tout en restant facile à thermoformer et à travailler.
Le matériau HIPS est-il adapté au formage sous vide ?
Oui. Le thermoformage sous vide est l'une des principales applications commerciales du HIPS . Les performances de formage dépendent de la nuance, de l'épaisseur, du chauffage, de la géométrie du moule et de la profondeur de formage.
Quelle épaisseur HIPS matériau en feuille HSQY fournit-il ?
Les spécifications actuelles du produit couvrent une épaisseur d'environ 0,2 mm à 6 mm. La disponibilité exacte doit être confirmée en fonction de la largeur, de la couleur et de l'application.
Quelle est la largeur maximale HIPS matériau en feuille ?
La fiche technique actuelle du produit mentionne des largeurs allant jusqu'à environ 1600 mm.
Quelles sont les couleurs disponibles ?
La gamme actuelle comprend les coloris blanc, noir et personnalisés. La disponibilité finale dépend de la qualité et des spécifications de production choisies.
Quelle épaisseur de HIPS est la meilleure pour le formage sous vide ?
Il n'existe pas d'épaisseur optimale universelle. L'épaisseur initiale correcte dépend des dimensions du moule, de la profondeur de formage, du taux d'emboutissage et de l'épaisseur minimale de paroi requise pour la pièce finie.
Est-ce que HIPS s'amincit lors du formage sous vide ?
Oui. Le matériau en feuille s'étire pendant le formage, donc les coins et les parois latérales profondes peuvent devenir plus minces que l'épaisseur initiale d'origine.
Qu’est-ce qui provoque la formation de brides lors du thermoformage sous vide ?
La géométrie du moule, l'espacement réduit des cavités, matériau en feuille excessif, les conditions de chauffage et la technique de formage peuvent influencer la structure de la sangle. Le choix du matériau n'est qu'un aspect du contrôle de cette structure.
Peut-on utiliser HIPS pour le formage sous vide par emboutissage profond ?
L'efficacité HIPS peut être évaluée pour les pièces embouties profondément, mais la distribution de l'épaisseur des parois devient de plus en plus importante à mesure que la profondeur d'emboutissage augmente. Veuillez indiquer les dimensions du moule et l'épaisseur minimale requise pour l'évaluation.
Peut-on utiliser HIPS pour emballer plateaux ?
Oui. HIPS peut être thermoformé sous vide pour la fabrication d'emballages plateaux et d'inserts. Les applications impliquant des produits alimentaires, médicaux, pharmaceutiques ou électroniques sensibles aux décharges électrostatiques nécessitent des qualités et une documentation appropriées.
Peut-on utiliser HIPS pour les revêtements de réfrigérateur ?
Le matériau HIPS est largement utilisé pour le revêtement intérieur des appareils électroménagers et des réfrigérateurs. Son adéquation exacte dépend des performances de formage, de la température, de l'exposition chimique et de la qualité du matériau requis.
Quelle est la différence entre HIPS et GPPS pour le formage sous vide ?
HIPS est généralement opaque et offre une meilleure résistance aux chocs. GPPS est généralement transparent et brillant, mais relativement fragile ; il est donc plus approprié lorsque la transparence est primordiale.
Quelle est la différence entre HIPS et l'ABS pour le thermoformage ?
HIPS est couramment choisi pour les produits thermoformés économiques. L'ABS est généralement privilégié lorsqu'un équilibre différent entre résistance aux chocs, résistance à la chaleur et performances techniques est requis.
Peut-on imprimer HIPS après sa formation ?
Les surfaces HIPS peuvent être imprimées ou décorées après formage. L'adhérence de l'encre, la finition de surface et les conditions de polymérisation doivent être testées sur la pièce finie.
Peut-on utiliser HIPS à l'extérieur ?
La norme HIPS est principalement destinée aux applications intérieures. Pour les projets extérieurs, il convient de préciser les exigences en matière de résistance aux UV, aux intempéries et de durée de vie avant de choisir une nuance.
La norme HIPS peut-elle être utilisée pour les dispositifs médicaux stérilisables plateaux ?
Les matériaux industriels standard HIPS ne doivent pas être considérés comme convenant automatiquement à la stérilisation ou à un usage médical. Les projets médicaux doivent définir la méthode de stérilisation, les exigences réglementaires et la documentation relative aux matériaux avant de choisir un grade.
Quelles informations dois-je fournir pour obtenir un devis ?
Veuillez fournir l'application finie, matériau en feuille épaisseur, largeur et longueur, couleur, finition de surface, dimensions du moule, profondeur de formage, épaisseur minimale de paroi finie, informations sur la machine, quantité et destination.
Emballage et livraison
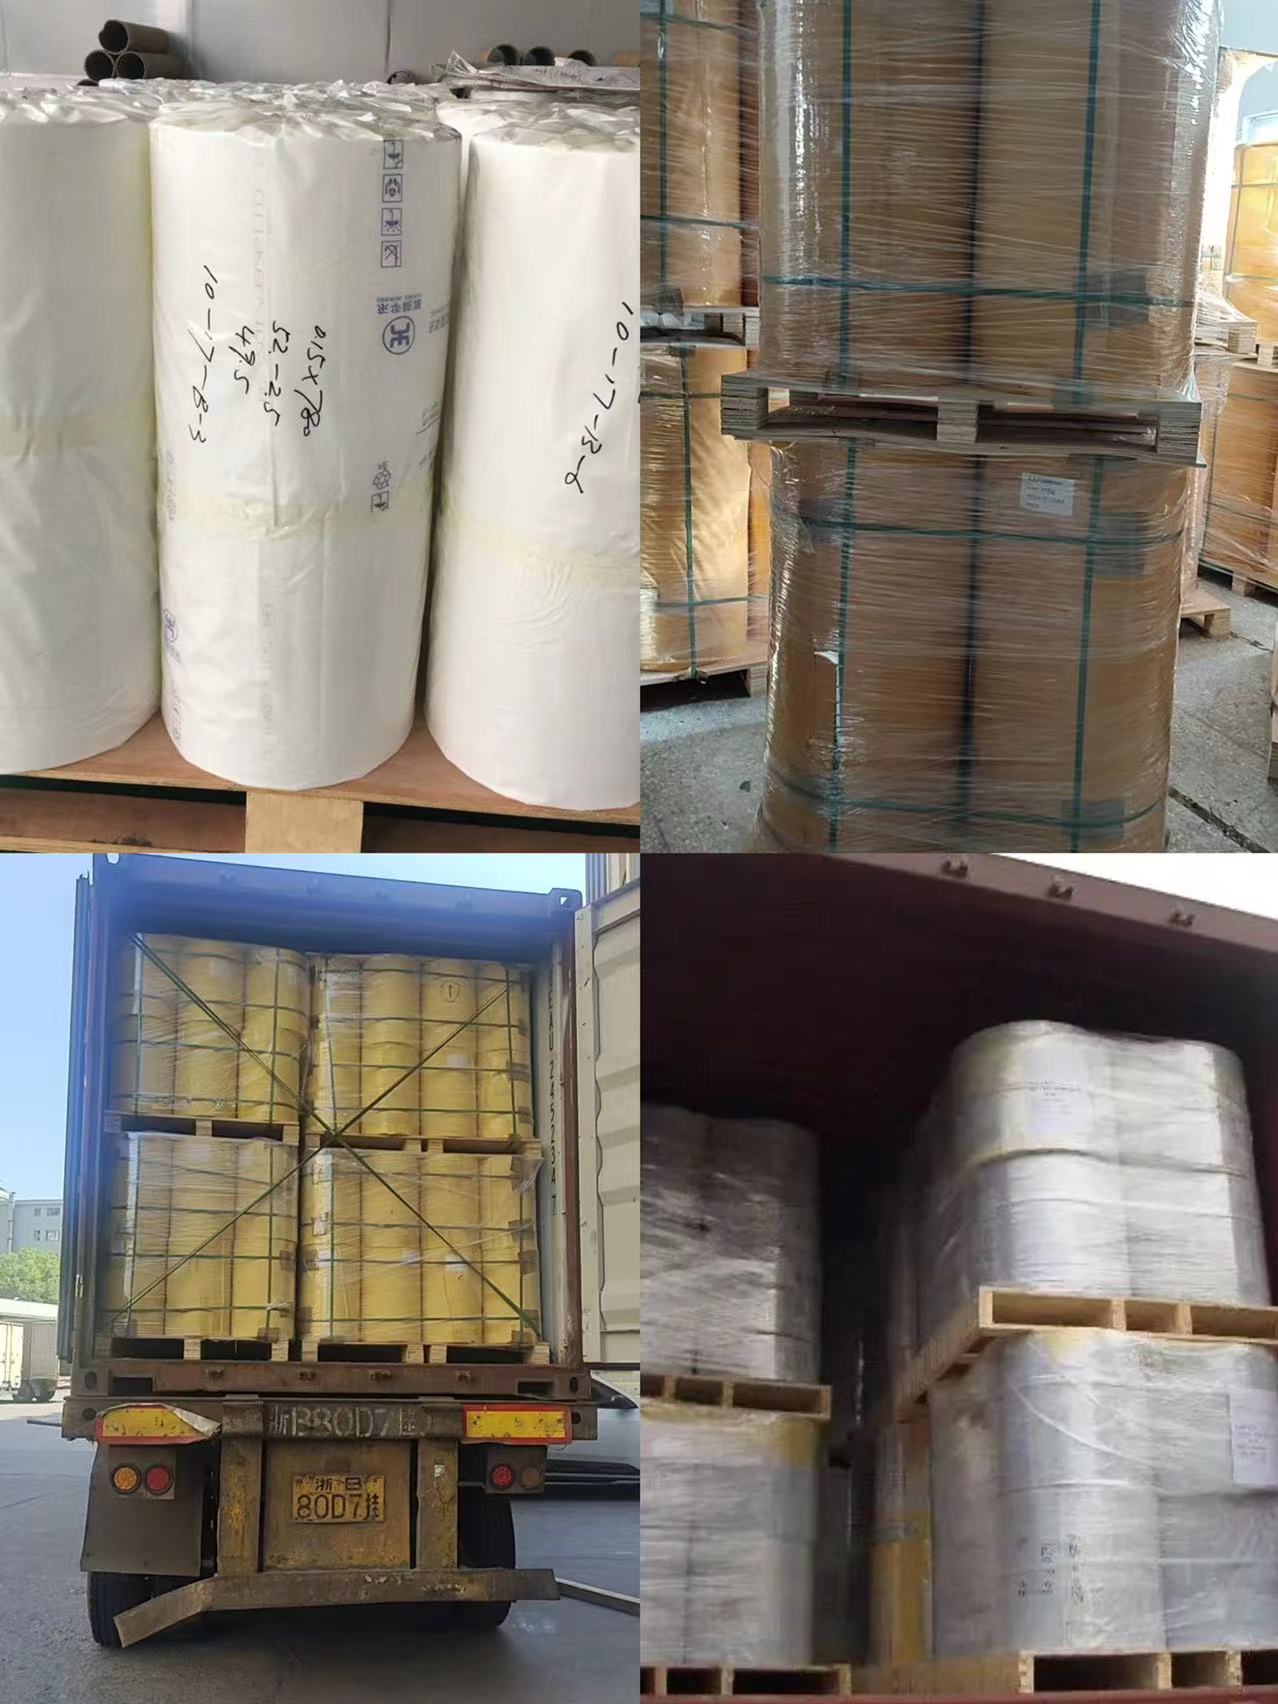
Les HIPS formant matériau en feuille doivent être protégés conformément aux exigences de taille, d'épaisseur et de surface matériau en feuille afin de réduire les rayures, la contamination, les dommages aux bords et les mouvements pendant le transport.
![HIPS formage sous vide matériau en feuille emballage d'exportation]()
Emballage d'exportation pour la feuille thermoformée HIPS
Salons du groupe HSQY Plastic
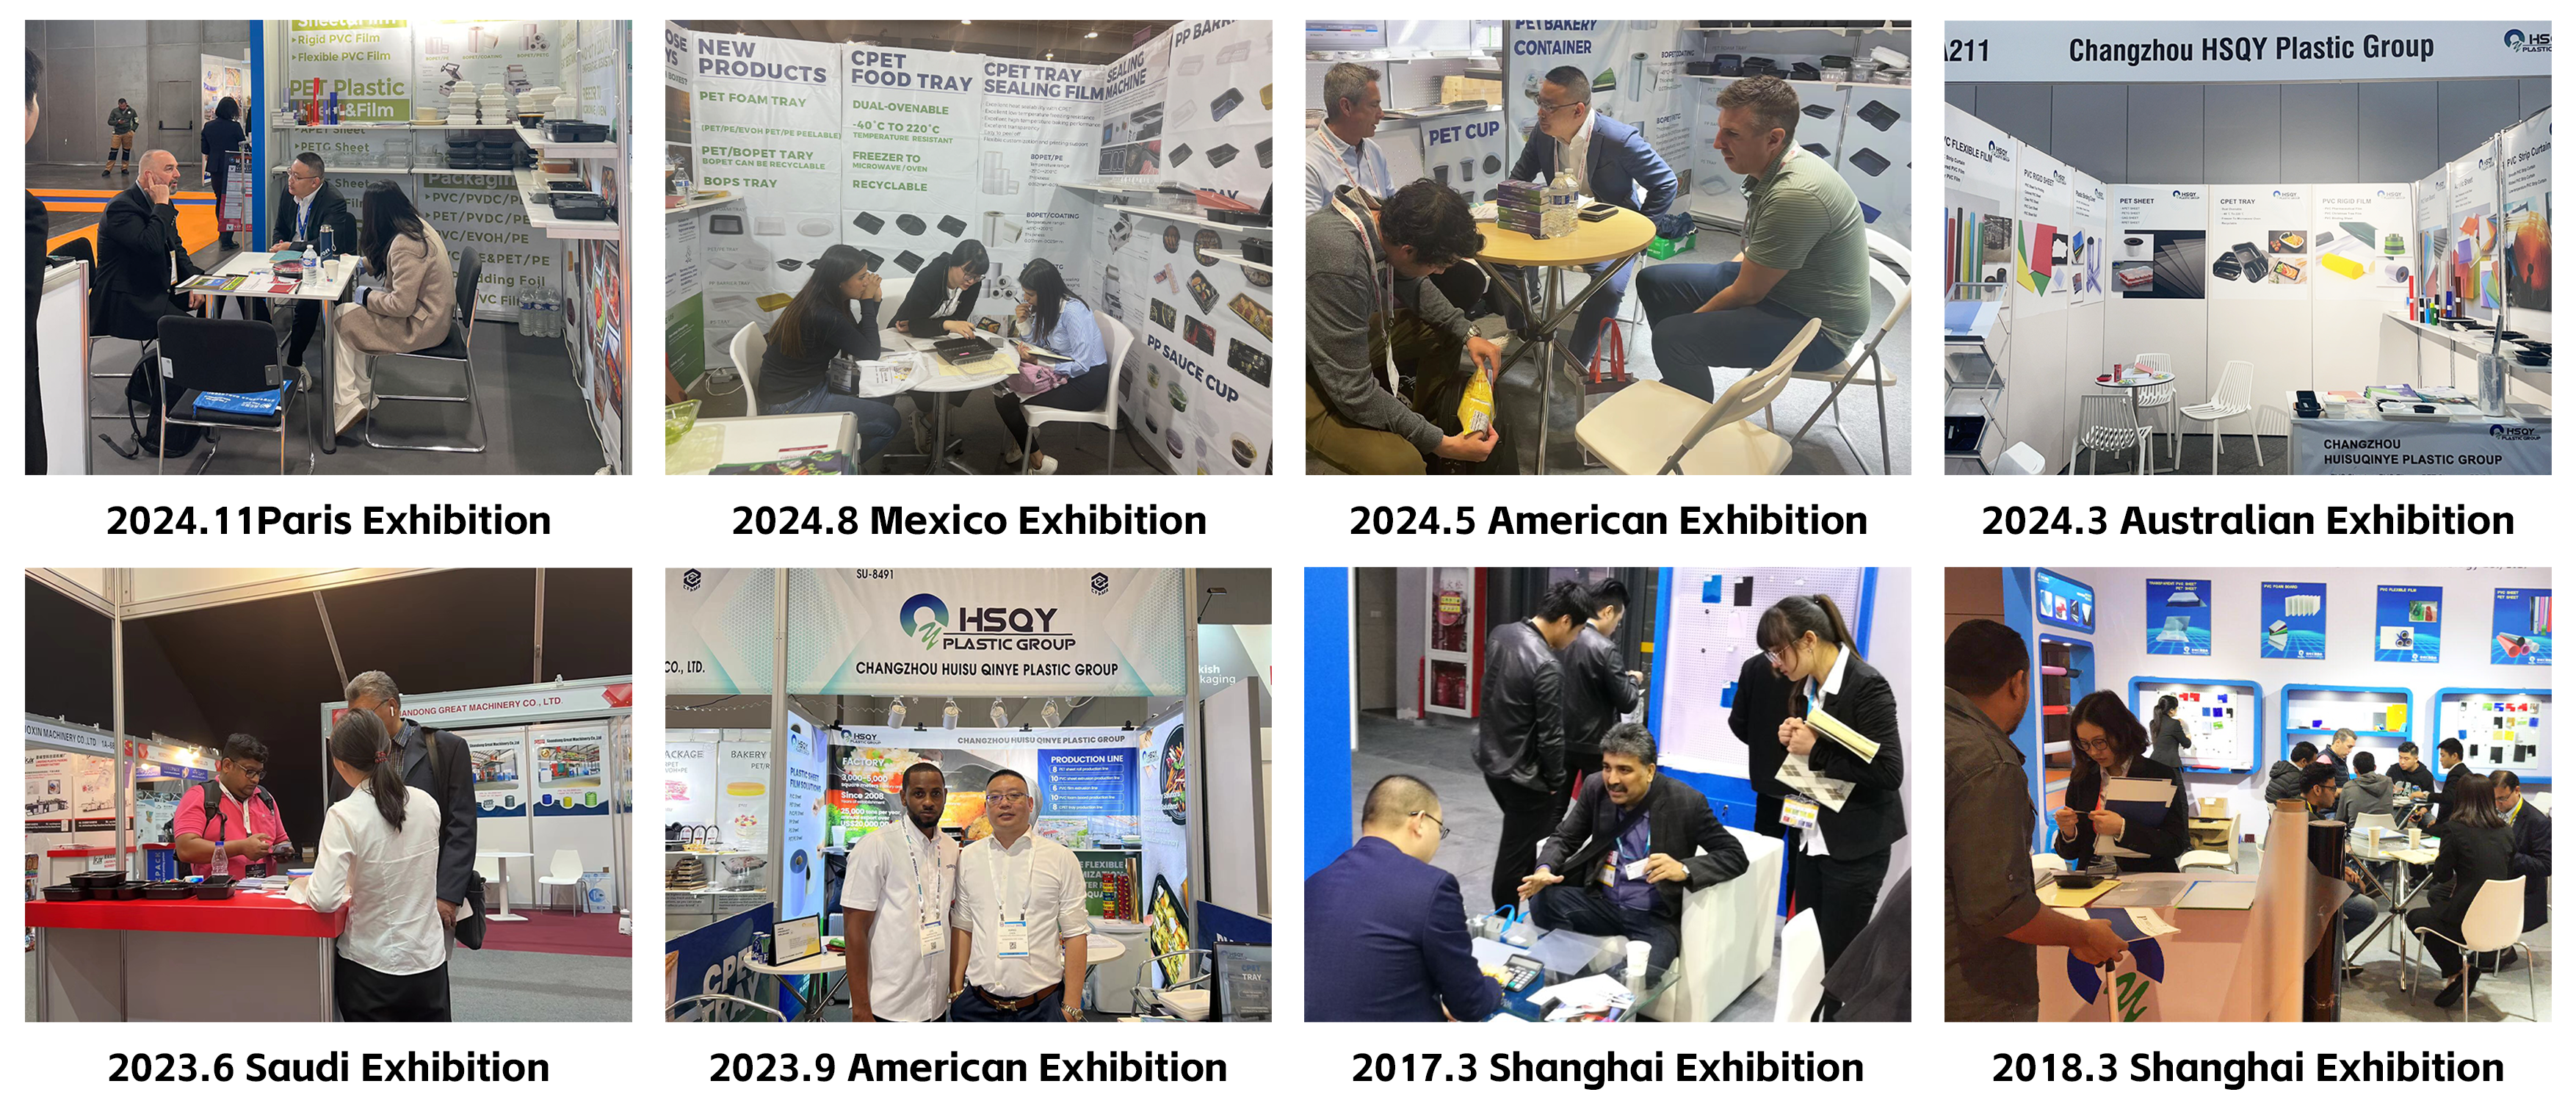
Le groupe HSQY Plastic rencontre des thermoformeurs, des fabricants d'emballages, des producteurs d'appareils électroménagers, des distributeurs et d'autres acheteurs de matériau en feuille lors de salons internationaux de l'industrie.
![Salons internationaux du groupe HSQY Plastic]()
Activités d'exposition internationale du groupe HSQY Plastic
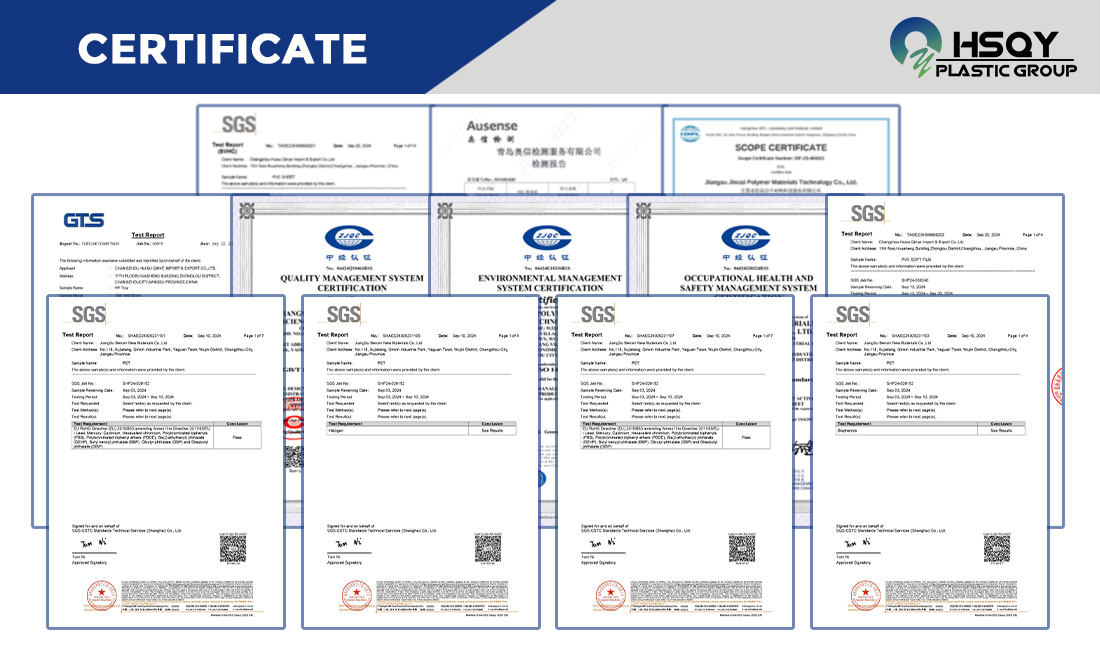
Certificats et documents
Les certificats et la documentation technique disponibles doivent être confirmés pour la nuance exacte HIPS , l'épaisseur et l'application prévue avant l'approbation de la commande.
À propos du groupe HSQY Plastic
HSQY Plastic Group fournit des matériaux plastiques HIPS , GPPS et autres matériau en feuille aux entreprises de formage sous vide, de thermoformage, aux fabricants d'emballages, aux fabricants d'électroménagers, aux producteurs de présentoirs et aux transformateurs industriels. L'épaisseur, les dimensions, la couleur, l'état de surface et les exigences de formage des feuilles peuvent être définis en fonction du projet.
Description de la feuille de polystyrène
Le polystyrène ( PS matériau en feuille est un matériau thermoplastique et l'un des plastiques les plus utilisés. Il possède d'excellentes propriétés électriques et mécaniques, une bonne aptitude à la mise en œuvre et est disponible dans une large gamme de couleurs. Le polystyrène choc ( HIPS matériau en feuille est un plastique robuste et économique, facile à travailler et à thermoformer. Il est souvent utilisé dans des applications exigeant une haute résistance aux chocs et une bonne aptitude à la mise en œuvre à un prix abordable.
L'expertise de HSQY Plastic en matière de matériaux plastiques est l'une des solutions que nous proposons à nos clients. Nous fournissons la gamme de polystyrène la plus complète et la plus performante aux prix les plus compétitifs. Faites-nous part de vos besoins en polystyrène et ensemble, nous trouverons la solution idéale pour votre application.
Spécifications des feuilles de polystyrène
| Article |
Feuille de polystyrène |
| Matériel |
Polystyrène ( PS ) |
| Couleur |
Blanc, Noir, Personnalisé |
| Largeur |
Max. 1600 mm |
| Épaisseur |
De 0,2 mm à 6 mm, sur mesure |
Caractéristiques des feuilles de polystyrène
Haute résistance aux chocs :
Feuille en PS améliorés avec des modificateurs de caoutchouc, HIPS matériau en feuille résistent aux chocs et aux vibrations sans se fissurer, surpassant le polystyrène standard.
Fabrication facile :
PS matériau en feuille est compatible avec la découpe laser, la découpe à l'emporte-pièce, l'usinage CNC, le thermoformage et le formage sous vide. Il peut être collé, peint ou sérigraphié.
Léger et rigide :
PS matériau en feuille combine un faible poids avec une rigidité élevée, réduisant les coûts de transport tout en maintenant les performances structurelles.
Résistance aux produits chimiques et à l'humidité :
Résiste à l'eau, aux acides dilués, aux alcalis et à l'alcool, assurant une longue durée de vie dans les environnements humides ou légèrement corrosifs.
Finition de surface lisse :
PS matériau en feuille s sont idéaux pour l'impression, l'étiquetage ou le laminage de haute qualité à des fins de marque ou esthétiques.
Application de la feuille de polystyrène
Emballage : Emballages de protection plateaux , coques à clapet et blisters pour les contenants électroniques, cosmétiques et alimentaires.
Signalétique et présentoirs : Signalétique légère pour la vente au détail, présentoirs sur le lieu de vente (PLV) et panneaux d'exposition.
Composants automobiles : Garnitures intérieures, tableaux de bord et housses de protection.
Biens de consommation : Revêtements intérieurs pour réfrigérateurs, pièces de jouets et boîtiers d'appareils électroménagers.
Bricolage et prototypage : Idéal pour la fabrication de maquettes, les projets scolaires et les applications artisanales grâce à sa facilité de découpe et de mise en forme.
Médical et industriel : Stérilisables plateaux , couvercles d'équipement et composants non porteurs.
EMBALLAGE

EXPOSITION

CERTIFICATION