HI Ліст PS для вакуумнага фармавання і тэрмафармавання
HSQY HIPS ліставай матэрыял для вакуумнага фармавання спалучае ў сабе ўдаратрываласць, калянасць і добрую фармавальнасць для латкі , упакоўкі, укладышаў бытавой тэхнікі, вечкаў, карпусоў, дысплеяў і прамысловых тэрмафармаваных кампанентаў.
Ударатрывалы полістырол, звычайна скарочана HIPS , — гэта гумамадыфікаваны полістырол, які шырока выкарыстоўваецца для вакуумнага фармавання і тэрмафармавання, паколькі ён забяспечвае практычны баланс паміж трываласцю, калянасцю, тэхналагічнымі характарыстыкамі і коштам матэрыялу.
Бягучы асартымент прадукцыі HSQY ахоплівае таўшчыню прыблізна ад 0,2 мм да 6 мм, шырыню да 1600 мм, белы, чорны або індывідуальныя колеры. Выбар матэрыялу павінен грунтавацца на глыбіні формы, памерах формы, таўшчыні гатовай сценкі і патрабаваннях да гатовага кампанента.
![HIPS ліставай матэрыял для вакуумнага фармавання]()
HI Ліст PS для вакуумнага фармавання
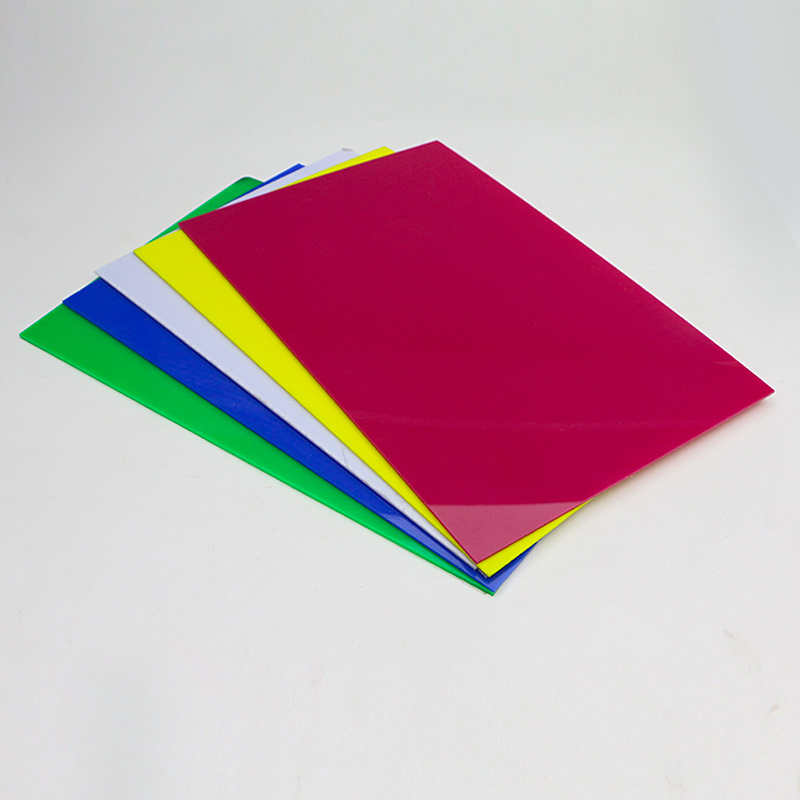
![Тэрмафармаванне ўдаратрывалага полістыролу ліставай матэрыял]()
HIPS Тэрмафармавальны ліст
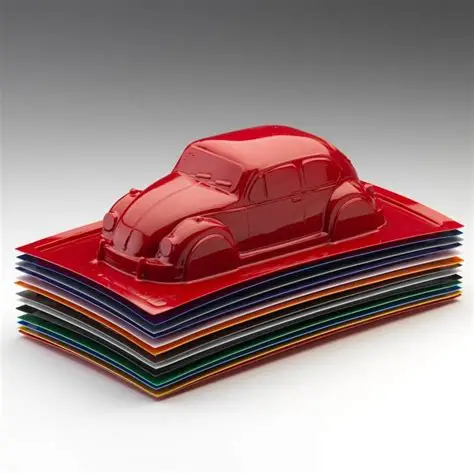
![Полістырол ліставай матэрыял для тэрмафармаваных кампанентаў]()
Пенапластавы ліст для фасонных дэталяў
HIPS Тэхнічныя характарыстыкі лістоў для вакуумнага фармавання
| ўласцівасці |
Спецыфікацыя |
| Прадукт |
HIPS / Ліст з пенаполістыролу для вакуумнага фармавання |
| Матэрыял |
Полістырол ( PS ) / ударатрывалы полістырол ( HIPS ) |
| Таўшчыня |
0,2 мм - 6 мм, на заказ |
| Максімальная шырыня |
Прыблізна да 1600 мм |
| Колер |
Белы, чорны, нестандартныя колеры |
| Паверхня |
Гладкая; глянцавая, матавая або паверхня для канкрэтнага прымянення, якая падлягае пацверджанню класа |
| Працэсы фарміравання |
Вакуумнае фармаванне, тэрмафармаванне і звязаныя з ім працэсы ліставай матэрыял фармавання ў залежнасці ад маркі і абсталявання |
| Другасная апрацоўка |
Рэзка, высечка, апрацоўка на станках з ЧПУ, свідраванне, фрэзераванне, склейванне, афарбоўка, друк і ламінаванне ў залежнасці ад спецыфікацыі |
| Тыповыя прымянення |
Упакоўка латкі , укладышы, падкладкі для бытавой тэхнікі, вечкі, корпусы, дысплеі для продажу, шыльды, прататыпы і прамысловыя тэрмафармаваныя кампаненты |
Заўвага да спецыфікацыі: Характарыстыкі фармавання залежаць ад дакладнай маркі HIPS , таўшчыні ліставай матэрыял , умоў нагрэву, геаметрыі формы і патрабаванняў да гатовай дэталі. Канчатковыя спецыфікацыі павінны быць пацверджаны з выкарыстаннем прызначанага абсталявання для тэрмафармавання і канструкцыі дэталі.
Што такое HIPS вакуумна-фармавальны ліст?
Вакуумнае фармаванне HIPS ліставай матэрыял — гэта ўдаратрывалы полістырол, які пастаўляецца ў выглядзе плоскага ліставай матэрыял або прыдатнага для вырабу трохмерных пластыкавых кампанентаў.
Падчас вакуумнага фармавання ліставай матэрыял награваецца да таго часу, пакуль не стане дастаткова гнуткім. Затым вакуум прыціскае нагрэты матэрыял да формы, дзе ён астывае і захоўвае патрэбную форму.
HIPS асабліва карысны, калі гатовы кампанент патрабуе большай трываласці, чым стандартны GPPS але пры гэтым усё яшчэ патрабуе эканамічнага тэрмафармавання, абрэзкі і другаснай апрацоўкі.
Чаму HIPS шырока выкарыстоўваецца для вакуумнага фармавання
Добрая фармавальнасць: з прыдатных марак HIPS можна фармаваць латкі , укладышы, вечкі і корпусы з выкарыстаннем звычайнага абсталявання для тэрмафармавання.
Палепшаная ўдаратрываласць: мадыфікацыя гумы забяспечвае большую трываласць, чым стандартная GPPS .
Карысная калянасць: адфармаваныя дэталі могуць падтрымліваць карысную структурную калянасць пры выбары адпаведнага пачатковага калібра.
Эканамічная апрацоўка: HIPS шырока выбіраецца для вырабаў з вялікай колькасцю вырабаў, дзе маюць значэнне выдаткі на матэрыялы і апрацоўку.
Лёгкая абрэзка і выраб: гатовыя дэталі можна рэзаць, свідраваць, фрэзераваць і апрацоўваць з дапамогай адпаведных інструментаў.
Варыянты паверхні: белы, чорны, нестандартныя колеры і розныя віды аздаблення паверхні можна разгледзець у залежнасці ад прымянення.
Прыдатныя для друку і афарбоўкі: пасля праверкі на сумяшчальнасць прыдатныя паверхні могуць вытрымліваць друк, маркіроўку, афарбоўку і дэкаратыўную аздабленне.
Вакуумнае фармаванне супраць тэрмафармавання
Тэрмафармаванне — гэта больш шырокі працэс награвання тэрмапласту ліставай матэрыял і надання яму трохмернай формы. Вакуумнае фармаванне — адзін з найбольш распаўсюджаных метадаў тэрмафармавання.
| працэсу |
Агульнае апісанне |
Тыповае выкарыстанне |
| Вакуумнае фармаванне |
Вакуумны ціск прыцягвае нагрэты ліставай матэрыял да формы |
Латкі, вечкі, дысплеі, укладышы і адносна простыя фасонныя дэталі |
| Фармаванне пад ціскам |
Дадатковы ціск паветра дапамагае ліставай матэрыял супрацьстаяць цвілі |
Прымяненне, якое патрабуе большай дэталізацыі паверхні, пры ўмове наяўнасці адпаведных матэрыялаў і абсталявання |
| Агульная тэрмафармаванне |
Шырокая катэгорыя, якая ахоплівае працэсы вакуумнага, ціскавога і механічнага фармавання |
Упакоўка, бытавая тэхніка, прамысловыя кампаненты і вырабы з пластыка |
Як выбраць таўшчыню HIPS для вакуумнага фармавання
Пачатковая таўшчыня ліставай матэрыял з'яўляецца адным з найважнейшых параметраў пры куплі, таму што матэрыял становіцца танчэйшым па меры расцяжэння на форму або ўнутр яе.
| Таўшчыня Кірунак |
Агульны кірунак нанясення |
| 0,2 - 0,5 мм |
Тонкакаліберныя латкі , устаўкі і лёгкія фармаваныя кампаненты |
| 0,5 - 1,0 мм |
Упакоўка, дысплеі, невялікія вечкі і агульныя лёгкія вырабы вакуумнага фармавання |
| 1,0 - 2,0 мм |
Сярэдняй каліброўкі латкі , корпусы, вечкі і кампаненты прыбора |
| 2,0 - 4,0 мм |
Буйныя фасонныя дэталі, крышкі абсталявання, панэлі прыбораў і прамысловыя кампаненты |
| 4,0 - 6,0 мм |
Тоўстыя штампаваныя або вырабленыя кампаненты, якія патрабуюць большай пачатковай калянасці ліставай матэрыял |
Гэтыя дыяпазоны з'яўляюцца агульнымі рэкамендацыямі па выбары, а не фіксаванымі межамі прымянення. Для невялікай дэталі глыбокай выцяжкі можа спатрэбіцца больш тоўстая пачатковая ліставай матэрыял чым для значна большай дэталі дробнай выцяжкі.
Асноўныя параметры вакуумнага фармавання
Выбіраць вакуумную форму ліставай матэрыял нельга, кіруючыся толькі таўшчынёй. Геаметрыя формы і ўмовы апрацоўкі непасрэдна ўплываюць на гатовы кампанент.
| Параметр. |
Чаму гэта важна |
| Пачатковая таўшчыня ліста |
Вызначае, колькі матэрыялу даступна перад расцяжэннем |
| Шырыня і даўжыня формы |
Вызначае неабходныя памеры ліставай матэрыял і зону заціску |
| Глыбіня фарміравання |
Глыбокія паражніны звычайна ствараюць большае патанчэнне сценак |
| Каэфіцыент розыгрышу |
Дапамагае ацаніць, наколькі ліставай матэрыял павінен расцягвацца падчас фармавання |
| Радыус вугла |
Вострыя куты могуць павялічыць лакальнае вытанчэнне і стрэс |
| Адлегласць паміж поласцямі |
Цесна размешчаныя паражніны могуць павялічыць рызыку закаркавання павуціння |
| Раўнамернасць нагрэву |
Нераўнамерны нагрэў можа прывесці да нераўнамернага прагіну і фарміравання |
| Вакуумная сістэма |
Вакуумная прадукцыйнасць уплывае на выразнасць формы і кансістэнцыю фармавання |
| Таўшчыня гатовай сценкі |
Варта вымяраць у крытычных кутах, бакавых сценках і глыбокіх паражнінах |
Размеркаванне таўшчыні сценкі пасля вакуумнага фармавання
Таўшчыня, надрукаваная ў спецыфікацыі HIPS ліставай матэрыял , апісвае зыходную плоскую паверхню ліставай матэрыял . Яна не адлюстроўвае таўшчыню кожнай зоны гатовага адфармаванага кампанента.
Па меры расцяжэння HIPS у форму, матэрыял пераразмяркоўваецца. Куты, глыбокія бакавыя сценкі і ўчасткі, найбольш аддаленыя ад зыходнай плоскасці ліставай матэрыял могуць стаць значна танчэйшымі.
Калі мінімальная таўшчыня сценкі мае вырашальнае значэнне, пакупнікі павінны падаць патрабаванні да гатовай дэталі і ацаніць узоры, вырабленыя па запланаванай форме, а не ўказваць толькі зыходны калібр ліставай матэрыял .
Памяншэнне структуры стужкі падчас вакуумнага фармавання
Спінчатае ўтварэнне ўзнікае ліставай матэрыял калі паміж элементамі формы або паражнінамі ўтвараюцца непажаданыя зморшчыны. На гэта ўплываюць адлегласць паміж формамі, тэмпература, ліставай матэрыял , геаметрыя выцяжкі і тэхніка фармавання.
Калі ў бягучым вырабе назіраецца дэфармацыя, пры абмеркаванні выбару матэрыялу прадастаўце чарцёж формы, таўшчыню ліставай матэрыял , адлегласць паміж паражнінамі і фатаграфіі адфармаванай дэталі. Адных толькі змяненняў матэрыялу можа быць недастаткова, каб вырашыць праблему з формай або награваннем.
HI Ліст PS для ўпаковачных латкоў і ўставак
HIPS можна вакуумна фармаваць у ахоўныя латкі , устаўкі, трымальнікі кампанентаў і іншыя жорсткія ўпаковачныя канструкцыі, дзе важныя трываласць, калянасць і эканамічнасць фармавання.
Для праектаў па ўпакоўцы ўкажыце памер паражніны, колькасць паражнін, вагу прадукту, неабходныя характарыстыкі штабелявання і мінімальную таўшчыню гатовай сценкі.
Для харчовай, фармацэўтычнай, медыцынскай і электростатычнай упакоўкі патрабуецца клас матэрыялу, спецыфічны для канкрэтнага прымянення, і адпаведная дакументацыя. Стандарт HIPS не павінен аўтаматычна лічыцца прыдатным для гэтых рэгуляваных ужыванняў.
HI Ліст PS для ўкладышаў і кампанентаў бытавой тэхнікі
HIPS шырока выкарыстоўваецца для вырабу ўнутранай абалонкі халадзільнікаў, унутраных паверхняў прыбораў, вечкаў, карпусоў і латкі паколькі прыдатныя маркі спалучаюць у сабе здольнасць да тэрмафармавання з карыснай калянасцю і ўдаратрываласцю.
Вытворцы бытавой тэхнікі павінны ўказваць глыбіню штампоўкі, рабочую тэмпературу, уздзеянне мыйных сродкаў або хімічных рэчываў, колер, аздабленне паверхні і неабходныя механічныя характарыстыкі пры ацэнцы маркі HIPS .
HI Ліст PS для корпусаў і накрыўак абсталявання
Сярэдняй і большай каліброўкі HIPS можна вакуумна фармаваць у вечкі, корпусы і ахоўныя агароджы для абсталявання, дзе важныя нізкая вага, знешні выгляд і эканамічнасць вытворчасці.
Прыдатнасць гатовых дэталяў варта ацэньваць у залежнасці ад памераў, патрабаванняў да ўдараў, кропак мацавання, неапорных пралётаў і ўмоў эксплуатацыі.
HI Ліст PS для POP-дысплеяў і шыльдаў
Вакуумнае фармаванне дазваляе пераўтвараць HIPS у трохмерныя кампаненты для дысплеяў, фірмовыя панэлі, стэнды для прадуктаў, шыльды і гандлёвыя прыналежнасці.
Падыходныя HIPS паверхні таксама можна друкаваць, фарбаваць або дэкарыраваць пасля фармавання. Адгезію друку або пакрыцця варта праверыць з выкарыстаннем фактычнага ліставай матэрыял гатунку і гатовай паверхні.
HI Ліст PS для прататыпаў і мадэлявання
HIPS карысны для вакуумнага фармавання прататыпаў, таму што ліставай матэрыял іх можна награваць, фармаваць, абрэзаць, свідраваць, злучаць і фарбаваць з выкарыстаннем распаўсюджаных метадаў вырабу.
Фармаванне прататыпаў таксама дазваляе вытворцам ацаніць геаметрыю формы, размеркаванне таўшчыні сценак і калянасць дэталяў, перш чым перайсці на больш буйную вытворчасць.
Белы супраць чорнага HIPS для вакуумнага фармавання
| опцыі |
Агульны кірунак па ўжыванні |
| Белы HIPS |
Укладышы для бытавой тэхнікі, друкаваныя дысплеі, белыя латкі , прататыпы і агульныя фасонныя дэталі |
| Чорны HIPS |
Прамысловыя латкі , вечкі, корпусы, цёмныя дысплеі і непразрыстыя фасонныя кампаненты |
| Карыстальніцкія колеры |
Фірмовыя кампаненты і патрабаванні да вонкавага выгляду ў залежнасці ад прымянення падлягаюць пацверджанню вытворчасці |
HIPS супраць GPPS для вакуумнага фармавання
| Асаблівасць |
HIPS |
GPPS |
| Структура матэрыялу |
Гумамадыфікаваны полістырол |
Полістырол агульнага прызначэння |
| Тыповы выгляд |
Звычайна непразрысты |
Звычайна празрысты і бліскучы |
| Ударатрываласць |
Вышэй з-за мадыфікацыі гумы |
Больш далікатны |
| Кірунак вакуумнага фармавання |
Звычайна аддаецца перавага там, дзе прыярытэтамі з'яўляюцца трываласць і агульная фармавальнасць |
Можа быць ацэнена там, дзе патрабуецца празрыстасць |
| Тыповыя дэталі |
Латкі, укладышы, вечкі, корпусы і непразрыстыя кампаненты |
Празрыстая ўпакоўка, вечкі і кампаненты дысплея |
HIPS у параўнанні з ABS для вакуумнага фармавання
| Каэфіцыент выбару |
HIPS |
ABS |
| Асноўнае пазіцыянаванне |
Эканамічны матэрыял для тэрмафармавання |
Інжынерны тэрмапласт для больш складаных ужыванняў |
| Тыповыя прымянення |
Падносы, дысплеі, падкладкі для бытавой тэхнікі, вечкі і агульныя корпуса |
Трывалыя корпусы, аўтамабільныя кампаненты і больш патрабавальныя прамысловыя дэталі |
| Выбар матэрыялу |
Выбірайце ў залежнасці ад ударатрываласці, тэмпературы, калянасці, знешняга выгляду, геаметрыі формы і кошту гатовай дэталі. |
Паверхня ліста і знешні выгляд гатовай дэталі
Аздабленне паверхні важнае, таму што знешні выгляд арыгінала ліставай матэрыял уплывае на знешні выгляд адфармаванага кампанента.
Перад вытворчасцю неабходна ўказаць глянцавыя, матавыя, гладкія або спецыфічныя для канкрэтнага прымянення паверхні. Награванне і расцяжэнне могуць змяніць бляск і тэкстуру, таму знешні выгляд павінен быць зацверджаны з выкарыстаннем рэпрэзентатыўнага сфармаванага ўзору, дзе важная касметычная якасць.
Аздабленне і другасная апрацоўка
Пасля вакуумнага фармавання лішні матэрыял звычайна неабходна абрэзаць з гатовай дэталі. HIPS можна апрацаваць з дапамогай адпаведных метадаў абрэзкі, рэзкі, фрэзеравання, свідравання, штампоўкі і апрацоўкі на станках з ЧПУ.
Інструменты і ўмовы апрацоўкі варта выбіраць у залежнасці ад таўшчыні ліставай матэрыял і геаметрыі дэталі, каб атрымаць чыстыя краю без празмернага нагрэву або механічнага напружання.
Лазерная апрацоўка можа быць магчымай для асобных выпадкаў выкарыстання полістыролу пры наяўнасці адпаведнага абсталявання і вентыляцыі, але перад вытворчасцю неабходна праверыць прыдатнасць працэсу, наяўнасць выпарэнняў, якасць краёў і патрабаванні да працоўнага месца.
Друк, афарбоўка і дэкарыраванне пасля фарміравання
Падыходныя кампаненты HIPS можна друкаваць, фарбаваць, маркіраваць, склейваць або ламінаваць пасля фармавання, калі абраны матэрыял і паверхня сумяшчальныя з наступным працэсам.
Калі патрабуецца друк або пакрыццё, укажыце, ці адбываецца дэкарыраванне да ці пасля фармавання, бо расцяжэнне можа паўплываць на надрукаваную графіку, бляск і знешні выгляд паверхні.
Прымяненне ў памяшканнях і на вуліцы
Стандарт HIPS у асноўным выкарыстоўваецца ў памяшканнях або пад кантролем, калі толькі абраная марка не была распрацавана і пратэставана для працяглага ўздзеяння на вуліцы.
Перад выбарам матэрыялу для вонкавых кампанентаў неабходна ўказваць уздзеянне сонечнага святла, патрабаванні да ультрафіялетавага выпраменьвання, дыяпазон тэмператур, неабходны тэрмін службы і чаканы знешні выгляд.
Якую інфармацыю вы павінны падаць для атрымання каштарысу на вакуумнае фармаванне?
| Патрабаваная |
інфармацыя для прадастаўлення |
| Гатовы прадукт |
Паддон, укладыш, корпус, вечка, дысплей, кампанент прыбора або іншая формаваная частка |
| Пачатковая таўшчыня |
Патрабуецца ліставай матэрыял таўшчыня або рэкамендаваная таўшчыня |
| Памер ліста |
Патрабуемая шырыня × даўжыня; максімальная бягучая шырыня прыблізна 1600 мм |
| Памеры формы |
Даўжыня, шырыня і памеры паражніны формы |
| Глыбіня фарміравання |
Максімальная глыбіня сфармаванага кампанента |
| Каэфіцыент розыгрышу |
Падайце, калі ўжо разлічана, або прадастаўце чарцёж дэталі для ацэнкі |
| Таўшчыня гатовай сценкі |
Мінімальная таўшчыня, неабходная ў крытычных зонах |
| Колер |
Патрабаванні да белага, чорнага або індывідуальнага колеру |
| Паверхня |
Глянцавы, матавы, гладкі або знешні выгляд у залежнасці ад прымянення |
| Інфармацыя пра машыну |
Максімальная плошча фармавання, памеры заціску і адпаведныя абмежаванні абсталявання |
| Другасная апрацоўка |
Абрэзка, свідраванне, апрацоўка на станках з ЧПУ, друк, афарбоўка, склейванне або ламінаванне |
| Спецыяльныя патрабаванні |
Патрабаванні да кантакту з харчовымі прадуктамі, электрастатычнага разраду, полымя, ультрафіялетавага выпраменьвання, медыцынскіх вырабаў, бытавой тэхнікі або аўтамабільнай тэхнікі, дзе гэта дастасавальна |
| Колькасць |
Пробная колькасць, звычайная колькасць замовы і меркаваны гадавы попыт |
| Пункт прызначэння |
Краіна і порт прызначэння |
Часта задаваныя пытанні пра HIPS вакуумна-фармавальны ліст
Што такое HIPS ?
HIPS расшыфроўваецца як ударатрывалы полістырол. Гэта мадыфікаваны гумай полістырол, прызначаны для забеспячэння большай трываласці ў параўнанні са стандартным GPPS , пры гэтым застаючыся лёгкім у тэрмафармаванні і вытворчасці.
Ці падыходзіць HIPS для вакуумнага фармавання?
Так. Вакуумнае фармаванне — адно з асноўных камерцыйных ужыванняў HIPS . Прадукцыйнасць фармавання залежыць ад маркі, таўшчыні, нагрэву, геаметрыі формы і глыбіні фармавання.
Якой таўшчыні HIPS ліставай матэрыял пастаўляе HSQY?
Бягучая спецыфікацыя прадукту ахоплівае прыблізна ад 0,2 мм да 6 мм. Дакладную наяўнасць неабходна пацвердзіць у залежнасці ад шырыні, колеру і прымянення.
Якая максімальная шырыня HIPS ліставай матэрыял ?
У бягучай спецыфікацыі прадукту пазначана шырыня прыблізна да 1600 мм.
Якія колеры даступныя?
У бягучым асартыменце прадукцыі прадстаўлены белы, чорны і колеры па індывідуальным заказе. Канчатковая даступнасць залежыць ад абранага гатунку і спецыфікацыі вытворчасці.
Якая таўшчыня HIPS лепш за ўсё падыходзіць для вакуумнага фармавання?
Няма універсальнай найлепшай таўшчыні. Правільная пачатковая таўшчыня залежыць ад памераў формы, глыбіні фармавання, каэфіцыента выцягвання і мінімальнай таўшчыні сценкі, неабходнай для гатовага кампанента.
Ці становіцца HIPS танчэйшым падчас вакуумнага фармавання?
Так. ліставай матэрыял расцягваецца падчас фармавання, таму куты і глыбокія бакавыя сценкі могуць стаць танчэйшымі за першапачатковую таўшчыню.
Што выклікае ўтварэнне павуціння падчас вакуумнага фармавання?
На структуру палатна могуць паўплываць геаметрыя формы, блізка размешчаныя паражніны, празмернае ліставай матэрыял , умовы нагрэву і тэхніка фармавання. Выбар матэрыялу — гэта толькі адзін з аспектаў кіравання структурай палатна.
Ці можна выкарыстоўваць HIPS для глыбокай выцяжкі вакуумнай фармавання?
HIPS можна ацаніць для дэталяў, атрыманых глыбокай выцяжкай, але размеркаванне таўшчыні сценак становіцца ўсё больш важным па меры павелічэння глыбіні фармавання. Для ацэнкі падайце памеры формы і неабходную мінімальную гатовую таўшчыню.
Ці можна выкарыстоўваць HIPS для ўпакоўкі латкі ?
Так. HIPS можна вакуумна фармаваць у ўпакоўку латкі і ўкладышы. Прымяненне ў харчовай прамысловасці, медыцынскіх вырабах, фармацэўтычных прэпаратах або электроніцы, адчувальнай да электрастатычнага разраду, патрабуе адпаведных класаў і дакументацыі.
Ці можна выкарыстоўваць HIPS для ўкладышаў у халадзільнік?
HIPS шырока выкарыстоўваецца для ўкладышаў бытавой тэхнікі і халадзільнікаў. Дакладная прыдатнасць залежыць ад характарыстык фармавання, тэмпературы, хімічнага ўздзеяння і патрэбнай маркі матэрыялу.
У чым розніца паміж HIPS і GPPS для вакуумнага фармавання?
HIPS звычайна непразрысты і забяспечвае большую ўдарную глейкасць. GPPS звычайна празрысты і бліскучы, але адносна далікатны, таму ён больш падыходзіць там, дзе празрыстасць з'яўляецца прыярытэтам.
У чым розніца паміж HIPS і ABS для тэрмафармавання?
HIPS звычайна выбіраецца для эканамічных вырабаў з тэрмафармавання. АБС-пластык звычайна ацэньваецца там, дзе патрабуецца іншы баланс ударатрываласці, цеплаўстойлівасці і інжынерных характарыстык.
Ці можна надрукаваць HIPS пасля фарміравання?
Пасля фармавання на HIPS паверхні можна наносіць друк або дэкарыраваць. Адгезію фарбы, аздабленне паверхні і ўмовы зацвярдзення неабходна праверыць з выкарыстаннем гатовага кампанента.
Ці можна выкарыстоўваць HIPS на вуліцы?
Стандарт HIPS прызначаны ў першую чаргу для выкарыстання ў памяшканнях. У праектах па вонкавай канструкцыі перад выбарам маркі неабходна ўказваць патрабаванні да ультрафіялетавага выпраменьвання, уздзеяння атмасферных уздзеянняў і тэрміну службы.
Ці можна выкарыстоўваць стандарт HIPS для стэрылізаваных медыцынскіх латкі ?
Стандартныя прамысловыя HIPS не павінны аўтаматычна разглядацца як прыдатныя для стэрылізацыі або медыцынскага выкарыстання. Медыцынскія праекты павінны вызначыць метад стэрылізацыі, рэгулятыўныя патрабаванні і дакументацыю па матэрыялах перад выбарам класа.
Якую інфармацыю я павінен падаць для прапановы?
Калі ласка, падайце гатовы выраб, ліставай матэрыял таўшчыню, шырыню і даўжыню, колер, аздабленне паверхні, памеры формы, глыбіню фармавання, мінімальную таўшчыню гатовай сценкі, інфармацыю аб машыне, колькасць і пункт прызначэння.
Упакоўка і дастаўка
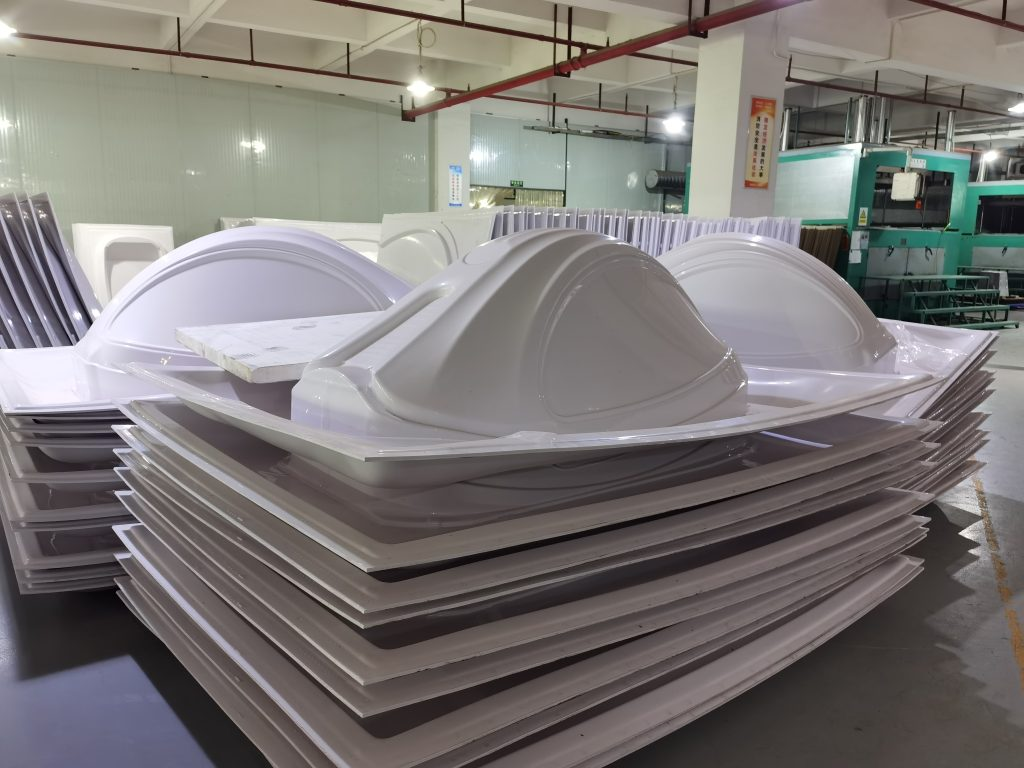
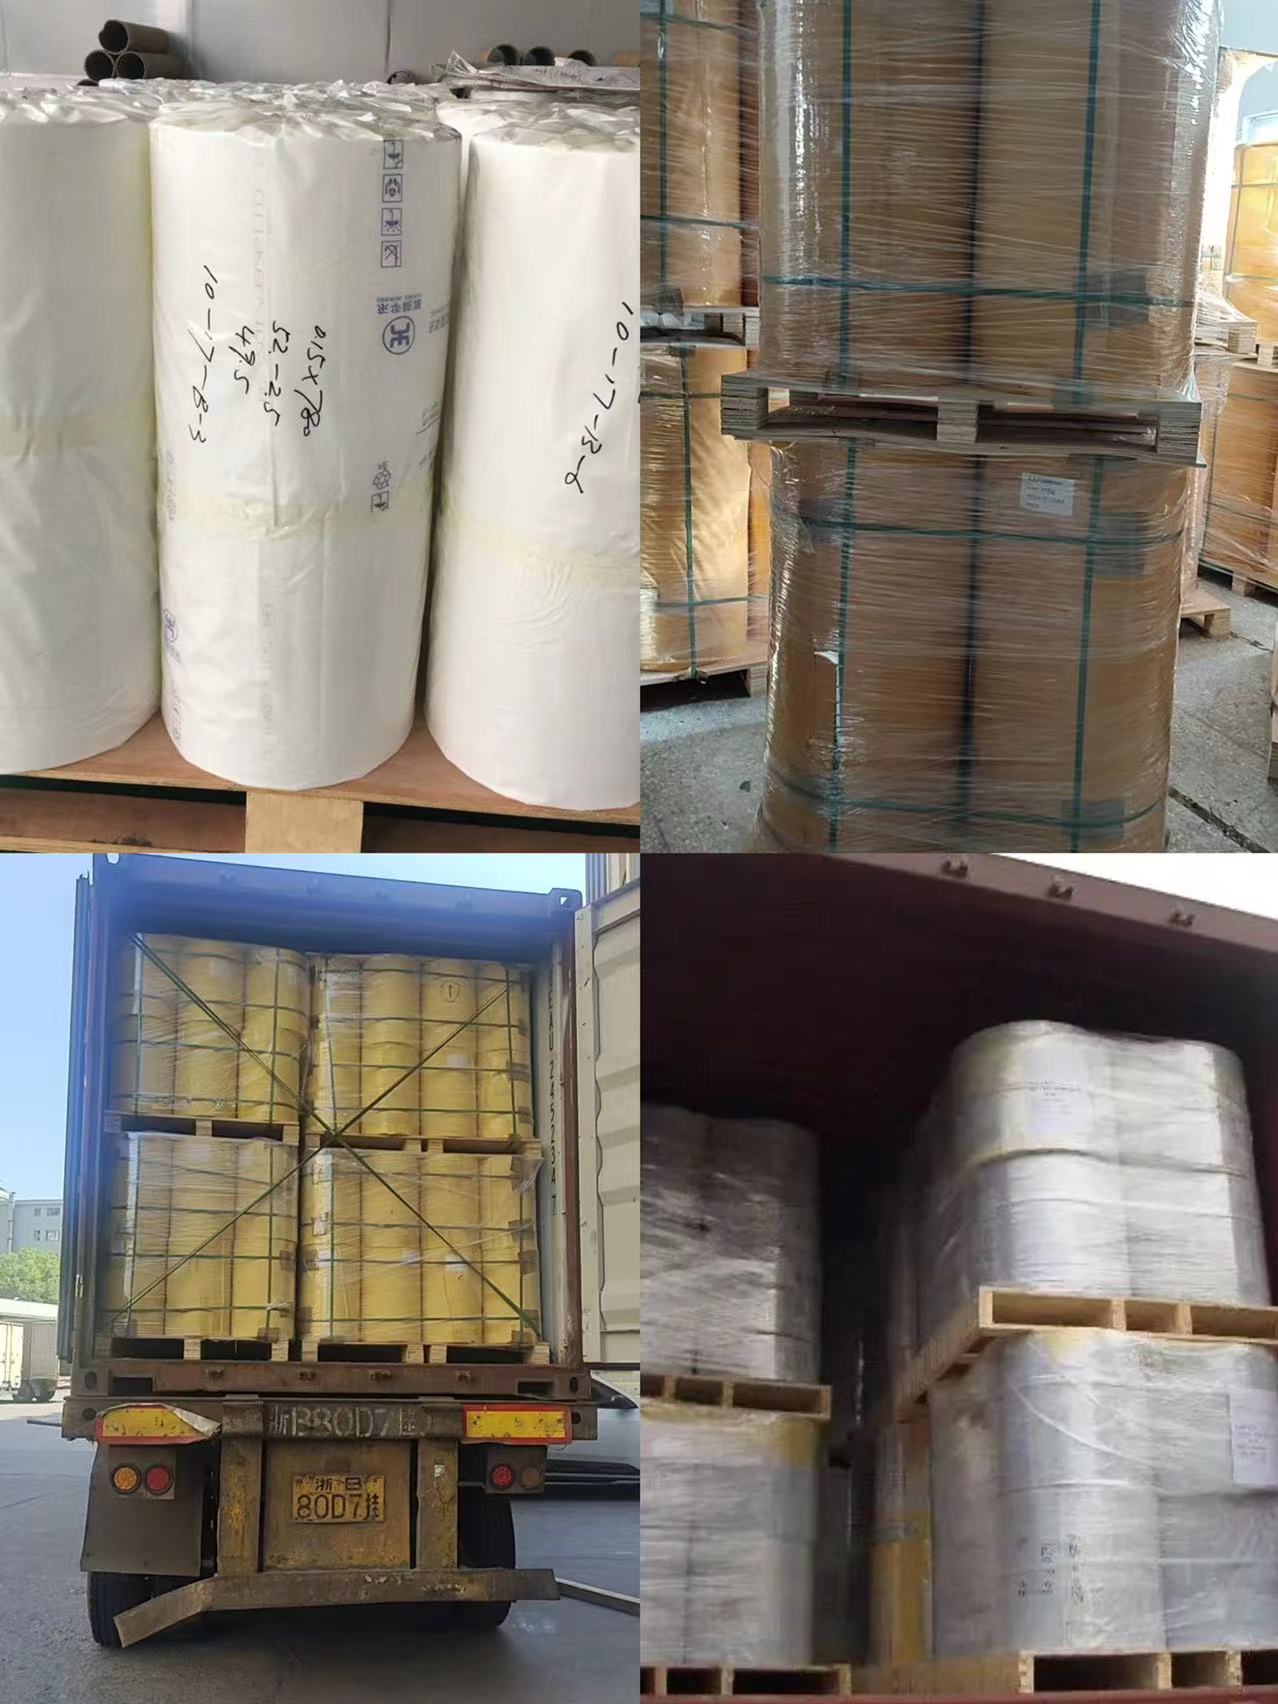
Формоўкі HIPS ліставай матэрыял быць абаронены ў адпаведнасці з патрабаваннямі да памеру, таўшчыні і паверхні ліставай матэрыял , каб паменшыць драпіны, забруджванне, пашкоджанне краёў і зрушэнне падчас транспарціроўкі.
![HIPS вакуумнае фармаванне ліставай матэрыял экспартная ўпакоўка]()
Экспартная ўпакоўка для вакуумнага фармавання лістоў HIPS
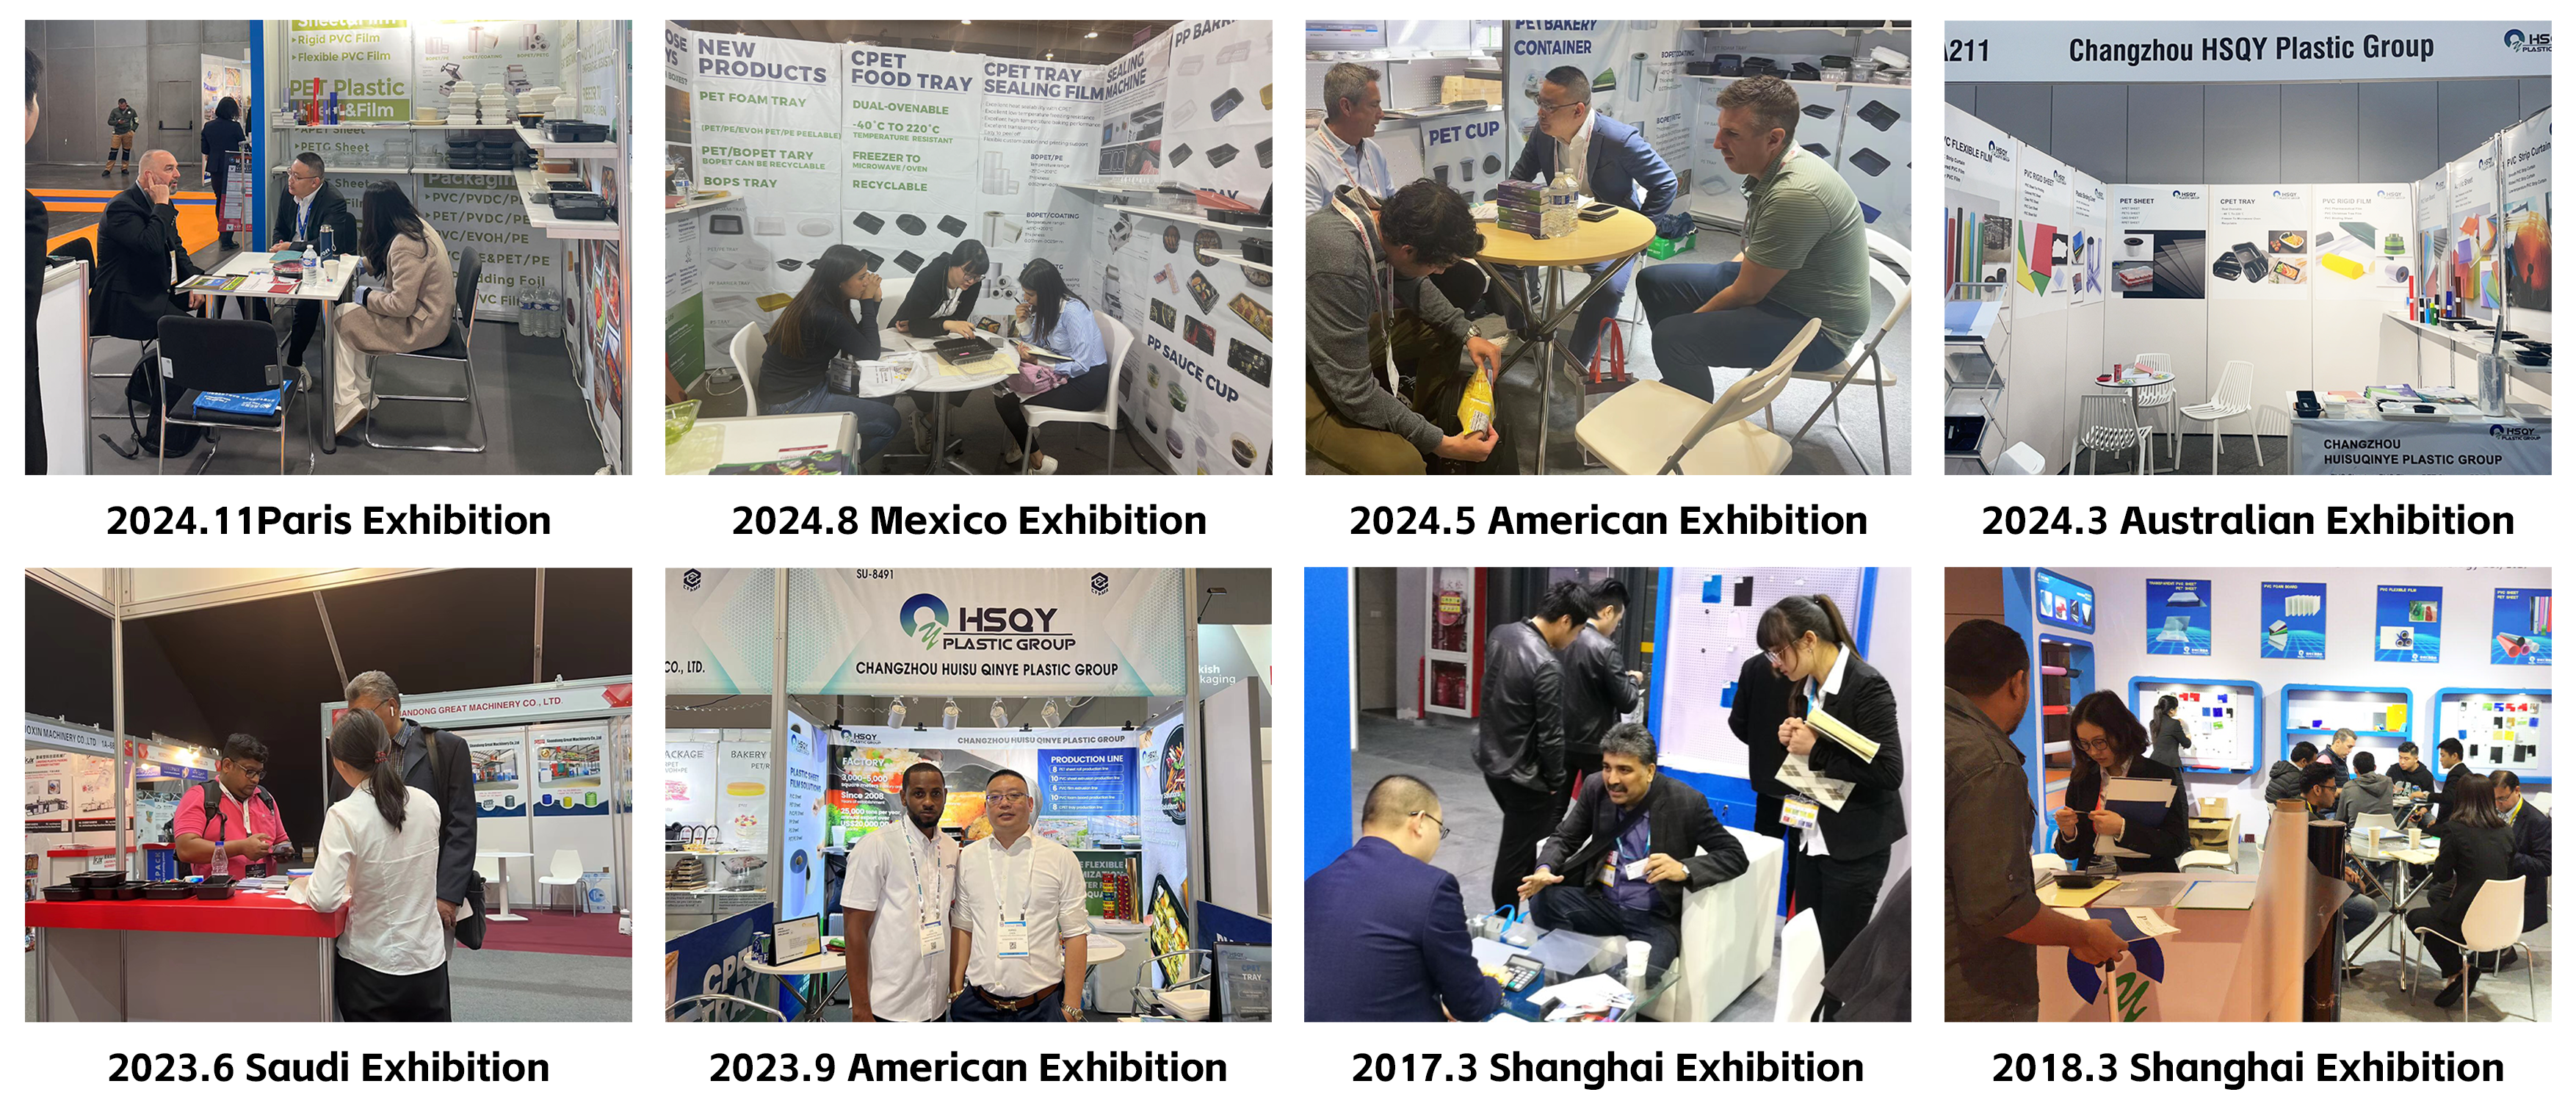
Групавыя выставы пластыка HSQY
Група кампаній HSQY Plastic сустракаецца з вытворцамі тэрмафармавальнікаў, вытворцамі ўпакоўкі, бытавой тэхнікі, дыстрыб'ютарамі і іншымі пакупнікамі ліставай матэрыял на міжнародных галіновых выставах.
![Міжнародныя выставы HSQY Plastic Group]()
Мерапрыемствы міжнароднай выставы HSQY Plastic Group
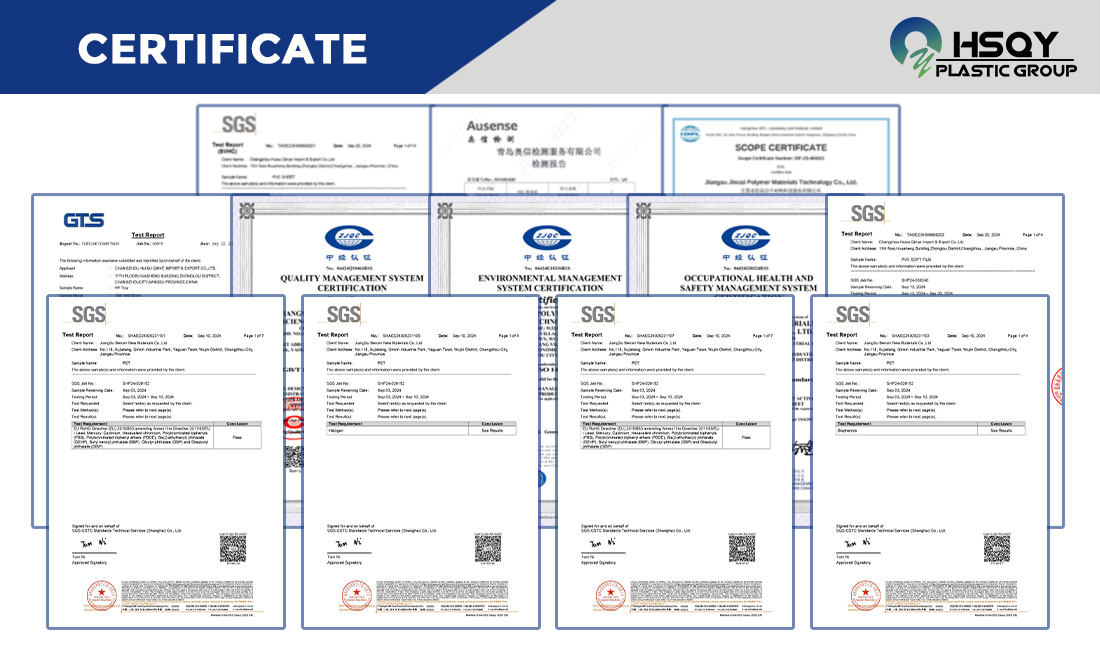
Сертыфікаты і дакументацыя
Перад зацвярджэннем замовы неабходна пацвердзіць наяўнасць сертыфікатаў і тэхнічнай дакументацыі для дакладнага класа HIPS , таўшчыні і меркаванага прымянення.
Пра пластыкавую групу HSQY
HSQY Plastic Group пастаўляе HIPS , GPPS і іншыя пластыкавыя ліставай матэрыял матэрыялы для вакуумных фармовак, тэрмафармавальнікаў, вытворцаў упакоўкі, вытворцаў бытавой тэхнікі, вытворцаў дысплеяў і прамысловых вытворцаў. Таўшчыня лістоў, памеры, колер, паверхня і патрабаванні да фарміравання могуць абмяркоўвацца ў залежнасці ад праекта.
Апісанне пенаполістырольных лістоў
Полістырол ( PS ) ліставай матэрыял — гэта тэрмапластычны матэрыял і адзін з найбольш шырока выкарыстоўваных відаў пластмас. Ён мае выдатныя электрычныя і механічныя ўласцівасці, добрую апрацоўвальнасць і даступны ў розных колерах. Ударатрывалы полістырол ( HIPS ) ліставай матэрыял — гэта трывалы, недарагі пластык, які лёгка вырабляць і тэрмафармаваць. Ён часта выкарыстоўваецца ў тых выпадках, калі патрабуецца высокая ўдаратрываласць і апрацоўвальнасць па даступнай цане.
Вопыт HSQY Plastic у галіне пластыкавых матэрыялаў — адно з рашэнняў, якія мы прапануем нашым кліентам. Мы пастаўляем найлепшы і найшырэйшы асартымент полістыролу па самых канкурэнтаздольных цэнах. Падзяліцеся з намі сваімі патрэбамі ў полістыроле, і разам мы зможам выбраць правільнае рашэнне для вашага прымянення.
Спецыфікацыі пенаполістыролавых лістоў
| Прадукт |
Пенапластавы ліст |
| Матэрыял |
Полістырол ( PS ) |
| Колер |
Белы, чорны, на заказ |
| Шырыня |
Макс. 1600 мм |
| Таўшчыня |
ад 0,2 мм да 6 мм, на заказ |
Асаблівасць пенаполістыролавых лістоў
Высокая ўдаратрываласць :
Ліст PS узбагачаныя гумовымі мадыфікатарамі, HIPS ліставай матэрыял вытрымліваюць удары і вібрацыю без расколін, пераўзыходзячы стандартны полістырол.
Лёгкая вырабка :
PS ліставай матэрыял сумяшчальны з лазернай рэзкай, высечкай, апрацоўкай на станках з ЧПУ, тэрмафармаваннем і вакуумным фармаваннем. Яго можна склейваць, фарбаваць або друкаваць метадам шаўкаграфіі.
Лёгкі і цвёрды :
PS ліставай матэрыял спалучае ў сабе нізкую вагу з высокай калянасцю, што зніжае выдаткі на транспарціроўку, захоўваючы пры гэтым структурныя характарыстыкі.
Хімічная і вільгацятрываласць :
Устойлівы да вады, разведзеных кіслот, шчолачаў і спірту, што забяспечвае даўгавечнасць у вільготных або слаба агрэсіўных асяроддзях.
Гладкая паверхня :
PS падыходзяць для высакаякаснага друку, маркіроўкі або ламінавання ліставай матэрыял брэндынгу або эстэтычных мэтаў.
Прымяненне пенаполістыролавых лістоў
Упакоўка : ахоўная ўпакоўка латкі , упакоўка-раскладанка і блістарная ўпакоўка для электронікі, касметыкі і харчовых кантэйнераў.
Шыльды і дысплеі : лёгкія гандлёвыя шыльды, дысплеі для месцаў продажу і выставачныя панэлі.
Аўтамабільныя кампаненты : аздабленне салона, прыборныя панэлі і ахоўныя чахлы.
Спажывецкія тавары : укладышы для халадзільнікаў, дэталі для цацак і корпусы бытавой тэхнікі.
Зрабі сам і прататыпаванне : мадэляванне, школьныя праекты і вырабы дзякуючы лёгкай рэзцы і фарміраванню.
Медыцынскія і прамысловыя : стэрылізуемыя латкі , чахлы для абсталявання і кампаненты, якія не нясуць нагрузку.
УПАКОВКА

ВЫСТАВА

СЕРТЫФІКАЦЫЯ