HI Arkusz PS do formowania próżniowego i termoformowania
HSQY HIPS materiał arkuszowy do formowania próżniowego łączy w sobie odporność na uderzenia, sztywność i dobrą podatność na formowanie tace , opakowań, wkładów do urządzeń, pokryw, obudów, wyświetlaczy i przemysłowych elementów termoformowanych.
Polistyren wysokoudarowy, powszechnie określany skrótem HIPS , to modyfikowany gumą materiał polistyrenowy, powszechnie stosowany w formowaniu próżniowym i termoformowaniu, ponieważ zapewnia praktyczną równowagę między wytrzymałością, sztywnością, wydajnością przetwarzania i kosztem materiału.
Aktualna oferta produktów HSQY obejmuje blachy o grubości od około 0,2 mm do 6 mm, szerokości do 1600 mm oraz kolory biały, czarny lub niestandardowe. Dobór materiału powinien być oparty na głębokości formowania, wymiarach formy, grubości ścianek gotowego produktu oraz wymaganiach dotyczących finalnego elementu.
![HIPS materiał arkuszowy do formowania próżniowego]()
HI Arkusz PS do formowania próżniowego
![Termoformowanie polistyrenu wysokoudarowego materiał arkuszowy]()
HIPS Arkusz do termoformowania
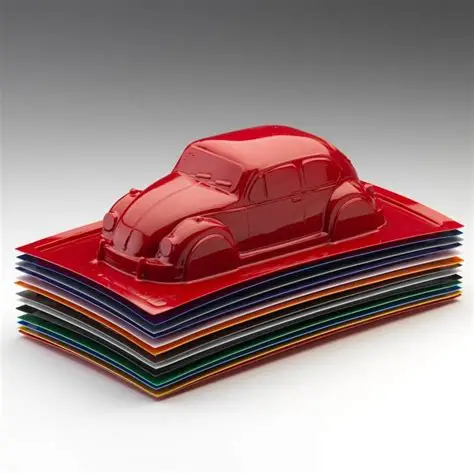
![Polistyren materiał arkuszowy do elementów termoformowanych]()
Płyta styropianowa do części formowanych
HIPS Specyfikacje arkuszy do formowania próżniowego
| nieruchomości |
Specyfikacja |
| Produkt |
HIPS / Płyta polistyrenowa do formowania próżniowego |
| Tworzywo |
Polistyren ( PS ) / Polistyren wysokoudarowy ( HIPS ) |
| Grubość |
0,2 mm - 6 mm, niestandardowe |
| Maksymalna szerokość |
Do około 1600 mm |
| Kolor |
Biały, czarny, kolory niestandardowe |
| Powierzchnia |
Gładka; błyszcząca, matowa lub powierzchnia dostosowana do konkretnego zastosowania, w zależności od potwierdzenia klasy |
| Procesy formowania |
Formowanie próżniowe, termoformowanie i materiał arkuszowy procesy formowania w zależności od gatunku i sprzętu |
| Przetwarzanie wtórne |
Cięcie, wykrawanie, obróbka CNC, wiercenie, frezowanie, klejenie, malowanie, drukowanie i laminowanie w zależności od specyfikacji |
| Typowe zastosowania |
Opakowania tace , wkładki, wkłady do urządzeń, pokrywy, obudowy, ekspozytory POP, znaki, prototypy i przemysłowe elementy termoformowane |
Uwaga dotycząca specyfikacji: Wydajność formowania zależy od dokładnego gatunku HIPS , grubości materiał arkuszowy , warunków nagrzewania, geometrii formy i wymagań dotyczących gotowego elementu. Ostateczne specyfikacje należy potwierdzić, używając docelowego sprzętu do termoformowania i projektu elementu.
Czym jest HIPS formowanie próżniowe arkuszy?
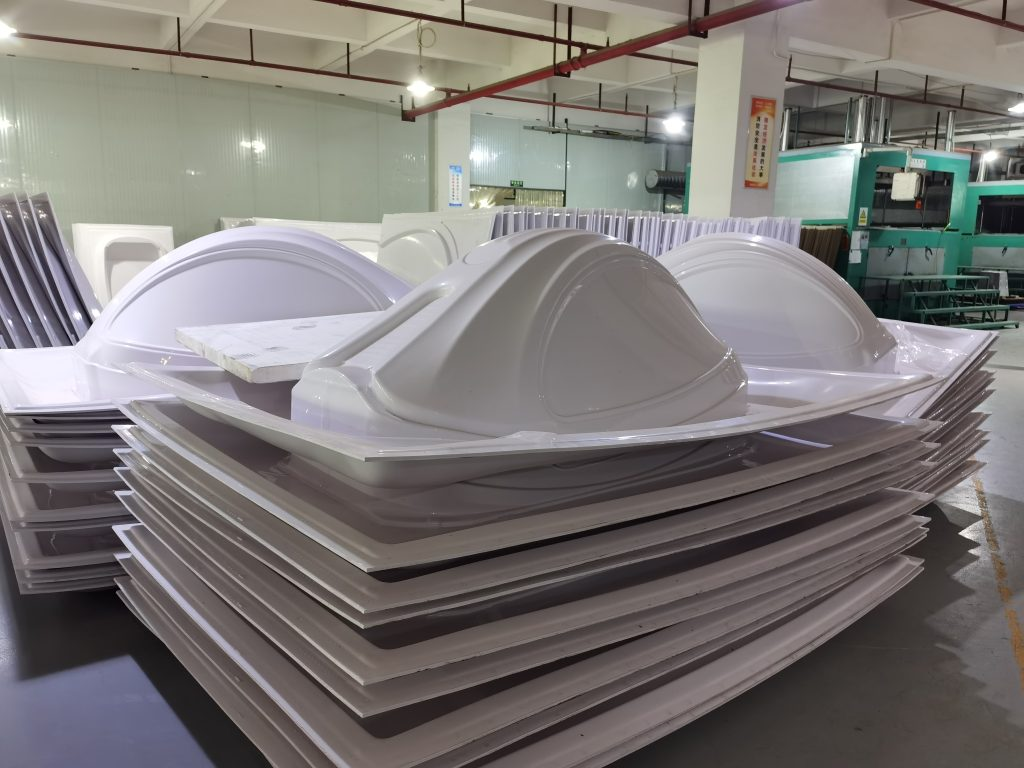
HIPS Formowanie próżniowe materiał arkuszowy to polistyren wysokoudarowy dostarczany w postaci płaskiej materiał arkuszowy lub odpowiedniego materiału do formowania w celu wytwarzania trójwymiarowych elementów z tworzyw sztucznych.
Podczas formowania próżniowego materiał arkuszowy jest podgrzewany, aż stanie się wystarczająco giętki. Następnie próżnia przyciąga rozgrzany materiał do formy, gdzie stygnie i zachowuje wymagany kształt.
HIPS jest szczególnie użyteczny, gdy gotowy element wymaga większej wytrzymałości niż standardowy GPPS a jednocześnie nadal zachodzi potrzeba ekonomicznego termoformowania, przycinania i wtórnej obróbki.
Dlaczego HIPS jest szeroko stosowany do formowania próżniowego
Dobra formowalność: Odpowiednie gatunki HIPS można formować w tace , wkładki, pokrywy i obudowy przy użyciu konwencjonalnego sprzętu do termoformowania.
Zwiększona odporność na uderzenia: Modyfikacja gumy zapewnia większą wytrzymałość niż standardowa GPPS .
Przydatna sztywność: Formowane części mogą zachować przydatną sztywność strukturalną, jeśli zostanie wybrany odpowiedni rozmiar początkowy.
Ekonomiczne przetwarzanie: HIPS jest powszechnie wybierane w przypadku produktów formowanych masowo, gdzie koszty materiałów i przetwarzania mają znaczenie.
Łatwe przycinanie i obróbka: Gotowe części można ciąć, wiercić, frezować i obrabiać mechanicznie przy użyciu odpowiednich narzędzi.
Opcje powierzchni: biała, czarna, niestandardowe kolory i różne wykończenia powierzchni – można je rozważyć w zależności od zastosowania.
Nadające się do druku i malowania: Po przeprowadzeniu testów zgodności odpowiednie powierzchnie mogą być przeznaczone do drukowania, etykietowania, malowania i wykańczania dekoracyjnego.
Formowanie próżniowe a termoformowanie
Termoformowanie to szerszy proces polegający na podgrzaniu tworzywa termoplastycznego materiał arkuszowy i nadaniu mu kształtu trójwymiarowego. Formowanie próżniowe jest jedną z najpopularniejszych metod termoformowania.
| Proces |
Ogólny Opis |
Typowe Zastosowanie |
| Formowanie próżniowe |
Podciśnienie przyciąga rozgrzany materiał arkuszowy do formy |
Tace, pokrywy, ekspozytory, wkładki i stosunkowo proste elementy formowane |
| Formowanie ciśnieniowe |
Dodatkowe ciśnienie powietrza wspomaga materiał arkuszowy w kontakcie z formą |
Zastosowania wymagające większej szczegółowości powierzchni, w zależności od odpowiednich materiałów i sprzętu |
| Ogólne termoformowanie |
Szeroka kategoria obejmująca procesy formowania próżniowego, ciśnieniowego i wspomaganego mechanicznie |
Opakowania, urządzenia, komponenty przemysłowe i wyroby z tworzyw sztucznych formowane |
Jak wybrać grubość HIPS do formowania próżniowego
Początkowa grubość materiał arkuszowy jest jednym z najważniejszych parametrów zakupu, ponieważ materiał staje się cieńszy w miarę rozciągania na formie lub w jej wnętrzu.
| Kierunek grubości |
Ogólny kierunek aplikacji |
| 0,2 - 0,5 mm |
Elementy cienkowarstwowe tace , wkładki i lekkie elementy formowane |
| 0,5 - 1,0 mm |
Opakowania, ekspozytory, małe koperty i ogólne lekkie produkty formowane próżniowo |
| 1,0 - 2,0 mm |
Obudowy, pokrywy i elementy urządzeń o średnim przekroju tace |
| 2,0 - 4,0 mm |
Większe części formowane, pokrywy urządzeń, panele urządzeń i komponenty przemysłowe |
| 4,0 - 6,0 mm |
Elementy formowane lub wytwarzane o dużej grubości, wymagające większej sztywności początkowej materiał arkuszowy |
Te zakresy stanowią raczej ogólne wytyczne doboru niż sztywne granice zastosowań. Mały element głębokotłoczony może wymagać grubszego elementu początkowego materiał arkuszowy niż znacznie większy element płytki.
Kluczowe parametry formowania próżniowego
Nie należy wybierać formy próżniowej materiał arkuszowy wyłącznie na podstawie grubości. Geometria formy i warunki przetwarzania mają bezpośredni wpływ na gotowy element.
| Parametr |
Dlaczego to ma znaczenie |
| Początkowa grubość blachy |
Określa, ile materiału jest dostępne przed rozciąganiem |
| Szerokość i długość formy |
Określa wymagane wymiary materiał arkuszowy i obszar zaciskania |
| Głębokość formowania |
Głębokie ubytki zazwyczaj powodują większe ścieńczenie ścianek |
| Współczynnik losowania |
Pomaga ocenić, jak bardzo materiał arkuszowy musi się rozciągnąć podczas formowania |
| Promień narożnika |
Ostre rogi mogą zwiększać lokalne przerzedzanie i naprężenia |
| Odstępy między wnękami |
Gęsto rozmieszczone wnęki mogą zwiększać ryzyko powstawania pajęczyn |
| Równomierność ogrzewania |
Nierównomierne nagrzewanie może powodować nierównomierne uginanie i formowanie |
| System próżniowy |
Wydajność próżni wpływa na definicję formy i spójność formowania |
| Grubość ścianki gotowej |
Należy mierzyć w newralgicznych narożnikach, ścianach bocznych i głębokich wnękach |
Rozkład grubości ścianek po formowaniu próżniowym
Grubość wydrukowana w specyfikacji HIPS materiał arkuszowy opisuje oryginalną płaską materiał arkuszowy . Nie odzwierciedla ona grubości każdego obszaru gotowego, uformowanego elementu.
W miarę jak HIPS rozciąga się w formie, materiał ulega redystrybucji. Narożniki, głębokie ścianki boczne i obszary najbardziej oddalone od pierwotnej płaszczyzny materiał arkuszowy mogą stać się znacznie cieńsze.
W przypadku gdy minimalna grubość ścianki ma kluczowe znaczenie, kupujący powinni dostarczyć wymagania dotyczące gotowego elementu i ocenić próbki wytworzone na docelowej formie, zamiast określać jedynie oryginalny wskaźnik materiał arkuszowy .
Redukcja pasm podczas formowania próżniowego
Zjawisko pajęczynowatości powstaje materiał arkuszowy gdy pomiędzy elementami formy lub wnękami tworzą się niepożądane fałdy. Jest ono spowodowane przez odstępy między elementami formy, temperaturę, materiał arkuszowy , geometrię formy i technikę formowania.
Jeśli w obecnym produkcie występuje zjawisko pajęczyny, należy przedstawić rysunek formy, grubość materiał arkuszowy , odstępy między gniazdami oraz zdjęcia formowanego elementu podczas omawiania wyboru materiału. Sama zmiana materiału może nie rozwiązać problemu z formą lub ogrzewaniem.
HI Arkusz PS dla tacek i wkładek opakowaniowych
HIPS można formować próżniowo w celu uzyskania ochronnych tace wkładek, uchwytów na komponenty i innych sztywnych struktur opakowaniowych, w których wytrzymałość, sztywność i ekonomiczne formowanie mają duże znaczenie.
W przypadku projektów pakowania należy określić rozmiar komory, liczbę komór, wagę produktu, wymagane zachowanie podczas układania w stosy oraz minimalną grubość ścianki końcowej.
Opakowania żywności, produktów farmaceutycznych, wyrobów medycznych i opakowań wrażliwych na ładunki elektrostatyczne (ESD) wymagają klasy materiału odpowiedniej dla danego zastosowania oraz odpowiedniej dokumentacji. Norma HIPS nie powinna być automatycznie uznawana za odpowiednią dla tych regulowanych zastosowań.
HI Arkusz PS dla wkładek i komponentów urządzeń
HIPS jest powszechnie brany pod uwagę do produkcji wykładzin lodówek, wnętrz urządzeń, pokryw, obudów i tace ponieważ odpowiednie gatunki łączą w sobie zdolność do termoformowania z przydatną sztywnością i odpornością na uderzenia.
Producenci urządzeń powinni przy ocenie gatunku HIPS określić głębokość formowania, temperaturę roboczą, ekspozycję na detergenty lub substancje chemiczne, kolor, wykończenie powierzchni i wymaganą wydajność mechaniczną.
HI Arkusz PS dla osłon i obudów urządzeń
Średniego i cięższego kalibru HIPS można formować próżniowo na pokrywy, obudowy i osłony ochronne urządzeń, w których ważna jest niska waga, wygląd i ekonomiczna produkcja.
Przydatność gotowego elementu należy oceniać na podstawie wymiarów, wymagań dotyczących odporności na uderzenia, punktów mocowania, rozpiętości niepodpartych oraz warunków eksploatacji.
HI Arkusz PS dla wyświetlaczy POP i szyldów
Formowanie próżniowe pozwala na przekształcenie HIPS w trójwymiarowe elementy ekspozycyjne, panele reklamowe, stojaki na produkty, szyldy i elementy wyposażenia sklepów.
Odpowiednie powierzchnie HIPS można również zadrukować, pomalować lub ozdobić po uformowaniu. Przyczepność nadruku lub powłoki należy zweryfikować, używając rzeczywistego gatunku materiał arkuszowy i wykończonej powierzchni.
HI Arkusz PS do prototypów i tworzenia modeli
HIPS jest przydatny do prototypowego formowania próżniowego, ponieważ materiał arkuszowy można podgrzewać, formować, przycinać, wiercić, łączyć i malować przy użyciu powszechnie stosowanych technik produkcyjnych.
Formowanie prototypów pozwala również producentom ocenić geometrię formy, rozkład grubości ścianek i sztywność części przed podjęciem decyzji o produkcji na większą skalę.
Biały kontra czarny HIPS do formowania próżniowego
| Opcja |
Ogólny kierunek zastosowania |
| Biały HIPS |
Wkładki do urządzeń, drukowane ekspozytory, białe tace , prototypy i ogólne części formowane |
| Czarny HIPS |
Przemysłowe tace , pokrywy, obudowy, wyświetlacze ciemne i nieprzezroczyste elementy formowane |
| Niestandardowe kolory |
Markowe komponenty i wymagania dotyczące wyglądu specyficzne dla danego zastosowania podlegają potwierdzeniu produkcji |
HIPS vs. GPPS dla formowania próżniowego
| Funkcja |
HIPS |
GPPS |
| Struktura materiału |
Polistyren modyfikowany gumą |
Polistyren ogólnego przeznaczenia |
| Typowy wygląd |
Zwykle nieprzezroczysty |
Zwykle przejrzyste i błyszczące |
| Odporność na uderzenia |
Wyższe ze względu na modyfikację gumy |
Bardziej kruchy |
| Kierunek formowania próżniowego |
Zwykle preferowane tam, gdzie priorytetem jest wytrzymałość i ogólna odkształcalność |
Można to ocenić, gdy wymagana jest przejrzystość |
| Typowe części |
Tacki, wkładki, pokrywy, obudowy i elementy nieprzezroczyste |
Przezroczyste opakowania, pokrywy i elementy wyświetlacza |
HIPS vs. ABS do formowania próżniowego
| Współczynnik selekcji |
HIPS |
ABS |
| Główne pozycjonowanie |
Ekonomiczny materiał do termoformowania |
Inżynieria tworzyw termoplastycznych do bardziej wymagających zastosowań |
| Typowe zastosowania |
Tace, ekspozytory, wkładki do urządzeń, pokrywy i obudowy ogólne |
Trwałe obudowy, podzespoły samochodowe i bardziej wymagające części przemysłowe |
| Wybór materiałów |
Dokonaj wyboru biorąc pod uwagę odporność na uderzenia, temperaturę, sztywność, wygląd, geometrię formowania i koszt gotowego elementu. |
Powierzchnia arkusza i wygląd gotowej części
Wykończenie powierzchni ma duże znaczenie, ponieważ wygląd oryginalnego materiał arkuszowy wpływa na wygląd uformowanego elementu.
Przed produkcją należy określić rodzaj powierzchni: błyszczącą, matową, gładką lub przeznaczoną do konkretnego zastosowania. Podgrzewanie i rozciąganie mogą zmienić połysk i teksturę, dlatego w przypadku gdy jakość kosmetyczna ma znaczenie, wygląd należy zatwierdzić na podstawie reprezentatywnej, uformowanej próbki.
Przycinanie i obróbka wtórna
Po formowaniu próżniowym nadmiar materiału zazwyczaj trzeba odciąć od gotowego elementu. HIPS można przetworzyć, stosując odpowiednie metody przycinania, cięcia, frezowania, wiercenia, dziurkowania i obróbki CNC.
Narzędzia i warunki obróbki należy dobrać odpowiednio do grubości materiał arkuszowy i geometrii części, aby uzyskać czyste krawędzie bez nadmiernego ciepła lub naprężeń mechanicznych.
W przypadku wybranych zastosowań polistyrenu obróbka laserowa może być możliwa przy zastosowaniu odpowiedniego sprzętu i wentylacji, jednak przed rozpoczęciem produkcji należy sprawdzić przydatność procesu, emisję oparów, jakość krawędzi i wymagania dotyczące miejsca pracy.
Drukowanie, malowanie i dekoracja po formowaniu
Odpowiednie HIPS komponenty można drukować, malować, etykietować, łączyć lub laminować po uformowaniu, pod warunkiem że wybrany materiał i powierzchnia są kompatybilne z dalszym procesem.
Jeśli wymagane jest drukowanie lub powlekanie, należy określić, czy dekorowanie odbywa się przed czy po formowaniu, ponieważ rozciąganie może mieć wpływ na wydrukowaną grafikę, połysk i wygląd powierzchni.
Zastosowania wewnętrzne i zewnętrzne
Norma HIPS jest stosowana głównie w zastosowaniach wewnętrznych lub kontrolowanych, chyba że wybrana odmiana została opracowana i przetestowana pod kątem dłuższej ekspozycji na warunki zewnętrzne.
Przed wyborem materiału należy określić wymagania dotyczące nasłonecznienia, promieniowania UV, zakresu temperatur, wymaganego okresu eksploatacji i wyglądu elementów przeznaczonych do stosowania na zewnątrz.
Jakie informacje należy podać przy wycenie formowania próżniowego?
| Informacje wymagane |
do podania |
| Produkt gotowy |
Tacka, wkładka, obudowa, pokrywa, wyświetlacz, element urządzenia lub inna część formowana |
| Początkowa grubość |
Wymagana grubość materiał arkuszowy lub zalecenie wymagane |
| Rozmiar arkusza |
Wymagana szerokość × długość; maksymalna aktualna szerokość około 1600 mm |
| Wymiary formy |
Długość, szerokość i wymiary gniazda formy |
| Głębokość formowania |
Maksymalna głębokość formowanego elementu |
| Współczynnik losowania |
Podaj, jeśli obliczenia zostały już wykonane lub dostarcz rysunek części do oceny |
| Grubość ścianki gotowej |
Minimalna grubość wymagana w obszarach krytycznych |
| Kolor |
Wymagany kolor biały, czarny lub niestandardowy |
| Powierzchnia |
Wygląd błyszczący, matowy, gładki lub dostosowany do konkretnego zastosowania |
| Informacje o maszynie |
Maksymalna powierzchnia formowania, wymiary zacisku i ograniczenia dotyczące odpowiedniego sprzętu |
| Przetwarzanie wtórne |
Przycinanie, wiercenie, obróbka CNC, drukowanie, malowanie, klejenie lub laminowanie |
| Wymagania specjalne |
Wymagania dotyczące kontaktu z żywnością, ESD, płomienia, promieniowania UV, urządzeń medycznych, sprzętu AGD lub motoryzacji, jeśli mają zastosowanie |
| Ilość |
Ilość próbna, standardowa ilość zamówienia i szacowane roczne zapotrzebowanie |
| Miejsce docelowe |
Kraj i port docelowy |
Często zadawane pytania dotyczące blachy do formowania próżniowego HIPS
Co to jest HIPS ?
HIPS to skrót od High Impact Polystyrene (polistyren wysokoudarowy). Jest to polistyren modyfikowany gumą, zaprojektowany tak, aby zapewnić większą wytrzymałość niż standardowy GPPS , a jednocześnie łatwy w termoformowaniu i obróbce.
Czy HIPS nadaje się do formowania próżniowego?
Tak. Formowanie próżniowe jest jednym z głównych zastosowań komercyjnych HIPS . Wydajność formowania zależy od gatunku, grubości, nagrzewania, geometrii formy i głębokości formowania.
Jaką grubość HIPS materiał arkuszowy dostarcza HSQY?
Aktualna specyfikacja produktu obejmuje grubość od około 0,2 mm do 6 mm. Dokładna dostępność powinna zostać potwierdzona na podstawie szerokości, koloru i zastosowania.
Jaka jest maksymalna szerokość HIPS materiał arkuszowy ?
Obecna specyfikacja produktu obejmuje szerokości do około 1600 mm.
Jakie kolory są dostępne?
Aktualna oferta produktów obejmuje kolor biały, czarny oraz kolory niestandardowe. Ostateczna dostępność zależy od wybranego gatunku i specyfikacji produkcji.
Która grubość HIPS jest najlepsza do formowania próżniowego?
Nie ma uniwersalnej, optymalnej grubości. Prawidłowa grubość początkowa zależy od wymiarów formy, głębokości formowania, współczynnika tłoczenia oraz minimalnej grubości ścianki wymaganej w gotowym elemencie.
Czy HIPS staje się cieńszy podczas formowania próżniowego?
Tak. materiał arkuszowy rozciąga się podczas formowania, więc narożniki i głębokie ścianki boczne mogą stać się cieńsze niż pierwotny rozmiar początkowy.
Co jest przyczyną powstawania pasm podczas formowania próżniowego?
Na strukturę taśmy może wpływać geometria formy, gęsto rozmieszczone gniazda, nadmierne materiał arkuszowy , warunki nagrzewania i technika formowania. Wybór materiału to tylko jeden z elementów kontroli struktury taśmy.
Czy HIPS można stosować do formowania próżniowego w głębokim tłoczeniu?
HIPS można ocenić w przypadku elementów tłoczonych głęboko, ale rozkład grubości ścianek staje się coraz ważniejszy wraz ze wzrostem głębokości formowania. Podaj wymiary formy i wymaganą minimalną grubość gotowego elementu do oceny.
Czy HIPS można użyć do pakowania tace ?
Tak. HIPS można formować próżniowo w opakowania tace i wkładki. Zastosowania obejmujące żywność, produkty medyczne, produkty farmaceutyczne lub elektronikę wrażliwą na wyładowania elektrostatyczne (ESD) wymagają odpowiednich klas i dokumentacji.
Czy HIPS można stosować do wyłożenia lodówek?
HIPS jest szeroko stosowany w obudowach urządzeń AGD i lodówek. Dokładna przydatność zależy od parametrów formowania, temperatury, ekspozycji na substancje chemiczne i wymaganego gatunku materiału.
Jaka jest różnica między HIPS a GPPS w przypadku formowania próżniowego?
HIPS jest zazwyczaj nieprzezroczysty i zapewnia większą odporność na uderzenia. GPPS jest zazwyczaj przezroczysty i błyszczący, ale stosunkowo kruchy, dlatego lepiej sprawdza się w miejscach, w których priorytetem jest przejrzystość.
Jaka jest różnica między HIPS a ABS w przypadku termoformowania?
HIPS jest powszechnie wybierany do ekonomicznych produktów termoformowanych. ABS jest zazwyczaj oceniany, gdy wymagany jest inny balans między udarnością, odpornością na ciepło i parametrami technicznymi.
Czy HIPS można wydrukować po uformowaniu?
Odpowiednie powierzchnie HIPS można zadrukować lub ozdobić po uformowaniu. Przyczepność farby, wykończenie powierzchni i warunki utwardzania należy przetestować na gotowym elemencie.
Czy HIPS można stosować na zewnątrz?
Norma HIPS jest przeznaczona głównie do zastosowań wewnętrznych. W przypadku projektów zewnętrznych należy określić wymagania dotyczące promieniowania UV, odporności na warunki atmosferyczne i okresu użytkowania przed wyborem gatunku.
Czy standardowy HIPS można stosować do sterylizowalnych medycznych tace ?
Standardowy materiał przemysłowy HIPS nie powinien być automatycznie uznawany za odpowiedni do sterylizacji lub użytku medycznego. Projekty medyczne muszą zdefiniować metodę sterylizacji, wymogi regulacyjne i dokumentację materiałową przed wyborem gatunku.
Jakie informacje powinienem podać przy sporządzaniu oferty?
Proszę podać gotowe zastosowanie, materiał arkuszowy grubość, szerokość i długość, kolor, wykończenie powierzchni, wymiary formy, głębokość formowania, minimalną grubość ścianki gotowej, informacje o maszynie, ilość i miejsce przeznaczenia.
Pakowanie i dostawa
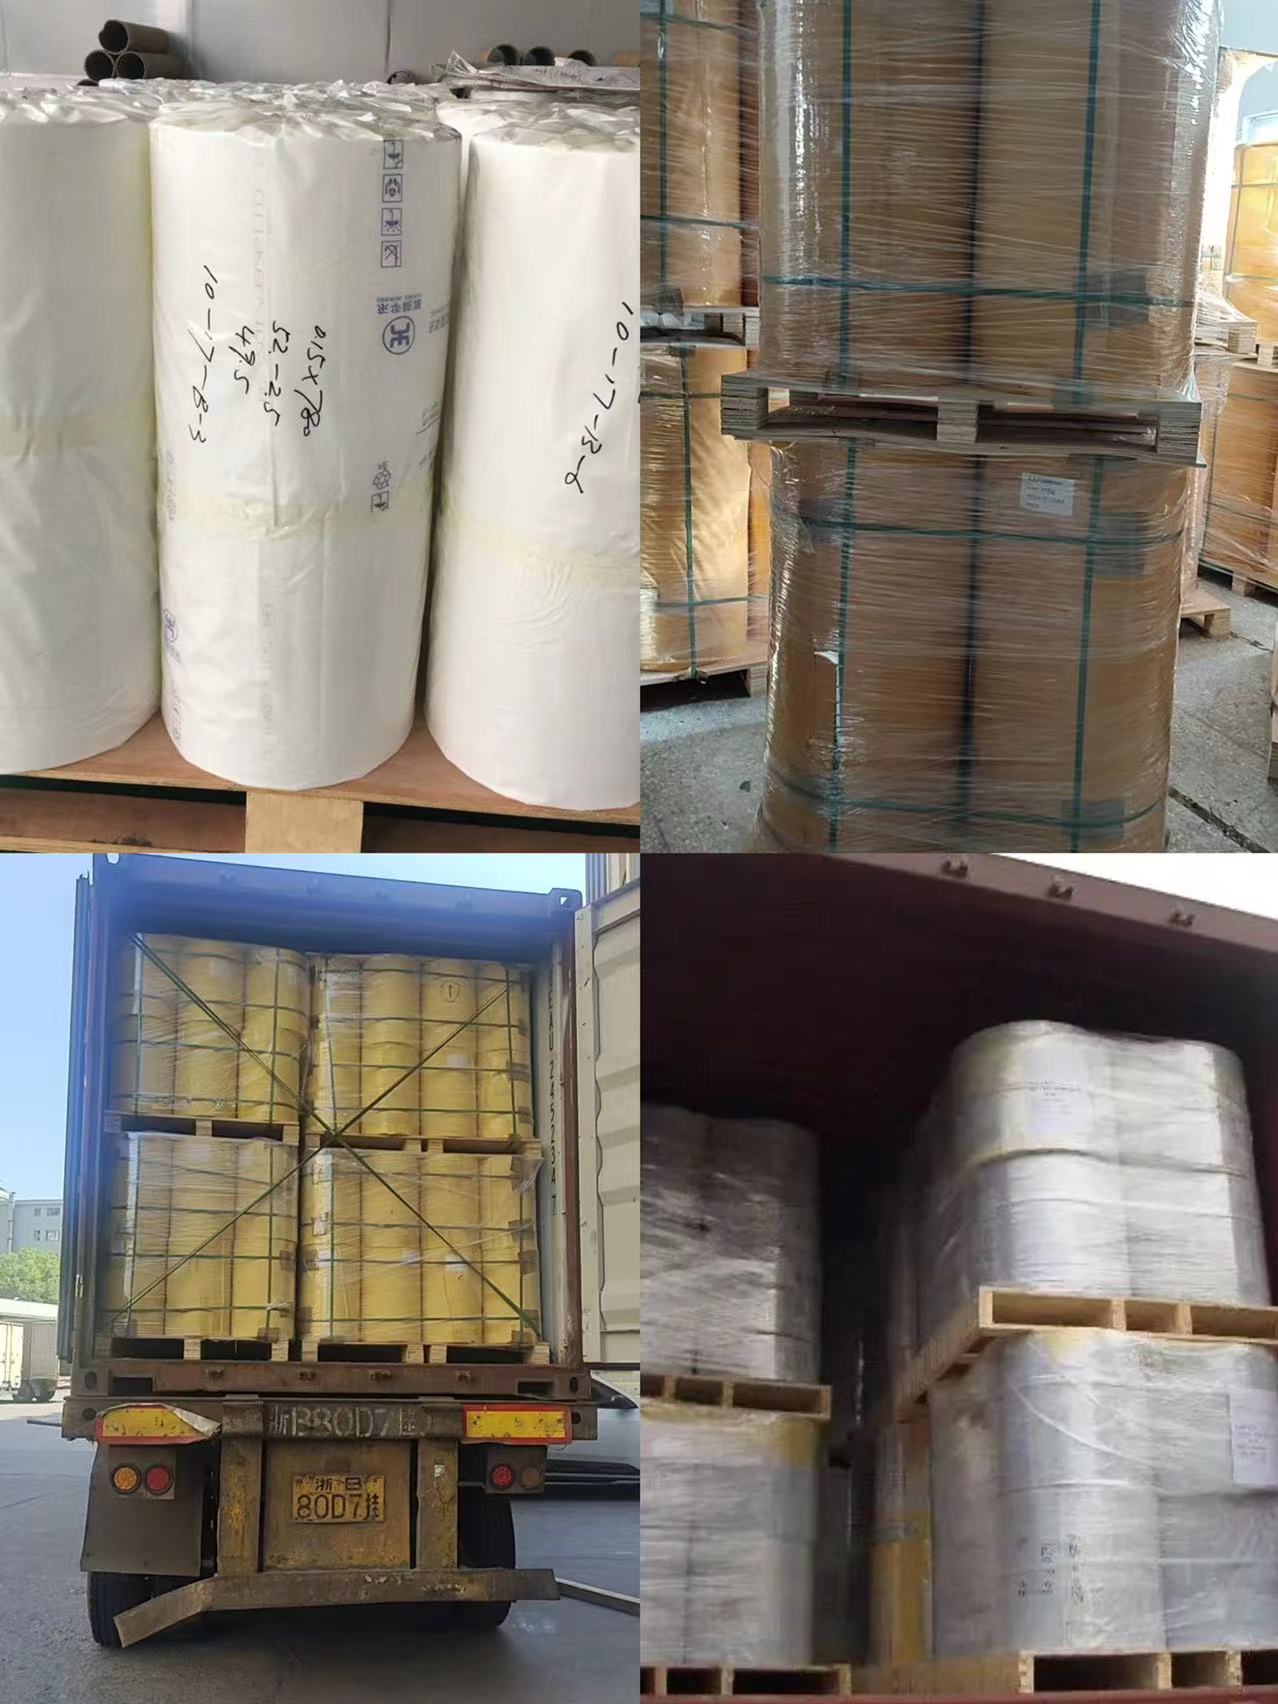
HIPS tworzące materiał arkuszowy powinny być chronione zgodnie z materiał arkuszowy wymaganiami dotyczącymi rozmiaru, grubości i powierzchni, aby ograniczyć zarysowania, zanieczyszczenia, uszkodzenia krawędzi i przemieszczanie się podczas transportu.
![HIPS formowanie próżniowe materiał arkuszowy pakowanie eksportowe]()
Opakowanie eksportowe dla HIPS arkuszy do formowania próżniowego
Wystawy Grupy HSQY Plastic
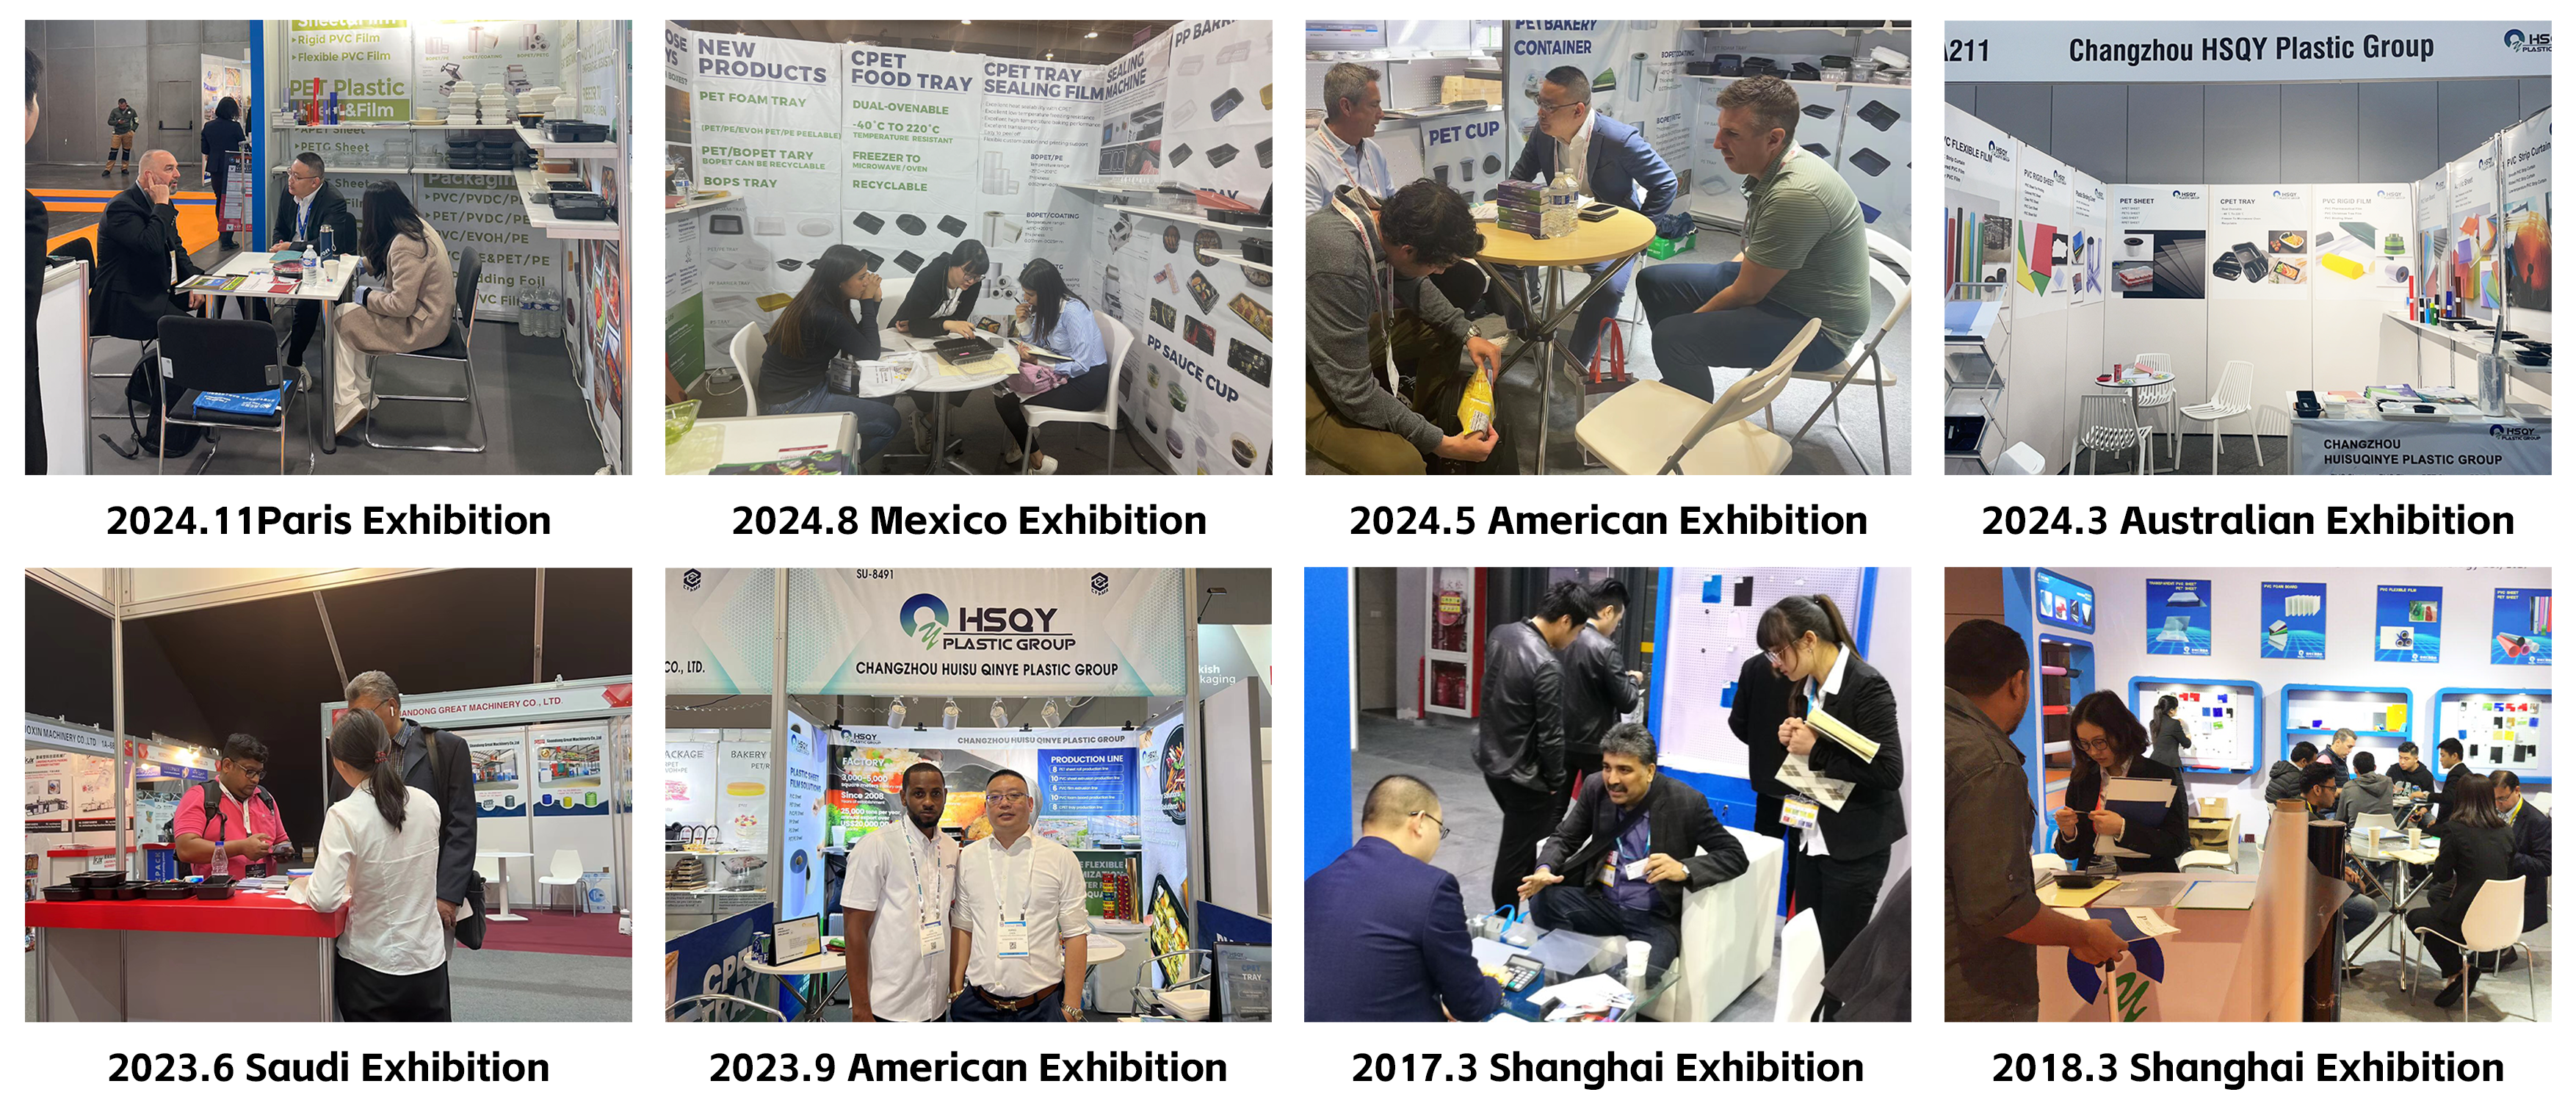
HSQY Plastic Group spotyka się z przedsiębiorcami zajmującymi się termoformowaniem, producentami opakowań, producentami sprzętu AGD, dystrybutorami i innymi nabywcami tworzyw materiał arkuszowy na międzynarodowych targach branżowych.
![Międzynarodowe targi HSQY Plastic Group]()
Działalność wystawiennicza międzynarodowa HSQY Plastic Group
Certyfikaty i dokumentacja
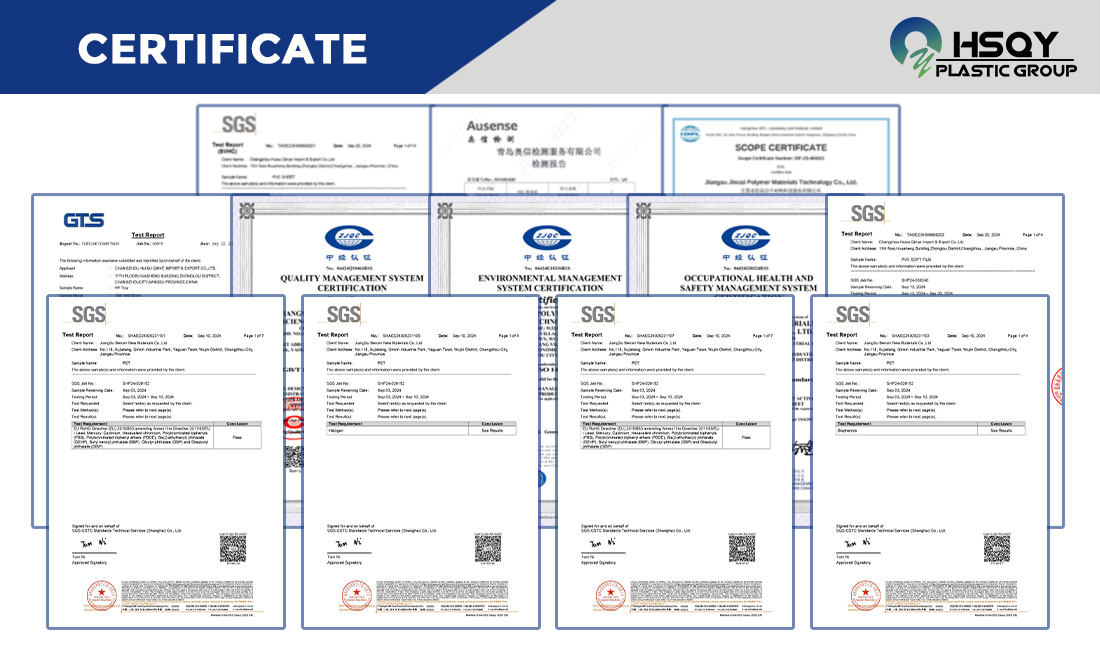
Przed zatwierdzeniem zamówienia należy sprawdzić dostępne certyfikaty i dokumentację techniczną pod kątem dokładnego gatunku HIPS , grubości i zamierzonego zastosowania.
O HSQY Plastic Group
HSQY Plastic Group dostarcza HIPS , GPPS i inne tworzywa sztuczne materiał arkuszowy dla producentów form próżniowych, termoformierek, opakowań, urządzeń AGD, wyświetlaczy i zakładów przemysłowych. Grubość arkusza, wymiary, kolor, powierzchnia i wymagania dotyczące formowania mogą zostać omówione w zależności od projektu.
Opis płyty styropianowej
Polistyren ( PS ) materiał arkuszowy to materiał termoplastyczny i jedno z najpowszechniej stosowanych tworzyw sztucznych. Charakteryzuje się doskonałymi właściwościami elektrycznymi i mechanicznymi, dobrą przetwarzalnością i jest dostępny w szerokiej gamie kolorów. Polistyren wysokoudarowy ( HIPS ) materiał arkuszowy to wytrzymałe, niedrogie tworzywo sztuczne, łatwe w obróbce i termoformowaniu. Jest często stosowany w zastosowaniach, w których wymagana jest wysoka odporność na uderzenia i przetwarzalność w przystępnej cenie.
Ekspertyza HSQY Plastic w zakresie tworzyw sztucznych to jedno z rozwiązań, jakie oferujemy naszym klientom. Dostarczamy najlepszy i najszerszy asortyment polistyrenu w najbardziej konkurencyjnych cenach. Podziel się z nami swoimi potrzebami w zakresie polistyrenu, a wspólnie dobierzemy odpowiednie rozwiązanie do Twoich potrzeb.
Specyfikacje płyt styropianowych
| Pozycja produktu |
Płyta styropianowa |
| Tworzywo |
Polistyren ( PS ) |
| Kolor |
Biały, Czarny, Niestandardowy |
| Szerokość |
Maks. 1600 mm |
| Grubość |
0,2 mm do 6 mm, niestandardowe |
Cechy płyt styropianowych
Wysoka odporność na uderzenia :
Arkusz PS wzbogacone modyfikatorami gumy, HIPS materiał arkuszowy wytrzymują wstrząsy i wibracje bez pękania, przewyższając standardowy polistyren.
Łatwe wykonanie :
PS materiał arkuszowy jest kompatybilny z cięciem laserowym, wykrawaniem, obróbką CNC, termoformowaniem i formowaniem próżniowym. Można go kleić, malować lub nanosić metodą sitodruku.
Lekkie i sztywne :
PS materiał arkuszowy łączy w sobie niską wagę z dużą sztywnością, co pozwala obniżyć koszty transportu przy jednoczesnym zachowaniu wydajności konstrukcyjnej.
Odporność na działanie chemikaliów i wilgoci :
Odporny na działanie wody, rozcieńczonych kwasów, zasad i alkoholu, co zapewnia długowieczność w wilgotnych lub lekko korozyjnych środowiskach.
Gładkie wykończenie powierzchni :
PS materiał arkuszowy Idealnie nadają się do wysokiej jakości druku, etykietowania lub laminowania w celach brandingowych lub estetycznych.
Zastosowanie płyt styropianowych
Opakowania : opakowania ochronne, opakowania tace clamshell i blistry do urządzeń elektronicznych, kosmetyków i pojemników na żywność.
Oznakowania i ekspozycje : lekkie oznakowania detaliczne, ekspozytory w punktach sprzedaży (POP) i panele wystawowe.
Części samochodowe : elementy wykończeniowe wnętrz, deski rozdzielcze i osłony ochronne.
Dobra konsumpcyjne : wykładziny lodówek, części zabawek i obudowy urządzeń gospodarstwa domowego.
Zrób to sam i prototypowanie : Modelarstwo, projekty szkolne i zastosowania rzemieślnicze ze względu na łatwość cięcia i kształtowania.
Medyczne i przemysłowe : Sterylizowane tace , pokrowce na urządzenia i elementy nienośne.
PAKOWANIE

WYSTAWA

ORZECZNICTWO