HI Placă PS pentru formare în vid și termoformare
HSQY HIPS material din tabla pentru formarea în vid combină rezistența la impact, rigiditatea și o bună formabilitate pentru tăvi ambalaje, căptușeli pentru electrocasnice, capace, carcase, afișaje și componente termoformate industriale.
Polistirenul rezistent la impact, prescurtat în mod obișnuit ca HIPS , este un material polistiren modificat cu cauciuc, utilizat pe scară largă pentru formarea în vid și termoformare, deoarece oferă un echilibru practic între rezistență, rigiditate, performanță de procesare și costul materialului.
Gama actuală de produse HSQY acoperă grosimi de aproximativ 0,2 mm până la 6 mm, lățimi de până la 1600 mm și culori alb, negru sau personalizate. Selecția materialelor trebuie să se bazeze pe adâncimea de formare, dimensiunile matriței, grosimea peretelui finit și cerințele componentei finale.
![HIPS material din tabla pentru formare în vid]()
HI Placă PS pentru formare în vid
![Termoformare polistiren rezistent la impact material din tabla]()
Folie de termoformare HIPS
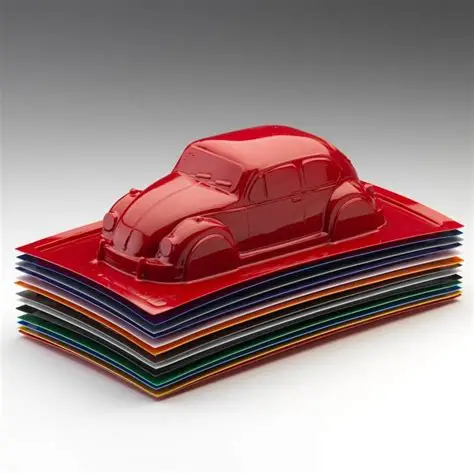
![Polistiren material din tabla pentru componente termoformate]()
Folie de polistiren pentru piese formate
Specificații pentru foile de formare în vid HIPS
| ale proprietății |
Specificații |
| Produs |
Folie de polistiren pentru formare în vid HIPS / Folie |
| Material |
Polistiren ( PS ) / Polistiren rezistent la impact ( HIPS ) |
| Grosime |
0,2 mm - 6 mm, personalizat |
| Lățime maximă |
Până la aproximativ 1600 mm |
| Culoare |
Alb, Negru, Culori personalizate |
| Suprafaţă |
Suprafață netedă; lucioasă, mată sau specifică aplicației, supusă confirmării gradului |
| Procese de formare |
Formare în vid, termoformare și procese de formare material din tabla conexe în funcție de calitate și echipament |
| Prelucrare secundară |
Tăiere, decupare cu matriță, prelucrare CNC, găurire, frezare, lipire, vopsire, imprimare și laminare în funcție de specificații |
| Aplicații tipice |
Ambalaje tăvi , inserții, căptușeli pentru electrocasnice, capace, carcase, afișaje POP, semne, prototipuri și componente termoformate industriale |
Notă privind specificațiile: Performanța de formare depinde de gradul exact HIPS , grosimea material din tabla , condițiile de încălzire, geometria matriței și cerințele piesei finite. Specificațiile finale trebuie confirmate utilizând echipamentul de termoformare și designul piesei prevăzute.
Ce este foaia de formare în vid HIPS ?
HIPS formarea în vid material din tabla este polistiren rezistent la impact furnizat sub formă plată material din tabla sau material de formare adecvat pentru fabricarea componentelor tridimensionale din plastic.
În timpul formării în vid, materialul material din tabla este încălzit până când devine suficient de maleabil. Apoi, un vid trage materialul încălzit spre o matriță, unde se răcește și își păstrează forma dorită.
HIPS este util în special atunci când componenta finită necesită o rezistență mai mare decât GPPS standard, necesitând în același timp termoformare, tăiere și fabricație secundară economice.
De ce este utilizat pe scară largă HIPS pentru formarea în vid
Formabilitate bună: Clasele HIPS adecvate pot fi formate în tăvi , căptușeli, capace și carcase folosind echipamente convenționale de termoformare.
Rezistență îmbunătățită la impact: Modificarea cauciucului oferă o rezistență mai mare decât standardul GPPS .
Rigiditate utilă: Piesele formate își pot menține rigiditatea structurală utilă atunci când este selectat ecartamentul inițial corespunzător.
Prelucrare economică: HIPS este selectat pe scară largă pentru produse formate în volum mare, unde costurile materialelor și de prelucrare contează.
Tăiere și fabricare ușoară: Piesele finite pot fi tăiate, găurite, frezate și prelucrate folosind unelte adecvate.
Opțiuni de suprafață: Alb, negru, culori personalizate și diferite finisaje de suprafață pot fi luate în considerare în funcție de aplicație.
Imprimabil și vopsibil: Suprafețele adecvate pot suporta imprimarea, etichetarea, vopsirea și finisarea decorativă după testarea compatibilității.
Formare în vid vs. termoformare
Termoformarea este procesul mai amplu de încălzire a unui material termoplastic material din tabla și modelarea acestuia într-o componentă tridimensională. Formarea în vid este una dintre cele mai comune metode de termoformare.
| a procesului |
Descriere generală |
Utilizare tipică |
| Formare în vid |
Presiunea vidului atrage material din tabla încălzit spre matriță |
Tăvi, capace, afișaje, căptușeli și piese formate relativ simple |
| Formare sub presiune |
Presiunea suplimentară a aerului ajută material din tabla să se apere de mucegai |
Aplicații care necesită detalii mai detaliate ale suprafeței, în funcție de materialele și echipamentele adecvate |
| Termoformare generală |
Categorie largă care acoperă procesele de formare în vid, sub presiune și asistată mecanic |
Ambalaje, aparate, componente industriale și produse din plastic turnat |
Cum se alege grosimea HIPS pentru formarea în vid
Grosimea inițială material din tabla este unul dintre cei mai importanți parametri de achiziție, deoarece materialul devine mai subțire pe măsură ce se întinde peste sau în matriță.
| Direcția grosimii |
Direcția generală de aplicare |
| 0,2 - 0,5 mm |
Inserții subțiri tăvi și componente profilate ușoare |
| 0,5 - 1,0 mm |
Ambalaje, afișaje, huse mici și produse ușoare, în general, formate în vid |
| 1,0 - 2,0 mm |
Carcase, capace și componente pentru aparate de calibru mediu tăvi |
| 2,0 - 4,0 mm |
Piese formate mai mari, capace pentru echipamente, panouri pentru aparate și componente industriale |
| 4,0 - 6,0 mm |
Componente formate sau fabricate cu grosime mare care necesită o rigiditate inițială mai mare material din tabla |
Aceste intervale reprezintă direcții generale de selecție, mai degrabă decât limite fixe de aplicare. O componentă mică, ambutisată adânc, poate necesita o grosime inițială material din tabla mai mare decât o componentă mult mai mică și superficială.
Parametri cheie de formare în vid
O matriță material din tabla de formare în vid nu ar trebui selectată doar pe baza grosimii. Geometria matriței și condițiile de procesare influențează direct componenta finită.
| Parametru |
De ce este important |
| Grosimea inițială a foii |
Determină cât material este disponibil înainte de întindere |
| Lățimea și lungimea matriței |
Determină dimensiunile material din tabla necesare și zona de prindere |
| Adâncimea de formare |
Cavitățile adânci, în general, creează o subțiere mai mare a pereților |
| Raport de tragere |
Ajută la evaluarea gradului de întindere a material din tabla în timpul formării |
| Raza colțului |
Colțurile ascuțite pot crește subțierea localizată și stresul |
| Spațierea cavității |
Cavitățile apropiate pot crește riscul de apariție a chingilor |
| Uniformitatea încălzirii |
Încălzirea neuniformă poate cauza o lăsare inconsistentă și formarea |
| Sistem de vid |
Performanța vidului influențează definirea matriței și consistența formării |
| Grosimea peretelui finit |
Ar trebui măsurate la colțurile critice, pereții laterali și cavitățile adânci |
Distribuția grosimii peretelui după formarea în vid
Grosimea imprimată pe o specificație HIPS material din tabla descrie suprafața plană originală material din tabla . Nu reprezintă grosimea fiecărei zone a componentei formate finite.
Pe măsură ce HIPS se întinde într-o matriță, materialul este redistribuit. Colțurile, pereții laterali adânci și zonele cele mai îndepărtate de planul original material din tabla pot deveni substanțial mai subțiri.
În cazul în care grosimea minimă a peretelui este critică, cumpărătorii ar trebui să furnizeze cerințele pentru piesa finită și să evalueze mostrele produse pe matrița prevăzută, în loc să specifice doar ecartamentul original material din tabla .
Reducerea chingilor în timpul formării în vid
Formarea de țesături apare atunci când se formează pliuri nedorite între elementele sau cavitățile matriței. Aceasta este influențată de spațierea dintre matriță, temperatura material din tabla , îndoirea material din tabla , geometria de tragere și tehnica de formare.
Dacă un produs actual prezintă țesături, furnizați desenul matriței, grosimea material din tabla , spațierea cavităților și fotografii ale piesei formate atunci când discutați despre selecția materialului. Schimbările de material în sine nu pot rezolva o problemă a matriței sau a încălzirii.
HI Placă PS pentru tăvi și inserții de ambalare
HIPS poate fi format în vid în tăvi de protecție, inserții, suporturi de componente și alte structuri rigide de ambalare unde rezistența, rigiditatea și formarea economică sunt importante.
Pentru proiectele de ambalare, specificați dimensiunea cavității, numărul de cavități, greutatea produsului, comportamentul necesar la stivuire și grosimea minimă a peretelui finit.
Ambalajele alimentare, farmaceutice, medicale și sensibile la ESD necesită un grad de material specific aplicației și o documentație corespunzătoare. Standardul HIPS nu ar trebui considerat automat adecvat pentru aceste aplicații reglementate.
HI Placă PS pentru căptușeli și componente pentru electrocasnice
HIPS este larg utilizat pentru căptușeli de frigidere, interioare de electrocasnice, capace, carcase și tăvi deoarece clasele adecvate combină capacitatea de termoformare cu rigiditate și rezistență la impact utile.
Producătorii de aparate electrocasnice ar trebui să specifice adâncimea de formare, temperatura de funcționare, expunerea la detergent sau substanțe chimice, culoarea, finisajul suprafeței și performanța mecanică necesară atunci când evaluează un grad HIPS .
HI Placă PS pentru capace și carcase de echipamente
HIPS de calibru mediu și gros poate fi turnat în vid în capace, carcase și incinte de protecție pentru echipamente unde greutatea redusă, aspectul și producția economică sunt importante.
Adecvarea piesei finite trebuie evaluată în funcție de dimensiuni, cerințele de impact, punctele de fixare, deschiderile nesprijinite și condițiile de funcționare.
HI Placă PS pentru afișaje POP și semnalizare
Formarea prin vid permite transformarea HIPS în componente de afișare tridimensionale, panouri de marcă, standuri pentru produse, semne și corpuri de iluminat pentru comerțul cu amănuntul.
Suprafețele HIPS adecvate pot fi, de asemenea, imprimate, vopsite sau decorate după formare. Aderența imprimării sau a stratului de acoperire trebuie verificată utilizând gradul real material din tabla și suprafața finisată.
HI Placă PS pentru prototipuri și modelism
HIPS este util pentru formarea în vid a prototipurilor deoarece material din tabla pot fi încălzite, formate, tăiate, găurite, lipite și vopsite folosind tehnici comune de fabricație.
Formarea prototipurilor permite, de asemenea, producătorilor să evalueze geometria matriței, distribuția grosimii pereților și rigiditatea piesei înainte de a se angaja în cantități de producție mai mari.
Alb vs. Negru HIPS pentru formarea în vid
| opțiunii |
Direcții generale de aplicare a |
| Alb HIPS |
Căptușeli pentru electrocasnice, afișaje imprimate, albe tăvi , prototipuri și piese formate în general |
| Negru HIPS |
Carcase industriale tăvi , capace, afișaje întunecate și componente opace formate |
| Culori personalizate |
Componente de marcă și cerințe de aspect specifice aplicației supuse confirmării producției |
HIPS vs. GPPS pentru formare în vid
| Caracteristică |
HIPS |
GPPS |
| Structura materialului |
Polistiren modificat cu cauciuc |
Polistiren de uz general |
| Aspect tipic |
În mod normal opac |
În mod normal, clar și lucios |
| Rezistență la impact |
Mai mare datorită modificării cauciucului |
Mai fragil |
| Direcția de formare în vid |
De obicei preferat acolo unde tenacitatea și formabilitatea generală sunt priorități |
Poate fi evaluat acolo unde este necesară transparența |
| Piese tipice |
Tăvi, căptușeli, capace, carcase și componente opace |
Ambalaje, huse și componente de afișare transparente |
HIPS vs. ABS pentru formarea în vid
| Factor de selecție |
HIPS |
ABS |
| Poziționare principală |
Material de termoformare economic |
Termoplastice inginerești pentru aplicații mai solicitante |
| Aplicații tipice |
Tăvi, afișaje, căptușeli pentru electrocasnice, capace și carcase generale |
Carcase durabile, componente auto și piese industriale mai solicitante |
| Selecția materialelor |
Alegeți în funcție de impact, temperatură, rigiditate, aspect, geometria de formare și costul piesei finite. |
Suprafața foii și aspectul piesei finite
Finisajul suprafeței este important deoarece aspectul piesei originale material din tabla influențează aspectul componentei formate.
Suprafețele lucioase, mate, netede sau specifice aplicației trebuie specificate înainte de producție. Încălzirea și întinderea pot modifica luciul și textura, așadar aspectul trebuie aprobat folosind o mostră reprezentativă, acolo unde calitatea cosmetică este importantă.
Decupare și fabricație secundară
După formarea în vid, excesul de material trebuie în mod normal îndepărtat de pe piesa finită. HIPS poate fi prelucrat folosind metode adecvate de tăiere, frezare, găurire, perforare și prelucrare CNC.
Condițiile de prelucrare și de prelucrare trebuie selectate în funcție de grosimea material din tabla și geometria piesei pentru a obține muchii curate, fără căldură excesivă sau solicitări mecanice.
Prelucrarea cu laser poate fi posibilă pentru anumite aplicații din polistiren cu echipamente și ventilație adecvate, dar adecvarea procesului, gazele de eșapament, calitatea marginilor și cerințele locului de muncă trebuie validate înainte de producție.
Imprimare, vopsire și decorare după formare
Componentele HIPS adecvate pot fi imprimate, vopsite, etichetate, lipite sau laminate după formare, în cazul în care materialul și suprafața selectate sunt compatibile cu procesul ulterior.
Dacă este necesară imprimarea sau acoperirea, specificați dacă decorarea are loc înainte sau după formare, deoarece întinderea poate afecta grafica imprimată, luciul și aspectul suprafeței.
Aplicații interioare și exterioare
Standardul HIPS este utilizat în principal în aplicații interioare sau controlate, cu excepția cazului în care gradul selectat a fost formulat și testat pentru expunere prelungită la exterior.
Componentele exterioare trebuie să specifice expunerea la lumina soarelui, cerințele privind radiațiile UV, intervalul de temperatură, durata de viață necesară și așteptările privind aspectul înainte de selectarea materialului.
Ce informații ar trebui să furnizați pentru o ofertă de formare în vid?
| furnizat |
Informații de |
| Produs finit |
Tavă, căptușeală, carcasă, capac, afișaj, componentă a aparatului sau altă piesă formată |
| Grosime inițială |
Grosimea necesară material din tabla sau recomandarea necesară |
| Dimensiunea foii |
Lățime necesară × lungime; lățimea maximă curentă este de aproximativ 1600 mm |
| Dimensiunile matriței |
Lungimea, lățimea și dimensiunile cavității matriței |
| Adâncimea de formare |
Adâncimea maximă a componentei formate |
| Raport de tragere |
Furnizați dacă este deja calculat sau furnizați desenul piesei pentru evaluare |
| Grosimea peretelui finit |
Grosimea minimă necesară în zonele critice |
| Culoare |
Cerință de culoare alb, negru sau personalizată |
| Suprafaţă |
Aspect lucios, mat, neted sau specific aplicației |
| Informații despre mașină |
Suprafața maximă de formare, dimensiunile de prindere și limitările relevante ale echipamentelor |
| Prelucrare secundară |
Decupare, găurire, prelucrare CNC, imprimare, vopsire, lipire sau laminare |
| Cerință specială |
Cerințe privind contactul cu alimentele, ESD, flacăra, UV, medicale, electrocasnice sau auto, acolo unde este cazul |
| Cantitate |
Cantitate de probă, cantitate de comandă obișnuită și cerere anuală estimată |
| Destinaţie |
Țara și portul de destinație |
Întrebări frecvente despre foaia de formare în vid HIPS
Ce este HIPS ?
HIPS înseamnă Polistiren de Mare Rezistență la Impact. Este polistiren modificat cu cauciuc, conceput pentru a oferi o rezistență mai mare decât GPPS standard, rămânând în același timp ușor de termoformat și fabricat.
Este HIPS potrivit pentru formarea în vid?
Da. Formarea în vid este una dintre principalele aplicații comerciale ale HIPS . Performanța de formare depinde de calitate, grosime, încălzire, geometria matriței și adâncimea de formare.
Ce grosime HIPS material din tabla furnizează HSQY?
Specificațiile actuale ale produsului acoperă aproximativ între 0,2 mm și 6 mm. Disponibilitatea exactă trebuie confirmată în funcție de lățime, culoare și aplicație.
Care este lățimea maximă a lui HIPS material din tabla ?
Specificațiile actuale ale produsului listează lățimi de până la aproximativ 1600 mm.
Ce culori sunt disponibile?
Gama actuală de produse include alb, negru și culori personalizate. Disponibilitatea finală depinde de calitatea selectată și de specificațiile de producție.
Care grosime HIPS este cea mai bună pentru formarea în vid?
Nu există o grosime universală optimă. Ecartamentul inițial corect depinde de dimensiunile matriței, adâncimea de formare, raportul de tragere și grosimea minimă a peretelui necesară pentru componenta finită.
Se subțiază HIPS în timpul formării în vid?
Da. material din tabla se întinde în timpul formării, astfel încât colțurile și pereții laterali adânci pot deveni mai subțiri decât ecartamentul inițial.
Ce cauzează formarea chingilor în timpul formării în vid?
Chingile pot fi influențate de geometria matriței, cavitățile apropiate, lăsarea excesivă a material din tabla , condițiile de încălzire și tehnica de formare. Selecția materialului este doar o parte a controlului formării chingilor.
Poate fi folosit HIPS pentru deformare în vid prin ambutisare profundă?
HIPS poate fi evaluat pentru componentele ambalate în profunzime, dar distribuția grosimii peretelui devine din ce în ce mai importantă pe măsură ce adâncimea de formare crește. Furnizați dimensiunile matriței și grosimea minimă finită necesară pentru evaluare.
Poate fi folosit HIPS pentru ambalarea tăvi ?
Da. HIPS poate fi format în vid în ambalaje tăvi și inserții. Aplicațiile care implică alimente, produse medicale, produse farmaceutice sau electronice sensibile la ESD necesită clase și documentație corespunzătoare.
Poate fi folosit HIPS pentru căptușelile pentru frigider?
HIPS este utilizat pe scară largă pentru aplicații de căptușeală pentru electrocasnice și frigidere. Adecvarea exactă depinde de performanța de formare, temperatură, expunerea la substanțe chimice și gradul de material necesar.
Care este diferența dintre HIPS și GPPS pentru formarea în vid?
HIPS este în mod normal opac și oferă o rezistență mai mare la impact. GPPS este în mod normal transparent și lucios, dar relativ fragil, așa că este mai potrivit acolo unde transparența este o prioritate.
Care este diferența dintre HIPS și ABS pentru termoformare?
HIPS este de obicei selectat pentru produse termoformate economice. ABS-ul este de obicei evaluat acolo unde este necesar un echilibru diferit între impact, rezistență la căldură și performanță inginerească.
Poate fi imprimat HIPS după formare?
Suprafețele HIPS adecvate pot fi imprimate sau decorate după formare. Aderența cernelii, finisajul suprafeței și condițiile de întărire trebuie testate folosind componenta finită.
Poate fi folosit HIPS în aer liber?
Standardul HIPS este destinat în principal aplicațiilor de interior. Proiectele de exterior ar trebui să specifice cerințele privind UV, intemperiile și durata de viață înainte de a selecta un tip.
Poate fi folosit standardul HIPS pentru tăvi medical sterilizabil?
Materialele industriale standard HIPS nu ar trebui tratate automat ca fiind adecvate pentru sterilizare sau utilizare medicală. Proiectele medicale trebuie să definească metoda de sterilizare, cerințele de reglementare și documentația materialului înainte de a selecta un grad.
Ce informații ar trebui să furnizez pentru o ofertă de preț?
Vă rugăm să furnizați aplicația finită, grosimea material din tabla , lățimea și lungimea, culoarea, finisajul suprafeței, dimensiunile matriței, adâncimea de formare, grosimea minimă a peretelui finit, informațiile despre mașină, cantitatea și destinația.
Ambalare și livrare
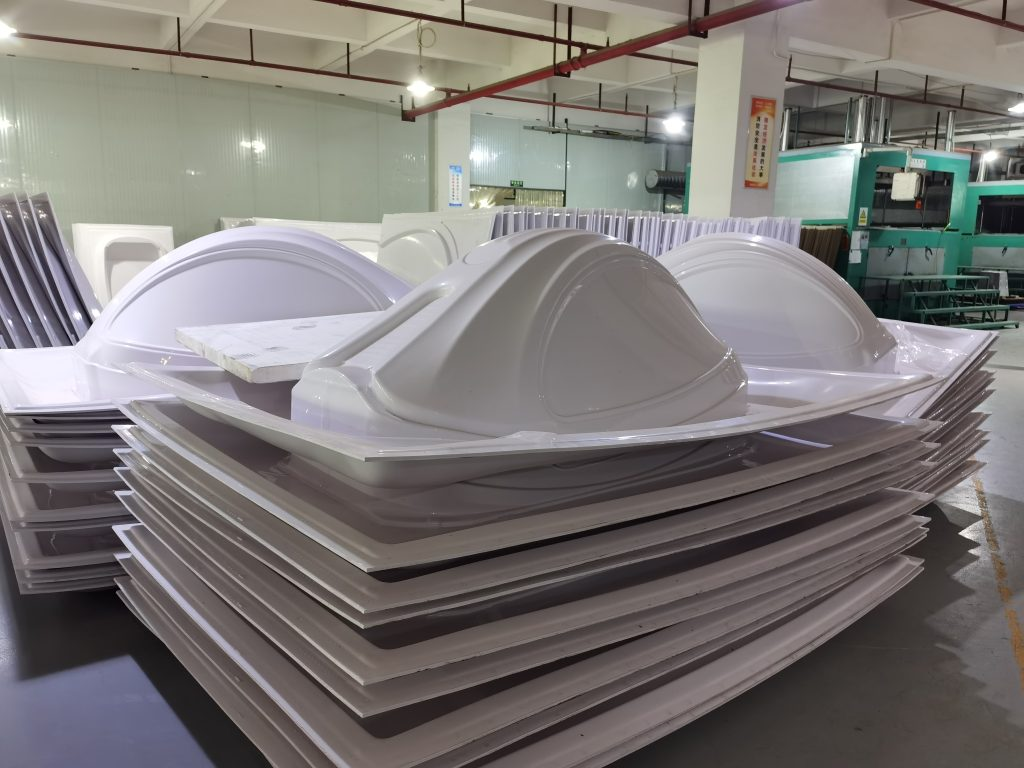
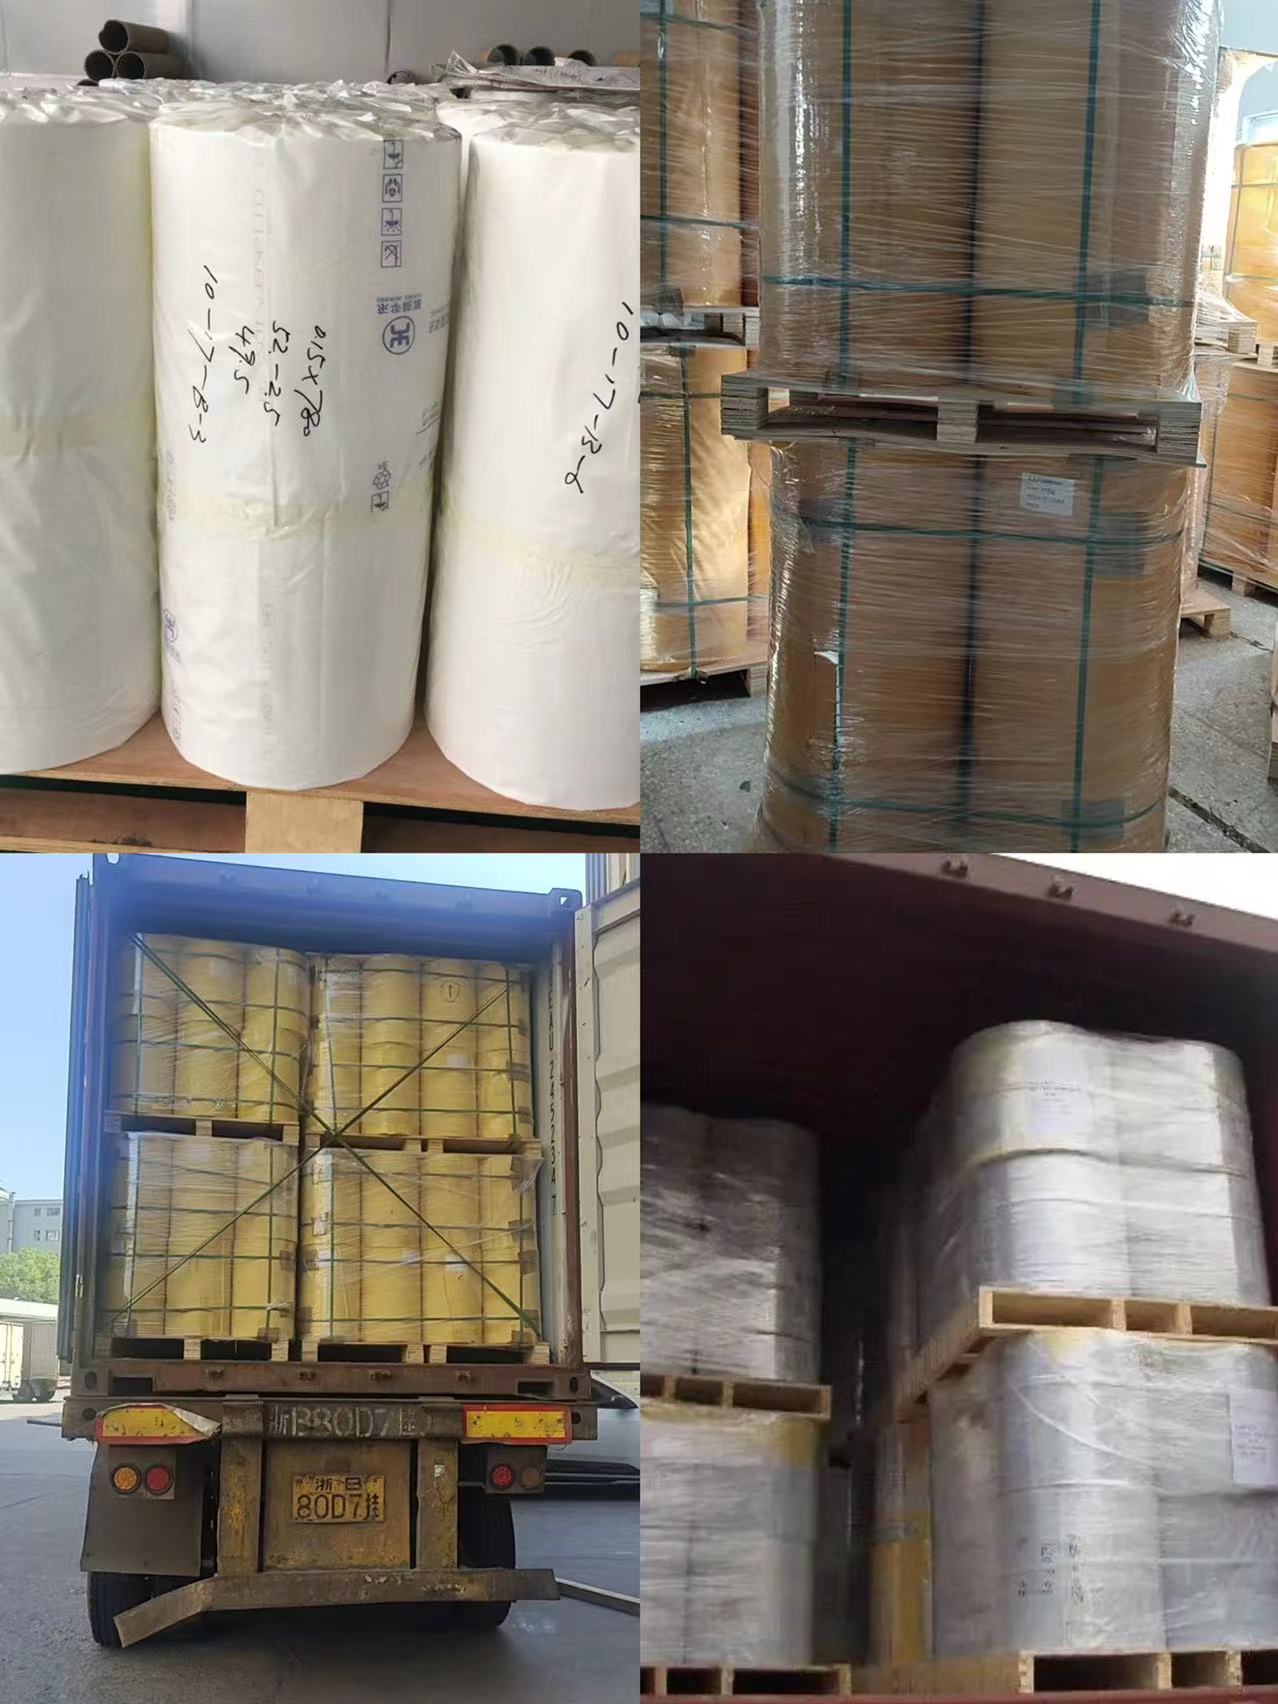
Materialele care formează HIPS material din tabla trebuie protejate în funcție de dimensiunea, grosimea și cerințele de suprafață material din tabla pentru a reduce zgârieturile, contaminarea, deteriorarea marginilor și mișcarea în timpul transportului.
![HIPS formare în vid material din tabla ambalare pentru export]()
Ambalare pentru export pentru HIPS tablă de formare în vid
Expoziții de grup HSQY Plastic
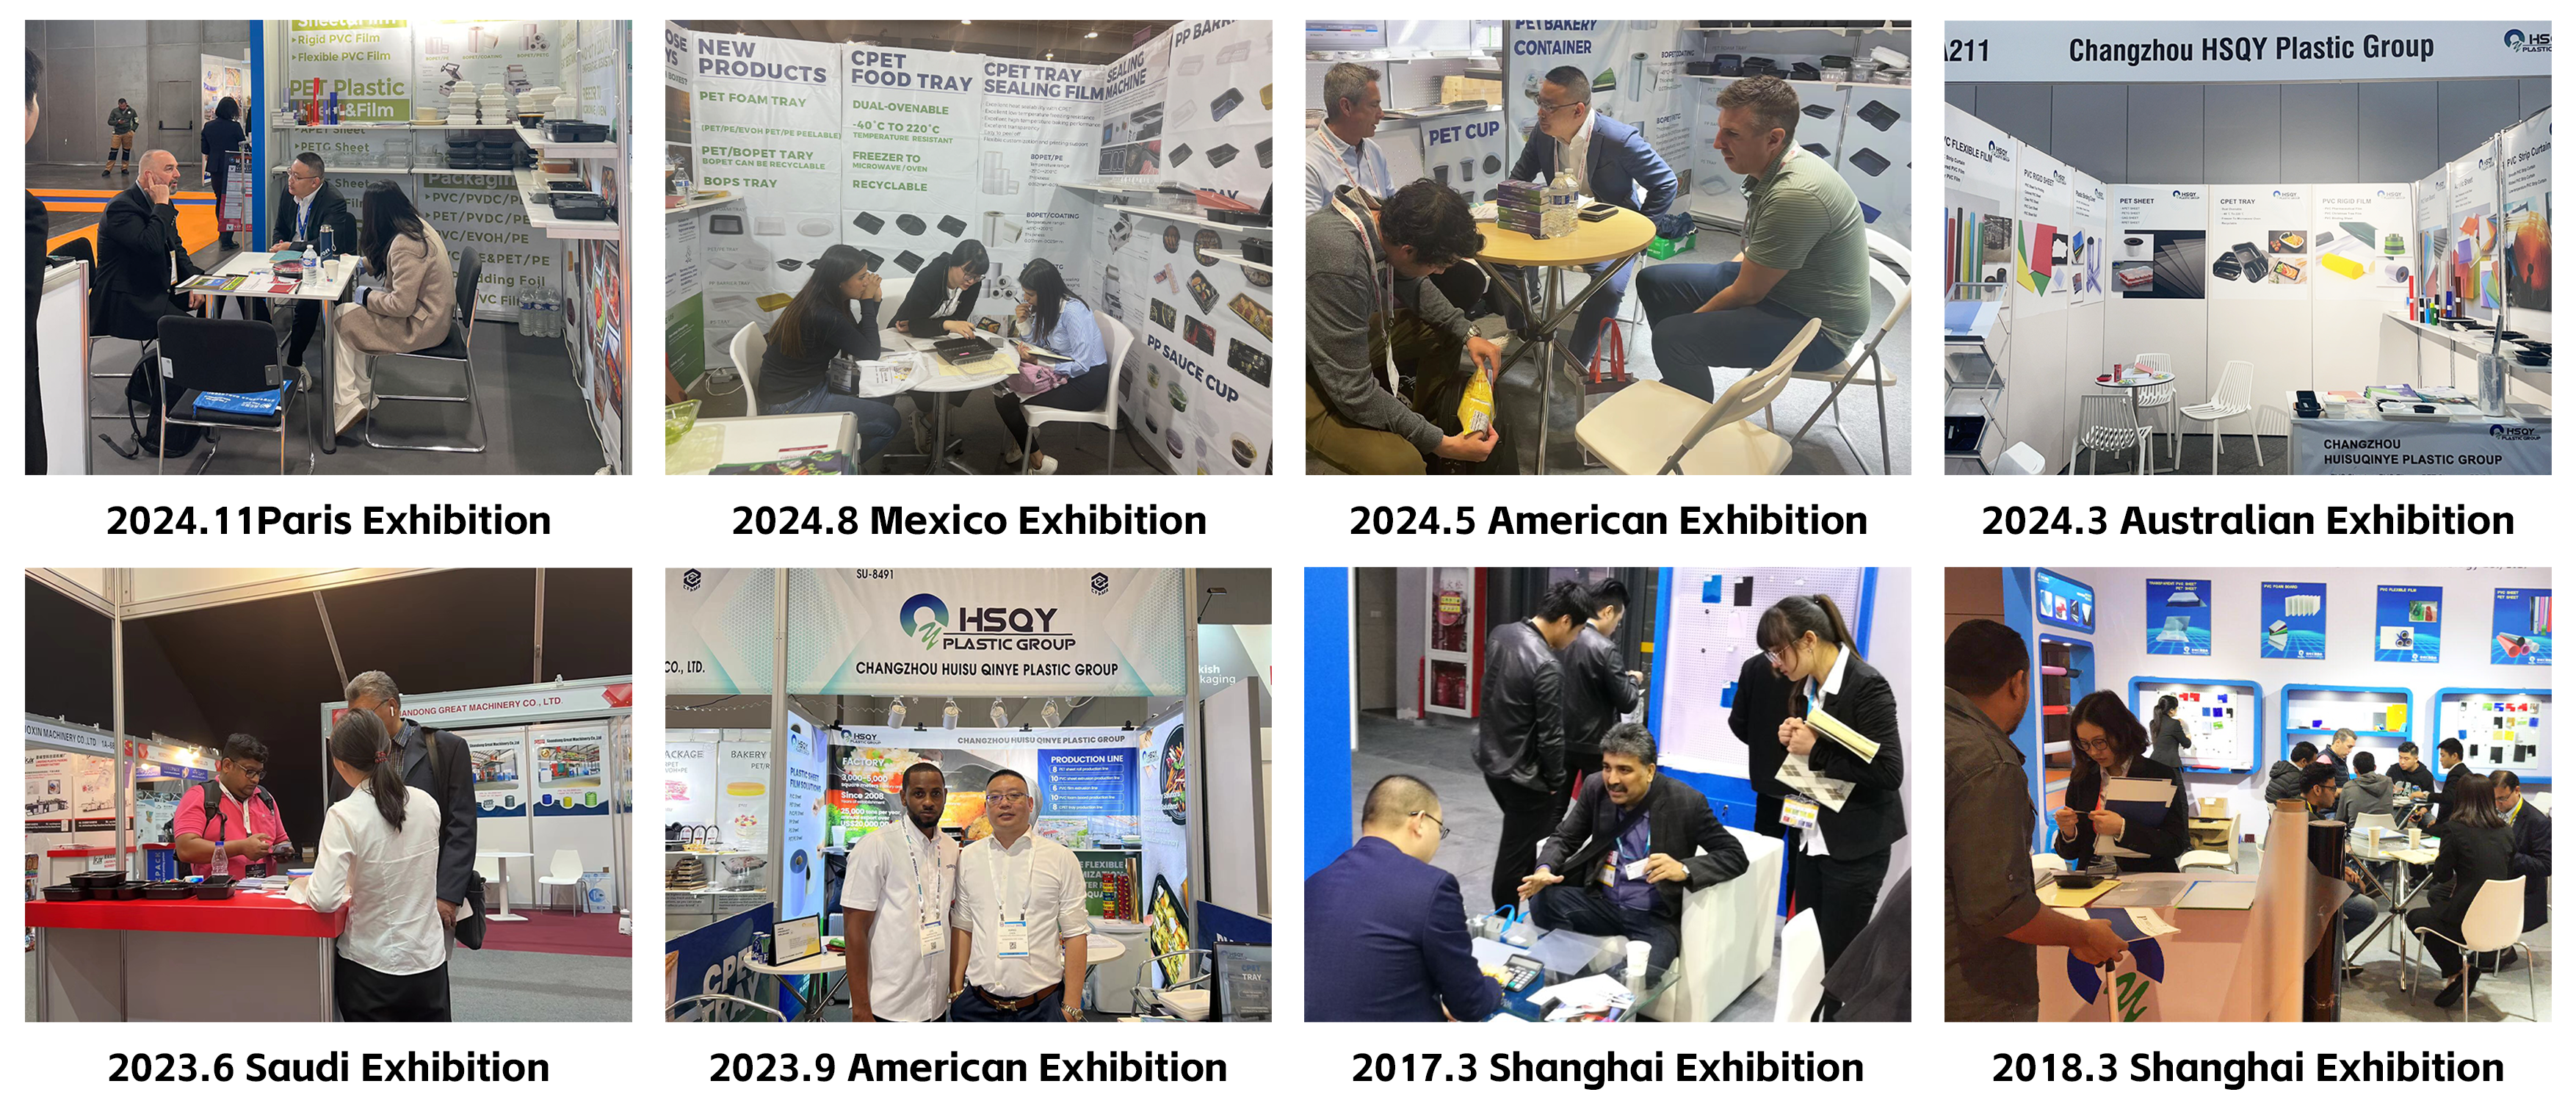
HSQY Plastic Group se întâlnește cu producători de termoformatoare, ambalaje, electrocasnice, distribuitori și alți cumpărători de materiale material din tabla la expozițiile internaționale din domeniu.
![Expoziții internaționale HSQY Plastic Group]()
Activitățile expoziției internaționale HSQY Plastic Group
Certificate și documentație
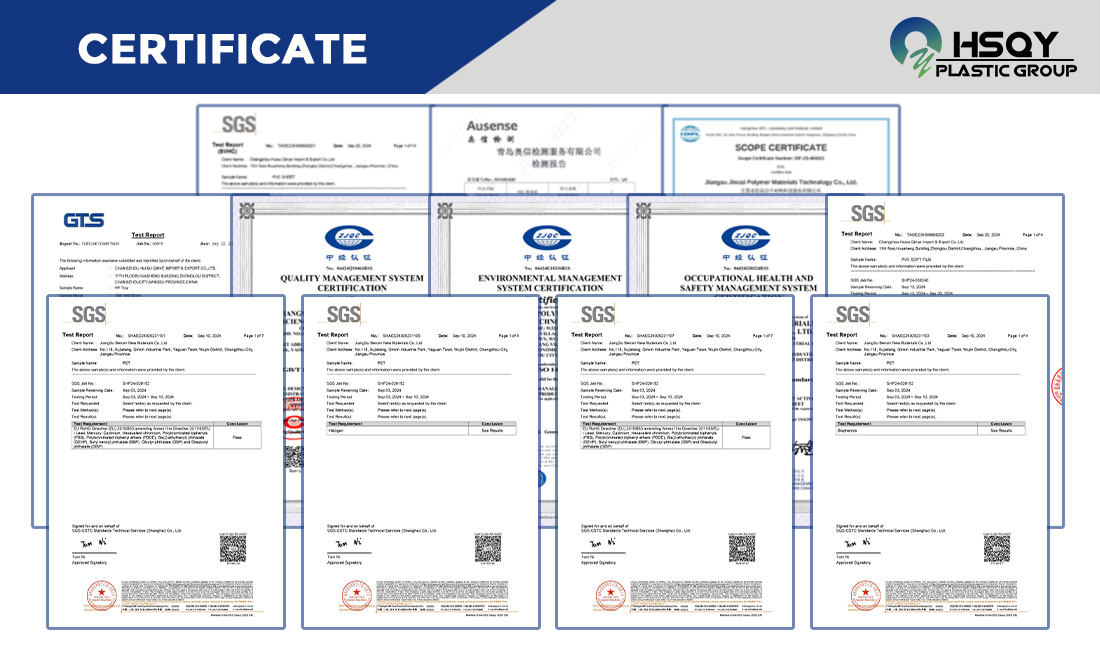
Certificatele și documentația tehnică disponibile trebuie confirmate pentru gradul exact HIPS , grosimea și aplicația preconizată înainte de aprobarea comenzii.
Despre HSQY Plastic Group
HSQY Plastic Group furnizează HIPS , GPPS și alte materiale plastice material din tabla pentru mașini de format în vid, termoformatoare, producători de ambalaje, producători de electrocasnice, producători de afișaje și fabricanți industriali. Grosimea, dimensiunile, culoarea, suprafața și cerințele de formare a tablei pot fi discutate în funcție de proiect.
Descrierea foii de polistiren
Polistirenul ( PS ) material din tabla este un material termoplastic și unul dintre cele mai utilizate materiale plastice. Are proprietăți electrice și mecanice excelente, o bună procesabilitate și este disponibil într-o gamă de culori. Polistirenul rezistent la impact ( HIPS ) material din tabla este un plastic rezistent, cu cost redus, ușor de fabricat și termoformat. Este adesea utilizat în aplicații în care este necesară o rezistență ridicată la impact și o procesabilitate ridicată la un preț accesibil.
Expertiza HSQY Plastic în materiale plastice este una dintre soluțiile pe care le oferim clienților noștri. Furnizăm cea mai bună și mai largă gamă de polistiren la cele mai competitive prețuri. Împărtășiți-ne nevoile dumneavoastră de polistiren și împreună putem alege soluția potrivită pentru aplicația dumneavoastră.
Specificații pentru foi de polistiren
| Articolul produsului |
Folie de polistiren |
| Material |
Polistiren ( PS ) |
| Culoare |
Alb, Negru, Personalizat |
| Lăţime |
Maxim 1600 mm |
| Grosime |
0,2 mm până la 6 mm, personalizat |
Caracteristica foii de polistiren
Rezistență ridicată la impact :
Îmbunătățite cu modificatori de cauciuc, Placă PS HIPS material din tabla rezistă la șocuri și vibrații fără a crăpa, depășind performanțele polistirenului standard.
Fabricație ușoară :
PS material din tabla este compatibil cu tăierea cu laser, șanțarea, prelucrarea CNC, termoformarea și formarea în vid. Poate fi lipit, vopsit sau serigrafiat.
Ușor și rigid :
PS material din tabla combină greutatea redusă cu rigiditatea ridicată, reducând costurile de transport și menținând în același timp performanța structurală.
Rezistență la substanțe chimice și umiditate :
Rezistă la apă, acizi diluați, alcali și alcool, asigurând longevitatea în medii umede sau ușor corozive.
Finisaj neted al suprafeței :
PS material din tabla sunt ideale pentru imprimare, etichetare sau laminare de înaltă calitate în scopuri de branding sau estetice.
Aplicarea foii de polistiren
Ambalaj : Ambalaje de protecție tăvi , cu clamshell și blistere pentru electronice, cosmetice și recipiente alimentare.
Semnalistică și afișaje : Semnalistică ușoară pentru retail, afișaje pentru puncte de vânzare (POP) și panouri expoziționale.
Componente auto : Ornamente interioare, borduri și huse de protecție.
Bunuri de larg consum : Căptușeli pentru frigider, piese de jucării și carcase pentru electrocasnice.
Bricolaj și prototipare : Modelism, proiecte școlare și aplicații pentru meșteșuguri datorită tăierii și modelării ușoare.
Medical și industrial : Huse sterilizabile tăvi , pentru echipamente și componente neportante.
ÎMPACHETARE

EXPOZIŢIE

CERTIFICARE