Olá Lâmina de PS para Moldagem a Vácuo e Termoformagem
HSQY HIPS material em folha para termoformagem a vácuo combina resistência ao impacto, rigidez e boa conformabilidade para bandejas , embalagens, revestimentos de eletrodomésticos, capas, invólucros, displays e componentes termoformados industriais.
O poliestireno de alto impacto, comumente abreviado como HIPS , é um material de poliestireno modificado com borracha, amplamente utilizado para moldagem a vácuo e termoformagem, pois oferece um equilíbrio prático entre resistência, rigidez, desempenho de processamento e custo do material.
A gama de produtos atual da HSQY abrange espessuras de aproximadamente 0,2 mm a 6 mm, larguras de até 1600 mm e cores branca, preta ou personalizadas. A seleção do material deve ser baseada na profundidade de conformação, dimensões do molde, espessura final da parede e nos requisitos do componente final.
![HIPS material em folha para conformação a vácuo]()
Olá Lâmina de PS para termoformagem a vácuo
![Termoformagem de poliestireno de alto impacto material em folha]()
HIPS Folha de termoformagem
![Poliestireno material em folha para componentes termoformados]()
Folha de poliestireno para peças moldadas
Especificações da chapa para termoformagem a vácuo HIPS
| do imóvel |
Especificações |
| Produto |
HIPS / Folha de poliestireno para termoformagem |
| Material |
Poliestireno ( PS ) / Poliestireno de alto impacto ( HIPS ) |
| Grossura |
0,2 mm - 6 mm, Personalizado |
| Largura máxima |
Até aproximadamente 1600 mm |
| Cor |
Branco, Preto, Cores Personalizadas |
| Superfície |
Superfície lisa; brilhante, fosca ou específica para cada aplicação, sujeita à confirmação da classificação. |
| Processos de formação |
Moldagem a vácuo, termoformagem e processos de conformação material em folha de acordo com o grau e o equipamento. |
| Processamento secundário |
Corte, corte e vinco, usinagem CNC, furação, fresagem, colagem, pintura, impressão e laminação, dependendo da especificação. |
| Aplicações típicas |
Embalagens bandejas , inserções, revestimentos de eletrodomésticos, capas, invólucros, displays de ponto de venda, sinalização, protótipos e componentes industriais termoformados. |
Nota sobre as especificações: O desempenho da conformação depende da classe exata do material HIPS , da espessura do material em folha , das condições de aquecimento, da geometria do molde e dos requisitos da peça acabada. As especificações finais devem ser confirmadas utilizando o equipamento de termoformagem e o projeto da peça pretendidos.
O que é uma folha de termoformagem a HIPS ?
A termoformagem a vácuo HIPS material em folha é feita de poliestireno de alto impacto fornecido como material plano material em folha ou material adequado para moldagem para fabricação de componentes plásticos tridimensionais.
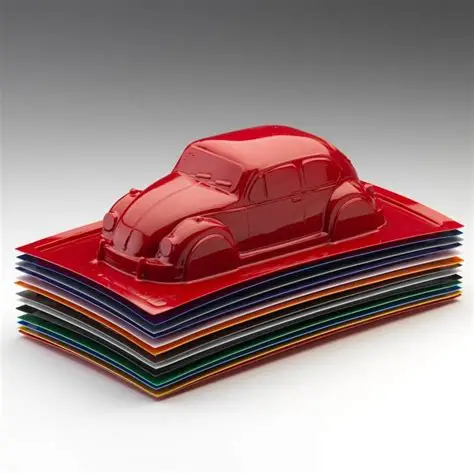
Durante a termoformagem a vácuo, o material em folha é aquecido até ficar suficientemente maleável. Em seguida, o vácuo puxa o material aquecido contra um molde, onde ele esfria e retém a forma desejada.
HIPS é especialmente útil quando o componente final requer mais resistência do que o padrão GPPS ao mesmo tempo que necessita de termoformagem, corte e fabricação secundária econômicos.
Por que HIPS é amplamente utilizado para termoformagem a vácuo
Boa conformabilidade: Graus adequados HIPS podem ser transformados em bandejas , revestimentos, tampas e invólucros usando equipamentos de termoformagem convencionais.
Melhor resistência ao impacto: A modificação da borracha proporciona maior resistência do que o padrão GPPS .
Rigidez útil: As peças conformadas podem manter uma rigidez estrutural útil quando a espessura inicial adequada é selecionada.
Processamento econômico: HIPS é amplamente selecionado para produtos moldados de alto volume onde os custos de material e processamento são importantes.
Facilidade de corte e fabricação: As peças acabadas podem ser cortadas, perfuradas, fresadas e usinadas utilizando ferramentas adequadas.
Opções de superfície: Branco, preto, cores personalizadas e diferentes acabamentos de superfície podem ser considerados de acordo com a aplicação.
Imprimível e pintável: Superfícies adequadas suportam impressão, etiquetagem, pintura e acabamento decorativo após testes de compatibilidade.
Moldagem a vácuo versus termoformagem
A termoformagem é o processo mais amplo de aquecimento de um termoplástico material em folha e sua moldagem em um componente tridimensional. A moldagem a vácuo é um dos métodos de termoformagem mais comuns.
| do processo |
Descrição geral |
Uso típico |
| Termoformagem a vácuo |
A pressão do vácuo puxa o material em folha aquecido contra o molde |
Bandejas, tampas, expositores, revestimentos e peças moldadas relativamente simples. |
| Formação por pressão |
A pressão de ar adicional auxilia o material em folha contra o molde |
Aplicações que exigem maior detalhamento da superfície, sujeitas a materiais e equipamentos adequados. |
| Termoformagem geral |
Categoria ampla que abrange processos de conformação a vácuo, pressão e com auxílio mecânico. |
Embalagens, eletrodomésticos, componentes industriais e produtos plásticos moldados. |
Como escolher HIPS espessura para termoformagem a vácuo
A espessura inicial material em folha é um dos parâmetros de compra mais importantes, porque o material fica mais fino à medida que se estica sobre ou dentro do molde.
| Direção da espessura |
Direção geral de aplicação |
| 0,2 - 0,5 mm |
Inserções de calibre bandejas e componentes conformados leves |
| 0,5 - 1,0 mm |
Embalagens, displays, capas pequenas e produtos leves moldados a vácuo em geral. |
| 1,0 - 2,0 mm |
Calibre médio bandejas , carcaças, tampas e componentes de eletrodomésticos |
| 2,0 - 4,0 mm |
Peças moldadas de maior porte, capas de equipamentos, painéis de eletrodomésticos e componentes industriais. |
| 4,0 - 6,0 mm |
Componentes de calibre pesado, formados ou fabricados, que requerem maior rigidez inicial material em folha |
Esses intervalos são diretrizes gerais de seleção, e não limites de aplicação fixos. Um pequeno componente de estampagem profunda pode exigir uma espessura inicial material em folha maior do que um componente raso muito maior.
Parâmetros-chave da termoformagem a vácuo
A termoformagem a vácuo material em folha não deve ser selecionada apenas com base na espessura. A geometria do molde e as condições de processamento influenciam diretamente o componente final.
| Parâmetro: |
Por que é importante? |
| Espessura inicial da folha |
Determina a quantidade de material disponível antes do esticamento. |
| Largura e comprimento do molde |
Determina as dimensões e a área de fixação necessárias material em folha |
| Formação de Profundidade |
Cavidades profundas geralmente causam maior afinamento da parede. |
| Taxa de sorteio |
Ajuda a avaliar o quanto o material em folha deve se esticar durante a formação. |
| Raio do canto |
Cantos vivos podem aumentar o afinamento localizado e a tensão. |
| Espaçamento da cavidade |
Cavidades muito próximas umas das outras podem aumentar o risco de lesões na membrana interdigital. |
| Uniformidade de aquecimento |
O aquecimento irregular pode causar deformação e formação inconsistentes. |
| Sistema de vácuo |
O desempenho do vácuo influencia a definição do molde e a consistência da moldagem. |
| Espessura da parede acabada |
Deve ser feita a medição em cantos críticos, paredes laterais e cavidades profundas. |
Distribuição da espessura da parede após a termoformagem a vácuo
A espessura impressa em uma especificação HIPS material em folha descreve a superfície plana original material em folha . Ela não representa a espessura de todas as áreas do componente acabado.
À medida que o material se estende dentro de um molde, HIPS é redistribuído. Cantos, paredes laterais profundas e áreas mais distantes do plano material em folha podem se tornar substancialmente mais finos.
Quando a espessura mínima da parede for crítica, os compradores devem fornecer o requisito da peça acabada e avaliar amostras produzidas no molde pretendido em vez de especificar apenas a bitola original material em folha .
Reduzindo o acúmulo de material durante a termoformagem a vácuo
A formação de teias ocorre quando dobras indesejadas se formam entre as características ou cavidades material em folha molde. Ela é influenciada pelo espaçamento do molde, temperatura, material em folha , geometria de estiramento e técnica de conformação.
Se um produto atual apresentar deformação, forneça o desenho do molde, material em folha espessura, o espaçamento das cavidades e fotografias da peça moldada ao discutir a seleção de materiais. A simples troca de materiais pode não resolver um problema de molde ou de aquecimento.
Olá Lâmina de PS para Bandejas e Inserções de Embalagem
HIPS pode ser moldado a vácuo em bandejas protetores, inserções, suportes de componentes e outras estruturas de embalagem rígidas onde a resistência, a rigidez e a moldagem econômica são importantes.
Para projetos de embalagem, especifique o tamanho da cavidade, o número de cavidades, o peso do produto, o comportamento de empilhamento necessário e a espessura mínima da parede acabada.
Embalagens para alimentos, produtos farmacêuticos, equipamentos médicos e embalagens sensíveis a ESD exigem um grau de material específico para a aplicação e documentação apropriada. Não se deve presumir automaticamente que a norma HIPS seja adequada para essas aplicações regulamentadas.
Olá Lâmina de PS para Revestimentos e Componentes de Eletrodomésticos
HIPS é amplamente considerado para revestimentos de refrigeradores, interiores de eletrodomésticos, capas, carcaças e bandejas porque os graus adequados combinam capacidade de termoformagem com rigidez útil e resistência ao impacto.
Os fabricantes de eletrodomésticos devem especificar a profundidade de formação, a temperatura de operação, a exposição a detergentes ou produtos químicos, a cor, o acabamento da superfície e o desempenho mecânico exigido ao avaliar um grau HIPS .
Olá Lâmina de PS para capas e invólucros de equipamentos
Os HIPS de calibre médio e mais pesado podem ser moldados a vácuo em capas, invólucros e caixas de proteção para equipamentos onde baixo peso, aparência e produção econômica são importantes.
A adequação da peça acabada deve ser avaliada de acordo com as dimensões, requisitos de impacto, pontos de fixação, vãos sem suporte e condições de operação.
Olá Lâmina de PS para displays e sinalização de ponto de venda
A termoformagem a vácuo permite que HIPS seja convertido em componentes de exibição tridimensionais, painéis de marca, suportes de produtos, placas e acessórios de varejo.
As superfícies adequadas HIPS também podem ser impressas, pintadas ou decoradas após a formação. A adesão da impressão ou do revestimento deve ser verificada usando o grau material em folha real e a superfície acabada.
Olá Lâmina de PS para Protótipos e Modelagem
HIPS é útil para a formação de protótipos a vácuo porque material em folha s podem ser aquecidos, formados, cortados, perfurados, colados e pintados usando técnicas de fabricação comuns.
A prototipagem também permite que os fabricantes avaliem a geometria do molde, a distribuição da espessura da parede e a rigidez da peça antes de se comprometerem com quantidades de produção maiores.
Branco vs. Preto HIPS para Termoformagem a Vácuo
| da opção |
Diretrizes gerais de aplicação |
| Branco HIPS |
Revestimentos para eletrodomésticos, displays impressos, peças brancas bandejas , protótipos e peças moldadas em geral |
| Preto HIPS |
Industrial bandejas , capas, invólucros, displays escuros e componentes moldados opacos |
| Cores personalizadas |
Componentes de marca e requisitos de aparência específicos da aplicação sujeitos à confirmação de produção. |
HIPS vs. GPPS para termoformagem a vácuo
| Recurso |
HIPS |
GPPS |
| Estrutura do Material |
Poliestireno modificado com borracha |
Poliestireno de uso geral |
| Aparência típica |
Normalmente opaco |
Normalmente transparente e brilhante |
| Resistência ao impacto |
Maior devido à modificação da borracha |
Mais quebradiço |
| Direção de termoformagem a vácuo |
Geralmente preferido quando a resistência e a conformabilidade geral são prioridades. |
Pode ser avaliado onde a transparência é necessária. |
| Peças típicas |
Bandejas, revestimentos, tampas, invólucros e componentes opacos. |
Embalagens transparentes, capas e componentes de exibição |
HIPS vs. ABS para termoformagem a vácuo
| Fator de Seleção |
HIPS |
ABS |
| Posicionamento principal |
Material de termoformagem econômico |
Termoplásticos de engenharia para aplicações mais exigentes |
| Aplicações típicas |
Bandejas, expositores, revestimentos para eletrodomésticos, capas e invólucros em geral. |
Carcaças duráveis, componentes automotivos e peças industriais mais exigentes. |
| Seleção de Materiais |
A escolha deve levar em consideração o impacto, a temperatura, a rigidez, a aparência, a geometria de conformação e o custo da peça acabada. |
Superfície da chapa e aparência da peça acabada
O acabamento da superfície é importante porque a aparência do material em folha original influencia a aparência do componente formado.
Superfícies brilhantes, foscas, lisas ou com aplicações específicas devem ser especificadas antes da produção. O aquecimento e o estiramento podem alterar o brilho e a textura, portanto, a aparência deve ser aprovada usando uma amostra representativa já moldada, quando a qualidade estética for importante.
Acabamento e fabricação secundária
Após a termoformagem a vácuo, o excesso de material normalmente precisa ser removido da peça acabada. HIPS pode ser processado usando métodos adequados de corte, fresagem, perfuração, punção e usinagem CNC.
As ferramentas e as condições de processamento devem ser selecionadas de acordo com a espessura de material em folha e a geometria da peça para obter bordas limpas sem calor excessivo ou tensão mecânica.
O processamento a laser pode ser possível para aplicações selecionadas de poliestireno com equipamentos e ventilação adequados, mas a adequação do processo, os fumos, a qualidade das bordas e os requisitos do local de trabalho devem ser validados antes da produção.
Impressão, pintura e decoração após a moldagem
Os componentes adequados HIPS podem ser impressos, pintados, etiquetados, colados ou laminados após a formação, onde o material e a superfície selecionados são compatíveis com o processo subsequente.
Caso seja necessária impressão ou revestimento, especifique se a decoração ocorre antes ou depois da formação da película, pois o estiramento pode afetar os gráficos impressos, o brilho e a aparência da superfície.
Aplicações internas e externas
O padrão HIPS é usado principalmente em aplicações internas ou controladas, a menos que o grau selecionado tenha sido formulado e testado para exposição prolongada ao ar livre.
Os componentes para uso externo devem especificar a exposição à luz solar, os requisitos de UV, a faixa de temperatura, a vida útil necessária e as expectativas de aparência antes da seleção do material.
Que informações devo fornecer para obter um orçamento de termoformagem a vácuo?
| necessárias a serem fornecidas |
Informações |
| Produto final |
Bandeja, revestimento, invólucro, tampa, visor, componente de eletrodoméstico ou outra peça moldada |
| Espessura inicial |
Espessura material em folha necessária ou recomendação necessária |
| Tamanho da folha |
Largura × comprimento necessários; largura máxima atual de aproximadamente 1600 mm |
| Dimensões do molde |
Dimensões do comprimento, largura e cavidade do molde |
| Formação de Profundidade |
Profundidade máxima do componente formado |
| Taxa de sorteio |
Informe se os cálculos já foram feitos ou forneça um desenho da peça para avaliação. |
| Espessura da parede acabada |
Espessura mínima exigida em áreas críticas |
| Cor |
Requisito de cor branca, preta ou personalizada |
| Superfície |
Aparência brilhante, fosca, lisa ou específica para cada aplicação. |
| Informações da máquina |
Área máxima de conformação, dimensões de fixação e limitações relevantes do equipamento |
| Processamento secundário |
Corte, perfuração, usinagem CNC, impressão, pintura, colagem ou laminação. |
| Requisito Especial |
Requisitos para contato com alimentos, ESD, chamas, UV, equipamentos médicos, eletrodomésticos ou automotivos, quando aplicável. |
| Quantidade |
Quantidade de teste, quantidade de pedido regular e demanda anual estimada. |
| Destino |
País e porto de destino |
Perguntas frequentes sobre a folha de termoformagem a vácuo HIPS
O que é HIPS ?
HIPS significa Poliestireno de Alto Impacto. É um poliestireno modificado com borracha, projetado para fornecer maior resistência do que o GPPS padrão, mantendo-se fácil de termoformar e fabricar.
O HIPS é adequado para termoformagem a vácuo?
Sim. A termoformagem a vácuo é uma das principais aplicações comerciais de HIPS . O desempenho da termoformagem depende da qualidade, espessura, aquecimento, geometria do molde e profundidade de termoformagem.
Qual a espessura fornecida por HIPS material em folha HSQY?
A especificação atual do produto abrange aproximadamente de 0,2 mm a 6 mm. A disponibilidade exata deve ser confirmada de acordo com a largura, cor e aplicação.
Qual é a largura máxima de HIPS material em folha ?
A especificação atual do produto indica larguras de até aproximadamente 1600 mm.
Quais cores estão disponíveis?
A gama de produtos atual inclui branco, preto e cores personalizadas. A disponibilidade final depende da qualidade selecionada e das especificações de produção.
Qual a espessura ideal HIPS para termoformagem a vácuo?
Não existe uma espessura ideal universal. A espessura inicial correta depende das dimensões do molde, da profundidade de conformação, da taxa de estampagem e da espessura mínima de parede exigida na peça final.
O componente HIPS fica mais fino durante a termoformagem a vácuo?
Sim. O material em folha estica durante a formação, então os cantos e as paredes laterais profundas podem ficar mais finos do que a espessura inicial original.
O que causa a formação de teias durante a termoformagem a vácuo?
A formação de nervuras pode ser influenciada pela geometria do molde, cavidades muito próximas, material em folha excessiva, condições de aquecimento e técnica de conformação. A seleção do material é apenas uma parte do controle da formação de nervuras.
HIPS pode ser usado para termoformagem a vácuo de estampagem profunda?
HIPS pode ser avaliado para componentes de estampagem profunda, mas a distribuição da espessura da parede torna-se cada vez mais importante à medida que a profundidade de conformação aumenta. Forneça as dimensões do molde e a espessura mínima final necessária para a avaliação.
Pode HIPS ser usado para empacotar bandejas ?
Sim. HIPS pode ser moldado a vácuo em embalagens bandejas e inserções. Aplicações envolvendo alimentos, produtos médicos, produtos farmacêuticos ou eletrônicos sensíveis a ESD exigem graus e documentação apropriados.
HIPS pode ser usado para forros de geladeira?
O material HIPS é amplamente utilizado em revestimentos de eletrodomésticos e refrigeradores. A adequação exata depende do desempenho de conformação, da temperatura, da exposição a produtos químicos e da qualidade do material exigida.
Qual é a diferença entre HIPS e GPPS para termoformagem a vácuo?
HIPS é normalmente opaco e proporciona maior resistência ao impacto. GPPS é normalmente transparente e brilhante, mas comparativamente quebradiço, sendo mais apropriado quando a transparência é uma prioridade.
Qual é a diferença entre HIPS e ABS para termoformagem?
HIPS é geralmente escolhido para produtos termoformados econômicos. O ABS é normalmente avaliado quando se exige um equilíbrio diferente entre resistência ao impacto, resistência ao calor e desempenho de engenharia.
É possível imprimir HIPS após a formação?
Superfícies adequadas HIPS podem ser impressas ou decoradas após a formação. A adesão da tinta, o acabamento da superfície e as condições de cura devem ser testados usando o componente acabado.
HIPS pode ser usado ao ar livre?
A norma HIPS destina-se principalmente a aplicações internas. Projetos externos devem especificar os requisitos de UV, intempéries e vida útil antes de selecionar uma classe.
O padrão HIPS pode ser usado para bandejas médico esterilizável?
Os materiais industriais padrão HIPS não devem ser automaticamente considerados adequados para esterilização ou uso médico. Projetos médicos devem definir o método de esterilização, os requisitos regulamentares e a documentação do material antes de selecionar um grau de pureza.
Que informações devo fornecer para obter um orçamento?
material em folha favor, forneça a aplicação finalizada, espessura, largura e comprimento, cor, acabamento da superfície, dimensões do molde, profundidade de formação, espessura mínima da parede acabada, informações da máquina, quantidade e destino.
Embalagem e entrega
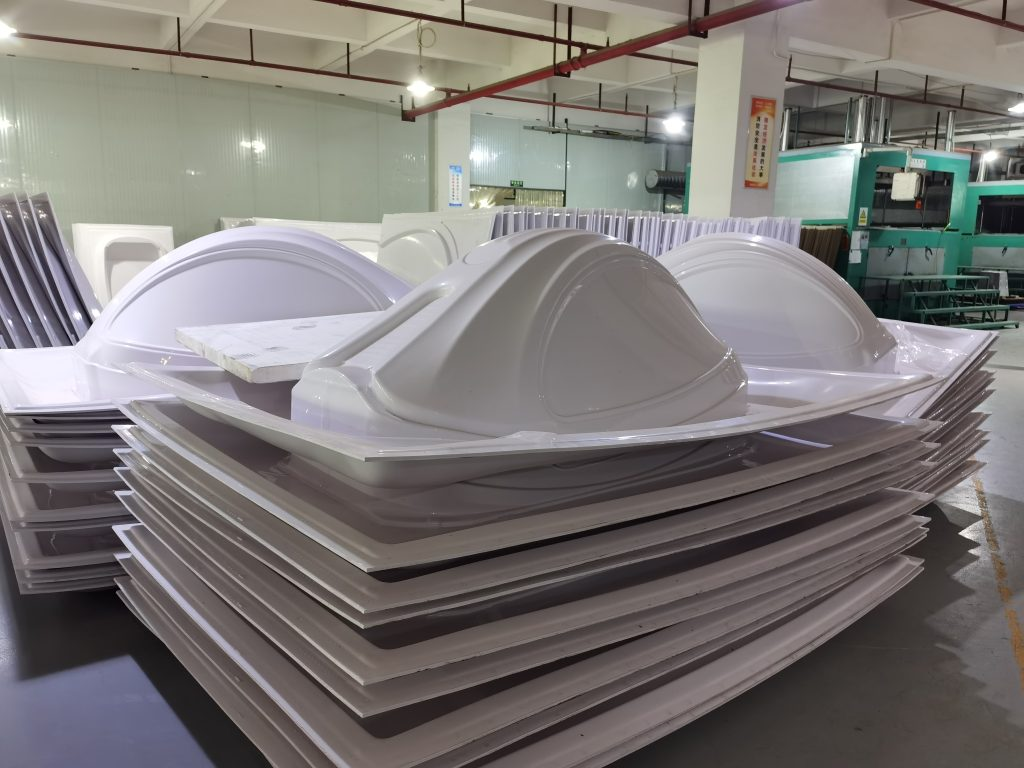
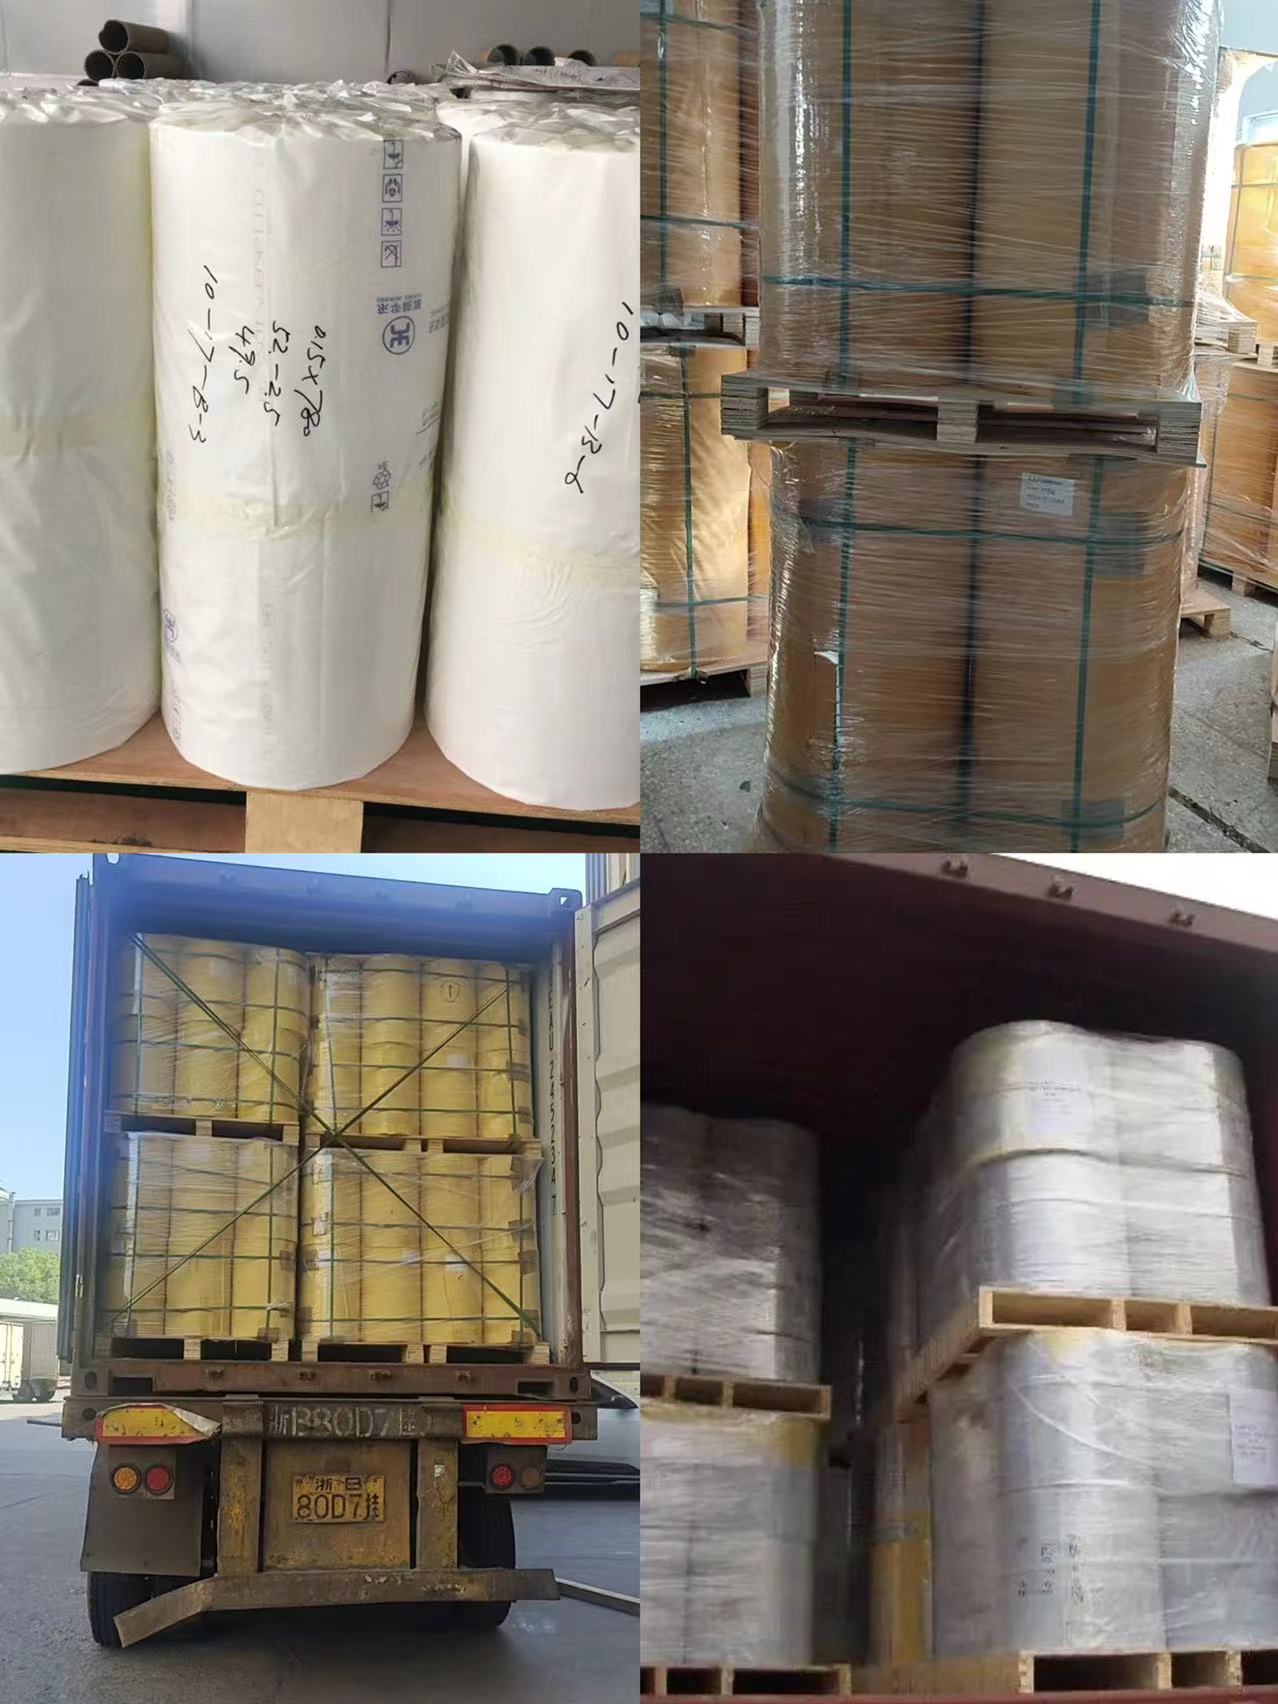
Os moldes material em folha material em folha HIPS devem ser protegidos de acordo com os requisitos de tamanho, espessura e superfície para reduzir arranhões, contaminação, danos nas bordas e movimento durante o transporte.
![HIPS termoformagem a vácuo material em folha embalagem para exportação]()
Embalagem para exportação de chapa termoformada a vácuo HIPS
Exposições do Grupo HSQY Plastic
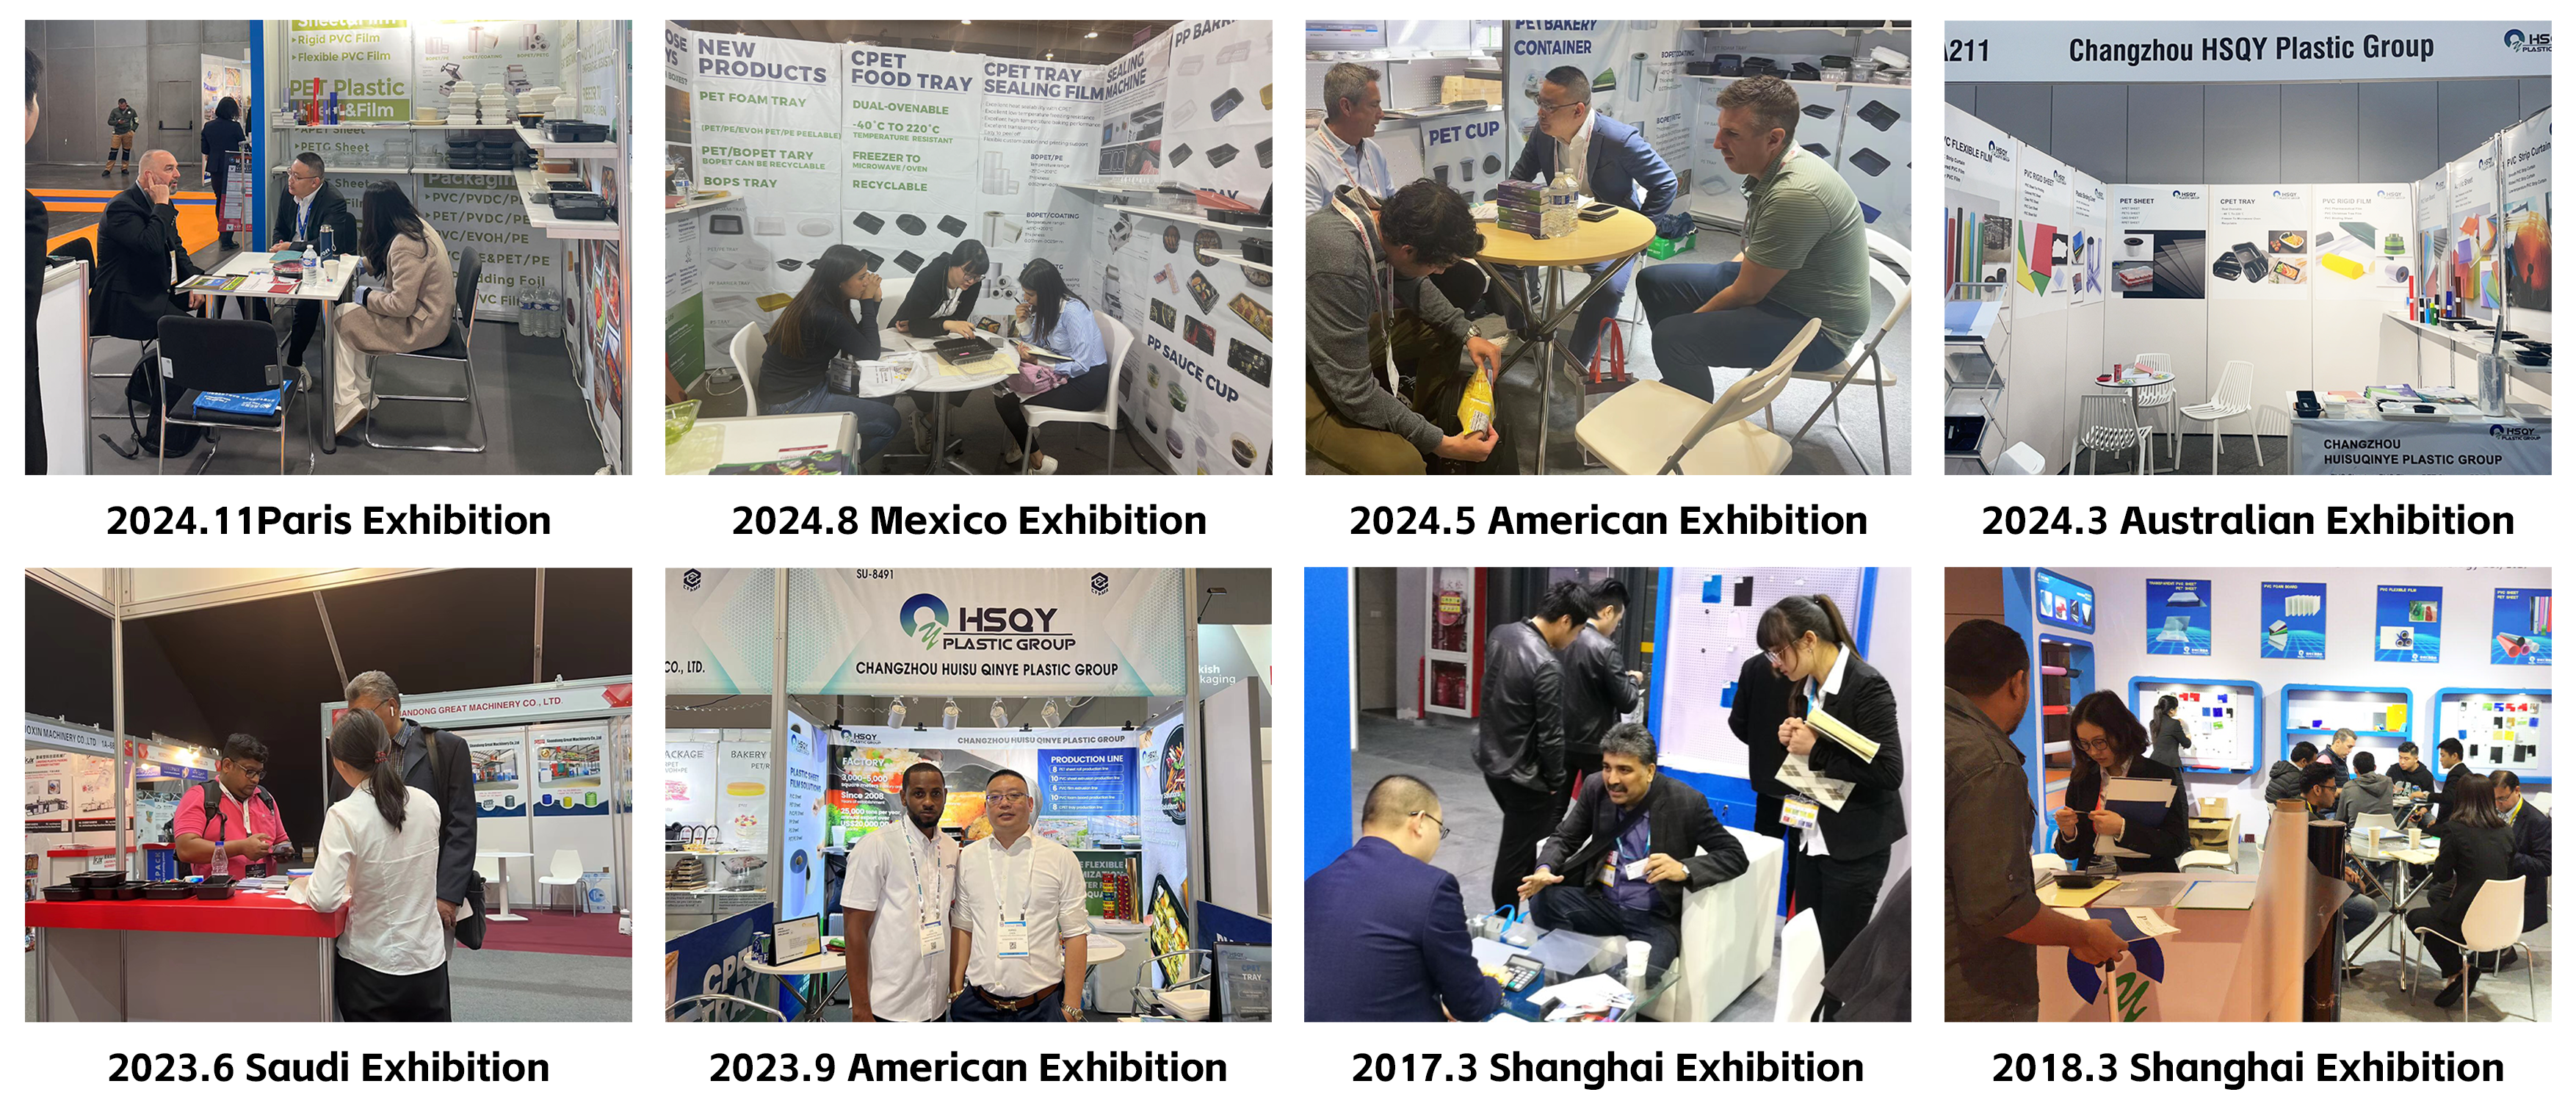
O HSQY Plastic Group reúne termoformadores, fabricantes de embalagens, produtores de eletrodomésticos, distribuidores e outros compradores de material em folha em feiras internacionais do setor.
![Exposições internacionais do Grupo HSQY Plastic]()
Atividades da HSQY Plastic Group na Exposição Internacional
Certificados e Documentação
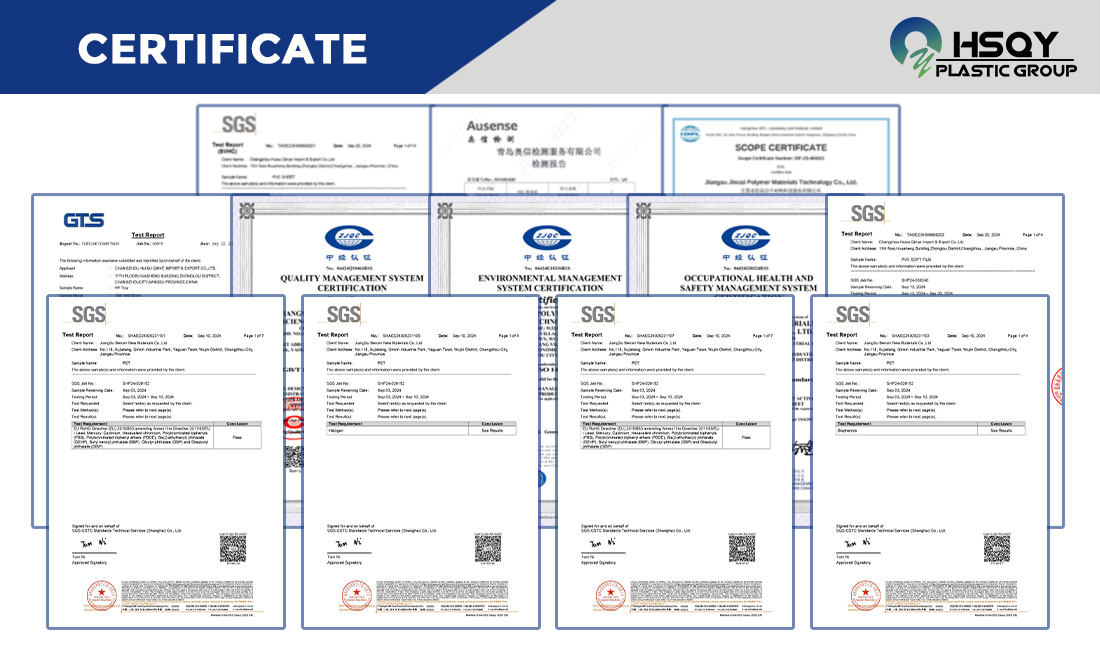
Os certificados e a documentação técnica disponíveis devem ser confirmados quanto à qualidade, espessura e aplicação pretendida exatas HIPS antes da aprovação do pedido.
Sobre o Grupo HSQY Plastic
O Grupo HSQY Plastic fornece HIPS , GPPS e outros materiais plásticos material em folha para máquinas de termoformagem a vácuo, termoformadoras, fabricantes de embalagens, fabricantes de eletrodomésticos, produtores de displays e fabricantes industriais. A espessura da chapa, as dimensões, a cor, a superfície e os requisitos de conformação podem ser discutidos de acordo com o projeto.
Descrição da folha de poliestireno
O poliestireno ( PS ) material em folha é um material termoplástico e um dos plásticos mais utilizados. Possui excelentes propriedades elétricas e mecânicas, boa processabilidade e está disponível em diversas cores. O poliestireno de alto impacto ( HIPS ) material em folha é um plástico resistente e de baixo custo, fácil de fabricar e termoformar. É frequentemente utilizado em aplicações que exigem alta resistência ao impacto e processabilidade a um preço acessível.
A especialização da HSQY Plastic em materiais plásticos é uma das soluções que oferecemos aos nossos clientes. Fornecemos a melhor e mais ampla gama de poliestireno aos preços mais competitivos. Compartilhe suas necessidades de poliestireno conosco e juntos podemos escolher a solução ideal para sua aplicação.
Especificações da folha de poliestireno
| Item do produto |
Folha de poliestireno |
| Material |
Poliestireno ( PS ) |
| Cor |
Branco, Preto, Personalizado |
| Largura |
Máx. 1600 mm |
| Grossura |
0,2 mm a 6 mm, personalizado |
Características da folha de poliestireno
Alta resistência a impactos :
Lâmina de PS reforçados com modificadores de borracha, HIPS material em folha resistem a choques e vibrações sem rachar, superando o poliestireno padrão.
Fabricação fácil :
PS material em folha é compatível com corte a laser, corte por matriz, usinagem CNC, termoformagem e moldagem a vácuo. Pode ser colado, pintado ou impresso em serigrafia.
Leve e rígido :
PS material em folha combina baixo peso com alta rigidez, reduzindo os custos de transporte e mantendo o desempenho estrutural.
Resistência a produtos químicos e à umidade :
Resiste à água, ácidos diluídos, álcalis e álcool, garantindo longa vida útil em ambientes úmidos ou levemente corrosivos.
Acabamento de superfície lisa :
Os PS material em folha são ideais para impressão, etiquetagem ou laminação de alta qualidade para fins de marca ou estéticos.
Aplicação de Folha de Poliestireno
Embalagens : embalagens protetoras bandejas , embalagens clamshell e embalagens blister para eletrônicos, cosméticos e recipientes de alimentos.
Sinalização e displays : Sinalização leve para o varejo, displays para pontos de venda (PDV) e painéis para exposições.
Componentes automotivos : acabamentos internos, painéis e capas protetoras.
Bens de consumo : Revestimentos internos para geladeiras, peças de brinquedos e carcaças de eletrodomésticos.
Faça Você Mesmo e Prototipagem : Ideal para modelagem, projetos escolares e artesanato, devido à facilidade de corte e modelagem.
Médico e Industrial : Esterilizáveis bandejas , capas de equipamentos e componentes não estruturais.
EMBALAGEM

EXPOSIÇÃO

CERTIFICAÇÃO