HI PS xafla Hutsean Konformatzeko eta Termoformatzeko
HSQY HIPS xafla materiala hutsean moldatzeko produktuak inpaktuarekiko erresistentzia, zurruntasuna eta moldagarritasun ona konbinatzen ditu erretiluak , ontziak, etxetresna elektrikoen estalkiak, estalkiak, karkasak, pantailak eta industria-termoformatutako osagaiak egiteko.
Inpaktu Handiko Poliestirenoa, normalean HIPS bezala laburtua, kautxuz aldatutako poliestireno materiala da, hutsean konformatzeko eta termoformatzeko asko erabiltzen dena, gogortasunaren, zurruntasunaren, prozesatzeko errendimenduaren eta materialaren kostuaren arteko oreka praktikoa eskaintzen duelako.
HSQYren egungo produktu sorta 0,2 mm-tik 6 mm-ra bitarteko lodiera, 1600 mm-ko zabalera eta zuria, beltza edo neurrira egindako koloreak hartzen ditu barne. Materialaren hautaketa moldaketa sakoneran, moldearen neurrietan, amaitutako hormaren lodieran eta azken osagaiaren eskakizunetan oinarritu behar da.
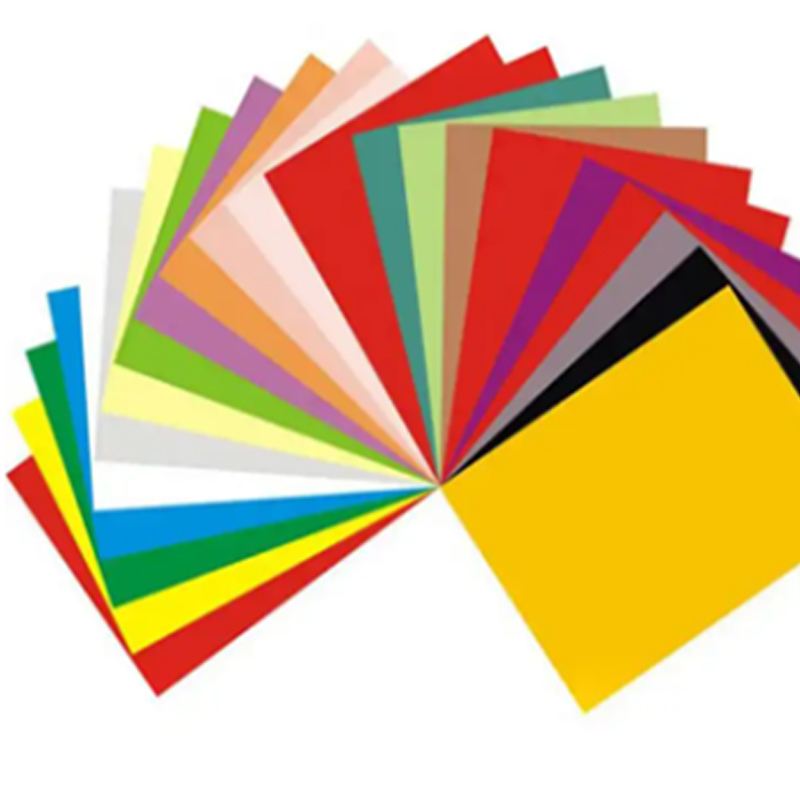
![HIPS xafla materiala hutsean moldatzeko]()
HI PS xafla hutsean konformatzeko
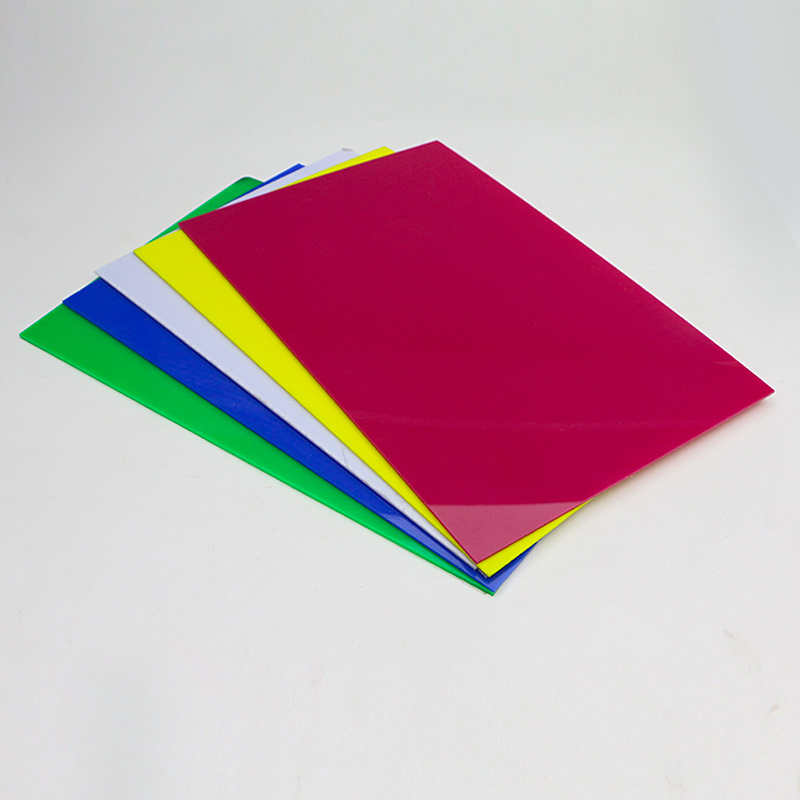
![Inpaktu handiko poliestirenozko termoformaketa xafla materiala]()
HIPS Termoformatzeko xafla
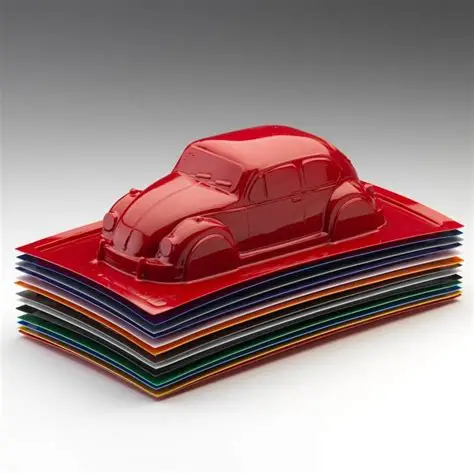
![Poliestirenoa xafla materiala termoformatutako osagaietarako]()
Moldatutako piezen poliestirenozko xafla
HIPS Hutsean Formatzeko Xaflaren Zehaztapenak
| Jabetzaren |
zehaztapena |
| Produktua |
HIPS / Hutsean moldatzeko poliestirenozko xafla |
| Materiala |
Poliestirenoa ( PS ) / Inpaktu handiko poliestirenoa ( HIPS ) |
| Lodiera |
0,2 mm - 6 mm, pertsonalizatua |
| Gehienezko zabalera |
Gutxi gorabehera 1600 mm arte |
| Kolorea |
Zuria, Beltza, Kolore Pertsonalizatuak |
| Gainazala |
Gainazal leuna; distiratsua, matea edo aplikazio espezifikoa, kalifikazioaren baieztapenaren menpe |
| Formazio Prozesuak |
Hutsean konformatzea, termoformatzea eta erlazionatutako xafla materiala konformazio prozesuak, mailaren eta ekipamenduaren arabera |
| Bigarren mailako prozesamendua |
Ebaketa, trokelaketa, CNC mekanizazioa, zulaketa, fresaketa, lotura, pintura, inprimaketa eta laminazioa, espezifikazioaren arabera |
| Aplikazio tipikoak |
Ontziak erretiluak , txertaketak, etxetresna elektrikoen estalkiak, estalkiak, karkasak, POP pantailak, seinaleak, prototipoak eta industriako termoformatutako osagaiak |
Espezifikazioen oharra: Moldeatze-errendimendua HIPS kalifikazio zehatzaren, xafla materiala lodieraren, berotze-baldintzen, moldearen geometriaren eta amaitutako piezaren eskakizunen araberakoa da. Azken zehaztapenak termoformatzeko ekipamendu eta piezaren diseinuarekin berretsi behar dira.
Zer da HIPS hutsean eratzeko xafla?
HIPS hutsean konformatzea xafla materiala xafla materiala handiko poliestirenoa da, hiru dimentsioko plastikozko osagaiak fabrikatzeko material lau gisa edo egoki gisa hornitzen dena.
Hutsean moldatzen den bitartean, xafla materiala berotzen da nahikoa malgu bihurtu arte. Ondoren, hutsune batek berotutako materiala molde baten kontra eramaten du, non hozten den eta beharrezko forma mantentzen duen.
HIPS bereziki erabilgarria da amaitutako osagaiak GPPS estandarra baino gogortasun handiagoa behar duenean, baina oraindik termoformatu, moztu eta bigarren mailako fabrikazio ekonomikoa behar duenean.
Zergatik erabiltzen den HIPS hutsean moldatzeko
Moldatze ona: HIPS mota egokiak erretiluak , estalki, estalki eta karkasetan molda daitezke termoformatzeko ekipamendu konbentzionala erabiliz.
Inpaktu-erresistentzia hobetua: Kautxuzko aldaketak GPPS estandarrak baino gogortasun handiagoa ematen du.
Zurruntasun erabilgarria: Moldatutako piezek zurruntasun estruktural erabilgarria mantendu dezakete hasierako neurgailu egokia hautatzen denean.
Prozesamendu ekonomikoa: HIPS oso hautatzen da bolumen handiko produktu moldatuetarako, non material eta prozesatze kostuak garrantzitsuak diren.
Mozketa eta fabrikazio erraza: Amaitutako piezak tresna egokiak erabiliz moztu, zulatu, fresatu eta mekanizatu daitezke.
Gainazal aukerak: Aplikazioaren arabera, zuria, beltza, kolore pertsonalizatuak eta gainazal akabera desberdinak kontuan hartu daitezke.
Inprimagarria eta margogarria: Gainazal egokiek inprimatzea, etiketatzea, margotzea eta akabera apaingarriak onar ditzakete bateragarritasun probak egin ondoren.
Hutsean konformatzea vs. Termoformatzea
Termoformatzea termoplastiko bat xafla materiala berotu eta hiru dimentsioko osagai bihurtzeko prozesu zabalagoa da. Hutsean formatzea termoformatzeko metodo ohikoenetako bat da.
| Prozesuaren |
deskribapen orokorra |
Erabilera tipikoa |
| Hutsean konformatzea |
Hutseko presioak berotutako xafla materiala moldearen kontra erakartzen du. |
Erretiluak, estalkiak, pantailak, estalkiak eta nahiko erraz moldatutako piezak |
| Presio bidezko formazioa |
Aire-presio gehigarriak xafla materiala laguntzen du lizunaren aurka |
Gainazalaren xehetasun handiagoa behar duten aplikazioak, material eta ekipamendu egokien menpe. |
| Termoformatze Orokorra |
Kategoria zabala, hutsean, presioan eta mekanikoki lagundutako konformazio prozesuak barne hartzen dituena |
Ontziak, etxetresna elektrikoak, industria-osagaiak eta plastikozko produktu moldatuek |
Nola aukeratu HIPS lodiera hutsean moldatzeko
Hasierako xafla materiala lodiera erosketa-parametro garrantzitsuenetako bat da, materiala meheagoa bihurtzen baita moldearen gainean edo barruan luzatzen den heinean.
| Lodiera norabidea |
Aplikazio norabide orokorra |
| 0,2 - 0,5 mm |
erretiluak kalibre meheko txertaketak eta osagai arinak eratuta |
| 0,5 - 1,0 mm |
Ontziak, erakusleihoak, estalki txikiak eta, oro har, hutsean eratutako produktu arinak |
| 1,0 - 2,0 mm |
Kalibre ertaineko erretiluak , karkasak, estalkiak eta etxetresna elektrikoen osagaiak |
| 2,0 - 4,0 mm |
Moldatutako pieza handiagoak, ekipoen estalkiak, etxetresna elektrikoen panelak eta industria-osagaiak |
| 4,0 - 6,0 mm |
xafla materiala zurruntasun handiagoa behar duten kalibre handiko osagai eratu edo fabrikatuak |
Barruti hauek hautaketa-norabide orokorrak dira, aplikazio-muga finkoak baino gehiago. Marruskadura sakoneko osagai txiki batek hasierako lodiagoa den xafla materiala behar izan dezake sakonera txikiko osagai handiago batek baino.
Hutsean eratzeko parametro nagusiak
Hutsean eratzen den xafla materiala bat ez da lodiera bakarrik kontuan hartuta aukeratu behar. Moldearen geometriak eta prozesatzeko baldintzek zuzenean eragiten diote amaitutako osagaiari.
| Parametroa |
Zergatik den garrantzitsua |
| Hasierako xaflaren lodiera |
Luzatu aurretik zenbat material dagoen eskuragarri zehazten du |
| Moldearen zabalera eta luzera |
Beharrezko xafla materiala neurriak eta finkatze-eremua zehazten ditu |
| Formazio-sakonera |
Barrunbe sakonek, oro har, hormak mehetu egiten dituzte |
| Marrazketa-erlazioa |
xafla materiala ak formaketa-prozesuan zenbat luzatu behar den ebaluatzen laguntzen du |
| Izkinaren erradioa |
Izkin zorrotzek lokalizazio mehetzea eta estresa areagotu ditzakete |
| Barrunbeen arteko tartea |
Barrunbe hurbilek sare-hauts egiteko arriskua handitu dezakete |
| Berokuntzaren uniformetasuna |
Berotze irregularrak hondoratze eta formazio irregularrak eragin ditzake |
| Hutsune Sistema |
Hutsean dagoen errendimenduak moldearen definizioan eta eraketa-koherentzian eragina du |
| Amaitutako hormaren lodiera |
Izkin kritikoetan, alboko hormetan eta barrunbe sakonetan neurtu behar da |
Hormaren lodieraren banaketa hutsean konformatu ondoren
HIPS xafla materiala espezifikazio batean inprimatutako lodierak jatorrizko xafla materiala laua deskribatzen du. Ez du osagai eratu amaituaren eremu guztien lodiera adierazten.
HIPS molde batean luzatzen den heinean, materiala birbanatzen da. Izkinak, alboko horma sakonak eta jatorrizko xafla materiala planotik urrunen dauden eremuak askoz meheagoak bihur daitezke.
Gutxieneko hormaren lodiera kritikoa denean, erosleek amaitutako piezaren eskakizuna eman eta aurreikusitako moldean ekoitzitako laginak ebaluatu beharko lituzkete, jatorrizko xafla materiala neurgailua bakarrik zehaztu beharrean.
Hutsean konformatzean zehar sareak murriztea
Moldearen ezaugarrien edo barrunbeen artean nahi ez diren tolesturak sortzen direnean sortzen da sare-ehuna. Moldearen arteko tarteak, xafla materiala tenperaturak, xafla materiala malgutasunak, marrazketa-geometriak eta formatze-teknikak eragiten dute.
Produktu batek ehun-hodiak baditu, eman moldearen marrazkia, xafla materiala lodiera, barrunbeen arteko tartea eta eratutako piezaren argazkiak materialaren aukeraketa eztabaidatzerakoan. Material aldaketek bakarrik ez dute moldearen edo berokuntzaren arazoa konponduko.
HI PS xafla ontziratzeko erretilu eta txertaketetarako
HIPS hutsean moldatu daiteke babes erretiluak , txertatze-lanetarako, osagai-euskarrietarako eta bestelako ontziratze-egitura zurrunetarako, non gogortasuna, zurruntasuna eta moldaketa ekonomikoa garrantzitsuak diren.
Ontziratzeko proiektuetarako, zehaztu barrunbearen tamaina, barrunbe kopurua, produktuaren pisua, beharrezko pilatze-portaera eta amaitutako hormaren gutxieneko lodiera.
Elikagai, farmazia, medikuntza eta ESDarekiko sentikorrak diren ontziek aplikazio espezifikoko material-maila eta dokumentazio egokia behar dituzte. HIPS estandarra ez da automatikoki egokia dela suposatu behar araututako aplikazio horietarako.
HI PS xafla etxetresna elektrikoen estalki eta osagaietarako
HIPS hozkailu-estalkietarako, etxetresna elektrikoen barrualdeetarako, estalkietarako, karkasetarako eta erretiluak rako oso kontuan hartzen da, kalitate egokiek termoformatzeko gaitasuna zurruntasun erabilgarriarekin eta inpaktu-erresistentziarekin konbinatzen baitituzte.
HIPS kalifikazioa ebaluatzerakoan, etxetresna elektrikoen fabrikatzaileek moldaketa-sakonera, funtzionamendu-tenperatura, detergente edo produktu kimikoen eraginpean egotea, kolorea, gainazaleko akabera eta beharrezko errendimendu mekanikoa zehaztu beharko lituzkete.
HI PS xafla Ekipamenduen Estalki eta Karkasetarako
Kalibre ertaineko eta astuneko HIPS hutsean eratu daitezke estalkiak, karkasak eta babes-itxura egiteko, pisu txikia, itxura eta ekoizpen ekonomikoa garrantzitsuak diren ekipoetarako.
Amaitutako piezaren egokitasuna dimentsioen, inpaktu-eskakizunen, finkatze-puntuen, euskarririk gabeko tarteen eta funtzionamendu-baldintzen arabera ebaluatu behar da.
HI PS xafla POP Pantaila eta Seinaleetarako
Hutsean moldatzeak HIPS hiru dimentsioko pantaila-osagaietan, marka-paneletan, produktuen euskarrietan, seinaleetan eta txikizkako altzarietan bihurtzea ahalbidetzen du.
Egokiak diren HIPS gainazalak ere inprimatu, margotu edo apaindu daitezke moldatu ondoren. Inprimaketaren edo estalduraren atxikimendua egiaztatu behar da benetako xafla materiala maila eta akabera duen gainazala erabiliz.
HI PS xafla Prototipo eta Modeloen Egiteko
HIPS erabilgarria da prototipoen hutsean eratzeko, xafla materiala ak berotu, eratu, moztu, zulatu, lotu eta margotu daitezkeelako fabrikazio-teknika arruntak erabiliz.
Prototipoen eraketak fabrikatzaileei moldeen geometria, hormaren lodieraren banaketa eta piezen zurruntasuna ebaluatzeko aukera ematen die ekoizpen kantitate handiagoei ekin aurretik.
Zuria vs. Beltza HIPS hutsean moldatzeko
| Aukera |
Orokorreko Aplikazioaren Norabidea |
| Zuria HIPS |
Etxetresna elektrikoen estalkiak, pantaila inprimatuak, zurizko erretiluak , prototipoak eta, oro har, pieza moldatuekin |
| Beltza HIPS |
Industria erretiluak , estalkiak, karkasak, pantaila ilunak eta osagai opakuak eratuta |
| Kolore pertsonalizatuak |
Markako osagaiak eta aplikazio espezifikoen itxura-eskakizunak ekoizpenaren baieztapenaren menpe daude |
HIPS vs. GPPS Hutsean Konformatzeko
| Ezaugarria |
HIPS |
GPPS |
| Materialaren egitura |
Kautxuz aldatutako poliestirenoa |
Erabilera Orokorreko Poliestirenoa |
| Itxura tipikoa |
Normalean opakoa |
Normalean gardena eta distiratsua |
| Inpaktu-erresistentzia |
Gomazko aldaketagatik handiagoa |
Hauskorragoa. |
| Hutsean Formatzeko Norabidea |
Gogortasuna eta moldagarritasun orokorra lehentasuna direnean nahiago da normalean |
Gardentasuna beharrezkoa den lekuetan ebaluatu daiteke |
| Pieza tipikoak |
Erretiluak, estalkiak, estalkiak, karkasak eta osagai opakoak |
Ontzi, estalki eta pantaila osagai gardenak |
HIPS vs. ABS hutsean konformatzeko
| Hautapen faktorea |
HIPS |
ABS |
| Kokapen nagusia |
Termoformatzeko material ekonomikoa |
Aplikazio zorrotzagoetarako ingeniaritza termoplastikoa |
| Aplikazio tipikoak |
Erretiluak, pantailak, etxetresna elektrikoen estalkiak, estalkiak eta karkasa orokorrak |
Karkasa iraunkorrak, automobilgintzako osagaiak eta industria-pieza zorrotzagoak |
| Materialen hautaketa |
Aukeratu inpaktuaren, tenperaturaren, zurruntasunaren, itxuraren, konformazio-geometriaren eta amaitutako piezaren kostuaren arabera. |
Xaflaren gainazala eta amaitutako piezaren itxura
Gainazaleko akabera garrantzitsua da, jatorrizko xafla materiala ren itxurak eratutako osagaiaren itxuran eragina baitu.
Distira, matea, leuna edo aplikazio espezifikoetarako gainazalak zehaztu behar dira ekoizpena baino lehen. Berotzeak eta luzatzeak distira eta ehundura alda ditzakete, beraz, itxura onartu behar da lagin adierazgarri bat erabiliz, kalitate estetikoa garrantzitsua denean.
Mozketa eta Bigarren Mailako Fabrikazioa
Hutsean moldatu ondoren, soberako materiala normalean moztu behar da amaitutako piezatik. HIPS mozketa, fresaketa, zulaketa, zulaketa eta CNC mekanizazio metodo egokiak erabiliz prozesatu daiteke.
Tresneria eta prozesatzeko baldintzak xafla materiala lodieraren eta piezaren geometriaren arabera hautatu behar dira, ertz garbiak lortzeko gehiegizko berorik edo tentsio mekanikorik gabe.
Laser bidezko prozesamendua posible izan daiteke poliestirenozko aplikazio hautatuetarako, ekipamendu eta aireztapen egokiekin, baina prozesuaren egokitasuna, lurrunak, ertzen kalitatea eta lantokiko eskakizunak balioztatu beharko lirateke ekoizpena egin aurretik.
Inprimaketa, Pintura eta Dekorazioa Moldaketaren Ondoren
Osagai egokiak HIPS inprimatu, margotu, etiketatu, lotu edo laminatu daitezke moldatu ondoren, hautatutako materiala eta gainazala ondorengo prozesuarekin bateragarriak badira.
Inprimatzea edo estaldura behar bada, zehaztu apainketa moldaketaren aurretik edo ondoren egiten den, luzaketak inprimatutako grafikoetan, distira eta gainazalaren itxuran eragina izan baitezake.
Barruko eta kanpoko aplikazioak
HIPS estandarra batez ere barruko edo kontrolatutako aplikazioetan erabiltzen da, hautatutako kalitatea kanpoko esposizio luzerako formulatu eta probatu ez bada behintzat.
Kanpoko osagaiek eguzki-argiaren esposizioa, UV eskakizunak, tenperatura-tartea, beharrezko zerbitzu-bizitza eta itxuraren itxaropenak zehaztu behar dituzte materiala aukeratu aurretik.
Zer informazio eman behar duzu hutsean moldatzeko aurrekontu bat lortzeko?
| beharreko informazioa |
Eman |
| Produktu amaitua |
Erretilua, estalkia, karkasa, estalkia, pantaila, etxetresna elektrikoaren osagaia edo beste pieza moldatu bat |
| Hasierako lodiera |
Beharrezko xafla materiala lodiera edo gomendioa beharrezkoa da |
| Orriaren tamaina |
Beharrezko zabalera × luzera; gehienezko uneko zabalera gutxi gorabehera 1600 mm |
| Moldearen neurriak |
Moldearen luzera, zabalera eta barrunbearen neurriak |
| Formazio-sakonera |
Osagai eratuaren gehienezko sakonera |
| Marrazketa-erlazioa |
Kalkulatuta badago, eman edo ebaluaziorako piezaren marrazkia eman |
| Amaitutako hormaren lodiera |
Gutxieneko lodiera behar da eremu kritikoetan |
| Kolorea |
Zuria, beltza edo kolore pertsonalizatuaren eskakizuna |
| Gainazala |
Distira, matea, leuna edo aplikazio espezifikorako itxura |
| Makinaren informazioa |
Gehienezko formatze-eremua, lotzeko neurriak eta dagokion ekipamenduaren mugak |
| Bigarren mailako prozesamendua |
Mozketa, zulaketa, CNC mekanizazioa, inprimaketa, pintura, lotura edo laminazioa |
| Baldintza Bereziak |
Janari-kontaktua, ESD, sugarra, UV, medikuntza, etxetresna elektriko edo automobilgintzako eskakizunak, hala badagokio |
| Kantitatea |
Proba-kopurua, eskaera-kopuru arrunta eta urteko eskari estimatua |
| Helmuga |
Herrialdea eta helmuga portua |
Maiz egiten diren galderak HIPS hutsean moldatzeko xaflari buruz
Zer da HIPS ?
HIPS -k Inpaktu Handiko Poliestirenoa esan nahi du. Kautxuz aldatutako poliestirenoa da GPPS estandarra baino gogortasun handiagoa emateko diseinatua, termoformatzeko eta fabrikatzeko erraza izaten jarraitzen duena.
Egokia al da HIPS hutsean moldatzeko?
Bai. Hutsean konformatzea HIPS -ren aplikazio komertzial nagusietako bat da. Konformazioaren errendimendua kalitatearen, lodieraren, berokuntzaren, moldearen geometriaren eta konformazioaren sakoneraren araberakoa da.
Zein lodiera HIPS xafla materiala eskaintzen du HSQY-k?
Produktuaren zehaztapenak 0,2 mm eta 6 mm arteko neurriak hartzen ditu gutxi gorabehera. Eskuragarritasun zehatza zabaleraren, kolorearen eta aplikazioaren arabera baieztatu behar da.
Zein da HIPS xafla materiala zabalera maximoa?
Uneko produktuaren zehaztapenek 1600 mm inguruko zabalerak zerrendatzen dituzte.
Zein kolore daude eskuragarri?
Uneko produktu sorta zuria, beltza eta kolore pertsonalizatuak zerrendatzen ditu. Azken eskuragarritasuna hautatutako kalitatearen eta ekoizpen-espezifikazioaren araberakoa da.
Zein HIPS lodiera da onena hutsean moldatzeko?
Ez dago lodiera unibertsal onenik. Hasierako neurgailu zuzena moldearen neurrien, moldaketa-sakoneraren, tiradera-erlazioaren eta amaitutako osagaian behar den gutxieneko hormaren lodieraren araberakoa da.
Mehetu egiten al da HIPS hutsean konformatzean?
Bai. xafla materiala luzatzen da konformazioan zehar, beraz, izkinak eta alboko horma sakonak hasierako neurgailua baino meheagoak izan daitezke.
Zerk eragiten du ehundura hutsean konformatzean?
Zinta moldearen geometriak, tarte txikiko barrunbeek, gehiegizko xafla materiala hondoratzeak, berotze-baldintzek eta formatze-teknikak eragina izan dezakete. Materialaren hautaketa zinta kontrolatzeko zati bat baino ez da.
Erabil al daiteke HIPS sakonki hustutako konformaziorako?
HIPS ebaluatu daiteke sakonera handiko enbutxadurako osagaietarako, baina hormaren lodieraren banaketa gero eta garrantzitsuagoa da konformazio-sakonera handitzen den heinean. Eman moldearen neurriak eta beharrezko gutxieneko amaitutako lodiera ebaluaziorako.
HIPS erabil al daiteke erretiluak ontziratzeko?
Bai. HIPS hutsean eratu daiteke ontziratzeko erretiluak eta txertatzeko. Elikagaiak, produktu medikoak, farmazia edo ESDarekiko sentikorrak diren elektronikako aplikazioek kalifikazio eta dokumentazio egokiak behar dituzte.
Erabil al daiteke HIPS hozkailu-estalkietarako?
HIPS oso erabilia da etxetresna elektrikoetarako eta hozkailuetarako. Egokitasun zehatza moldaketaren errendimenduaren, tenperaturaren, esposizio kimikoaren eta beharrezko materialaren kalitatearen araberakoa da.
Zein da HIPS eta GPPS arteko aldea hutsean moldatzeko?
HIPS normalean opakoa da eta inpaktuarekiko erresistentzia handiagoa ematen du. GPPS normalean gardena eta distiratsua da, baina nahiko hauskorra, beraz, egokiagoa da gardentasuna lehentasuna denean.
Zein da HIPS eta ABS arteko aldea termoformaturako?
HIPS normalean produktu termoformatu ekonomikoetarako hautatzen da. ABS normalean inpaktuaren, beroarekiko erresistentziaren eta ingeniaritza-errendimenduaren arteko oreka desberdina behar denean ebaluatzen da.
Inprima al daiteke HIPS moldatu ondoren?
Egokiak diren HIPS gainazalak inprimatu edo apaindu daitezke moldatu ondoren. Tinta atxikimendua, gainazalaren akabera eta sendatze baldintzak probatu behar dira amaitutako osagaia erabiliz.
Kanpoan erabil al daiteke HIPS ?
HIPS estandarra batez ere barruko aplikazioetarako pentsatuta dago. Kanpoko proiektuek UV, eguraldiaren aurkako erresistentzia eta zerbitzu-bizitza baldintzak zehaztu beharko lituzkete kalifikazioa aukeratu aurretik.
HIPS estandarra erabil al daiteke erretiluak mediko esterilizagarrietarako?
Ez da automatikoki hartu behar HIPS industria estandarra esterilizaziorako edo erabilera medikorako egokitzat. Proiektu medikoek esterilizazio metodoa, arauzko eskakizunak eta materialaren dokumentazioa definitu behar dituzte kalifikazioa aukeratu aurretik.
Zer informazio eman behar dut aurrekontu bat egiteko?
Mesedez, eman amaitutako aplikazioaren datuak, xafla materiala lodiera, zabalera eta luzera, kolorea, gainazalaren akabera, moldearen neurriak, moldaketaren sakonera, amaitutako hormaren gutxieneko lodiera, makinaren informazioa, kantitatea eta helmuga.
Ontziratzea eta Bidalketa
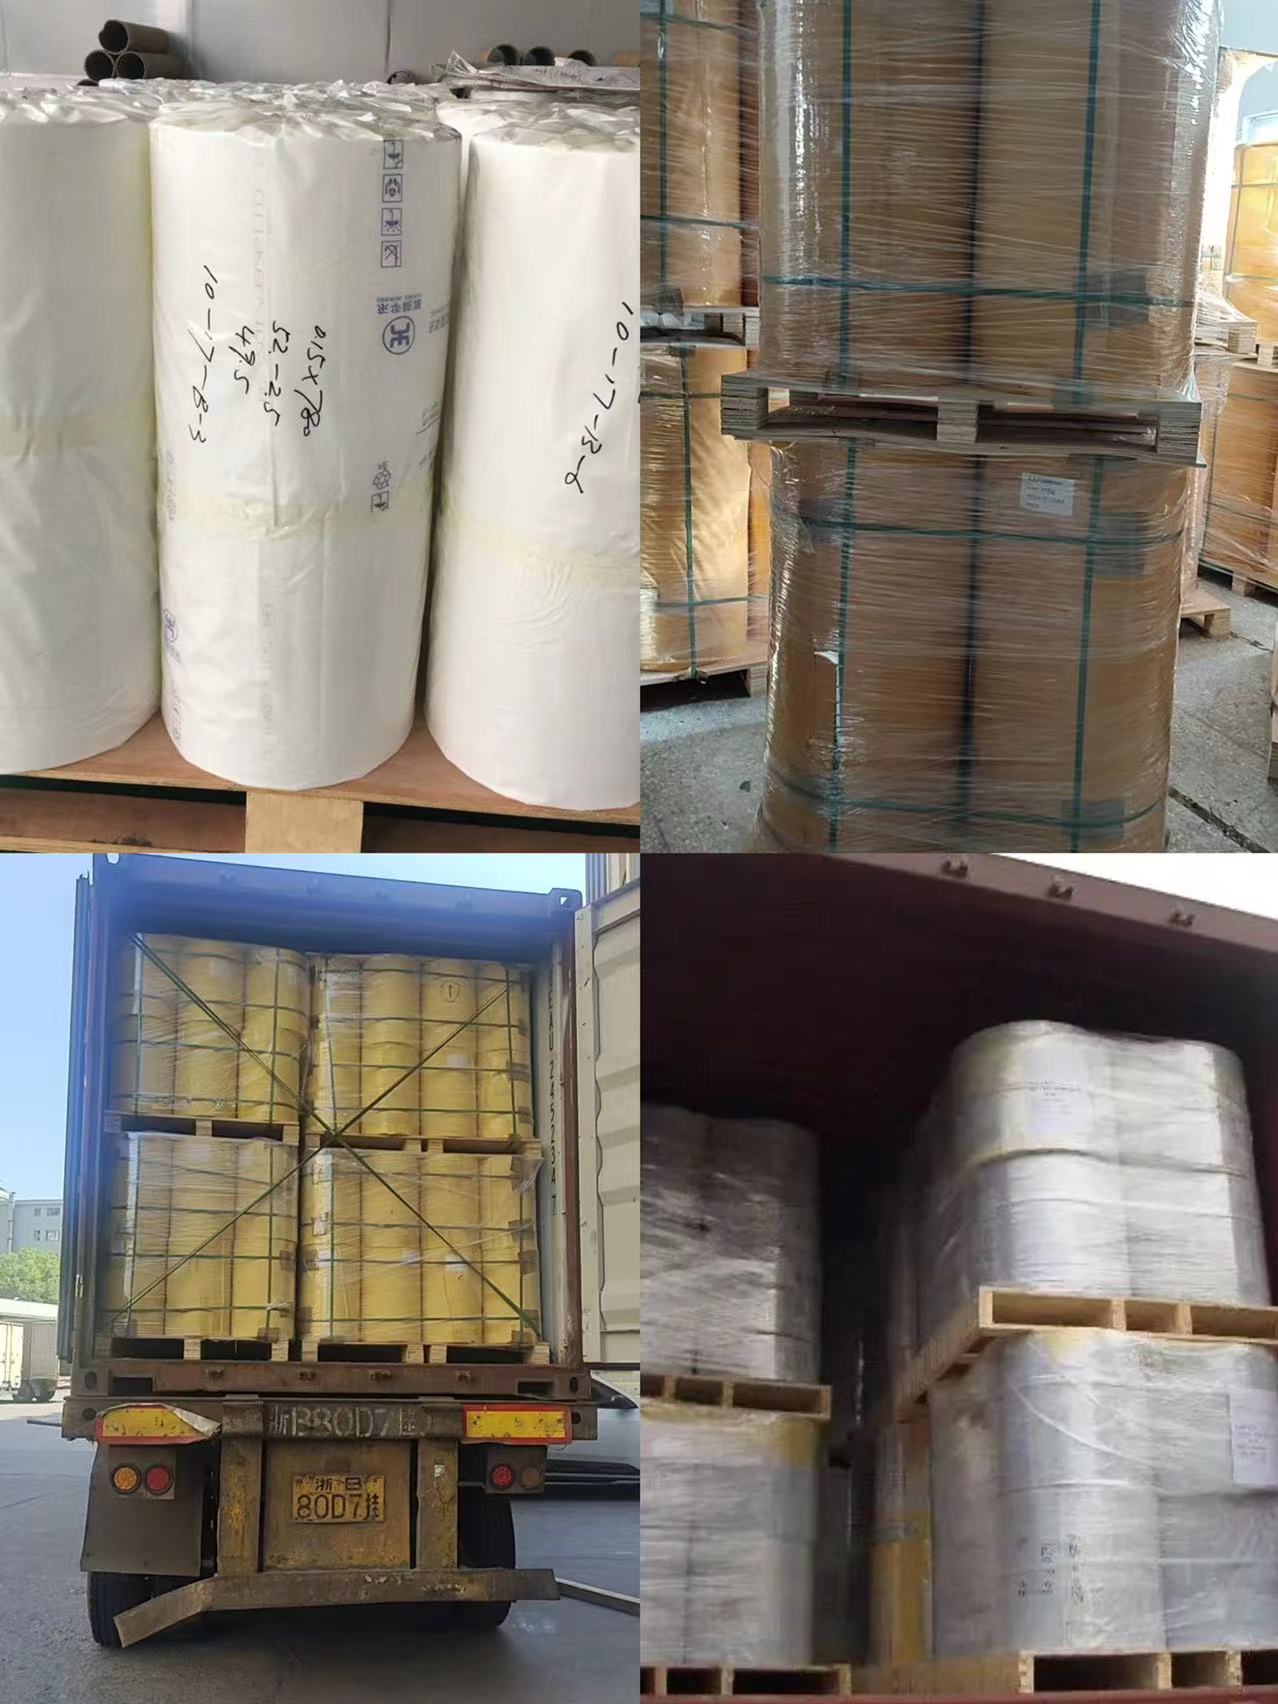
HIPS eratzen dituzten xafla materiala piezak xafla materiala tamaina, lodiera eta gainazalaren eskakizunen arabera babestu behar dira, garraioan zehar marradurak, kutsadura, ertzen kalteak eta mugimendua murrizteko.
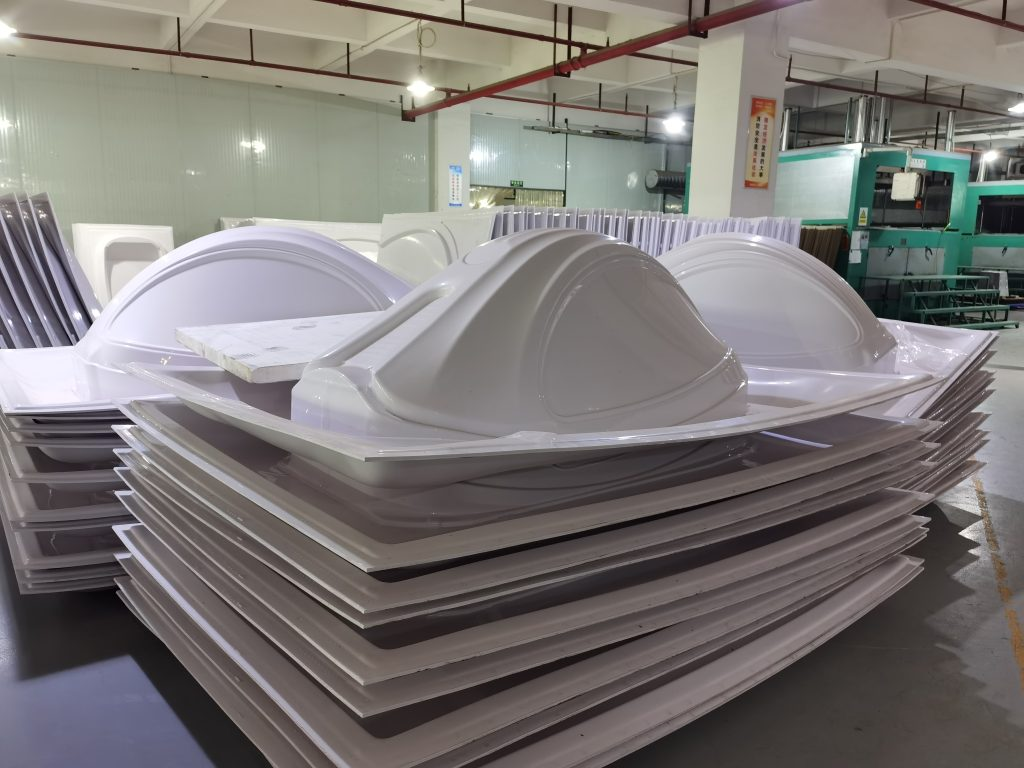
![HIPS hutsean konformatzea xafla materiala esportazio ontziratzea]()
HIPS Hutsean Formatzeko Xaflaren Esportazio Ontziratzea
HSQY Plastikozko Taldearen Erakusketak
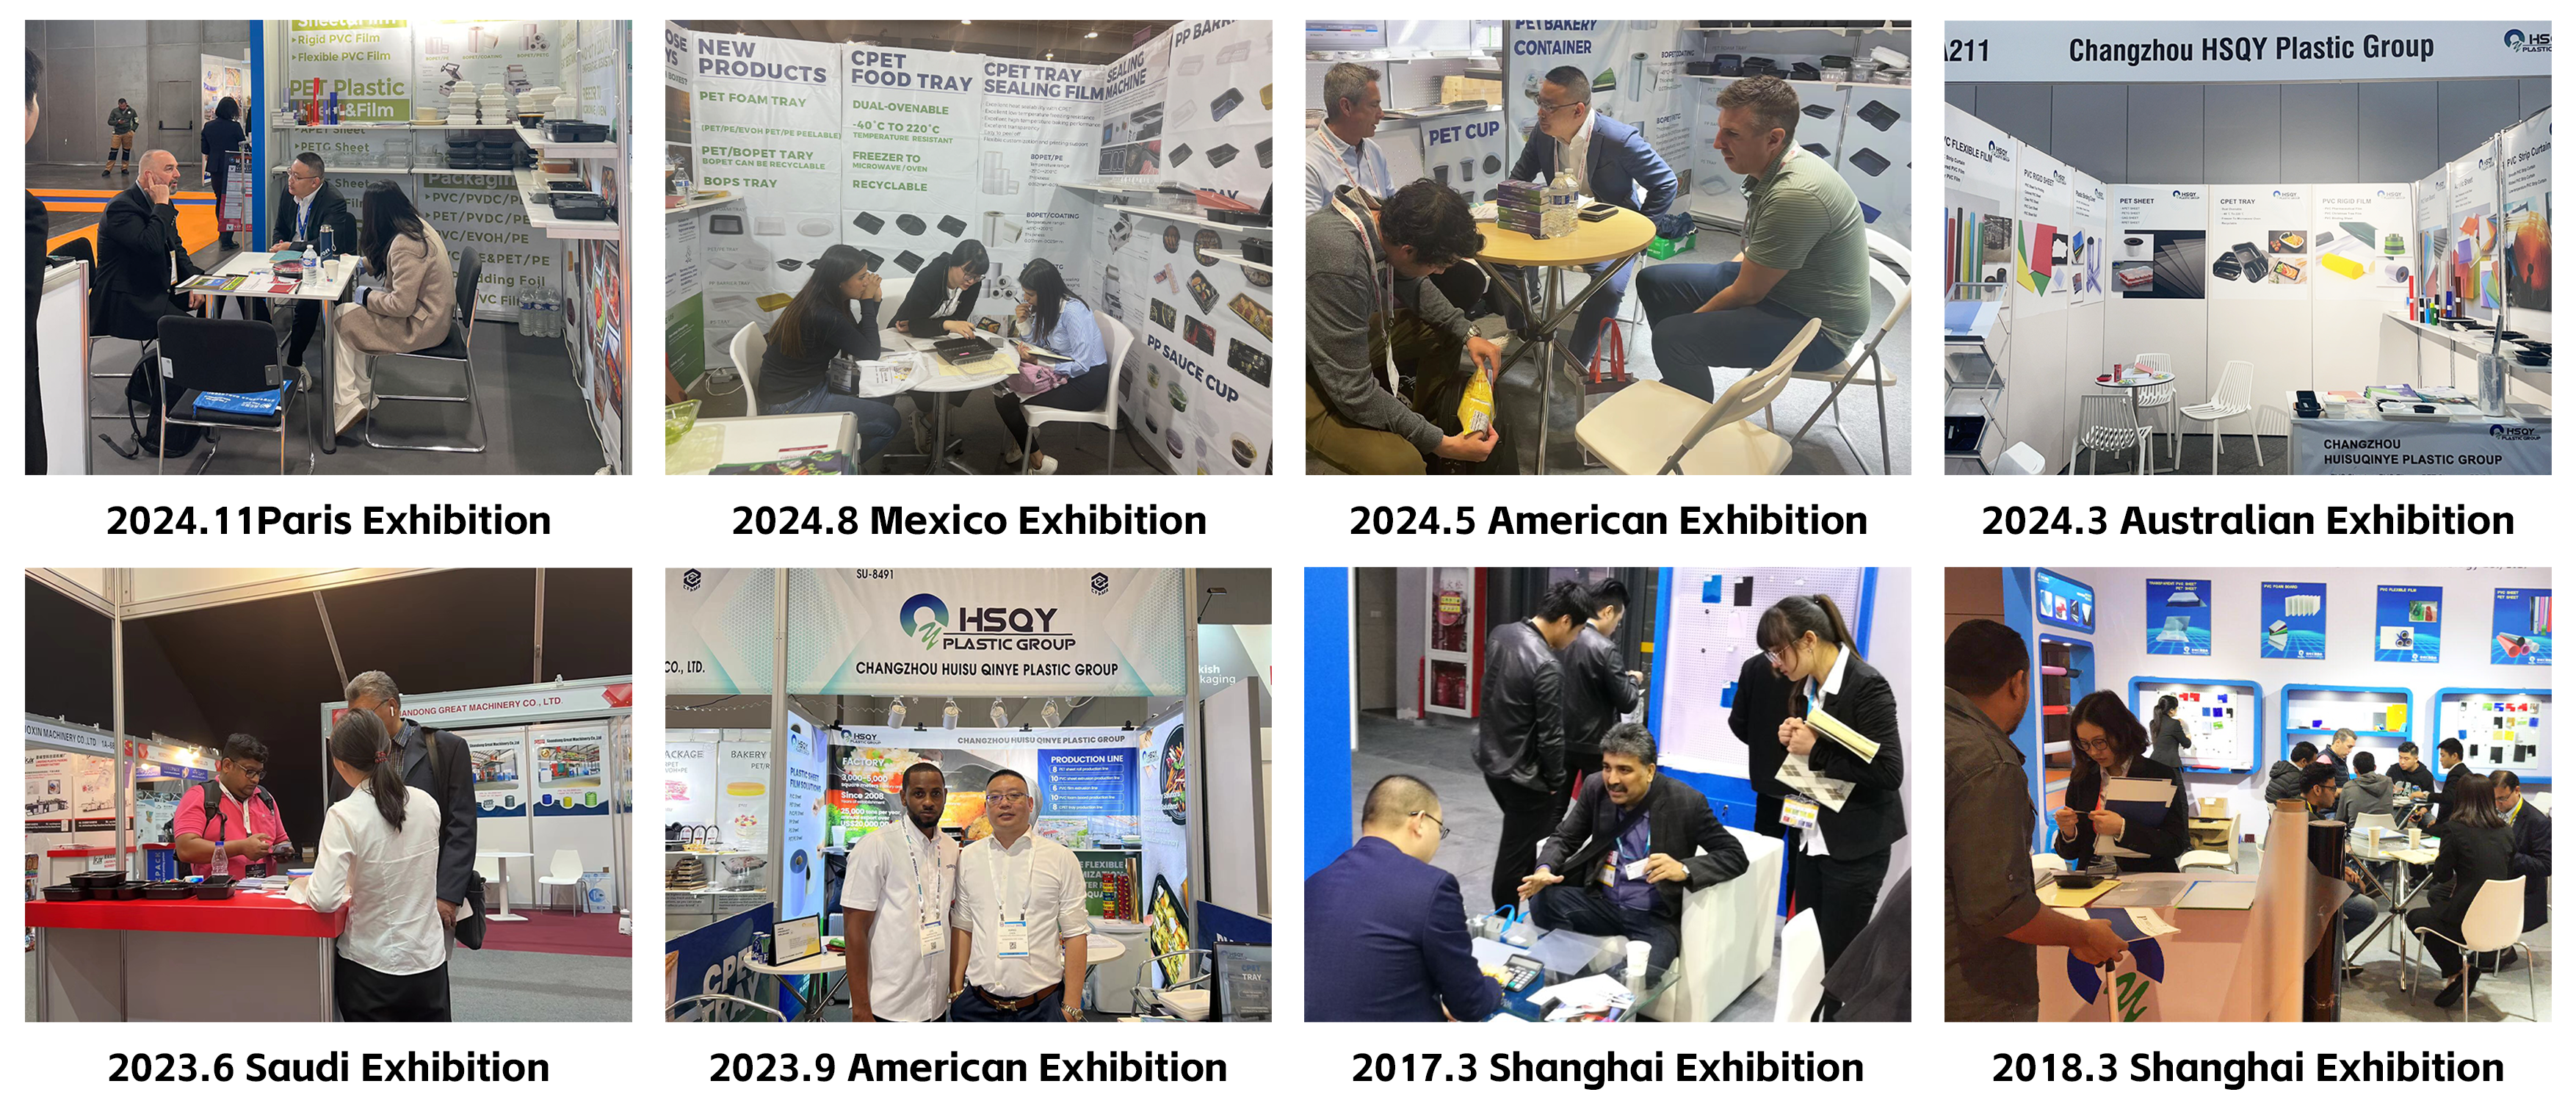
HSQY Plastic Group termoformatzaileekin, ontziratze-fabrikatzaileekin, etxetresna elektrikoen ekoizleekin, banatzaileekin eta beste xafla materiala elkartzen da nazioarteko industria-erakusketetan.
![HSQY Plastic Group nazioarteko erakusketak]()
HSQY Plastic Group Nazioarteko Erakusketa Jarduerak
Ziurtagiriak eta dokumentazioa
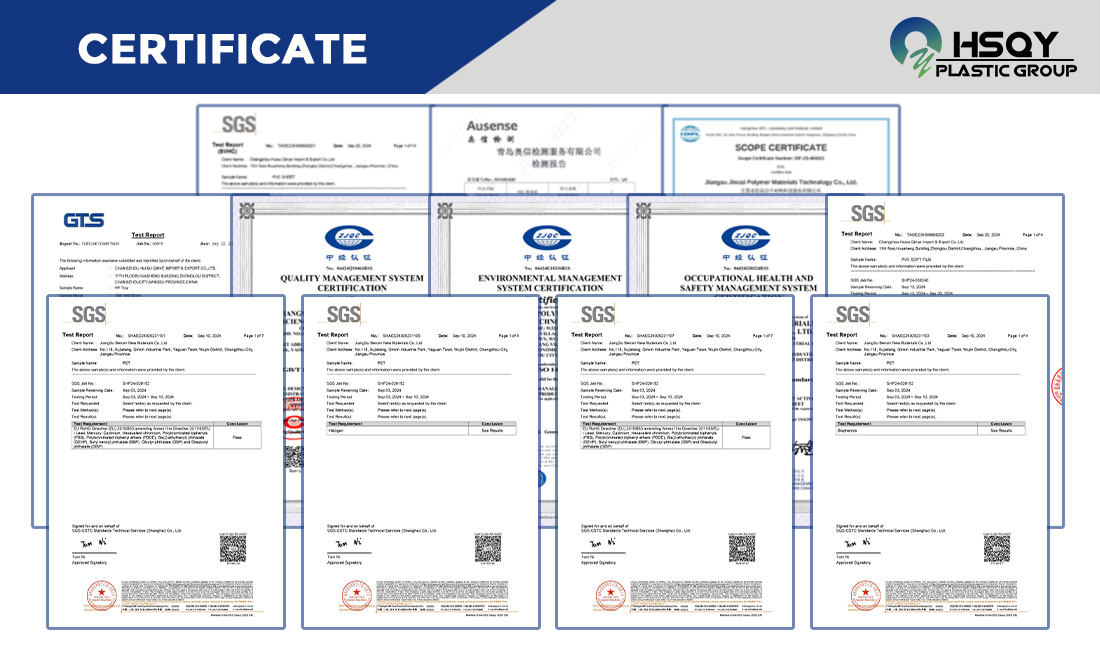
Eskaera onartu aurretik, eskuragarri dauden ziurtagiriak eta dokumentazio teknikoa baieztatu beharko lirateke HIPS kalifikazio, lodiera eta aurreikusitako aplikazio zehatzerako.
HSQY Plastiko Taldeari buruz
HSQY Plastic Group-ek HIPS , GPPS eta beste plastikozko xafla materiala materialak hornitzen ditu hutsean moldatzen duten makinentzat, termomoldatzen dutenentzat, ontziratze-fabrikatzaileentzat, etxetresna elektrikoen fabrikatzaileentzat, pantaila-ekoizleentzat eta industria-fabrikatzaileentzat. Xaflaren lodiera, neurriak, kolorea, gainazala eta moldatzeko eskakizunak proiektuaren arabera eztabaida daitezke.
Poliestirenozko xaflaren deskribapena
Poliestirenoa ( PS ) xafla materiala material termoplastikoa da eta plastiko erabilienetako bat. Ezaugarri elektriko eta mekaniko bikainak ditu, prozesagarritasun ona eta kolore sorta zabal batean eskuragarri dago. Inpaktu Handiko Poliestirenoa ( HIPS ) xafla materiala plastiko gogorra eta kostu txikikoa da, erraz fabrikatzen eta termoformatzen dena. Askotan erabiltzen da inpaktuarekiko erresistentzia handia eta prozesagarritasuna prezio merkean behar diren aplikazioetan.
HSQY Plastic-en plastikozko materialetan dugun espezializazioa gure bezeroei eskaintzen diegun irtenbideetako bat da. Poliestirenozko gamarik onena eta zabalena eskaintzen dugu prezio lehiakorrenetan. Partekatu zure poliestirenozko beharrak gurekin eta elkarrekin aukeratuko dugu zure aplikaziorako irtenbide egokia.
Poliestirenozko xaflaren zehaztapenak
| Produktuaren elementua |
Poliestirenozko xafla |
| Materiala |
Poliestirenoa ( PS ) |
| Kolorea |
Zuria, Beltza, Pertsonalizatua |
| Zabalera |
Gehienez 1600 mm |
| Lodiera |
0,2 mm-tik 6 mm-ra, pertsonalizatua |
Poliestirenozko xaflaren ezaugarria
Inpaktuarekiko erresistentzia handia :
PS xafla kautxuzko aldatzaileekin hobetua, HIPS xafla materiala k kolpeak eta bibrazioak pitzatu gabe jasaten dituzte, poliestireno estandarra baino errendimendu hobea lortuz.
Fabrikazio Erraza :
PS xafla materiala laser bidezko ebaketa, trokelaketa, CNC mekanizazioa, termoformaketa eta hutsean moldatzeko bateragarria da. Itsatsi, margotu edo serigrafiatu daiteke.
Arina eta zurruna :
PS xafla materiala k pisu txikia eta zurruntasun handia konbinatzen ditu, garraio-kostuak murriztuz eta egitura-errendimendua mantenduz.
Erresistentzia kimikoa eta hezetasuna :
Urari, azido diluituei, alkaliei eta alkoholari aurre egiten die, ingurune heze edo korrosiboetan iraupena bermatuz.
Gainazal leunaren akabera :
PS xafla materiala -ak aproposak dira kalitate handiko inprimaketarako, etiketaketarako edo laminaziorako, marka edo helburu estetikoetarako.
Poliestirenozko xaflaren aplikazioa
Ontziak : Babes-paketeak erretiluak , estalkiak eta blister-paketeak elektronika, kosmetika eta janari-ontziak erabiltzeko.
Seinaleak eta erakusleihoak : Txikizkako seinale arinak, erosketa puntuko (POP) erakusleihoak eta erakusketa-panelak.
Automobilgintzako osagaiak : Barnealdeko apaingarriak, aginte-panelak eta babes-estalkiak.
Kontsumo-ondasunak : hozkailu-zorroak, jostailu-piezak eta etxetresna elektrikoen karkasak.
Brikolajea eta prototipoak : Maketak, eskolako proiektuak eta eskulanetarako aplikazioak, mozketa eta forma errazak direlako.
Medikuntza eta Industria : Esterilizagarriak diren erretiluak ekipamenduen estalkiak eta kargarik gabeko osagaiak.
PAKATZEKO

ERAKUSKETA

ZIURTAGIRIA