HI Lámina de PS para conformado ao baleiro e termoconformado
HSQY HIPS material de folla para a conformación ao baleiro combina resistencia ao impacto, rixidez e boa conformabilidade para bandexas , embalaxes, revestimentos de electrodomésticos, cubertas, carcasas, pantallas e compoñentes termoformados industriais.
O poliestireno de alto impacto, abreviado comunmente como HIPS , é un material de poliestireno modificado con caucho amplamente utilizado para a conformación ao baleiro e a termoconformación porque proporciona un equilibrio práctico entre dureza, rixidez, rendemento de procesamento e custo do material.
A gama de produtos actual de HSQY abrangue aproximadamente de 0,2 mm a 6 mm de grosor, anchos de ata 1600 mm e cores branca, negra ou personalizadas. A selección do material debe basearse na profundidade de conformado, as dimensións do molde, o grosor da parede acabada e os requisitos do compoñente final.
![HIPS material de folla para a conformación ao baleiro]()
HI Lámina de PS para conformado ao baleiro
![Termoformado de poliestireno de alto impacto material de folla]()
HIPS Folla de termoformado
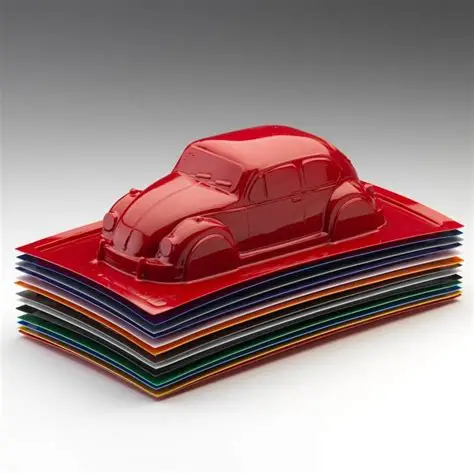
![Poliestireno material de folla para compoñentes termoconformados]()
Lámina de poliestireno para pezas conformadas
HIPS Especificacións da folla de conformado ao baleiro
| da propiedade |
Especificación |
| Produto |
HIPS / Lámina de poliestireno para conformado ao baleiro |
| Material |
Poliestireno ( PS ) / Poliestireno de alto impacto ( HIPS ) |
| Espesor |
0,2 mm - 6 mm, personalizado |
| Largura máxima |
Ata aproximadamente 1600 mm |
| Cor |
Branco, negro, cores personalizadas |
| Superficie |
Superficie lisa; brillante, mate ou específica para a aplicación suxeita a confirmación do grao |
| Procesos de conformado |
Procesos de conformado ao baleiro, termoconformado e conformado material de folla relacionado segundo o grao e o equipamento |
| Procesamento secundario |
Corte, troquelado, mecanizado CNC, perforación, fresado, unión, pintura, impresión e laminación segundo as especificacións |
| Aplicacións típicas |
Embalaxe bandexas , insercións, revestimentos para electrodomésticos, cubertas, carcasas, expositores POP, rótulos, prototipos e compoñentes termoformados industriais |
Nota sobre as especificacións: O rendemento da conformación depende da calidade exacta HIPS , do grosor material de folla , das condicións de quecemento, da xeometría do molde e dos requisitos da peza acabada. As especificacións finais deben confirmarse utilizando o equipo de termoformación e o deseño da peza previstos.
Que é a folla de conformado ao baleiro HIPS ?
HIPS conformado ao baleiro material de folla é poliestireno de alto impacto subministrado como material de folla plano ou material de conformado axeitado para a fabricación de compoñentes plásticos tridimensionais.
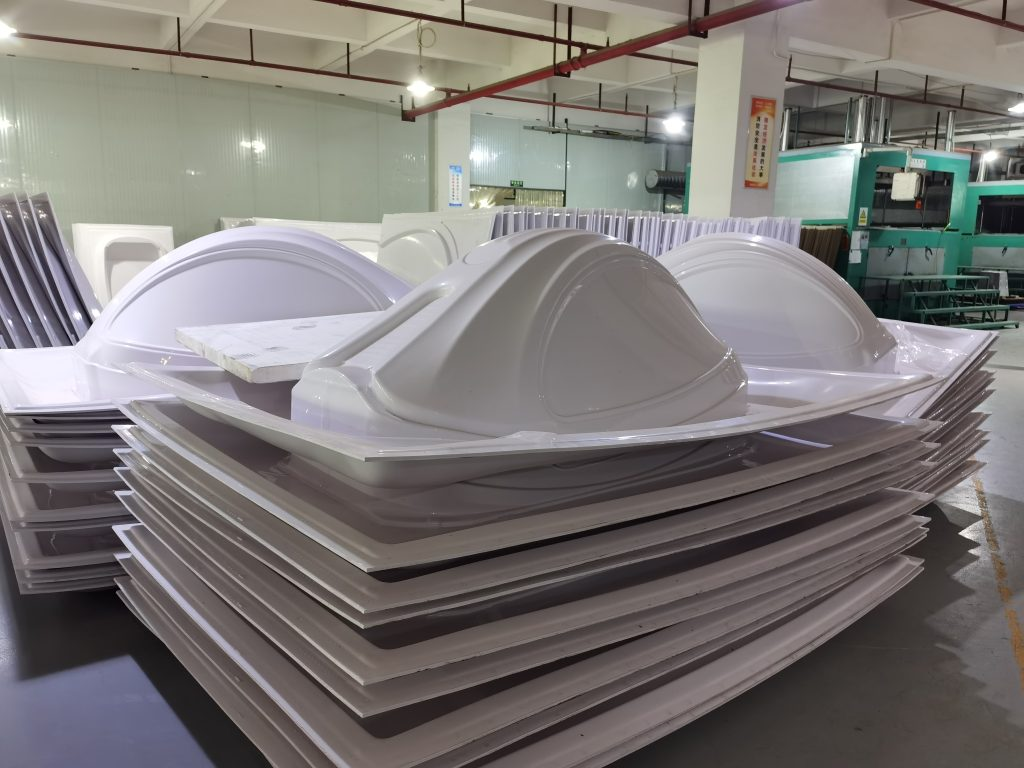
Durante a conformación ao baleiro, o material de folla quéntase ata que se volva o suficientemente flexible. Despois, un baleiro empurra o material quentado contra un molde, onde arrefría e mantén a forma requirida.
HIPS é especialmente útil cando o compoñente acabado require máis tenacidade que GPPS estándar e, ao mesmo tempo, necesita termoformado, recorte e fabricación secundaria económicos.
Por que se usa amplamente HIPS para a conformación ao baleiro
Boa conformabilidade: Os tipos HIPS axeitados pódense formar en bandexas , revestimentos, cubertas e carcasas empregando equipos de termoformado convencionais.
Mellora da resistencia ao impacto: a modificación da goma proporciona unha maior tenacidade que o estándar GPPS .
Rixidez útil: as pezas conformadas poden manter unha rixidez estrutural útil cando se selecciona o calibre inicial axeitado.
Procesamento económico: HIPS elíxese amplamente para produtos conformados de gran volume onde os custos de materiais e procesamento son importantes.
Recorte e fabricación sinxelos: as pezas acabadas pódense cortar, furar, fresar e mecanizar con ferramentas axeitadas.
Opcións de superficie: Pódense considerar branco, negro, cores personalizadas e diferentes acabados superficiais segundo a aplicación.
Imprimible e pintable: as superficies axeitadas poden soportar a impresión, o etiquetado, a pintura e o acabado decorativo despois das probas de compatibilidade.
Formación ao baleiro vs. termoformación
A termoformación é o proceso máis amplo de quentar un termoplástico material de folla e darlle forma nun compoñente tridimensional. A conformación ao baleiro é un dos métodos de termoformación máis comúns.
| do proceso |
Descrición xeral |
Uso típico |
| Formación ao baleiro |
A presión do baleiro atrae o material de folla quentado contra o molde |
Bandexas, cubertas, expositores, forros e pezas conformadas relativamente sinxelas |
| Formación a presión |
A presión de aire adicional axuda ao material de folla contra o molde |
Aplicacións que requiren un maior detalle superficial, suxeitas a materiais e equipos axeitados |
| Termoformado xeral |
Ampla categoría que abrangue procesos de conformado por baleiro, presión e asistido mecanicamente |
Envases, electrodomésticos, compoñentes industriais e produtos de plástico moldeado |
Como elixir o grosor HIPS para o conformado ao baleiro
O grosor inicial material de folla é un dos parámetros de compra máis importantes porque o material faise máis delgado a medida que se estira sobre ou dentro do molde.
| Dirección do grosor |
Dirección xeral de aplicación |
| 0,2 - 0,5 mm |
Insertos de calibre fino bandexas e compoñentes conformados lixeiros |
| 0,5 - 1,0 mm |
Envases, expositores, pequenas cubertas e produtos lixeiros moldeados ao baleiro en xeral |
| 1,0 - 2,0 mm |
Carcasas, cubertas e compoñentes de electrodomésticos de calibre medio bandexas |
| 2,0 - 4,0 mm |
Pezas conformadas máis grandes, cubertas de equipos, paneis de electrodomésticos e compoñentes industriais |
| 4,0 - 6,0 mm |
Compoñentes formados ou fabricados de grosor que requiren unha maior rixidez inicial material de folla |
Estes rangos son direccións xerais de selección en lugar de límites de aplicación fixos. Un compoñente pequeno de embutición profunda pode requirir un compoñente inicial máis groso material de folla que un compoñente pouco profundo moito máis grande.
Parámetros clave de conformado ao baleiro
Un molde material de folla de conformado ao baleiro non se debe seleccionar só polo grosor. A xeometría do molde e as condicións de procesamento inflúen directamente no compoñente acabado.
| Parámetro |
Por que é importante |
| Grosor inicial da folla |
Determina canto material está dispoñible antes de estirar |
| Anchura e lonxitude do molde |
Determina as dimensións material de folla e a área de fixación requiridas |
| Profundidade de formación |
As caries profundas xeralmente crean un maior adelgazamento das paredes |
| Relación de debuxo |
Axuda a avaliar canto debe estirarse o material de folla durante a conformación |
| Radio da esquina |
As esquinas afiadas poden aumentar o adelgazamento e a tensión localizados |
| Espazado entre cavidades |
As cavidades moi próximas poden aumentar o risco de formación de membranas |
| Uniformidade de calefacción |
Un quecemento desigual pode causar afundimento e formación inconsistentes |
| Sistema de baleiro |
O rendemento do baleiro inflúe na definición do molde e na consistencia da formación |
| Espesor da parede acabada |
Debe medirse en esquinas críticas, paredes laterais e cavidades profundas |
Distribución do grosor da parede despois do conformado ao baleiro
O grosor impreso nunha especificación HIPS material de folla describe o plano orixinal material de folla . Non representa o grosor de cada área do compoñente formado acabado.
A medida que HIPS se estira nun molde, o material redistribúese. As esquinas, as paredes laterais profundas e as áreas máis afastadas do plano orixinal material de folla poden volverse substancialmente máis delgadas.
Onde o grosor mínimo da parede sexa fundamental, os compradores deben proporcionar o requisito da peza acabada e avaliar as mostras producidas no molde previsto en lugar de especificar só o calibre material de folla orixinal.
Redución da malla durante a conformación ao baleiro
A formación de mallas prodúcese cando se forman pregas non desexadas entre as características ou cavidades do molde. Está influenciada pola separación do molde, a temperatura material de folla , a flecha material de folla , a xeometría do debuxo e a técnica de conformado.
Se un produto actual presenta mallas, proporcione o debuxo do molde, o grosor material de folla , o espazado das cavidades e fotografías da peza conformada ao discutir a selección do material. Os cambios de material por si sós poden non resolver un problema do molde ou do quecemento.
HI Lámina de PS para bandexas e insercións de embalaxe
HIPS pódese conformar ao baleiro en bandexas protectores, insercións, soportes de compoñentes e outras estruturas de embalaxe ríxidas onde a resistencia, a rixidez e a conformación económica son importantes.
Para proxectos de embalaxe, especifique o tamaño da cavidade, o número de cavidades, o peso do produto, o comportamento de apilado requirido e o grosor mínimo da parede acabada.
Os envases alimentarios, farmacéuticos, médicos e sensibles ás descargas electrostáticas requiren un grao de material específico para a aplicación e a documentación axeitada. Non se debe asumir automaticamente que a norma HIPS é axeitada para estas aplicacións reguladas.
HI Lámina de PS para revestimentos e compoñentes de electrodomésticos
HIPS é amplamente considerado para revestimentos de frigoríficos, interiores de electrodomésticos, cubertas, carcasas e bandexas porque os graos axeitados combinan a capacidade de termoformado cunha rixidez e resistencia ao impacto útiles.
Os fabricantes de electrodomésticos deben especificar a profundidade de conformado, a temperatura de funcionamento, a exposición a deterxentes ou produtos químicos, a cor, o acabado superficial e o rendemento mecánico requirido ao avaliar unha calidade HIPS .
HI Lámina de PS para cubertas e carcasas de equipos
Os HIPS de calibre medio e pesado pódense moldear ao baleiro en cubertas, carcasas e recintos protectores para equipos nos que o baixo peso, a aparencia e a produción económica son importantes.
A idoneidade da peza acabada debe avaliarse segundo as dimensións, os requisitos de impacto, os puntos de fixación, os vanos non apoiados e as condicións de funcionamento.
HI Lámina de PS para expositores e sinalización POP
O conformado ao baleiro permite converter HIPS en compoñentes de visualización tridimensionais, paneis de marca, expositores de produtos, rótulos e accesorios para venda polo miúdo.
As superficies HIPS axeitadas tamén se poden imprimir, pintar ou decorar despois do conformado. A adhesión da impresión ou do revestimento debe verificarse utilizando o grao material de folla real e a superficie acabada.
HI Lámina de PS para prototipos e maquetas
HIPS é útil para a conformación de prototipos ao baleiro porque os material de folla pódense quentar, formar, recortar, perforar, unir e pintar empregando técnicas de fabricación comúns.
A formación de prototipos tamén permite aos fabricantes avaliar a xeometría do molde, a distribución do grosor da parede e a rixidez da peza antes de comprometerse con cantidades de produción maiores.
Branco vs. Negro HIPS para o conformado ao baleiro
| da opción |
Dirección xeral de aplicación |
| Branco HIPS |
Revestimentos para electrodomésticos, pantallas impresas, branco bandexas , prototipos e pezas conformadas en xeral |
| Negro HIPS |
Industrial bandexas , cubertas, carcasas, pantallas escuras e compoñentes moldeados opacos |
| Cores personalizadas |
Compoñentes de marca e requisitos de aparencia específicos da aplicación suxeitos a confirmación da produción |
HIPS fronte a GPPS para a conformación ao baleiro
| Característica |
HIPS |
GPPS |
| Estrutura do material |
Poliestireno modificado con goma |
Poliestireno de uso xeral |
| Aspecto típico |
Normalmente opaco |
Normalmente transparente e brillante |
| Resistencia ao impacto |
Maior debido á modificación da goma |
Máis fráxil |
| Dirección de conformado ao baleiro |
Normalmente preferido onde a tenacidade e a formabilidade xeral son prioridades |
Pódese avaliar cando se require transparencia |
| Pezas típicas |
Bandexas, revestimentos, cubertas, carcasas e compoñentes opacos |
Embalaxes, cubertas e compoñentes de visualización transparentes |
HIPS vs. ABS para o conformado ao baleiro
| Factor de selección |
HIPS |
ABS |
| Posicionamento principal |
Material de termoformado económico |
Termoplásticos de enxeñaría para aplicacións máis esixentes |
| Aplicacións típicas |
Bandexas, expositores, revestimentos para electrodomésticos, cubertas e carcasas en xeral |
Carcasas duradeiras, compoñentes automotrices e pezas industriais máis esixentes |
| Selección de materiais |
Escolla segundo o impacto, a temperatura, a rixidez, a aparencia, a xeometría de conformado e o custo da peza acabada. |
Superficie da chapa e aspecto da peza acabada
O acabado superficial é importante porque a aparencia do material de folla orixinal inflúe na aparencia do compoñente formado.
As superficies brillantes, mates, lisas ou de aplicación específica deben especificarse antes da produción. O quecemento e o estiramento poden cambiar o brillo e a textura, polo que a aparencia debe aprobarse cunha mostra representativa cando a calidade estética sexa importante.
Recorte e fabricación secundaria
Despois do conformado ao baleiro, o exceso de material normalmente precisa ser eliminado da peza acabada. HIPS pódese procesar empregando métodos axeitados de recorte, fresado, perforación, punzonado e mecanizado CNC.
As condicións de ferramentas e procesamento deben seleccionarse segundo o grosor material de folla e a xeometría da peza para obter bordos limpos sen calor nin tensión mecánica excesivas.
O procesamento con láser pode ser posible para determinadas aplicacións de poliestireno con equipos e ventilación axeitados, pero a idoneidade do proceso, os fumes, a calidade dos bordos e os requisitos do lugar de traballo deben validarse antes da produción.
Impresión, pintura e decoración despois do conformado
Os compoñentes HIPS axeitados pódense imprimir, pintar, etiquetar, unir ou laminar despois do conformado sempre que o material e a superficie seleccionados sexan compatibles co proceso posterior.
Se se require impresión ou revestimento, especifique se a decoración se realiza antes ou despois do conformado, xa que o estiramento pode afectar os gráficos impresos, o brillo e o aspecto da superficie.
Aplicacións para interiores e exteriores
O estándar HIPS úsase principalmente en aplicacións de interior ou controladas, a menos que o grao seleccionado fose formulado e probado para unha exposición prolongada ao aire libre.
Os compoñentes para exteriores deben especificar a exposición á luz solar, os requisitos de raios UV, o rango de temperatura, a vida útil requirida e as expectativas de aspecto antes da selección do material.
Que información debes proporcionar para un orzamento de conformado ao baleiro?
| Información de requisitos |
a proporcionar |
| Produto acabado |
Bandexa, forro, carcasa, tapa, pantalla, compoñente de electrodoméstico ou outra peza conformada |
| Espesor inicial |
Espesor requirido material de folla ou recomendación requirida |
| Tamaño da folla |
Largura × lonxitude requirida; largura máxima actual de aproximadamente 1600 mm |
| Dimensións do molde |
Lonxitude, anchura e dimensións da cavidade do molde |
| Profundidade de formación |
Profundidade máxima do compoñente formado |
| Relación de debuxo |
Indique se xa se calculou ou proporcione un debuxo da peza para a súa avaliación |
| Espesor da parede acabada |
Espesor mínimo requirido en zonas críticas |
| Cor |
Requisito de cor branca, negra ou personalizada |
| Superficie |
Aspecto brillante, mate, liso ou específico para a aplicación |
| Información da máquina |
Área máxima de conformado, dimensións de fixación e limitacións do equipo relevante |
| Procesamento secundario |
Recorte, perforación, mecanizado CNC, impresión, pintura, unión ou laminación |
| Requisito especial |
Requisitos de contacto con alimentos, ESD, chamas, UV, médicos, de electrodomésticos ou de automoción, cando corresponda |
| Cantidade |
Cantidade de proba, cantidade de pedido regular e demanda anual estimada |
| Destino |
País e porto de destino |
Preguntas frecuentes sobre a folla de conformado ao baleiro HIPS
Que é HIPS ?
HIPS significa poliestireno de alto impacto. Trátase de poliestireno modificado con goma deseñado para proporcionar unha maior resistencia que o GPPS estándar, ao mesmo tempo que é doado de termoformar e fabricar.
É HIPS axeitado para o conformado ao baleiro?
Si. A conformación ao baleiro é unha das principais aplicacións comerciais de HIPS . O rendemento da conformación depende da calidade, o grosor, o quecemento, a xeometría do molde e a profundidade de conformación.
Que grosor HIPS material de folla subministra HSQY?
A especificación actual do produto abrangue aproximadamente de 0,2 mm a 6 mm. A dispoñibilidade exacta debe confirmarse segundo a anchura, a cor e a aplicación.
Cal é a anchura máxima HIPS material de folla ?
A especificación actual do produto enumera anchos de ata aproximadamente 1600 mm.
Que cores están dispoñibles?
A gama de produtos actual inclúe cores branca, negra e personalizadas. A dispoñibilidade final depende do grao seleccionado e das especificacións de produción.
Cal é o mellor grosor HIPS para o conformado ao baleiro?
Non existe un grosor universal óptimo. O calibre inicial correcto depende das dimensións do molde, da profundidade de conformado, da relación de estiramento e do grosor mínimo de parede requirido no compoñente acabado.
Adelgaza HIPS durante o conformado ao baleiro?
Si. O material de folla estírase durante o conformado, polo que as esquinas e as paredes laterais profundas poden volverse máis delgadas que o calibre inicial orixinal.
Que causa a formación de mallas durante a conformación ao baleiro?
A estrutura da malla pode verse influenciada pola xeometría do molde, as cavidades moi próximas, o afundimento excesivo material de folla , as condicións de quecemento e a técnica de conformado. A selección do material é só unha parte do control da estrutura.
Pódese usar HIPS para a conformación por baleiro por embutición profunda?
HIPS pódese avaliar para compoñentes de embutición profunda, pero a distribución do grosor da parede faise cada vez máis importante a medida que aumenta a profundidade de conformado. Proporcione as dimensións do molde e o grosor mínimo acabado requirido para a súa avaliación.
Pódese usar HIPS para o empaquetado bandexas ?
Si. HIPS pódese moldear ao baleiro para envases bandexas e insercións. As aplicacións relacionadas con alimentos, produtos médicos, produtos farmacéuticos ou electrónica sensible ás descargas electrostáticas requiren as cualificacións e a documentación axeitadas.
Pódese usar HIPS para forros de frigoríficos?
HIPS úsase amplamente para aplicacións de revestimento de electrodomésticos e frigoríficos. A idoneidade exacta depende do rendemento de conformado, a temperatura, a exposición química e o grao de material requirido.
Cal é a diferenza entre HIPS e GPPS para o conformado ao baleiro?
HIPS normalmente é opaco e proporciona unha maior resistencia aos impactos. GPPS normalmente é transparente e brillante, pero comparativamente fráxil, polo que é máis axeitado cando a transparencia é unha prioridade.
Cal é a diferenza entre HIPS e ABS para termoformado?
HIPS adoita seleccionarse para produtos termoconformados económicos. O ABS avalíase normalmente cando se require un equilibrio diferente entre impacto, resistencia á calor e rendemento de enxeñaría.
Pódese imprimir HIPS despois de conformar?
As superficies HIPS axeitadas pódense imprimir ou decorar despois do moldeado. A adhesión da tinta, o acabado superficial e as condicións de curado deben probarse co compoñente acabado.
Pódese usar HIPS no exterior?
A norma HIPS está pensada principalmente para aplicacións en interiores. Os proxectos no exterior deben especificar os requisitos de UV, intemperie e vida útil antes de seleccionar un grao.
Pódese usar o estándar HIPS para o bandexas médico esterilizable?
HIPS industrial estándar non debe considerarse automaticamente axeitado para a esterilización ou o uso médico. Os proxectos médicos deben definir o método de esterilización, os requisitos regulamentarios e a documentación do material antes de seleccionar un grao.
Que información debo proporcionar para unha cotización?
Indique a aplicación acabada, o grosor material de folla , o ancho e o longo, a cor, o acabado da superficie, as dimensións do molde, a profundidade de conformado, o grosor mínimo da parede acabada, a información da máquina, a cantidade e o destino.
Embalaxe e entrega
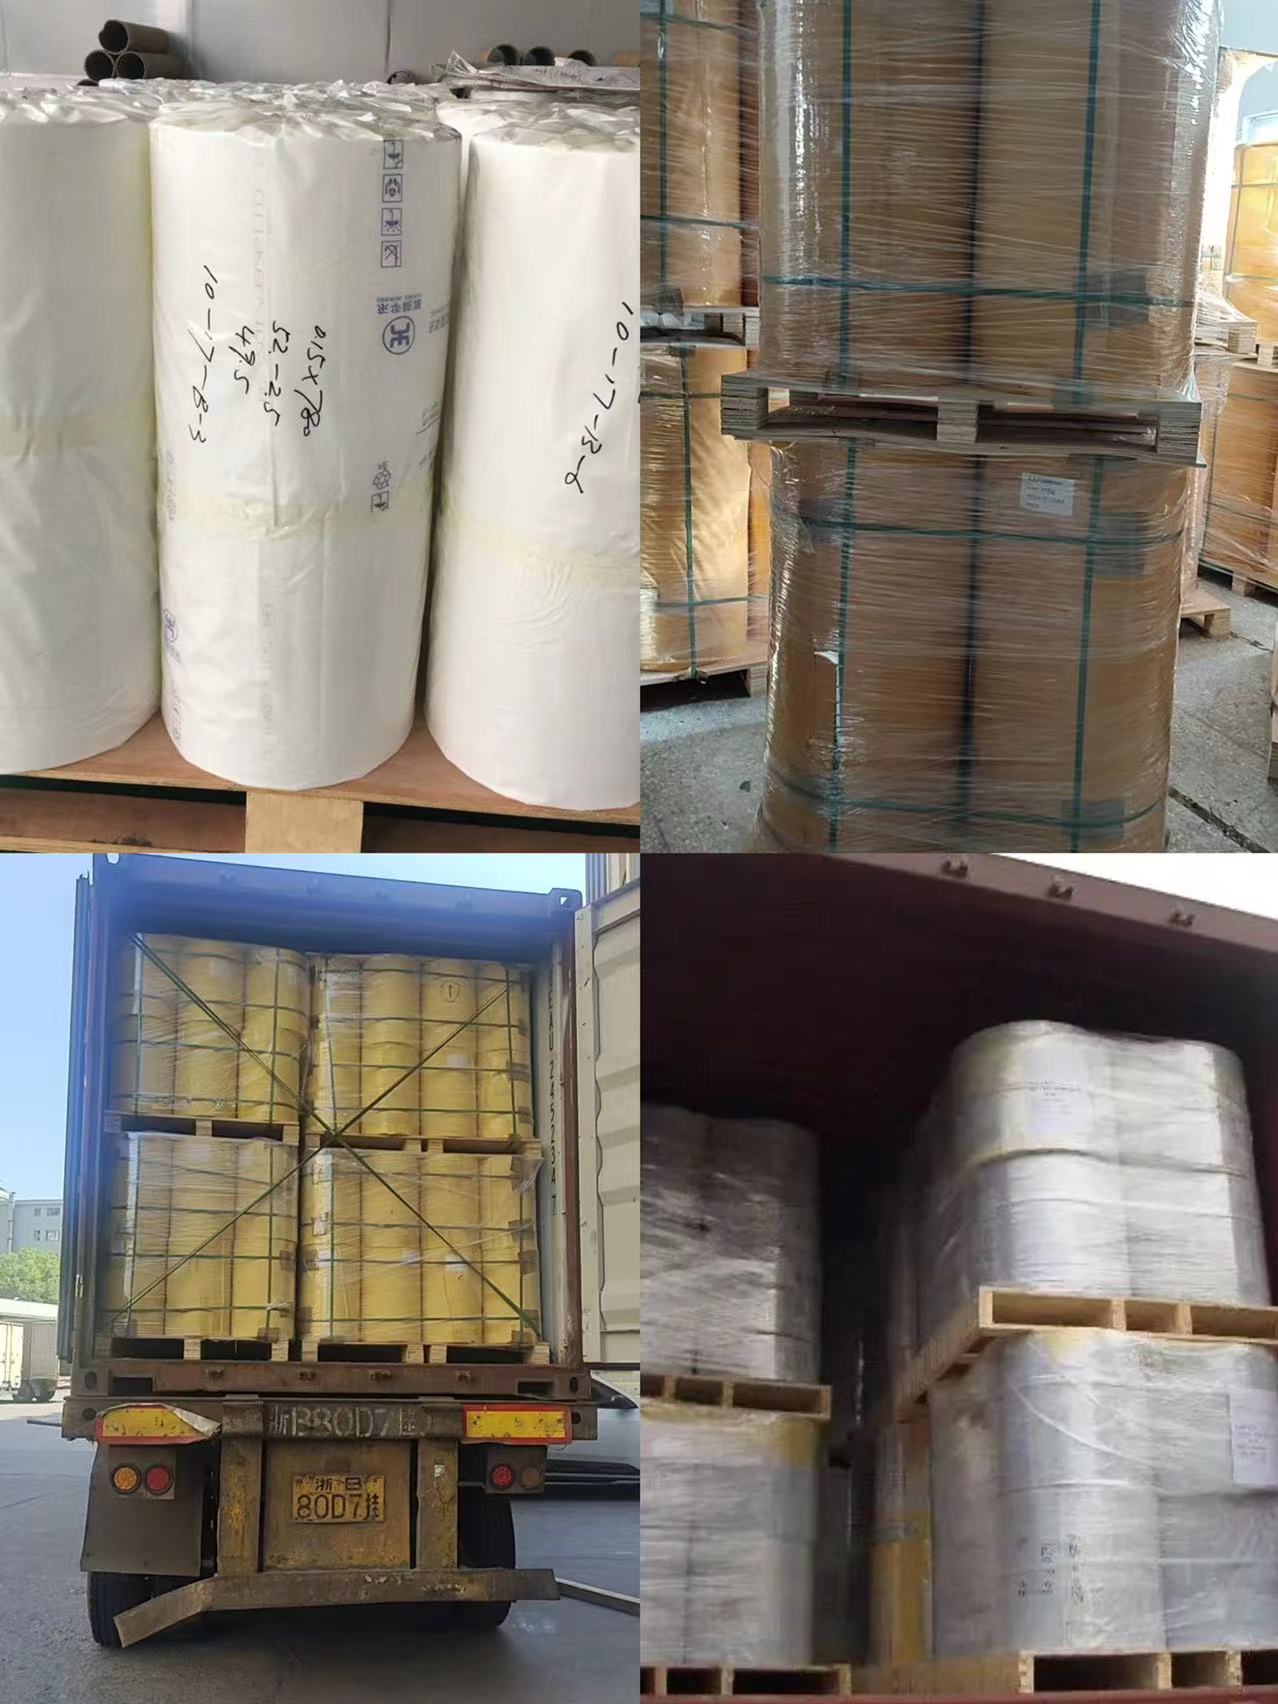
As pezas de formación HIPS material de folla protexerse segundo os requisitos de tamaño, grosor e superficie material de folla para reducir os arañazos, a contaminación, os danos nos bordos e o movemento durante o transporte.
![HIPS conformado ao baleiro material de folla embalaxe para exportación]()
Embalaxe de exportación para HIPS folla de conformado ao baleiro
Exposicións do grupo de plástico HSQY
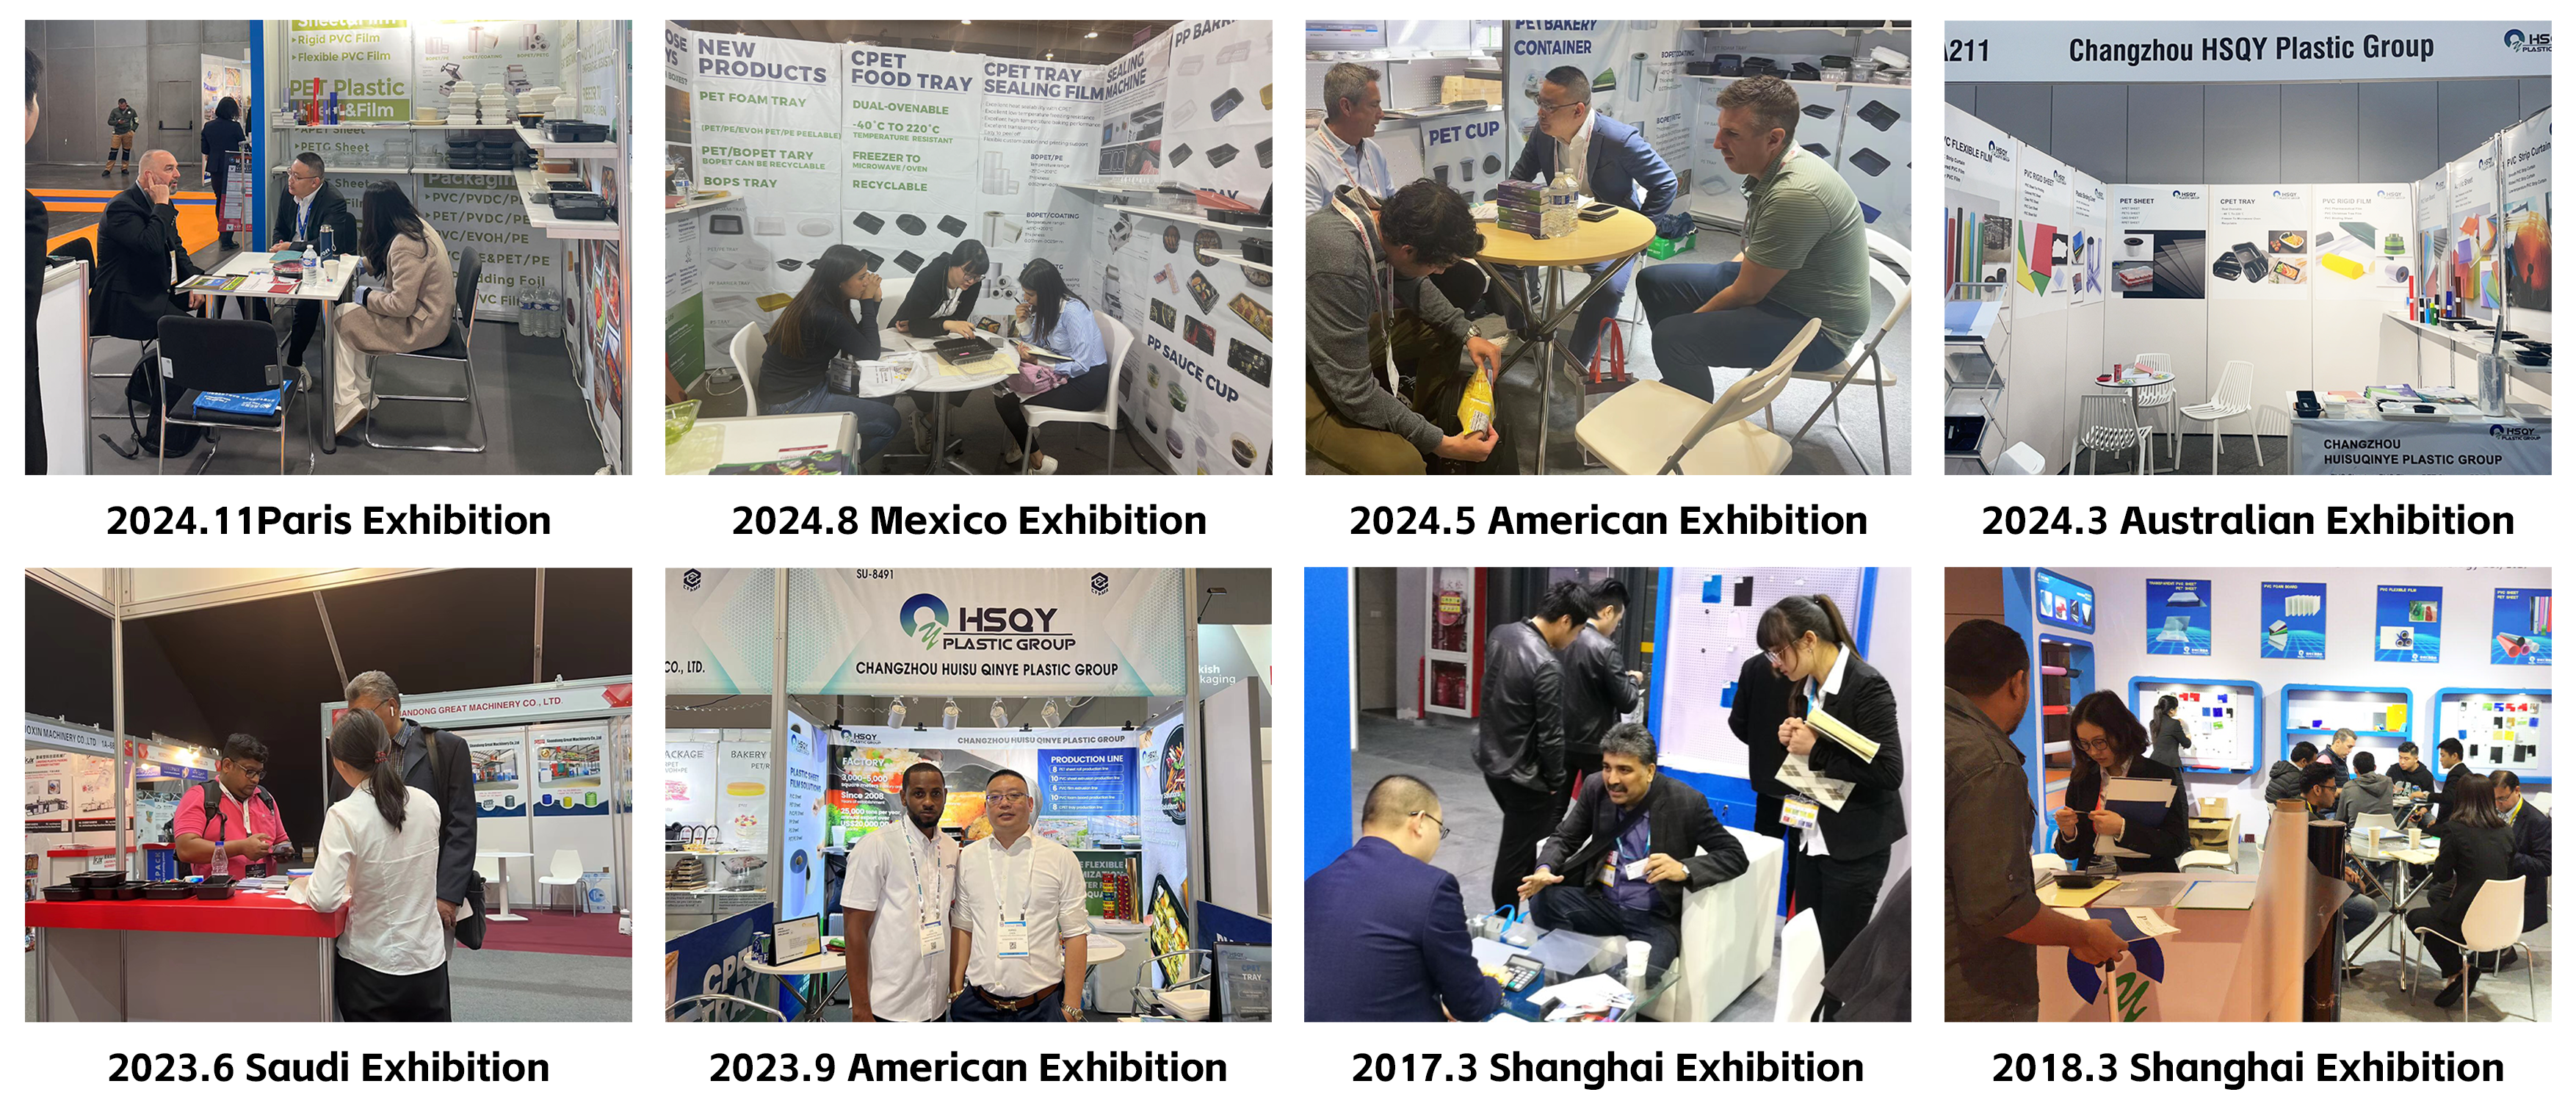
HSQY Plastic Group reúnese con termoformadores, fabricantes de envases, produtores de electrodomésticos, distribuidores e outros compradores de plástico material de folla en feiras internacionais do sector.
![Exposicións internacionais de HSQY Plastic Group]()
Actividades da Exposición Internacional de HSQY Plastic Group
Certificados e documentación
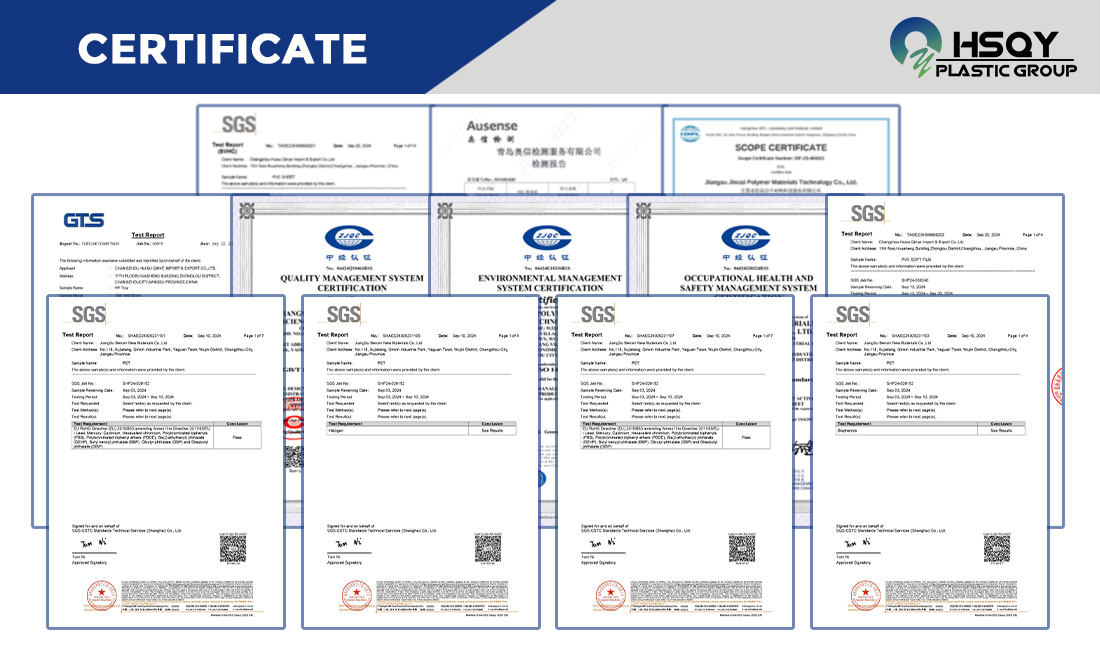
Deberían confirmarse os certificados e a documentación técnica dispoñibles para o grao, grosor e aplicación previstos exactos HIPS antes da aprobación do pedido.
Acerca de HSQY Plastic Group
HSQY Plastic Group subministra HIPS , GPPS e outros materiais plásticos material de folla para formadoras de baleiro, termoformadoras, fabricantes de envases, fabricantes de electrodomésticos, produtores de pantallas e fabricantes industriais. O grosor da lámina, as dimensións, a cor, a superficie e os requisitos de conformado pódense discutir segundo o proxecto.
Descrición da folla de poliestireno
O poliestireno ( PS ) material de folla é un material termoplástico e un dos plásticos máis empregados. Ten excelentes propiedades eléctricas e mecánicas, boa procesabilidade e está dispoñible nunha gama de cores. O poliestireno de alto impacto ( HIPS ) material de folla é un plástico resistente e de baixo custo que é fácil de fabricar e termoformar. Úsase a miúdo en aplicacións onde se require unha alta resistencia ao impacto e procesabilidade a un prezo accesible.
A experiencia de HSQY Plastic en materiais plásticos é unha das solucións que lles ofrecemos aos nosos clientes. Suministramos a mellor e máis ampla gama de poliestireno aos prezos máis competitivos. Comparte as túas necesidades de poliestireno connosco e xuntos podemos escoller a solución axeitada para a túa aplicación.
Especificacións da lámina de poliestireno
| Artigo do produto |
Folla de poliestireno |
| Material |
Poliestireno ( PS ) |
| Cor |
Branco, negro, personalizado |
| Largura |
Máx. 1600 mm |
| Espesor |
0,2 mm a 6 mm, personalizado |
Característica da folla de poliestireno
Alta resistencia ao impacto :
Lámina de PS mellorados con modificadores de goma, HIPS material de folla soportan golpes e vibracións sen rachar, superando o poliestireno estándar.
Fabricación sinxela :
PS material de folla é compatible con corte por láser, troquelado, mecanizado CNC, termoconformado e conformado ao baleiro. Pódese pegar, pintar ou serigrafiar.
Lixeiro e ríxido :
PS material de folla combina un peso baixo cunha alta rixidez, o que reduce os custos de transporte e mantén o rendemento estrutural.
Resistencia química e á humidade :
Resiste á auga, aos ácidos diluídos, aos álcalis e ao alcohol, o que garante a lonxevidade en ambientes húmidos ou lixeiramente corrosivos.
Acabado superficial liso :
Os PS material de folla son ideais para impresión, etiquetado ou laminación de alta calidade con fins estéticos ou de creación de marca.
Aplicación de láminas de poliestireno
Embalaxe : Envases protectores bandexas , envases tipo cuncha e blíster para electrónica, cosméticos e envases de alimentos.
Sinalización e expositores : sinalización lixeira para venda polo miúdo, expositores para puntos de venda (POP) e paneis de exposición.
Compoñentes de automoción : Revestimentos interiores, cadros de mandos e cubertas protectoras.
Bens de consumo : revestimentos para frigoríficos, pezas de xoguetes e carcasas para electrodomésticos.
Bricolaxe e prototipado : maquetas, proxectos escolares e aplicacións de artesanía debido á facilidade de corte e modelado.
Médico e industrial : esterilizables bandexas , cubertas para equipos e compoñentes non portantes.
EMPAQUETADO

EXPOSICIÓN

CERTIFICACIÓN