HI PS-plate for vakuumforming og termoforming
HSQY HIPS arkmateriale for vakuumforming kombinerer slagfasthet, stivhet og god formbarhet for skuffer , emballasje, apparatforinger, deksler, hus, displayer og industrielle termoformede komponenter.
Slagfast polystyren, ofte forkortet HIPS , er et gummimodifisert polystyrenmateriale som er mye brukt til vakuumforming og termoforming fordi det gir en praktisk balanse mellom seighet, stivhet, prosesseringsytelse og materialkostnad.
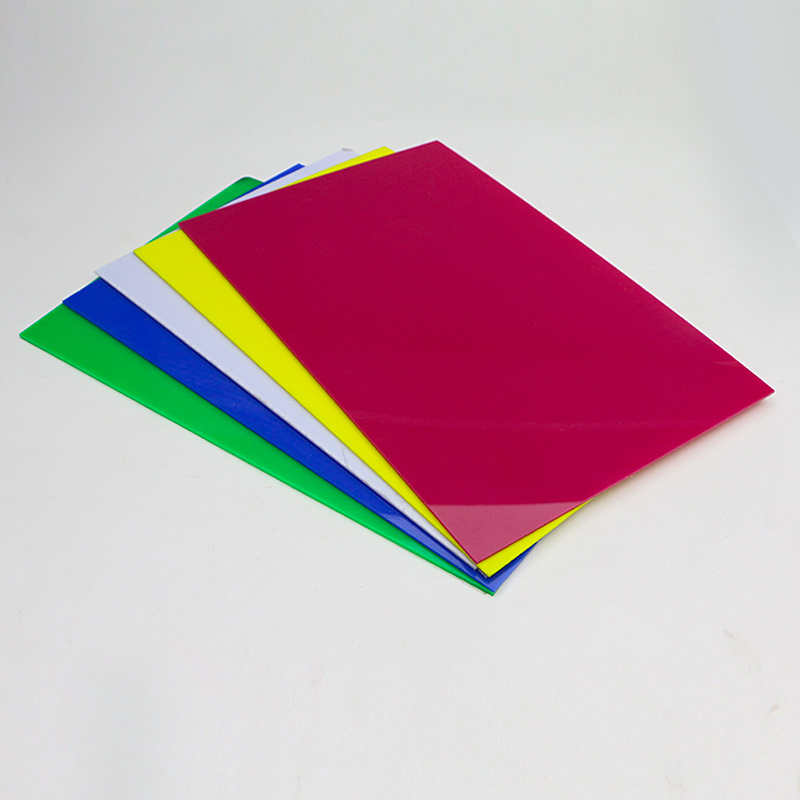
HSQYs nåværende produktsortiment dekker omtrent 0,2 mm til 6 mm tykkelse, bredder opptil 1600 mm og hvite, svarte eller tilpassede farger. Materialvalg bør baseres på formdybde, formdimensjoner, ferdig veggtykkelse og kravene til den endelige komponenten.
![HIPS arkmateriale for vakuumforming]()
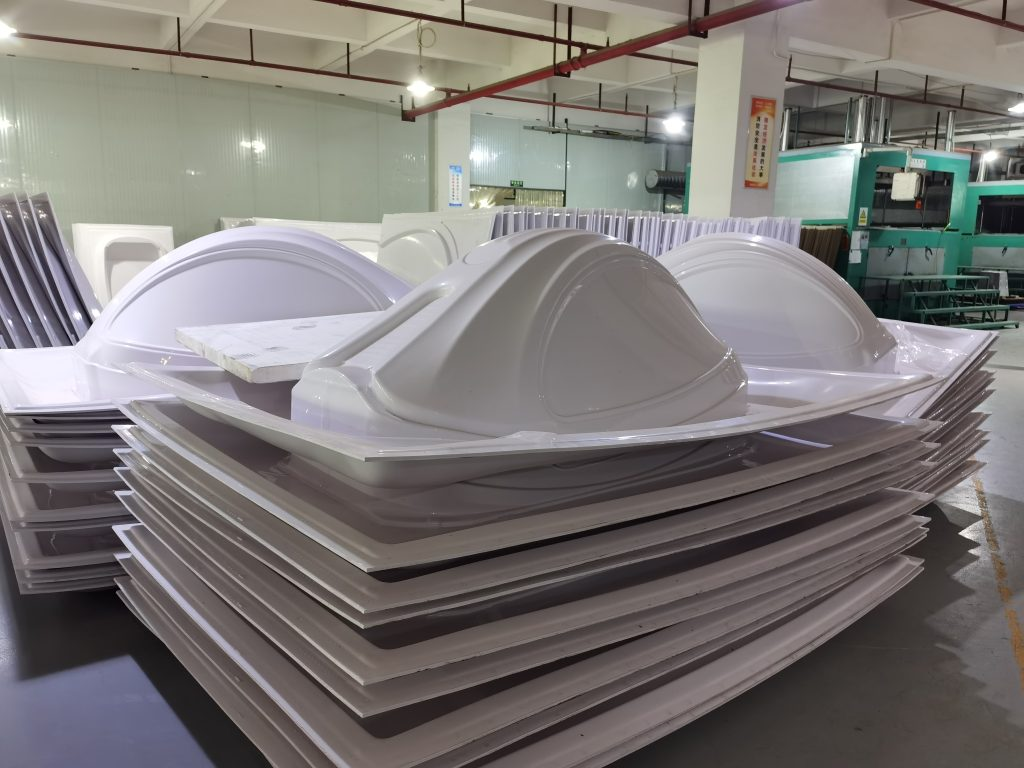
HI PS-plate for vakuumforming
![Slagfast polystyren termoforming arkmateriale]()
HIPS Termoformingsark
![Polystyren arkmateriale for termoformede komponenter]()
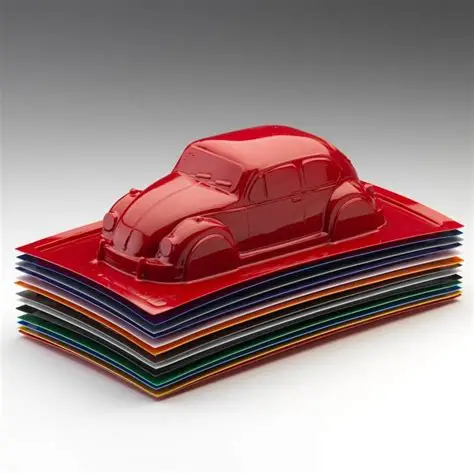
Polystyrenark for formede deler
HIPS Spesifikasjoner for vakuumformingsark
| Eiendomsspesifikasjon |
|
| Produkt |
HIPS / Polystyrenplate for vakuumforming |
| Materiale |
Polystyren ( PS ) / Slagfast polystyren ( HIPS ) |
| Tykkelse |
0,2 mm–6 mm, tilpasset |
| Maksimal bredde |
Opptil omtrent 1600 mm |
| Farge |
Hvit, svart, tilpassede farger |
| Flate |
Glatt; blank, matt eller bruksspesifikk overflate med forbehold om kvalitetsbekreftelse |
| Formingsprosesser |
Vakuumforming, termoforming og relaterte arkmateriale formingsprosesser i henhold til kvalitet og utstyr |
| Sekundær prosessering |
Skjæring, stansing, CNC-maskinering, boring, fresing, liming, lakkering, trykking og laminering avhengig av spesifikasjon |
| Typiske bruksområder |
Emballasje skuffer , innlegg, apparatforinger, deksler, hus, POP-displayer, skilt, prototyper og industrielle termoformede komponenter |
Spesifikasjonsmerknad: Formingsytelsen avhenger av den nøyaktige HIPS kvaliteten, arkmateriale tykkelsen, oppvarmingsforholdene, formgeometrien og kravene til den ferdige delen. Endelige spesifikasjoner bør bekreftes ved hjelp av det tiltenkte termoformingsutstyret og deldesignet.
Hva er HIPS vakuumformende ark?
HIPS vakuumforming arkmateriale er slagfast polystyren som leveres som flat arkmateriale eller egnet formingsmateriale for produksjon av tredimensjonale plastkomponenter.
Under vakuumforming varmes arkmateriale opp til det blir tilstrekkelig bøyelig. Et vakuum trekker deretter det oppvarmede materialet mot en form, hvor det avkjøles og beholder den nødvendige formen.
HIPS er spesielt nyttig når den ferdige komponenten krever mer seighet enn standard GPPS samtidig som den trenger økonomisk termoforming, trimming og sekundær fabrikasjon.
Hvorfor HIPS er mye brukt til vakuumforming
God formbarhet: Egnede HIPS -kvaliteter kan formes til skuffer , foringer, deksler og hus ved hjelp av konvensjonelt termoformingsutstyr.
Forbedret slagfasthet: Gummimodifisering gir større seighet enn standard GPPS .
Nyttig stivhet: Formede deler kan opprettholde nyttig strukturell stivhet når riktig startmål velges.
Økonomisk bearbeiding: HIPS er mye valgt for produkter i store volum der material- og bearbeidingskostnader er viktige.
Enkel trimming og fabrikasjon: Ferdige deler kan kuttes, bores, freses og maskineres med passende verktøy.
Overflatealternativer: Hvit, svart, spesialfarger og forskjellige overflatebehandlinger kan vurderes i henhold til bruksområdet.
Utskriftsvennlig og overmalbar: Egnede overflater kan brukes til utskrift, merking, maling og dekorativ etterbehandling etter kompatibilitetstesting.
Vakuumforming vs. termoforming
Termoforming er den bredere prosessen med å varme opp en termoplast arkmateriale og forme den til en tredimensjonal komponent. Vakuumforming er en av de vanligste termoformingsmetodene.
| Prosess |
Generell beskrivelse |
Typisk bruk |
| Vakuumforming |
Vakuumtrykk trekker den oppvarmede arkmateriale mot formen |
Brett, deksler, displayer, foringer og relativt enkle formede deler |
| Trykkforming |
Ekstra lufttrykk hjelper arkmateriale mot formen |
Bruksområder som krever større overflatedetaljer, avhengig av passende materiale og utstyr |
| Generell termoforming |
Bred kategori som dekker vakuum-, trykk- og mekanisk assisterte formingsprosesser |
Emballasje, apparater, industrikomponenter og formede plastprodukter |
Hvordan velge HIPS for vakuumforming
arkmateriale er en av de viktigste kjøpsparametrene fordi materialet blir tynnere når det strekker seg over eller inn i formen.
| Tykkelse Retning |
Generell påføringsretning |
| 0,2–0,5 mm |
Tynnmål skuffer , innsatser og lette formede komponenter |
| 0,5–1,0 mm |
Emballasje, displayer, små omslag og generelle lette vakuumformede produkter |
| 1,0–2,0 mm |
Mellomstore skuffer , hus, deksler og apparatkomponenter |
| 2,0–4,0 mm |
Større formede deler, utstyrsdeksler, apparatpaneler og industrikomponenter |
| 4,0–6,0 mm |
Tykke, formede eller fabrikerte komponenter som krever større arkmateriale |
Disse områdene er generelle utvalgsretninger snarere enn faste bruksgrenser. En liten dyptrekkskomponent kan kreve en tykkere start arkmateriale enn en mye større grunn komponent.
Viktige vakuumformingsparametere
En vakuumformende arkmateriale bør ikke velges kun basert på tykkelse. Formgeometri og prosesseringsforhold påvirker direkte den ferdige komponenten.
| Parameter |
Hvorfor det er viktig |
| Starttykkelse på ark |
Bestemmer hvor mye materiale som er tilgjengelig før strekking |
| Formbredde og lengde |
Bestemmer nødvendige arkmateriale dimensjoner og klemmeområde |
| Formingsdybde |
Dype hulrom skaper generelt større veggtynning |
| Uavgjortforhold |
Hjelper med å vurdere hvor mye arkmateriale må strekkes under formingen |
| Hjørneradius |
Skarpe hjørner kan øke lokalisert tynning og stress |
| Hulromsavstand |
Tettliggende hulrom kan øke risikoen for webbing |
| Oppvarmingsuniformitet |
Ujevn oppvarming kan forårsake ujevn siging og forming |
| Vakuumsystem |
Vakuumytelse påvirker formdefinisjon og formkonsistens |
| Ferdig veggtykkelse |
Bør måles i kritiske hjørner, sidevegger og dype hulrom |
Veggtykkelsesfordeling etter vakuumforming
Tykkelsen som er trykt på en HIPS arkmateriale spesifikasjon beskriver den opprinnelige flate arkmateriale . Den representerer ikke tykkelsen på hvert område av den ferdig formede komponenten.
Etter hvert som HIPS strekker seg inn i en form, fordeles materialet på nytt. Hjørner, dype sidevegger og områder lengst fra det opprinnelige arkmateriale -planet kan bli betydelig tynnere.
Der minimum veggtykkelse er kritisk, bør kjøpere oppgi kravet til den ferdige delen og evaluere prøver produsert på den tiltenkte formen i stedet for kun å spesifisere den originale arkmateriale -tykkelsen.
Redusere webbing under vakuumforming
Netting oppstår når uønskede folder dannes mellom formelementer eller hulrom. Det påvirkes av formavstand arkmateriale temperatur, arkmateriale , strekkgeometri og formingsteknikk.
Hvis et eksisterende produkt opplever bånddannelse, må du oppgi formtegning, tykkelse, hulromsavstand og fotografier av den formede delen når arkmateriale diskuterer materialvalg. Materialendringer alene løser kanskje ikke et form- eller oppvarmingsproblem.
HI PS-plate for emballasjebrett og innlegg
HIPS kan vakuumformes til beskyttende skuffer innlegg, komponentholdere og andre stive emballasjestrukturer der seighet, stivhet og økonomisk forming er viktig.
For emballasjeprosjekter, spesifiser hulromsstørrelse, antall hulrom, produktvekt, nødvendig stablingsatferd og minimum ferdig veggtykkelse.
Mat-, farmasøytisk, medisinsk og ESD-sensitiv emballasje krever en applikasjonsspesifikk materialkvalitet og passende dokumentasjon. Standard HIPS bør ikke automatisk antas å være egnet for disse regulerte applikasjonene.
HI PS-plate for apparatforinger og komponenter
HIPS er mye brukt til kjøleskapsforinger, interiør i apparater, deksler, hus og skuffer fordi egnede kvaliteter kombinerer termoformingsevne med nyttig stivhet og slagfasthet.
Apparatprodusenter bør spesifisere formedybde, driftstemperatur, eksponering for vaskemiddel eller kjemikalier, farge, overflatefinish og nødvendig mekanisk ytelse når de evaluerer en HIPS kvalitet.
HI PS-plate for utstyrsdeksler og -hus
Medium og tyngre HIPS kan vakuumformes til deksler, hus og beskyttelsesskap for utstyr der lav vekt, utseende og økonomisk produksjon er viktig.
Egnetheten til den ferdige delen bør vurderes i henhold til dimensjoner, støtkrav, festepunkter, ustøttede spenn og driftsforhold.
HI PS-plate for POP-skjermer og skilting
Vakuumforming gjør det mulig å konvertere HIPS til tredimensjonale displaykomponenter, merkevarepaneler, produktstativer, skilt og detaljhandelsinventar.
Egnede HIPS overflater kan også trykkes, males eller dekoreres etter forming. Vedheft for trykking eller belegg bør bekreftes ved hjelp av den faktiske arkmateriale kvaliteten og den ferdige overflaten.
HI PS-plate for prototyper og modellbygging
HIPS er nyttig for vakuumforming av prototyper fordi arkmateriale kan varmes opp, formes, trimmes, bores, limes og males ved hjelp av vanlige fabrikasjonsteknikker.
Prototypeforming lar også produsenter evaluere formgeometri, veggtykkelsesfordeling og delerstivhet før de forplikter seg til større produksjonsmengder.
Hvit vs. svart HIPS for vakuumforming
| Alternativ |
Generell bruksretning |
| Hvit HIPS |
Apparatforinger, trykte displayer, hvite skuffer , prototyper og generelle formede deler |
| Svart HIPS |
Industrielle skuffer , deksler, hus, mørke skjermer og ugjennomsiktige formede komponenter |
| Tilpassede farger |
Merkevarekomponenter og applikasjonsspesifikke utseendekrav må bekreftes av produksjonen |
HIPS vs. GPPS for vakuumforming
| Funksjon |
HIPS |
GPPS |
| Materiell struktur |
Gummimodifisert polystyren |
Polystyren for generell bruk |
| Typisk utseende |
Normalt ugjennomsiktig |
Vanligvis klar og blank |
| Slagmotstand |
Høyere på grunn av gummimodifisering |
Mer sprø |
| Vakuumformingsretning |
Vanligvis foretrukket der seighet og generell formbarhet er prioritert |
Kan evalueres der det er behov for åpenhet |
| Typiske deler |
Brett, foringer, deksler, hus og ugjennomsiktige komponenter |
Gjennomsiktig emballasje, deksler og displaykomponenter |
HIPS vs. ABS for vakuumforming
| Utvalgsfaktor |
HIPS |
ABS |
| Hovedposisjonering |
Økonomisk termoformingsmateriale |
Konstruksjon av termoplast for mer krevende applikasjoner |
| Typiske bruksområder |
Brett, displayer, apparatforinger, deksler og generelle hus |
Slitesterke hus, bilkomponenter og mer krevende industrideler |
| Materialvalg |
Velg i henhold til støt, temperatur, stivhet, utseende, formgeometri og kostnad for ferdig del. |
Arkoverflate og utseende på ferdig del
Overflatefinish er viktig fordi utseendet til originalen arkmateriale påvirker utseendet til den dannede komponenten.
Glans, matt, glatt eller bruksspesifikke overflater bør spesifiseres før produksjon. Oppvarming og strekking kan endre glans og tekstur, så utseende bør godkjennes ved hjelp av en representativ formet prøve der kosmetisk kvalitet er viktig.
Trimming og sekundærfabrikasjon
Etter vakuumforming må overflødig materiale vanligvis trimmes fra den ferdige delen. HIPS kan bearbeides ved hjelp av passende trimming, skjæring, fresing, boring, stansing og CNC-maskineringsmetoder.
Verktøy- og prosesseringsforhold bør velges i henhold til arkmateriale tykkelse og delgeometri for å oppnå rene kanter uten overdreven varme eller mekanisk stress.
Laserbehandling kan være mulig for utvalgte polystyrenapplikasjoner med passende utstyr og ventilasjon, men prosessegnethet, røyk, kantkvalitet og krav til arbeidsplassen bør valideres før produksjon.
Trykking, maling og dekorasjon etter forming
Egnede HIPS komponenter kan trykkes, males, merkes, limes eller lamineres etter forming der det valgte materialet og overflaten er kompatible med nedstrømsprosessen.
Hvis trykking eller belegg er nødvendig, spesifiser om dekorasjon skjer før eller etter forming, fordi strekking kan påvirke trykt grafikk, glans og overflateutseende.
Innendørs og utendørs bruk
Standard HIPS brukes primært innendørs eller i kontrollerte applikasjoner, med mindre den valgte kvaliteten er formulert og testet for utvidet utendørs eksponering.
Utendørskomponenter bør spesifisere sollyseksponering, UV-krav, temperaturområde, nødvendig levetid og forventninger til utseende før materialvalg.
Hvilken informasjon bør du oppgi for et tilbud på vakuumforming?
| Kravinformasjon |
som skal oppgis |
| Ferdig produkt |
Brett, foring, hus, deksel, display, apparatkomponent eller annen formet del |
| Starttykkelse |
Nødvendig arkmateriale tykkelse eller anbefaling kreves |
| Arkstørrelse |
Nødvendig bredde × lengde; maksimal strømbredde omtrent 1600 mm |
| Formdimensjoner |
Formlengde, bredde og hulromsdimensjoner |
| Formingsdybde |
Maksimal dybde på den dannede komponenten |
| Uavgjortforhold |
Oppgi om allerede beregnet eller legg ved en deltegning for evaluering |
| Ferdig veggtykkelse |
Minimum tykkelse som kreves i kritiske områder |
| Farge |
Krav om hvit, svart eller tilpasset farge |
| Flate |
Glanset, matt, glatt eller bruksspesifikt utseende |
| Maskininformasjon |
Maksimalt formingsareal, klemmemål og relevante utstyrsbegrensninger |
| Sekundær prosessering |
Trimming, boring, CNC-maskinering, trykking, lakkering, liming eller laminering |
| Spesielt krav |
Krav til matkontakt, ESD, flammer, UV, medisinske forhold, apparater eller bilindustrien der det er aktuelt |
| Mengde |
Prøvemengde, vanlig bestillingsmengde og estimert årlig etterspørsel |
| Destinasjon |
Land og destinasjonshavn |
Ofte stilte spørsmål om HIPS vakuumformingsark
Hva er HIPS ?
HIPS står for High Impact Polystyrene (Slagfast polystyren). Det er gummimodifisert polystyren som er utviklet for å gi større seighet enn standard GPPS samtidig som det er enkelt å termoforme og fremstille.
Er HIPS egnet for vakuumforming?
Ja. Vakuumforming er en av de viktigste kommersielle bruksområdene for HIPS . Formingsytelsen avhenger av kvalitet, tykkelse, oppvarming, formgeometri og formingsdybde.
Hvilken tykkelse HIPS arkmateriale leverer HSQY?
Den nåværende produktspesifikasjonen dekker omtrent 0,2 mm til 6 mm. Nøyaktig tilgjengelighet bør bekreftes i henhold til bredde, farge og bruksområde.
Hva er den maksimale HIPS arkmateriale bredden?
Den nåværende produktspesifikasjonen viser bredder opptil omtrent 1600 mm.
Hvilke farger er tilgjengelige?
Det nåværende produktsortimentet viser hvite, svarte og spesialtilpassede farger. Endelig tilgjengelighet avhenger av valgt kvalitet og produksjonsspesifikasjon.
Hvilken HIPS tykkelse er best for vakuumforming?
Det finnes ingen universell beste tykkelse. Riktig startmål avhenger av formdimensjoner, formdybde, strekkforhold og minimum veggtykkelse som kreves på den ferdige komponenten.
Blir HIPS tynnere under vakuumforming?
Ja. arkmateriale strekker seg under formingen, slik at hjørner og dype sidevegger kan bli tynnere enn den opprinnelige starttykkelsen.
Hva forårsaker veving under vakuumforming?
Webbing kan påvirkes av formgeometri, tett plasserte hulrom, overdreven arkmateriale -sig, oppvarmingsforhold og formingsteknikk. Materialvalg er bare én del av kontrollen over webing.
Kan HIPS brukes til dyptrekksvakuumforming?
HIPS kan evalueres for dyptrekkskomponenter, men veggtykkelsesfordelingen blir stadig viktigere etter hvert som formedybden øker. Oppgi formdimensjonene og den nødvendige minimumstykkelsen på den ferdige formen for evaluering.
Kan HIPS brukes til emballasje skuffer ?
Ja. HIPS kan vakuumformes til emballasje skuffer og innlegg. Bruksområder som involverer mat, medisinske produkter, legemidler eller ESD-sensitiv elektronikk krever passende kvaliteter og dokumentasjon.
Kan HIPS brukes til kjøleskapsinnredning?
HIPS er mye brukt til foring av hvitevarer og kjøleskap. Nøyaktig egnethet avhenger av formingsevne, temperatur, kjemisk eksponering og nødvendig materialkvalitet.
Hva er forskjellen mellom HIPS og GPPS for vakuumforming?
HIPS er normalt ugjennomsiktig og gir større slagfasthet. GPPS er normalt klar og blank, men relativt sprø, så den er mer passende der gjennomsiktighet er en prioritet.
Hva er forskjellen mellom HIPS og ABS for termoforming?
HIPS velges ofte for økonomiske termoformede produkter. ABS evalueres vanligvis der det kreves en annen balanse mellom slagfasthet, varmebestandighet og teknisk ytelse.
Kan HIPS trykkes etter forming?
Egnede HIPS -overflater kan trykkes eller dekoreres etter forming. Blekkheft, overflatefinish og herdeforhold bør testes med den ferdige komponenten.
Kan HIPS brukes utendørs?
Standard HIPS er primært beregnet for innendørs bruk. Utendørsprosjekter bør spesifisere krav til UV, værbestandighet og levetid før de velger en klasse.
Kan standard HIPS brukes til steriliserbare medisinske skuffer ?
Standard industriell HIPS bør ikke automatisk anses som egnet for sterilisering eller medisinsk bruk. Medisinske prosjekter må definere steriliseringsmetoden, regulatoriske krav og materialdokumentasjon før de velger en kvalitet.
Hvilken informasjon bør jeg oppgi for et tilbud?
Vennligst oppgi den ferdige applikasjonen, arkmateriale tykkelse, bredde og lengde, farge, overflatefinish, formdimensjoner, formdybde, minimum ferdig veggtykkelse, maskininformasjon, mengde og destinasjon.
Pakking og levering
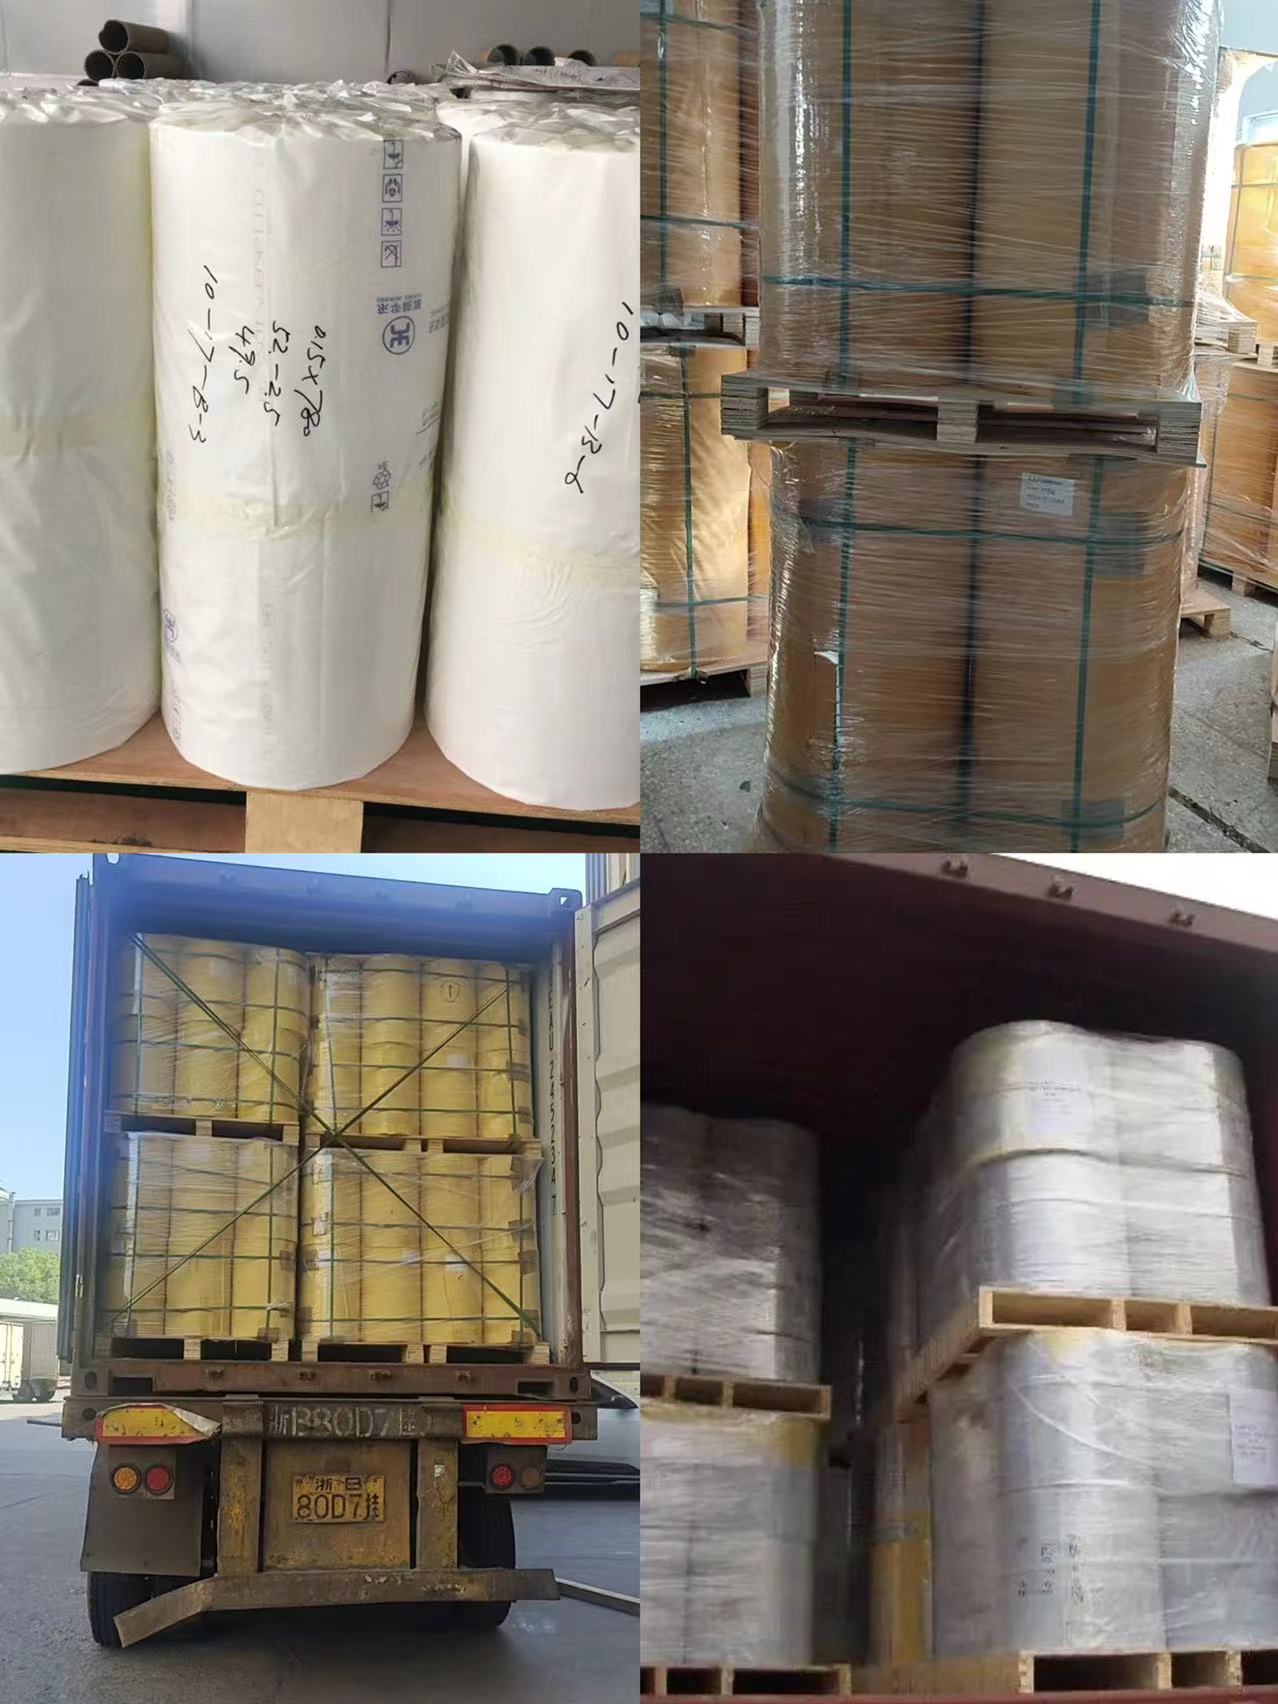
HIPS bør beskyttes i arkmateriale til størrelse, tykkelse og overflatekrav for å redusere riper, forurensning arkmateriale kantskader og bevegelse under transport.
![HIPS vakuumforming arkmateriale eksportpakking]()
Eksportpakking for HIPS vakuumformingsark
HSQY Plastic Group-utstillinger
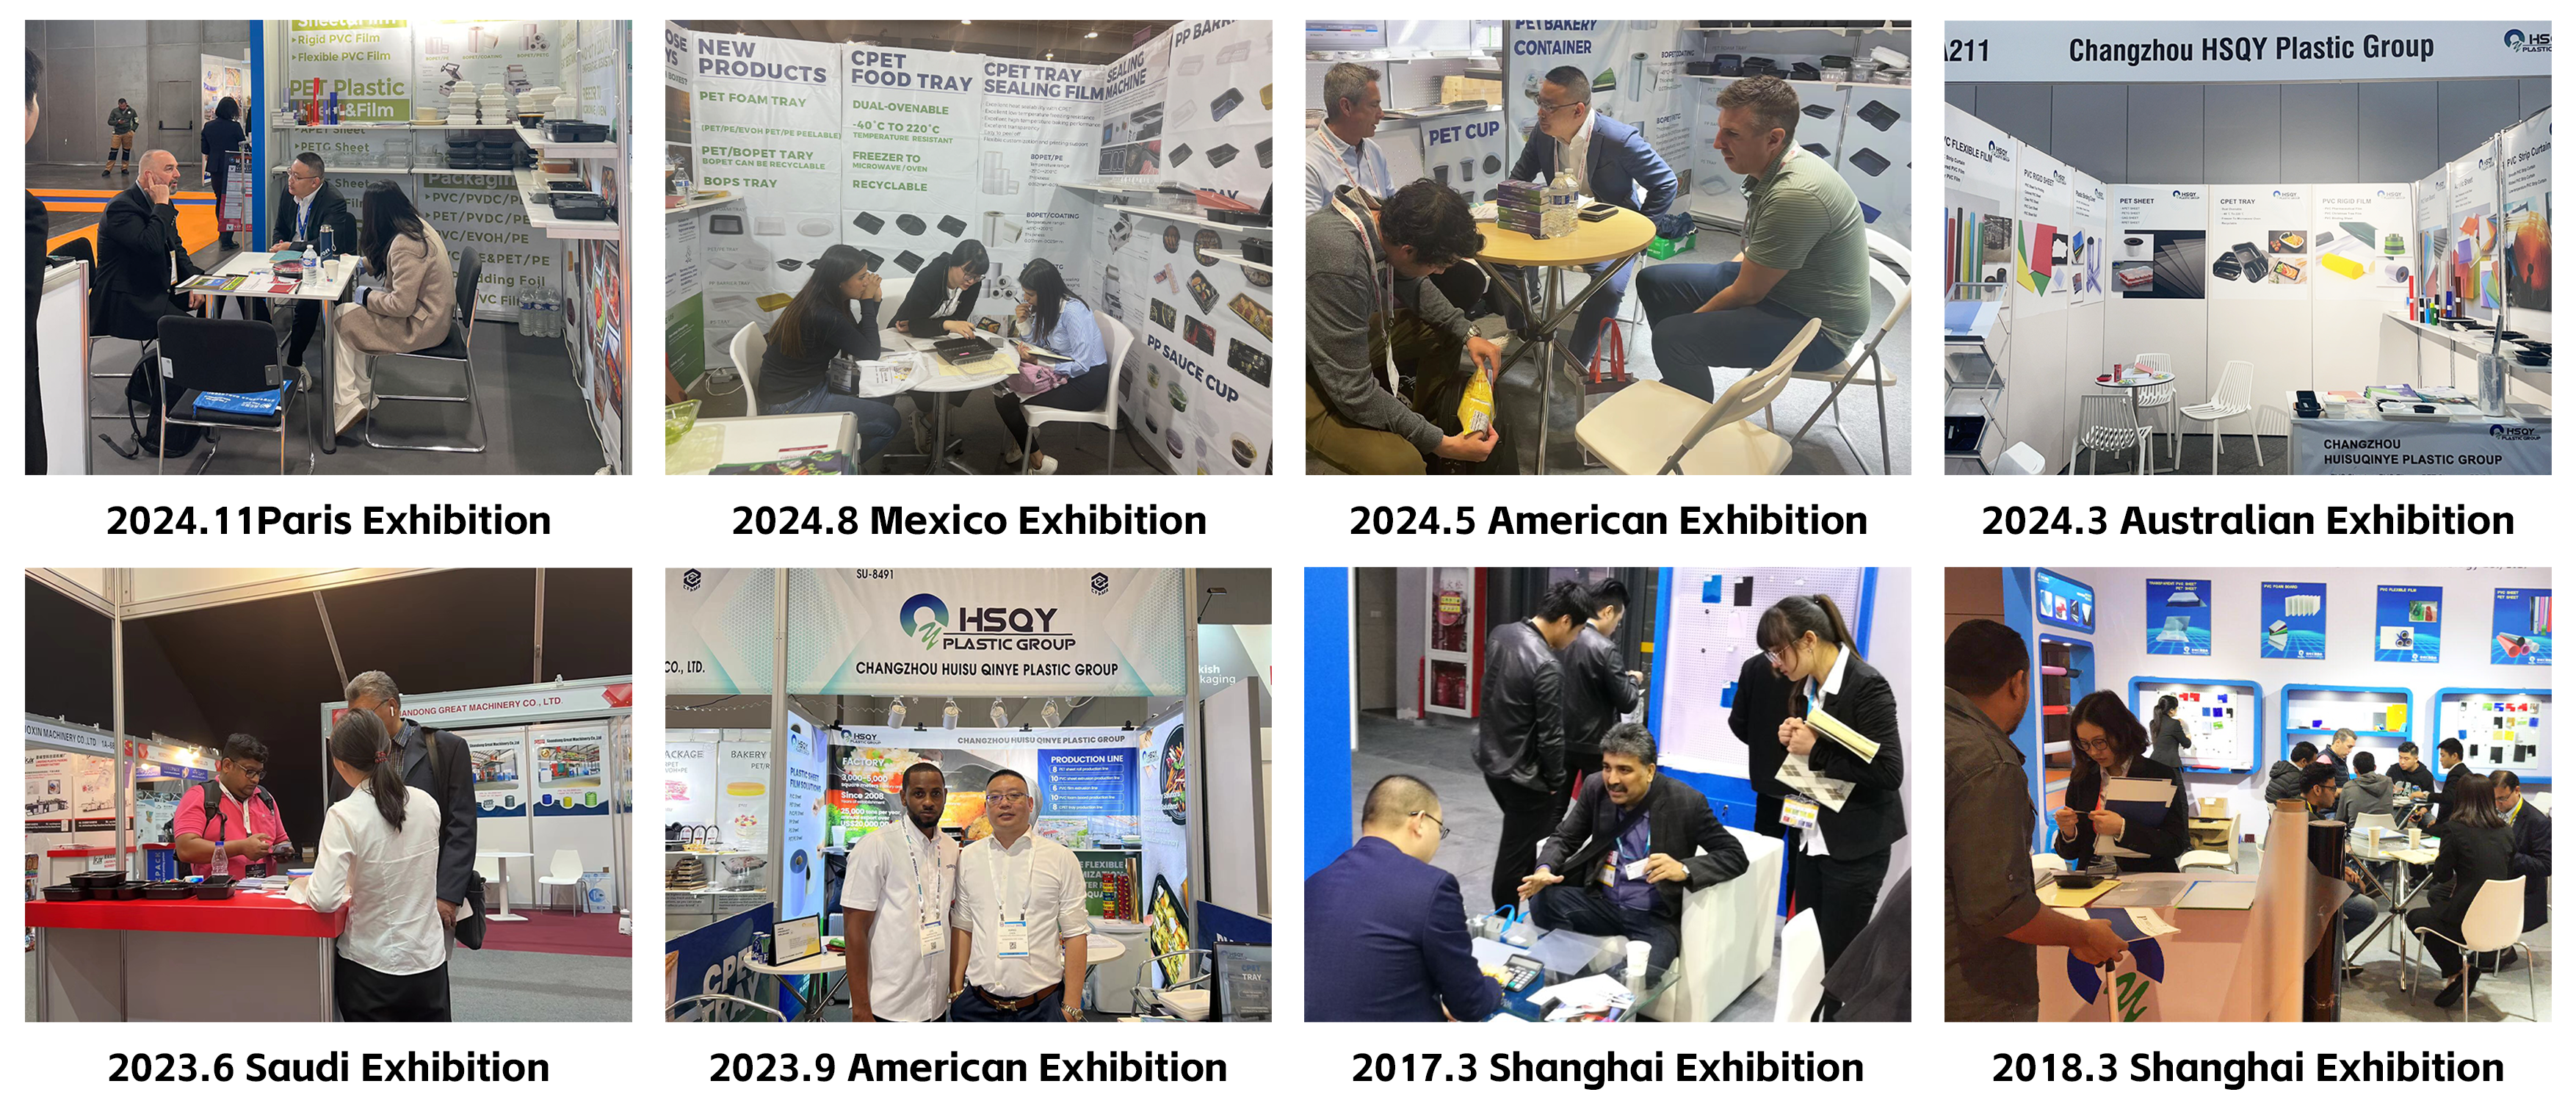
HSQY Plastic Group møter termoformere, emballasjeprodusenter, apparatprodusenter, distributører og andre arkmateriale på internasjonale bransjemesser.
![HSQY Plastic Group internasjonale utstillinger]()
HSQY Plastic Group internasjonale utstillingsaktiviteter
Sertifikater og dokumentasjon
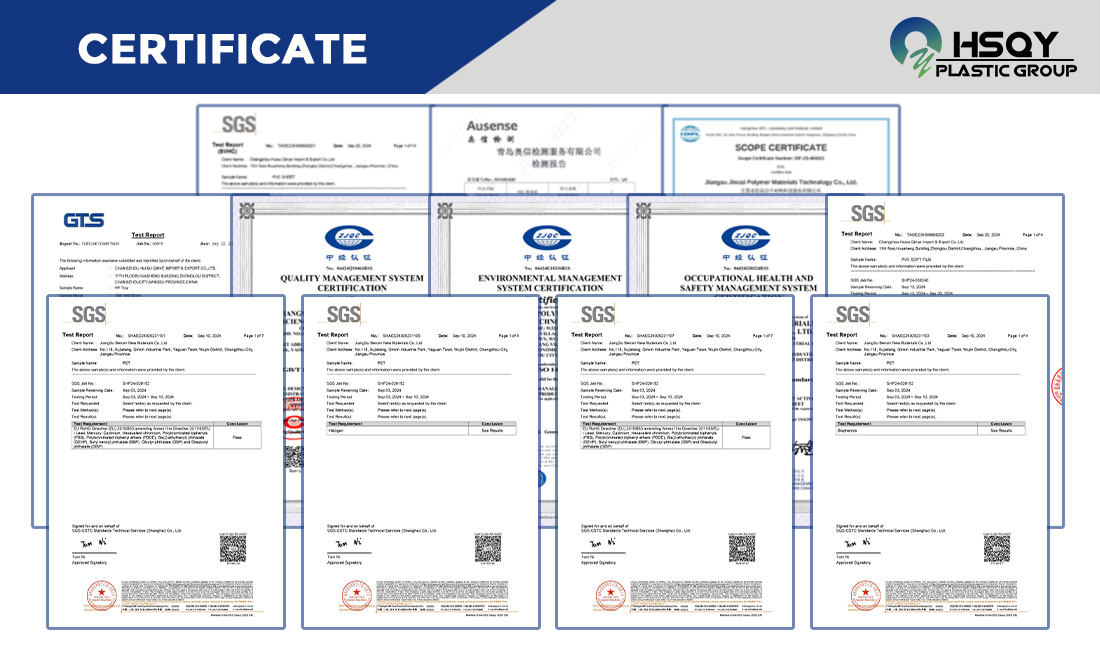
Tilgjengelige sertifikater og teknisk dokumentasjon bør bekreftes for den nøyaktige HIPS kvaliteten, tykkelsen og det tiltenkte bruksområdet før ordregodkjenning.
Om HSQY Plastic Group
HSQY Plastic Group leverer HIPS , GPPS og andre plastmaterialer arkmateriale til vakuumformere, termoformere, emballasjeprodusenter, apparatprodusenter, displayprodusenter og industriprodusenter. Krav til platetykkelse, dimensjoner, farge, overflate og forming kan diskuteres i henhold til prosjektet.
Beskrivelse av polystyrenark
Polystyren ( PS ) arkmateriale er et termoplastisk materiale og en av de mest brukte plasttypene. Den har utmerkede elektriske og mekaniske egenskaper, god prosesserbarhet og er tilgjengelig i en rekke farger. Slagfast polystyren ( HIPS ) arkmateriale er en slitesterk og rimelig plast som er enkel å fremstille og termoforme. Den brukes ofte i applikasjoner der høy slagfasthet og prosesserbarhet er nødvendig til en overkommelig pris.
HSQY Plastics ekspertise innen plastmaterialer er en av løsningene vi tilbyr kundene våre. Vi leverer det beste og bredeste utvalget av polystyren til de mest konkurransedyktige prisene. Del dine polystyrenbehov med oss, så kan vi sammen velge den rette løsningen for ditt bruksområde.
Spesifikasjoner for polystyrenark
| Produktelement |
Isoporplate |
| Materiale |
Polystyren ( PS ) |
| Farge |
Hvit, svart, tilpasset |
| Bredde |
Maks. 1600 mm |
| Tykkelse |
0,2 mm til 6 mm, tilpasset |
Funksjon av polystyrenark
Høy slagfasthet :
PS-plate forbedret med gummimodifikatorer, HIPS arkmateriale tåler støt og vibrasjoner uten å sprekke, og overgår dermed standard polystyren.
Enkel fabrikasjon :
PS arkmateriale er kompatibel med laserskjæring, stansing, CNC-maskinering, termoforming og vakuumforming. Den kan limes, males eller silketrykkes.
Lett og stiv :
PS arkmateriale kombinerer lav vekt med høy stivhet, noe som reduserer transportkostnader samtidig som den strukturelle ytelsen opprettholdes.
Kjemisk og fuktighetsbestandig :
Motstår vann, fortynnede syrer, alkalier og alkohol, noe som sikrer lang levetid i fuktige eller mildt korrosive miljøer.
Glatt overflatefinish :
PS arkmateriale er ideelle for utskrift, merking eller laminering av høy kvalitet for merkevarebygging eller estetiske formål.
Påføring av polystyrenark
Emballasje : Beskyttende skuffer , muslingsheller og blisterpakninger for elektronikk, kosmetikk og matbeholdere.
Skilt og displayer : Lett skilt for detaljhandel, kjøpssteder (POP) og utstillingspaneler.
Bilkomponenter : Interiørlister, dashbord og beskyttelsesdeksler.
Forbruksvarer : Kjøleskapsinnlegg, leketøysdeler og husholdningsapparater.
Gjør-det-selv og prototyping : Modellbygging, skoleprosjekter og håndverksapplikasjoner på grunn av enkel skjæring og forming.
Medisinsk og industrielt : Steriliserbare skuffer , utstyrsdeksler og ikke-bærende komponenter.
PAKKING

UTSTILLING

SERTIFISERING