Film de polycarbonate pour thermoformage et formage de blisters
Le film en polycarbonate HSQY pour le thermoformage sous blister est conçu pour les emballages thermoformés, les couvertures de protection, les coques formées et les composants industriels qui nécessitent une combinaison de résistance aux chocs, de robustesse, de stabilité dimensionnelle et de résistance à la chaleur.
Comparé aux plastiques d'emballage classiques, le polycarbonate est particulièrement adapté aux applications où la pièce moulée doit conserver sa résistance mécanique et sa stabilité dimensionnelle après chauffage et formage. Il est disponible avec des finitions polies, brossées et à effet diamant, ainsi qu'en coloris naturels et personnalisés pour s'adapter à différents designs.
Les épaisseurs de film standard varient de 0,25 mm à 0,5 mm, tandis que les options de feuilles vont de 0,5 mm à 1,5 mm. HSQY accompagne les acheteurs B2B, les thermoformeurs, les transformateurs et les fabricants OEM en leur fournissant des films, des feuilles, des échantillons et des spécifications adaptées à leurs projets.
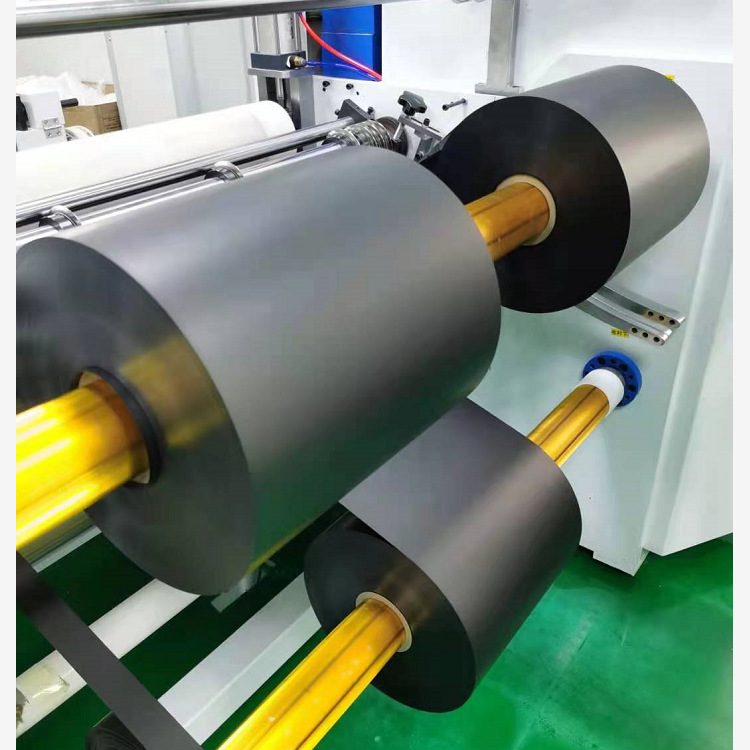
![Film de polycarbonate pour thermoformage sous blister]()
Film blister en polycarbonate
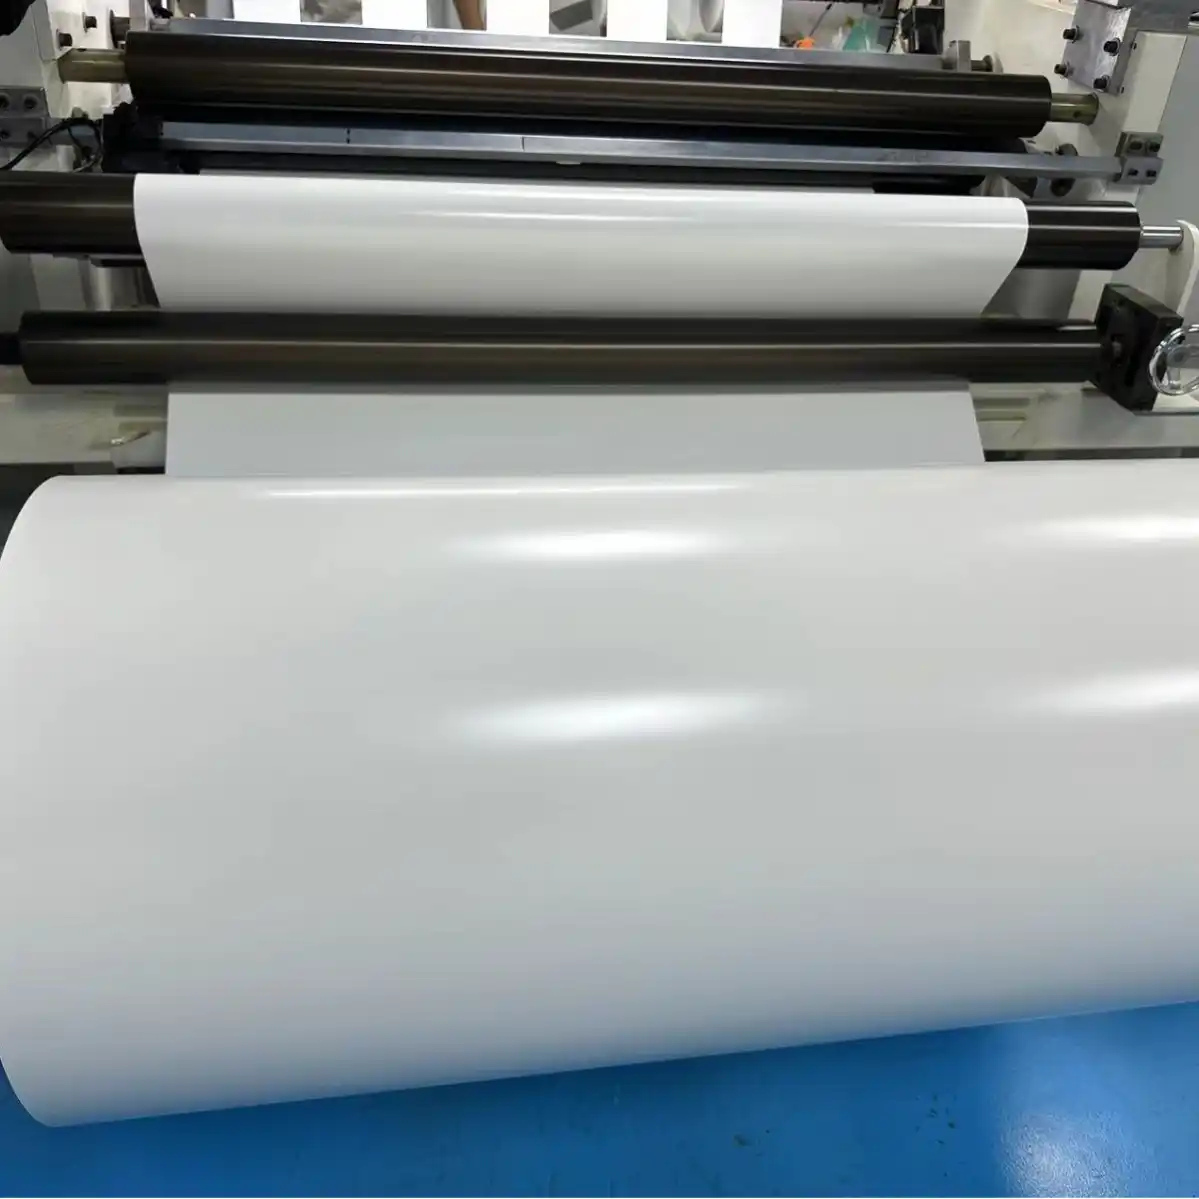
![Film et feuille de polycarbonate thermoformable]()
Film et feuille PC thermoformables
Spécifications du film polycarbonate pour blister
| de la propriété |
Spécifications |
| Produit |
Film de polycarbonate pour la formation de bulles |
| Matériel |
Polycarbonate (PC) |
| Couleur |
Naturel / Personnalisé |
| Épaisseur du film |
0,25 mm - 0,5 mm |
| Épaisseur de la feuille |
0,5 mm - 1,5 mm |
| Largeur du film |
930 mm / 1220 mm |
| Largeur de la feuille |
915 mm / 1000 mm |
| Options de surface |
Poli, Poli/Brossé, Poli/Diamant |
| Traitement |
Thermoformage, formage sous vide, formage sous pression, découpe et découpe à l'emporte-pièce selon la qualité et le modèle |
| Applications typiques |
Composants thermoformés pour blisters, housses de protection, boîtes d'emballage, casques, composants de bagages et pièces industrielles formées |
Note technique : Les performances de formage dépendent de la nuance exacte de polycarbonate, de son épaisseur, de la structure de surface, de la géométrie du moule, de la profondeur d’emboutissage et du procédé de formage. Le choix final du matériau doit être confirmé à l’aide d’échantillons ou par des essais de formage lorsque les exigences dimensionnelles ou esthétiques sont critiques.
Qu'est-ce qu'un film blister en polycarbonate ?
Le film blister en polycarbonate est un film ou une feuille mince en PC conçue pour être chauffée et formée en formes tridimensionnelles à l'aide de procédés de thermoformage, de formage sous vide ou de formage sous pression.
Le terme « ballonnet » décrit la forme ou la cavité obtenue et n'implique pas que tous les films en polycarbonate possèdent les mêmes propriétés d'étanchéité, de contact alimentaire, pharmaceutiques ou d'emballage médical. Si l'application finale requiert un thermoscellage, une stérilisation, un contact alimentaire, un usage médical ou toute autre exigence réglementaire, il convient de vérifier séparément la qualité spécifique à l'application et la documentation correspondante.
Le polycarbonate est couramment choisi pour les produits formés exigeants car il allie robustesse, stabilité dimensionnelle et résistance à la température à la capacité de produire des pièces tridimensionnelles détaillées dans des conditions de formage appropriées.
Pourquoi utiliser un film de polycarbonate pour le thermoformage ?
- Haute résistance aux chocs : Le polycarbonate offre une forte résistance aux chocs pour les composants moulés de protection et industriels.
- Bonne ténacité : Convient aux pièces nécessitant une meilleure résistance aux fissures ou aux dommages mécaniques lors de la manipulation et de l'entretien.
- Stabilité dimensionnelle : Permet aux pièces formées de conserver leur forme et leur ajustement lorsque le matériau et le processus sont correctement maîtrisés.
- Résistance à la chaleur : le PC offre une capacité thermique supérieure à celle de nombreux plastiques d’emballage à usage général.
- Aptitude à la mise en forme : Les nuances appropriées peuvent être thermoformées, formées sous vide ou formées sous pression pour obtenir des composants tridimensionnels.
- Options de finition : Les textures polies, brossées et diamantées répondent à différentes exigences fonctionnelles et décoratives.
- Couleurs personnalisées : Les couleurs naturelles et personnalisées peuvent être discutées en fonction des exigences du projet.
Film de polycarbonate thermoformé
Lors du thermoformage, le film ou la feuille de PC est chauffé jusqu'à ce qu'il atteigne un état formable, puis mis en forme contre un moule à l'aide du vide, de la pression de l'air, d'une assistance mécanique ou d'une combinaison de ces méthodes.
L'uniformité du chauffage est importante car des températures irrégulières peuvent entraîner un étirage irrégulier, une mauvaise reproduction des détails, des déformations ou une épaisseur de paroi non constante. La géométrie du moule et le taux d'étirage influent également sur l'étirage du matériau dans les cavités profondes.
L’épaisseur initiale de la tôle doit donc être choisie en fonction de l’épaisseur minimale acceptable de la paroi finie plutôt qu’en fonction uniquement de l’épaisseur nominale initiale.
Formage sous vide vs. Formage sous pression
| Méthode de formage |
Caractéristiques typiques |
| thermoformage sous vide |
Utilise le vide pour plaquer un film ou une feuille de polycarbonate chauffée contre le moule ; couramment utilisé pour les couvercles, les plateaux, les coques et les formes relativement simples. |
| Formage sous pression |
Utilise une pression d'air supplémentaire pour plaquer le matériau contre le moule et peut améliorer la reproduction des détails pour les surfaces formées plus complexes. |
| Formage par moulage adapté |
Utilise des outils d'accouplement pour contrôler la forme du matériau et peut permettre un meilleur contrôle des dimensions ou de l'épaisseur des parois pour certaines conceptions. |
Épaisseur de paroi après formage
L'un des aspects les plus importants à prendre en compte dans les applications de thermoformage et de mise sous blister est l'amincissement des parois. Lorsqu'une feuille de polycarbonate plate est étirée pour former une cavité profonde, le matériau ne conserve pas nécessairement son épaisseur initiale sur toute la surface de la pièce finie.
Les angles, les parois latérales et les zones d'emboutissage profond peuvent présenter une épaisseur inférieure à l'épaisseur initiale. L'amincissement dépend de la profondeur d'emboutissage, de la géométrie du moule, de la température de formage, de la conception du dispositif d'assistance et de la méthode de formage.
| Facteur déterminant : |
pourquoi il est important |
| Épaisseur initiale |
Détermine la quantité initiale de matériau disponible pour l'étirage |
| Profondeur de dessin |
Les cavités plus profondes entraînent généralement un étirement plus important du matériau. |
| Rapport de tirage |
Des rapports plus élevés peuvent accroître la variation d'épaisseur de la paroi |
| Géométrie du moule |
Les angles vifs et les cavités étroites peuvent rendre la répartition uniforme des matériaux plus difficile. |
| Profil de chauffage |
Un chauffage uniforme permet un formage et une distribution des matériaux plus contrôlés. |
| Assistance au branchement |
Peut contribuer à répartir la matière dans des cavités plus profondes lors de certains procédés de formage. |
Options de surface pour film blister en polycarbonate
| de la surface |
Aspect typique |
Applications possibles |
| Poli / Poli |
Surfaces lisses avec une clarté supérieure |
Couvertures moulées transparentes, composants blister et fenêtres de protection |
| Poli / Brossé |
Une face lisse avec une texture brossée décorative |
panneaux décoratifs moulés, boîtiers et composants spéciaux |
| Poli / Diamant |
Surface à motifs ou décorative |
Coquilles décoratives, couvercles et composants industriels moulés |
Applications du film de polycarbonate thermoformable
Le film en polycarbonate convient aux applications de formage exigeantes où la robustesse et les performances structurelles sont plus importantes que les emballages jetables à bas coût.
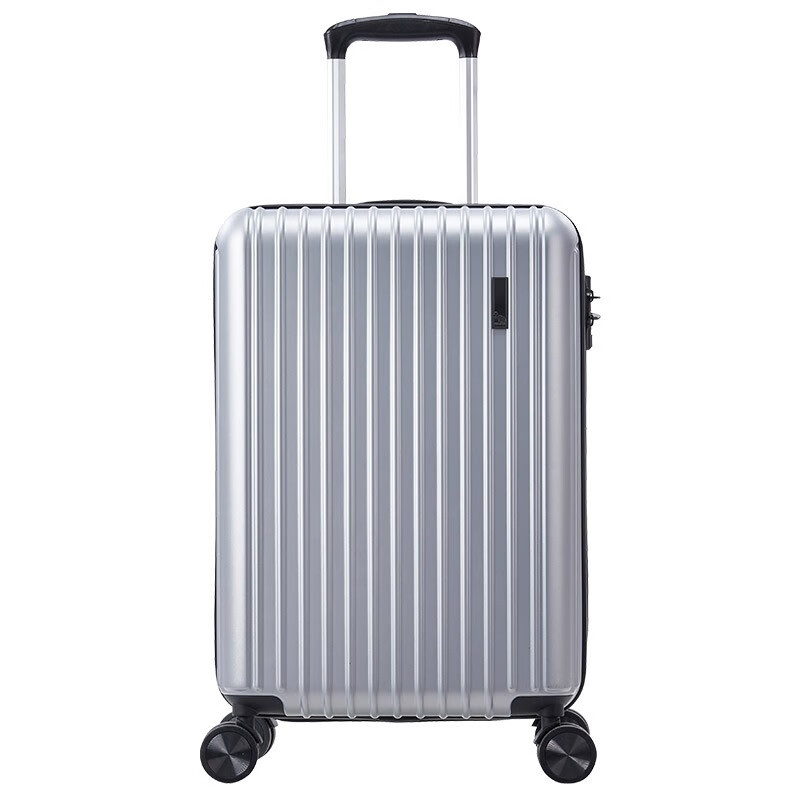
![Film de polycarbonate thermoformé pour composants de bagages]()
Composants de bagages et de coques de protection
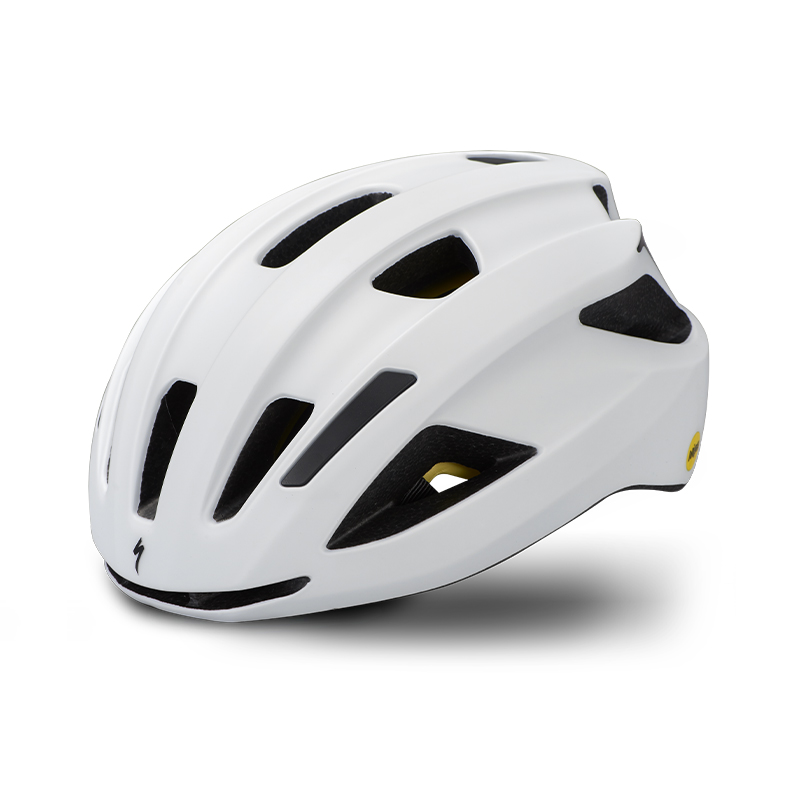
![Feuille de polycarbonate thermoformée pour composants de casque]()
Casque et composants de protection
| de l'application |
Exigences typiques |
| Composants thermoformés pour blisters |
Aptitude à la mise en forme, ténacité, stabilité dimensionnelle et aspect de surface |
| Emballage de protection |
Résistance aux chocs et résistance des pièces formées pour les produits de haute valeur ou industriels |
| Housses de protection |
Résistance aux chocs, transparence et maintien de la forme |
| Éléments de bagages |
Robustesse, aspect décoratif et formage tridimensionnel |
| Composants du casque |
Résistance aux chocs, aptitude au formage et stabilité dimensionnelle ; la conformité finale aux normes de sécurité dépend de la conception et des essais du produit fini. |
| Pièces industrielles formées |
Résistance à la chaleur, résistance mécanique et formage répétable |
Polycarbonate vs PET et PVC pour la formation de blisters
Le choix du matériau doit se baser sur l'application finale plutôt que de supposer qu'un seul matériau pour blister convient à tous les emballages ou composants.
| du matériel |
Positionnement général |
| Polycarbonate |
Choisi lorsque des performances supérieures en matière de robustesse, de résistance aux chocs, de stabilité dimensionnelle ou de performances thermiques sont requises. |
| PET / APET |
Largement utilisé pour les emballages de consommation transparents, les barquettes et les applications de thermoformage générales |
| PVC |
Matériau rigide couramment utilisé pour le thermoformage, notamment pour les emballages blister et autres applications de formage. |
Pour les emballages blister jetables destinés à la vente au détail, où les performances en matière de résistance aux chocs ou aux températures extrêmes ne sont pas requises, un autre thermoplastique peut s'avérer plus approprié. Le polycarbonate doit être privilégié lorsque ses propriétés mécaniques, thermiques ou dimensionnelles apportent un avantage significatif au produit fini.
Exigences importantes relatives à l'emballage sous blister
Si le produit fini est un emballage blister scellé plutôt qu'un composant thermoformé autonome, la structure complète de l'emballage doit être évaluée. La formabilité à elle seule ne garantit pas la compatibilité du scellage.
| Exigence : |
Ce que les acheteurs doivent confirmer |
| Méthode de scellement |
Scellage à chaud, scellage adhésif, scellage RF ou autre méthode de fermeture d'emballage |
| Matériau de couverture/de support |
Carton, feuille d'aluminium, film ou autre support utilisé avec le blister formé |
| Force d'étanchéité |
Performances requises de pelage ou d'adhérence pour l'emballage fini |
| Contact produit |
Exigences relatives aux contacts alimentaires, pharmaceutiques, médicaux ou autres réglementés, le cas échéant. |
| Stérilisation |
Méthode de stérilisation et exigences de validation, le cas échéant |
Important : Les films PC standard ne sont pas automatiquement adaptés au contact alimentaire, à l’emballage sous blister de produits pharmaceutiques ou de dispositifs médicaux. Dans ces cas, précisez l’usage prévu et la documentation requise avant de choisir le matériau.
Comment choisir l'épaisseur du film en polycarbonate
L'épaisseur initiale correcte dépend des dimensions de la pièce, de la profondeur d'emboutissage, de la charge, de la rigidité et des exigences minimales d'épaisseur de paroi après formage.
| des facteurs du projet |
Considérations relatives à la sélection |
| Forme peu profonde |
Les films minces peuvent convenir lorsque la profondeur d'emboutissage et la charge structurelle sont limitées. |
| Tirage profond |
Il peut être nécessaire d'augmenter l'épaisseur initiale pour compenser l'amincissement de la paroi. |
| Fonction protectrice |
Une épaisseur finie plus importante peut être nécessaire lorsque la résistance aux chocs ou la performance structurelle sont importantes. |
| Haute définition |
La qualité du matériau et la méthode de formage doivent permettre la reproduction des détails du moule. |
| Apparence |
L'état de surface et l'épaisseur doivent être évalués après formage, notamment pour les composants transparents. |
Prototype et essai de formage
Pour un nouveau composant thermoformé ou sous blister, il est recommandé de réaliser des essais sur échantillon avant la production en série. Un essai de formage permet d'évaluer la répartition de l'épaisseur des parois, la précision des angles, l'aspect de surface, le gauchissement et la stabilité dimensionnelle.
Dans la mesure du possible, fournissez à HSQY un dessin de la pièce finie, l'épaisseur initiale, les dimensions de la cavité et la méthode de formage afin que les spécifications des films ou feuilles de PC candidats puissent être évaluées avec plus de précision.
Quelles informations devez-vous fournir pour obtenir un devis ?
| Informations requises |
à fournir |
| Application |
Emballage blister, coque de protection, composant de casque, pièce de bagage ou autre produit moulé |
| Film / Feuille |
Format de fourniture requis |
| Épaisseur initiale |
Calibre nominal et tolérance requis |
| Largeur / Taille |
Largeur du rouleau ou dimensions de la feuille |
| Surface |
Finition polie, brossée, diamantée ou autre finition requise |
| Couleur |
Couleur naturelle ou personnalisée |
| Méthode de formage |
formage sous vide, formage sous pression, moule adapté ou autre procédé |
| Profondeur de dessin |
Profondeur maximale de la cavité et dessin de la pièce si disponibles |
| Épaisseur de paroi finie |
Épaisseur minimale acceptable après formage si spécifiée |
| Exigences particulières |
exigences spécifiques aux UV, aux flammes, à l'optique, au contact alimentaire, au médical, à l'étanchéité ou à d'autres applications |
| Quantité |
Échantillon, quantité d'essai, commande régulière et demande annuelle |
Fiche technique du film polycarbonate blister
![Téléchargement PDF du film polycarbonate pour blister]() Fiche technique des films de polycarbonate pour blisters.pdf
Emballage et livraison
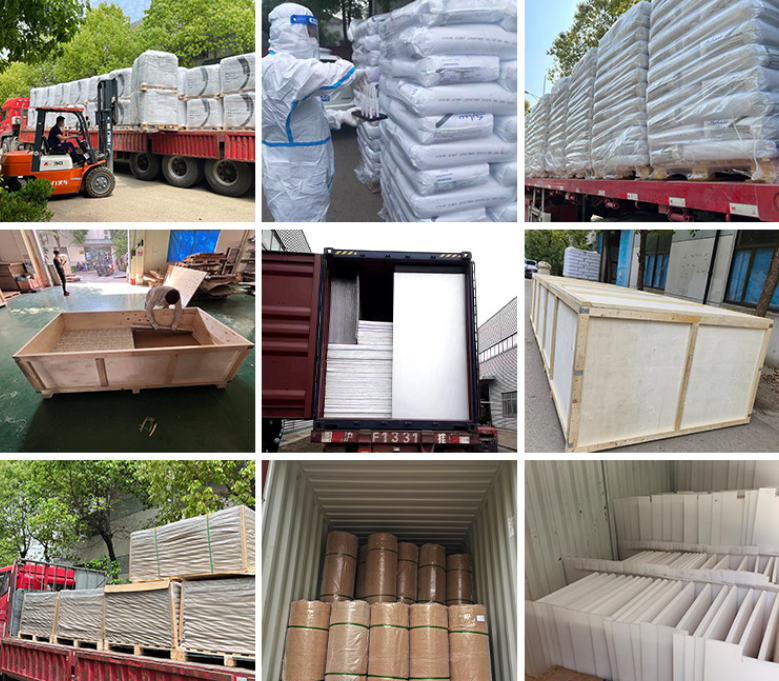
Les films et feuilles de polycarbonate sont conditionnés en fonction de leur épaisseur, de leurs dimensions, des exigences de finition de surface et des conditions de transport international. L'emballage protecteur contribue à réduire la contamination, les rayures, les dommages aux bords et la déformation des rouleaux pendant le stockage et le transport.
![Emballage et livraison sous film blister en polycarbonate]()
Emballage d'exportation pour films et feuilles de polycarbonate
Questions fréquentes concernant les films blister en polycarbonate
Qu'est-ce qu'un film blister en polycarbonate ?
Le film blister en polycarbonate est un film ou une feuille mince en PC destiné à être chauffé et formé en formes blister tridimensionnelles, en couvertures de protection, en coques ou en autres composants thermoformés.
Le film de polycarbonate peut-il être thermoformé ?
Oui. Les polycarbonates adaptés peuvent être thermoformés, formés sous vide ou sous pression. Les performances de formage dépendent de l'épaisseur du film, de sa qualité, des conditions de chauffage, du taux d'étirage et de la conception du moule.
Quelles sont les épaisseurs disponibles ?
HSQY propose actuellement des épaisseurs de film allant de 0,25 mm à 0,5 mm et des épaisseurs de feuille allant de 0,5 mm à 1,5 mm pour cette gamme de produits.
Quelles sont les largeurs disponibles ?
Les largeurs standard des films sont de 930 mm et 1220 mm. Les largeurs standard des feuilles sont de 915 mm et 1000 mm. La disponibilité est à confirmer en fonction de l'épaisseur et de la finition de surface.
Que devient l'épaisseur du film après thermoformage ?
Le film s'amincit généralement aux endroits où il s'étire lors du formage. Les cavités profondes, les angles et les parois latérales peuvent présenter une épaisseur finale inférieure à celle de la tôle d'origine. L'épaisseur initiale doit donc être choisie en fonction de la conception de la pièce finie.
Quelle est la différence entre le formage sous vide et le formage sous pression ?
Le thermoformage sous vide utilise le vide pour plaquer le plastique chauffé contre un moule. Le thermoformage sous pression ajoute une pression d'air positive et permet une meilleure reproduction des détails pour certaines pièces. Le procédé approprié dépend de la géométrie et des exigences de surface.
Le film PC convient-il aux composants transparents sous blister ?
Le film PC poli naturel peut être utilisé pour la fabrication de pièces transparentes formées nécessitant robustesse et visibilité. La transparence finale dépend de la nuance exacte, de l'épaisseur, des conditions de formage et de l'état de surface.
Pouvez-vous fournir du film polycarbonate coloré ?
Des couleurs personnalisées peuvent être envisagées pour les commandes B2B éligibles. Veuillez préciser la référence de couleur, l'épaisseur, le type de surface, l'application et la quantité souhaitée lors de votre demande de devis.
Ce film PC convient-il aux emballages blister médicaux ou alimentaires ?
Il ne faut pas considérer automatiquement que les films PC thermoformables standard conviennent aux emballages médicaux, pharmaceutiques ou alimentaires. Ces applications nécessitent une qualité appropriée et une documentation de conformité adaptée à l'usage prévu.
Le film blister en polycarbonate peut-il être thermoscellé ?
L'aptitude au scellage dépend de la qualité exacte du polycarbonate, du revêtement, du support et du procédé de scellage. Si le blister doit être scellé sur du carton, du papier aluminium ou un autre film, veuillez fournir le système de scellage requis afin que la compatibilité puisse être évaluée.
Puis-je demander des échantillons avant la production en série ?
Oui. Il est recommandé de réaliser des échantillons et des essais de formage pour les nouveaux projets de thermoformage afin d'évaluer le comportement au formage, l'épaisseur des parois, l'aspect de surface et les dimensions des pièces finies.
Quelles informations dois-je fournir pour obtenir un devis ?
Veuillez indiquer l'application, l'épaisseur, la largeur ou les dimensions de la feuille, la couleur, la texture de surface, la méthode de formage, la profondeur d'emboutissage, le dessin de la pièce finie, les exigences de performance particulières, la quantité commandée et la destination.
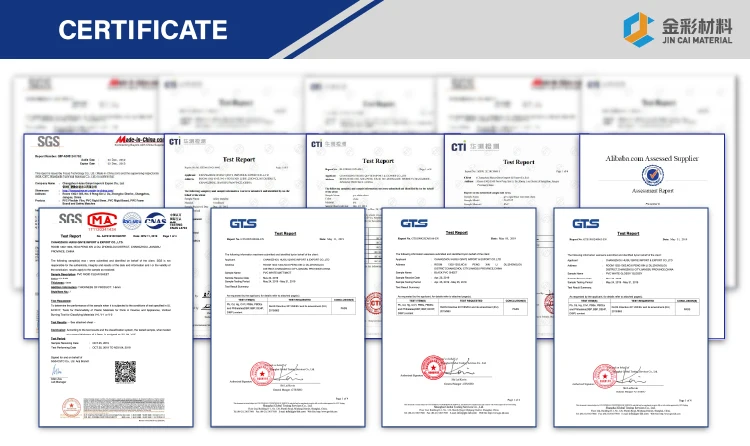
Certifications
À propos du groupe HSQY Plastic
HSQY Plastic Group fournit des films et des plaques de polycarbonate aux thermoformeurs, transformateurs de plastique, fabricants industriels, distributeurs et équipementiers du monde entier. Différentes épaisseurs, largeurs, couleurs et textures de surface sont disponibles pour répondre aux besoins spécifiques de chaque projet de formage.
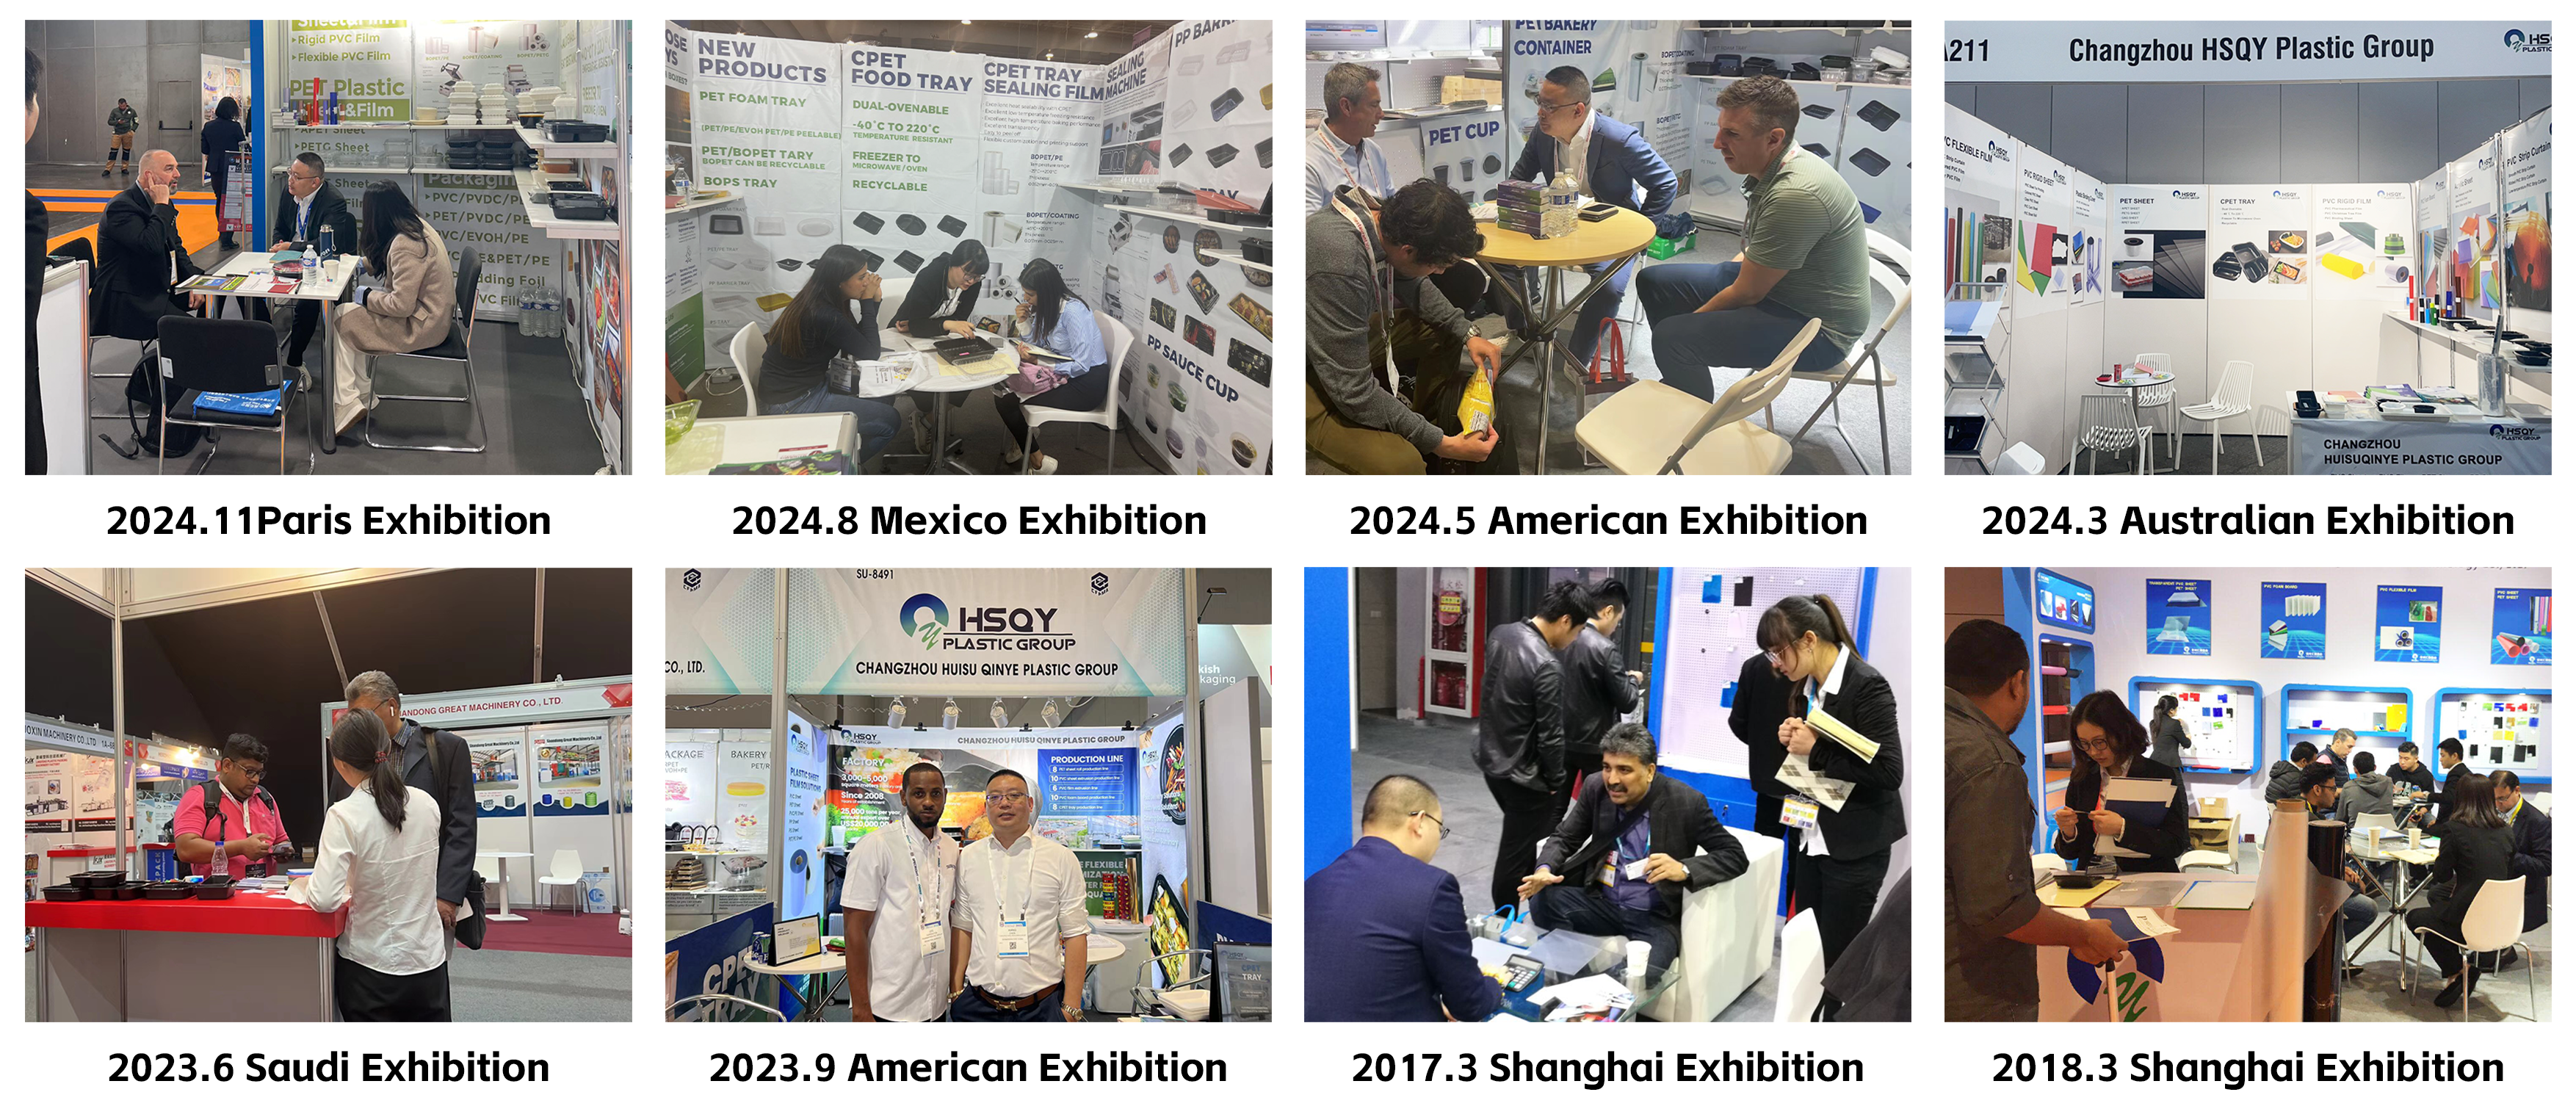
![Salons internationaux du groupe HSQY Plastic]()
Le groupe HSQY Plastic rencontre des acheteurs internationaux, des transformateurs et des partenaires industriels lors de salons mondiaux.