პოლიკარბონატის ფირი თერმოფორმირებისა და ბუშტუკების ფორმირებისთვის
ბუშტუკების ფორმირებისთვის განკუთვნილი HSQY პოლიკარბონატის ფირი განკუთვნილია თერმოფორმირებული შეფუთვის, დამცავი გადასაფარებლების, ფორმირებული გარსებისა და სამრეწველო კომპონენტებისთვის, რომლებიც საჭიროებენ დარტყმისადმი მდგრადობის, სიმტკიცის, განზომილებიანი სტაბილურობისა და თბომდგრადობის კომბინაციას.
ზოგადი დანიშნულების შესაფუთ პლასტმასებთან შედარებით, პოლიკარბონატი განსაკუთრებით შესაფერისია იმ აპლიკაციებისთვის, სადაც ჩამოყალიბებულმა ნაწილმა უნდა შეინარჩუნოს მექანიკური სიმტკიცე და განზომილებიანი სტაბილურობა გაცხელებისა და ფორმირების შემდეგ. ხელმისაწვდომი ზედაპირები მოიცავს გაპრიალებულ, გახეხილ და ალმასის ტექსტურებს, ბუნებრივი და მორგებული ფერებით სხვადასხვა პროდუქტის დიზაინისთვის.
სტანდარტული ფირის სისქე 0.25 მმ-დან 0.5 მმ-მდე მერყეობს, ხოლო ფურცლის მასალა ვარიანტები 0.5 მმ-დან 1.5 მმ-მდე მერყეობს. HSQY მხარს უჭერს B2B მყიდველებს, თერმოფორმირების სპეციალისტებს, გადამყვანებს და OEM მწარმოებლებს ფირის, ფურცლის მასალა , ნიმუშებისა და პროექტის სპეციფიკაციების მიწოდებით.
![პოლიკარბონატის ფირი ბლისტერული თერმოფორმირებისთვის]()
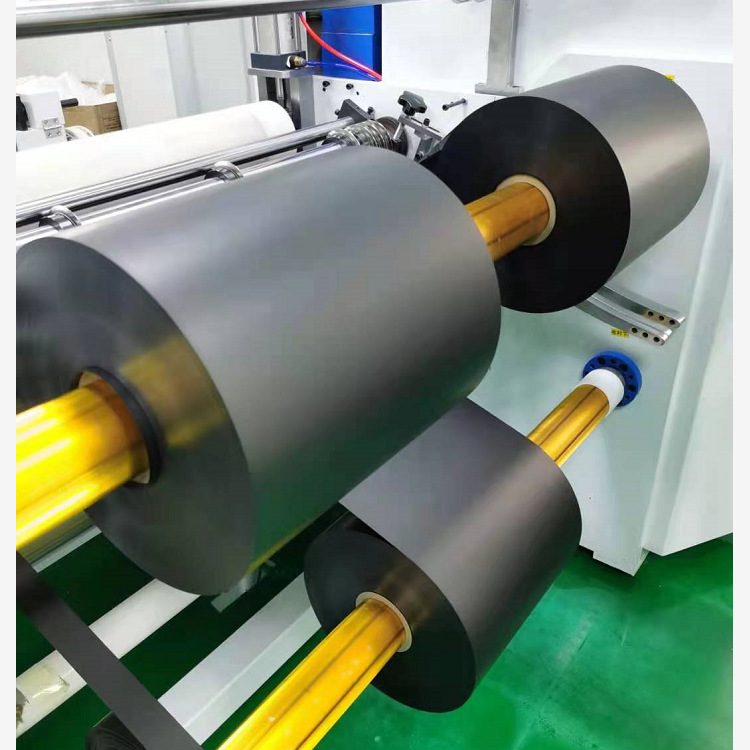
პოლიკარბონატის ბუშტუკოვანი ფილმი
![თერმოფორმირებადი პოლიკარბონატის ფირი და ფურცლის მასალა]()
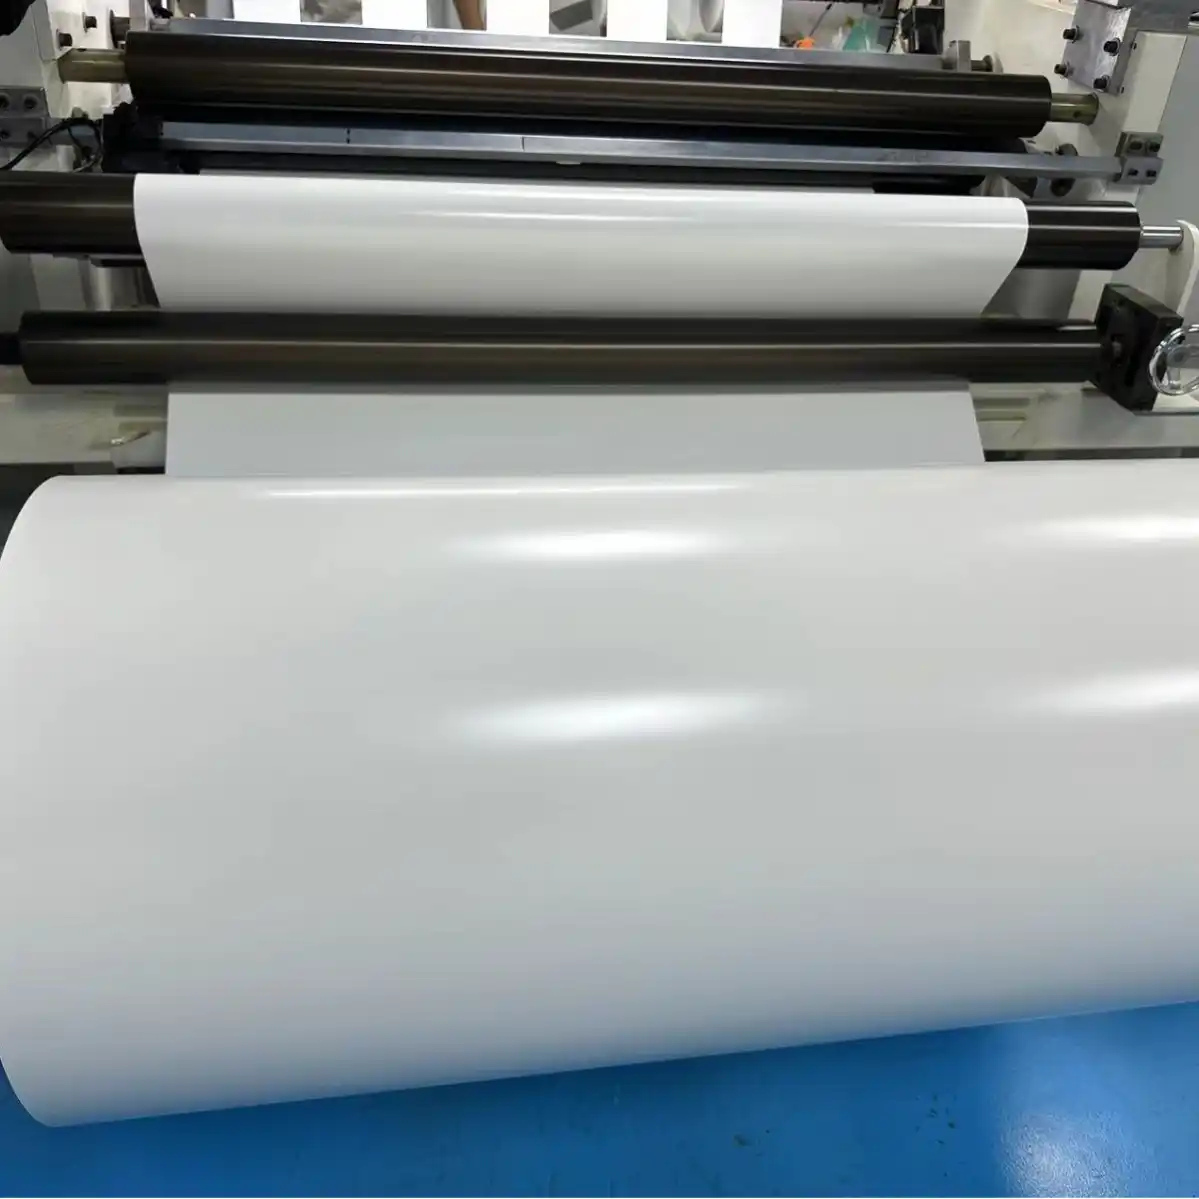
თერმოფორმირებადი PC ფირი და ფურცელი
პოლიკარბონატის ფირის სპეციფიკაციები ბლისტერებისთვის
| ქონების |
სპეციფიკაცია |
| პროდუქტი |
პოლიკარბონატის ფირი ბუშტუკების ფორმირებისთვის |
| მასალა |
პოლიკარბონატი (PC) |
| ფერი |
ბუნებრივი / მორგებული |
| ფირის სისქე |
0.25 მმ - 0.5 მმ |
| ფურცლის სისქე |
0.5 მმ - 1.5 მმ |
| ფირის სიგანე |
930 მმ / 1220 მმ |
| ფურცლის სიგანე |
915 მმ / 1000 მმ |
| ზედაპირის პარამეტრები |
გაპრიალებული/გაპრიალებული, გაპრიალებული/დავარცხნილი, გაპრიალებული/ბრილიანტი |
| დამუშავება |
თერმოფორმირება, ვაკუუმური ფორმირება, წნევის ფორმირება, ჭრა და ჭრა ყალიბში, კლასისა და დიზაინის მიხედვით. |
| ტიპიური აპლიკაციები |
თერმოფორმირებული ბლისტერული კომპონენტები, დამცავი გადასაფარებლები, შესაფუთი ყუთები, ჩაფხუტები, ბარგის კომპონენტები და ფორმირებული სამრეწველო ნაწილები |
სპეციფიკაციის შენიშვნა: ფორმირების ეფექტურობა დამოკიდებულია PC-ს ზუსტ ხარისხზე, სისქეზე, ზედაპირის სტრუქტურაზე, ყალიბის გეომეტრიაზე, გაჭიმვის სიღრმეზე და ფორმირების პროცესზე. მასალის საბოლოო შერჩევა უნდა დადასტურდეს ნიმუშების ან საცდელი ფორმირების გამოყენებით, სადაც განზომილებების ან გარეგნობის მოთხოვნები კრიტიკულია.
რა არის პოლიკარბონატის ბუშტუკოვანი ფილმი?
პოლიკარბონატის ბლისტერული აპკი არის თხელი PC აპკი ან ფურცლის მასალა რომელიც განკუთვნილია გაცხელებისა და სამგანზომილებიანი ფორმების მისაღებად თერმოფორმირების, ვაკუუმური ფორმირების ან წნევის ფორმირების პროცესების გამოყენებით.
სიტყვა „ბუშტი“ აღწერს ჩამოყალიბებულ ფორმას ან ღრუს და არ ნიშნავს, რომ ყველა პოლიკარბონატის აპკს აქვს ერთნაირი დალუქვის, საკვებთან კონტაქტის, ფარმაცევტული ან სამედიცინო შეფუთვის თვისებები. იმ შემთხვევაში, თუ საბოლოო გამოყენება მოითხოვს თერმულ დალუქვას, სტერილიზაციას, საკვებთან კონტაქტს, სამედიცინო გამოყენებას ან სხვა რეგულირებად მოთხოვნას, გამოყენების სპეციფიკური კლასი და დამხმარე დოკუმენტაცია ცალკე უნდა დადასტურდეს.
პოლიკარბონატი ხშირად შეირჩევა მომთხოვნი ფორმირებული პროდუქტებისთვის, რადგან ის აერთიანებს სიმტკიცეს, განზომილებიან სტაბილურობას და ტემპერატურისადმი წინააღმდეგობას შესაბამისი ფორმირების პირობების გამოყენებით დეტალური სამგანზომილებიანი ნაწილების წარმოების შესაძლებლობასთან.
რატომ გამოვიყენოთ პოლიკარბონატის ფირი თერმოფორმირებისთვის?
- მაღალი დარტყმისადმი მდგრადობა: პოლიკარბონატი უზრუნველყოფს დამცავი და სამრეწველო ფორმირებული კომპონენტების ძლიერ დარტყმისადმი მდგრადობას.
- კარგი სიმტკიცე: შესაფერისია იმ ნაწილებისთვის, რომლებსაც სჭირდებათ უკეთესი წინააღმდეგობა ბზარების ან მექანიკური დაზიანების მიმართ დამუშავებისა და მომსახურების დროს.
- განზომილებითი სტაბილურობა: ხელს უწყობს ფორმირებულ ნაწილებს ფორმისა და მორგების შენარჩუნებაში, როდესაც მასალა და პროცესი სათანადოდ კონტროლდება.
- სითბოს წინააღმდეგობა: PC-ს უფრო მაღალი თერმული შესაძლებლობები აქვს, ვიდრე ბევრ ზოგადი დანიშნულების შესაფუთ პლასტმასს.
- ფორმირების უნარი: შესაფერისი კლასის პროდუქტები შეიძლება თერმოფორმირებული, ვაკუუმური ან წნევის ქვეშ ფორმირებული იყოს სამგანზომილებიან კომპონენტებად.
- ზედაპირის ვარიანტები: გაპრიალებული, დავარცხნილი და ალმასისებრი ტექსტურები მხარს უჭერს სხვადასხვა ფუნქციურ და დეკორატიულ მოთხოვნებს.
- ინდივიდუალური ფერები: ბუნებრივი და ინდივიდუალური ფერების განხილვა შესაძლებელია პროექტის მოთხოვნების შესაბამისად.
თერმოფორმირების პოლიკარბონატის ფირი
თერმოფორმირების დროს, PC აპკი ან ფურცლის მასალა თბება ფორმირებისთვის ვარგისი მდგომარეობის მიღწევამდე და შემდეგ ყალიბის მიმართ ყალიბდება ვაკუუმის, ჰაერის წნევის, მექანიკური დახმარების ან მეთოდების კომბინაციის გამოყენებით.
გათბობის ერთგვაროვნება მნიშვნელოვანია, რადგან არათანაბარმა ტემპერატურამ შეიძლება გამოიწვიოს არათანაბარი გაჭიმვა, დეტალების ცუდი რეპროდუქცია, დეფორმაცია ან კედლის არათანმიმდევრული სისქე. ობის გეომეტრია და გაჭიმვის კოეფიციენტი ასევე გავლენას ახდენს იმაზე, თუ რამდენად იჭიმება მასალა ღრმა ღრუებში.
ამიტომ, საწყისი ფურცლის მასალა სისქე უნდა შეირჩეს დასრულებული კედლის მინიმალური მისაღები სისქის მიხედვით და არა მხოლოდ ნომინალური საწყისი ლიანდაგის მიხედვით.
ვაკუუმური ფორმირება წნევის ფორმირებასთან შედარებით
| ფორმირების მეთოდის |
ტიპიური მახასიათებლები |
| ვაკუუმის ფორმირება |
ვაკუუმს იყენებს გაცხელებული PC ფირის ან ფურცლის მასალა ყალიბზე დასაწოვად; ხშირად გამოიყენება გადასაფარებლების, უჯრები , გარსებისა და შედარებით მარტივი ფორმებისთვის. |
| წნევის ფორმირება |
იყენებს დამატებით ჰაერის წნევას მასალის ყალიბზე დასაწნეხად და შეუძლია გააუმჯობესოს დეტალების რეპროდუქცია უფრო მომთხოვნი ფორმირებული ზედაპირებისთვის. |
| შესაბამისი ყალიბის ფორმირება |
იყენებს შეწყვილების ხელსაწყოებს მასალის ფორმის გასაკონტროლებლად და შესაძლოა უზრუნველყოს გაუმჯობესებული განზომილებიანობის ან კედლის სისქის კონტროლი შერჩეული დიზაინებისთვის. |
კედლის სისქე ფორმირების შემდეგ
ბლისტერებისა და თერმოფორმირების აპლიკაციების ერთ-ერთი ყველაზე მნიშვნელოვანი გასათვალისწინებელი ფაქტორი კედლის გათხელებაა. როდესაც ბრტყელი PC ფურცლის მასალა ღრმა ღრუში იჭიმება, მასალა აუცილებლად არ ინარჩუნებს თავის თავდაპირველ სისქეს დასრულებული ნაწილის ყველა უბანზე.
კუთხეები, გვერდითი კედლები და ღრმად ამოწევის ადგილები შეიძლება საწყის ლიანდაგზე უფრო თხელი გახდეს. გათხელების რაოდენობა დამოკიდებულია ამოწევის სიღრმეზე, ყალიბის გეომეტრიაზე, ფორმირების ტემპერატურაზე, დამხმარე დიზაინსა და ფორმირების მეთოდზე.
| ფორმირების ფაქტორი |
, რატომ არის ეს მნიშვნელოვანი |
| საწყისი სისქე |
განსაზღვრავს გაჭიმვისთვის ხელმისაწვდომი მასალის საწყის რაოდენობას |
| ხატვის სიღრმე |
უფრო ღრმა ღრუები, როგორც წესი, უფრო მეტ გაჭიმვას ქმნის მასალისთვის. |
| ხატვის თანაფარდობა |
უფრო მაღალმა კოეფიციენტებმა შეიძლება გაზარდოს კედლის სისქის ვარიაცია |
| ობის გეომეტრია |
ბასრმა კუთხეებმა და ვიწრო ღრუებმა შეიძლება გაართულოს მასალის ერთგვაროვანი განაწილება |
| გათბობის პროფილი |
ერთგვაროვანი გათბობა ხელს უწყობს მასალის უფრო კონტროლირებულ ფორმირებას და განაწილებას |
| შეერთების დამხმარე |
შეუძლია ხელი შეუწყოს მასალის უფრო ღრმა ღრუებში განაწილებას შერჩეულ ფორმირების პროცესებში |
პოლიკარბონატის ბუშტუკოვანი ფირის ზედაპირის ვარიანტები
| ზედაპირის |
ტიპიური გარეგნობა |
შესაძლო გამოყენება |
| გაპრიალებული / გაპრიალებული |
გლუვი ზედაპირები უფრო მაღალი სიცხადით |
გამჭვირვალე ფორმირებული გადასაფარებლები, ბლისტერული კომპონენტები და დამცავი ფანჯრები |
| გაპრიალებული / დამუშავებული |
ერთი გლუვი მხარე დეკორატიული ფუნჯით დამუშავებული ტექსტურით |
დეკორატიული ფორმირებული პანელები, კორპუსები და სპეციალური კომპონენტები |
| გაპრიალებული / ბრილიანტის |
ნიმუშიანი ან დეკორატიული ზედაპირი |
დეკორატიული გარსები, გადასაფარებლები და ფორმირებული სამრეწველო კომპონენტები |
თერმოფორმირებადი პოლიკარბონატის ფირის გამოყენება
პოლიკარბონატის ფირი შესაფერისია მომთხოვნი ფორმირებული აპლიკაციებისთვის, სადაც სიმტკიცე და სტრუქტურული მახასიათებლები უფრო მნიშვნელოვანია, ვიდრე იაფი ერთჯერადი შეფუთვა.
![თერმოფორმირებული პოლიკარბონატის ფირი ბარგის კომპონენტებისთვის]()
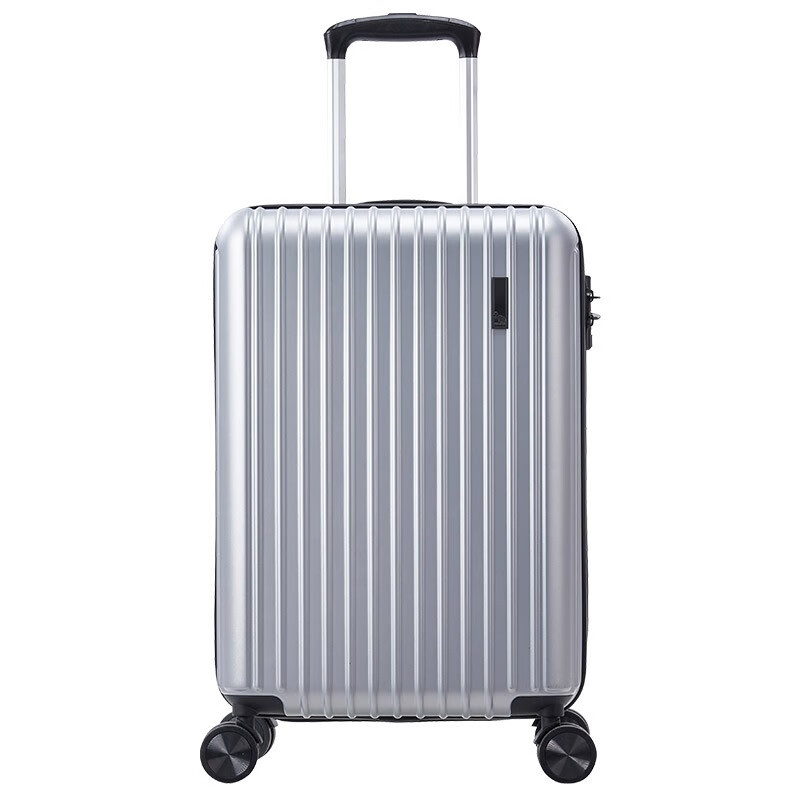
ბარგისა და დამცავი გარსის კომპონენტები
![თერმოფორმირებული პოლიკარბონატი ფურცლის მასალა ჩაფხუტის კომპონენტებისთვის]()
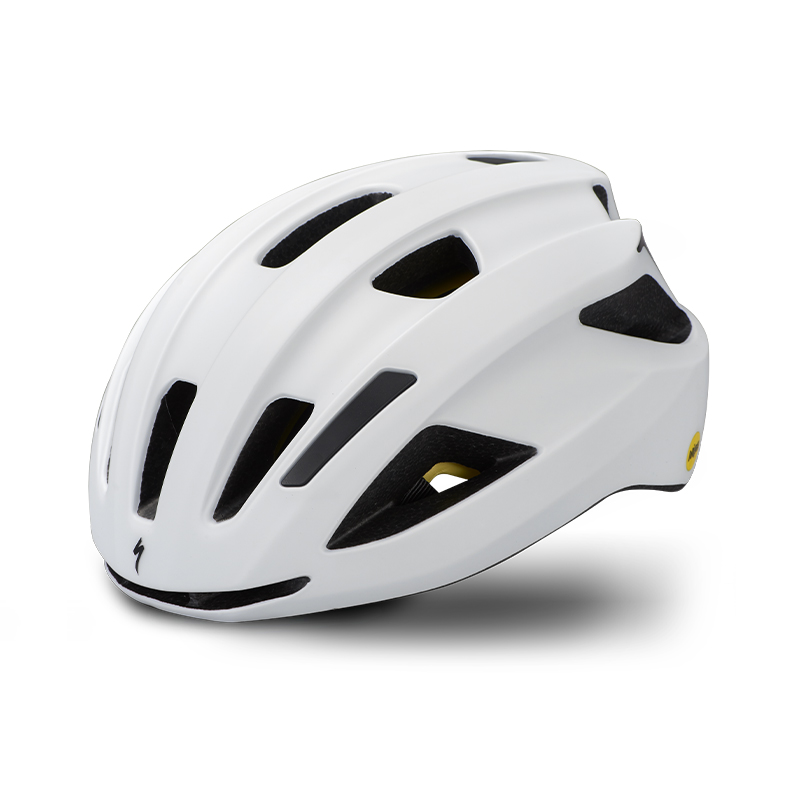
ჩაფხუტი და დამცავი კომპონენტები
| განაცხადის |
ტიპიური მოთხოვნა |
| თერმოფორმირებული ბუშტუკების კომპონენტები |
ფორმირების უნარი, სიმტკიცე, განზომილებიანი სტაბილურობა და ზედაპირის იერსახე |
| დამცავი შეფუთვა |
მაღალი ღირებულების ან სამრეწველო პროდუქტებისთვის დარტყმისადმი მდგრადობა და ჩამოყალიბებული ნაწილის სიმტკიცე |
| დამცავი გადასაფარებლები |
დარტყმისადმი მდგრადობა, გამჭვირვალობა და ფორმის შენარჩუნება |
| ბარგის კომპონენტები |
სიმტკიცე, დეკორატიული იერსახე და სამგანზომილებიანი ფორმირება |
| ჩაფხუტის კომპონენტები |
დარტყმისადმი მდგრადობა, ფორმირების მახასიათებლები და განზომილებიანი სტაბილურობა; საბოლოო უსაფრთხოების შესაბამისობა დამოკიდებულია მზა პროდუქტის დიზაინსა და ტესტირებაზე. |
| სამრეწველო ფორმირებული ნაწილები |
სითბოს წინააღმდეგობა, მექანიკური სიმტკიცე და განმეორებითი ფორმირება |
პოლიკარბონატი PET სა და PVC თან შედარებით ბუშტუკების ფორმირებისთვის
მასალის შერჩევა უნდა ეფუძნებოდეს დასრულებულ აპლიკაციას და არა იმ ვარაუდს, რომ თითოეული შეფუთვის ან კომპონენტისთვის ერთი ბლისტერული მასალაა შესაფერისი.
| მასალის |
ზოგადი პოზიციონირება |
| პოლიკარბონატი |
შერჩეულია, როდესაც საჭიროა უფრო მაღალი სიმტკიცე, დარტყმისადმი მდგრადობა, განზომილებიანი სტაბილურობა ან თერმული მახასიათებლები. |
| PET / APET |
ფართოდ გამოიყენება გამჭვირვალე სამომხმარებლო შეფუთვისთვის, უჯრები და თერმოფორმირების ზოგადი აპლიკაციებისთვის |
| PVC |
ბლისტერული შეფუთვისა და სხვა ფორმირებული აპლიკაციებისთვის გამოყენებული გავრცელებული ხისტი თერმოფორმირების მასალა |
ერთჯერადი საცალო ბლისტერული შეფუთვისთვის, სადაც ექსტრემალური დარტყმის ან ტემპერატურისადმი გამძლეობა არ არის საჭირო, შესაძლოა უფრო შესაფერისი იყოს სხვა თერმოპლასტიკური საშუალება. პოლიკარბონატი, პირველ რიგში, მაშინ უნდა შეირჩეს, როდესაც მისი მექანიკური, თერმული ან განზომილებიანი თვისებები მნიშვნელოვან სარგებელს იძლევა მზა პროდუქტისთვის.
ბლისტერული შეფუთვის მნიშვნელოვანი მოთხოვნები
თუ მზა პროდუქტი წარმოადგენს დალუქულ ბლისტერულ შეფუთვას და არა დამოუკიდებელ თერმოფორმირებულ კომპონენტს, უნდა შეფასდეს შეფუთვის სრული სტრუქტურა. მხოლოდ ფორმატირებადიობა არ ადასტურებს დალუქვის თავსებადობას.
| მოთხოვნა, |
რაც მყიდველებმა უნდა დაადასტურონ |
| დალუქვის მეთოდი |
თერმული დალუქვა, წებოვანი დალუქვა, რადიოსიხშირული დალუქვა ან შეფუთვის დახურვის სხვა მეთოდი |
| საფარის / საყრდენი მასალა |
ჩამოყალიბებულ ბლისტერთან ერთად გამოყენებული მუყაო, ფოლგა, აპკი ან სხვა სუბსტრატი |
| დალუქვის სიმტკიცე |
დასრულებული შეფუთვისთვის საჭირო მოცილების ან შეერთების მახასიათებლები |
| პროდუქტის საკონტაქტო პირი |
საკვების, ფარმაცევტული, სამედიცინო ან სხვა რეგულირებადი კონტაქტის მოთხოვნები, სადაც ეს შესაძლებელია |
| სტერილიზაცია |
სტერილიზაციის მეთოდი და ვალიდაციის მოთხოვნები, თუ ეს შესაძლებელია |
მნიშვნელოვანია: სტანდარტული PC ფირი ავტომატურად არ უნდა ჩაითვალოს საკვებთან, ფარმაცევტულ ან სამედიცინო მოწყობილობების ბლისტერულ შეფუთვაში გამოსაყენებლად. თუ ეს მოთხოვნები გამოიყენება, მასალის შერჩევამდე მიუთითეთ დანიშნულებისამებრ გამოყენება და საჭირო დოკუმენტაცია.
როგორ ავირჩიოთ პოლიკარბონატის ფირის სისქე
სწორი საწყისი სისქე დამოკიდებულია ნაწილის ზომებზე, ჭიმვის სიღრმეზე, დატვირთვაზე, სიმყარესა და ფორმირების შემდეგ კედლის მინიმალურ სისქის მოთხოვნებზე.
| პროექტის ფაქტორების |
შერჩევის გათვალისწინება |
| ზედაპირული ფორმა |
თხელი ფენა შეიძლება იყოს შესაფერისი, სადაც გაჭიმვის სიღრმე და სტრუქტურული დატვირთვა შეზღუდულია. |
| ღრმა ნახაზი |
კედლის გათხელების კომპენსაციისთვის შესაძლოა საჭირო გახდეს საწყისი ლიანდაგის გაზრდა |
| დამცავი ფუნქცია |
შესაძლოა საჭირო გახდეს უფრო დიდი დასრულებული სისქე, სადაც მნიშვნელოვანია დარტყმა ან სტრუქტურული მახასიათებლები. |
| მაღალი დეტალიზაცია |
მასალის ხარისხი და ფორმირების მეთოდი უნდა უჭერდეს მხარს ყალიბის დეტალების რეპროდუქციას. |
| გარეგნობა |
ზედაპირის დამუშავება და სისქე უნდა შეფასდეს ფორმირების შემდეგ, განსაკუთრებით გამჭვირვალე კომპონენტებისთვის. |
პროტოტიპისა და ფორმირების საცდელი ვერსია
ახალი ბლისტერული ან თერმოფორმირებული კომპონენტისთვის, მასობრივ წარმოებამდე რეკომენდებულია ნიმუშის ტესტირება. ფორმირების საცდელი მეთოდი ხელს შეუწყობს კედლის სისქის განაწილების, კუთხეების განსაზღვრის, ზედაპირის იერსახის, დეფორმაციისა და განზომილებიანი სტაბილურობის შეფასებას.
სადაც შესაძლებელია, HSQY-ს მიაწოდეთ დასრულებული ნაწილის ნახაზი, საწყისი სისქე, ღრუს ზომები და ფორმირების მეთოდი, რათა კანდიდატი PC ფირის ან ფურცლის მასალა სპეციფიკაციები უფრო ზუსტად შეფასდეს.
რა ინფორმაცია უნდა მოგვაწოდოთ შეთავაზებისთვის?
| მოთხოვნა |
მოწოდებული ინფორმაციის |
| აპლიკაცია |
ბლისტერული შეფუთვა, დამცავი საფარი, გარსი, ჩაფხუტის კომპონენტი, ბარგის ნაწილი ან სხვა ფორმირებული პროდუქტი |
| ფირი / ფურცელი |
საჭირო მიწოდების ფორმატი |
| საწყისი სისქე |
საჭირო ნომინალური ლიანდაგი და ტოლერანტობა |
| სიგანე / ზომა |
რულონის სიგანე ან ფურცლის მასალა ზომები |
| ზედაპირი |
გაპრიალებული, გახეხილი, ალმასისებრი ან სხვა საჭირო დასრულება |
| ფერი |
ბუნებრივი ან მორგებული ფერი |
| ფორმირების მეთოდი |
ვაკუუმური ფორმირება, წნევის ფორმირება, შესაბამისი ჩამოსხმა ან სხვა პროცესი |
| ხატვის სიღრმე |
მაქსიმალური ღრუს სიღრმე და ნაწილის ნახაზი, თუ შესაძლებელია |
| დასრულებული კედლის სისქე |
მინიმალური დასაშვები სისქე ფორმირების შემდეგ, თუ მითითებულია |
| სპეციალური მოთხოვნები |
ულტრაიისფერი, ალი, ოპტიკური, საკვებთან კონტაქტის, სამედიცინო, დალუქვის ან სხვა სპეციფიკური გამოყენების მოთხოვნები |
| რაოდენობა |
ნიმუში, საცდელი რაოდენობა, რეგულარული შეკვეთა და წლიური მოთხოვნა |
ბლისტერული პოლიკარბონატის ფირის მონაცემთა ფურცელი
![ბლისტერული პოლიკარბონატის ფირის PDF ჩამოტვირთვა]() პოლიკარბონატის ფირების ბლისტერული მონაცემების ფურცელი.pdf
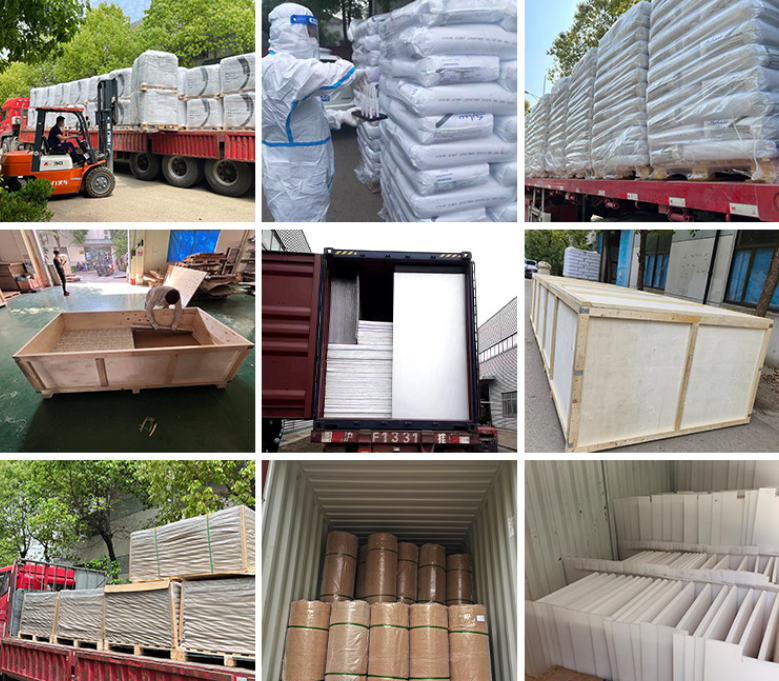
შეფუთვა და მიწოდება
პოლიკარბონატის ფირი და ფურცლის მასალა შეფუთულია სისქის, ზომების, ზედაპირის მოთხოვნებისა და საერთაშორისო ტრანსპორტირების პირობების შესაბამისად. დამცავი შეფუთვა ხელს უწყობს დაბინძურების, ზედაპირის ნაკაწრების, კიდების დაზიანების და რულონის დეფორმაციის შემცირებას შენახვისა და ტრანსპორტირების დროს.
![პოლიკარბონატის ბლისტერული ფირის შეფუთვა და მიწოდება]()
პოლიკარბონატის ფირისა და ფურცლის ექსპორტის შეფუთვა
ხშირად დასმული კითხვები პოლიკარბონატის ბუშტუკოვანი ფირის შესახებ
რა არის პოლიკარბონატის ბლისტერული ფილმი?
პოლიკარბონატის ბლისტერული აპკი არის თხელი PC აპკი ან ფურცლის მასალა რომელიც განკუთვნილია გაცხელებისა და სამგანზომილებიანი ბლისტერული ფორმების, დამცავი საფარების, გარსების ან სხვა თერმოფორმირებული კომპონენტების ფორმირებისთვის.
შესაძლებელია თუ არა პოლიკარბონატის ფირის თერმოფორმირება?
დიახ. შესაფერისი პოლიკარბონატის კლასების შეიძლება იყოს თერმოფორმირებული, ვაკუუმში ფორმირებული ან წნევის ქვეშ ფორმირებული. ფორმირების ეფექტურობა დამოკიდებულია ფირის სისქეზე, კლასზე, გათბობის პირობებზე, გაწელვის კოეფიციენტსა და ყალიბის დიზაინზე.
რა სისქის ფურცლებია ხელმისაწვდომი?
HSQY ამჟამად ამ პროდუქციის ასორტიმენტისთვის გთავაზობთ 0.25 მმ-დან 0.5 მმ-მდე ფირის სისქეებს და 0.5 მმ-დან 1.5 მმ-მდე ფურცლის მასალა სისქეებს.
რა სიგანეებია ხელმისაწვდომი?
სტანდარტული ფირის სიგანეა 930 მმ და 1220 მმ. სტანდარტული ფურცლის მასალა სიგანეა 915 მმ და 1000 მმ. ხელმისაწვდომობა უნდა დადასტურდეს სისქისა და ზედაპირის დამუშავების მიხედვით.
რა ხდება ფირის სისქესთან თერმოფორმირების შემდეგ?
როგორც წესი, ფენა უფრო თხელი ხდება იმ ადგილებში, სადაც ის ფორმირების დროს იჭიმება. ღრმა ღრუებს, კუთხეებსა და გვერდით კედლებს შეიძლება უფრო დაბალი დასრულებული სისქე ჰქონდეთ, ვიდრე ორიგინალ ბრტყელ ფურცლის მასალა . ამიტომ, საწყისი სისქე უნდა შეირჩეს დასრულებული ნაწილის დიზაინის მიხედვით.
რა განსხვავებაა ვაკუუმის ფორმირებასა და წნევის ფორმირებას შორის?
ვაკუუმური ფორმირება იყენებს ვაკუუმს გაცხელებული პლასტმასის ყალიბისკენ გადასაწევად. წნევით ფორმირება ზრდის დადებით ჰაერის წნევას და შეუძლია უზრუნველყოს შერჩეული ნაწილების დეტალების გაუმჯობესებული რეპროდუქცია. შესაბამისი პროცესი დამოკიდებულია გეომეტრიასა და ზედაპირის მოთხოვნებზე.
გამოდგება თუ არა PC ფირი გამჭვირვალე ბლისტერული კომპონენტებისთვის?
ბუნებრივი გაპრიალებული PC ფირის გამოყენება შესაძლებელია გამჭვირვალე ფორმირებული კომპონენტებისთვის, სადაც საჭიროა სიმტკიცე და ხილვადობა. საბოლოო გამჭვირვალობა დამოკიდებულია ზუსტ ხარისხზე, სისქეზე, ფორმირების პირობებსა და ზედაპირის დამუშავებაზე.
შეგიძლიათ ფერადი პოლიკარბონატის ფირის მიწოდება?
კვალიფიციური B2B შეკვეთებისთვის შესაძლებელია ინდივიდუალური ფერების განხილვა. ციტატის მოთხოვნისას მიუთითეთ საჭირო ფერის მითითება, სისქე, ზედაპირი, გამოყენება და რაოდენობა.
ეს PC ფირი გამოდგება სამედიცინო ან საკვები პროდუქტების ბლისტერულ შეფუთვაში?
სტანდარტული თერმოფორმირებადი PC ფირი ავტომატურად არ უნდა ჩაითვალოს სამედიცინო, ფარმაცევტული ან საკვებთან კონტაქტის მქონე შესაფუთად გამოსადეგად. ამ ტიპის აპლიკაციები საჭიროებს შესაბამის კლასს და შესაბამისობის დამადასტურებელ დოკუმენტაციას დანიშნულებისამებრ გამოყენებისთვის.
შესაძლებელია თუ არა პოლიკარბონატის ბლისტერული ფირის თერმული დალუქვა?
დალუქვის შესაძლებლობა დამოკიდებულია PC-ს ზუსტ ხარისხზე, საფარზე, ფონურ მასალასა და დალუქვის პროცესზე. თუ ბლისტერი უნდა დაილუქოს მუყაოზე, ფოლგაზე ან სხვა ფირზე, უზრუნველყავით საჭირო დალუქვის სისტემა თავსებადობის შესაფასებლად.
შემიძლია ნიმუშების მოთხოვნა მასობრივ წარმოებამდე?
დიახ. ახალი თერმოფორმირების პროექტებისთვის რეკომენდებულია ნიმუშის და საცდელი ფორმირება, რათა შეფასდეს ფორმირების ქცევა, კედლის სისქე, ზედაპირის იერსახე და დასრულებული ნაწილის ზომები.
რა ინფორმაცია უნდა მივაწოდო ციტირებისთვის?
გთხოვთ, მოგვაწოდოთ გამოყენების, სისქის, სიგანის ან ფურცლის მასალა ზომები, ფერი, ზედაპირის ტექსტურა, ფორმირების მეთოდი, ხაზვის სიღრმე, დასრულებული ნაწილის ნახაზი, სპეციალური შესრულების მოთხოვნები, შეკვეთის რაოდენობა და დანიშნულების ადგილი.
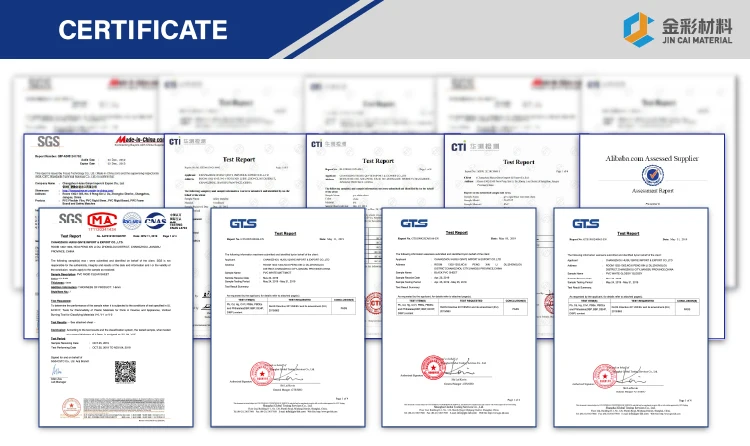
სერტიფიკატები
HSQY პლასტმასის ჯგუფის შესახებ
HSQY Plastic Group აწვდის პოლიკარბონატის ფირს და ფურცლის მასალა ს საერთაშორისო თერმოფორმირების მწარმოებლებისთვის, პლასტმასის გადამყვანებისთვის, სამრეწველო მწარმოებლებისთვის, დისტრიბუტორებისთვის და OEM მომხმარებლებისთვის. ხელმისაწვდომი ვარიანტები მოიცავს სხვადასხვა სისქეს, სიგანეს, ფერს და ზედაპირის ტექსტურას პროექტის სპეციფიკური ფორმირების აპლიკაციებისთვის.
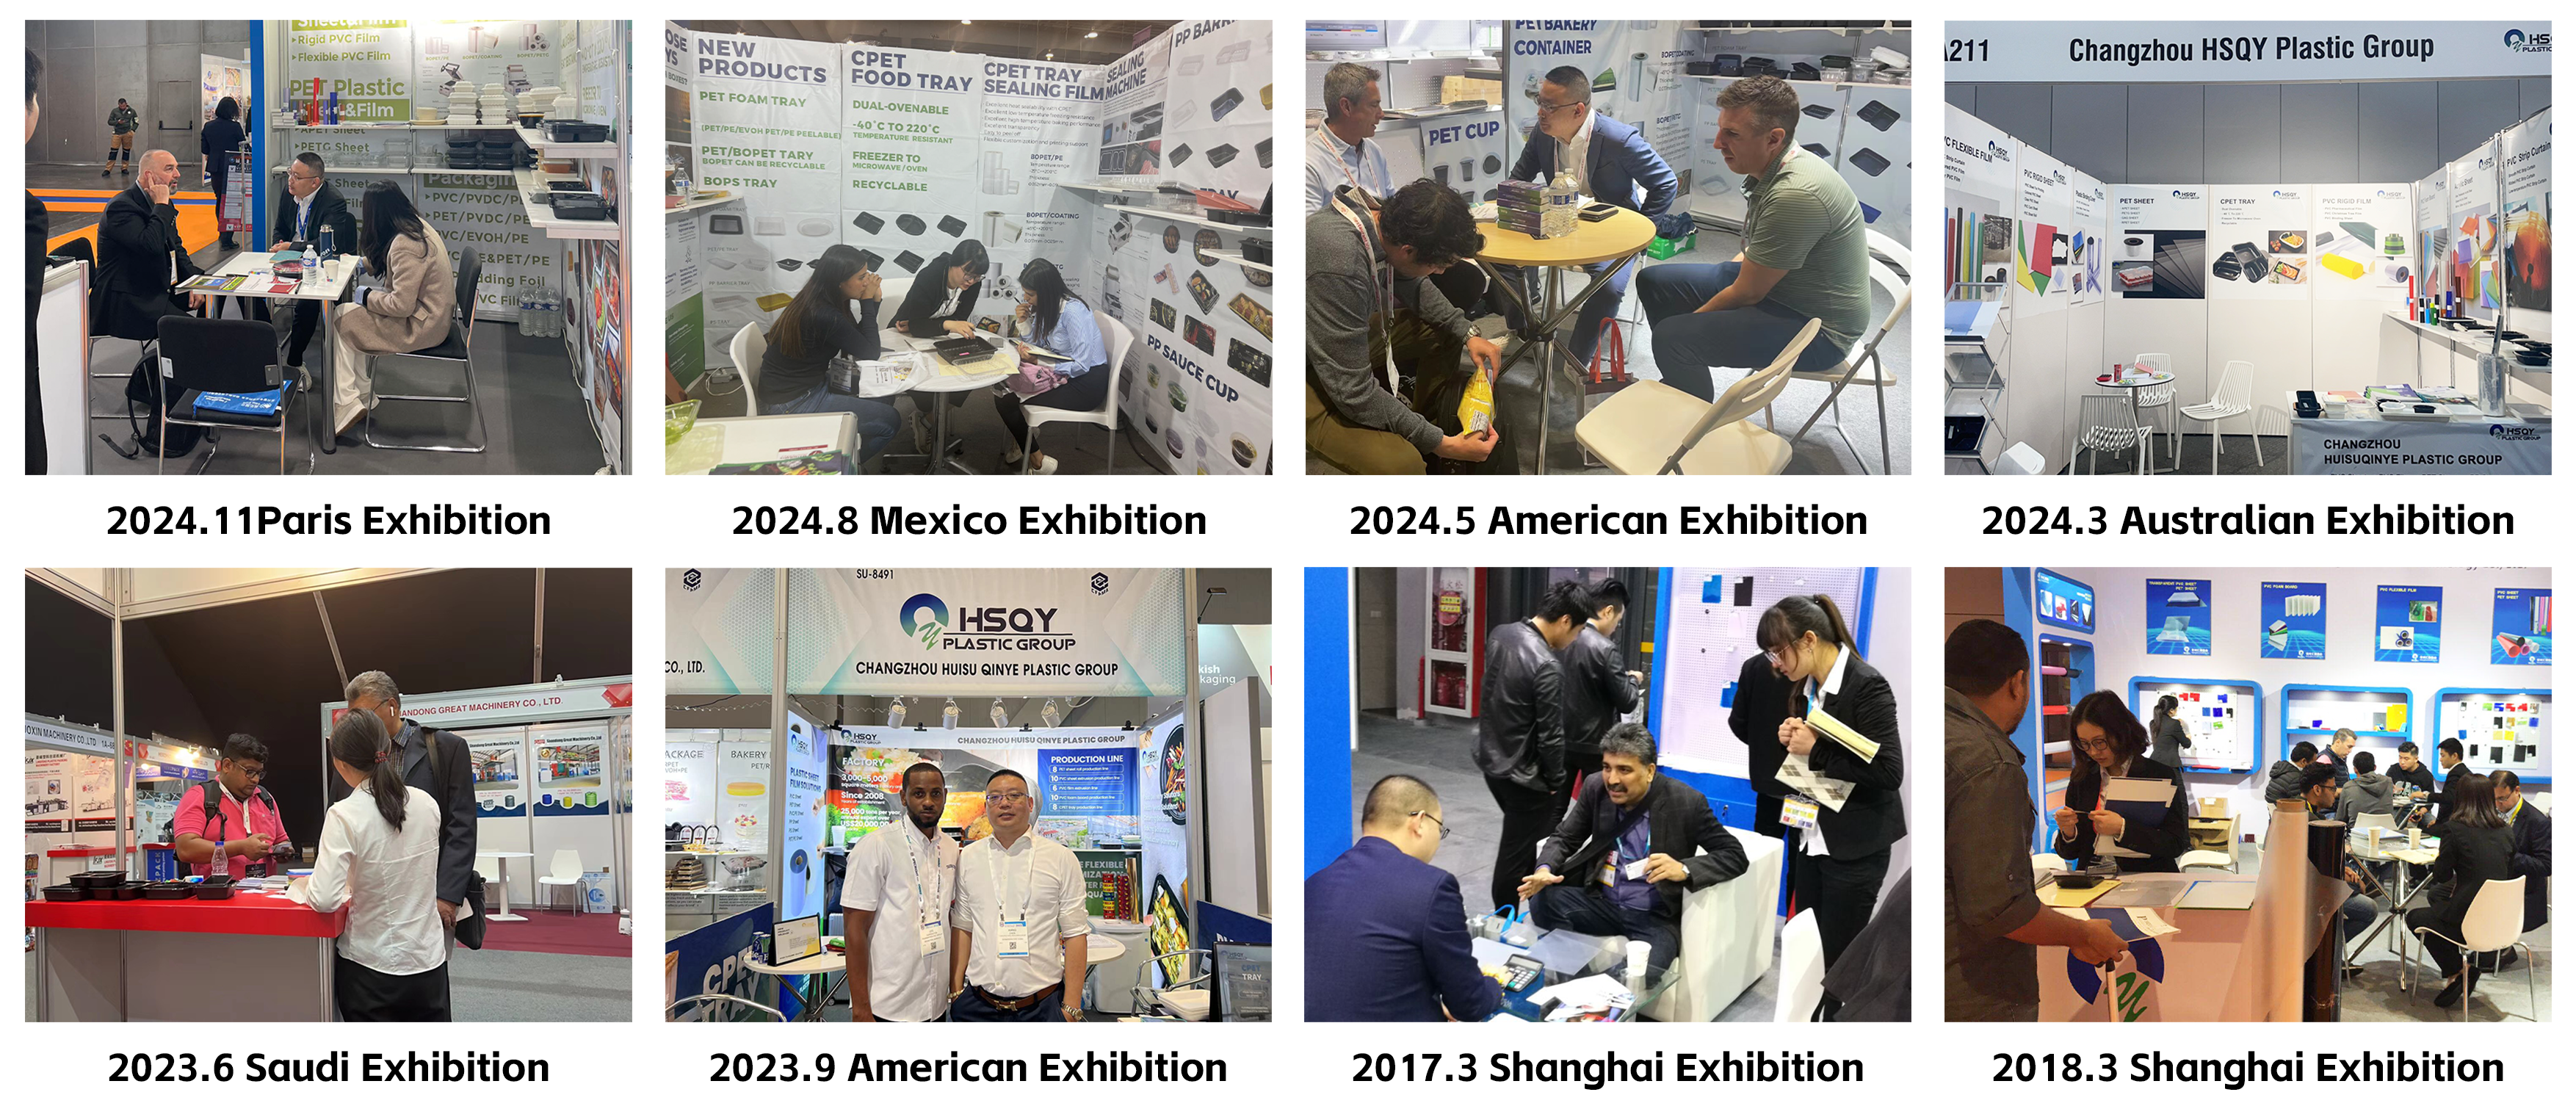
![HSQY პლასტმასის ჯგუფის საერთაშორისო გამოფენები]()
HSQY პლასტმასის ჯგუფი გლობალურ გამოფენებზე ხვდება საერთაშორისო მყიდველებს, გადამყვანებსა და ინდუსტრიულ პარტნიორებს.