熱成形およびブリスター成形用ポリカーボネートフィルム
ブリスター成形用のHSQYポリカーボネートフィルムは、耐衝撃性、靭性、寸法安定性、耐熱性を兼ね備えた熱成形包装、保護カバー、成形シェル、および工業部品向けに設計されています。
一般的な包装用プラスチックと比較して、ポリカーボネートは、加熱成形後も成形品が機械的強度と寸法安定性を維持する必要がある用途に特に適しています。表面仕上げは、研磨仕上げ、ブラッシュ仕上げ、ダイヤモンドパターン仕上げなどがあり、製品デザインに合わせて自然な色や特注色も選択可能です。
標準フィルムの厚さは0.25mmから0.5mmまでですが、オプションでは0.5mmから1.5mmまでご用意しています。HSQYは、フィルム、サンプル、プロジェクト固有の仕様シート素材提供することでシート素材 B2Bバイヤー、熱成形業者、コンバーター、OEMメーカーをサポートしています。
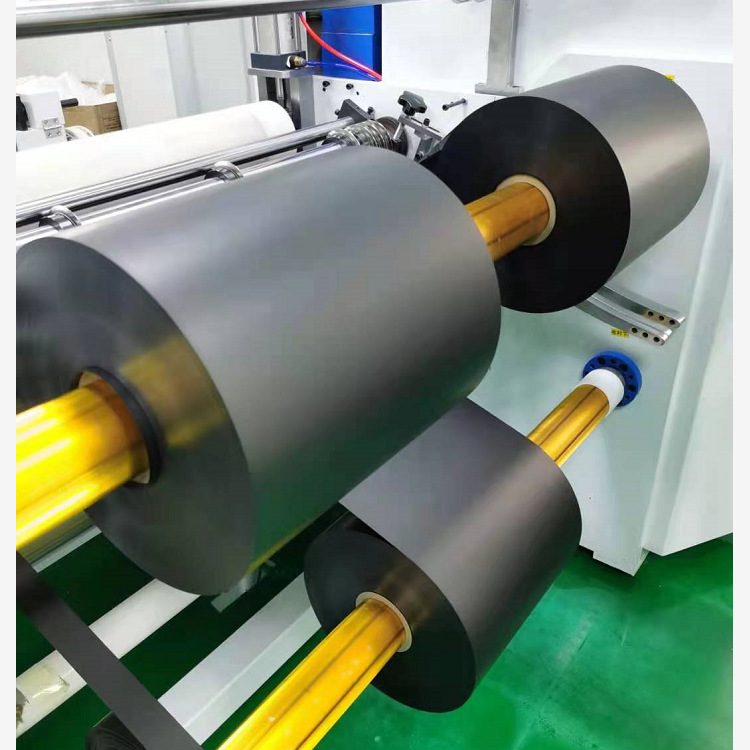
![ブリスター成形用ポリカーボネートフィルム]()
ポリカーボネート製ブリスターフィルム
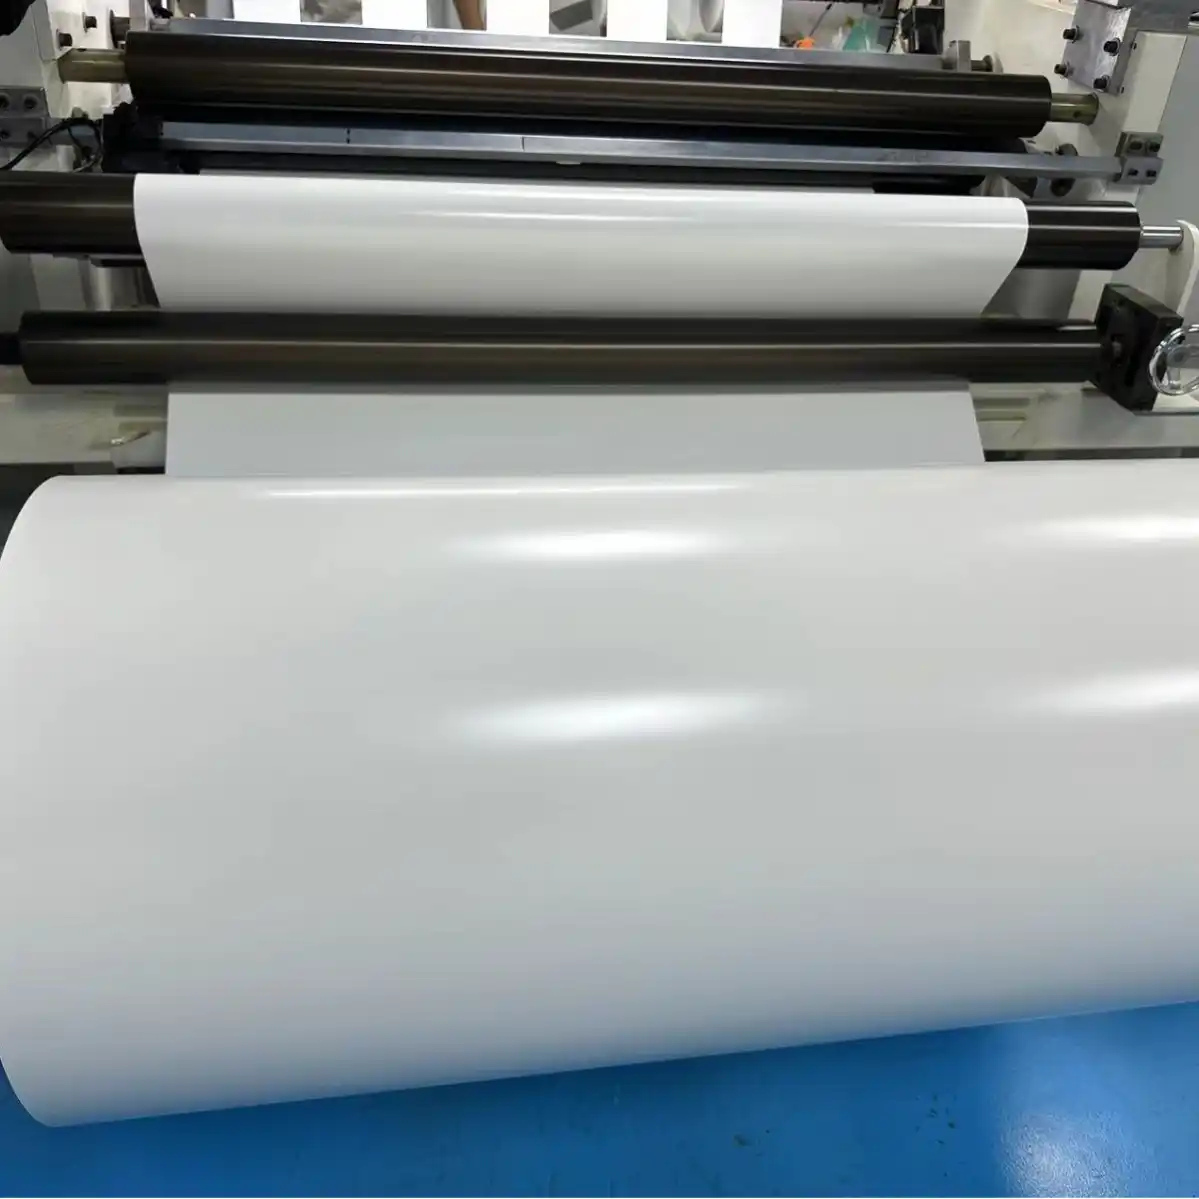
![熱成形可能なポリカーボネートフィルムおよびシート素材]()
熱成形可能なPCフィルムおよびシート
ブリスター包装用ポリカーボネートフィルムの仕様
| 物件 |
仕様 |
| 製品 |
ブリスター成形用ポリカーボネートフィルム |
| 材料 |
ポリカーボネート(PC) |
| 色 |
自然素材/カスタマイズ可能 |
| 膜厚 |
0.25mm - 0.5mm |
| シートの厚さ |
0.5mm~1.5mm |
| フィルム幅 |
930mm / 1220mm |
| シート幅 |
915mm / 1000mm |
| 表面オプション |
研磨済み/研磨済み、研磨済み/つや消し、研磨済み/ダイヤモンド |
| 処理 |
グレードやデザインに応じて、熱成形、真空成形、加圧成形、切断、型抜き加工を行う。 |
| 代表的な用途 |
熱成形ブリスター部品、保護カバー、包装箱、ヘルメット、荷物部品、成形工業部品 |
仕様に関する注記: 成形性能は、PCグレード、厚さ、表面構造、金型形状、絞り深さ、および成形プロセスによって異なります。寸法または外観に関する要件が重要な場合は、サンプルを使用するか、試作成形を行うことで最終的な材料選定を確認する必要があります。
ポリカーボネート製ブリスターフィルムとは何ですか?
ポリカーボネートブリスターフィルムは、熱成形、真空成形、または加圧成形プロセスを使用して加熱して三次元形状に成形するように設計された薄いPCフィルムまたはシート素材です。
「ブリスター」という用語は、形成された形状または空洞を表すものであり、すべてのポリカーボネートフィルムが同じ密封性、食品接触性、医薬品包装性、または医療包装性を有することを意味するものではありません。最終用途において、ヒートシール、滅菌、食品接触、医療用途、またはその他の規制要件が求められる場合は、用途に応じたグレードと関連文書を別途確認する必要があります。
ポリカーボネートは、靭性、寸法安定性、耐熱性を兼ね備え、適切な成形条件を用いることで精緻な三次元部品を製造できるため、高度な成形が求められる製品によく用いられます。
熱成形にポリカーボネートフィルムを使用する理由とは?
- 高い耐衝撃性: ポリカーボネートは、保護部品や工業用成形部品において、優れた耐衝撃性を発揮します。
- 優れた靭性: 取り扱い時や使用時に、亀裂や機械的損傷に対する耐性を高める必要がある部品に適しています。
- 寸法安定性: 材料と製造工程が適切に管理されている場合、成形部品の形状と適合性を維持するのに役立ちます。
- 耐熱性: PCは、多くの汎用包装用プラスチックよりも高い耐熱性を備えています。
- 成形性: 適切なグレードは、熱成形、真空成形、または加圧成形によって三次元部品に加工できます。
- 表面仕上げの選択肢: 研磨仕上げ、つや消し仕上げ、ダイヤモンドパターン仕上げなど、さまざまな機能的および装飾的な要件に対応します。
- 特注色: プロジェクトの要件に応じて、自然な色や特注色についてご相談いただけます。
熱成形ポリカーボネートフィルム
熱成形中、PCフィルムまたはシート素材成形可能な状態になるまで加熱され、真空、空気圧、機械的補助、またはこれらの方法の組み合わせを使用して金型に対して成形されます。
加熱の均一性は重要です。温度が不均一だと、伸びが不均一になったり、ディテールの再現性が低下したり、反りや肉厚のばらつきが生じたりするからです。金型の形状や絞り比も、材料が深い空洞にどれだけ伸びるかに影響します。
したがって、 シート素材厚さは、公称開始ゲージだけでなく、許容される最小完成壁厚に基づいて選択する必要があります。
真空成形と圧力成形の比較
| 成形方法の |
典型的な特徴 |
| 真空成形 |
真空を利用して加熱したPCフィルムまたはシート素材金型に引き付けます。カバー、 トレイ 、シェル、比較的単純な形状によく使用されます。 |
| 圧力成形 |
追加の空気圧を利用して材料を金型に押し付けることで、より複雑な形状の成形面におけるディテール再現性を向上させることができます。 |
| マッチドモールド成形 |
嵌合工具を使用して材料の形状を制御し、特定の設計においては寸法精度や肉厚精度を向上させることができる。 |
成形後の壁厚
ブリスター成形や熱成形用途において最も重要な考慮事項の1つは、肉厚の減少です。平らなPC シート素材を深い空洞に引き伸ばすと、材料は必ずしも完成品のすべての領域で元の厚さを維持するとは限りません。
コーナー部、側壁部、深絞り部は、初期ゲージよりも薄くなることがあります。薄くなる程度は、絞り深さ、金型形状、成形温度、プラグアシスト設計、成形方法によって異なります。
| 形成要因 |
なぜそれが重要なのか |
| 開始時の厚さ |
延伸に利用できる材料の初期量を決定する |
| 描画深度 |
より深い空洞は一般的に材料の伸びを大きくする |
| ドローレシオ |
比率が高いほど、壁厚のばらつきが大きくなる可能性がある |
| 金型形状 |
鋭角や狭い空洞は、材料の均一な分布を難しくする可能性がある。 |
| 加熱プロファイル |
均一な加熱は、より制御された成形と材料分布を可能にする。 |
| プラグアシスト |
特定の成形プロセスにおいて、より深い空洞への材料の分配を支援できます。 |
ポリカーボネートブリスターフィルムの表面オプション
| 表面の |
典型的な外観 |
考えられる用途 |
| 研磨済み/研磨済み |
より透明度の高い滑らかな表面 |
透明な成形カバー、ブリスターコンポーネント、および保護窓 |
| 光沢仕上げ/つや消し仕上げ |
片面は滑らかで、装飾的なブラッシュ加工が施されている。 |
装飾成形パネル、ケース、特殊部品 |
| 研磨済み/ダイヤモンド |
模様入りまたは装飾的な表面 |
装飾用のシェル、カバー、および成形された工業用部品 |
熱成形可能なポリカーボネートフィルムの用途
ポリカーボネートフィルムは、低コストの使い捨て包装よりも、靭性や構造性能が重視される、高度な成形用途に適しています。
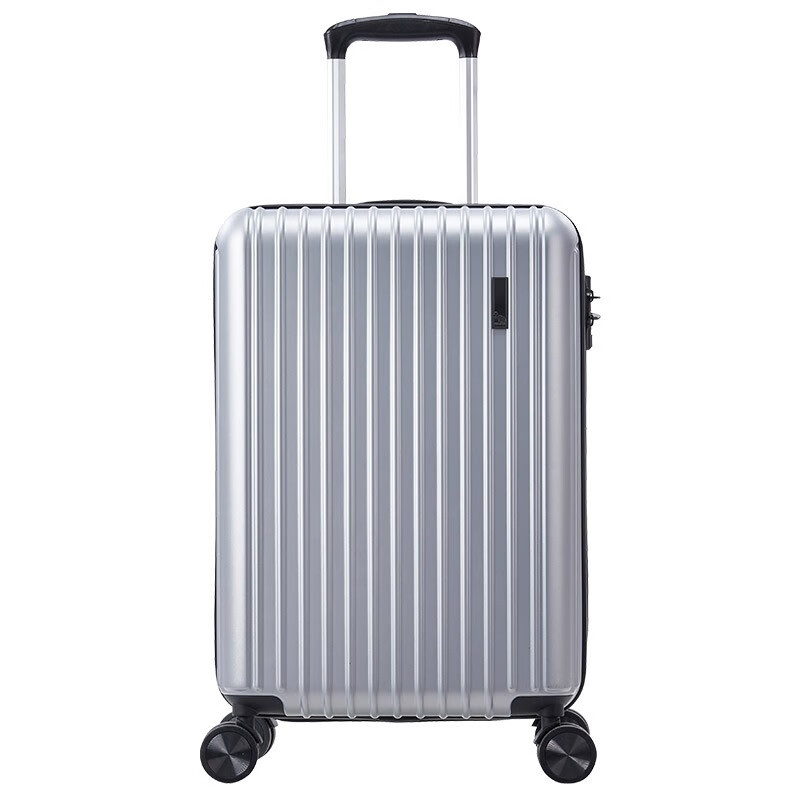
![荷物部品用の熱成形ポリカーボネートフィルム]()
荷物および保護シェル部品
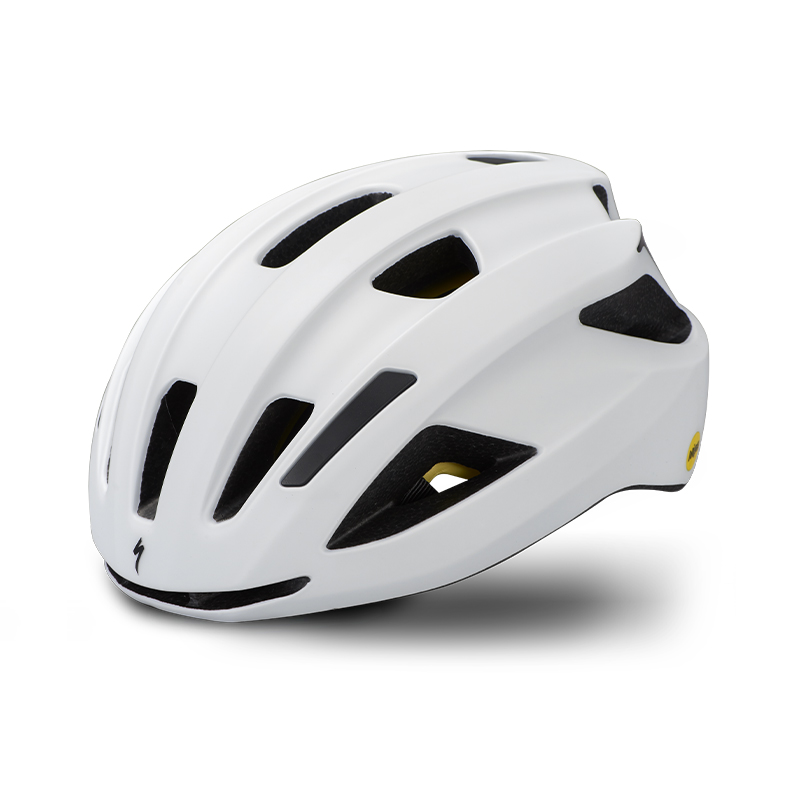
![ヘルメット部品用の熱成形ポリカーボネートシート素材]()
ヘルメットおよび保護部品
| アプリケーションの |
典型的な要件 |
| 熱成形ブリスターコンポーネント |
成形性、靭性、寸法安定性、表面外観 |
| 保護包装 |
高付加価値製品や工業製品向けの耐衝撃性と成形部品強度 |
| 保護カバー |
耐衝撃性、透明性、形状保持性 |
| 荷物部品 |
靭性、装飾的な外観、立体成形 |
| ヘルメットの構成部品 |
耐衝撃性、成形性能、寸法安定性。最終的な安全基準への適合性は、完成品の設計と試験結果によって決まる。 |
| 工業用成形部品 |
耐熱性、機械的強度、および繰り返し成形が可能 |
ポリカーボネートとPETおよびPVCのブリスター形成に関する比較
材料の選定は、あらゆるパッケージや部品に一つのブリスター材が適していると考えるのではなく、最終的な用途に基づいて行うべきである。
| 材料の |
一般的な配置 |
| ポリカーボネート |
より高い靭性、耐衝撃性、寸法安定性、または熱性能が求められる場合に選択されます。 |
| PET / APET |
透明な消費者向けパッケージ、 トレイ 、および一般的な熱成形用途に広く使用されています。 |
| PVC |
ブリスター包装やその他の成形用途に用いられる一般的な硬質熱成形材料 |
極端な衝撃や耐熱性が求められない使い捨ての小売用ブリスター包装には、別の熱可塑性樹脂の方が適している場合があります。ポリカーボネートは、その機械的特性、熱特性、寸法特性が最終製品に大きなメリットをもたらす場合に優先的に選択されるべきです。
ブリスター包装に関する重要な要件
完成品が単体の熱成形部品ではなく、密封されたブリスター包装である場合は、包装全体の構造を評価する必要があります。成形性だけでは、密封適合性を確認することはできません。
| 要件 |
購入者が確認すべき |
| 密封方法 |
ヒートシール、接着剤シール、RFシール、またはその他のパッケージ封緘方法 |
| 蓋材/裏地材 |
成形ブリスターと共に使用されるカード、ホイル、フィルム、またはその他の基材 |
| シール強度 |
完成品パッケージに必要な剥離性能または接着性能 |
| 製品に関するお問い合わせ |
食品、医薬品、医療、その他規制対象物との接触に関する要件(該当する場合) |
| 殺菌 |
滅菌方法および該当する場合は検証要件 |
重要: 標準的なポリカーボネートフィルムは、食品接触用、医薬品用、または医療機器用のブリスター包装に自動的に適しているとは限りません。これらの要件が適用される場合は、材料選定前に使用目的と必要な文書を明記してください。
ポリカーボネートフィルムの厚さの選び方
適切な初期肉厚は、部品の寸法、絞り深さ、荷重、剛性、および成形後の最小肉厚要件によって決まります。
| プロジェクト要因 |
選定に関する検討事項 |
| 浅い形状 |
薄膜は、延伸深さや構造荷重が制限される場所に適している可能性がある。 |
| ディープドロー |
壁の薄肉化を補うために、開始時のゲージを上げる必要があるかもしれません。 |
| 保護機能 |
衝撃や構造性能が重要な場合は、より厚い仕上がり材が必要になる場合があります。 |
| 高精細 |
材料グレードと成形方法は、金型の細部再現を可能にするものでなければならない。 |
| 外観 |
成形後、特に透明部品の場合は、表面仕上げと厚みを評価する必要がある。 |
試作品および成形試験
新しいブリスターパックや熱成形部品については、量産前にサンプルテストを実施することをお勧めします。成形試験を行うことで、肉厚分布、角の形状、表面の外観、反り、寸法安定性などを評価できます。
可能な場合は、HSQY に完成部品の図面、開始厚さ、キャビティ寸法、成形方法を提供してください。そうすることで、候補となる PC フィルムまたはシート素材仕様をより正確に評価できます。
見積もりにはどのような情報が必要ですか?
| べき要件情報 |
提供す |
| 応用 |
ブリスター包装、保護カバー、シェル、ヘルメット部品、荷物部品、またはその他の成形品 |
| フィルム/シート |
必要な供給形式 |
| 開始時の厚さ |
必要な公称ゲージと公差 |
| 幅/サイズ |
ロール幅またはシート素材 |
| 表面 |
研磨、つや消し、ダイヤモンド仕上げ、またはその他の必要な仕上げ |
| 色 |
自然な色またはカスタマイズされた色 |
| 成形方法 |
真空成形、加圧成形、マッチングモールド、またはその他のプロセス |
| 描画深度 |
最大キャビティ深さおよび部品図面(入手可能な場合) |
| 仕上がり壁厚 |
指定されている場合、成形後の最小許容厚さ |
| 特別な要件 |
紫外線、炎、光学、食品接触、医療、シーリング、またはその他の用途固有の要件 |
| 量 |
サンプル、試用数量、定期注文、年間需要 |
ブリスターポリカーボネートフィルムデータシート
![ブリスターポリカーボネートフィルムのPDFダウンロード]() ブリスターポリカーボネートフィルムデータシート.pdf
梱包と配送
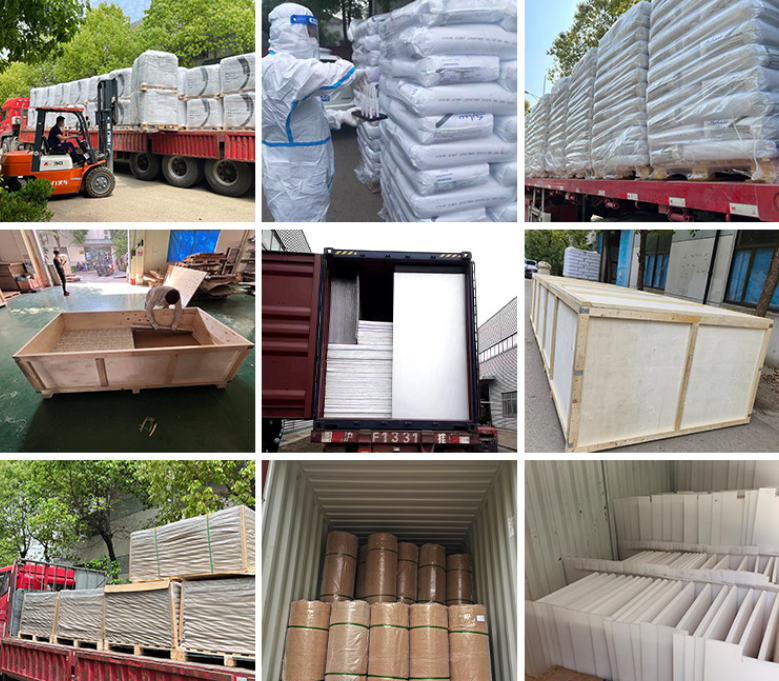
ポリカーボネートフィルムおよびシート素材は、厚さ、寸法、表面要件、および国際輸送条件に応じて梱包されます。保護梱包は、保管および輸送中の汚染、表面の傷、端の損傷、およびロールの変形を軽減するのに役立ちます。
![ポリカーボネート製ブリスターフィルムの梱包と配送]()
ポリカーボネートフィルムおよびシートの輸出梱包
ポリカーボネート製ブリスターフィルムに関するよくある質問
ポリカーボネート製ブリスターフィルムとは何ですか?
ポリカーボネートブリスターフィルムは、加熱して三次元のブリスター形状、保護カバー、シェル、またはその他の熱成形部品に成形することを目的とした薄いPCフィルムまたはシート素材です。
ポリカーボネートフィルムは熱成形できますか?
はい。適切なポリカーボネートグレードであれば、熱成形、真空成形、または加圧成形が可能です。成形性能は、フィルムの厚さ、グレード、加熱条件、延伸比、および金型設計によって異なります。
どのような厚さの製品がありますか?
HSQYは現在、この製品範囲で0.25mmから0.5mmまでのフィルム厚さと、0.5mmから1.5mmまでのシート素材厚さを掲載しています。
どのような幅の製品がありますか?
標準フィルム幅は930mmと1220mmです。標準シート素材幅は915mmと1000mmです。厚さと表面仕上げに応じて、在庫状況をご確認ください。
熱成形後、フィルムの厚さはどうなりますか?
フィルムは通常、成形時に伸びる部分で薄くなります。深い空洞、角、側壁は、元の平面よりも仕上がり厚さが薄くなる場合がありますシート素材 。したがって、開始ゲージは完成品の設計に応じて選択する必要があります。
真空成形と圧力成形の違いは何ですか?
真空成形は、真空を利用して加熱したプラスチックを金型に押し付ける成形方法です。加圧成形は、正の空気圧を加えることで、特定の部品のディテール再現性を向上させることができます。適切な成形方法は、形状や表面仕上げの要件によって異なります。
PCフィルムは透明ブリスター包装部品に適していますか?
自然な光沢を持つポリカーボネートフィルムは、靭性と視認性が求められる透明成形部品に使用できます。最終的な透明度は、グレード、厚さ、成形条件、表面仕上げによって異なります。
着色ポリカーボネートフィルムを供給できますか?
法人向け(B2B)のご注文で、ご希望の色についてご相談に応じます。お見積もりをご依頼の際は、必要な色の参考値、厚み、表面仕上げ、用途、数量をお知らせください。
このPCフィルムは、医療用または食品用のブリスター包装に適していますか?
標準的な熱成形可能なポリカーボネートフィルムは、医療、医薬品、食品接触包装に適しているとは必ずしも言えません。これらの用途には、適切なグレードと、使用目的に応じた適合性に関する文書が必要です。
ポリカーボネート製のブリスターフィルムはヒートシールできますか?
密封性能は、PCグレード、コーティング、裏打ち材、密封工程によって異なります。ブリスターをカード、ホイル、または別のフィルムに密封する必要がある場合は、適合性を評価できるよう、必要な密封システムをご提供ください。
量産前にサンプルを請求することはできますか?
はい。新しい熱成形プロジェクトでは、成形挙動、肉厚、表面外観、完成品の寸法などを評価するために、サンプル成形と試作成形が推奨されます。
見積もりを依頼する際に、どのような情報を提供すればよいですか?
用途、厚さ、幅またはシート素材 、色、表面テクスチャ、成形方法、絞り深さ、完成部品の図面、特別な性能要件、注文数量、および配送先をお知らせください。
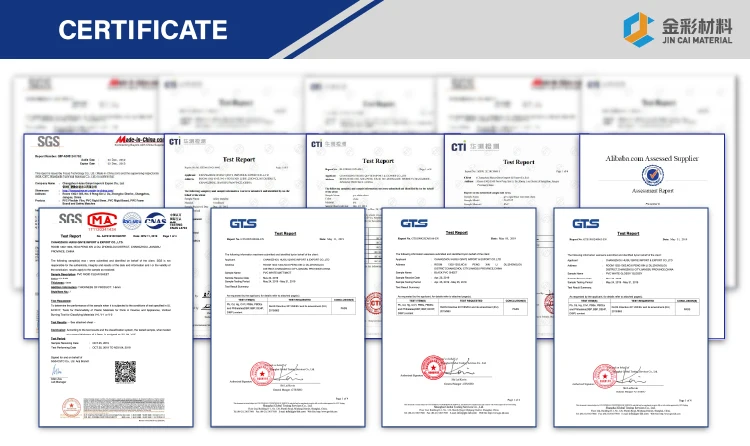
資格認定
HSQYプラスチックグループについて
HSQYプラスチックグループは、国際的な熱成形業者、プラスチック加工業者、工業メーカー、販売代理店、OEM顧客向けにポリカーボネートフィルムとシート素材を供給しています。プロジェクト固有の成形用途に合わせて、さまざまな厚さ、幅、色、表面テクスチャのオプションをご用意しています。
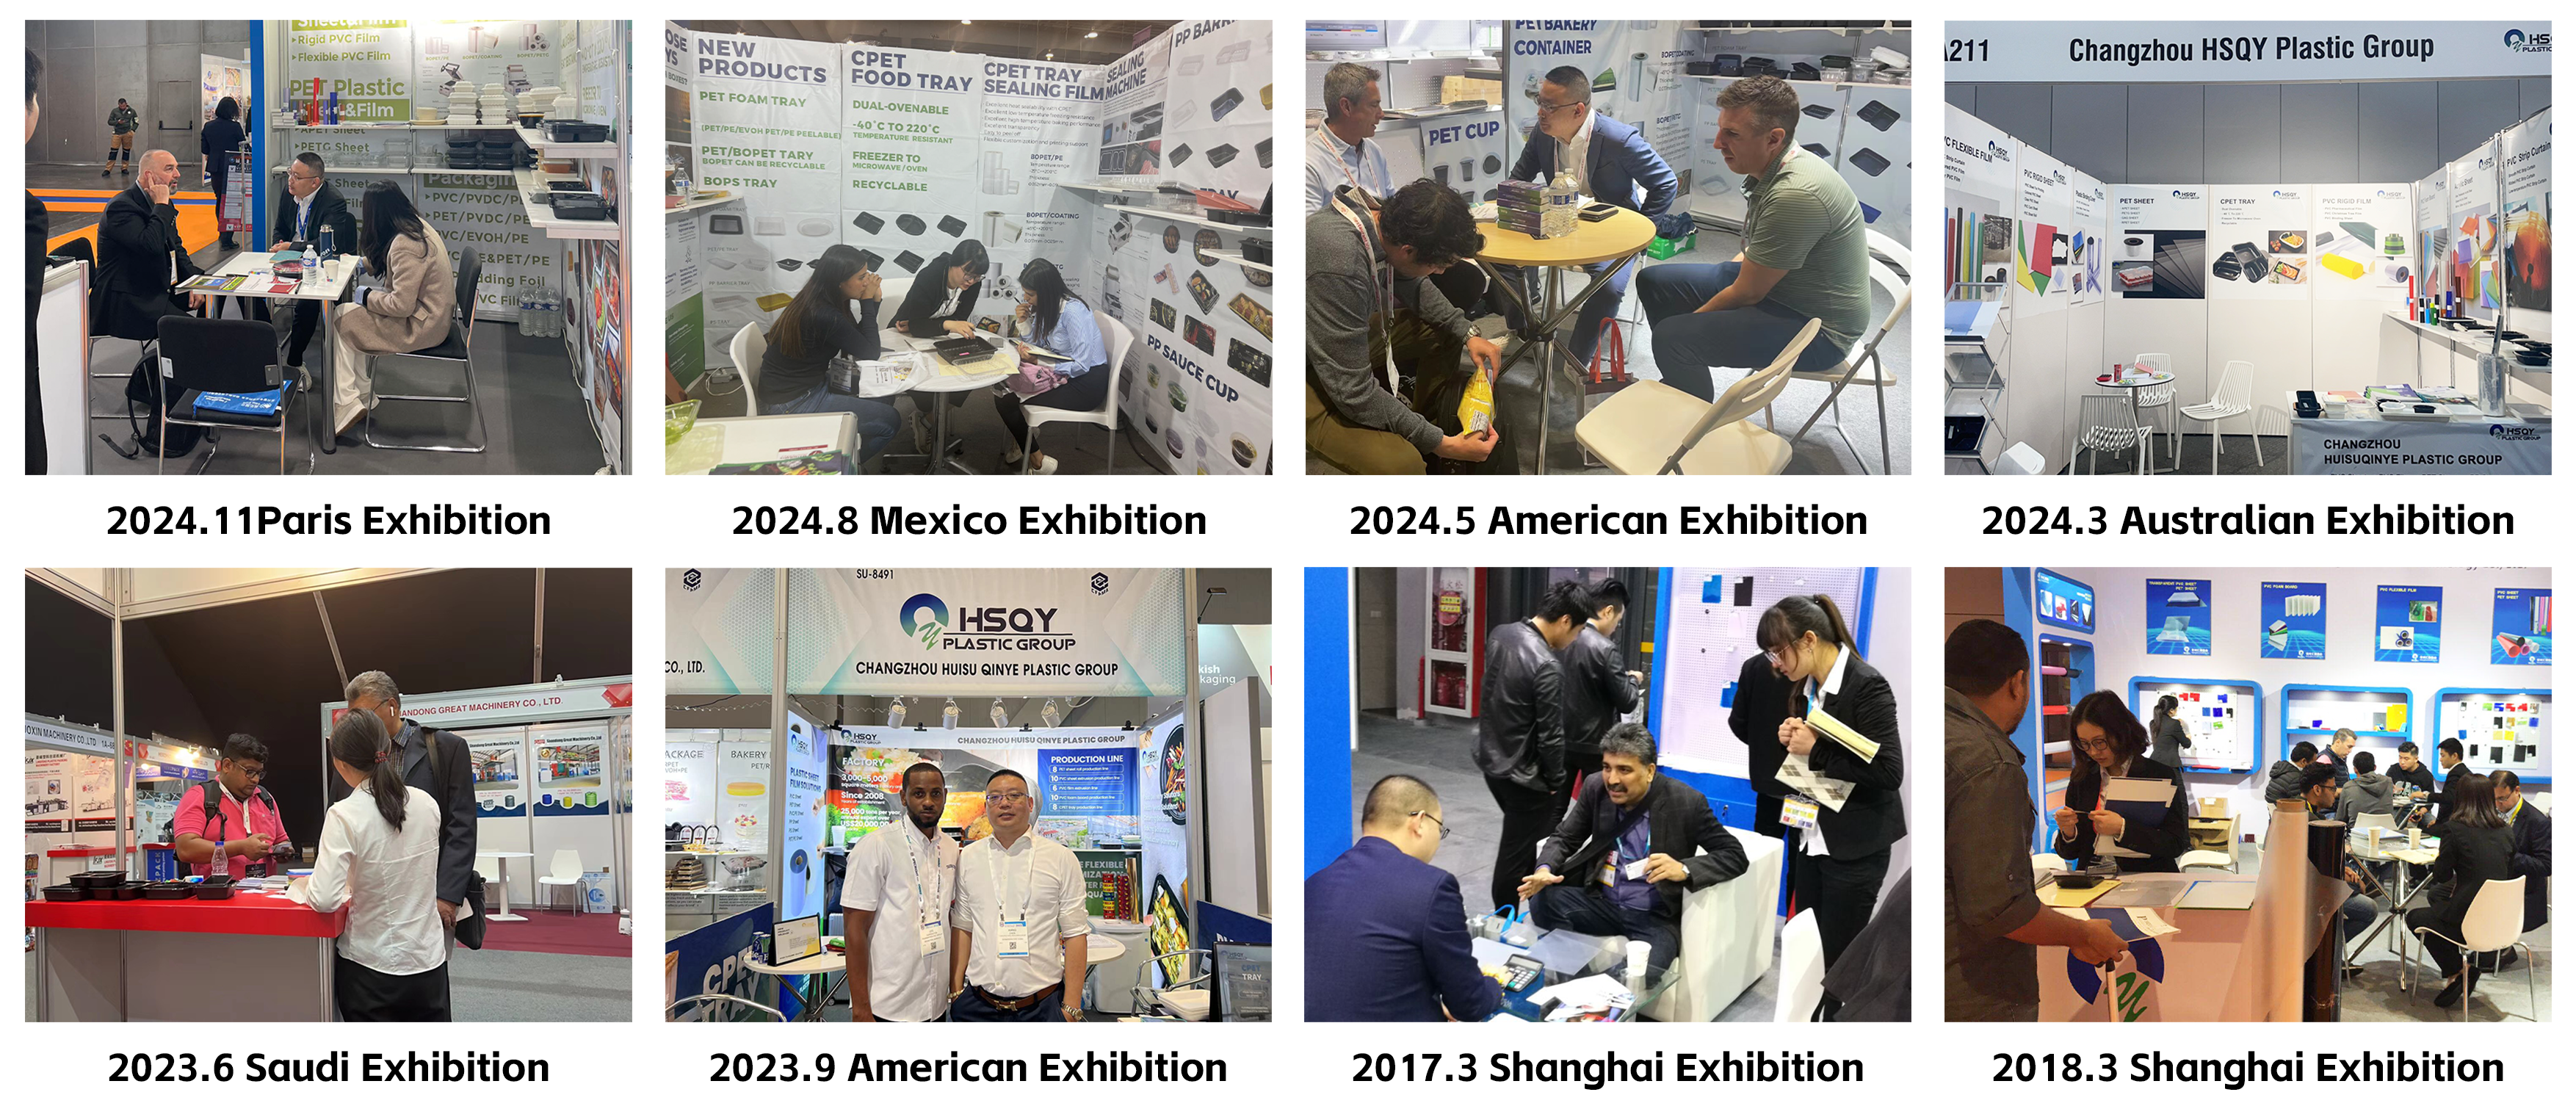
![HSQYプラスチックグループの国際展示会]()
HSQYプラスチックグループは、世界各地の展示会で、国際的なバイヤー、加工業者、業界パートナーと交流しています。