فیلم پلی کربنات برای ترموفرمینگ و تاول زنی
فیلم پلی کربنات HSQY برای شکلدهی تاول برای بستهبندیهای ترموفرمینگ شده، پوششهای محافظ، پوستههای شکلدهی شده و قطعات صنعتی که نیاز به ترکیبی از مقاومت در برابر ضربه، چقرمگی، پایداری ابعادی و مقاومت در برابر حرارت دارند، طراحی شده است.
در مقایسه با پلاستیکهای بستهبندی عمومی، پلیکربنات به ویژه برای کاربردهایی مناسب است که در آنها قطعه شکلگرفته باید پس از حرارت دادن و شکلدهی، استحکام مکانیکی و پایداری ابعادی خود را حفظ کند. سطوح موجود شامل بافتهای صیقلی، برسخورده و الماسی، با رنگهای طبیعی و سفارشی برای طرحهای مختلف محصول است.
ضخامتهای استاندارد فیلم از 0.25 میلیمتر تا 0.5 میلیمتر متغیر است، در حالی که گزینههای مواد ورق از 0.5 میلیمتر تا 1.5 میلیمتر متغیر است. HSQY از خریداران B2B، ترموفرمرها، مبدلها و تولیدکنندگان OEM با فیلم، مواد ورق ، نمونهها و مشخصات خاص پروژه پشتیبانی میکند.
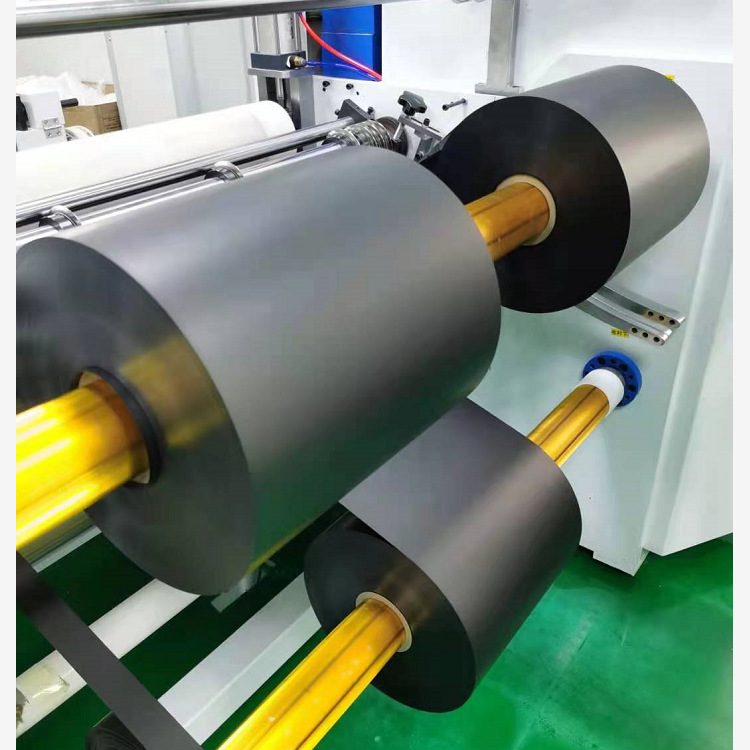
![فیلم پلی کربنات برای ترموفرمینگ تاول]()
فیلم تاول پلی کربنات
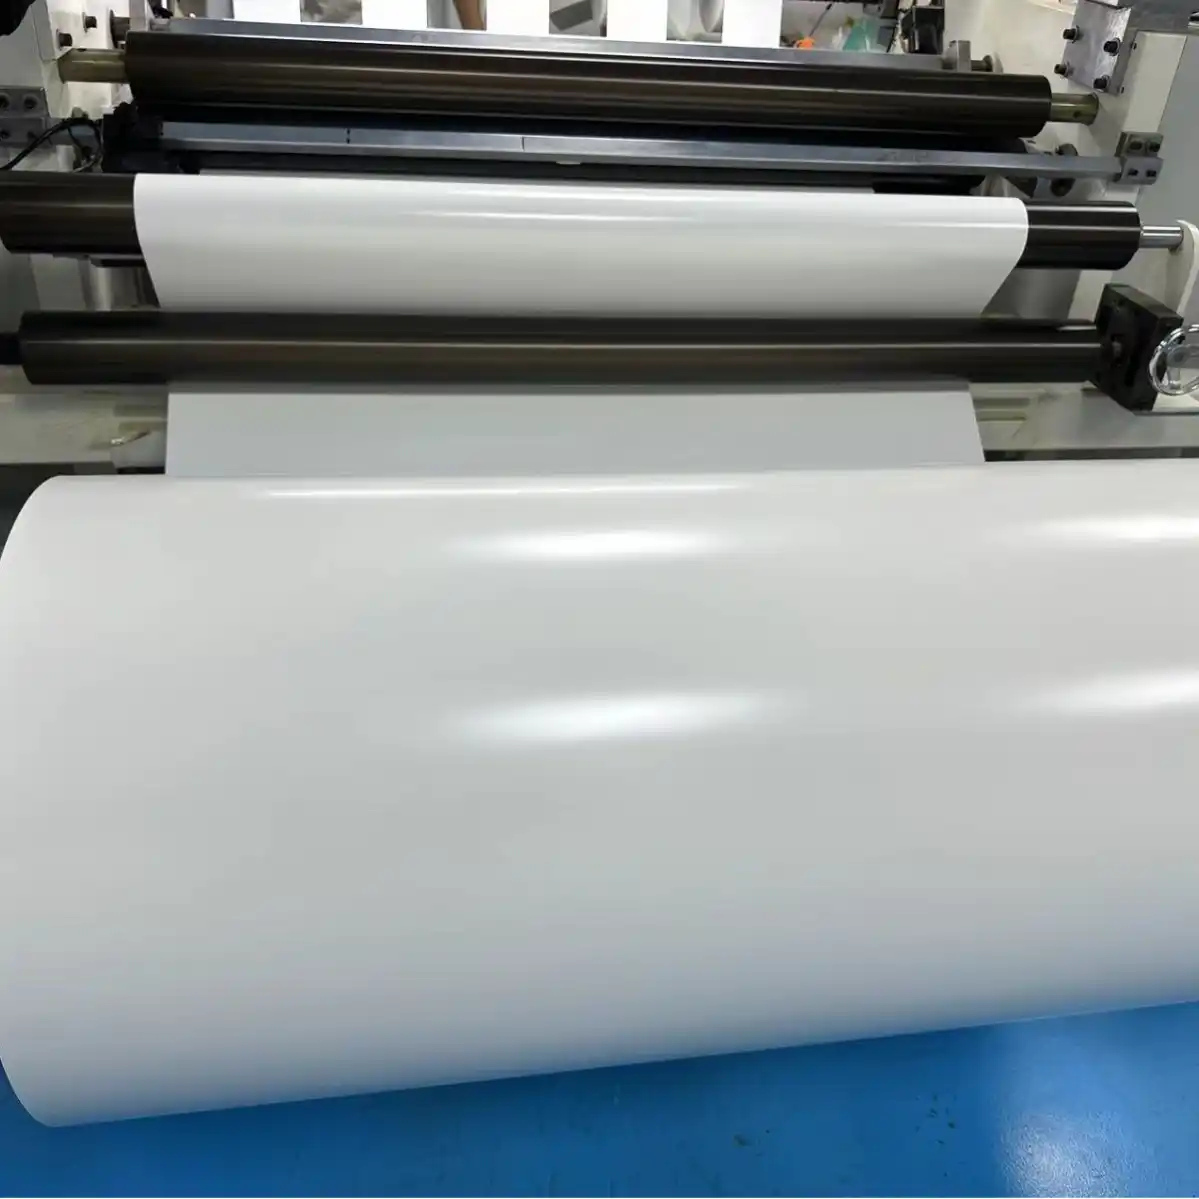
![فیلم پلی کربنات قابل شکل دهی حرارتی و مواد ورق]()
فیلم و ورق PC قابل شکلدهی حرارتی
مشخصات فیلم پلی کربنات برای تاول
| ملک |
مشخصات |
| محصول |
فیلم پلی کربنات برای تشکیل تاول |
| مواد |
پلی کربنات (PC) |
| رنگ |
طبیعی / سفارشی |
| ضخامت فیلم |
0.25 میلیمتر - 0.5 میلیمتر |
| ضخامت ورق |
0.5 میلیمتر - 1.5 میلیمتر |
| عرض فیلم |
۹۳۰ میلیمتر / ۱۲۲۰ میلیمتر |
| عرض ورق |
۹۱۵ میلیمتر / ۱۰۰۰ میلیمتر |
| گزینههای سطحی |
صیقلی/جلا داده شده، صیقلی/برس خورده، صیقلی/الماس |
| پردازش |
ترموفرمینگ، وکیوم فرمینگ، پرس فرمینگ، برش و دای کات بسته به گرید و طراحی |
| کاربردهای معمول |
اجزای تاول زده شده با حرارت، پوششهای محافظ، جعبههای بستهبندی، کلاه ایمنی، اجزای چمدان و قطعات صنعتی شکل داده شده |
نکته مشخصات: عملکرد شکلدهی به درجه دقیق PC، ضخامت، ساختار سطح، هندسه قالب، عمق کشش و فرآیند شکلدهی بستگی دارد. انتخاب نهایی مواد باید با استفاده از نمونهها یا شکلدهی آزمایشی که در آن الزامات ابعادی یا ظاهری بسیار مهم هستند، تأیید شود.
فیلم تاول پلی کربنات چیست؟
فیلم بلیستر پلی کربنات، یک فیلم نازک PC یا مواد ورق است که برای گرم شدن و شکلدهی به اشکال سهبعدی با استفاده از فرآیندهای ترموفرمینگ، وکیوم فرمینگ یا فشار فرمینگ طراحی شده است.
کلمه «بلیستر» شکل یا حفره تشکیل شده را توصیف میکند و به این معنی نیست که هر فیلم پلی کربنات دارای خواص آببندی، تماس با مواد غذایی، دارویی یا بستهبندی پزشکی یکسانی است. در مواردی که کاربرد نهایی نیاز به آببندی حرارتی، استریلیزاسیون، تماس با مواد غذایی، استفاده پزشکی یا سایر الزامات تنظیم شده داشته باشد، درجه خاص کاربرد و اسناد پشتیبان باید جداگانه تأیید شوند.
پلی کربنات معمولاً برای محصولات شکلدهیشدهی سخت انتخاب میشود، زیرا ترکیبی از چقرمگی، پایداری ابعادی و مقاومت حرارتی را با قابلیت تولید قطعات سهبعدی دقیق با استفاده از شرایط شکلدهی مناسب ارائه میدهد.
چرا از فیلم پلی کربنات برای ترموفرمینگ استفاده کنیم؟
- مقاومت بالا در برابر ضربه: پلی کربنات مقاومت بالایی در برابر ضربه برای اجزای محافظ و صنعتی شکل داده شده فراهم میکند.
- چقرمگی خوب: مناسب برای قطعاتی که نیاز به مقاومت بهتری در برابر ترک خوردگی یا آسیب مکانیکی در حین جابجایی و سرویس دارند.
- پایداری ابعادی: به قطعات شکل داده شده کمک میکند تا شکل و تناسب خود را حفظ کنند، زمانی که مواد و فرآیند به درستی کنترل شوند.
- مقاومت در برابر حرارت: پلی کربنات نسبت به بسیاری از پلاستیکهای بستهبندی عمومی، قابلیت حرارتی بالاتری ارائه میدهد.
- شکلپذیری: گونههای مناسب را میتوان با حرارت، خلاء یا فشار به اجزای سهبعدی شکل داد.
- گزینههای سطح: بافتهای صیقلی، برس خورده و الماسی، نیازهای عملکردی و تزئینی مختلفی را پشتیبانی میکنند.
- رنگهای سفارشی: رنگهای طبیعی و سفارشی را میتوان با توجه به الزامات پروژه مورد بحث قرار داد.
فیلم پلی کربنات ترموفرمینگ
در طول ترموفرمینگ، فیلم PC یا مواد ورق تا زمانی که به حالت شکلپذیری برسد، گرم میشود و سپس با استفاده از خلاء، فشار هوا، کمک مکانیکی یا ترکیبی از روشها، در مقابل قالب شکل داده میشود.
یکنواختی گرمایش مهم است زیرا دماهای ناهموار میتواند منجر به کشش ناهموار، تولید ضعیف جزئیات، تاب برداشتن یا ضخامت دیواره ناهماهنگ شود. هندسه قالب و نسبت کشش نیز بر میزان کشش مواد به داخل حفرههای عمیق تأثیر میگذارند.
بنابراین، ضخامت مواد ورق باید بر اساس حداقل ضخامت دیواره تمامشده قابل قبول انتخاب شود، نه فقط ضخامت اولیه اسمی.
شکلدهی تحت خلاء در مقابل شکلدهی تحت فشار
| روش تشکیل |
ویژگی های معمول |
| شکلدهی خلاء |
از خلاء برای کشیدن فیلم PC گرم شده یا مواد ورق روی قالب استفاده میکند؛ معمولاً برای پوششها، سینی ها ، پوستهها و اشکال نسبتاً ساده استفاده میشود. |
| شکلدهی تحت فشار |
از فشار هوای اضافی برای هل دادن مواد به سمت قالب استفاده میکند و میتواند بازتولید جزئیات را برای سطوح شکلگرفتهی دشوارتر بهبود بخشد. |
| قالبگیری تطبیقی |
از ابزارهای جفتسازی برای کنترل شکل ماده استفاده میکند و ممکن است کنترل ابعادی یا ضخامت دیواره را برای طرحهای منتخب بهبود بخشد. |
ضخامت دیواره پس از تشکیل
یکی از مهمترین ملاحظات در کاربردهای بلیستر و ترموفرمینگ، نازک شدن دیواره است. هنگامی که یک PC مسطح مواد ورق تا یک حفره عمیق کشیده میشود، ماده لزوماً ضخامت اولیه خود را در هر ناحیه از قطعه نهایی حفظ نمیکند.
گوشهها، دیوارههای جانبی و نواحی کشش عمیق میتوانند از ضخامت اولیه نازکتر شوند. میزان نازک شدن به عمق کشش، هندسه قالب، دمای شکلدهی، طراحی کمک قالب و روش شکلدهی بستگی دارد.
| عامل شکلدهنده، |
چرا مهم است؟ |
| ضخامت اولیه |
مقدار اولیه مواد موجود برای کشش را تعیین میکند |
| عمق رسم |
حفرههای عمیقتر عموماً کشش بیشتری در ماده ایجاد میکنند |
| نسبت کشش |
نسبتهای بالاتر میتوانند تغییرات ضخامت دیواره را افزایش دهند |
| هندسه قالب |
گوشههای تیز و حفرههای باریک میتوانند توزیع یکنواخت مواد را دشوارتر کنند. |
| مشخصات گرمایش |
گرمایش یکنواخت، شکلدهی و توزیع مواد با کنترل بیشتر را پشتیبانی میکند. |
| کمک پلاگین |
میتواند به توزیع مواد در حفرههای عمیقتر در فرآیندهای شکلدهی انتخابشده کمک کند. |
گزینههای سطحی برای فیلم تاول پلی کربنات
| سطح |
ظاهر معمولی |
کاربردهای ممکن |
| جلا داده شده / صیقل داده شده |
سطوح صاف با وضوح بالاتر |
پوششهای شفاف، اجزای تاولمانند و پنجرههای محافظ |
| جلا داده شده / برس خورده |
یک طرف صاف با بافت برس خورده تزئینی |
پنلهای تزئینی، قابها و اجزای خاص |
| جلا داده شده / الماسی |
سطح طرحدار یا تزئینی |
پوستههای تزئینی، پوششها و اجزای صنعتی شکلگرفته |
کاربردهای فیلم پلی کربنات ترموفرم پذیر
فیلم پلی کربنات برای کاربردهای فرمدهیشدهی دشوار که در آنها چقرمگی و عملکرد ساختاری از بستهبندیهای یکبار مصرف کمهزینه مهمتر است، مناسب است.
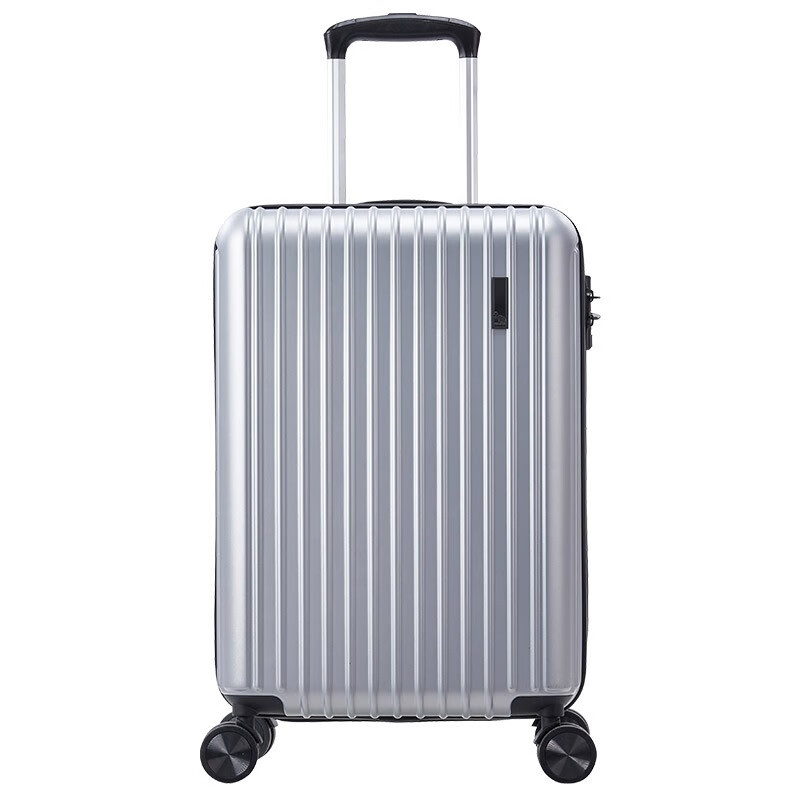
![فیلم پلی کربنات ترموفرم شده برای اجزای چمدان]()
قطعات چمدان و پوسته محافظ
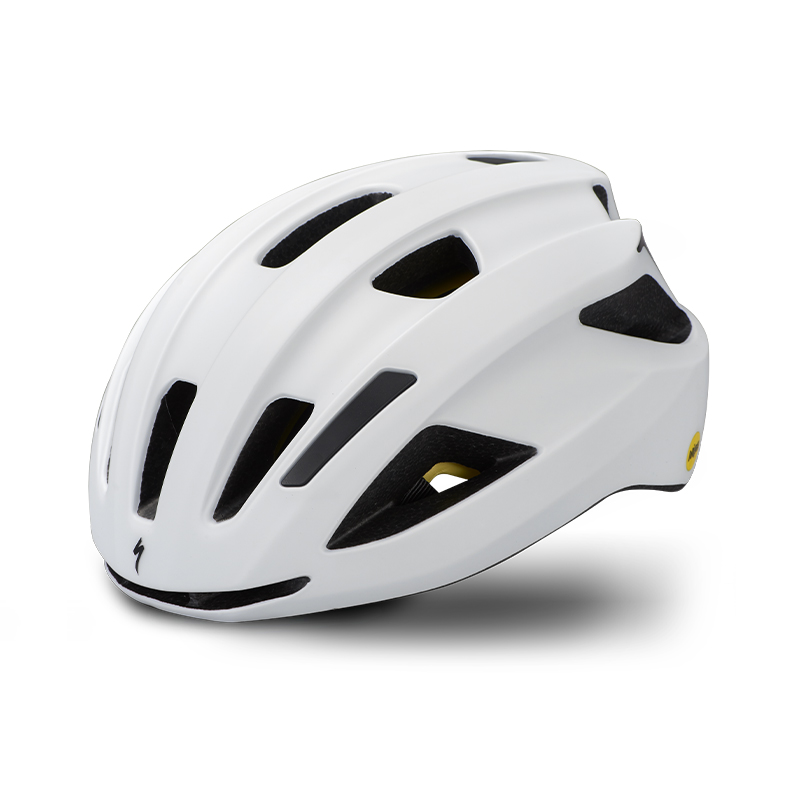
![پلی کربنات ترموفرم شده مواد ورق برای اجزای کلاه ایمنی]()
کلاه ایمنی و اجزای محافظ
| برنامه |
الزامات معمول |
| اجزای تاول ترموفرم شده |
شکلپذیری، چقرمگی، پایداری ابعادی و ظاهر سطح |
| بسته بندی محافظ |
مقاومت در برابر ضربه و استحکام قطعات تشکیل شده برای محصولات با ارزش بالا یا صنعتی |
| پوششهای محافظ |
مقاومت در برابر ضربه، شفافیت و حفظ شکل |
| اجزای چمدان |
استحکام، ظاهر تزئینی و شکلدهی سهبعدی |
| اجزای کلاه ایمنی |
مقاومت در برابر ضربه، عملکرد شکلدهی و پایداری ابعادی؛ رعایت ایمنی نهایی به طراحی و آزمایش محصول نهایی بستگی دارد |
| قطعات صنعتی شکل داده شده |
مقاومت حرارتی، استحکام مکانیکی و شکلپذیری تکرارپذیر |
پلی کربنات در مقابل PET و PVC برای تشکیل تاول
انتخاب مواد باید بر اساس کاربرد نهایی باشد، نه اینکه فرض کنیم یک ماده تاولزن برای هر بسته یا قطعهای مناسب است.
| مواد |
موقعیت یابی عمومی |
| پلی کربنات |
زمانی انتخاب میشود که چقرمگی، مقاومت ضربه، پایداری ابعادی یا عملکرد حرارتی بالاتری مورد نیاز باشد. |
| PET / APET |
به طور گسترده برای بستهبندیهای شفاف مصرفی، سینی ها و کاربردهای عمومی ترموفرمینگ استفاده میشود. |
| PVC |
مواد ترموفرمینگ صلب رایج مورد استفاده برای بستهبندی تاول زده و سایر کاربردهای شکلدهی شده |
برای بستهبندیهای بلیستر خردهفروشی یکبار مصرف که در آنها مقاومت در برابر ضربه یا دمای بالا مورد نیاز نیست، ممکن است ترموپلاستیک دیگری مناسبتر باشد. پلیکربنات در درجه اول باید زمانی انتخاب شود که خواص مکانیکی، حرارتی یا ابعادی آن مزیت معناداری برای محصول نهایی ایجاد کند.
الزامات مهم برای بسته بندی تاول زده شده
اگر محصول نهایی به جای یک قطعه ترموفرم شده مستقل، یک بستهبندی تاولزده آببندی شده باشد، ساختار کامل بسته باید ارزیابی شود. شکلپذیری به تنهایی سازگاری با آببندی را تأیید نمیکند.
| الزامات |
آنچه خریداران باید تأیید کنند |
| روش آب بندی |
آببندی حرارتی، آببندی چسبی، آببندی RF یا سایر روشهای بستن بستهبندی |
| جنس پوشش/پشتبند |
کارت، فویل، فیلم یا بستر دیگری که با تاول تشکیل شده استفاده میشود |
| قدرت مهر و موم |
عملکرد لازم برای جدا شدن یا چسباندن بسته نهایی |
| تماس با محصول |
در صورت لزوم، الزامات مربوط به مواد غذایی، دارویی، پزشکی یا سایر موارد تماس تنظیمشده |
| استریلیزاسیون |
روش استریلیزاسیون و الزامات اعتبارسنجی در صورت لزوم |
مهم: فیلم استاندارد PC نباید به طور خودکار برای بستهبندیهای بلیستر در تماس با مواد غذایی، دارویی یا تجهیزات پزشکی مناسب در نظر گرفته شود. در مواردی که این الزامات اعمال میشود، قبل از انتخاب مواد، کاربرد مورد نظر و مستندات مورد نیاز را مشخص کنید.
نحوه انتخاب ضخامت فیلم پلی کربنات
ضخامت اولیه صحیح به ابعاد قطعه، عمق کشش، بار، سختی و حداقل ضخامت دیواره مورد نیاز پس از شکلدهی بستگی دارد.
| عوامل پروژه |
ملاحظات انتخاب |
| فرم کم عمق |
فیلم نازک ممکن است در مواردی که عمق کشش و بار سازه محدود است، مناسب باشد. |
| کشش عمیق |
ممکن است برای جبران نازک شدن دیواره، نیاز به افزایش قطر اولیه باشد. |
| عملکرد حفاظتی |
در مواردی که ضربه یا عملکرد سازهای اهمیت دارد، ممکن است به ضخامت نهایی بیشتری نیاز باشد. |
| جزئیات بالا |
درجه مواد و روش شکلدهی باید از بازتولید جزئیات قالب پشتیبانی کند |
| ظاهر |
پرداخت سطح و ضخامت باید پس از شکلدهی، بهویژه برای قطعات شفاف، ارزیابی شود. |
نمونه اولیه و آزمایش شکلدهی
برای یک قطعه جدید تاول زده یا ترموفرم شده، آزمایش نمونه قبل از تولید انبوه توصیه میشود. یک آزمایش شکلدهی میتواند به ارزیابی توزیع ضخامت دیواره، تعریف گوشهها، ظاهر سطح، تاب برداشتن و پایداری ابعادی کمک کند.
در صورت امکان، نقشه قطعه نهایی، ضخامت اولیه، ابعاد حفره و روش شکلدهی را در اختیار HSQY قرار دهید تا بتوان فیلم PC یا مشخصات مواد ورق نظر را با دقت بیشتری ارزیابی کرد.
چه اطلاعاتی باید برای دریافت قیمت ارائه دهید؟
| اطلاعات مورد نیاز |
برای ارائه |
| کاربرد |
بستهبندی تاولزده، پوشش محافظ، پوسته، اجزای کلاه ایمنی، قطعات چمدان یا سایر محصولات شکلگرفته |
| فیلم / ورق |
فرمت مورد نیاز برای تهیه لوازم |
| ضخامت اولیه |
گیج و تلرانس اسمی مورد نیاز |
| عرض / اندازه |
عرض رول یا ابعاد مواد ورق |
| سطح |
صیقلی، برس خورده، الماسی یا سایر پرداختهای مورد نیاز |
| رنگ |
رنگ طبیعی یا سفارشی |
| روش تشکیل |
شکلدهی با خلاء، شکلدهی تحت فشار، قالب همسان یا فرآیند دیگر |
| عمق رسم |
حداکثر عمق حفره و ترسیم قطعه در صورت موجود بودن |
| ضخامت دیواره نهایی |
حداقل ضخامت قابل قبول پس از شکلدهی، در صورت مشخص بودن |
| الزامات ویژه |
UV، شعله، نوری، تماس با مواد غذایی، پزشکی، آببندی یا سایر الزامات خاص کاربرد |
| مقدار |
نمونه، مقدار آزمایشی، سفارش منظم و تقاضای سالانه |
برگه اطلاعات فیلم پلی کربنات تاول زده
![دانلود PDF فیلم پلی کربنات تاول زده]() برگه اطلاعات فیلمهای پلی کربنات تاول زده.pdf
بسته بندی و تحویل
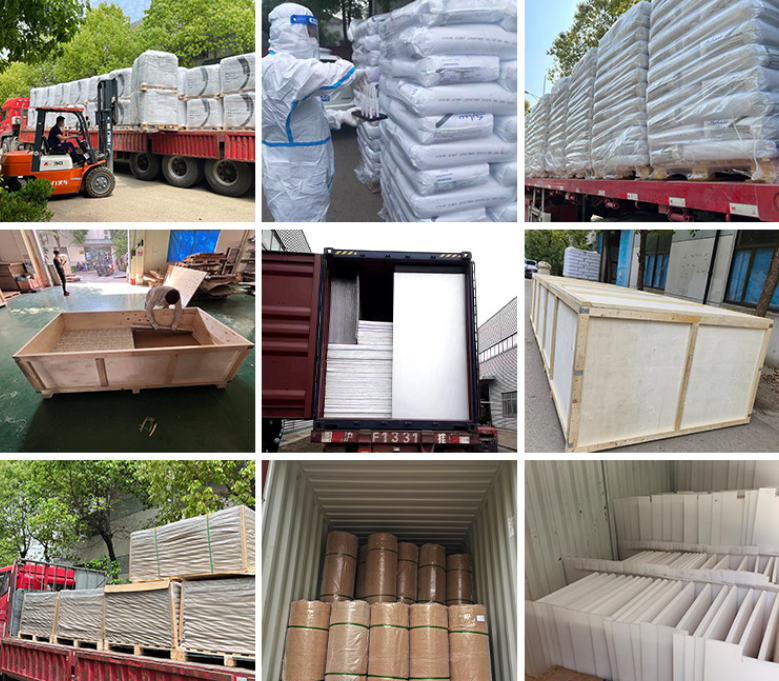
فیلم پلی کربنات و مواد ورق بر اساس ضخامت، ابعاد، الزامات سطحی و شرایط حمل و نقل بین المللی بسته بندی می شوند. بسته بندی محافظ به کاهش آلودگی، خراش سطحی، آسیب لبه و تغییر شکل رول در حین نگهداری و حمل و نقل کمک می کند.
![بسته بندی و تحویل فیلم تاول پلی کربنات]()
بسته بندی صادراتی برای فیلم و ورق پلی کربنات
سوالات متداول در مورد فیلم تاول پلی کربنات
فیلم تاول پلی کربنات چیست؟
فیلم تاول پلی کربنات، فیلم نازک PC یا مواد ورق است که برای گرم کردن و شکل دادن به شکلهای تاول سهبعدی، پوششهای محافظ، پوستهها یا سایر اجزای ترموفرمینگ شده در نظر گرفته شده است.
آیا میتوان فیلم پلی کربنات را با حرارت شکل داد؟
بله. گریدهای مناسب پلی کربنات را میتوان با حرارت، خلاء یا فشار شکل داد. عملکرد شکلدهی به ضخامت لایه نازک، گرید، شرایط گرمایش، نسبت کشش و طراحی قالب بستگی دارد.
چه ضخامتهایی موجود است؟
HSQY در حال حاضر ضخامتهای فیلم از 0.25 میلیمتر تا 0.5 میلیمتر و ضخامتهای مواد ورق از 0.5 میلیمتر تا 1.5 میلیمتر را برای این طیف محصولات فهرست میکند.
چه عرضهایی موجود است؟
عرضهای استاندارد فیلم ۹۳۰ میلیمتر و ۱۲۲۰ میلیمتر هستند. عرضهای استاندارد مواد ورق ۹۱۵ میلیمتر و ۱۰۰۰ میلیمتر هستند. موجودی باید بر اساس ضخامت و پرداخت سطح تأیید شود.
بعد از ترموفرمینگ چه اتفاقی برای ضخامت فیلم میافتد؟
این لایه معمولاً در نواحی که در حین شکلدهی کشیده میشود، نازکتر میشود. حفرههای عمیق، گوشهها و دیوارههای جانبی ممکن است ضخامت نهایی کمتری نسبت به مواد ورق تخت اولیه داشته باشند. بنابراین، ضخامت اولیه باید مطابق با طراحی قطعه نهایی انتخاب شود.
تفاوت بین وکیوم فرمینگ و پرس فرمینگ چیست؟
شکلدهی خلاء از خلاء برای کشیدن پلاستیک گرم شده به سمت قالب استفاده میکند. شکلدهی تحت فشار، فشار هوای مثبت را اضافه میکند و میتواند جزئیات قطعات انتخاب شده را بهبود بخشد. فرآیند مناسب به هندسه و الزامات سطح بستگی دارد.
آیا فیلم پلی کربنات برای قطعات تاول زده شفاف مناسب است؟
فیلم پلی کربنات صیقل داده شده طبیعی میتواند برای قطعات شفاف شکل داده شده که در آنها چقرمگی و قابلیت دید مورد نیاز است، استفاده شود. شفافیت نهایی به گرید دقیق، ضخامت، شرایط شکلدهی و پرداخت سطح بستگی دارد.
آیا میتوانید فیلم پلی کربنات رنگی تهیه کنید؟
برای سفارشهای B2B واجد شرایط، میتوان در مورد رنگهای سفارشی بحث کرد. هنگام درخواست پیشفاکتور، مرجع رنگ، ضخامت، سطح، کاربرد و تعداد مورد نیاز را ارائه دهید.
آیا این فیلم PC برای بستهبندی تاولهای دارویی یا غذایی مناسب است؟
فیلم استاندارد PC قابل شکلدهی حرارتی نباید به طور خودکار برای بستهبندیهای پزشکی، دارویی یا در تماس با مواد غذایی مناسب فرض شود. این کاربردها نیاز به درجه مناسب و مستندات انطباق پشتیبانی برای استفاده مورد نظر دارند.
آیا میتوان فیلم تاول پلی کربنات را با حرارت آببندی کرد؟
قابلیت آببندی به درجه دقیق پلیکربنات، پوشش، جنس لایه پشتی و فرآیند آببندی بستگی دارد. اگر لازم است تاول به کارت، فویل یا فیلم دیگری آببندی شود، سیستم آببندی مورد نیاز را فراهم کنید تا سازگاری آن ارزیابی شود.
آیا میتوانم قبل از تولید انبوه درخواست نمونه کنم؟
بله. برای پروژههای جدید ترموفرمینگ، نمونهبرداری و شکلدهی آزمایشی توصیه میشود تا رفتار شکلدهی، ضخامت دیواره، ظاهر سطح و ابعاد قطعه نهایی ارزیابی شود.
برای دریافت قیمت چه اطلاعاتی باید ارائه دهم؟
لطفاً کاربرد، ضخامت، عرض یا ابعاد مواد ورق ، رنگ، بافت سطح، روش شکلدهی، عمق کشش، نقشه قطعه نهایی، الزامات عملکرد ویژه، مقدار سفارش و مقصد را ارائه دهید.
گواهینامهها
درباره گروه پلاستیک HSQY
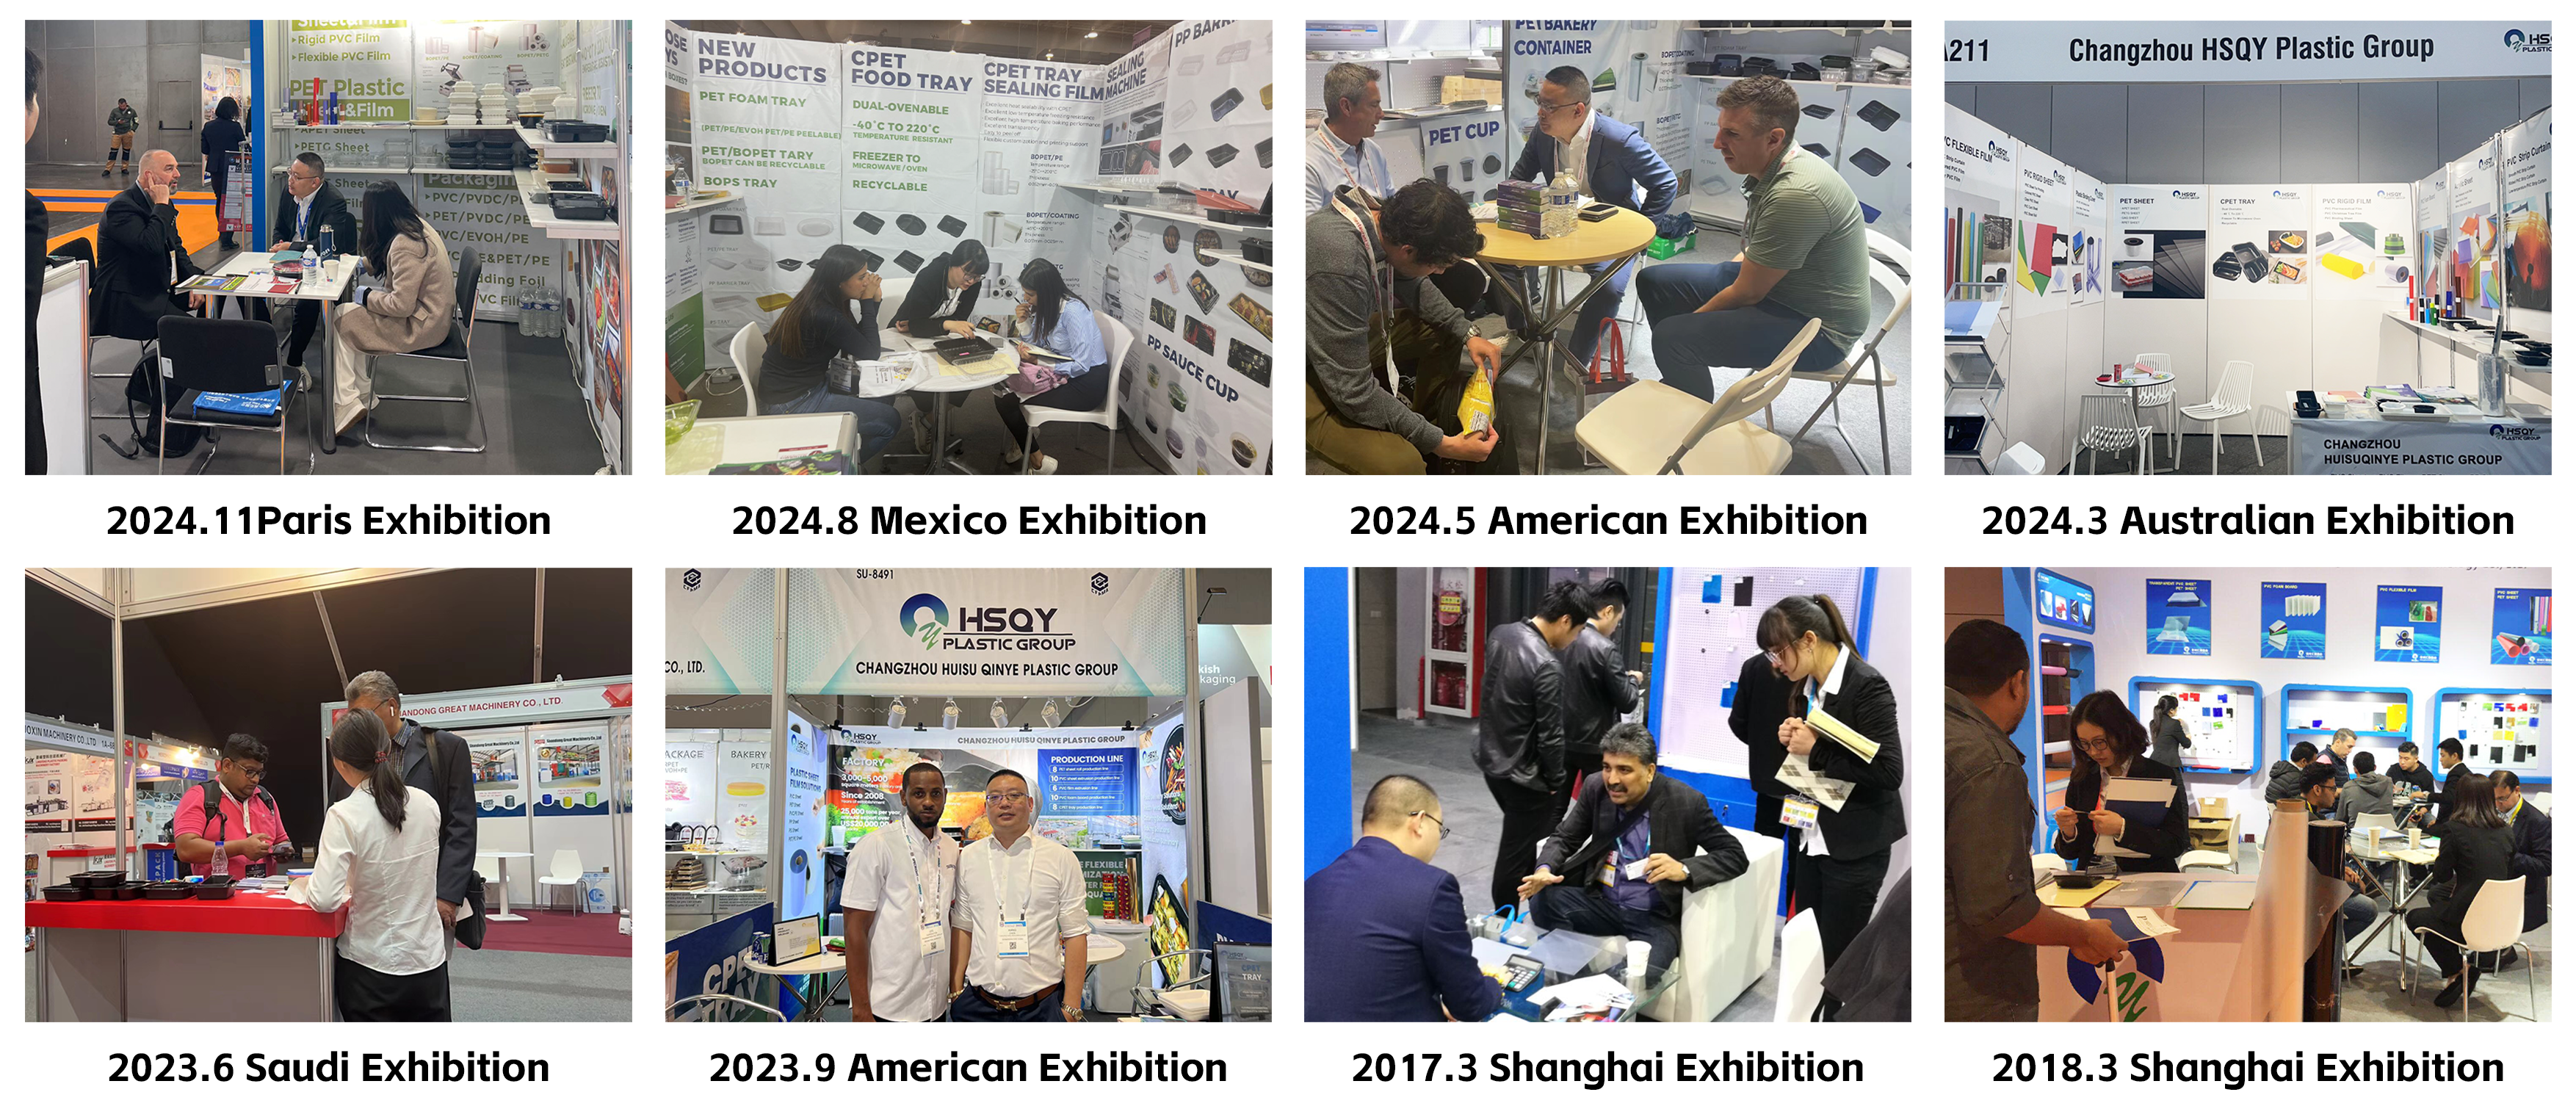
گروه پلاستیک HSQY فیلم پلی کربنات و مواد ورق را برای ترموفرمرهای بینالمللی، مبدلهای پلاستیک، تولیدکنندگان صنعتی، توزیعکنندگان و مشتریان OEM تأمین میکند. گزینههای موجود شامل ضخامتها، عرضها، رنگها و بافتهای سطحی مختلف برای کاربردهای شکلدهی خاص پروژه است.
![نمایشگاههای بینالمللی گروه پلاستیک HSQY]()
گروه پلاستیک HSQY در نمایشگاههای جهانی با خریداران بینالمللی، مبدلها و شرکای صنعتی دیدار میکند.