Film blister rigide de qualité pharmaceutique PVC
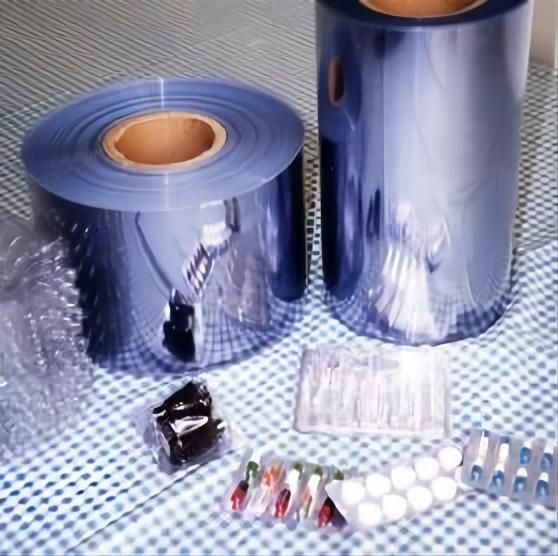
Le film rigide pharmaceutique HSQY PVC est une bande thermoformable conçue pour le conditionnement sous blister de comprimés, gélules, pilules et autres produits pharmaceutiques solides stables. Ce film offre une transparence optimale, une rigidité contrôlée, des performances de formage constantes et une compatibilité avec les opercules en aluminium à pression adaptés.
HSQY fournit des films pharmaceutiques rigides PVC d'épaisseurs allant de 0,15 mm à 0,5 mm, de largeurs allant jusqu'à 1000 mm et de diamètres de rouleaux allant jusqu'à 600 mm. Les largeurs de référence courantes comprennent 130 mm et 250 mm, tandis que la largeur de la fente, l'épaisseur, le diamètre du rouleau, les spécifications du noyau et l'emballage peuvent être personnalisés en fonction de la machine à blister et des spécifications d'emballage approuvées.
Qu'est-ce qu'un film blister rigide pharmaceutique PVC ?
Le film rigide pharmaceutique PVC PVC un film thermoplastique non plastifié utilisé comme support de formation de cavités dans de nombreux emballages thermoformés de médicaments sous blister. Lors du conditionnement, ce film est chauffé, mis en forme pour former des cavités, remplies de la forme pharmaceutique et scellées à un matériau de scellage compatible.
Les comprimés et gélules transparents PVC restent visibles pour l'inspection et la présentation. Des formulations pharmaceutiques colorées ou opaques peuvent également être développées lorsque l'identification, le marquage ou la protection contre la lumière sont nécessaires, sous réserve d'une évaluation de la stabilité du produit et de la conformité réglementaire.
L'emballage rigide simple PVC offre des performances de thermoformage économiques et une protection environnementale de base, mais ne doit pas être choisi systématiquement pour les médicaments très sensibles à l'humidité ou à l'oxygène. Le choix de l'emballage pharmaceutique doit se fonder sur la stabilité du médicament, la durée de conservation souhaitée, les conditions climatiques de distribution et la structure complète de la plaquette thermoformée.
Images de films pharmaceutiques rigides PVC

Film pharmaceutique rigide PVC

Film pour plaquettes thermoformées de comprimés et de gélules PVC

Film rigide pour la formation de bulles PVC
Spécifications des films rigides pharmaceutiques PVC
Les dimensions des rouleaux doivent être adaptées à la machine à blisters, à l'outillage de formage, au système de déroulement et à la cadence de production. Les spécifications finales doivent être validées par des essais en ligne et une qualification d'emballage pharmaceutique avant la production commerciale.
| de la propriété |
Détails |
| Nom du produit |
Film blister rigide de qualité pharmaceutique PVC |
| Matériel |
Rigide PVC |
| Couleur standard |
Transparent ; autres couleurs sous réserve de formulation et de qualification |
| Épaisseur |
0,15 mm - 0,5 mm |
| Largeur maximale |
Jusqu'à 1000 mm |
| Largeurs de référence communes |
130 mm et 250 mm |
| Calibre de référence commun |
0,25 mm - 0,33 mm pour certaines spécifications existantes |
| Diamètre maximal du rouleau |
Jusqu'à 600 mm |
| Format de l'approvisionnement |
Rouleaux refendus et spécifications de rouleaux personnalisés |
| Méthode de formage |
Thermoformage sur des équipements compatibles pour le conditionnement pharmaceutique sous blister après validation de la ligne |
| Compatibilité du couvercle |
Feuille d'opercule en aluminium compatible avec laque thermoscellable compatible PVC , sous réserve de validation |
| Application typique |
Comprimés, gélules et autres plaquettes thermoformées pharmaceutiques à dose solide stable |
Exigences clés pour les films blister pharmaceutiques PVC
Épaisseur constante
La constance de l'épaisseur contribue à une formation uniforme des cavités, à une manipulation stable de la bande et à des conditions de scellage reproductibles. Les acheteurs du secteur pharmaceutique doivent définir les exigences d'épaisseur et de tolérance dans le cahier des charges approuvé.
Thermoformage fiable
Le film PVC doit former des cavités régulières sans amincissement excessif, déformation ni instabilité de la bande. Le comportement au formage dépend de la qualité du film, de son épaisseur, de la géométrie de la cavité, de la conception du dispositif de chauffage, de la vitesse de la ligne et de la pression de formage.
Surface propre et qualité optique
Les produits pharmaceutiques transparents PVC doivent avoir une qualité visuelle contrôlée avec un minimum de gels, de points de cristal, de taches noires, de rayures, de bulles, de lignes d'écoulement et d'autres défauts qui pourraient affecter l'apparence ou les performances de la machine.
Enroulement à plat et contrôlé
La planéité contrôlée, la tension d'enroulement, les bords des rouleaux et le glissement de surface permettent à la bande de formation de passer de manière constante dans la machine d'emballage sous blister.
Traçabilité des lots
Les acheteurs d'emballages pharmaceutiques doivent définir les exigences relatives à l'identification des lots, aux étiquettes en rouleau, aux rapports d'inspection, à la documentation de certification et au contrôle des modifications dans le cahier des charges d'approvisionnement approuvé.
Procédé de conditionnement sous blister pharmaceutique
Dans un procédé typique de thermoformage de blisters pharmaceutiques, la bande rigide de formage PVC est déroulée et chauffée à une température de formage contrôlée. La bande chauffée est ensuite mise en forme en cavités par aspiration, pression ou assistance mécanique, selon l'équipement d'emballage.
Les comprimés ou les gélules sont ensuite insérés dans les alvéoles. Un opercule en aluminium compatible est positionné sur la plaquette formée et scellé par un procédé contrôlé de température, de pression et de durée de maintien. La plaquette thermoformée est ensuite codée, perforée, découpée et inspectée conformément au processus de conditionnement.
La bande de formage, le film de scellage, le vernis thermoscellable, la conception de la cavité et les réglages de la machine doivent être évalués comme un système d'emballage unique plutôt que comme des matériaux indépendants.
Films blister pharmaceutiques simples PVC vs films blister pharmaceutiques à haute barrière
Le matériau rigide simple PVC est couramment utilisé pour les plaquettes thermoformées pharmaceutiques standard, mais il offre une barrière contre l'humidité inférieure à celle des structures revêtues ou laminées à barrière plus élevée. Le choix du matériau approprié doit se baser sur les données de stabilité du produit plutôt que sur le seul coût ou les performances de formage.
| de structure |
Niveau de barrière |
Sélection typique |
| Rigide PVC |
Barrière de base |
Produits solides stables avec des exigences de protection d'emballage modérées |
| PVC / PVDC |
barrière à l'humidité et à l'oxygène plus élevée |
Produits plus sensibles à l'humidité ou à l'oxygène |
| PVC / PCTFE |
Très haute protection contre l'humidité selon la structure du stratifié |
Produits très sensibles à l'humidité nécessitant un emballage transparent à haute barrière |
| Aluminium formé à froid |
Barrière très élevée contre l'humidité, l'oxygène et la lumière lorsque la forme et le scellage sont corrects. |
Produits pharmaceutiques hautement sensibles après validation de l'emballage |
HSQY's La gamme de matériaux d'emballage pharmaceutiques PVC comprend des structures rigides PVC et des structures laminées ou revêtues connexes pour différentes exigences d'emballage blister.
Comment choisir l'épaisseur du film PVC pour l'emballage blister
L'épaisseur du film doit être choisie en fonction de la géométrie de la cavité, des dimensions de la forme galénique, de la largeur de la bande, de la rigidité requise, de la profondeur de formage et des conditions de la machine à blisters. Une cavité plus profonde ou plus complexe peut entraîner un amincissement local plus important lors du thermoformage.
| Informations sur les facteurs de sélection |
à confirmer |
| Forme posologique |
Comprimé, capsule ou autre forme posologique solide |
| Géométrie de la cavité |
Profondeur de la cavité, diamètre, rayon d'angle et rapport d'étirage |
| Type de machine |
Ligne de thermoformage rotative, à plateau ou autre ligne validée |
| Vitesse de production |
Vitesse de ligne cible et temps de chauffage |
| Exigence de barrière |
Sensibilité aux médicaments, durée de conservation et climat de stockage |
Spécifications personnalisées des rouleaux pour les lignes de conditionnement sous blister
Les acheteurs de films blister pharmaceutiques doivent spécifier plus que la largeur et l'épaisseur. La configuration des rouleaux influe directement sur la stabilité du déroulement, la fréquence de changement de bobine et la manutention par la machine.
Épaisseur et tolérance du film.
Largeur de fente et tolérance de largeur.
Diamètre intérieur et matériau du noyau.
Diamètre extérieur maximal du rouleau.
Poids maximal des rouleaux accepté par la machine.
Sens du serpentin.
Exigence de glissement ou de blocage de surface.
Nombre maximal de joints ou d'épissures autorisé.
Exigences relatives à l'étiquetage des rouleaux et à la traçabilité des lots.
Spécifications relatives à l'emballage de protection et à la palette.
Compatibilité des feuilles d'aluminium pour opercules
Le dispositif rigide PVC est généralement scellé sur une feuille d'aluminium pharmaceutique à passage direct, enduite d'un vernis thermoscellable compatible avec PVC . La fiabilité du scellage dépend de la combinaison optimale du film de formage, du vernis, de la température de scellage, de la pression, du temps de maintien et de la conception de l'outil de scellage.
Avant l'approbation commerciale, le transformateur doit valider la résistance du scellage, l'aspect, l'étanchéité et l'intégrité de l'emballage dans les conditions de production et de stabilité spécifiées.
Applications des films pharmaceutiques rigides PVC
Le matériau rigide simple PVC est principalement utilisé comme bande de formage pour les médicaments à dose solide relativement stables où la transparence, le traitement économique et les performances de thermoformage standard sont requis.
Conditionnement sous blister pour comprimés : alvéoles transparentes ou colorées pour comprimés ronds, ovales et autres formats.
Conditionnement sous blister pour capsules : Cavités thermoformées pour capsules dures et autres produits en capsules qualifiés.
Emballages de pilules et de produits nutraceutiques : Produits de santé et nutraceutiques à dose solide sélectionnés après évaluation des matériaux et de la stabilité.
Conditionnement pharmaceutique vétérinaire : Comprimés et gélules vétérinaires sélectionnés dont la structure de blister approuvée répond aux exigences du produit.
Les applications à dose liquide, suppositoires et à haute barrière peuvent nécessiter des structures laminées ou revêtues spécialisées plutôt que des structures rigides mono standard PVC .
Exigences en matière de qualité et de documentation pharmaceutiques
L’emballage primaire pharmaceutique exige une qualification spécifique du matériau. Les certificats généraux de l’entreprise ou les rapports d’inspection de tiers ne doivent pas être considérés comme une preuve suffisante qu’une qualité particulière de PVC est approuvée pour tous les médicaments ou tous les marchés.
Les acheteurs doivent vérifier la documentation requise en fonction de la nuance exacte du matériau, du site de fabrication et du marché de destination. Selon le programme de qualification, le dossier demandé peut comprendre :
Spécifications du produit approuvées.
Certificat d'analyse ou certificat de conformité, le cas échéant.
Traçabilité des lots et des rouleaux.
Informations sur les matières premières et les substances réglementées.
Emballage pharmaceutique applicable ou documentation pharmacopéique, le cas échéant.
Documents de gestion de la qualité relatifs au site de production concerné.
Exigences en matière de contrôle des changements et de notification.
Informations relatives au stockage, à la durée de conservation et aux tests de renouvellement, le cas échéant.
Éléments de contrôle de la qualité
| de la zone d'inspection |
Contrôles typiques |
| Dimensions |
Épaisseur, variation d'épaisseur, largeur de fente et tolérance de largeur |
| Qualité visuelle |
Gels, points noirs, yeux de poisson, rayures, lignes d'écoulement, bulles et contamination |
| Performance Web |
Comportement à plat, gauchissement, blocage, rétrécissement, glissement et électricité statique |
| Qualité du rouleau |
Enroulement, alignement des bords, état du noyau, diamètre des rouleaux et joints autorisés |
| Identification |
Code produit, numéro de lot, numéro de rouleau, informations de production et étiquette de traçabilité |
Stockage et manipulation des films pharmaceutiques PVC
Conservez les rouleaux pharmaceutiques PVC dans leur emballage protecteur d'origine dans un endroit de stockage propre, sec et ventilé, à l'abri de la lumière directe du soleil, de la chaleur excessive, de la poussière et de la contamination.
Lors du transfert des rouleaux d'un entrepôt frigorifique vers une zone de production plus chaude, prévoyez un temps de conditionnement suffisant avant d'ouvrir l'emballage protecteur afin de réduire le risque de condensation sur la surface du film.
La durée de stockage, les exigences de nouveau test et les limitations environnementales doivent être conformes aux spécifications du produit approuvées pour la qualité exacte.
Informations requises pour un devis de film pharmaceutique PVC
Épaisseur et tolérance requises.
Largeur et tolérance du rouleau fendu.
Diamètre intérieur du noyau.
Diamètre maximal du rouleau ou poids maximal du rouleau.
Exigence de couleur transparente, teintée ou opaque.
Fabricant et modèle de la machine à blisters, le cas échéant.
Dimensions de la cavité ou dessin de la bulle.
Comprimé, capsule ou autre forme posologique.
Film de scellage et système de fermeture requis.
Exigences en matière de documentation relative au marché cible et à l'industrie pharmaceutique.
Quantité initiale et volume annuel estimé.
Exigences d'emballage et port de destination.
Certifications et documents justificatifs
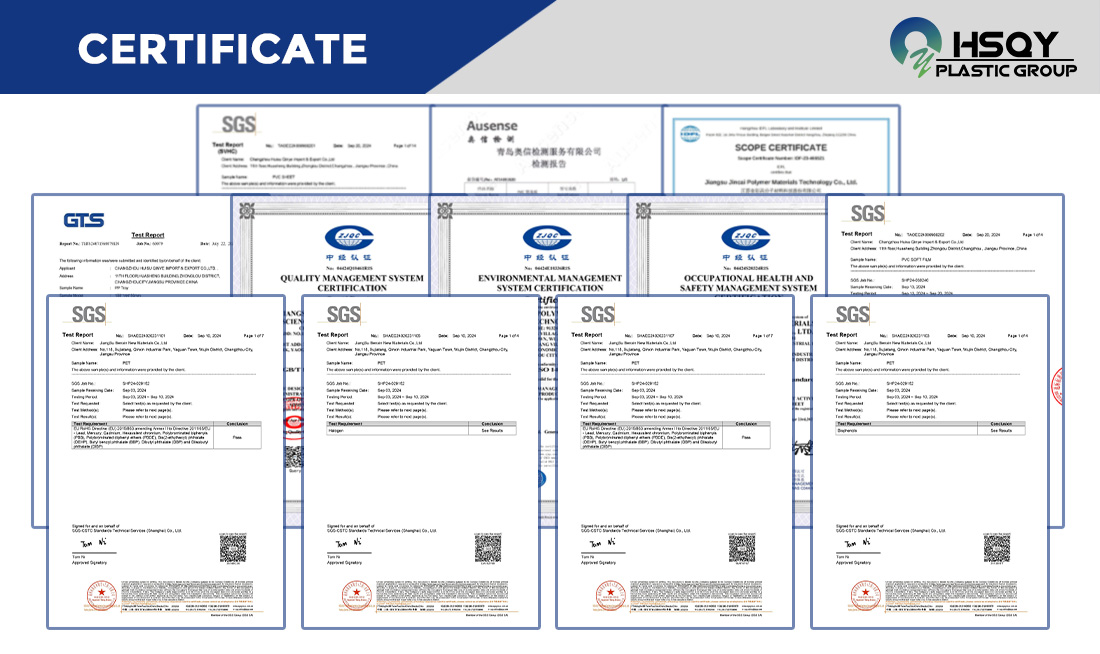
L'image du certificat ci-dessous provient de la page produit originale. Les acheteurs doivent demander des documents à jour et spécifiques au matériau, précisant la qualité pharmaceutique PVC et le site de fabrication, plutôt que de se fier uniquement à une image de certificat générique.
Si votre processus de qualification exige une documentation spécifique relative à la pharmacopée, à la réglementation, au DMF, au système qualité ou aux substances réglementées, veuillez fournir la liste des documents requis avant l'approbation de l'échantillon ou la commande commerciale.

Salons internationaux du groupe HSQY Plastic
Le groupe HSQY Plastic rencontre des transformateurs d'emballages pharmaceutiques, des distributeurs et des acheteurs industriels lors de salons internationaux pour discuter des structures des matériaux, des spécifications des machines à blisters, des rouleaux d'essai, des exigences de qualité et des programmes d'approvisionnement à long terme.

Exposition de Shanghai 2017

Exposition de Shanghai 2018

Exposition saoudienne 2023

Exposition américaine 2023

Exposition australienne 2024

Exposition américaine 2024

Exposition du Mexique 2024

Exposition de Paris 2024
Questions fréquemment posées sur le film pharmaceutique PVC
Qu'est-ce qu'un film pharmaceutique rigide PVC ?
Le film rigide pharmaceutique PVC est une bande de formage thermoformable utilisée pour créer des cavités dans les emballages blister pour les comprimés, les capsules et autres produits à dose solide qualifiés.
Quelle épaisseur de film PVC est utilisée pour les blisters pharmaceutiques ?
Cette fiche produit HSQY couvre les épaisseurs de 0,15 mm à 0,5 mm. L'épaisseur appropriée dépend de la profondeur de la cavité, des dimensions de la forme galénique, de l'outillage de blister et des conditions de production.
Est-ce que 250 microns PVC est couramment utilisé pour l'emballage blister ?
Une épaisseur d'environ 250 microns est une valeur de référence courante pour les emballages rigides pharmaceutiques PVC , mais elle ne doit pas être choisie automatiquement. L'épaisseur approuvée doit correspondre à la géométrie de la cavité, à la machine de thermoformage et à la validation du conditionnement du médicament.
Quelle est la différence entre le film blister PVC et PVC / PVDC ?
Le composé PVC simple constitue la base de formation et la barrière de base. Le PVC / PVDC ajoute une couche barrière PVDC qui offre une meilleure résistance à l'humidité et à l'oxygène, la rendant ainsi plus adaptée aux formulations sensibles.
Le simple PVC convient-il à tous les médicaments ?
Non. L'emballage simple PVC est généralement choisi pour les formulations relativement stables présentant des exigences de barrière modérées. Les médicaments sensibles à l'humidité, à l'oxygène ou à la lumière peuvent nécessiter un emballage à barrière plus élevée ou un emballage protecteur contre la lumière après évaluation de leur stabilité.
HSQY peut-il personnaliser la largeur du film PVC ?
Oui. HSQY peut étudier des largeurs de refente personnalisées jusqu'à la largeur de bande maximale indiquée de 1 000 mm. Veuillez préciser la machine de thermoformage, la largeur de l'outillage et la tolérance requise lors de votre demande de devis.
Quel est le diamètre maximal des rouleaux ?
Les informations actuelles sur le produit indiquent un diamètre de rouleau maximal d'environ 600 mm. Le diamètre et le poids définitifs du rouleau doivent être adaptés au système de déroulement du client.
Un film rigide PVC peut-il être scellé sur une feuille d'aluminium blister ?
Oui, lorsque la feuille d'aluminium de l'opercule utilise un vernis thermoscellable compatible avec PVC et que la température de scellage, la pression et le temps de maintien sont correctement validés.
Peut-on colorer un film pharmaceutique PVC ?
Des formulations colorées ou opaques peuvent être envisagées pour des raisons d'identification, d'apparence ou de protection contre la lumière. La formulation doit être examinée et validée pour l'application pharmaceutique prévue.
Le matériau rigide PVC convient-il à l'emballage de liquides ou de suppositoires ?
Le matériau rigide monobloc standard PVC ne doit pas être spécifié automatiquement pour ces applications. Le conditionnement des doses liquides et des suppositoires nécessite souvent des structures laminées spécifiques, sélectionnées en fonction de l'étanchéité, de la compatibilité chimique, de la flexibilité et des conditions de remplissage.
Quels documents dois-je demander pour le film pharmaceutique PVC ?
La documentation dépend du marché cible et du programme de qualification. Les acheteurs doivent demander des documents précisant la qualité du produit et le site de fabrication, notamment la spécification approuvée, la documentation du lot et les documents pharmaceutiques ou réglementaires applicables.
Puis-je obtenir des échantillons pour tester la machine à blisters ?
La disponibilité des échantillons peut être confirmée en fonction de l'épaisseur et de la largeur. Un rouleau d'essai est préférable pour évaluer la manipulation de la bande, le formage, le remplissage et le scellage sur une ligne de blister industrielle.
Quelles informations sont nécessaires pour établir un devis ?
Veuillez indiquer l'épaisseur, la largeur de la fente, la taille du noyau, le diamètre ou le poids du rouleau, la forme posologique, la machine à blisters, les dimensions de la cavité, la couleur, la demande annuelle, le marché réglementé, les exigences en matière de documentation, la méthode d'emballage et le port de destination.
Pourquoi acheter le film pharmaceutique PVC chez HSQY ?
HSQY fournit des films rigides PVC et des matériaux d'emballage blister pharmaceutiques connexes aux fabricants de médicaments, aux transformateurs d'emballages pharmaceutiques et aux distributeurs. Les clients peuvent discuter de la personnalisation de l'épaisseur, de la largeur de la fente, du diamètre du rouleau, de la couleur, du conditionnement et du matériau d'essai en fonction de leurs lignes de production de blisters.
Veuillez envoyer à HSQY le modèle de votre machine à blisters, le schéma de l'empreinte, les informations relatives à la sensibilité aux formes galéniques, votre marché cible et votre volume d'achat annuel. Notre équipe pourra déterminer si une structure de blister simple PVC ou une structure à barrière renforcée est plus appropriée pour votre projet.