HI Lamina PS ad Formationem Vacui et Thermoformationem
HSQY HIPS materia laminaris ad formationem vacuam resistentiam impacti, rigiditatem, et bonam formabilitatem pro patinae , involucris, tegumentis instrumentorum, tegumentis, receptaculis, ostentationibus, et componentibus industrialibus thermoformatis coniungit.
Polystyrenum Impactus Alti, vulgo HIPS abbreviatum, est materia polystyreni gummi modificata, late ad formationem vacui et thermoformationem adhibita, quia aequilibrium practicum inter tenacitatem, rigiditatem, efficaciam processus et sumptum materiae praebet.
Series productorum HSQY hodierna crassitudinem circiter 0.2mm ad 6mm, latitudines usque ad 1600mm, et colores albos, nigros vel ad singulorum necessitates aptatos amplectitur. Selectio materiae secundum profunditatem formationis, dimensiones formae, crassitudinem parietis perfectae, et requisita componentis finalis fundari debet.
![HIPS materia laminaris ad formandum in vacuo]()
HI Lamina PS ad Formationem Vacui
![Thermoformatio polystyreni ictus validi materia laminaris]()
HIPS Lamina Thermoformatoria
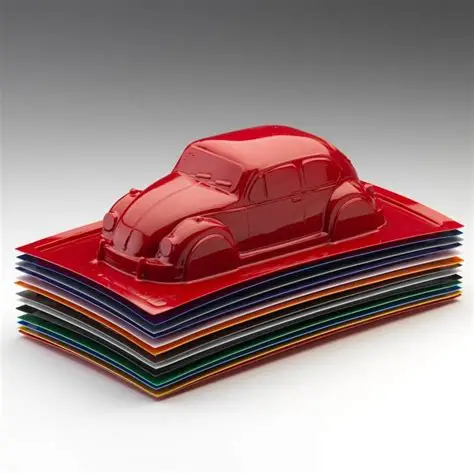
![Polystyrenum materia laminaris pro componentibus thermoformatis]()
Lamina Polystyreni pro Partibus Formatis
HIPS Specificationes Laminarum Formandarum in Vacuo
| Proprietatis |
Specificatio |
| Productum |
HIPS / Lamina Polystyreni ad Formationem Vacui |
| Materia |
Polystyrenum ( PS ) / Polystyrenum Impetus Alti ( HIPS ) |
| Crassitudo |
0.2mm - 6mm, Consuetudo |
| Latitudo Maxima |
Usque ad circiter 1600mm |
| Color |
Albus, Niger, Colores Consueti |
| Superficies |
Superficies levis; nitida, opaca vel ad usum specificum, secundum confirmationem gradus |
| Processus Formandi |
Formatio in vacuo, thermoformatio et processus formationis materia laminaris conexi secundum gradum et apparatum |
| Processus Secundarius |
Sectio, incisio ad formam, machinatio CNC, perforatio, fresatura, coniunctio, pictura, impressio et laminatio secundum specificationem |
| Applicationes Typicae |
Involucra patinae , insertiones, tegumenta instrumentorum, tegumenta, receptacula, ostentationes POP, signa, prototypa et partes industriales thermoformatae |
Nota de Specificatione: Effectus formationis pendet ex exacto gradu HIPS , crassitudine materia laminaris , condicionibus calefactionis, geometria formae et requisitis partis perfectae. Specificationes finales confirmandae sunt utens apparatu thermoformatorio et consilio partis destinatis.
Quid est lamina HIPS formanda sub vacuo?
HIPS formatio vacuo obducta { materia laminaris materia laminaris est polystyrenum ictus magni, sive planum, sive materiam formabilem idoneam ad fabricandas partes plasticas tridimensionales, suppeditatum.
Dum formatur sub vacuo, materia laminaris calefacitur donec satis flexibilis fiat. Deinde vacuum materiam calefactam contra formam trahit, ubi refrigeratur et formam desideratam retinet.
HIPS utilis est praecipue cum pars perfecta plus firmitatis quam GPPS ordinaria requirit, dum adhuc thermoformatio, tonsio et fabricatione secundaria oeconomica requiruntur.
Cur HIPS late ad formationem vacui adhibeatur
Bona formabilitas: Gradus HIPS idonei in patinae , tegumenta, opercula et receptacula formari possunt apparatu thermoformatorio consueto.
Resistentia impacti aucta: Modificatio gummi maiorem firmitatem quam GPPS ordinarium praebet.
Rigiditas utilis: Partes formatae utilem rigiditatem structuralem conservare possunt cum apta mensura initialis eligitur.
Processus oeconomicus: HIPS late eligitur pro productis magni voluminis formatis ubi sumptus materiae et processus magni momenti sunt.
Facilis sectio et fabricatio: Partes perfectae instrumentis idoneis secari, perforari, fresari et machinari possunt.
Optiones superficiei: Albus, niger, colores ad arbitrium facti et variae superficiei superficiei secundum applicationem considerari possunt.
Imprimibile et pingibile: Superficies idoneae impressionem, inscriptionem, picturam et ornatum post probationem compatibilitatis sustinere possunt.
Formatio Vacui contra Thermoformationem
Thermoformatio est processus latior calefaciendi materiam thermoplasticam materia laminaris et eam in partem tridimensionalem formandi. Formatio vacuo est una ex methodis thermoformationis communissimis.
| Processus |
Descriptio Generalis |
Usus Typicus |
| Formatio Vacui |
Pressio vacui calefactum materia laminaris contra formam trahit. |
Fercula, tegumenta, expositiones, involucra et partes formatae relative simplices |
| Pressio Formans |
Pressio aeris addita materia laminaris contra mucorem adiuvat. |
Applicationes quae maiorem superficiem detailant, subiectae materiae et instrumentis idoneis. |
| Thermoformatio Generalis |
Lata categoria comprehendens processus formationis vacui, pressionis et mechanice adiuvatae |
Involucra, instrumenta, partes industriales et producta plastica formata |
Quomodo Crassitudinem HIPS ad Formationem Vacuum Eligere
Crassitudo initialis materia laminaris est unus e maximis momenti parametris emptionis, quia materia tenuior fit dum super vel in formam extenditur.
| Directio Crassitudinis |
Directio Applicationis Generalis |
| 0.2 - 0.5mm |
Inserta tenuia patinae , et partes formatae leves |
| 0.5 - 1.0mm |
Involucra, ostentationes, tegumenta parva et res leves generales vacuo formatae |
| 1.0 - 2.0mm |
Mediae crassitudinis patinae , involucra, opercula et partes instrumentorum |
| 2.0 - 4.0mm |
Partes maiores formatae, tegumenta instrumentorum, tabulae instrumentorum et componentes industriales |
| 4.0 - 6.0mm |
Partes crassis crassitudinis formatae vel fabricatae maiorem rigiditatem initialem requirentes materia laminaris |
Hae extensiones sunt generales directiones selectionis potius quam limites applicationis fixi. Pars parva et profunda delineata crassiorem initialem materia laminaris requirere potest quam pars multo maior et superficialis.
Parametri Claves Formationis Vacui
Forma materia laminaris formans in vacuo non solum crassitudine eligenda est. Geometria formae et condiciones processus directe influunt in componente perfecto.
| Parametrus |
Cur Interest |
| Crassitudo Laminae Initialis |
Quantum materiae praesto sit ante extensionem determinat. |
| Latitudo et Longitudo Formae |
Dimensiones materia laminaris requisitas et aream prehensionis determinat. |
| Profunditas Formandi |
Cavitates profundae plerumque maiorem attenuationem parietum creant |
| Ratio Delineationis |
Adiuvat ad aestimandum quantum materia laminaris extendi debeat durante formatione. |
| Radius Anguli |
Anguli acuti possunt augere raritatem et tensionem localizatam |
| Spatium Cavitatum |
Cavitates dense inter se distantes periculum cingulorum augere possunt. |
| Uniformitas Calefactionis |
Calefactio inaequalis potest cedere et formare inconstanter. |
| Systema Vacuum |
Efficacia vacui definitionem formae et constantiam formationis afficit. |
| Crassitudo Muri Perfecti |
Ad angulos criticos, latera et cavitates profundas metiri debet. |
Distributio Crassitudinis Parietalis Post Formationem Vacui
Crassitudo impressa in specificatione HIPS materia laminaris planam originalem materia laminaris describit. Non crassitudinem cuiusque areae componenti formati perfecti repraesentat.
Dum HIPS in formam extenditur, materia redistribuitur. Anguli, latera profunda et areae a plano originali materia laminaris remotissimae substantialiter tenuiores fieri possunt.
Ubi minima crassitudo parietis critica est, emptores requisitum partis perfectae praebere et exempla in forma destinata producta aestimare debent potius quam solum crassitudinem materia laminaris originalem specificare.
Reductio cinguli inter formationem vacui
Tela reticulata (vel reticulum textum) oritur cum plicae non desideratae inter formas vel cavitates formae formantur. Haec plica afficitur a spatio inter formam, temperatura materia laminaris , incurvatione materia laminaris , geometria delineationis et ratione formationis.
Si productum praesens cingulum experitur, delineationem formae, crassitudinem materia laminaris , spatium cavitatum et imagines partis formatæ praebe cum delectus materiae agitur. Mutationes materiae solae fortasse non solvunt problema formae vel calefactionis.
HI Lamina PS pro ferculis et insertionibus involucrorum
HIPS in vacuo formari potest in patinae protectorias, insertiones, receptacula partium, aliasque structuras rigidas involucrorum ubi tenacitas, rigiditas, et formatio oeconomica magni momenti sunt.
In proiectis involucrorum, magnitudinem cavitatis, numerum cavitatum, pondus producti, modum stratificationis requisitum et crassitudinem minimam parietis perfectae specifica.
Involucra cibaria, pharmaceutica, medica et ESD-obscura gradum materiae ad usum proprium et documentationem idoneam requirunt. Norma HIPS non statim idonea his applicationibus regulatis habenda est.
HI Lamina PS pro Tegumentis et Partibus Instrumentorum Domesticorum
HIPS late consideratur pro involucris refrigeratorum, interioribus instrumentorum, tegminibus, involucris et patinae quia gradus idonei facultatem thermoformandi cum utili rigiditate et resistentia ad impactum coniungunt.
Fabricatores instrumentorum cum gradum HIPS aestimant, profunditatem formationis, temperaturam operationis, expositionem detergentibus vel chemicis, colorem, ornatum superficiei et perfunctionem mechanicam requisitam specificare debent.
HI Lamina PS pro Tegminibus et Involucris Instrumentorum
Medii et gravioris calibri HIPS in opercula, receptacula et claustra protectoria pro apparatibus ubi pondus leve, species et productio oeconomica magni momenti sunt, vacuo formari possunt.
Idoneitas partis perfectae secundum dimensiones, requisitum impetus, puncta nexus, intervalla non sustentata et condiciones operationis aestimanda est.
HI Lamina PS pro Ostentationibus et Signis POP
Formatio vacui permittit ut HIPS in partes ostentationis tridimensionales, tabulas insignitas, mensas productorum, signa et supellectilem venditionum convertatur.
Superficies HIPS idoneae etiam post formationem imprimi, pingi vel ornari possunt. Adhaesio impressionis vel obductionis verificanda est utens vero gradu materia laminaris et superficie perfecta.
HI Lamina PS pro Prototypis et Fabricatione Modelorum
HIPS utilis est ad prototypa formanda in vacuo quia materia laminaris calefieri, formari, tonderi, perforari, coniungi et pingi possunt technis fabricationis communibus utens.
Formatio prototyporum etiam permittit fabricatoribus geometriam formae, distributionem crassitudinis parietis et rigiditatem partis aestimare antequam se ad maiores quantitates productionis committant.
Album contra Nigrum HIPS ad Formationem Vacui
| Optionis |
Directio Applicationis Generalis |
| Albus HIPS |
Tegumenta instrumentorum, tabulae impressae, albae patinae , prototypa et partes formatae generales |
| Niger HIPS |
Industrialia patinae , tegumenta, involucra, monitoria obscura et partes opacae formatae |
| Colores Consueti |
Partes insignitae et requisita aspectus propria applicationi sub confirmatione productionis |
HIPS contra GPPS pro Formatione Vacui
| Proprietas |
HIPS |
GPPS |
| Structura Materialis |
Polystyrenum gummi modificatum |
Polystyrenum Usus Generalis |
| Aspectus Typicus |
Normaliter opacus |
Normaliter clarus et nitidus |
| Resistentia Impetus |
Altius propter modificationem gummi |
Fragilior |
| Directio Formationis Vacui |
Saepe praefertur ubi tenacitas et formabilitas generalis prioritates sunt. |
Aestimari potest ubi perspicuitas requiritur. |
| Partes Typicae |
Alveoli, tegumenta, opercula, receptacula et partes opacae |
Involucra, tegumenta et partes ostentationis perspicuae |
HIPS contra ABS ad Formationem Vacui
| Factor Selectionis |
HIPS |
ABS |
| Positio Primaria |
Materia thermoformatoria oeconomica |
Thermosphaera ingeniaria ad usus magis exigentes |
| Applicationes Typicae |
Fercula, ostentationes, tegumenta instrumentorum, opercula et involucra generalia |
Involucra durabilia, partes autocineticae et partes industriales magis exigentes |
| Selectio Materiarum |
Elige secundum impetum, temperaturam, rigiditatem, speciem, geometriam formationis et pretium partis perfectae. |
Superficies Laminae et Aspectus Partis Perfectae
Superficies expolita magni momenti est, quia species materia laminaris originalis speciem partis formatæ afficit.
Superficies nitidae, opacae, leves vel ad usum specificum pertinentes ante productionem specificandae sunt. Calefactio et extensio nitorem et texturam mutare possunt, ergo species probari debet utens exemplo repraesentativo formato ubi qualitas cosmetica magni momenti est.
Ornatus et Fabricatio Secundaria
Post formationem vacuo, materia superflua plerumque ex parte perfecta resecari debet. HIPS idoneis modis resecandi, secandi, fresandi, perforandi, pungendi et machinandi CNC tractari potest.
Instrumentorum et condicionum processus secundum crassitudinem materia laminaris et geometriam partis eligendae sunt ut margines nitidi sine nimio calore aut vi mechanica obtineantur.
Processus lasericus fortasse pro certis applicationibus polystyreni cum apparatu et ventilatione idoneis fieri potest, sed aptitudo processus, fumi, qualitas marginis et requisita loci laboris ante productionem comprobanda sunt.
Impressio, Pictura et Ornatus Post Formationem
Partes HIPS idoneae post formationem imprimi, pingi, notari, conglutinari vel laminari possunt, ubi materia et superficies selectae cum processu subsequenti congruunt.
Si impressio vel obductio requiritur, specifica utrum ornatus ante an post formationem fiat, quia extensio imagines impressas, splendorem et aspectum superficiei afficere potest.
Applicationes Interiores et Exteriores
Norma HIPS imprimis in applicationibus internis vel moderatis adhibetur, nisi genus electum ad diuturnam expositionem externam formulatum et probatum sit.
Partes externae ante electionem materiae expositionem solis, requisita UV, ambitum temperaturae, vitam utilem requisitam et exspectationes aspectus specificare debent.
Quas informationes pro pretio formationis vacui praebere debes?
| Informationes Requisitae |
Praebendae |
| Productum Perfectum |
Alveus, tegumentum, involucrum, operculum, ostentatio, pars instrumenti vel alia pars formata |
| Crassitudo Initialis |
Crassitudo materia laminaris requisita vel commendatio requisita |
| Magnitudo Chartae |
Latitudo requisita × longitudo; latitudo maxima currentis circiter 1600mm |
| Dimensiones Formae |
Longitudo, latitudo et dimensiones cavitatis formae |
| Profunditas Formandi |
Profunditas maxima partis formatae |
| Ratio Delineationis |
Praebe si iam calculatum est vel delineationem partis ad aestimationem praebe. |
| Crassitudo Muri Perfecti |
Crassitudo minima requisita in locis criticis |
| Color |
Postulatio coloris albi, nigri, vel consueti |
| Superficies |
Aspectus nitidus, opacus, levis vel ad usum specificum |
| Informationes Machinae |
Area maxima formationis, dimensiones prehensionis et limitationes instrumentorum pertinentium |
| Processus Secundarius |
Tondendo, perforando, machinando CNC, imprimendo, picturando, coniungendo vel laminando |
| Requisitum Speciale |
Requisita contactus cum cibo, ESD, flamma, UV, medicina, apparatu vel autocineto ubi applicabilia |
| Quantitas |
Quantitas experimentalis, quantitas ordinaria et aestimata postulatio annua |
| Destinatio |
Patria et portus destinationis |
Quaestiones Frequenter Rogatae de Lamina HIPS Formanda in Vacuo
Quid est HIPS ?
HIPS significat Polystyrenum Impactus Alti (High Impact Polystyrene). Polystyrenum gummi modificatum est, quod ad maiorem firmitatem quam GPPS ordinarium praebendam designatum, dum facile thermoformari et fabricari potest.
Aptumne est HIPS ad formationem in vacuo?
Ita. Formatio vacuo inter praecipuas applicationes commerciales HIPS numeratur. Efficacitas formationis a genere, crassitudine, calefactione, geometria formae et profunditate formationis pendet.
Quam crassitudinem HIPS materia laminaris HSQY praebet?
Specificatio producti hodierna crassitudinem circiter 0.2mm ad 6mm amplectitur. Disponibilitas exacta secundum latitudinem, colorem et applicationem confirmanda est.
Quae est maxima latitudo HIPS materia laminaris ?
Descriptio producti hodierna latitudines usque ad circiter 1600mm enumerat.
Qui colores praesto sunt?
Series productorum hodierna albos, nigros, et colores ad singulorum necessitates aptatos enumerat. Disponibilitas finalis a qualitate selecta et specificatione productionis pendet.
Quae crassitudo HIPS optima est ad formationem vacuo?
Crassitudo optima universalis non exstat. Initiale mensuram rectam a dimensionibus formae, profunditate formationis, ratione tractionis et crassitudine parietis minima in parte perfecta requisita pendet.
Num HIPS tenuior fit durante formatione in vacuo?
Ita. materia laminaris extenditur dum formatur, ita anguli et latera profunda tenuiora fieri possunt quam mensura initialis originalis.
Quid efficit ut membranae formatio fiat durante formatione vacuo?
Telae affici possunt geometria formae, cavitatibus dense inter se distantibus, nimia materia laminaris flessu, condicionibus calefactionis et arte formationis. Selectio materiae tantum una pars est telae moderandae.
HIPS ad formationem vacuo profundam adhiberi potest?
HIPS pro componentibus profunde extractis aestimari potest, sed distributio crassitudinis parietis magis magisque magni momenti fit dum profunditas formationis crescit. Dimensiones formae et crassitudinem minimam perfectam requisitam ad aestimationem praebe.
HIPS ad involucrum patinae adhiberi potest?
Ita. HIPS in involucrum patinae et insertiones formari potest vacuo. Usus qui cibum, res medicas, pharmaca vel electronica ESD-sensibilia spectant, gradus et documentationem idoneam requirunt.
HIPS ad involucrum refrigeratoriorum adhiberi potest?
HIPS late adhibetur ad usus in tegumentis apparatuum et refrigeratoriorum. Aptitudo exacta pendet a facultate formationis, temperatura, expositione chemica et gradu materiae requisito.
Quid interest inter HIPS et GPPS ad formationem vacueam?
HIPS plerumque opacum est et maiorem resistentiam contra ictus praebet. GPPS plerumque pellucidum et nitidum est, sed comparative fragile, itaque aptius est ubi pelluciditas prioritatem habet.
Quid interest inter HIPS et ABS ad thermoformandum?
HIPS vulgo eligitur pro productis thermoformatis oeconomicis. ABS typice aestimatur ubi alia aequilibritas inter impetum, resistentiam caloris et perfunctionem machinalem requiritur.
HIPS post formationem imprimi potest?
Superficies HIPS idoneae post formationem imprimi vel ornari possunt. Adhaesio atramenti, politura superficialis et condiciones curationis utens elemento perfecto probari debent.
Num HIPS foris adhiberi potest?
Norma HIPS imprimis ad usus internos destinatur. Proiecta externa requisita UV, intemperiei, et diuturnitatis specificare debent antequam gradum eligant.
Num norma HIPS ad usum medicinalem sterilizabilem patinae adhiberi potest?
HIPS industriale ordinarium non statim habendum est ut aptum ad sterilisationem vel usum medicum. Proiecta medica modum sterilisationis, requisita regulatoria et documentationem materiae definire debent antequam gradum eligant.
Quas informationes pro aestimatione praebere debeo?
Quaeso praebe applicationem perfectam, crassitudinem materia laminaris , latitudinem et longitudinem, colorem, ornatum superficiei, dimensiones formae, profunditatem formationis, crassitudinem minimam parietis perfectae, informationes machinae, quantitatem et destinationem.
Sarcina et Traditio
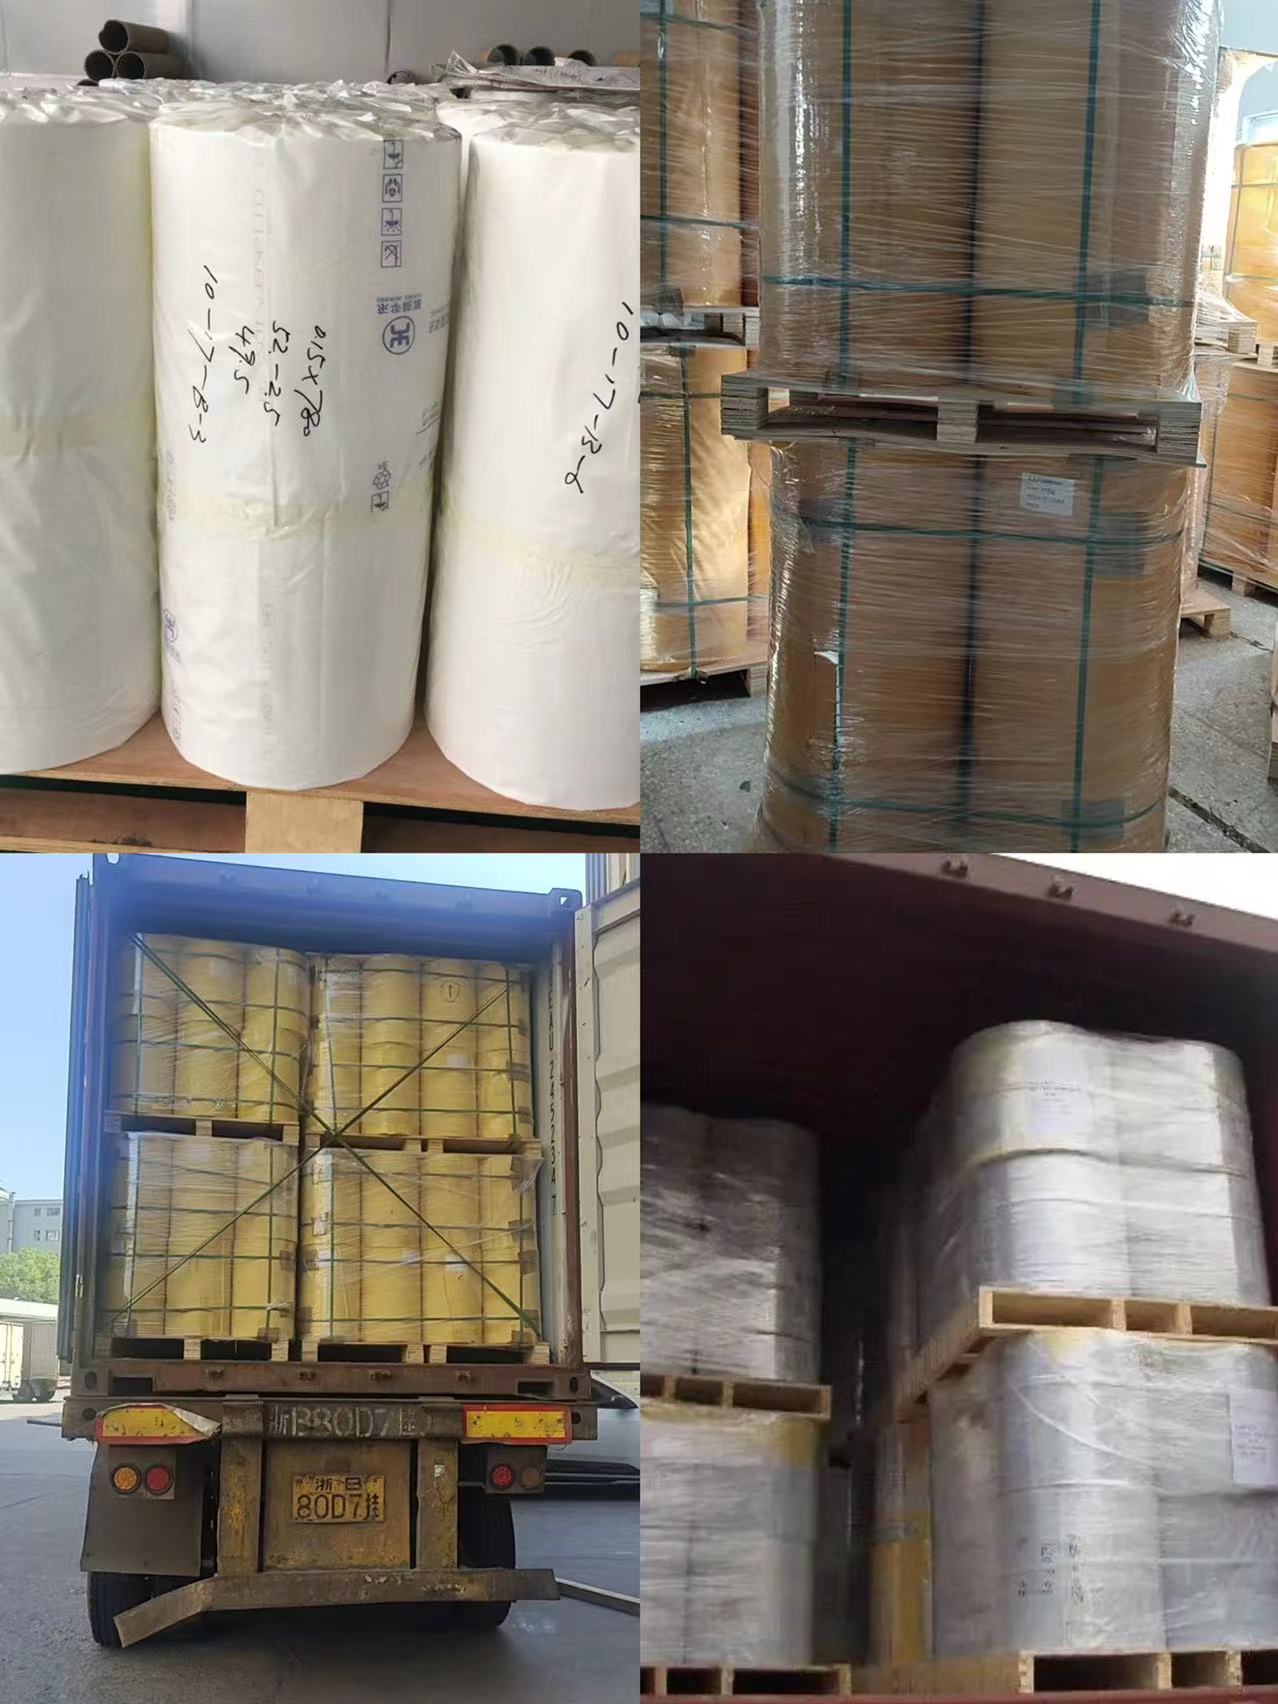
HIPS formantes materia laminaris secundum magnitudinem, crassitudinem et requisita superficiei materia laminaris protegi debent ut scalpendi, contaminare, damnum marginum et motus durante transportatione reducantur.
![HIPS formatio vacui materia laminaris involucrum exportationis]()
Involucrum Exportationis pro HIPS Lamina Formanda Vacuo
Exhibitiones Gregis Plastici HSQY
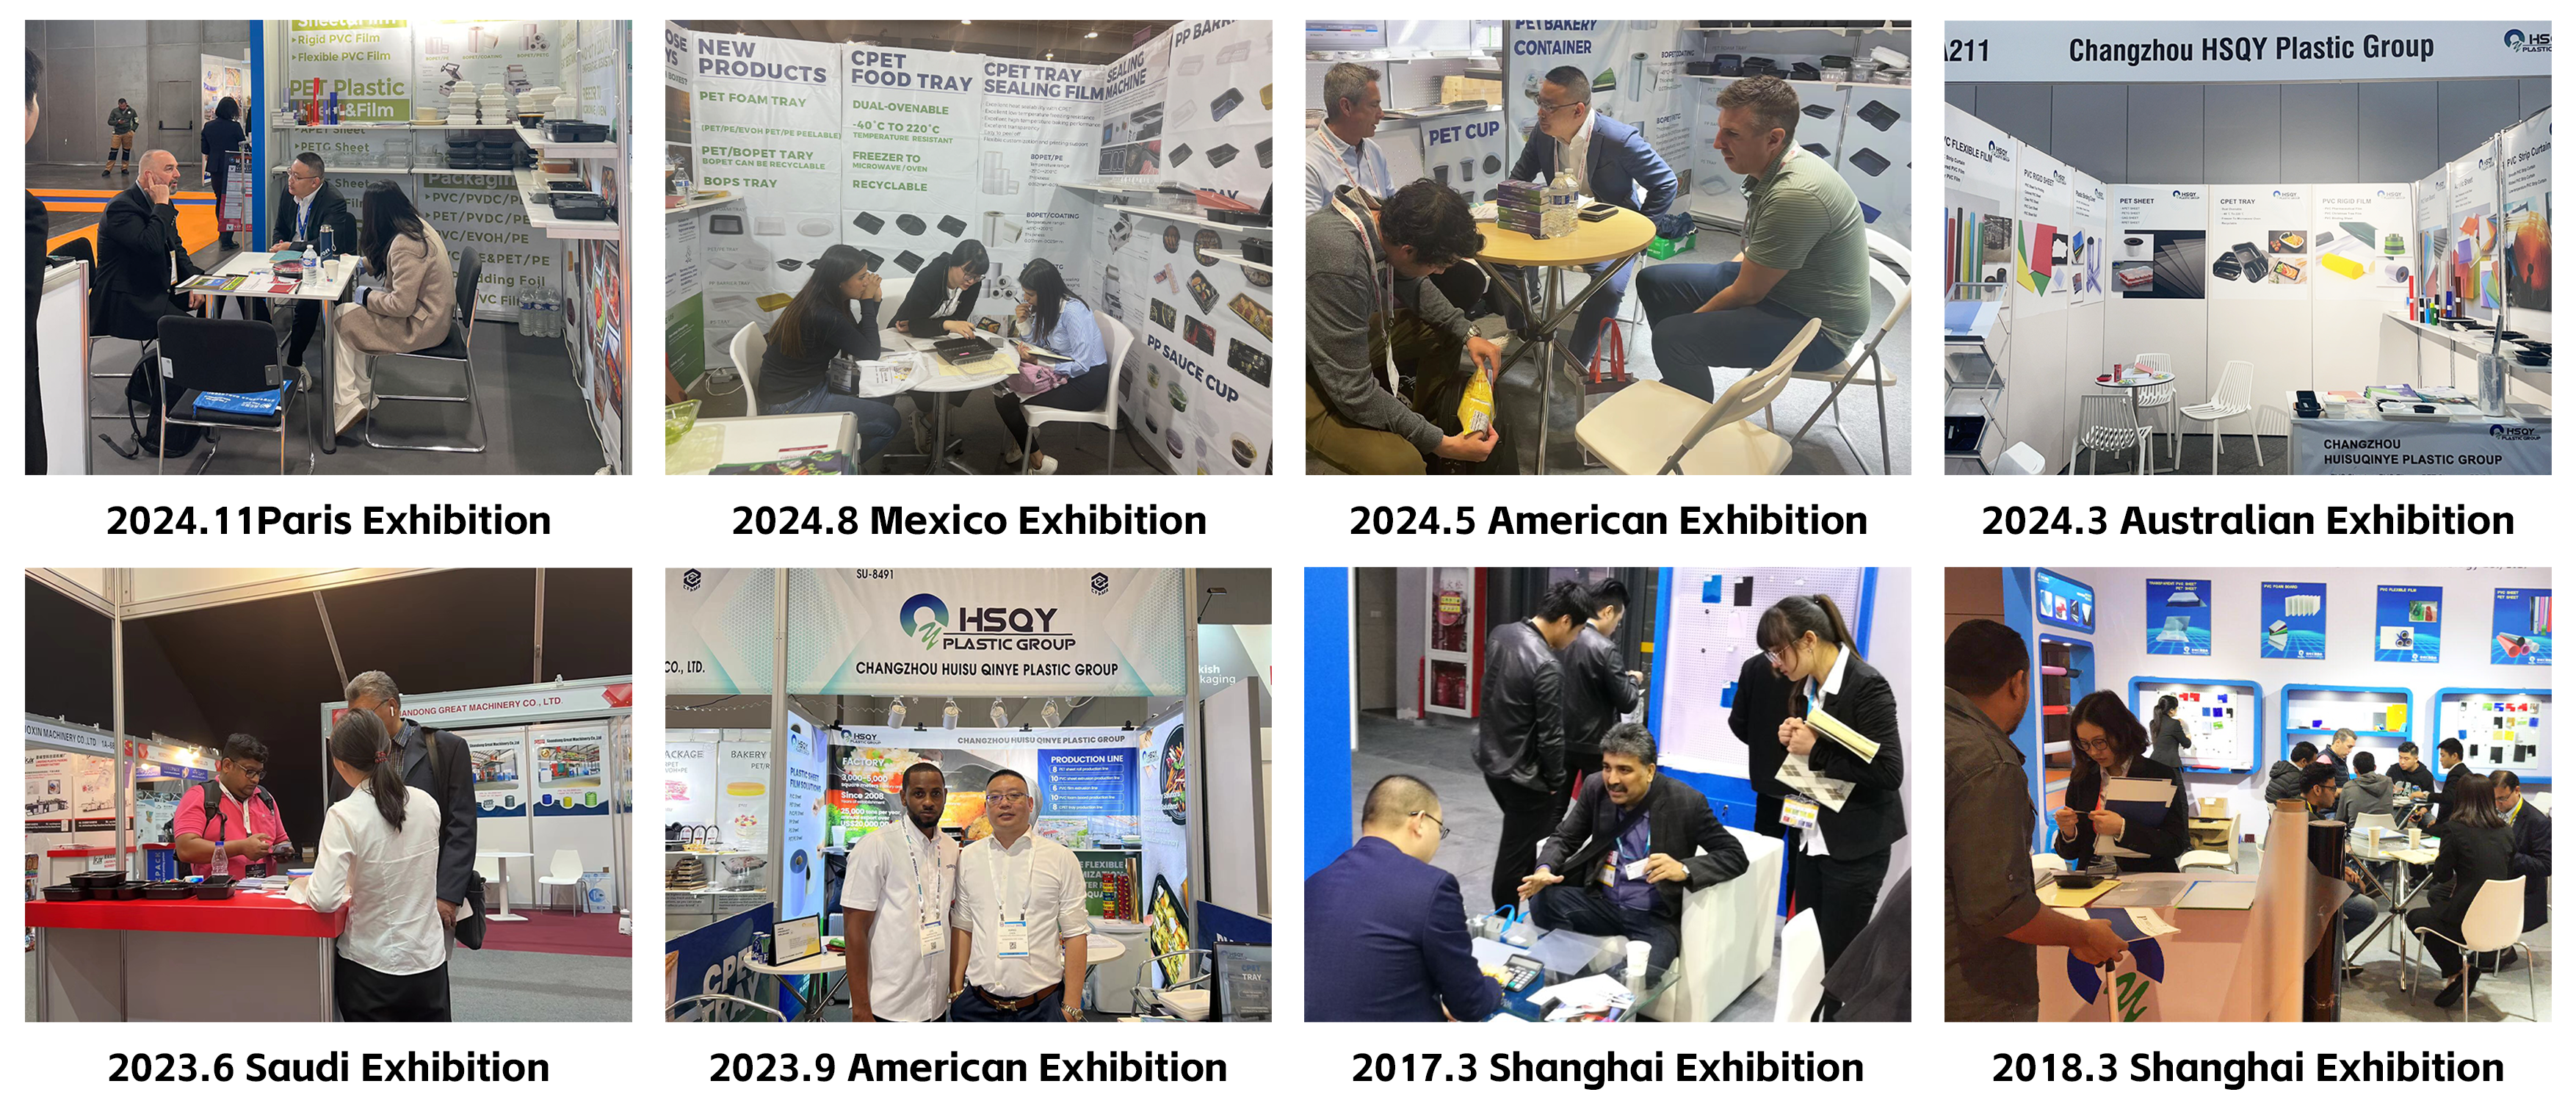
HSQY Plastic Group thermoformatores, fabricatores involucrorum, productores instrumentorum, distributores, aliosque emptores materia laminaris in exhibitionibus industrialibus internationalibus convenit.
![Exhibitiones internationales HSQY Plastic Group]()
HSQY Plastic Group International Exhibition Activities
Certificata et Documenta
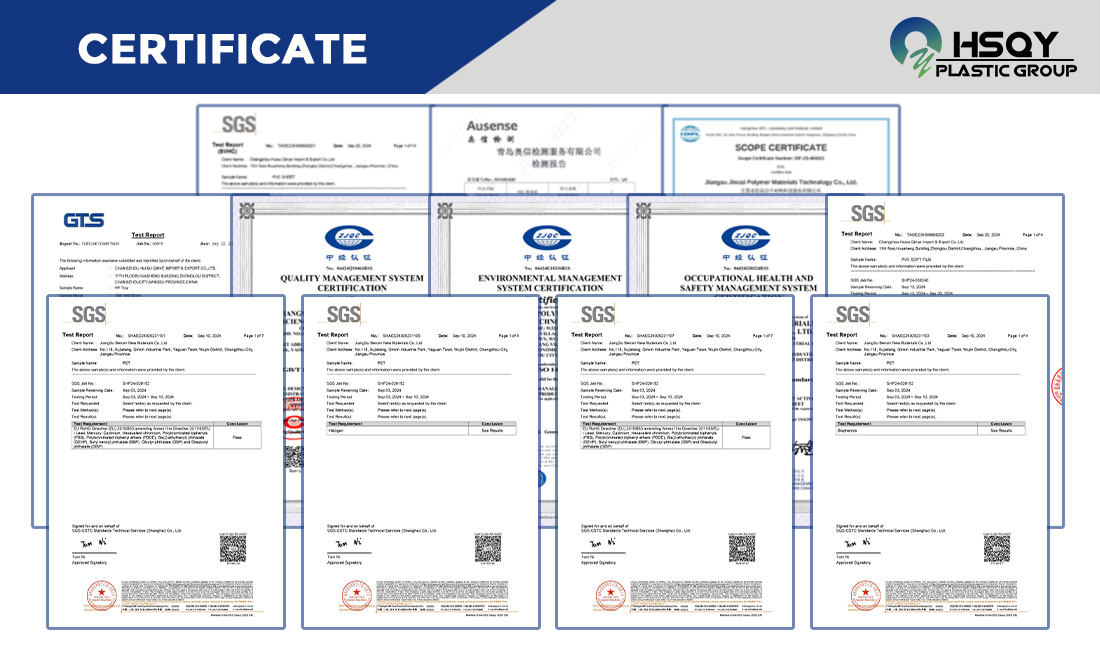
Certificata praesto et documenta technica pro exacto gradu HIPS , crassitudine et usu proposito confirmanda sunt antequam mandatum approbetur.
De HSQY Plastic Group
HSQY Plastic Group materias plasticas HIPS , GPPS , aliasque materia laminaris formatoribus vacui, thermoformatoribus, fabricatoribus involucrorum, fabricatoribus instrumentorum, fabricatoribus ostentationis, et fabricatoribus industrialibus suppeditat. Crassitudo laminae, dimensiones, color, superficies, et requisita formationis secundum propositum discuti possunt.
Descriptio Laminae Polystyreni
Polystyrenum ( PS ) materia laminaris est materia thermoplastica et una ex plasticis latissime adhibitis. Proprietates electricas et mechanicas excellentes habet, bonam tractabilitatem, et variis coloribus praesto est. Polystyrenum ad ictus magnos resistendum ( HIPS ) materia laminaris est materia plastica dura et vilis, facile fabricanda et thermoformanda. Saepe adhibetur in applicationibus ubi magna resistentia ad ictus et tractabilitas pretio accessibili requiruntur.
Peritia HSQY Plastic in materiis plasticis inter solutiones quas clientibus nostris offerimus numeratur. Optimam et amplissimam polystyreni varietatem pretiis quam maxime competitivis praebemus. Necessitates tuas polystyreni nobiscum communica et una solutionem aptam pro applicatione tua eligere possumus.
Specificationes Laminae Polystyreni
| Res Producta |
Lamina Polystyreni |
| Materia |
Polystyrenum ( PS ) |
| Color |
Albus, Niger, Consuetudo |
| Latitudo |
Maximus 1600mm |
| Crassitudo |
0.2mm ad 6mm, Consuetudo |
Proprietates Laminae Polystyreni
Alta Resistentia Impetus :
Lamina PS additivis gummi aucta, HIPS materia laminaris ictus et vibrationes sine fissura tolerant, polystyrenum ordinarium superantes.
Fabricatio Facilis :
PS materia laminaris compatibilis est cum sectione laserica, sectione matricis, machinatione CNC, thermoformatione, et formatione vacuo. Glutino, pingi, vel serigraphio adhiberi potest.
Levis et Rigidus :
PS materia laminaris leve pondus cum magna rigiditate coniungit, sumptus translationis minuens dum efficacia structurae servatur.
Resistentia Chemica et Humoris :
Aquam, acidas dilutas, alcalis, et alcoholem resistit, diuturnitatem in ambitu humido vel leniter corrosivo praestans.
Superficies Laevis Finis :
PS materia laminaris Ad impressionem, inscriptionem, vel laminationem altae qualitatis, sive ad notam insignem sive ad pulchritudinem, aptissimae sunt.
Applicatio Laminae Polystyreni
Involucra : Tutela patinae , conchae bivalves, et vesiculae pyxidum pro electronicis, cosmeticis, et vasis cibariis.
Signa et Exhibitiones : Signa levia venditionis, exhibitiones puncti emptionis (POP), et tabulae exhibitionum.
Partes Autocineticae : Ornamenta interiora, tabulae instrumentorum, et tegumenta protectora.
Bona consumptibilia : Integmina refrigeratoriorum, partes ludicrorum, et involucra apparatuum domesticorum.
Manu Fac et Prototypa Fabricatio : Exemplar fabricando, opera scholastica, et applicationes artificiosae propter facilem sectionem et formationem.
Medicum et Industriale : Sterilizabiles patinae , tegumenta instrumentorum, et partes non portantes.
INVOLUCRUM

EXHIBITIO

CERTIFICATIO