HI PS плоча за вакуумско обликување и термоформирање
HSQY HIPS лист материјал за вакуумско обликување комбинира отпорност на удар, цврстина и добра формабилност за послужавници , пакување, облоги за апарати, капаци, куќишта, дисплеи и индустриски термоформирани компоненти.
Високоимпакирачкиот полистирен, најчесто скратен како HIPS , е гумено-модифициран полистиренски материјал кој широко се користи за вакуумско формирање и термоформирање бидејќи обезбедува практична рамнотежа помеѓу цврстина, цврстина, перформанси на обработка и цена на материјалот.
Тековната производна понуда на HSQY опфаќа дебелина од приближно 0,2 mm до 6 mm, ширина до 1600 mm и бела, црна или бои по нарачка. Изборот на материјал треба да се базира на длабочината на обликување, димензиите на калапот, дебелината на завршениот ѕид и барањата на конечната компонента.
![HIPS лист материјал за вакуумско формирање]()
HI PS плоча за вакуумско формирање
![Термоформирање од полистирен со висок удар лист материјал]()
HIPS Термоформациска фолија
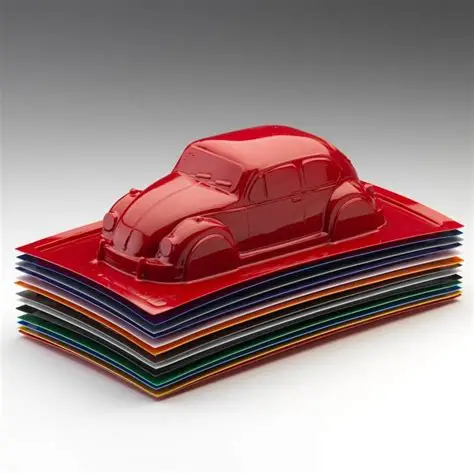
![Полистирен лист материјал за термоформирани компоненти]()
Полистиренска фолија за обликувани делови
Спецификации за лим за вакуумско обликување HIPS
| на имотот |
Спецификација |
| Производ |
HIPS / Полистиренска фолија за вакуумско обликување |
| Материјал |
Полистирен ( PS ) / Полистирен со висок интензитет ( HIPS ) |
| Дебелина |
0,2 мм - 6 мм, по нарачка |
| Максимална ширина |
До приближно 1600 мм |
| Боја |
Бела, црна, бои по нарачка |
| Површина |
Мазна; сјајна, мат или површина специфична за примена, предмет на потврда на степенот |
| Процеси на формирање |
Вакуумско формирање, термоформирање и сродни процеси на лист материјал -формирање според степенот и опремата |
| Секундарна обработка |
Сечење, сечење со калапи, CNC обработка, дупчење, глодање, лепење, боење, печатење и ламинирање во зависност од спецификацијата |
| Типични апликации |
Пакување послужавници , влошки, облоги за апарати, капаци, куќишта, POP дисплеи, знаци, прототипови и индустриски термоформирани компоненти |
Забелешка за спецификацијата: Перформансите на обликување зависат од точната HIPS класа, лист материјал дебелина, услови на загревање, геометрија на калапот и барања за завршениот дел. Конечните спецификации треба да се потврдат со користење на наменетата опрема за термоформирање и дизајн на делот.
Што е HIPS лим за вакуумско обликување?
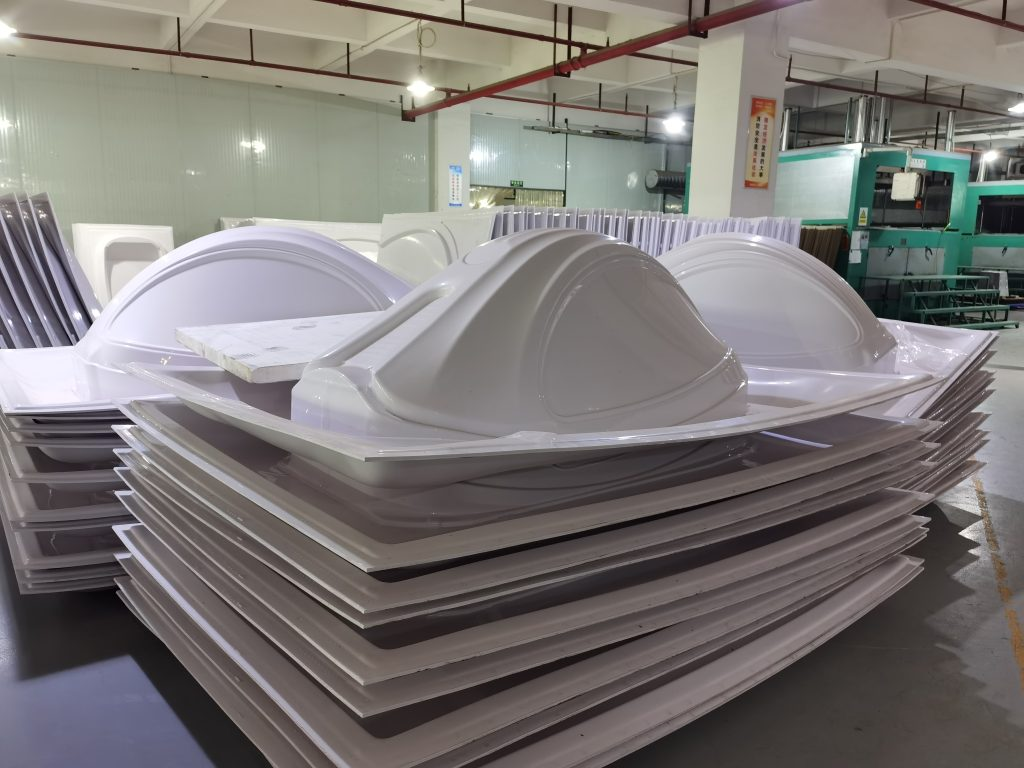
HIPS вакуумско обликување лист материјал е полистирен со висок удар, доставен како рамен лист материјал или соодветен материјал за обликување за производство на тродимензионални пластични компоненти.
За време на вакуумското формирање, лист материјал се загрева додека не стане доволно еластичен. Потоа вакуумот го влече загреаниот материјал кон калапот, каде што се лади и ја задржува потребната форма.
HIPS е особено корисен кога завршената компонента бара поголема цврстина од стандардната GPPS а сепак е потребно економично термоформирање, кастрење и секундарна изработка.
Зошто HIPS е широко користен за вакуумско формирање
Добра можност за обликување: Соодветни HIPS класи може да се обликуваат во послужавници , облоги, капаци и куќишта со употреба на конвенционална опрема за термоформирање.
Подобрена отпорност на удар: Модификацијата со гума обезбедува поголема цврстина од стандардната GPPS .
Корисна цврстина: Формираните делови можат да одржат корисна структурна цврстина кога е избран соодветниот почетен калибар.
Економична обработка: HIPS е широко избран за производи со голем обем на обликување каде што трошоците за материјал и обработка се важни.
Лесно кастрење и изработка: Завршените делови може да се сечат, дупчат, глодаат и обработуваат со употреба на соодветни алатки.
Опции за површина: Може да се земат предвид бела, црна, прилагодени бои и различни површински завршни обработки во зависност од апликацијата.
Печатење и боење: Соодветните површини можат да поддржат печатење, етикетирање, боење и декоративна завршна обработка по тестирање на компатибилност.
Вакуумско обликување наспроти термоформирање
Термоформирањето е поширок процес на загревање на термопластичен лист материјал и негово обликување во тридимензионална компонента. Вакуумското обликување е еден од најчестите методи на термоформирање.
| на процесот |
Општ опис |
Типична употреба |
| Вакуумско формирање |
Вакуумскиот притисок го влече загреаниот лист материјал кон калапот |
Послужавници, капаци, дисплеи, влошки и релативно едноставни обликувани делови |
| Формирање под притисок |
Дополнителниот воздушен притисок му помага на лист материјал да се спротивстави на мувлата |
Апликации што бараат поголеми површински детали, под услов да се користи соодветен материјал и опрема |
| Општо термоформирање |
Широка категорија што опфаќа процеси на вакуум, притисок и механички потпомогнато обликување |
Пакување, апарати, индустриски компоненти и производи од обликувана пластика |
Како да изберете дебелина HIPS за вакуумско обликување
Почетната лист материјал дебелина е еден од најважните параметри за купување бидејќи материјалот станува потенок како што се растегнува преку или во калапот.
| Насока на дебелина |
Општа примена Насока |
| 0,2 - 0,5 мм |
Тенкокалем послужавници , влошки и лесни обликувани компоненти |
| 0,5 - 1,0 мм |
Пакување, дисплеи, мали корици и општи лесни вакуумски оформени производи |
| 1,0 - 2,0 мм |
Средно-калибар послужавници , куќишта, капаци и компоненти на апарати |
| 2,0 - 4,0 мм |
Поголеми обликувани делови, капаци за опрема, панели за апарати и индустриски компоненти |
| 4,0 - 6,0 мм |
Компоненти со дебел калибар формирани или изработени што бараат поголема почетна цврстина лист материјал |
Овие опсези се општи насоки за избор, а не фиксни ограничувања на примената. Мала компонента со длабоко влечење може да бара подебел почетен лист материјал отколку многу поголема плитка компонента.
Клучни параметри за вакуумско формирање
лист материјал што формира вакуум не треба да се избира само врз основа на дебелината. Геометријата на калапот и условите за обработка директно влијаат на завршената компонента.
| Параметар |
Зошто е важно |
| Почетна дебелина на листот |
Определе колку материјал е достапен пред истегнување |
| Ширина и должина на калапот |
Ги одредува потребните димензии лист материјал и површината за стегање |
| Длабочина на формирање |
Длабоките шуплини генерално создаваат поголемо истенчување на ѕидовите |
| Сооднос на влечење |
Помага да се процени колку лист материјал мора да се истегне за време на формирањето |
| Радиус на аголот |
Острите агли можат да го зголемат локализираното истенчување и стресот |
| Растојание помеѓу шуплините |
Тесно распоредените шуплини можат да го зголемат ризикот од појава на мрежести влакна. |
| Еднообразност на греењето |
Нерамномерното загревање може да предизвика неконзистентно виткање и формирање |
| Вакуумски систем |
Перформансите на вакуумот влијаат на дефиницијата на мувлата и конзистентноста на формирањето |
| Дебелина на завршен ѕид |
Треба да се мери на критични агли, странични ѕидови и длабоки шуплини |
Распределба на дебелината на ѕидот по вакуумско формирање
Дебелината отпечатена на спецификацијата HIPS лист материјал ја опишува оригиналната рамна лист материјал . Таа не ја претставува дебелината на секоја површина од готовата формирана компонента.
Како што HIPS се растегнува во калап, материјалот се прераспределува. Аглите, длабоките странични ѕидови и областите најоддалечени од оригиналната лист материјал рамнина можат да станат значително потенки.
Доколку минималната дебелина на ѕидот е критична, купувачите треба да го обезбедат барањето за готовиот дел и да ги оценат примероците произведени на наменетиот калап, наместо да го наведат само оригиналниот лист материјал калибар.
Намалување на ткаењето за време на вакуумско формирање
Мрежното поврзување се јавува кога несаканите набори се формираат помеѓу карактеристиките на калапот или шуплините. Тоа е под влијание на растојанието помеѓу калапот, лист материјал температурата, лист материјал виткањето, геометријата на истегнување и техниката на обликување.
Доколку некој тековен производ има проблеми со ткаење, при изборот на материјал, обезбедете цртеж од калапот, дебелината на лист материјал , растојанието меѓу шуплините и фотографиите од формираниот дел. Самите промени во материјалот можеби нема да го решат проблемот со калапот или греењето.
HI PS плоча за послужавници и влошки за пакување
HIPS може да се вакуумски обликува во заштитни послужавници , влошки, држачи за компоненти и други цврсти структури за пакување каде што цврстината, ригидноста и економичното обликување се важни.
За проекти за пакување, наведете ја големината на шуплината, бројот на шуплини, тежината на производот, потребното однесување при редење и минималната дебелина на завршениот ѕид.
Пакувањата за храна, фармацевтски производи, медицински производи и пакувања чувствителни на ESD бараат материјал со специфична класа за примената и соодветна документација. Стандардот HIPS не треба автоматски да се смета за соодветен за овие регулирани примени.
HI PS плоча за облоги и компоненти на апарати за домаќинство
HIPS е широко користен за облоги на фрижидери, ентериери на апарати, капаци, куќишта и послужавници бидејќи соодветните класи ја комбинираат способноста за термоформирање со корисна цврстина и отпорност на удар.
Производителите на апарати треба да ја специфицираат длабочината на обликување, работната температура, изложеноста на детергент или хемикалија, бојата, завршната обработка на површината и потребните механички перформанси при оценување на HIPS класата.
HI PS плоча за капаци и куќишта за опрема
Средно и потешко калибарно HIPS може да се вакуумски обликува во капаци, куќишта и заштитни куќишта за опрема каде што малата тежина, изгледот и економичното производство се важни.
Соодветноста на завршениот дел треба да се оцени според димензиите, барањата за удар, точките на прицврстување, непотпрените распони и условите за работа.
HI PS плоча за POP дисплеи и сигнализација
Вакуумското обликување овозможува HIPS да се претвори во тродимензионални компоненти за прикажување, брендирани панели, штандови за производи, знаци и малопродажни тела.
Соодветните HIPS површини може да се печатат, обојат или декорираат по обликувањето. Прилепувањето на печатењето или премачкувањето треба да се потврди со користење на вистинската лист материјал оценка и завршена површина.
HI PS плоча за прототипови и изработка на модели
HIPS е корисен за вакуумско формирање на прототипови бидејќи лист материјал можат да се загреваат, обликуваат, скратуваат, дупчат, лепат и бојадисуваат со користење на вообичаени техники на изработка.
Формирањето прототипови исто така им овозможува на производителите да ја проценат геометријата на калапот, распределбата на дебелината на ѕидот и цврстината на делот пред да се обврзат на поголеми производствени количини.
Бела наспроти црна HIPS за вакуумско формирање
| Опција |
Општа насока за примена |
| Бела HIPS |
Облоги за апарати за домаќинство, печатени дисплеи, бели послужавници , прототипови и општи обликувани делови |
| Црна HIPS |
Индустриски послужавници , капаци, куќишта, темни дисплеи и непроѕирни обликувани компоненти |
| Прилагодени бои |
Брендираните компоненти и барањата за изглед специфични за апликацијата се предмет на потврда за производството |
HIPS наспроти GPPS за вакуумско формирање
| Карактеристика |
HIPS |
GPPS |
| Материјална структура |
Гумено-модифициран полистирен |
Полистирен за општа намена |
| Типичен изглед |
Нормално непроѕирно |
Нормално проѕирно и сјајно |
| Отпорност на удар |
Повисоко поради модификација на гумата |
Покршливи |
| Насока на вакуумско формирање |
Најчесто се претпочита кога цврстината и општата формабилност се приоритети. |
Може да се оцени каде што е потребна транспарентност |
| Типични делови |
Послужавници, облоги, капаци, куќишта и непроѕирни компоненти |
Транспарентно пакување, капаци и компоненти за прикажување |
HIPS наспроти ABS за вакуумско формирање
| Фактор на селекција |
HIPS |
ABS |
| Главно позиционирање |
Економичен материјал за термоформирање |
Инженерство на термопластика за посложени апликации |
| Типични апликации |
Послужавници, дисплеи, облоги за апарати за домаќинство, капаци и општи куќишта |
Издржливи куќишта, автомобилски компоненти и посложени индустриски делови |
| Избор на материјал |
Изберете според ударот, температурата, цврстината, изгледот, геометријата на обликувањето и цената на готовиот дел. |
Површина на листот и изглед на завршениот дел
Завршната обработка на површината е важна бидејќи изгледот на оригиналната лист материјал влијае на изгледот на формираната компонента.
Сјајните, мат, мазните или површините специфични за примена треба да се специфицираат пред производството. Загревањето и истегнувањето можат да го променат сјајот и текстурата, па затоа изгледот треба да се одобри со употреба на репрезентативен формиран примерок каде што козметичкиот квалитет е важен.
Сечење и секундарна изработка
По вакуумското обликување, вишокот материјал вообичаено треба да се исече од завршениот дел. HIPS може да се обработи со употреба на соодветни методи за сечење, сечење, глодање, дупчење, дупчење и CNC обработка.
Условите за алатот и обработката треба да се изберат според дебелината на лист материјал и геометријата на делот за да се добијат чисти рабови без прекумерна топлина или механички стрес.
Ласерската обработка може да биде можна за одредени апликации на полистирен со соодветна опрема и вентилација, но соодветноста на процесот, испарувањата, квалитетот на рабовите и барањата на работното место треба да се потврдат пред производството.
Печатење, сликање и декорација по обликување
Соодветните HIPS компоненти можат да се печатат, обојат, етикетираат, залепат или ламинираат по формирањето, каде што избраниот материјал и површина се компатибилни со процесот што следува.
Доколку е потребно печатење или премачкување, наведете дали декорацијата се случува пред или по формирањето, бидејќи истегнувањето може да влијае на печатената графика, сјајот и изгледот на површината.
Внатрешни и надворешни апликации
Стандардот HIPS првенствено се користи во внатрешни или контролирани апликации, освен ако избраната сорта не е формулирана и тестирана за продолжено изложување на отворено.
Надворешните компоненти треба да ја специфицираат изложеноста на сончева светлина, барањата за УВ зрачење, температурниот опсег, потребниот век на траење и очекувањата за изглед пред изборот на материјал.
Кои информации треба да ги наведете за понуда за вакуумско формирање?
| Потребни |
информации што треба да се обезбедат |
| Готов производ |
Послужавник, облога, куќиште, капак, дисплеј, компонента на апаратот или друг обликуван дел |
| Почетна дебелина |
Потребна е лист материјал дебелина или препорака |
| Големина на лист |
Потребна ширина × должина; максимална ширина на струјата приближно 1600 mm |
| Димензии на калапот |
Должина, ширина и димензии на шуплината на калапот |
| Длабочина на формирање |
Максимална длабочина на формираната компонента |
| Сооднос на влечење |
Наведете дали е веќе пресметано или наведете цртеж на дел за евалуација |
| Дебелина на завршен ѕид |
Минимална потребна дебелина во критичните области |
| Боја |
Потребна бела, црна или прилагодена боја |
| Површина |
Сјаен, мат, мазен или изглед специфичен за нанесување |
| Информации за машината |
Максимална површина за обликување, димензии на стегање и релевантни ограничувања на опремата |
| Секундарна обработка |
Сечење, дупчење, CNC обработка, печатење, боење, лепење или ламинирање |
| Посебен услов |
Потребни услови за контакт со храна, ESD, пламен, UV, медицински потреби, барања за апарати или автомобили, каде што е применливо |
| Количина |
Пробна количина, редовна количина на нарачка и проценета годишна побарувачка |
| Дестинација |
Држава и пристаниште на дестинација |
Често поставувани прашања за HIPS лим за вакуумско обликување
Што е HIPS ?
HIPS е кратенка за полистирен со висок импакт. Тоа е полистирен модифициран со гума, дизајниран да обезбеди поголема цврстина од стандардниот GPPS а воедно да остане лесен за термоформирање и производство.
Дали HIPS е погоден за формирање на вакуум?
Да. Вакуумското обликување е една од главните комерцијални примени на HIPS . Перформансите на обликување зависат од степенот, дебелината, загревањето, геометријата на калапот и длабочината на обликување.
Колкава дебелина HIPS лист материјал испорачува HSQY?
Тековната спецификација на производот опфаќа приближно 0,2 мм до 6 мм. Точната достапност треба да се потврди според ширината, бојата и намената.
Која е максималната HIPS лист материјал ширина?
Тековната спецификација на производот наведува ширини до приближно 1600 mm.
Кои бои се достапни?
Тековната понуда на производи нуди бела, црна и бои по нарачка. Конечната достапност зависи од избраната класа и спецификацијата на производството.
Која дебелина на HIPS е најдобра за вакуумско формирање?
Не постои универзална најдобра дебелина. Точниот почетен калибар зависи од димензиите на калапот, длабочината на обликување, односот на влечење и минималната дебелина на ѕидот потребна за завршената компонента.
Дали HIPS станува потенок за време на вакуумско формирање?
Да. лист материјал се растегнува за време на обликувањето, па аглите и длабоките странични ѕидови можат да станат потенки од оригиналниот почетен калибар.
Што предизвикува мрежестост за време на формирање на вакуум?
Врз мрежестата ткаенина може да влијаат геометријата на калапот, тесно распоредените шуплини, прекумерното лист материјал виткање, условите на загревање и техниката на обликување. Изборот на материјал е само еден дел од контролирањето на мрежестата ткаенина.
Може ли HIPS да се користи за вакуумско обликување со длабоко влечење?
HIPS може да се оцени за компоненти со длабоко влечење, но распределбата на дебелината на ѕидот станува сè поважна како што се зголемува длабочината на обликување. Наведете ги димензиите на калапот и потребната минимална дебелина на завршениот материјал за евалуација.
Може ли HIPS да се користи за пакување послужавници ?
Да. HIPS може да се вакуумира во пакување послужавници и влошки. Примените што вклучуваат храна, медицински производи, фармацевтски производи или електроника чувствителна на ESD бараат соодветни класификации и документација.
Може ли HIPS да се користи за облоги на фрижидер?
HIPS е широко користен за апликации за облоги на апарати за домаќинство и фрижидери. Точната соодветност зависи од перформансите на обликување, температурата, изложеноста на хемикалии и потребната класа на материјал.
Која е разликата помеѓу HIPS и GPPS за формирање на вакуум?
HIPS е нормално непроѕирен и обезбедува поголема отпорност на удар. GPPS е нормално проѕирен и сјаен, но релативно кршлив, па затоа е посоодветен кога транспарентноста е приоритет.
Која е разликата помеѓу HIPS и ABS за термоформирање?
HIPS најчесто се избира за економични термоформирани производи. ABS обично се оценува кога е потребен различен баланс на удар, отпорност на топлина и инженерски перформанси.
Може ли HIPS да се испечати по формирањето?
Соодветни HIPS површини може да се печатат или декорираат по формирањето. Адхезијата на мастилото, завршната обработка на површината и условите на стврднување треба да се тестираат со користење на завршената компонента.
Може ли HIPS да се користи на отворено?
Стандардот HIPS е првенствено наменет за внатрешна употреба. Надворешните проекти треба да ги специфицираат барањата за УВ зрачење, атмосферски влијанија и работен век пред да изберат сортата.
Може ли стандардот HIPS да се користи за стерилизирачки медицински послужавници ?
Стандардните индустриски HIPS не треба автоматски да се третираат како погодни за стерилизација или медицинска употреба. Медицинските проекти мора да го дефинираат методот на стерилизација, регулаторните барања и документацијата за материјалите пред да изберат степен.
Кои информации треба да ги наведам за понуда?
Ве молиме наведете ја готовата апликација, лист материјал дебелина, ширина и должина, боја, завршна обработка на површината, димензии на калапот, длабочина на обликување, минимална дебелина на завршениот ѕид, информации за машината, количина и дестинација.
Пакување и испорака
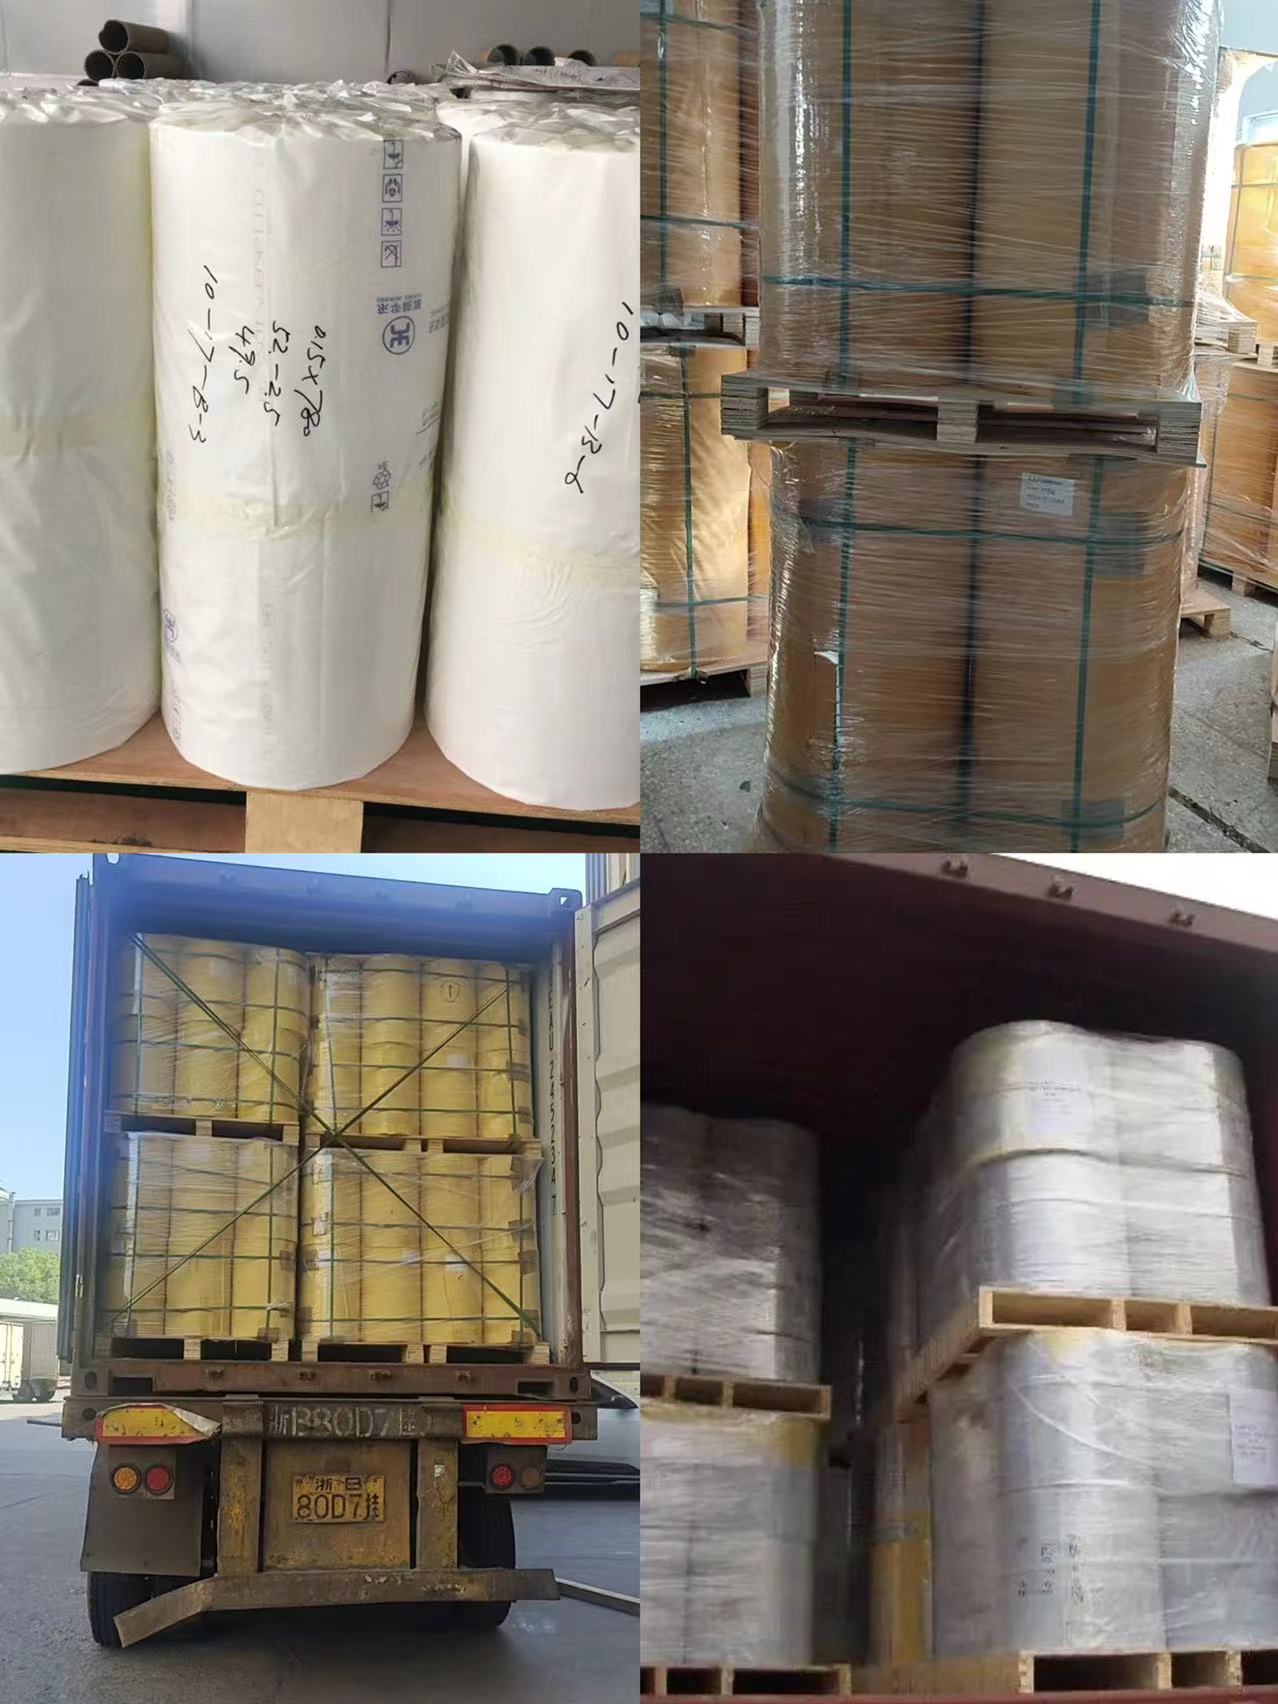
HIPS формирачките лист материјал треба да бидат заштитени според барањата за големина, дебелина и површина лист материјал за да се намалат гребнатини, контаминација, оштетување на рабовите и движење за време на транспортот.
![HIPS вакуумско формирање лист материјал извозно пакување]()
Пакување за извоз за HIPS лим за вакуумско обликување
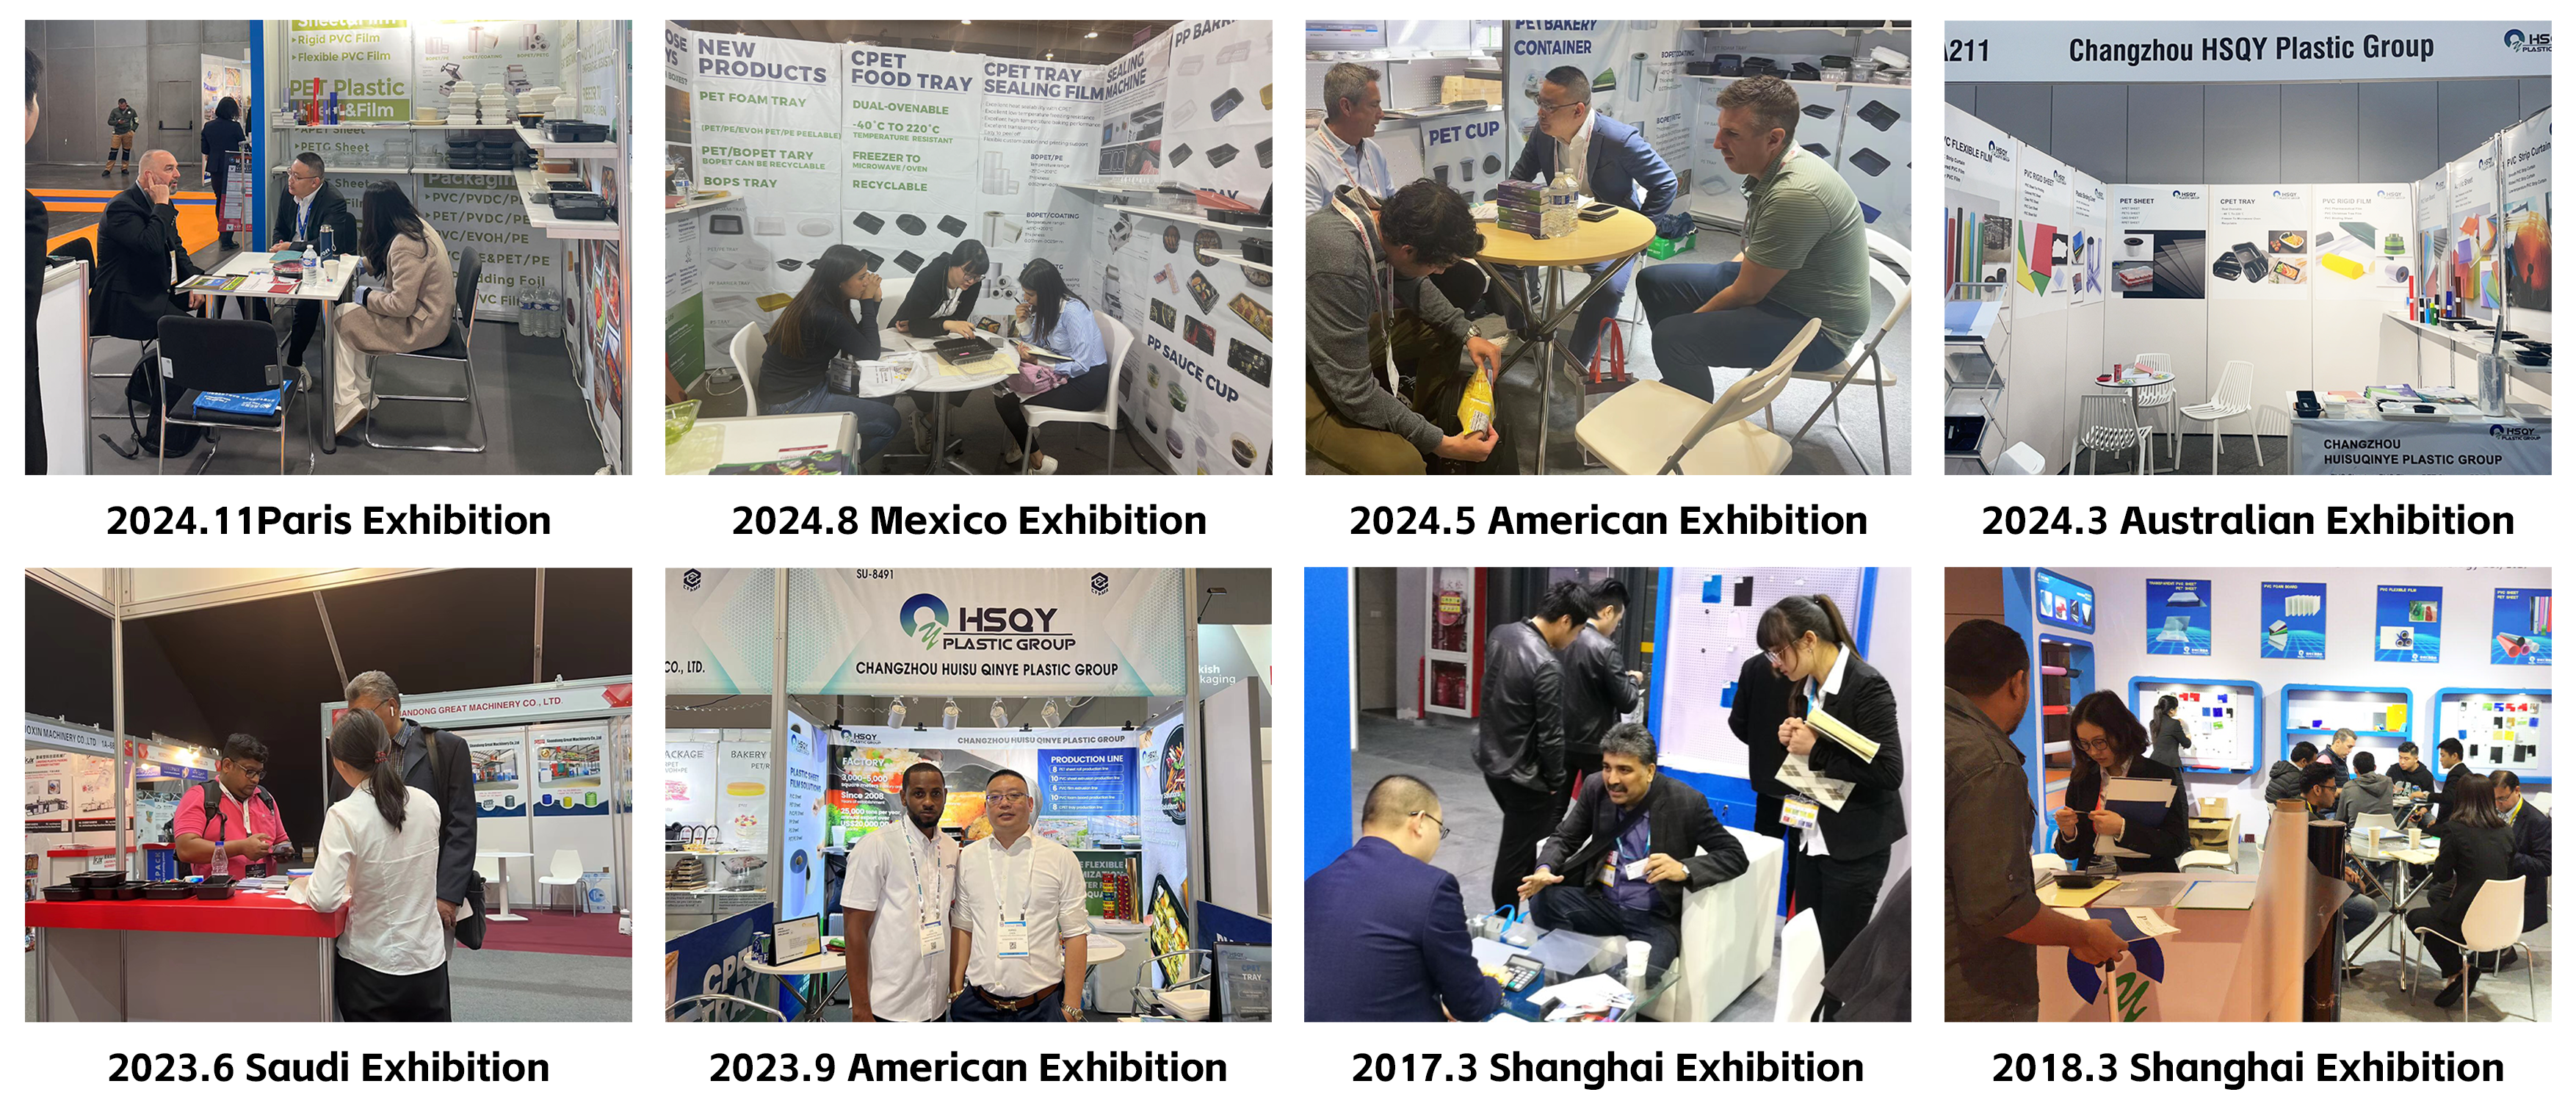
Групни изложби за пластика на HSQY
HSQY Plastic Group се среќава со термоформатори, производители на амбалажа, производители на апарати за домаќинство, дистрибутери и други купувачи на лист материјал на меѓународни индустриски изложби.
![Меѓународни изложби на HSQY Plastic Group]()
Активности на меѓународната изложба на HSQY Plastic Group
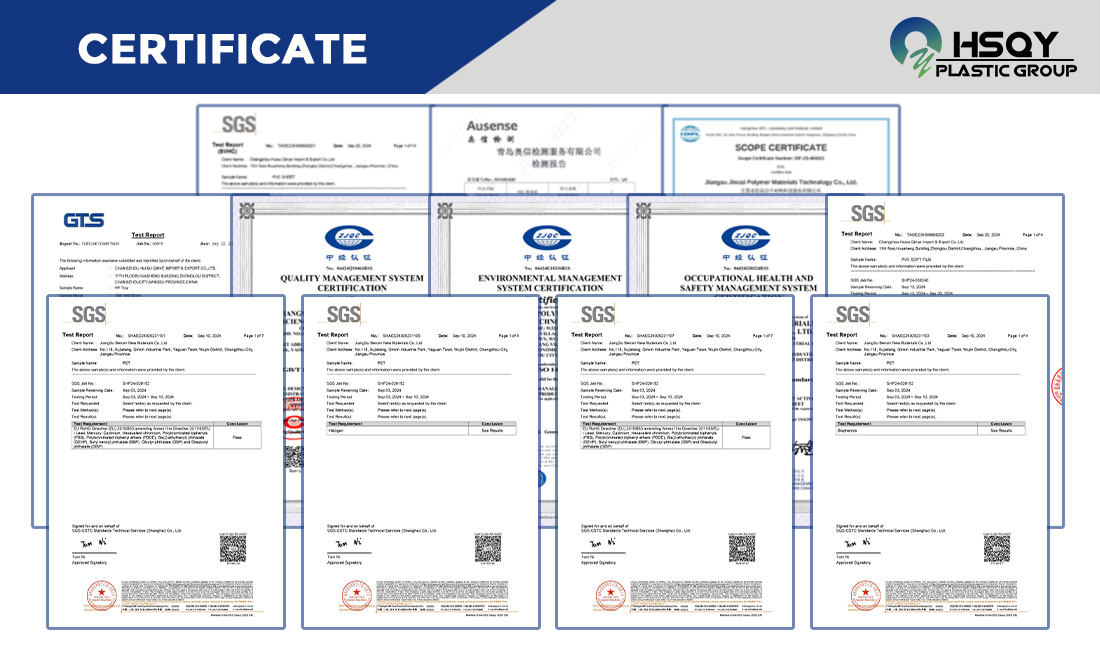
Сертификати и документација
Достапните сертификати и техничка документација треба да се потврдат за точната HIPS класа, дебелина и наменета примена пред одобрување на нарачката.
За HSQY Plastic Group
HSQY Plastic Group испорачува HIPS , GPPS и други пластични лист материјал материјали за вакуумски обложувачи, термообложувачи, производители на пакувања, производители на апарати за домаќинство, производители на дисплеи и индустриски производители. Дебелината на листот, димензиите, бојата, површината и барањата за обликување може да се дискутираат во зависност од проектот.
Опис на полистиренска фолија
Полистирен ( PS ) лист материјал е термопластичен материјал и една од најчесто користените пластики. Има одлични електрични и механички својства, добра обработливост и е достапен во различни бои. Високоимпакторскиот полистирен ( HIPS ) лист материјал е цврста, ефтина пластика која лесно се произведува и термоформира. Често се користи во апликации каде што се бара висока отпорност на удар и обработливост по прифатлива цена.
Експертизата на HSQY Plastic во пластични материјали е едно од решенијата што им ги нудиме на нашите клиенти. Ние испорачуваме најдобар и најширок асортиман на полистирен по најконкурентни цени. Споделете ги вашите потреби за полистирен со нас и заедно можеме да го избереме вистинското решение за вашата апликација.
Спецификации на полистиренски лим
| Производна ставка |
Полистиренска фолија |
| Материјал |
Полистирен ( PS ) |
| Боја |
Бела, црна, прилагодена |
| Ширина |
Макс. 1600 мм |
| Дебелина |
0,2 мм до 6 мм, по нарачка |
Карактеристика на полистиренски лист
Висока отпорност на удар :
PS плоча подобрени со гумени модификатори, HIPS лист материјал издржуваат удари и вибрации без пукање, надминувајќи го стандардниот полистирен.
Лесно изработка :
PS лист материјал е компатибилен со ласерско сечење, сечење со калап, CNC обработка, термоформирање и вакуумско обликување. Може да се лепи, бои или печати со ситопечат.
Лесен и цврст :
PS лист материјал комбинира мала тежина со голема цврстина, намалувајќи ги трошоците за транспорт, а воедно одржувајќи ги структурните перформанси.
Отпорност на хемикалии и влага :
Отпорен е на вода, разредени киселини, алкалии и алкохол, обезбедувајќи долготрајност во влажни или благо корозивни средини.
Мазна завршна површина :
PS лист материјал се идеални за висококвалитетно печатење, етикетирање или ламинирање за брендирање или естетски цели.
Примена на полистиренска фолија
Пакување : Заштитни послужавници , школки и блистер пакувања за електроника, козметика и садови за храна.
Ознаки и дисплеи : Лесна малопродажна сигнализација, дисплеи на местото на купување (POP) и изложбени панели.
Автомобилски компоненти : Внатрешни украси, контролни табли и заштитни капаци.
Потрошувачка стока : облоги за фрижидери, делови за играчки и куќишта за домашни апарати.
„Направи сам“ и изработка на прототипови : Изработка на модели, училишни проекти и занаетчиски апликации поради лесното сечење и обликување.
Медицински и индустриски : Стерилизирачки послужавници , капаци за опрема и компоненти што не носат товар.
ПАКУВАЊЕ

ИЗЛОЖБА

СЕРТИФИКАЦИЈА