Wyczyść Płyta PP do formowania próżniowego i termoformowania
Przezroczysty polipropylen HSQY materiał arkuszowy to wytłaczany materiał PP do formowania próżniowego i termoformowania, dostępny w grubościach od 0,08 do 3 mm o szerokościach dostosowanych do tace , wkładek do opakowań, opakowań typu clamshell i innych formowanych produktów z tworzyw sztucznych.
Przezroczysty polipropylen łączy w sobie niską gęstość materiału, niską absorpcję wilgoci, użyteczną odporność chemiczną i elastyczne właściwości przetwórcze. Gatunki PP o wysokiej przejrzystości mogą również zapewnić lepszą widoczność produktu w opakowaniach termoformowanych i ekspozytorach.
Kupujący urządzenia do formowania próżniowego przy wyborze materiału powinni wziąć pod uwagę grubość początkową, szerokość maszyny, głębokość gniazda, geometrię formy, wymagany rozkład ścianek, przejrzystość po uformowaniu i końcowe zastosowanie, a nie kierować się wyłącznie materiał arkuszowy lub nominalną grubością.
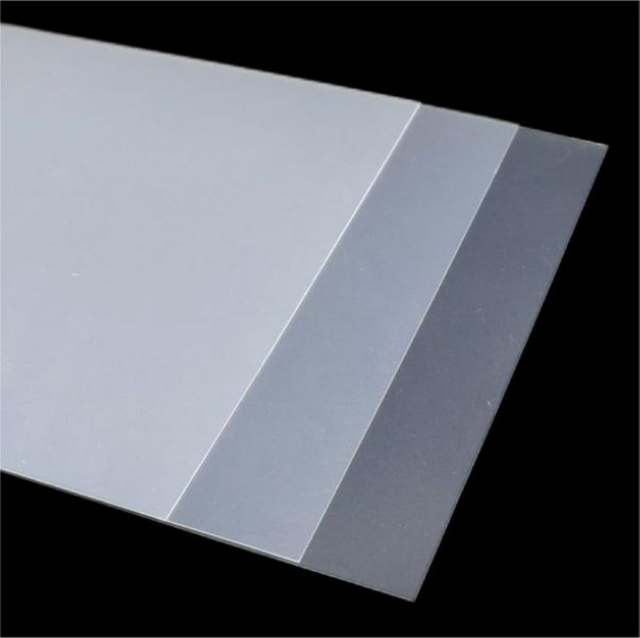
Przezroczyste obrazy arkuszy polipropylenowych
")
Wyczyść Płyta PP do formowania próżniowego
")
Przezroczysta folia PP do termoformowania

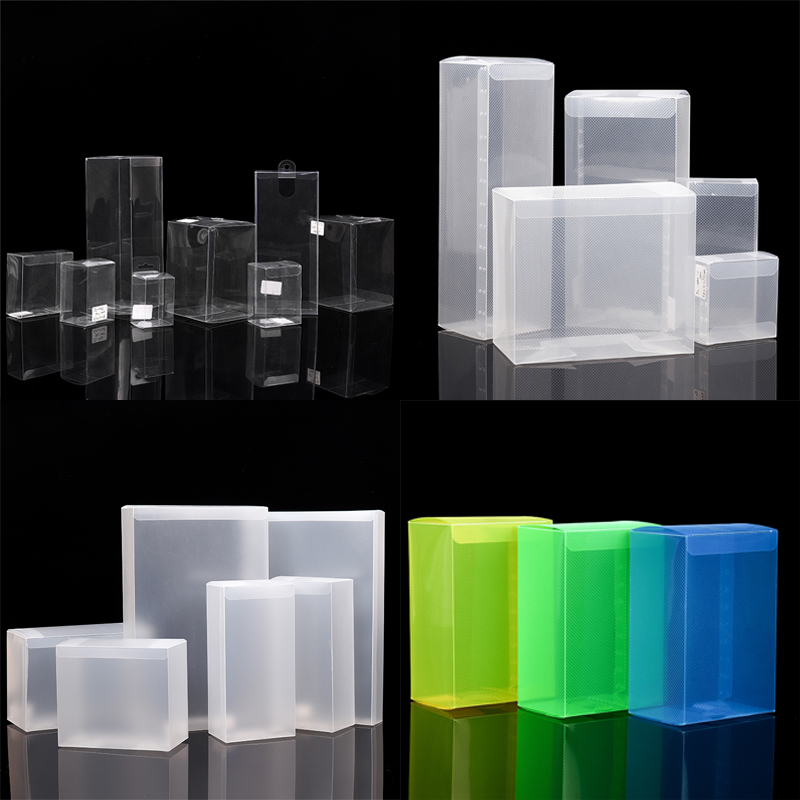
Arkusz polipropylenowy do formowania i produkcji
Wyczyść Płyta PP Specyfikacje
| nieruchomości |
Specyfikacja |
| Produkt |
Przezroczysta folia polipropylenowa do formowania próżniowego |
| Tworzywo |
Tworzywo polipropylenowe (PP) |
| Kolor |
Jasne |
| Grubość |
0,08 mm-3 mm |
| Szerokość |
Dostosowane |
| Typ |
Wytłaczany |
| Główne przetwarzanie |
Formowanie próżniowe, termoformowanie, cięcie i produkcja zgodnie z wymaganiami projektu |
| Główny kierunek zastosowania |
Termoformowane tace , wkładki do opakowań, opakowania typu clamshell, pokrywy, opakowania ochronne i elementy formowane |
| Inne wymienione aplikacje |
Zastosowania w przemyśle spożywczym, medycznym, przemysłowym, elektronicznym i reklamowym, wymagające odpowiedniej klasy PP i dokumentacji |
Uwaga dotycząca specyfikacji: Aktualna strona HSQY nie podaje maksymalnej szerokości rolki, średnicy rolki, średnicy rdzenia, wagi rolki, tolerancji grubości ani zalecanego przedziału temperatur termoformowania. Kupujący potrzebujący tych parametrów powinni dostarczyć specyfikację swojego sprzętu w celu potwierdzenia produkcji.
Co jest jasne Płyta PP w przypadku formowania próżniowego?
Przezroczysty PP materiał arkuszowy do formowania próżniowego to ekstrudowany polipropylen materiał arkuszowy , który jest podgrzewany do momentu, aż stanie się formowalny, a następnie kształtowany w formie przy użyciu ciśnienia podciśnieniowego.
Po ostygnięciu uformowana część zachowuje geometrię formy i można ją przyciąć do postaci tace , wkładek, pokryw, elementów składanych lub innych części trójwymiarowych.
PP jest polimerem półkrystalicznym, dlatego na jego właściwości formowania i przezroczystość wpływają skład żywicy, profil nagrzewania, krystalizacja, grubość materiał arkuszowy , konstrukcja formy i warunki chłodzenia. Stabilne przetwarzanie wymaga zatem specyfikacji klasy termoformowania dopasowanej do rzeczywistej linii produkcyjnej.
Formowanie próżniowe a termoformowanie
| Proces |
Jak to działa |
Rozważania kupującego |
| Termoformowanie |
Ogólny proces nagrzewania tworzywa termoplastycznego materiał arkuszowy i formowania go w formie lub wewnątrz niej |
Obejmuje formowanie próżniowe, formowanie ciśnieniowe i pokrewne metody formowania |
| Formowanie próżniowe |
Wykorzystuje podciśnienie do przyciągania rozgrzanego materiał arkuszowy do powierzchni formy |
Wspólne dla tace , wkładek, opakowań i stosunkowo prostych formowanych geometrii |
| Formowanie ciśnieniowe |
Wykorzystuje dodatkowe ciśnienie powietrza, aby docisnąć materiał arkuszowy do formy |
Można rozważyć, gdy wymagane są bardziej szczegółowe dane dotyczące powierzchni |
Dlaczego warto stosować polipropylen do formowania próżniowego?
| Znaczenie właściwości PP |
w produktach formowanych |
| Niska gęstość |
Pomaga zmniejszyć wagę gotowego elementu w porównaniu z gęstszymi tworzywami sztucznymi |
| Niska absorpcja wilgoci |
Przydatny do pakowania i produktów używanych w wilgotnym środowisku |
| Odporność chemiczna |
PP zapewnia przydatną odporność na wiele substancji chemicznych, chociaż należy sprawdzić zgodność z konkretną substancją i warunkami |
| Termoformowalność |
Odpowiednie gatunki można formować w tace , wkładki i inne części trójwymiarowe |
| Wytrzymałość |
Zapewnia przydatną obsługę i odporność na uderzenia w odpowiednio uformowanych produktach |
| Dostępność jasnej klasy |
Formuły PP o wysokiej przejrzystości mogą zapewnić lepszą widoczność produktu w miejscach, gdzie przejrzystość ma duże znaczenie |
Wydajność termoformowania: co powinni ocenić kupujący
Polipropylen wymaga zazwyczaj dokładniejszej kontroli warunków termoformowania niż niektóre popularne amorficzne tworzywa sztuczne stosowane w opakowaniach. Dlatego też próba formowania powinna oceniać cały proces, a nie tylko to, czy początkowa warstwa materiał arkuszowy stanie się wystarczająco miękka, aby można ją było formować.
| Czynnik kształtujący |
Dlaczego to ważne |
| Równomierność ogrzewania |
Nierównomierne ogrzewanie może powodować nierównomierne formowanie i rozprowadzanie ścianek |
| Ugięcie blachy |
Należy kontrolować, aby materiał arkuszowy konsekwentnie wchodził w fazę formowania |
| Głębokość rysunku |
Głębsze wnęki mogą powodować większe ścieńczenie ścianek i wymagać innej grubości początkowej |
| Geometria narożnika |
Ostre narożniki i małe promienie mogą powodować lokalne przerzedzenie |
| Chłodzenie |
Warunki chłodzenia wpływają na stabilność wymiarową, krystalizację i wygląd |
| Lamówka |
Gotowe części należy oceniać pod kątem czystości przycinania i powtarzalności wymiarów |
| Uformowana przejrzystość |
Wygląd optyczny może ulec zmianie po podgrzaniu i rozciągnięciu |
0,08 mm do 3 mm Przezroczysty Płyta PP
Aktualna specyfikacja produktu HSQY obejmuje grubości od około 0,08 mm do 3 mm. Odpowiednia grubość początkowa zależy od rozmiaru gotowego elementu, głębokości formowania, wymaganej sztywności oraz minimalnej dopuszczalnej grubości ścianki po formowaniu.
| Kierunek grubości |
Ogólny kierunek przetwarzania |
| 0,08-0,2 mm |
Zastosowania w zakresie cienkiego przetwarzania i lekkich materiałów, w zależności od możliwości formowania wybranego gatunku |
| 0,25-0,5 mm |
Lekkie opakowania formowane, wkładki i stosunkowo płytkie części |
| 0,6-1 mm |
Tace, elementy składane i części formowane wymagające większej sztywności |
| Powyżej 1 mm |
Grubsze części formowane i wytwarzane, w przypadku których wybrana specyfikacja produkcji obsługuje wymaganą grubość |
Są to ogólne wskazówki dotyczące stosowania, a nie ustalone limity termoformowania. Ostateczną grubość początkową należy ocenić w oparciu o geometrię formy i wymagania dotyczące gotowego elementu.
Przezroczysty PP do formowania płytkiego i głębokiego
Płytkie tace i proste geometrie opakowań na ogół stawiają mniejsze wymagania co do rozmieszczenia materiału niż głębokie wnęki lub części o wąskich narożnikach.
W przypadku formowania głębszego, kupujący powinni podać wymiary formy, głębokość gniazda i wymaganą minimalną grubość ścianki. W zależności od geometrii opakowania i sprzętu produkcyjnego, można również rozważyć zastosowanie formowania wspomaganego tłokiem, formowania ciśnieniowego lub innej metody formowania.
Obecna publiczna strona HSQY nie podaje maksymalnego zalecanego współczynnika losowania, dlatego wartość ta powinna zostać ustalona w drodze potwierdzenia technicznego lub próby formowania, a nie być przyjmowana.
Klarowność po formowaniu próżniowym
Na stronie oryginalnej materiał ten opisano jako transparentny, zbliżony do szkła. W przypadku zakupów technicznych bardziej trafne jest określenie produktu jako transparentnego lub o wysokiej transparentności PP, ponieważ polipropylen jest materiałem półkrystalicznym, a jego właściwości optyczne zależą od składu i procesu przetwarzania.
Podgrzewanie i rozciąganie podczas termoformowania może zmienić zamglenie, połysk i przezroczystość. Dlatego nabywcy produkujący przezroczyste opakowania detaliczne powinni zatwierdzić materiał po uformowaniu, a nie oceniać go dopiero na płasko. materiał arkuszowy
Jeśli wygląd optyczny ma kluczowe znaczenie, należy podać wymagane parametry zamglenia, transmisji światła lub połysku i poprosić o odpowiednie dane lub próbki produkcyjne dla wybranej grubości.
Przezroczysty PP vs. PET do termoformowania
| Czynnik selekcji |
Clear PP |
Clear PET / APET |
| Przezroczystość |
Gatunki PP o wysokiej przejrzystości mogą zapewniać dobrą przejrzystość, ale wygląd w dużym stopniu zależy od krystalizacji i przetwarzania |
Szeroko wybierany do konwencjonalnych opakowań termoformowanych o wysokiej przejrzystości |
| Gęstość |
Polimer o niższej gęstości |
Wyższa gęstość niż PP |
| Proces termoformowania |
Wymaga kontrolowanego ogrzewania i odpowiedniej formuły do termoformowania |
Powszechnie przetwarzane na przezroczyste opakowania termoformowane |
| Kierunek ciepła |
W przypadku, gdy wymagana jest większa wydajność cieplna, można wybrać odpowiednie gatunki PP |
Standard APET jest zwykle stosowany w konwencjonalnych zastosowaniach pakowania w temperaturze pokojowej i schłodzonej |
| Absorpcja wilgoci |
Bardzo niska absorpcja wilgoci |
Inne zachowanie wilgoci i profil bariery w przypadku PP |
| Najlepszy materiał |
Zależy to od wymaganej przejrzystości, procesu formowania, ekspozycji na ciepło, sztywności, geometrii opakowania, uszczelnienia i wymogów regulacyjnych. |
Zastosowania opakowań i tacek
Przezroczysty polipropylen do termoformowania można wykorzystać do produkcji tace , wkładek, elementów składanych, opakowań ochronnych, pokrywek i innych formowanych produktów opakowaniowych.
W przypadku projektów opakowaniowych należy podać wymiary gotowego elementu, konstrukcję formy, głębokość formowania, przewidywaną temperaturę ekspozycji oraz wymagania dotyczące uszczelnienia. Opakowania przeznaczone do kontaktu z żywnością wymagają również odpowiedniej klasy polipropylenu do kontaktu z żywnością oraz dokumentacji uzupełniającej.
Zastosowania opakowań żywności
Oryginalna strona HSQY zawiera listę zastosowań żywnościowych i odniesienia do zgodności z przepisami FDA dotyczącymi kontaktu z żywnością. Należy to potwierdzić dla konkretnego gatunku żywicy polipropylenowej i gotowego produktu materiał arkuszowy dostarczonego kupującemu.
W przypadku bezpośredniego kontaktu z żywnością należy podać rodzaj żywności, temperaturę kontaktu, warunki ogrzewania, warunki przechowywania oraz normę dla rynku docelowego. Jeśli wymagany jest dokument FDA, dokument UE dotyczący kontaktu z żywnością lub inny dokument, należy potwierdzić odpowiednią dokumentację na poziomie produktu przed dopuszczeniem do obrotu.
Termoformowanie medyczne i laboratoryjne
Pierwotna lista zastosowań obejmuje produkty medyczne i laboratoryjne. Zastosowania te wymagają odpowiedniej klasy PP, gdy obowiązują wymagania dotyczące sterylizacji, czystości, biokompatybilności, ekstrakcji lub inne regulowane przepisy.
Standardowy, przezroczysty materiał PP materiał arkuszowy nie powinien być automatycznie określany jako medyczny lub sterylny. Projekty medyczne powinny zawierać informacje o docelowym produkcie, metodzie sterylizacji i wymaganej dokumentacji przed wyborem materiału.
Zastosowania elektroniki i termoformowania ESD
Polipropylen można również formować termicznie w komponenty tace i opakowania ochronne do zastosowań w elektronice.
Standardowy, przezroczysty polipropylen (PP) nie powinien być automatycznie uznawany za antystatyczny. Opakowania elektroniki wymagające ochrony przed wyładowaniami elektrostatycznymi powinny określać klasę antystatyczną, rozpraszającą lub przewodzącą wraz z wymaganym zakresem rezystancji powierzchniowej.
Drukowanie i obróbka powierzchni
Polipropylen ma stosunkowo niską energię powierzchniową. Drukowanie, powlekanie, laminowanie lub klejenie może zatem wymagać obróbki koronowej, obróbki płomieniowej, gruntowania lub innej odpowiedniej metody obróbki powierzchni.
Jeśli formowana część będzie drukowana lub etykietowana, należy podać informacje na temat tuszu, kleju lub procesu konwersji, a także wszelkie wymagane specyfikacje dotyczące strony obrabianej lub energii powierzchniowej.
Odporność chemiczna
Polipropylen jest odporny na działanie wielu kwasów, zasad, olejów i innych substancji chemicznych, co sprzyja jego wykorzystaniu w opakowaniach i wybranych zastosowaniach przemysłowych.
Zgodność chemiczna powinna zostać potwierdzona na podstawie konkretnej substancji chemicznej, jej stężenia, czasu ekspozycji i temperatury. Pierwotne, ogólne oświadczenie o odporności na rozpuszczalniki nie powinno być interpretowane jako uniwersalna odporność na wszystkie rozpuszczalniki.
Odporność na wilgoć
Polipropylen charakteryzuje się bardzo niską absorpcją wilgoci i jest szeroko stosowany wszędzie tam, gdzie ważna jest odporność na warunki wilgotnościowe.
Na stronie oryginalnej użyto sformułowania „zero absorpcji wody”. W przypadku zakupów technicznych bardziej odpowiednia będzie odpowiedź „bardzo niska absorpcja wilgoci”, chyba że dla konkretnego stopnia absorpcji dostępne są wyniki standaryzowanych testów.
Opcje PP stabilizowane promieniowaniem UV
W oryginalnych informacjach o produkcie podano, że dostępne są opcje ze stabilizacją UV. Odporność na promieniowanie UV należy traktować jako wymaganie specyficzne dla danego zastosowania, a nie jako cechę charakterystyczną każdego przezroczystego PP materiał arkuszowy .
W przypadku wyrobów formowanych na zewnątrz, przed wyborem gatunku należy określić oczekiwane nasłonecznienie, wymagane środowisko pracy i wszelkie wymagania dotyczące przyspieszonego starzenia w warunkach atmosferycznych.
Rozważania dotyczące recyklingu
Polipropylen jest tworzywem termoplastycznym, które można poddawać recyklingowi mechanicznemu tam, gdzie istnieje odpowiednia infrastruktura do zbiórki, sortowania i przetwarzania.
Oryginalna strona opisuje materiał jako w 100% nadający się do recyklingu. W praktyce możliwość recyklingu gotowego produktu zależy od tuszy, etykiet, klejów, powłok, innych materiałów, zanieczyszczeń oraz lokalnego systemu recyklingu.
Inne wymienione zastosowania przezroczystego PP
| obszaru zastosowania |
Notatka dotycząca wyboru |
| Opakowanie |
Do formowania nadają się tacki, pojemniki, wkładki i opakowania ochronne |
| Medycyna i laboratorium |
Wymaga odpowiedniej klasy i stosownej dokumentacji regulacyjnej lub sterylizacyjnej |
| Druk i oznakowanie |
Należy potwierdzić obróbkę powierzchni i przyczepność tuszu |
| Przemysłowy |
Obciążenia mechaniczne, narażenie na działanie substancji chemicznych i geometrię gotowego elementu należy oceniać oddzielnie |
| Handel detaliczny i reklama |
Nadaje się do wybranych ekspozycji produktów i formowanych elementów prezentacyjnych |
| Architektura |
Przegrody i inne zastosowania budowlane wymagają odpowiedniej grubości i konstrukcji |
| Elektronika |
Standardowego PP nie należy określać jako antystatycznego bez zdefiniowanego stopnia ESD |
Krytyczne Płyta PP parametry dla termoformierek
| Parametr |
Dlaczego to ma znaczenie |
| Grubość |
Określa grubość początkową i wpływa na ostateczną grubość ścianki |
| Tolerancja grubości |
Stabilny rozmiar poprawia powtarzalność podczas formowania |
| Szerokość |
Musi pasować do linii termoformowania i układu formy |
| Średnica rolki |
Musi pasować do systemu rozwijania i ograniczeń linii produkcyjnej |
| Średnica rdzenia |
Musi pasować do wału lub uchwytu kupującego, jeśli używany jest walcarka |
| Jakość nawijania |
Niewłaściwe nawijanie może powodować powstawanie zagnieceń, uszkodzenie krawędzi lub problemy z podawaniem żyłki |
| Klarowność / Zamglenie |
Ważne dla przejrzystych opakowań i widocznych produktów detalicznych |
| Obróbka powierzchni |
Istotne dla drukowania, powlekania, klejenia i etykietowania |
| Klasa funkcjonalna |
Przed rozpoczęciem produkcji należy określić wymagania dotyczące kontaktu z żywnością, medycznego, antystatycznego lub UV |
Jakie informacje należy podać przy sporządzaniu oferty?
| Informacje wymagane |
do podania |
| Produkt końcowy |
Tacka, wkładka, muszla, pokrywa, część przemysłowa lub inny produkt formowany |
| Grubość |
Wymagana grubość początkowa mieści się w podanym zakresie 0,08–3 mm |
| Szerokość |
Wymagana materiał arkuszowy lub szerokość rolki |
| Formularz dostawy |
Zwiń lub pokrój materiał arkuszowy zgodnie z wymaganiami produkcyjnymi |
| Specyfikacja rolki |
Średnica zewnętrzna, średnica rdzenia i maksymalna waga rolki, jeśli ma to zastosowanie |
| Proces formowania |
Formowanie próżniowe, formowanie ciśnieniowe lub inna metoda termoformowania |
| Geometria formy |
Długość, szerokość, głębokość, promień narożnika i liczba wnęk |
| Wymagania dotyczące wykończonej ściany |
Wymagana minimalna grubość ścianki lub sztywność po uformowaniu |
| Wymagania optyczne |
Wymagana klarowność, zmętnienie lub połysk po uformowaniu |
| Obróbka powierzchni |
Wymagania dotyczące drukowania, koronowania, powlekania lub klejenia, w stosownych przypadkach |
| Klasa funkcjonalna |
Wymagania dotyczące kontaktu z żywnością, medyczne, antystatyczne, przewodzące lub stabilizowane promieniowaniem UV |
| Dokumentacja |
Wymagane dokumenty dotyczące kontaktu z żywnością, SGS lub inne obowiązujące dokumenty zgodności |
| Ilość |
Wymagania dotyczące prób i oczekiwana wielkość produkcji |
| Miejsce docelowe |
Kraj i port docelowy |
Często zadawane pytania dotyczące przezroczystych arkuszy PP do formowania próżniowego
Czy polipropylen materiał arkuszowy można formować próżniowo?
Tak. Odpowiednie gatunki PP można podgrzać i formować próżniowo w tace , wkładki, elementy typu clamshell i inne części trójwymiarowe. Jakość formowania zależy od gatunku żywicy, warunków ogrzewania, geometrii formy i grubości początkowej.
Jaka jest różnica pomiędzy formowaniem próżniowym a termoformowaniem?
Termoformowanie to szerszy proces polegający na podgrzewaniu i kształtowaniu tworzyw termoplastycznych materiał arkuszowy . Formowanie próżniowe to rodzaj termoformowania, w którym wykorzystuje się podciśnienie do dociskania ogrzanego materiał arkuszowy do formy.
Jakie grubości PP materiał arkuszowy wymienia HSQY?
Obecna specyfikacja produktu HSQY podaje grubość od 0,08 mm do 3 mm.
Czy szerokość można dostosować?
Tak. Aktualne informacje o produkcie zawierają niestandardową szerokość. Podaj szerokość swojej maszyny do termoformowania i wymaganą szerokość gotowej wstęgi, aby uzyskać potwierdzenie.
Czy materiał dostarczany jest w rolkach czy materiał arkuszowy s?
Aktualne źródło nie publikuje stałego formatu dostaw dla każdej konfiguracji. Podczas składania zapytania ofertowego prosimy o podanie, czy linia produkcyjna wymaga rolek, czy też cięć materiał arkuszowy .
Jakie rdzenie rolek i średnice rolek są dostępne?
Aktualna strona HSQY nie publikuje tych wartości. Podaj wymaganą średnicę rdzenia, maksymalną średnicę zewnętrzną rolki i maksymalną wagę rolki w celu potwierdzenia produkcji.
Czy przezroczysty PP jest tak samo przejrzysty jak PET ?
Niekoniecznie. Polipropylen o wysokiej przejrzystości może zapewnić dobrą przezroczystość, ale parametry optyczne zależą od składu żywicy, krystalizacji i przetwarzania. PET jest powszechnie wybierany, gdy priorytetem jest bardzo wysoka przejrzystość konwencjonalnego opakowania.
Czy przezroczystość ulega zmianie po termoformowaniu?
Może. Ogrzewanie, rozciąganie, chłodzenie i krystalizacja mogą wpływać na zmętnienie i połysk. Należy ocenić uformowaną próbkę, gdy gotowy element wymaga określonego wyglądu optycznego.
Czy przezroczysty PP można stosować do formowania głębokiego?
Można rozważyć odpowiednie gatunki PP do głębszego formowania, ale należy wziąć pod uwagę głębokość gniazda, przecienienie ścianek, geometrię narożników i konfigurację maszyny. Przed wyborem grubości początkowej należy podać wymiary formy.
Jaką temperaturę formowania powinienem zastosować?
Aktualna publiczna specyfikacja HSQY nie zawiera zweryfikowanego zakresu temperatur formowania. Prawidłowy profil nagrzewania zależy od gatunku żywicy, jej grubości, sprzętu i geometrii formy i powinien zostać ustalony na podstawie danych technicznych dostarczonego materiału.
Czy ten PP materiał arkuszowy można wykorzystać do żywności tace ?
Odpowiednie gatunki PP do kontaktu z żywnością można formować termicznie do żywności tace i pojemników. Sprawdź dokładną klasę i obowiązującą dokumentację dotyczącą kontaktu z żywnością wymaganą dla rynku docelowego.
Czy ten PP materiał arkuszowy jest zgodny z wymogami FDA?
Oryginalna strona zawiera odniesienia do zgodności z przepisami FDA dotyczącymi kontaktu z żywnością. Kupujący powinni poprosić o odpowiednią dokumentację dotyczącą konkretnego gatunku żywicy i wykończenia materiał arkuszowy zamiast stosować to stwierdzenie do każdej konfiguracji.
Czy przezroczysty PP można stosować do termoformowania wyrobów medycznych?
Zastosowania medyczne wymagają odpowiedniej klasy PP i dokumentacji specyficznej dla projektu. Przed wyborem materiału należy upewnić się, że spełnione są wymogi dotyczące sterylizacji, czystości i przepisów.
Czy standardowy przezroczysty PP jest antystatyczny?
Nie należy zakładać określonych właściwości antystatycznych standardowego przezroczystego PP. W przypadku urządzeń elektronicznych tace wymagających ochrony ESD należy określić klasę antystatyczną, rozpraszającą lub przewodzącą oraz docelowy zakres rezystancji.
Czy PP absorbuje wodę?
Polipropylen charakteryzuje się bardzo niską absorpcją wilgoci, dzięki czemu nadaje się do wielu zastosowań opakowaniowych i w wilgotnym środowisku.
Czy PP jest odporny chemicznie?
PP zapewnia przydatną odporność na wiele kwasów, zasad i chemikaliów, ale należy sprawdzić kompatybilność z konkretną substancją, jej stężeniem, temperaturą i czasem ekspozycji.
Czy dostępne są gatunki stabilizowane promieniowaniem UV?
Na stronie oryginalnej wymieniono opcje stabilizowane promieniowaniem UV. Wymagania dotyczące zastosowań zewnętrznych należy określić osobno, ponieważ odporność na promieniowanie UV nie jest automatycznie standardową cechą każdego przezroczystego rodzaju PP.
Czy przezroczysty PP nadaje się do recyklingu?
Polipropylen (PP) można poddać recyklingowi mechanicznemu, jeśli istnieje odpowiednia infrastruktura zbiórki i recyklingu. Rzeczywista możliwość recyklingu gotowego produktu zależy od dodatkowych materiałów i lokalnych systemów recyklingu.
Co powinienem podać w ofercie?
Podaj produkt końcowy, początkową grubość, szerokość, wymagania dotyczące rolki lub materiał arkuszowy , średnicę rdzenia i rolki (jeśli ma to zastosowanie), metodę formowania, wymiary formy, głębokość gniazda, wymagania dotyczące przejrzystości, klasę funkcjonalności, ilość i miejsce przeznaczenia.
Uszczelka
Opakowanie powinno chronić przezroczyste powierzchnie PP i krawędzie materiał arkuszowy przed zanieczyszczeniem, zarysowaniem i uszkodzeniami podczas przechowywania i transportu. Potwierdź wymagany format opakowania w rolce lub materiał arkuszowy zgodnie z ostateczną specyfikacją.

Przezroczyste wypełnienie z arkuszy polipropylenowych
Wystawy światowe
HSQY Plastic Group bierze udział w międzynarodowych targach tworzyw sztucznych i opakowań oraz spotyka się z klientami z branży termoformowania, pakowania i przetwórstwa przemysłowego.

Działalność wystawiennicza międzynarodowa HSQY Plastic Group
Certyfikacja i dokumentacja
Oryginalne informacje o produkcie odnoszą się do zastosowań w przemyśle spożywczym, medycznym i elektronicznym. Dokładny wymagany certyfikat lub dokument zgodności zależy od dostarczonej klasy PP i przeznaczenia.
Zastosowania mające kontakt z żywnością, medyczne, antystatyczne i inne regulowane zastosowania należy oceniać na podstawie dokumentacji dotyczącej konkretnego produktu, a nie wyłącznie na podstawie ogólnej certyfikacji na poziomie firmy.
Dlaczego warto zaopatrzyć się w Vacuum Forming Płyta PP w HSQY?
HSQY dostarcza ekstrudowany polipropylen materiał arkuszowy o różnych grubościach i niestandardowych szerokościach do zastosowań w pakowaniu i przetwórstwie przemysłowym.
W przypadku programów formowania próżniowego kupujący mogą dostarczyć specyfikację maszyny, wymiary formy, grubość początkową materiał arkuszowy , wymaganą szerokość, wymagania optyczne i warunki końcowego zastosowania, dzięki czemu specyfikację materiału można ocenić w kontekście rzeczywistego procesu formowania.