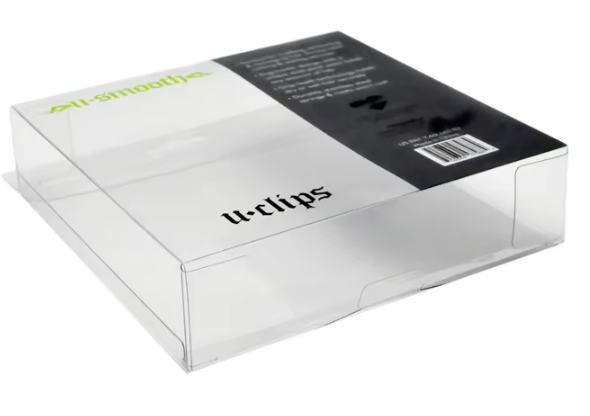
Vakum Şekillendirme ve Termoformlama için Şeffaf PP Levha
HSQY şeffaf polipropilen sac malzeme , vakum şekillendirme ve termoformlama için ekstrüde edilmiş bir PP malzemedir ve tepsiler , ambalaj içi parçalar, kapaklı ambalajlar ve diğer şekillendirilmiş plastik ürünler için özelleştirilmiş genişliklerde 0,08-3 mm kalınlıkta mevcuttur.
Şeffaf polipropilen, düşük malzeme yoğunluğu, düşük nem emilimi, kullanışlı kimyasal direnç ve esnek işleme özelliklerini bir araya getirir. Yüksek şeffaflığa sahip PP çeşitleri ayrıca termoform ambalaj ve teşhir uygulamaları için ürün görünürlüğünü de artırabilir.
Vakum şekillendirme alıcıları için malzeme seçimi, yalnızca fiyat veya nominal kalınlığa göre seçim yapmak yerine sac malzeme başlangıç kalınlığı, makine genişliği, boşluk derinliği, kalıp geometrisi, gerekli duvar dağılımı, şekillendirme sonrası şeffaflık ve nihai uygulama dikkate alınarak yapılmalıdır.
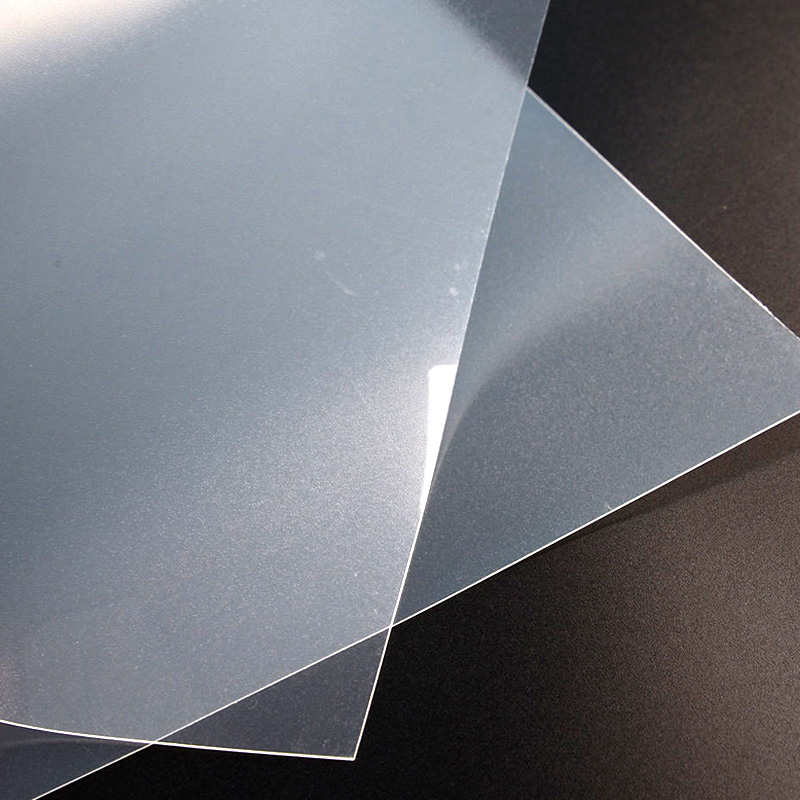
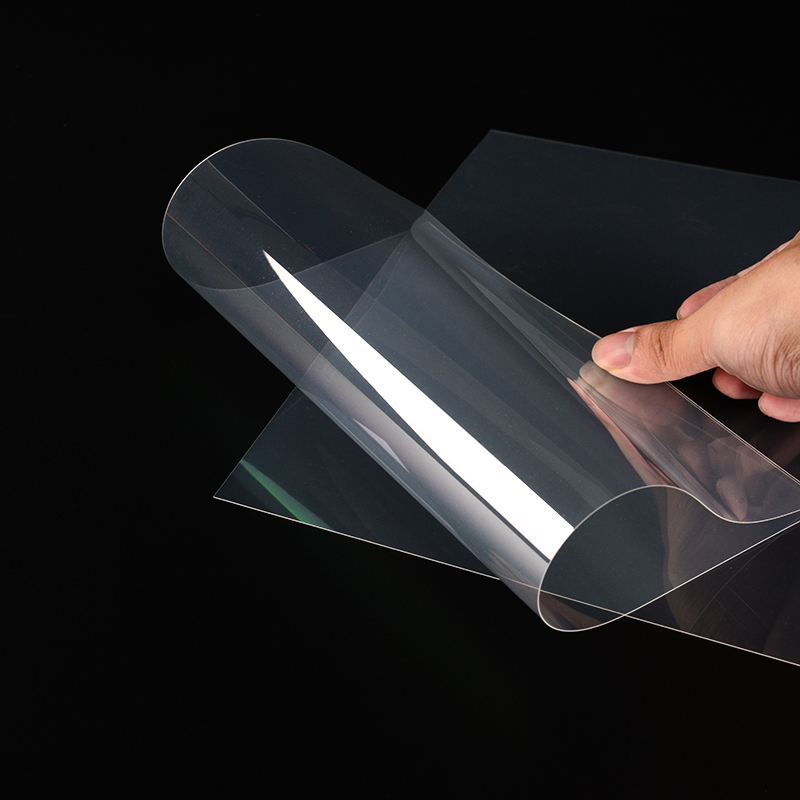
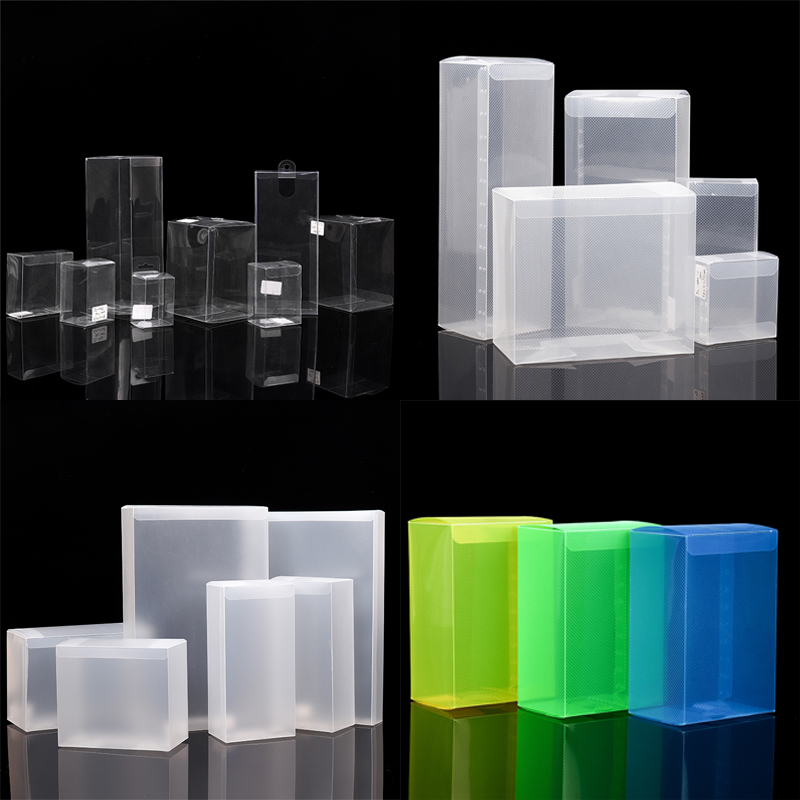
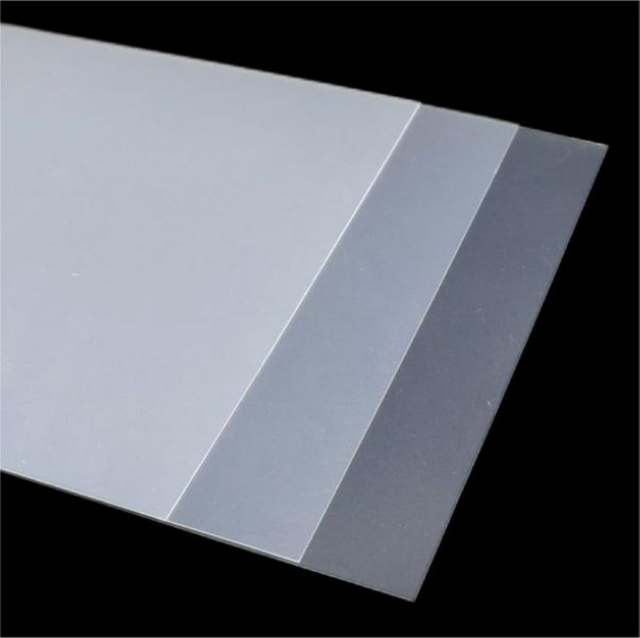
Şeffaf Polipropilen Levha Görselleri
")
Vakum Şekillendirme için Şeffaf PP Levha
")
Şeffaf PP Termoform Levha

Şekillendirme ve İmalat için Polipropilen Levha
Açık PP Levha Özellikleri
| Mülk |
Özellikleri |
| Ürün |
Vakum Şekillendirme için Şeffaf Polipropilen Levha |
| Malzeme |
Polipropilen Plastik (PP) |
| Renk |
Temizlemek |
| Kalınlık |
0,08 mm-3 mm |
| Genişlik |
Özelleştirilmiş |
| Tip |
Ekstrüde |
| Ana İşleme |
Proje gereksinimlerine göre vakum şekillendirme, termoformlama, kesme ve imalat. |
| Ana Uygulama Yönü |
Termoform tepsiler , ambalaj içi parçalar, kapaklar, koruyucu ambalajlar ve şekillendirilmiş bileşenler |
| Listelenen Diğer Uygulamalar |
Gıda, tıp, endüstriyel, elektronik ve reklamcılık uygulamalarında, uygun PP sınıfı ve dokümantasyonuna tabidir. |
Teknik Özellik Notu: Mevcut HSQY sayfasında maksimum rulo genişliği, rulo çapı, göbek çapı, rulo ağırlığı, kalınlık toleransı veya önerilen termoform sıcaklık aralığı yayınlanmamaktadır. Bu parametrelere ihtiyaç duyan alıcılar, üretim onayı için ekipman özelliklerini sağlamalıdır.
Vakum Şekillendirme İçin Şeffaf PP Levha Nedir?
Vakum şekillendirme için şeffaf PP sac malzeme , şekillendirilebilir hale gelene kadar ısıtılan ve daha sonra vakum basıncı kullanılarak bir kalıba karşı şekillendirilen ekstrüde bir polipropilendir sac malzeme .
Şekillendirilen parça soğuduktan sonra kalıp geometrisini korur ve tepsiler , ek parçalar, kapaklar, istiridye kabuğu bileşenleri veya diğer üç boyutlu parçalar halinde kesilebilir.
PP yarı kristal yapılı bir polimer olduğundan, şekillendirme davranışı ve şeffaflığı reçine formülasyonu, ısıtma profili, kristalleşme, kalınlık, kalıp tasarımı ve soğutma koşullarından etkilenir. Bu nedenle sac malzeme istikrarlı işleme, gerçek üretim hattına uygun bir termoform sınıfı spesifikasyonu gerektirir.
Vakumla Şekillendirme ve Termoform Karşılaştırması
| Süreç |
Nasıl Çalışır |
Alıcı Değerlendirmesi |
| Termoformlama |
Termoplastik sac malzeme in ısıtılması ve bir kalıbın üzerine veya içine şekillendirilmesinin genel süreci |
Vakumla şekillendirme, basınçlı şekillendirme ve ilgili şekillendirme yöntemlerini kapsar. |
| Vakum Şekillendirme |
Isıtılmış sac malzeme kalıp yüzeyine doğru çekmek için vakum kullanır. |
tepsiler için yaygın, ek parçalar, ambalajlar ve nispeten basit şekillendirilmiş geometriler |
| Basınçla Şekillendirme |
sac malzeme i kalıba doğru itmek için ek hava basıncı kullanır. |
Daha belirgin yüzey detayının gerektiği durumlarda düşünülebilir. |
Vakum şekillendirmede neden polipropilen kullanılır?
| PP Özelliklerinin |
Şekillendirilmiş Ürünlerle İlişkisi |
| Düşük Yoğunluklu |
Daha yoğun plastiklere kıyasla, nihai parçanın ağırlığını azaltmaya yardımcı olur. |
| Düşük Nem Emilimi |
Nemli ortamlarda kullanılan ambalaj ve ürünler için kullanışlıdır. |
| Kimyasal Direnç |
PP, birçok kimyasala karşı faydalı bir direnç sunar, ancak uyumluluğun tam madde ve koşullar için kontrol edilmesi gerekir. |
| Termoformlanabilirlik |
Uygun kaliteler tepsiler , ek parçalar ve diğer üç boyutlu parçalar haline getirilebilir. |
| Dayanıklılık |
Uygun şekillendirilmiş ürünlerde kullanışlı taşıma ve darbe performansı sağlar. |
| Net Sınıf Mevcutluğu |
Yüksek berraklıkta PP formülasyonları, şeffaflığın önemli olduğu durumlarda ürün görünürlüğünü artırabilir. |
Termoform Performansı: Alıcıların Değerlendirmesi Gerekenler
Polipropilen, genellikle bazı yaygın amorf ambalaj plastiklerine göre termoformlama koşullarının daha yakından kontrol edilmesini gerektirir. Bu nedenle, şekillendirme denemesi, yalnızca başlangıçtaki sac malzeme şekillendirilebilecek kadar yumuşak olup olmadığını değerlendirmek yerine, tüm süreci değerlendirmelidir.
| Şekillendirici Faktör: |
Neden Önemli? |
| Isıtma Homojenliği |
Düzensiz ısıtma, tutarsız şekillendirmeye ve duvar dağılımına neden olabilir. |
| Levha Sarkması |
sac malzeme in sürekli olarak şekillendirme aşamasına girmesi için kontrol edilmelidir. |
| Derinlik Çiz |
Daha derin boşluklar duvar incelmesini artırabilir ve farklı bir başlangıç kalınlığı gerektirebilir. |
| Köşe Geometrisi |
Keskin köşeler ve küçük yarıçaplar bölgesel incelmeye neden olabilir. |
| Soğutma |
Soğutma koşulları boyutsal kararlılığı, kristalleşmeyi ve görünümü etkiler. |
| Budama |
Üretilen parçalar, düzgün kesim ve boyut tekrarlanabilirliği açısından değerlendirilmelidir. |
| Oluşturulmuş Berraklık |
Isıtma ve germe sonrasında optik görünüm değişebilir. |
0,08 mm ila 3 mm Şeffaf PP Levha
Mevcut HSQY ürün spesifikasyonu yaklaşık 0,08 mm ile 3 mm arasındaki kalınlıkları kapsamaktadır. Uygun başlangıç kalınlığı, bitmiş parçanın boyutuna, şekillendirme derinliğine, rijitlik gereksinimine ve şekillendirme sonrası minimum kabul edilebilir duvar kalınlığına bağlıdır.
| Kalınlık Yönü |
Genel İşleme Yönü |
| 0,08-0,2 mm |
İnce dönüştürme ve hafif uygulamalar, seçilen kalitenin şekillendirme kabiliyetine bağlıdır. |
| 0,25-0,5 mm |
Hafif kalıplanmış ambalajlar, iç parçalar ve nispeten sığ parçalar |
| 0,6-1 mm |
Tepsiler, kapaklı bileşenler ve daha fazla rijitlik gerektiren şekillendirilmiş parçalar. |
| 1 mm'nin üzerinde |
Seçilen üretim spesifikasyonunun gerekli kalınlığı desteklediği daha kalın şekillendirilmiş ve imal edilmiş parçalar. |
Bunlar genel uygulama talimatlarıdır, sabit termoform limitleri değildir. Nihai başlangıç kalınlığı, kalıp geometrisi ve bitmiş parça gereksinimlerine göre değerlendirilmelidir.
Sığ ve Derin Formasyon İçin Şeffaf PP
Sığ tepsiler ve basit ambalaj geometrileri, genellikle derin boşluklara veya dar köşeli parçalara kıyasla malzeme dağıtımına daha az talep getirir.
Daha derin şekillendirme için alıcılar kalıp boyutlarını, boşluk derinliğini ve gerekli minimum duvar kalınlığını belirtmelidir. Paket geometrisine ve üretim ekipmanına bağlı olarak, tıkaç destekli şekillendirme, basınçlı şekillendirme veya başka bir şekillendirme yöntemi de değerlendirilebilir.
HSQY'nin mevcut resmi sayfasında önerilen maksimum çekme oranı belirtilmediğinden, bu değer varsayımsal olarak değil, teknik doğrulama veya şekillendirme denemesi yoluyla belirlenmelidir.
Vakumla Şekillendirme Sonrası Şeffaflık
Orijinal sayfada malzemenin neredeyse cam kadar şeffaf olduğu belirtiliyor. Teknik satın alma açısından, polipropilenin yarı kristal bir malzeme olması ve optik performansının formülasyon ve işleme bağlı olması nedeniyle, ürünü şeffaf veya yüksek şeffaflıkta PP olarak tanımlamak daha doğru olur.
Termoformlama sırasında ısıtma ve germe, bulanıklığı, parlaklığı ve şeffaflığı değiştirebilir. Bu nedenle, şeffaf perakende ambalaj üreten alıcılar, yalnızca düz başlangıç sac malzeme değerlendirmek yerine, şekillendirme sonrasında malzemeyi onaylamalıdır.
Optik görünüm kritik önem taşıyorsa, gerekli bulanıklık, ışık geçirgenliği veya parlaklık özelliklerini belirtin ve seçilen kalınlık için ilgili verileri veya üretim örneklerini talep edin.
Termoformlama için Şeffaf PP ve PET karşılaştırması
| Seçim Faktörü |
Temizle PP |
Temizle PET / APET |
| Şeffaflık |
Yüksek berraklıkta PP kaliteleri iyi bir şeffaflık sağlayabilir, ancak görünüm büyük ölçüde kristalleşmeye ve işleme bağlıdır. |
Yüksek şeffaflık sağlayan geleneksel termoform ambalajlar için yaygın olarak tercih edilmektedir. |
| Yoğunluk |
Düşük yoğunluklu polimer |
PP'den daha yüksek yoğunluk |
| Termoformlama İşlemi |
Kontrollü ısıtma ve uygun termoformlama kalitesinde formülasyon gerektirir. |
Genellikle şeffaf termoform ambalajlar için işlenir. |
| Isı Yönü |
Daha yüksek ısı performansı gerektiğinde uygun PP kaliteleri seçilebilir. |
Standart APET , genellikle geleneksel ortam ve soğutulmuş ambalaj uygulamaları için kullanılır. |
| Nem Emilimi |
Çok düşük nem emme kapasitesi |
PP'den farklı nem davranışı ve bariyer profili |
| En İyi Malzeme |
Gerekli şeffaflığa, şekillendirme işlemine, ısıya maruz kalmaya, sertliğe, paket geometrisine, sızdırmazlığa ve düzenleyici gerekliliklere bağlıdır. |
Ambalaj ve Tepsi Uygulamaları
Şeffaf termoform PP tepsiler , insertler, kapaklı bileşenler, koruyucu ambalajlar, kapaklar ve diğer şekillendirilmiş ambalaj ürünleri için değerlendirilebilir.
Ambalaj projeleri için, bitmiş parçanın boyutlarını, kalıp tasarımını, şekillendirme derinliğini, beklenen sıcaklık maruziyetini ve sızdırmazlık gereksinimlerini belirtin. Gıda ile temas eden ambalajlar ayrıca uygun gıda ile temas eden PP kalitesini ve destekleyici belgeleri de gerektirir.
Gıda Ambalaj Uygulamaları
Orijinal HSQY sayfasında gıda uygulamaları listelenmekte ve FDA gıda teması uyumluluğuna atıfta bulunulmaktadır. Bu, alıcıya tedarik edilen tam polipropilen reçine sınıfı ve bitmiş sac malzeme için teyit edilmelidir.
Doğrudan gıda teması için gıda türünü, temas sıcaklığını, ısıtma koşullarını, saklama koşullarını ve hedef pazar standardını belirtin. FDA, AB gıda teması veya başka bir belge gerekiyorsa, ticari onaydan önce ilgili ürün düzeyindeki belgeleri doğrulayın.
Tıbbi ve Laboratuvar Termoformlama
Orijinal uygulama listesi tıbbi ve laboratuvar ürünlerini içermektedir. Bu kullanımlar, sterilizasyon, temizlik, biyouyumluluk, çözünebilir maddeler veya diğer düzenlenmiş gerekliliklerin geçerli olduğu durumlarda uygun bir PP sınıfı gerektirir.
Standart şeffaf PP sac malzeme otomatik olarak tıbbi sınıf veya steril olarak tanımlanmamalıdır. Tıbbi projeler, malzeme seçiminden önce amaçlanan ürünü, sterilizasyon yöntemini ve gerekli belgeleri sağlamalıdır.
Elektronik ve ESD Termoform Uygulamaları
Polipropilen ayrıca uygun elektronik uygulamaları için bileşen tepsiler ve koruyucu ambalaj haline de termoform edilebilir.
Standart şeffaf PP, otomatik olarak antistatik olarak değerlendirilmemelidir. Elektrostatik deşarj koruması gerektiren elektronik ambalajlarda, gerekli yüzey direnci aralığıyla birlikte antistatik, dağıtıcı veya iletken bir sınıf belirtilmelidir.
Baskı ve Yüzey İşleme
Polipropilenin yüzey enerjisi nispeten düşüktür. Bu nedenle baskı, kaplama, laminasyon veya yapıştırıcı ile birleştirme işlemlerinde korona işlemi, alev işlemi, astar veya başka uygun bir yüzey işleme yöntemi gerekebilir.
Şekillendirilen parçaya baskı yapılacaksa veya etiket yapıştırılacaksa, mürekkep, yapıştırıcı veya dönüştürme işlemini ve gerekli işlenmiş taraf veya yüzey enerjisi özelliklerini belirtin.
Kimyasal Direnç
Polipropilen, birçok asit, alkali, yağ ve diğer kimyasallara karşı faydalı bir direnç sunar; bu da ambalajlama ve seçilmiş endüstriyel uygulamalarda kullanımını destekler.
Kimyasal uyumluluk, belirli kimyasal maddeye, konsantrasyona, maruz kalma süresine ve sıcaklığa göre doğrulanmalıdır. Orijinal geniş kapsamlı çözücü direnci iddiası, tüm çözücülere karşı evrensel direnç olarak yorumlanmamalıdır.
Nem Direnci
Polipropilenin nem emme oranı çok düşüktür ve nemli koşullara karşı direncin önemli olduğu yerlerde yaygın olarak kullanılır.
Orijinal sayfada 'sıfır su emme' ifadesi kullanılmıştır. Teknik satın almalar için, tam kalite için standartlaştırılmış bir test sonucu mevcut olmadığı sürece, 'çok düşük nem emme' ifadesi daha uygundur.
UV Stabilize PP Seçenekleri
Orijinal ürün bilgilerinde UV stabilize edilmiş seçeneklerin mevcut olduğu belirtilmektedir. UV direnci, her sac malzeme PP'nin doğal bir özelliği olarak değil, uygulamaya özgü bir kalite gereksinimi olarak ele alınmalıdır.
Dış mekan kullanımına uygun şekillendirilmiş ürünler için, kalite sınıfını seçmeden önce beklenen güneş ışığına maruz kalma süresini, gerekli kullanım ortamını ve hızlandırılmış hava koşullarına dayanıklılık gereksinimlerini belirtin.
Geri Dönüştürülebilirlik Hususları
Polipropilen, uygun toplama, ayırma ve işleme altyapısının bulunduğu yerlerde mekanik olarak geri dönüştürülebilen bir termoplastiktir.
Orijinal sayfada malzemenin %100 geri dönüştürülebilir olduğu belirtiliyor. Uygulamada, nihai ürünün geri dönüştürülebilirliği mürekkeplere, etiketlere, yapıştırıcılara, kaplamalara, diğer malzemelere, kirliliğe ve yerel geri dönüşüm sistemine bağlıdır.
Listelenen Diğer Açık PP Uygulamaları
| Uygulama Alanı |
Seçim Notu |
| Ambalajlama |
Tepsiler, kapaklı ambalajlar, iç parçalar ve koruyucu ambalajlar uygun şekillendirme yönleridir. |
| Tıp ve Laboratuvar |
Uygun bir kalite ve ilgili düzenleyici veya sterilizasyon belgeleri gereklidir. |
| Baskı ve Tabela |
Yüzey işlemi ve mürekkep yapışması doğrulanmalıdır. |
| Endüstriyel |
Mekanik yükler, kimyasal maruziyet ve nihai parçanın geometrisi ayrı ayrı değerlendirilmelidir. |
| Perakende ve Reklamcılık |
Seçili ürün teşhirleri ve şekillendirilmiş sunum bileşenleri için uygundur. |
| Mimari |
Bölme duvarlar ve diğer yapı uygulamaları, uygun kalınlık ve yapısal tasarım gerektirir. |
| Elektronik |
Standart PP, tanımlanmış bir ESD derecesi olmadan antistatik olarak nitelendirilmemelidir. |
Termoformcular için Kritik PP Levha Parametreler
| Parametre |
Neden Önemli? |
| Kalınlık |
Başlangıç kalınlığını belirler ve nihai duvar kalınlığını etkiler. |
| Kalınlık Toleransı |
Sabit kalınlık, şekillendirme sırasında tekrarlanabilirliği artırır. |
| Genişlik |
Termoform hattı ve kalıp düzeniyle uyumlu olmalıdır. |
| Rulo Çapı |
Sarma sistemi ve üretim hattı sınırlamalarına uygun olmalıdır. |
| Çekirdek Çapı |
Rulo malzemenin kullanıldığı yerdeki alıcının şaftı veya mandreniyle uyumlu olmalıdır. |
| Sarım Kalitesi |
Kötü sarım, kırışıklıklara, kenar hasarına veya misina besleme sorunlarına neden olabilir. |
| Berraklık / Pusluluk |
Şeffaf ambalajlar ve görünür perakende ürünler için önemlidir. |
| Yüzey İşlemi |
Baskı, kaplama, yapıştırma ve etiketleme için uygundur. |
| Fonksiyonel Sınıf |
Üretim öncesinde gıda teması, tıbbi, antistatik veya UV gereksinimleri tanımlanmalıdır. |
Fiyat teklifi almak için hangi bilgileri vermelisiniz?
| Gereken Bilgiler |
Sağlanması |
| Son Ürün |
Tepsi, iç kısım, kapak, endüstriyel parça veya diğer şekillendirilmiş ürün |
| Kalınlık |
Listelenen 0,08-3 mm aralığında gerekli başlangıç kalınlığı. |
| Genişlik |
Gerekli sac malzeme veya rulo genişliği |
| Tedarik Formu |
Üretim gereksinimlerine göre yuvarlayın veya kesin sac malzeme |
| Rulo Özellikleri |
Dış çap, iç çap ve varsa maksimum rulo ağırlığı. |
| Şekillendirme Süreci |
Vakum şekillendirme, basınçla şekillendirme veya diğer termoform yöntemleri |
| Kalıp Geometrisi |
Oyuğun uzunluğu, genişliği, derinliği, köşe yarıçapı ve oyuk sayısı |
| Bitmiş Duvar Gereksinimi |
Şekillendirme sonrasında gerekli minimum duvar kalınlığı veya rijitlik |
| Optik Gereksinim |
Şekillendirme sonrasında istenen berraklık, bulanıklık veya parlaklık |
| Yüzey İşlemi |
Uygulanabilir olduğu durumlarda baskı, korona, kaplama veya yapıştırıcı gereksinimleri |
| Fonksiyonel Sınıf |
Gıda teması, tıbbi, antistatik, iletken veya UV stabilizasyon gereksinimleri |
| Dokümantasyon |
Gerekli gıda teması, SGS veya diğer ilgili uyumluluk belgeleri |
| Miktar |
Deneme gereksinimi ve beklenen üretim hacmi |
| Varış noktası |
Ülke ve varış limanı |
Şeffaf PP Vakumlu Şekillendirme Levhası Hakkında Sıkça Sorulan Sorular
Polipropilen sac malzeme vakumla şekillendirilebilir mi?
Evet. Uygun PP kaliteleri ısıtılıp vakumla şekillendirilerek tepsiler , insertler, kapaklı bileşenler ve diğer üç boyutlu parçalar haline getirilebilir. Şekillendirme kalitesi reçine kalitesine, ısıtma koşullarına, kalıp geometrisine ve başlangıç kalınlığına bağlıdır.
Vakum şekillendirme ve termoformlama arasındaki fark nedir?
Termoformlama, sac malzeme ısıtılıp şekillendirilmesinin daha geniş bir işlemidir. Vakumla şekillendirme, ısıtılmış sac malzeme bir kalıba doğru çekmek için vakum basıncı kullanan bir termoformlama türüdür.
HSQY hangi PP sac malzeme kalınlıklarını listeliyor?
Mevcut HSQY ürün spesifikasyonunda kalınlık aralığı 0,08 mm ile 3 mm olarak belirtilmiştir.
Genişlik özelleştirilebilir mi?
Evet. Mevcut ürün bilgilerinde özelleştirilmiş genişlik seçeneği listelenmiştir. Onay için lütfen termoform makinenizin genişliğini ve gerekli bitmiş ürün genişliğini belirtin.
Malzeme rulo halinde mi yoksa sac malzeme halinde mi tedarik ediliyor?
Mevcut kaynak, her konfigürasyon için sabit bir tedarik formatı yayınlamamaktadır. Teklif talebinde bulunurken üretim hattınızın rulo stoğu mu yoksa kesilmiş sac malzeme mi gerektirdiğini belirtin.
Hangi rulo göbeği ve rulo çapı seçenekleri mevcuttur?
Mevcut HSQY sayfasında bu değerler yayınlanmamaktadır. Üretim onayı için gerekli çekirdek çapını, maksimum rulo dış çapını ve maksimum rulo ağırlığını belirtin.
Şeffaf PP PET kadar şeffaf mı?
Mutlaka değil. Yüksek şeffaflığa sahip PP iyi bir şeffaflık sağlayabilir, ancak optik performans reçine formülasyonuna, kristalleşmeye ve işleme bağlıdır. PET geleneksel ambalaj şeffaflığının çok yüksek olması öncelikli olduğunda genellikle tercih edilir.
Termoform işleminden sonra şeffaflık değişir mi?
Olabilir. Isıtma, germe, soğutma ve kristalleşme, bulanıklık ve parlaklığı etkileyebilir. Bitmiş parçanın belirli bir optik görünüme sahip olması gerekiyorsa, şekillendirilmiş bir numuneyi değerlendirin.
Şeffaf PP, derin çekme kalıplama işleminde kullanılabilir mi?
Daha derin kalıplama için uygun PP kaliteleri değerlendirilebilir, ancak boşluk derinliği, duvar incelmesi, köşe geometrisi ve makine konfigürasyonu dikkate alınmalıdır. Başlangıç kalınlığını seçmeden önce kalıp boyutlarını belirtin.
Hangi şekillendirme sıcaklığını kullanmalıyım?
Mevcut HSQY genel şartnamesinde onaylanmış bir şekillendirme sıcaklığı aralığı bulunmamaktadır. Doğru ısıtma profili, reçine kalitesine, kalınlığına, ekipmana ve kalıp geometrisine bağlıdır ve tedarik edilen malzeme için teknik veriler kullanılarak belirlenmelidir.
Bu PP sac malzeme gıda tepsiler için kullanılabilir mi?
Gıda ile temas için uygun PP kaliteleri, gıda tepsiler ve kaplar haline termoform edilebilir. Hedef pazar için gerekli olan kesin kaliteyi ve geçerli gıda ile temas belgelerini doğrulayın.
Bu PP sac malzeme FDA uyumlu mu?
Orijinal sayfada FDA gıda teması uyumluluğuna atıfta bulunulmaktadır. Alıcılar, bu ifadeyi her konfigürasyona uygulamak yerine, tedarik edilen tam reçine sınıfı ve bitmiş sac malzeme için geçerli belgeleri talep etmelidir.
Şeffaf PP tıbbi termoformlama için kullanılabilir mi?
Tıbbi uygulamalar için uygun bir PP sınıfı ve projeye özel dokümantasyon gereklidir. Malzeme seçiminden önce sterilizasyon, temizlik ve yasal gereklilikleri sağlayın.
Standart şeffaf PP antistatik midir?
Standart şeffaf PP için tanımlanmış bir antistatik performans varsayılmamalıdır. ESD koruması gerektiren elektronikler tepsiler antistatik, dağıtıcı veya iletken bir sınıf ve hedef direnç aralığı belirtmelidir.
PP suyu emer mi?
Polipropilenin nem emme oranı çok düşüktür, bu da onu birçok ambalaj ve nemli ortam uygulaması için kullanışlı hale getirir.
PP kimyasal maddelere karşı dayanıklı mıdır?
PP, birçok asit, alkali ve kimyasala karşı faydalı bir direnç sağlar, ancak uyumluluk, söz konusu madde, konsantrasyon, sıcaklık ve maruz kalma süresi açısından kontrol edilmelidir.
UV ışınlarına dayanıklı çeşitleri mevcut mu?
Orijinal sayfada UV ışınlarına dayanıklı seçenekler listelenmiştir. UV direnci her şeffaf PP sınıfının otomatik olarak standart bir özelliği olmadığından, dış mekan kullanım gereksinimleri ayrıca belirtilmelidir.
Şeffaf PP geri dönüştürülebilir mi?
Uygun toplama ve geri dönüşüm altyapısının bulunduğu yerlerde PP mekanik olarak geri dönüştürülebilir. Bitmiş ürünün gerçek geri dönüştürülebilirliği, ek malzemelere ve yerel geri dönüşüm sistemlerine bağlıdır.
Fiyat teklifi almak için ne sunmalıyım?
Son ürünü, başlangıç kalınlığını, genişliği, rulo veya sac malzeme gereksinimini, varsa çekirdek ve rulo çapını, şekillendirme yöntemini, kalıp boyutlarını, boşluk derinliğini, berraklık gereksinimini, fonksiyonel sınıfı, miktarı ve varış yerini belirtin.
Paketleme
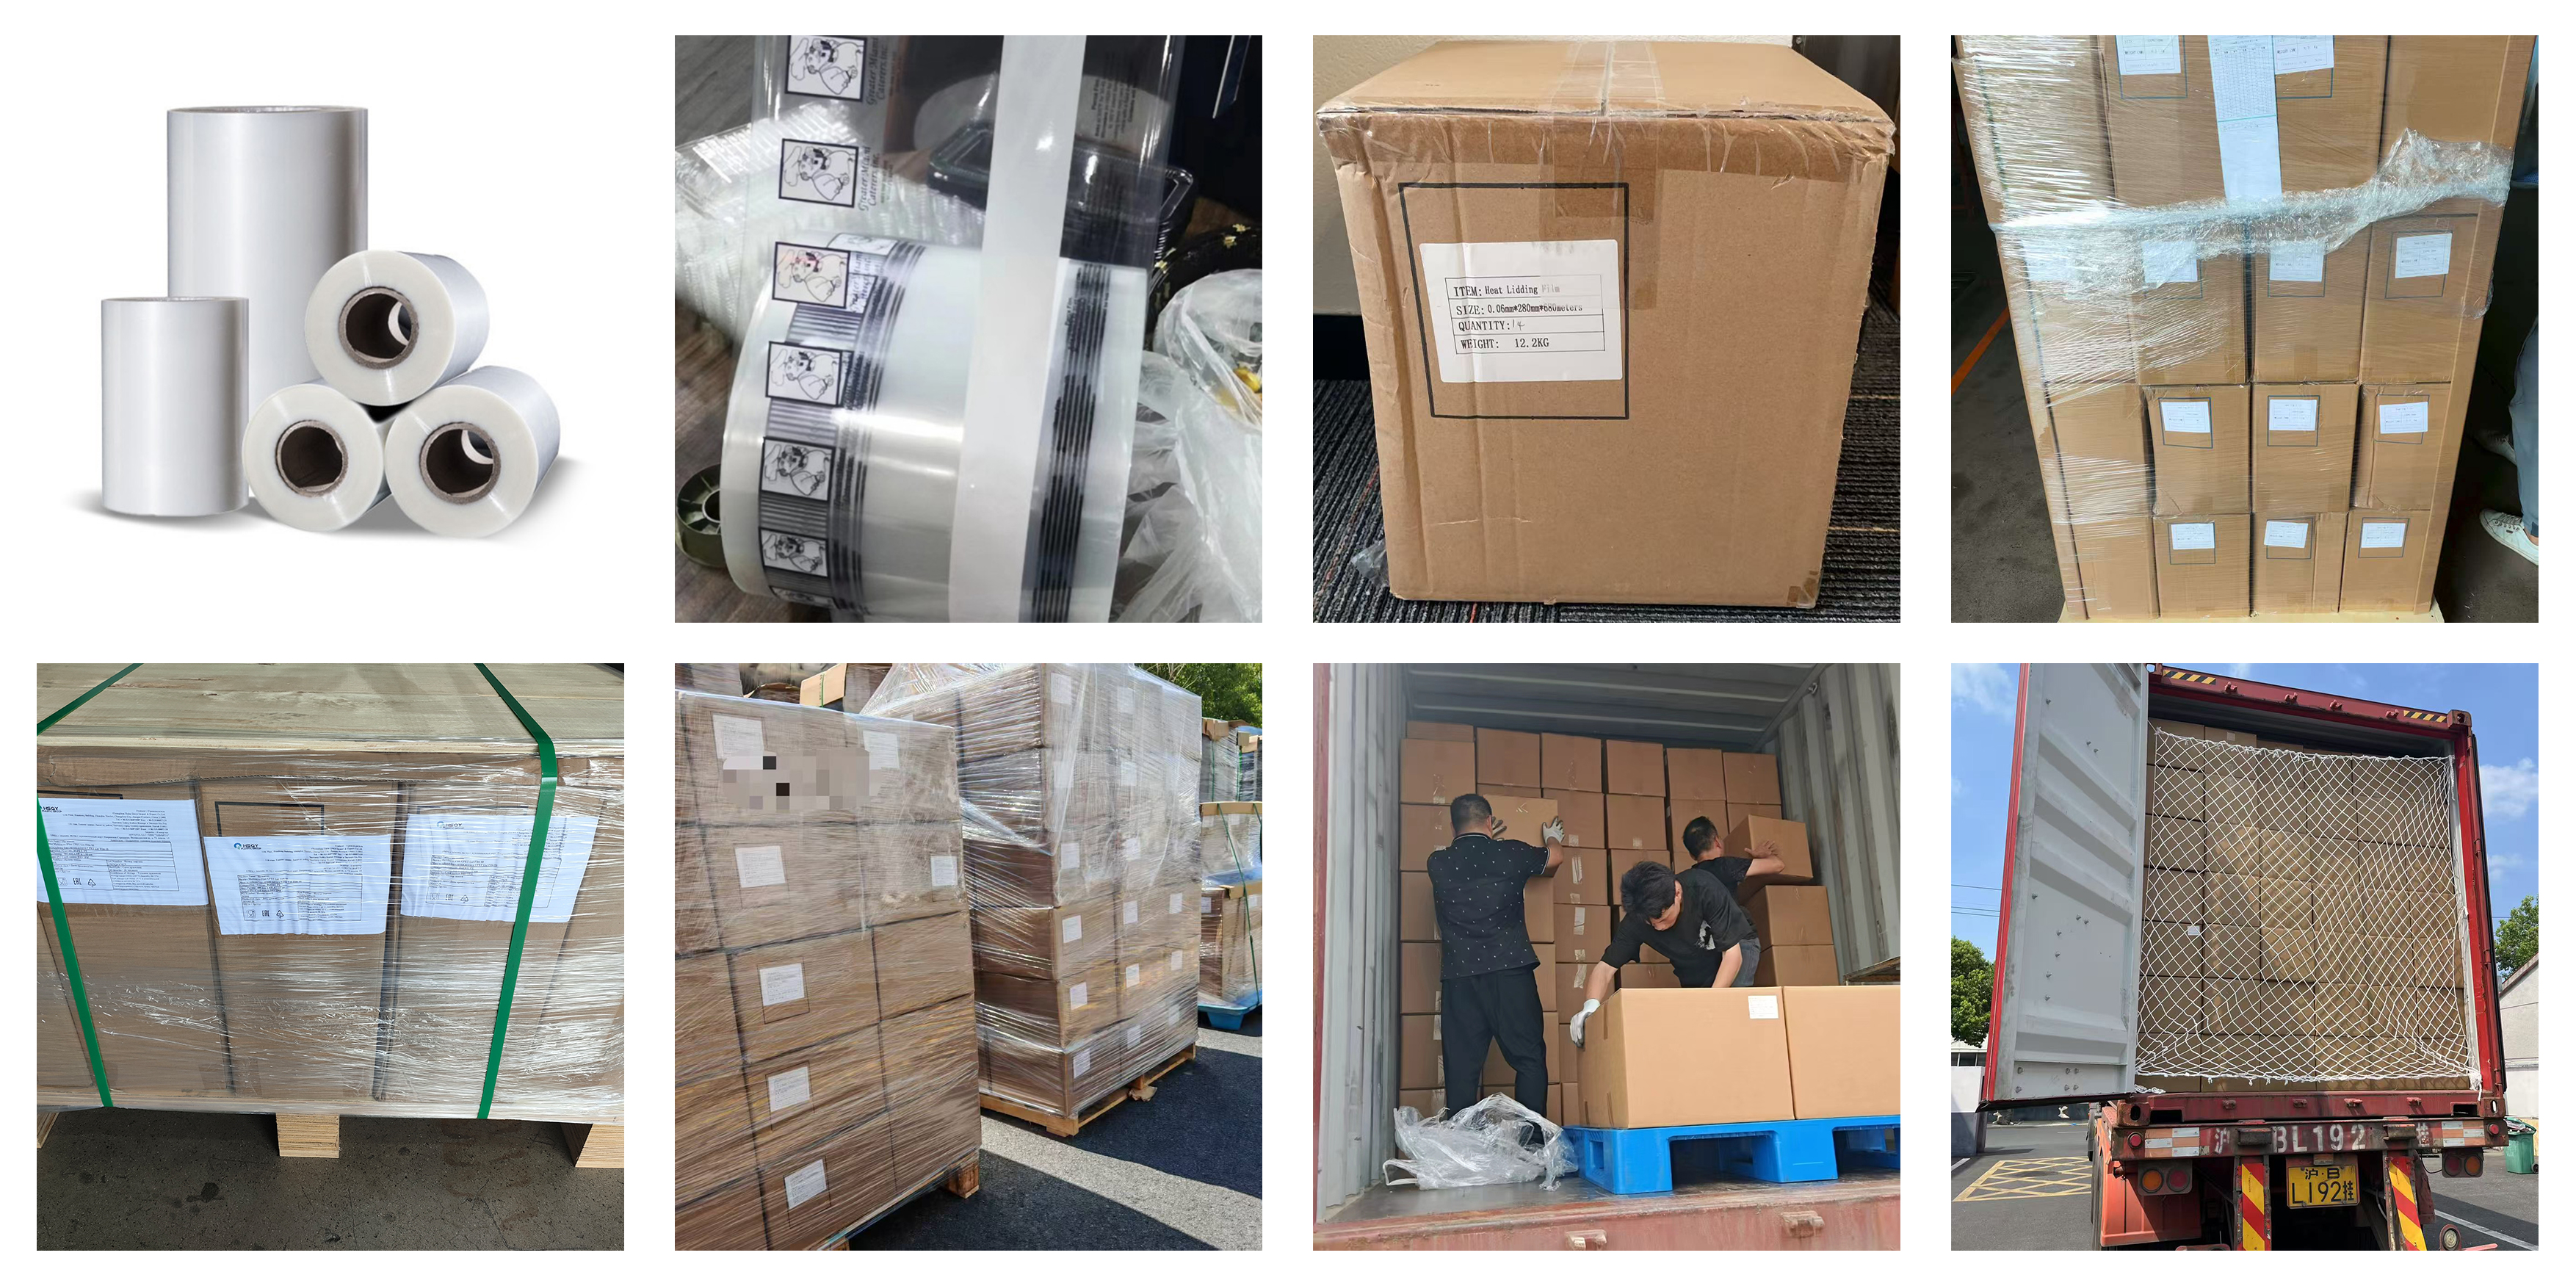
Ambalaj, depolama ve taşıma sırasında sac malzeme PP yüzeylerini ve kenarlarını kirlenmeye, çizilmeye ve elleçleme hasarlarına karşı korumalıdır. Son spesifikasyona göre gerekli rulo veya sac malzeme formatını onaylayın.

Şeffaf Polipropilen Levha Ambalajı
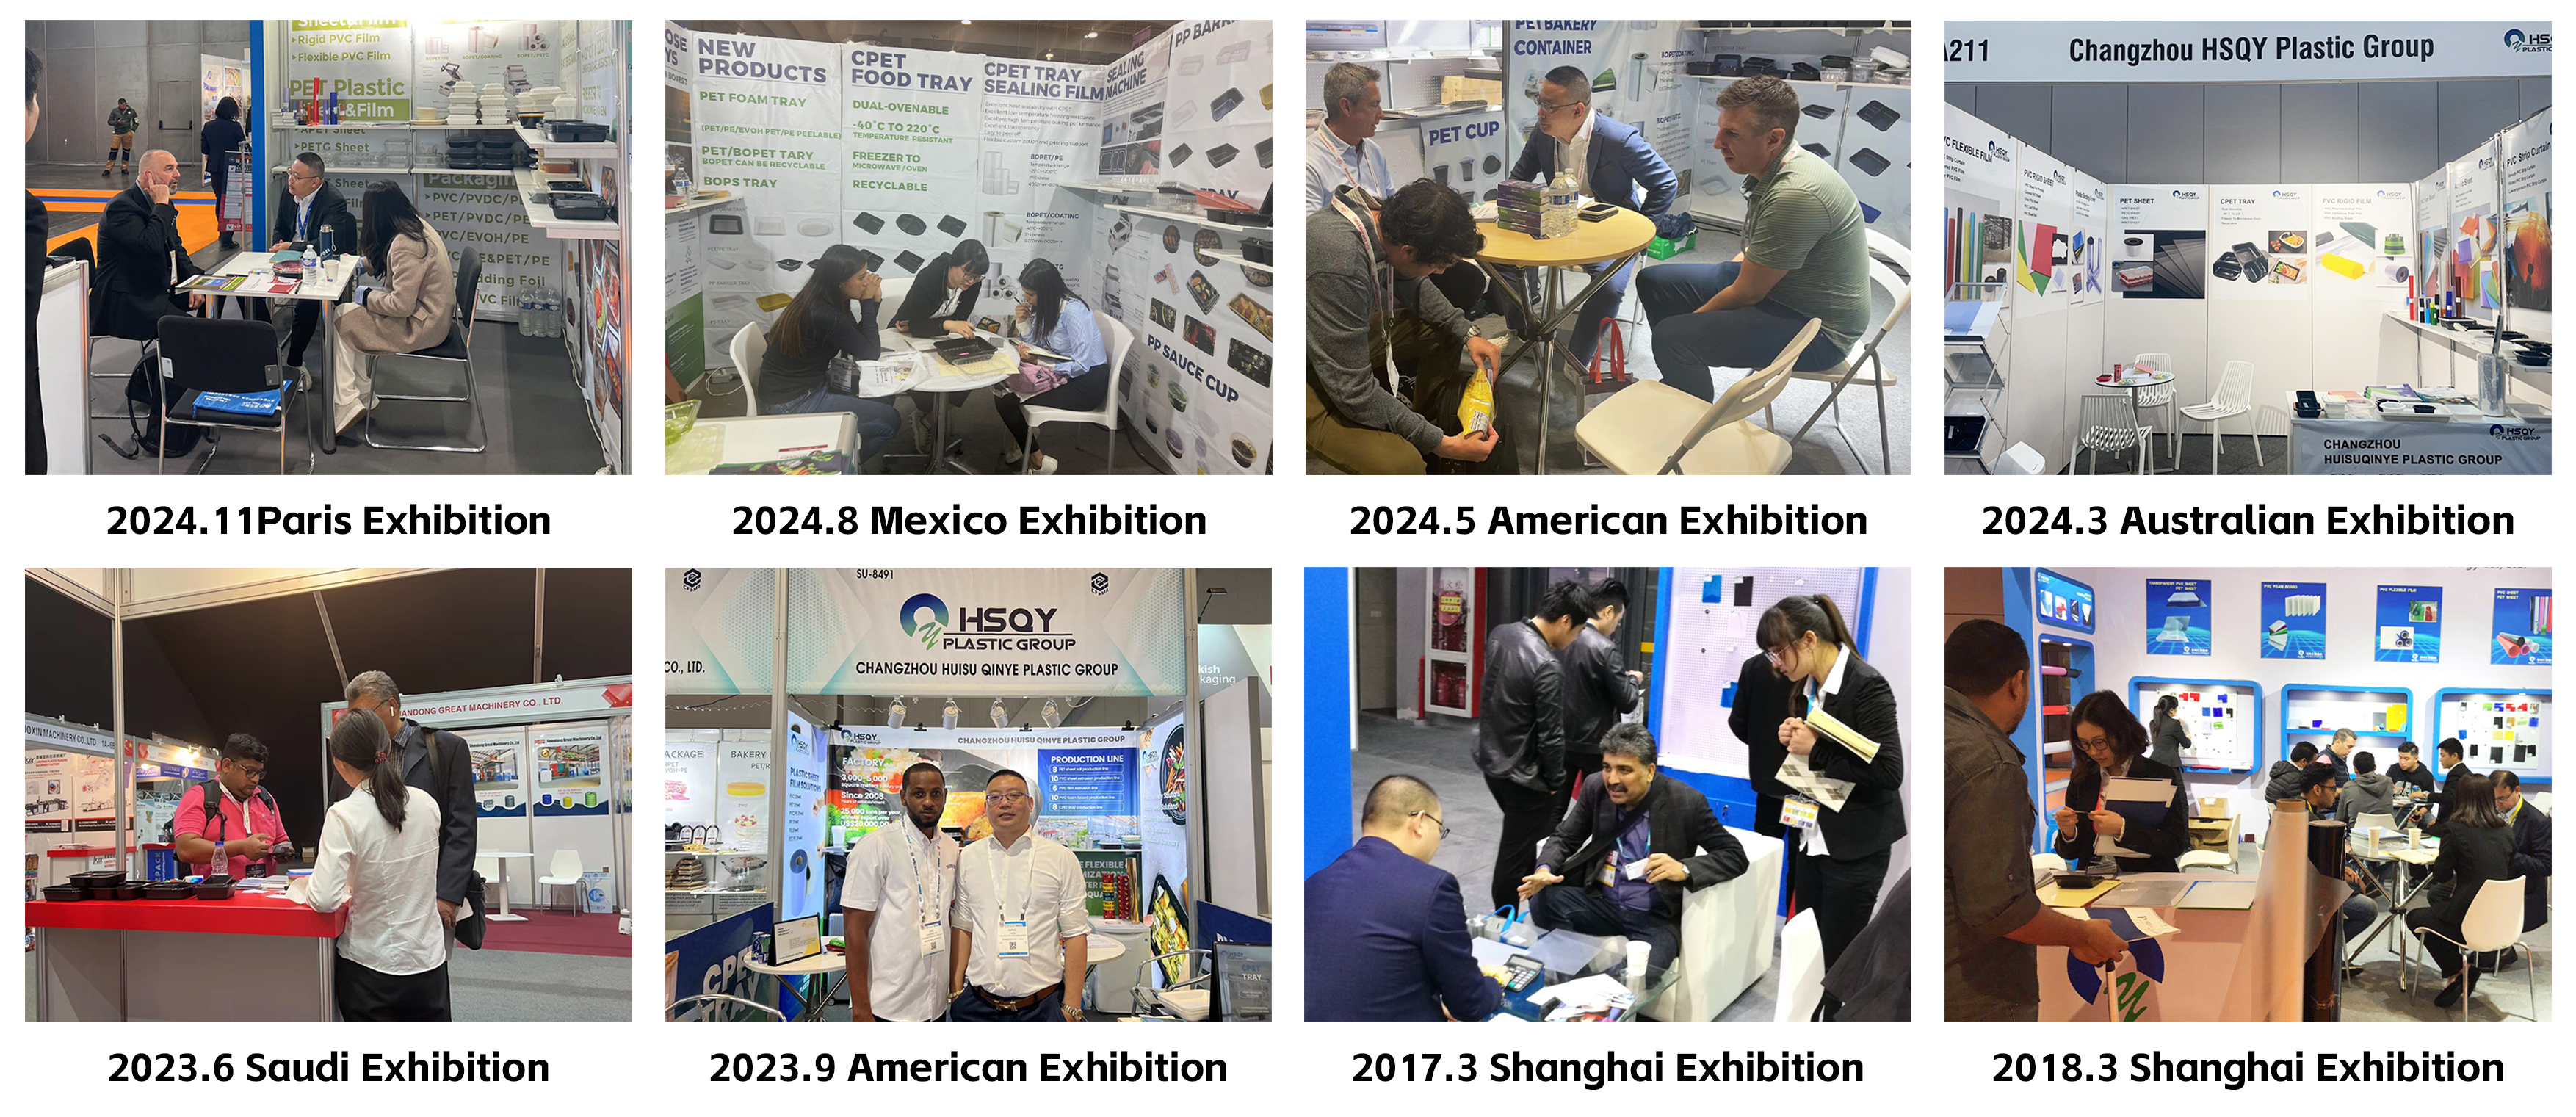
Küresel Sergiler
HSQY Plastik Grubu, uluslararası plastik ve ambalaj fuarlarına katılıyor ve termoform, ambalaj ve endüstriyel dönüştürme pazarlarından müşterilerle buluşuyor.

HSQY Plastik Grubu Uluslararası Sergi Faaliyetleri
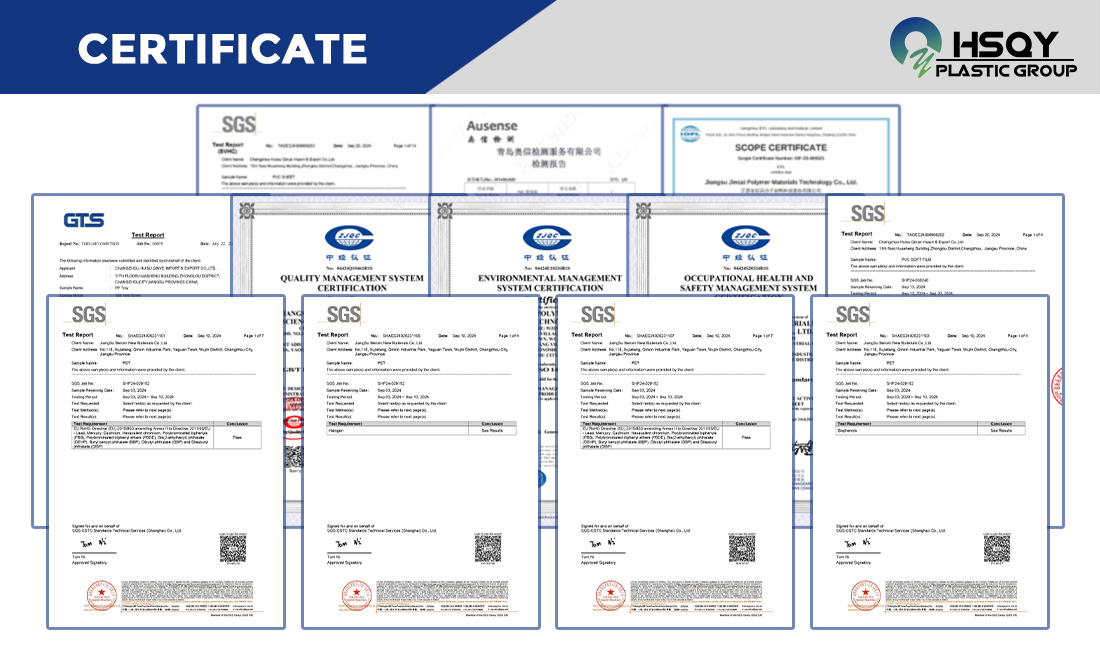
Sertifikasyon ve Dokümantasyon
Orijinal ürün bilgilerinde gıda, tıbbi ve elektronik uygulamalara atıfta bulunulmaktadır. Gerekli olan kesin sertifika veya uygunluk belgesi, tedarik edilen PP kalitesine ve kullanım amacına bağlıdır.
Gıda ile temas eden, tıbbi, antistatik ve diğer düzenlemeye tabi uygulamalar, yalnızca genel şirket düzeyindeki sertifikasyon yerine ürüne özel dokümantasyon kullanılarak değerlendirilmelidir.
HSQY'den Vakum Şekillendirme PP Levha Neden Tedarik Edilmeli?
HSQY, ambalaj ve endüstriyel dönüştürme uygulamaları için çeşitli kalınlıklarda ve özelleştirilmiş genişliklerde ekstrüde polipropilen sac malzeme tedarik etmektedir.
Vakum şekillendirme programları için alıcılar, makine özelliklerini, kalıp boyutlarını, sac malzeme kalınlığını, gerekli genişliği, optik gereksinimleri ve son kullanım koşullarını sağlayabilirler; böylece malzeme özellikleri gerçek şekillendirme süreci etrafında değerlendirilebilir.