Проѕирен PP плоча за вакуумско обликување и термоформирање
HSQY проѕирниот полипропилен лист материјал е екструдиран PP материјал за вакуумско формирање и термоформирање, достапен во дебелина од 0,08-3 mm со прилагодени ширини за послужавници , влошки за пакување, школки и други обликувани пластични производи.
Транспарентниот полипропилен комбинира ниска густина на материјалот, ниска апсорпција на влага, корисна хемиска отпорност и флексибилни карактеристики на обработка. Високопроѕирните PP класи, исто така, можат да обезбедат подобрена видливост на производот за термоформирано пакување и апликации за изложување.
За купувачите на вакуумско обликување, изборот на материјал треба да ја земе предвид почетната дебелина, ширината на машината, длабочината на шуплината, геометријата на калапот, потребната распределба на ѕидот, проѕирноста по формирањето и конечната примена, наместо да се избира лист материјал само по цена или номинален дијаметар.
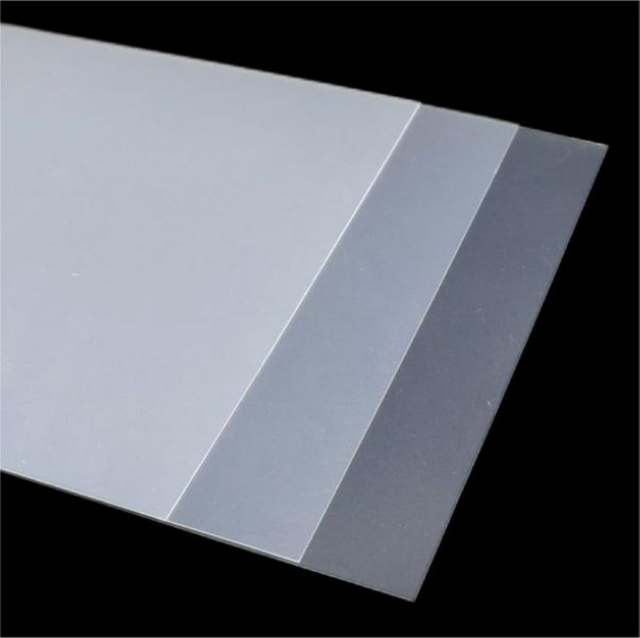
Јасни слики од полипропиленски листови
")
Проѕирно PP плоча за вакуумско формирање
")
Транспарентна ПП термоформирачка фолија

Полипропиленска фолија за обликување и изработка
Јасни PP плоча Спецификации
| на имотот |
Спецификација |
| Производ |
Проѕирна полипропиленска фолија за вакуумско формирање |
| Материјал |
Полипропиленска пластика (PP) |
| Боја |
Исчисти |
| Дебелина |
0,08мм-3мм |
| Ширина |
Прилагодено |
| Тип |
Екструдиран |
| Главна обработка |
Вакуумско обликување, термоформирање, сечење и изработка според барањата на проектот |
| Главна насока на апликација |
Термоформирани послужавници , влошки за пакување, школки, капаци, заштитно пакување и обликувани компоненти |
| Други наведени апликации |
Прехранбени, медицински, индустриски, електронски и рекламни апликации кои се предмет на соодветна PP класа и документација |
Забелешка за спецификацијата: Тековната страница на HSQY не објавува максимална ширина на ролната, дијаметар на ролната, дијаметар на јадрото, тежина на ролната, толеранција на дебелина или препорачан прозорец за температура на термоформирање. Купувачите на кои им се потребни овие параметри треба да ја достават спецификацијата на нивната опрема за потврда на производството.
Што е јасно PP плоча за формирање на вакуум?
Проѕирниот PP лист материјал за вакуумско формирање е екструдиран полипропилен лист материјал кој се загрева додека не стане обликлив, а потоа се обликува според калап со употреба на вакуумски притисок.
Откако обликуваниот дел ќе се олади, тој ја задржува геометријата на калапот и може да се скрати во послужавници , влошки, капаци, компоненти во облик на школка или други тродимензионални делови.
PP е полукристален полимер, па затоа однесувањето на формирање и транспарентноста се под влијание на формулацијата на смолата, профилот на загревање, кристализацијата, дебелината на лист материјал , дизајнот на калапот и условите за ладење. Затоа, стабилната обработка бара спецификација за термоформирање што одговара на вистинската производствена линија.
Вакуумско обликување наспроти термоформирање
| Процес |
Како функционира |
Размислување на купувачот |
| Термоформирање |
Општ процес на загревање на термопластичен лист материјал и обликување врз или во калап |
Опфаќа вакуумско формирање, формирање под притисок и сродни методи на формирање |
| Вакуумско формирање |
Користи вакуум за да повлече загреан лист материјал кон површината на калапот |
Вообичаено за послужавници , влошки, пакување и релативно едноставни формирани геометрии |
| Формирање под притисок |
Користи дополнителен воздушен притисок за да го притисне лист материјал кон калапот |
Може да се земе предвид таму каде што се потребни подефинирани површински детали |
Зошто да се користи полипропилен за вакуумско формирање?
| Релевантност на својствата на PP |
за формираните производи |
| Ниска густина |
Помага во намалувањето на тежината на готовиот дел во споредба со погустата пластика |
| Ниска апсорпција на влага |
Корисно за пакување и производи што се користат во влажни средини |
| Хемиска отпорност |
ПП нуди корисна отпорност на многу хемикалии, иако компатибилноста мора да се провери за точната супстанција и услови. |
| Термоформабилност |
Соодветните степени можат да се обликуваат во послужавници , влошки и други тридимензионални делови |
| Цврстина |
Обезбедува корисно ракување и перформанси на удар кај соодветно обликувани производи |
| Јасна достапност на оценки |
Формулациите од полипропилен со висока јасност можат да обезбедат подобрена видливост на производот каде што транспарентноста е важна. |
Перформанси на термоформирање: Што треба да оценуваат купувачите
Полипропиленот генерално бара поблиска контрола на условите за термоформирање отколку некои вообичаени аморфни пластики за пакување. Затоа, при испитувањето на формирање треба да се процени целиот процес, а не само дали почетната лист материјал станува доволно мека за да се формира.
| Формирачки фактор |
Зошто е важно |
| Еднообразност на греењето |
Нерамномерното загревање може да предизвика неконзистентно обликување и распределба на ѕидовите |
| Висење на листот |
Мора да се контролира така што лист материјал постојано ќе влегува во фазата на формирање |
| Длабочина на цртање |
Подлабоките шуплини можат да го зголемат истенчувањето на ѕидот и да бараат различна почетна дебелина. |
| Геометрија на аголот |
Тесните агли и малите радиуси можат да создадат локализирано истенчување |
| Ладење |
Условите за ладење влијаат на димензионалната стабилност, кристализацијата и изгледот |
| Сечење |
Завршените делови треба да се евалуираат за чисто сечење и димензионална повторување. |
| Формирана јасност |
Оптичкиот изглед може да се промени по загревање и истегнување |
0,08 мм до 3 мм проѕирно PP плоча
Тековната спецификација на производот HSQY опфаќа дебелини од приближно 0,08 mm до 3 mm. Соодветниот почетен калибар зависи од големината на готовиот дел, длабочината на обликување, потребната цврстина и минималната прифатлива дебелина на ѕидот по обликувањето.
| Насока на дебелина |
Општа насока на обработка |
| 0,08-0,2 мм |
Тенки конвертирачки и лесни апликации кои зависат од способноста за обликување на избраната класа |
| 0,25-0,5 мм |
Лесно обликувано пакување, влошки и релативно плитки делови |
| 0,6-1 мм |
Послужавници, компоненти во облик на школка и обликувани делови што бараат поголема цврстина |
| Над 1 мм |
Подебели обликувани и изработени делови каде што избраната производствена спецификација ја поддржува потребната дебелина |
Ова се општи упатства за примена, а не фиксни ограничувања за термоформирање. Конечната почетна дебелина треба да се оцени во однос на геометријата на калапот и барањата за завршениот дел.
Проѕирен ПП за плитко и длабоко обликување
Плитките послужавници и едноставните геометрии на пакување генерално поставуваат помала побарувачка за дистрибуција на материјалот отколку длабоките шуплини или деловите со тесни агли.
За подлабоко обликување, купувачите треба да ги наведат димензиите на калапот, длабочината на шуплината и потребната минимална дебелина на ѕидот. Може да се оцени и помош со чеп, обликување под притисок или друг метод на обликување во зависност од геометријата на пакувањето и опремата за производство.
Тековната јавна страница на HSQY не дава препорачан максимален сооднос на влечење, па затоа оваа вредност треба да се утврди преку техничка потврда или пробно обликување, а не да се претпоставува.
Јасност по вакуумско формирање
На оригиналната страница материјалот е опишан како материјал со речиси стаклена транспарентност. За техничко купување, поточно е производот да се опише како проѕирен или високопроѕирен ПП бидејќи полипропиленот е полукристален материјал, а оптичките перформанси зависат од формулацијата и обработката.
Загревањето и истегнувањето за време на термоформирањето може да ја променат замагленоста, сјајот и транспарентноста. Затоа, купувачите што произведуваат транспарентна малопродажна амбалажа треба да го одобрат материјалот по формирањето, наместо да го оценуваат само рамниот почетен лист материјал .
Доколку оптичкиот изглед е критичен, наведете ја потребната спецификација за замаглување, пропустливост на светлина или сјај и побарајте соодветни податоци или производствени примероци за избраната дебелина.
Проѕирен ПП наспроти PET за термоформирање
| Фактор на селекција |
Clear PP |
Clear PET / APET |
| Транспарентност |
Високопроѕирните PP класи можат да обезбедат добра транспарентност, но изгледот зависи силно од кристализацијата и обработката. |
Широко избрани за конвенционално термоформирано пакување со висока јасност |
| Густина |
Полимер со помала густина |
Поголема густина од PP |
| Процес на термоформирање |
Потребно е контролирано загревање и соодветна формулација за термоформирање |
Најчесто се обработува за проѕирно термоформирано пакување |
| Насока на топлина |
Соодветни PP класи може да се изберат таму каде што се потребни поголеми топлински перформанси. |
Стандардот APET обично се користи за конвенционални амбиентални и ладни апликации за пакување |
| Апсорпција на влага |
Многу ниска апсорпција на влага |
Различно однесување на влага и профил на бариера од PP |
| Најдобар материјал |
Зависи од потребната транспарентност, процесот на формирање, изложеноста на топлина, цврстината, геометријата на пакувањето, запечатувањето и регулаторните барања. |
Пакување и примена на послужавници
Проѕирниот термоформирачки ПП може да се оцени за послужавници , влошки, компоненти во облик на школка, заштитно пакување, капаци и други производи за обликувано пакување.
За проекти за пакување, наведете ги димензиите на готовиот дел, дизајнот на калапот, длабочината на формирање, очекуваната изложеност на температурата и барањата за запечатување. Пакувањето во контакт со храна, исто така, бара соодветна оценка на PP за контакт со храна и придружна документација.
Апликации за пакување храна
Оригиналната страница на HSQY ги наведува апликациите за храна и упатува на усогласеност со FDA за контакт со храна. Ова треба да се потврди за точната класа на полипропиленска смола и завршна обработка лист материјал доставена до купувачот.
За директен контакт со храна, наведете го видот на храната, температурата на контакт, условите за загревање, условите за складирање и стандардот на одредиштето-пазарот. Доколку е потребен документ од FDA, ЕУ за контакт со храна или друг, потврдете ја соодветната документација на ниво на производот пред комерцијално одобрување.
Медицинско и лабораториско термоформирање
Оригиналниот список на апликации вклучува медицински и лабораториски производи. Овие намени бараат соодветен степен на PP кога се применуваат стерилизација, чистота, биокомпатибилност, екстрактивни материјали или други регулирани барања.
Стандарден проѕирен PP лист материјал не треба автоматски да се опишува како медицински или стерилен. Медицинските проекти треба да го обезбедат наменетиот производ, методот на стерилизација и потребната документација пред изборот на материјал.
Електроника и ESD термоформирачки апликации
Полипропиленот може да се термоформира и во компонента послужавници и заштитно пакување за соодветни електронски апликации.
Стандардниот проѕирен ПП не треба автоматски да се третира како антистатик. Електронската амбалажа на која ѝ е потребна заштита од електростатско празнење треба да наведува антистатички, дисипативен или спроводлив степен заедно со потребниот опсег на површинска отпорност.
Печатење и површинска обработка
Полипропиленот има релативно ниска површинска енергија. Затоа, печатењето, премачкувањето, ламинирањето или лепливото лепење може да бараат корона третман, третман со пламен, прајмер или друг соодветен метод на површинска обработка.
Доколку формираниот дел ќе биде испечатен или етикетиран, наведете го мастилото, лепилото или процесот на конвертирање заедно со која било потребна спецификација за енергијата на третираната страна или површината.
Хемиска отпорност
Полипропиленот нуди корисна отпорност на многу киселини, алкалии, масла и други хемикалии, што ја поддржува неговата употреба во пакување и одредени индустриски апликации.
Хемиската компатибилност треба да се потврди според специфичната хемикалија, концентрацијата, времето на изложеност и температурата. Оригиналното широко тврдење за отпорност на растворувачи не треба да се толкува како универзална отпорност на сите растворувачи.
Отпорност на влага
Полипропиленот има многу ниска апсорпција на влага и е широко користен таму каде што отпорноста на влажни услови е значајна.
На оригиналната страница се користи фразата „нулта апсорпција на вода“. За техничко купување, „многу ниска апсорпција на влага“ е посоодветна освен ако не е достапен стандардизиран резултат од тестот за точната сорта.
Опции за PP со UV стабилизирана заштита
Во оригиналните информации за производот се наведува дека се достапни опции стабилизирани на UV зрачење. Отпорноста на UV зрачење треба да се третира како барање за степен специфично за примената, а не како својство на секој проѕирен PP лист материјал .
За производи обликувани на отворено, наведете ја очекуваната изложеност на сончева светлина, потребната работна средина и сите барања за забрзано атмосферско дејство пред да го изберете степенот.
Размислувања за рециклирање
Полипропиленот е термопластичен материјал што може механички да се рециклира таму каде што постои соодветна инфраструктура за собирање, сортирање и преработка.
Оригиналната страница го опишува материјалот како 100% рециклиран. Во пракса, рециклирањето на готовиот производ зависи од мастилата, етикетите, лепилата, премазите, другите материјали, контаминацијата и локалниот систем за рециклирање.
Други наведени апликации за Clear PP
| на област на примена |
Забелешка за избор |
| Пакување |
Послужавници, школки, влошки и заштитна амбалажа се соодветни насоки за обликување. |
| Медицински и лабораториски |
Потребна е соодветна класа и релевантна регулаторна документација или документација за стерилизација |
| Печатење и означување |
Треба да се потврди површинската обработка и адхезијата на мастилото |
| Индустриски |
Механичките оптоварувања, хемиската изложеност и геометријата на завршениот дел треба да се оценуваат одделно. |
| Малопродажба и рекламирање |
Погодно за избрани прикази на производи и формирани компоненти за презентација |
| Архитектура |
Преградите и другите градежни апликации бараат соодветна дебелина и структурен дизајн. |
| Електроника |
Стандардниот ПП не треба да се опишува како антистатичен без дефиниран ESD степен. |
Критични PP плоча параметри за термоформатори
| Параметар |
Зошто е важно |
| Дебелина |
Го одредува почетниот калибар и влијае на конечната дебелина на ѕидот |
| Толеранција на дебелина |
Стабилниот калибар ја подобрува повторувањето за време на формирањето |
| Ширина |
Мора да се совпаѓа со линијата за термоформирање и распоредот на калапот |
| Дијаметар на ролна |
Мора да одговара на системот за одмотување и ограничувањата на производствената линија |
| Дијаметар на јадрото |
Мора да се совпаѓа со вратилото или стегата на купувачот каде што се користи ролна влечна сила. |
| Квалитет на намотување |
Лошото намотување може да предизвика брчки, оштетување на рабовите или проблеми со напојувањето на жицата |
| Јасност / Магла |
Важно за транспарентно пакување и видливи малопродажни производи |
| Површинска обработка |
Релевантно за печатење, премачкување, лепење и етикетирање |
| Функционален степен |
Пред производството мора да се дефинираат барања за контакт со храна, медицински, антистатички или УВ барања. |
Кои информации треба да ги наведете за понуда?
| Потребни |
информации што треба да се обезбедат |
| Краен производ |
Послужавник, влошка, школка, капак, индустриски дел или друг обликуван производ |
| Дебелина |
Потребна почетна дебелина во наведениот опсег од 0,08-3 мм |
| Ширина |
Потребна лист материјал или ширина на ролната |
| Формулар за снабдување |
Ролирајте или исечете лист материјал според барањата за производство |
| Спецификација на ролна |
Надворешен дијаметар, дијаметар на јадрото и максимална тежина на ролната, каде што е применливо |
| Процес на формирање |
Вакуумско формирање, формирање под притисок или друг метод на термоформирање |
| Геометрија на мувла |
Должина, ширина, длабочина на шуплината, радиус на аголот и број на шуплини |
| Потребни се завршени ѕидови |
Потребна минимална дебелина или цврстина на ѕидот по формирањето |
| Оптички барања |
Потребна бистрина, магла или сјај по формирањето |
| Површинска обработка |
Барања за печатење, корона, премачкување или лепило, каде што е применливо |
| Функционален степен |
Барања за контакт со храна, медицински, антистатички, спроводливи или UV-стабилизирани барања |
| Документација |
Потребни документи за усогласеност со контакт со храна, SGS или други применливи документи |
| Количина |
Потребни услови за тестирање и очекуван обем на производство |
| Дестинација |
Држава и пристаниште на дестинација |
Често поставувани прашања за проѕирен PP вакуумски лим за формирање
Може ли полипропилен лист материјал да се формира во вакуум?
Да. Соодветните ПП класи може да се загреваат и вакуумски да се обликуваат во послужавници , влошки, компоненти во облик на школка и други тродимензионални делови. Квалитетот на обликување зависи од класификацијата на смолата, условите на загревање, геометријата на калапот и почетната дебелина.
Која е разликата помеѓу вакуумско обликување и термоформирање?
Термоформирањето е поширок процес на загревање и обликување на термопластичен лист материјал . Вакуумското обликување е вид на термоформирање што користи вакуумски притисок за да го повлече загреаниот лист материјал кон калапот.
Кои дебелини на PP лист материјал ги наведува HSQY?
Тековната спецификација на производот HSQY наведува од 0,08 mm до 3 mm.
Може ли ширината да се прилагоди?
Да. Тековните информации за производот ја наведуваат прилагодената ширина. Наведете ја ширината на вашата машина за термоформирање и потребната ширина на готовата мрежа за потврда.
Дали материјалот се испорачува во ролни или лист материјал ?
Тековниот извор не објавува фиксен формат на снабдување за секоја конфигурација. Наведете дали вашата производствена линија бара ролна или сечива лист материјал кога барате понуда.
Колкаво јадро и дијаметар на ролната се достапни?
Тековната HSQY страница не ги објавува овие вредности. Наведете го потребниот дијаметар на јадрото, максималниот надворешен дијаметар на ролната и максималната тежина на ролната за потврда на производството.
Дали проѕирниот PP е проѕирен како PET ?
Не мора нужно. Високопроѕирниот полипропилен (PP) може да обезбеди добра транспарентност, но оптичките перформанси зависат од формулацијата на смолата, кристализацијата и обработката. PET најчесто се избира кога приоритет е многу високата конвенционална проѕирност на пакувањето.
Дали транспарентноста се менува по термоформирањето?
Може. Греењето, истегнувањето, ладењето и кристализацијата можат да влијаат на замаглувањето и сјајот. Оценете го формираниот примерок кога завршениот дел бара специфичен оптички изглед.
Може ли проѕирниот ПП да се користи за обликување со длабоко извлекување?
Соодветните PP класи може да се евалуираат за подлабоко обликување, но мора да се земат предвид длабочината на шуплината, истенчувањето на ѕидот, геометријата на аглите и конфигурацијата на машината. Обезбедете ги димензиите на калапот пред да ја изберете почетната дебелина.
Која температура за обликување треба да ја користам?
Тековната јавна спецификација на HSQY не дава валидиран опсег на температура на обликување. Точниот профил на загревање зависи од степенот на смола, дебелината, опремата и геометријата на калапот и треба да се утврди со користење на техничките податоци за испорачаниот материјал.
Може ли овој PP лист материјал да се користи за храна послужавници ?
Соодветните видови PP кои доаѓаат во контакт со храна може да се термоформираат во храна послужавници и контејнери. Потврдете ја точната класа и применливата документација за контакт со храна потребна за целниот пазар.
Дали овој PP лист материјал е во согласност со FDA?
Оригиналната страница се однесува на усогласеноста со FDA за контакт со храна. Купувачите треба да побараат соодветна документација за точниот степен на смола и завршната обработка лист материјал што се испорачуваат, наместо да ја применуваат таа изјава за секоја конфигурација.
Може ли проѕирниот ПП да се користи за медицинско термоформирање?
Медицинските апликации бараат соодветна класа на PP и документација специфична за проектот. Обезбедете стерилизација, чистота и регулаторни барања пред изборот на материјал.
Дали стандардниот проѕирен PP е антистатичен?
Не треба да се претпоставуваат дефинирани антистатички перформанси за стандарден проѕирен PP. Електрониката послужавници на која ѝ е потребна ESD заштита треба да специфицира антистатички, дисипативни или спроводливи степени и целен опсег на отпор.
Дали ПП апсорбира вода?
Полипропиленот има многу ниска апсорпција на влага, што го прави корисен за многу апликации за пакување и влажна средина.
Дали PP е хемиски отпорен?
ПП обезбедува корисна отпорност на многу киселини, алкалии и хемикалии, но компатибилноста треба да се провери за специфичната супстанција, концентрација, температура и време на изложеност.
Дали се достапни UV-стабилизирани сорти?
На оригиналната страница се наведени опции стабилизирани на UV зрачење. Барањата за надворешна употреба треба да се наведат одделно бидејќи отпорноста на UV зрачење не е автоматски стандардна карактеристика на секој проѕирен степен на PP.
Дали проѕирниот полипропилен може да се рециклира?
Полипропиленот може механички да се рециклира таму каде што постои соодветна инфраструктура за собирање и рециклирање. Вистинската рециклирање на готовиот производ зависи од дополнителните материјали и локалните системи за рециклирање.
Што треба да доставам за понуда?
Наведете го крајниот производ, почетната дебелина, ширината, барањето за ролна или лист материјал , дијаметарот на јадрото и ролната, доколку е применливо, методот на формирање, димензиите на калапот, длабочината на шуплината, барањето за проѕирност, функционалната оценка, количината и дестинацијата.
Пакување
Пакувањето треба да ги заштити проѕирните ПП површини и лист материјал рабови од контаминација, гребење и оштетување при ракување за време на складирањето и транспортот. Потврдете го потребниот формат на пакување со ролна или лист материјал според конечната спецификација.

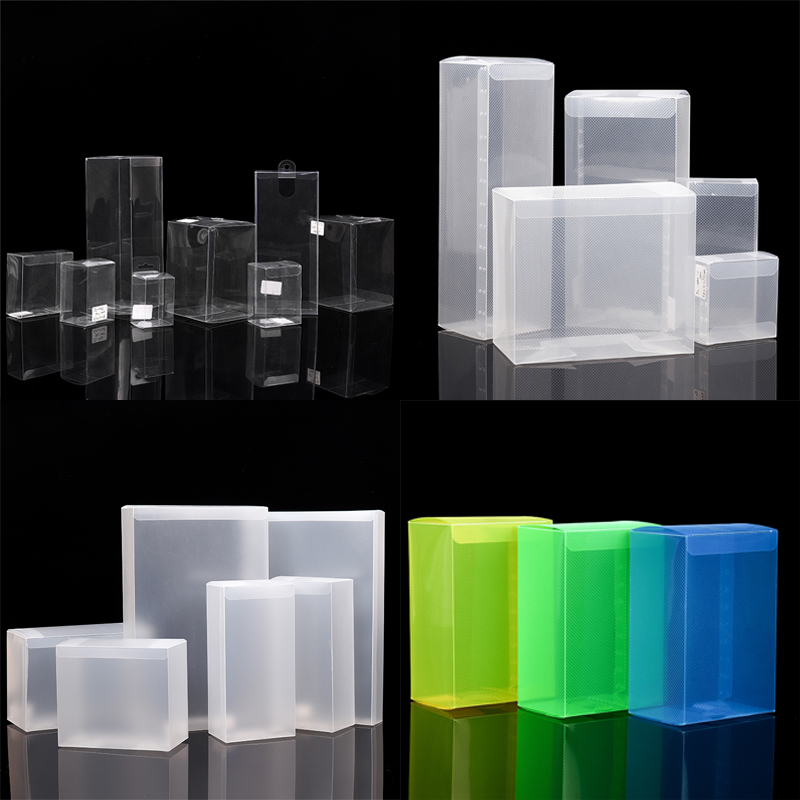
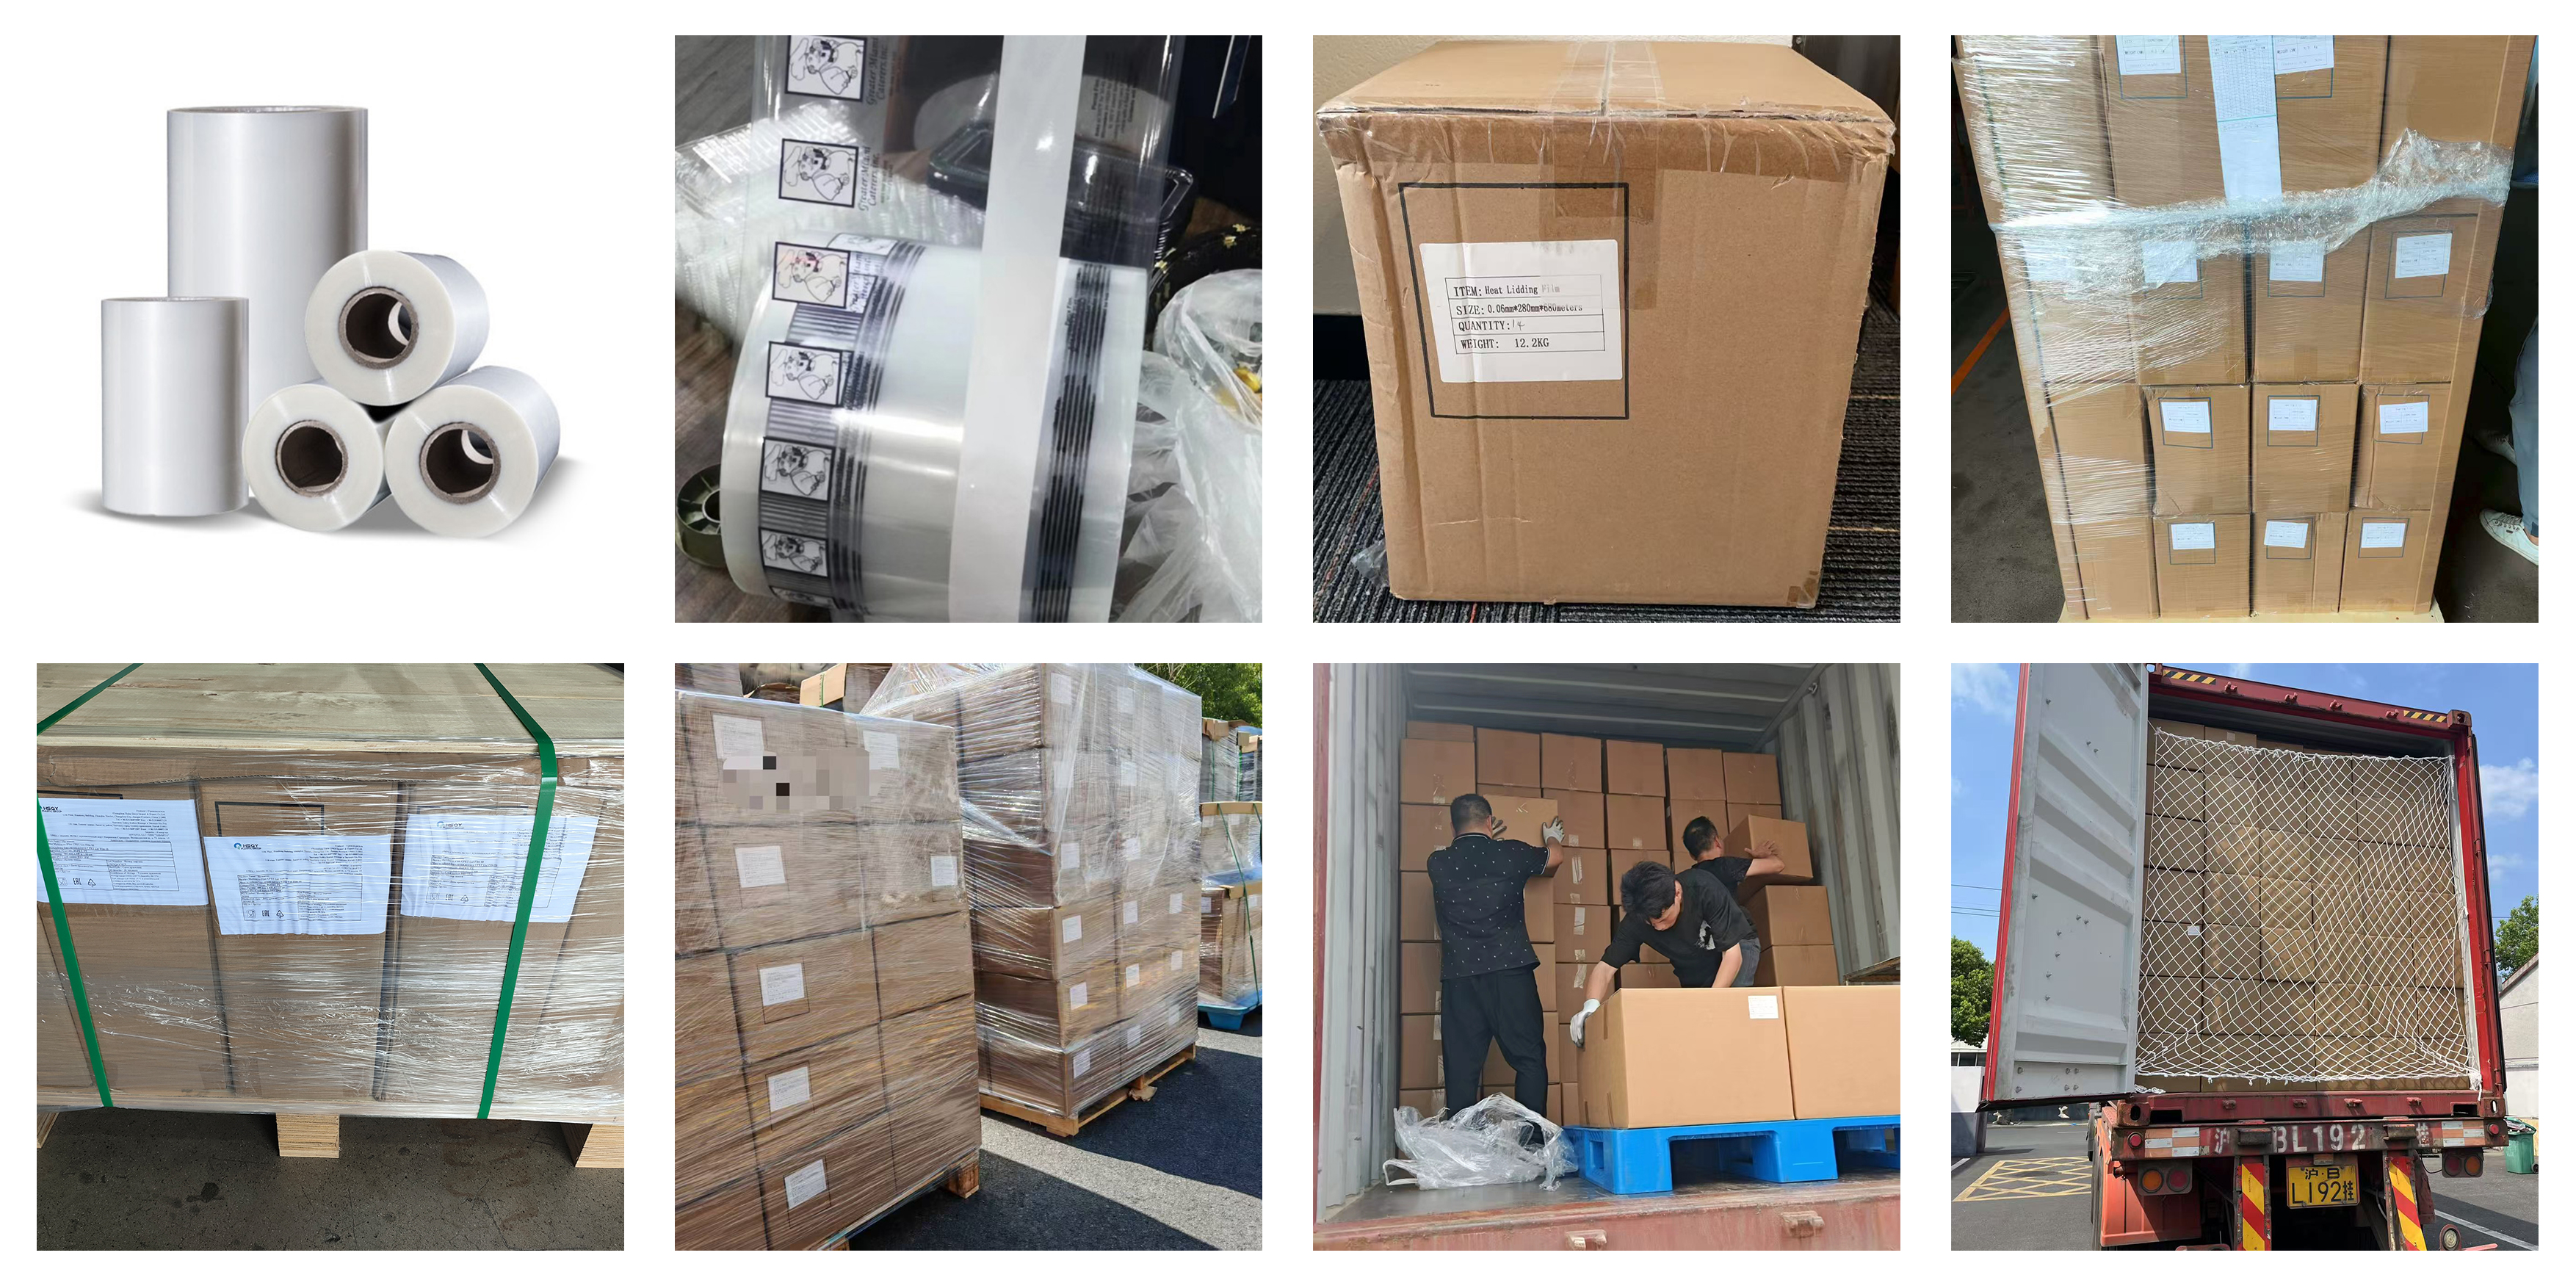
Проѕирно пакување од полипропиленски лим
Глобални изложби
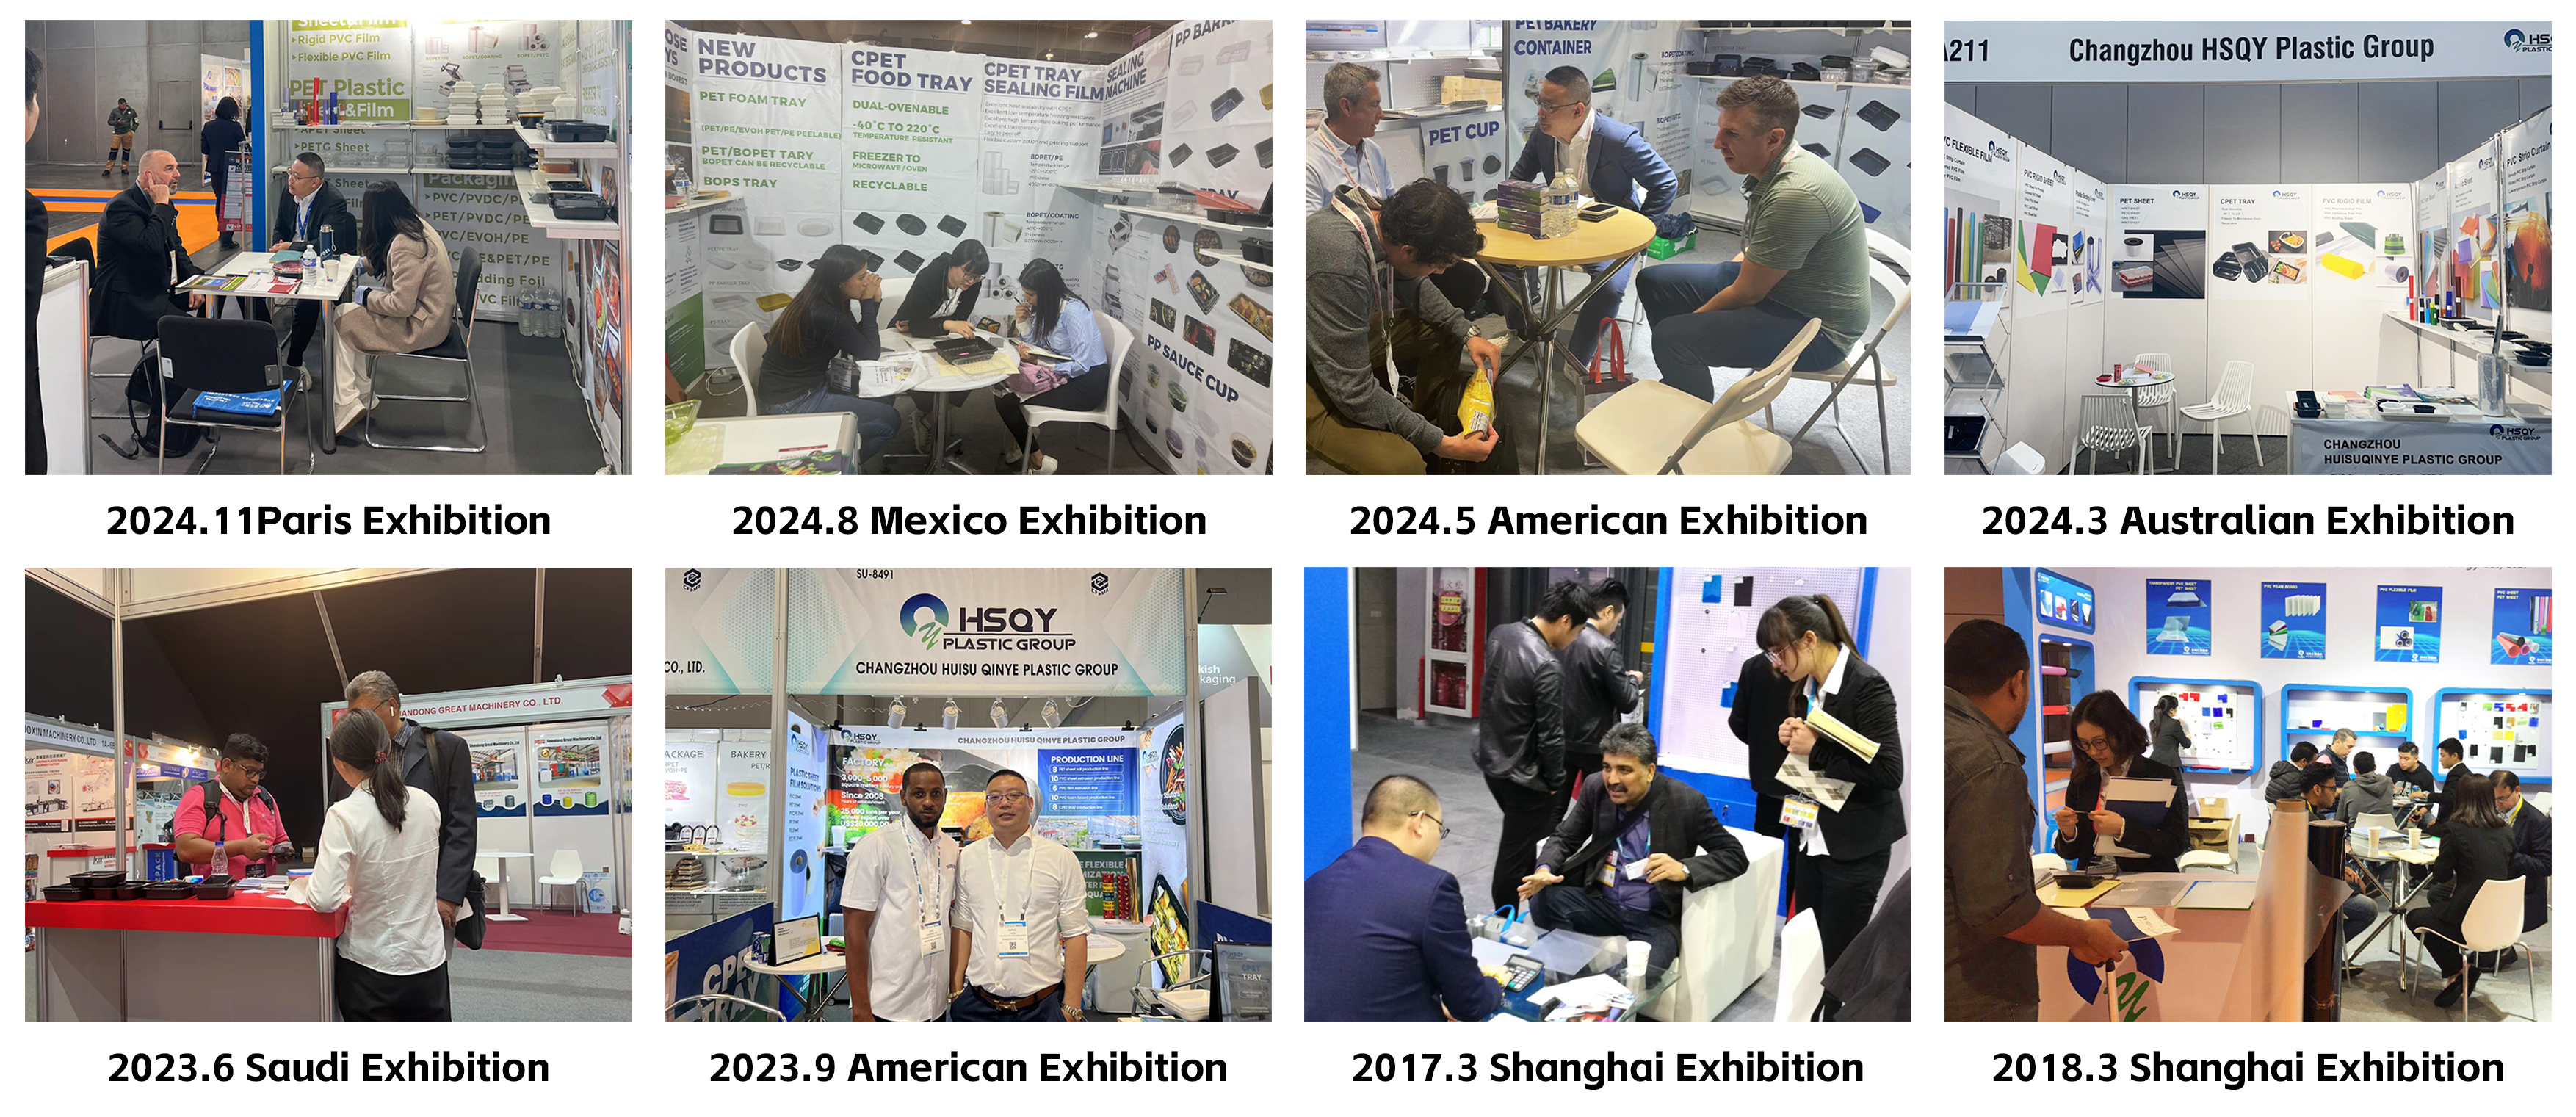
HSQY Plastic Group учествува на меѓународни изложби за пластика и амбалажа и се среќава со клиенти од пазарите за термоформирање, пакување и индустриска конверзија.

Активности на меѓународната изложба на HSQY Plastic Group
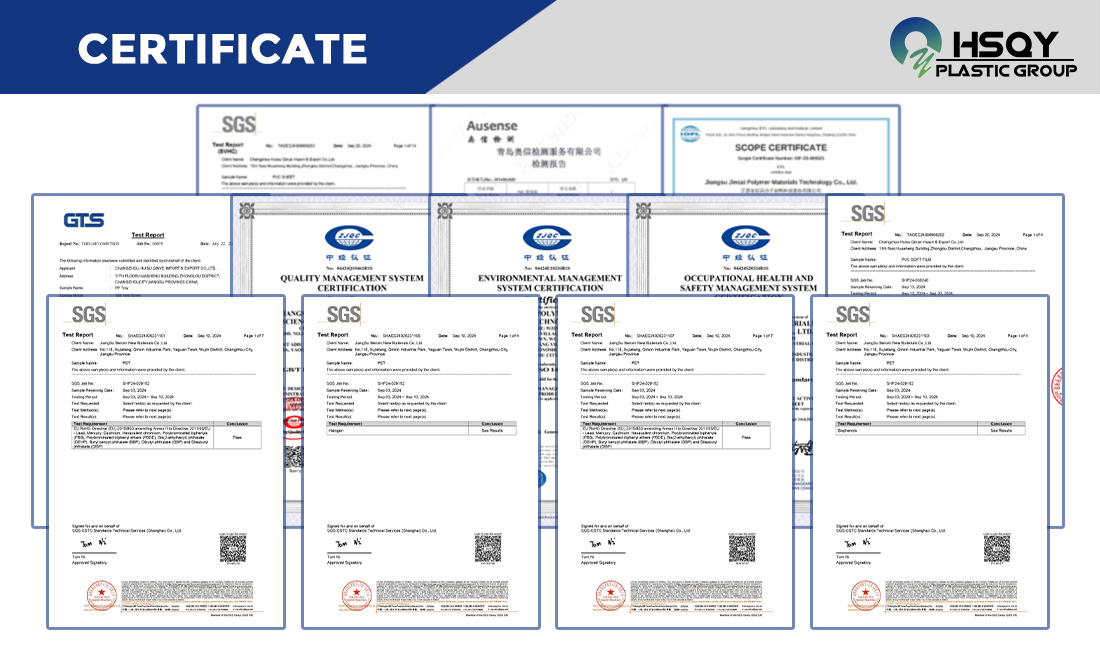
Сертификација и документација
Оригиналните информации за производот се однесуваат на прехранбени, медицински и електронски апликации. Точниот потребен документ за сертификација или усогласеност зависи од доставената класа на PP и наменетата употреба.
Примените во контакт со храна, медицинските, антистатичките и другите регулирани апликации треба да се оценуваат со помош на документација специфична за производот, а не само со користење на општа сертификација на ниво на компанија.
Зошто извор на формирање на вакуум PP плоча од HSQY?
HSQY испорачува екструдиран полипропилен лист материјал во повеќе дебелини и прилагодени ширини за апликации за пакување и индустриска конверзија.
За програмите за вакуумско обликување, купувачите можат да ја обезбедат спецификацијата на машината, димензиите на калапот, почетната лист материјал дебелина, потребната ширина, оптичките барања и условите за крајна употреба, така што спецификацијата на материјалот може да се оцени околу самиот процес на обликување.