Effacer Feuille PP pour le formage sous vide et le thermoformage
Le polypropylène transparent HSQY matériau en feuille est un matériau PP extrudé pour le formage sous vide et le thermoformage, disponible en épaisseurs de 0,08 à 3 mm avec des largeurs personnalisées pour plateaux , les inserts d'emballage, les coques et autres produits en plastique formés.
Le polypropylène transparent allie une faible densité, une faible absorption d'humidité, une bonne résistance chimique et une grande facilité de mise en œuvre. Les polypropylènes haute transparence offrent également une meilleure visibilité des produits pour les emballages thermoformés et les présentoirs.
Pour les acheteurs de thermoformage sous vide, la sélection des matériaux doit prendre en compte l'épaisseur initiale, la largeur de la machine, la profondeur de la cavité, la géométrie du moule, la distribution de paroi requise, la clarté après formage et l'application finale plutôt que de choisir matériau en feuille uniquement en fonction du prix ou de la jauge nominale.
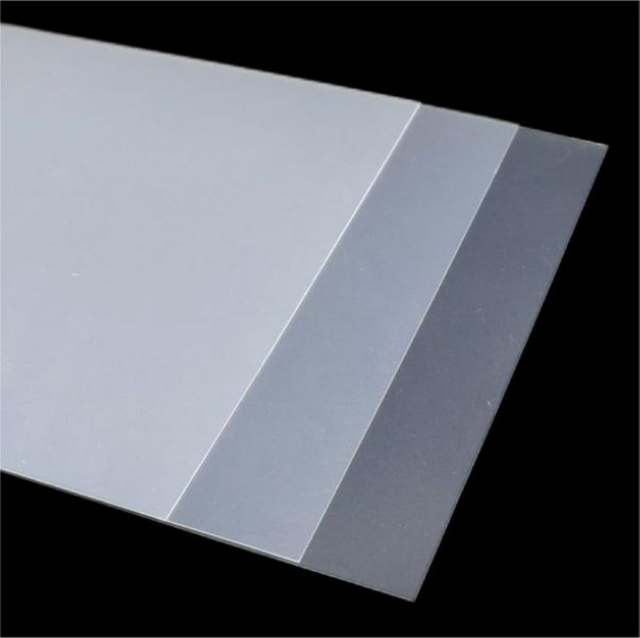
Images de feuilles de polypropylène transparent
")
Effacer Feuille PP pour le thermoformage sous vide
")
Feuille de thermoformage transparente en PP

Feuille de polypropylène pour formage et fabrication
Effacer les spécifications Feuille PP
| de la propriété |
Spécifications |
| Produit |
Feuille de polypropylène transparent pour thermoformage sous vide |
| Matériel |
Plastique polypropylène (PP) |
| Couleur |
Clair |
| Épaisseur |
0,08 mm à 3 mm |
| Largeur |
Personnalisé |
| Taper |
Extrudé |
| Traitement principal |
Formage sous vide, thermoformage, découpe et fabrication selon les exigences du projet |
| Orientation principale de l'application |
Composants thermoformés plateaux , inserts d'emballage, emballages à clapet, couvercles, emballages de protection et composants formés |
| Autres applications répertoriées |
Applications alimentaires, médicales, industrielles, électroniques et publicitaires, sous réserve de la qualité et de la documentation appropriées en PP. |
Note technique : La page HSQY actuelle ne mentionne pas la largeur maximale des rouleaux, leur diamètre, le diamètre du mandrin, leur poids, la tolérance d’épaisseur ni la plage de températures de thermoformage recommandée. Les acheteurs qui souhaitent connaître ces paramètres doivent fournir les spécifications de leur équipement pour confirmation de production.
Qu'est-ce qui est clair Feuille PP pour le formage sous vide ?
Le PP transparent matériau en feuille pour le formage sous vide est un polypropylène extrudé matériau en feuille qui est chauffé jusqu'à ce qu'il devienne formable, puis mis en forme contre un moule à l'aide de la pression du vide.
Une fois la pièce formée refroidie, elle conserve la géométrie du moule et peut être découpée en plateaux , inserts, couvercles, composants à clapet ou autres pièces tridimensionnelles.
Le PP étant un polymère semi-cristallin, son comportement au formage et sa transparence sont influencés par la formulation de la résine, le profil de chauffage, la cristallisation, matériau en feuille épaisseur, la conception du moule et les conditions de refroidissement. Un traitement stable requiert donc une spécification de qualité thermoformage adaptée à la ligne de production.
Formage sous vide vs. thermoformage
| Processus : |
Comment ça marche ? |
Considérations de l’acheteur |
| thermoformage |
Procédé général de chauffage d'un thermoplastique matériau en feuille et de sa mise en forme sur ou dans un moule |
Couvre le formage sous vide, le formage sous pression et les méthodes de formage connexes. |
| thermoformage sous vide |
Utilise le vide pour plaquer les éléments chauffés matériau en feuille contre la surface du moule. |
Courant pour plateaux , les inserts, l'emballage et les géométries formées relativement simples |
| Formage sous pression |
Utilise une pression d'air supplémentaire pour plaquer le matériau en feuille contre le moule |
Peut être envisagé lorsqu'une définition plus précise des détails de surface est requise. |
Pourquoi utiliser le polypropylène pour le thermoformage sous vide ?
| Pertinence des propriétés PP |
pour les produits formés |
| Faible densité |
Contribue à réduire le poids des pièces finies par rapport aux plastiques plus denses. |
| Faible absorption d'humidité |
Utile pour les emballages et les produits utilisés en milieu humide. |
| résistance chimique |
Le PP offre une résistance utile à de nombreux produits chimiques, bien que la compatibilité doive être vérifiée pour la substance et les conditions exactes. |
| thermoformabilité |
Les nuances appropriées peuvent être façonnées en plateaux , en inserts et en autres pièces tridimensionnelles. |
| Dureté |
Offre une maniabilité et une résistance aux chocs utiles dans les produits formés appropriés |
| Disponibilité des notes claires |
Les formulations de PP à haute clarté peuvent améliorer la visibilité du produit lorsque la transparence est importante. |
Performances du thermoformage : ce que les acheteurs doivent évaluer
Le polypropylène exige généralement un contrôle plus précis des conditions de thermoformage que certains plastiques d'emballage amorphes courants. L'essai de formage doit donc évaluer l'ensemble du processus et non pas seulement vérifier si le matériau initial matériau en feuille devient suffisamment souple pour être mis en forme.
| Facteur déterminant : |
pourquoi est-ce important ? |
| Uniformité du chauffage |
Un chauffage inégal peut entraîner une formation et une répartition des parois irrégulières. |
| Affaissement de la toile |
Il est impératif de contrôler le processus afin que matériau en feuille entre systématiquement dans la phase de formation. |
| Profondeur de dessin |
Les cavités plus profondes peuvent accentuer l'amincissement des parois et nécessiter une épaisseur de départ différente. |
| Géométrie des coins |
Les angles aigus et les petits rayons de courbure peuvent créer un amincissement localisé. |
| Refroidissement |
Les conditions de refroidissement influencent la stabilité dimensionnelle, la cristallisation et l'aspect. |
| Garniture |
Les pièces finies doivent être évaluées afin de vérifier la netteté de l'ébavurage et la répétabilité dimensionnelle. |
| Clarté formée |
L'aspect optique peut changer après chauffage et étirement. |
0,08 mm à 3 mm Transparent Feuille PP
La spécification actuelle du produit HSQY couvre des épaisseurs allant d'environ 0,08 mm à 3 mm. L'épaisseur initiale appropriée dépend de la taille de la pièce finie, de la profondeur de formage, des exigences de rigidité et de l'épaisseur minimale admissible de la paroi après formage.
| Sens de l'épaisseur |
Sens général de traitement |
| 0,08-0,2 mm |
Applications minces et légères soumises à la capacité de formage de la nuance sélectionnée |
| 0,25-0,5 mm |
Emballages moulés légers, inserts et parties relativement peu profondes |
| 0,6-1 mm |
Plateaux, composants à coquille et pièces formées nécessitant une plus grande rigidité |
| Au-dessus de 1 mm |
Pièces formées et fabriquées plus épaisses lorsque les spécifications de production sélectionnées permettent l'épaisseur requise |
Il s'agit de directives d'application générales, et non de limites fixes de thermoformage. L'épaisseur initiale finale doit être évaluée en fonction de la géométrie du moule et des exigences relatives à la pièce finie.
PP transparent pour moulage superficiel et profond
Les géométries d'emballage peu plateaux et simples imposent généralement moins de contraintes sur la distribution des matériaux que les cavités profondes ou les pièces avec des coins étroits.
Pour les moulages plus profonds, les acheteurs doivent fournir les dimensions du moule, la profondeur de la cavité et l'épaisseur minimale de paroi requise. Le formage par pression, le formage assisté par mandrin ou une autre méthode de formage peuvent également être envisagés en fonction de la géométrie de l'emballage et des équipements de production.
La page publique actuelle de HSQY ne fournit pas de ratio de tirage maximal recommandé ; cette valeur doit donc être établie par une confirmation technique ou un essai de formation plutôt que d'être présumée.
Clarté après thermoformage sous vide
La page d'origine décrit le matériau comme ayant une transparence quasi identique à celle du verre. Pour les achats techniques, il est plus précis de décrire le produit comme du polypropylène transparent ou de haute transparence, car le polypropylène est un matériau semi-cristallin et ses performances optiques dépendent de sa formulation et de sa transformation.
Le chauffage et l'étirement lors du thermoformage peuvent modifier le voile, la brillance et la transparence. Les acheteurs produisant des emballages de vente au détail transparents devraient donc approuver le matériau après formage plutôt que d'évaluer uniquement l'aspect initial plat matériau en feuille .
Si l'aspect optique est essentiel, veuillez fournir les spécifications requises en matière de voile, de transmission lumineuse ou de brillance et demander les données correspondantes ou des échantillons de production pour l'épaisseur sélectionnée.
PP transparent vs. PET pour le thermoformage
| Facteur de sélection |
Effacer PP |
Effacer PET / APET |
| Transparence |
Les polypropylènes de haute clarté offrent une bonne transparence, mais leur aspect dépend fortement de la cristallisation et du procédé de fabrication. |
Largement choisi pour ses emballages thermoformés conventionnels de haute clarté |
| Densité |
polymère de faible densité |
Densité supérieure à celle du PP |
| Procédé de thermoformage |
Nécessite un chauffage contrôlé et une formulation adaptée au thermoformage |
Traitement courant pour les emballages thermoformés transparents |
| Direction de la chaleur |
Des qualités de PP appropriées peuvent être sélectionnées lorsque des performances thermiques supérieures sont requises. |
La norme APET est généralement utilisée pour les applications d'emballage conventionnelles à température ambiante et réfrigérée. |
| Absorption d'humidité |
très faible absorption d'humidité |
Comportement à l'humidité et profil de barrière différents de ceux du PP |
| Meilleur matériau |
Cela dépend de la transparence requise, du procédé de formage, de l'exposition à la chaleur, de la rigidité, de la géométrie de l'emballage, de l'étanchéité et des exigences réglementaires. |
Applications d'emballage et de plateaux
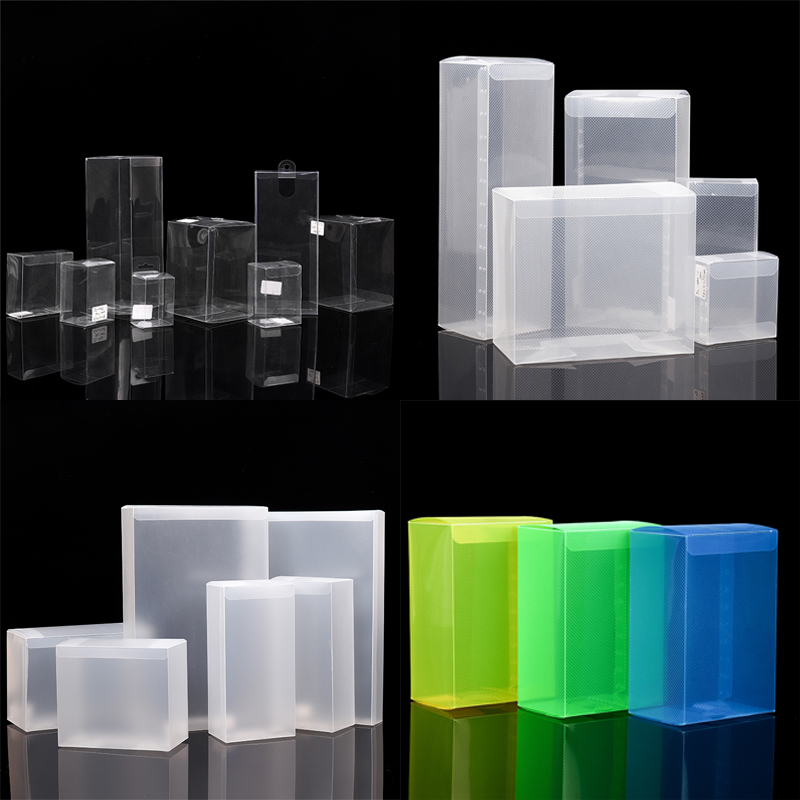
Le PP thermoformable transparent peut être évalué pour plateaux , les inserts, les composants de coques à clapet, les emballages de protection, les couvercles et autres produits d'emballage formés.
Pour les projets d'emballage, veuillez fournir les dimensions de la pièce finie, la conception du moule, la profondeur de formage, les températures d'exposition prévues et les exigences d'étanchéité. Les emballages destinés au contact alimentaire nécessitent également l'utilisation d'un polypropylène (PP) de qualité alimentaire et la documentation correspondante.
Applications d'emballage alimentaire
La page HSQY originale répertorie les applications alimentaires et fait référence à la conformité aux normes de contact alimentaire de la FDA. Il convient de vérifier ces informations pour la qualité exacte de la résine de polypropylène et le produit fini matériau en feuille fournis à l'acheteur.
Pour les produits en contact direct avec les aliments, veuillez indiquer le type d'aliment, la température de contact, les conditions de chauffage, les conditions de stockage et la norme du marché de destination. Si une certification FDA, une norme européenne relative au contact alimentaire ou un autre document est requis, veuillez vérifier la documentation applicable au niveau du produit avant l'autorisation de mise sur le marché.
Thermoformage médical et de laboratoire
La liste des applications initiales comprend les produits médicaux et de laboratoire. Ces utilisations nécessitent un polypropylène (PP) de qualité appropriée lorsque des exigences de stérilisation, de propreté, de biocompatibilité, d'extraction de substances ou autres exigences réglementaires s'appliquent.
Un polypropylène transparent standard matériau en feuille ne doit pas être automatiquement qualifié de qualité médicale ou de stérile. Les projets médicaux doivent préciser le produit visé, la méthode de stérilisation et la documentation requise avant le choix du matériau.
Applications de thermoformage électronique et ESD
Le polypropylène peut également être thermoformé en composants plateaux et en emballages protecteurs pour des applications électroniques appropriées.
Le polypropylène transparent standard ne doit pas être considéré comme antistatique. Les emballages électroniques nécessitant une protection contre les décharges électrostatiques doivent préciser un degré de protection (antistatique, dissipatif ou conducteur) ainsi que la plage de résistance de surface requise.
Impression et traitement de surface
Le polypropylène possède une énergie de surface relativement faible. L'impression, le revêtement, le laminage ou le collage peuvent donc nécessiter un traitement corona, un traitement à la flamme, une application d'apprêt ou toute autre méthode de traitement de surface appropriée.
Si la pièce formée doit être imprimée ou étiquetée, veuillez indiquer l'encre, l'adhésif ou le procédé de transformation ainsi que toute spécification requise concernant la face traitée ou l'énergie de surface.
résistance chimique
Le polypropylène offre une résistance utile à de nombreux acides, alcalis, huiles et autres produits chimiques, ce qui justifie son utilisation dans l'emballage et certaines applications industrielles.
La compatibilité chimique doit être confirmée en fonction du produit chimique, de sa concentration, de la durée d'exposition et de la température. L'allégation initiale de résistance générale aux solvants ne doit pas être interprétée comme une résistance universelle à tous les solvants.
Résistance à l'humidité
Le polypropylène présente une très faible absorption d'humidité et est largement utilisé là où la résistance à l'humidité est un atout.
La page originale utilise l'expression « absorption d'eau nulle ». Pour les achats techniques, l'expression « très faible absorption d'humidité » est plus appropriée, sauf si un résultat de test normalisé est disponible pour la qualité exacte.
Options PP stabilisées aux UV
Les informations originales sur le produit indiquent que des options stabilisées aux UV sont disponibles. La résistance aux UV doit être considérée comme une exigence de qualité spécifique à l'application plutôt que comme une propriété inhérente à chaque PP transparent matériau en feuille .
Pour les produits moulés destinés à l'extérieur, spécifiez l'exposition au soleil prévue, l'environnement de service requis et toutes les exigences de vieillissement accéléré avant de sélectionner la qualité.
Considérations relatives au recyclage
Le polypropylène est un thermoplastique qui peut être recyclé mécaniquement là où existe une infrastructure de collecte, de tri et de traitement appropriée.
La page d'origine indique que le matériau est 100 % recyclable. En pratique, la recyclabilité du produit fini dépend des encres, des étiquettes, des adhésifs, des revêtements, des autres matériaux, de la contamination et du système de recyclage local.
Autres demandes de PP claires répertoriées
| du domaine d'application |
Note de sélection |
| Conditionnement |
Les plateaux, les emballages à clapet, les inserts et les emballages de protection sont des instructions de formage appropriées |
| Médical et laboratoire |
Nécessite un niveau approprié et les documents réglementaires ou de stérilisation pertinents |
| Impression et signalétique |
Le traitement de surface et l'adhérence de l'encre doivent être confirmés. |
| Industriel |
Les contraintes mécaniques, l'exposition chimique et la géométrie de la pièce finie doivent être évaluées séparément. |
| Commerce de détail et publicité |
Convient à certains présentoirs de produits et composants de présentation. |
| Architecture |
Les cloisons et autres éléments de construction nécessitent une épaisseur et une conception structurelle appropriées. |
| Électronique |
Le polypropylène standard ne doit pas être décrit comme antistatique sans un grade ESD défini. |
Paramètres critiques Feuille PP pour les thermoformeuses
| Paramètre |
: Pourquoi est-il important ? |
| Épaisseur |
Détermine l'épaisseur initiale et influence l'épaisseur finale de la paroi |
| Tolérance d'épaisseur |
Une jauge stable améliore la répétabilité lors du formage |
| Largeur |
Doit correspondre à la ligne de thermoformage et à la configuration du moule |
| Diamètre du rouleau |
Doit s'adapter au système de déroulement et aux limitations de la chaîne de production |
| Diamètre du noyau |
Doit correspondre à l'arbre ou au mandrin de l'acheteur lorsque le matériau en rouleau est utilisé |
| Qualité d'enroulement |
Un mauvais bobinage peut provoquer des plis, des dommages aux bords ou des problèmes d'alimentation du fil. |
| Clarté / Brume |
Important pour les emballages transparents et les produits de détail visibles |
| Traitement de surface |
Pertinent pour l'impression, le revêtement, le collage et l'étiquetage |
| Niveau fonctionnel |
Les exigences relatives au contact alimentaire, aux applications médicales, aux propriétés antistatiques ou à la protection UV doivent être définies avant la production. |
Quelles informations devez-vous fournir pour obtenir un devis ?
| Informations requises |
à fournir |
| Produit fini |
Plateau, insert, emballage à clapet, couvercle, pièce industrielle ou autre produit formé |
| Épaisseur |
Épaisseur initiale requise comprise entre 0,08 et 3 mm. |
| Largeur |
Largeur de rouleau requise matériau en feuille |
| Formulaire de fourniture |
Rouleau ou découpe matériau en feuille selon les exigences de production |
| Spécifications du rouleau |
Diamètre extérieur, diamètre du noyau et poids maximal du rouleau, le cas échéant. |
| Processus de formation |
formage sous vide, formage sous pression ou autre méthode de thermoformage |
| Géométrie du moule |
Longueur, largeur, profondeur, rayon des angles et nombre de cavités |
| Exigence relative aux murs finis |
Épaisseur ou rigidité minimale requise de la paroi après formage |
| Exigence optique |
Clarté, opacité ou brillance requises après formage |
| Traitement de surface |
Exigences d'impression, de corona, de revêtement ou d'adhésif, le cas échéant |
| Niveau fonctionnel |
exigences relatives au contact alimentaire, aux applications médicales, aux propriétés antistatiques, conductrices ou à la stabilisation aux UV |
| Documentation |
Documents de conformité requis pour le contact alimentaire, SGS ou autres documents applicables |
| Quantité |
Exigences d'essai et volume de production prévu |
| Destination |
Pays et port de destination |
Questions fréquentes concernant les feuilles de thermoformage sous vide en PP transparent
Le polypropylène matériau en feuille peut-il être formé sous vide ?
Oui. Les grades de PP appropriés peuvent être chauffés et formés sous vide pour plateaux des inserts, des composants de type coque et d'autres pièces tridimensionnelles. La qualité du formage dépend du grade de résine, des conditions de chauffage, de la géométrie du moule et de l'épaisseur initiale.
Quelle est la différence entre le formage sous vide et le thermoformage ?
Le thermoformage est le procédé plus général de chauffage et de mise en forme des thermoplastiques matériau en feuille . Le formage sous vide est un type de thermoformage qui utilise la pression du vide pour plaquer le matériau en feuille chauffé contre un moule.
Quelles épaisseurs de PP matériau en feuille HSQY répertorie-t-il ?
La spécification actuelle du produit HSQY indique une épaisseur de 0,08 mm à 3 mm.
La largeur est-elle personnalisable ?
Oui. La fiche produit actuelle mentionne une largeur personnalisée. Veuillez indiquer la largeur de votre machine de thermoformage et la largeur de bande finie souhaitée pour confirmation.
Le matériau est-il fourni en rouleaux ou en matériau en feuille s ?
Le fournisseur actuel ne propose pas de format d'approvisionnement fixe pour chaque configuration. Veuillez préciser si votre ligne de production nécessite des rouleaux ou des pièces prédécoupées matériau en feuille lors de votre demande de devis.
Quels sont les diamètres de mandrin et de rouleau disponibles ?
La page HSQY actuelle ne publie pas ces valeurs. Veuillez indiquer le diamètre du mandrin requis, le diamètre extérieur maximal du rouleau et le poids maximal du rouleau pour confirmation de production.
Le PP clair est-il aussi transparent que PET ?
Pas nécessairement. Le PP haute transparence peut offrir une bonne transparence, mais ses performances optiques dépendent de la formulation de la résine, de sa cristallisation et de sa transformation. PET est généralement choisi lorsque la priorité est une transparence très élevée pour les emballages conventionnels.
La transparence change-t-elle après thermoformage ?
C’est possible. Le chauffage, l’étirage, le refroidissement et la cristallisation peuvent influencer le voile et le brillant. Évaluez un échantillon formé lorsque la pièce finie requiert un aspect optique spécifique.
Le polypropylène transparent peut-il être utilisé pour le formage par emboutissage profond ?
Il est possible d'évaluer les qualités de PP appropriées pour un formage plus profond, mais il convient de tenir compte de la profondeur de la cavité, de l'amincissement des parois, de la géométrie des angles et de la configuration de la machine. Indiquez les dimensions du moule avant de choisir l'épaisseur initiale.
Quelle température de formage dois-je utiliser ?
La spécification publique HSQY actuelle ne fournit pas de plage de températures de formage validée. Le profil de chauffage approprié dépend de la qualité de la résine, de son épaisseur, de l'équipement et de la géométrie du moule ; il doit être établi à partir des données techniques du matériau fourni.
Ce PP matériau en feuille peut-il être utilisé pour les aliments plateaux ?
Les qualités de polypropylène (PP) adaptées au contact alimentaire peuvent être thermoformées pour la fabrication de produits plateaux et d'emballages. Vérifiez la qualité exacte et la documentation relative au contact alimentaire requises pour le marché de destination.
Ce PP matériau en feuille est-il conforme aux normes de la FDA ?
La page d'origine fait référence à la conformité aux normes de contact alimentaire de la FDA. Les acheteurs doivent demander la documentation applicable à la qualité exacte de la résine et au produit fini matériau en feuille fournis, plutôt que d'appliquer cette déclaration à toutes les configurations.
Le PP transparent peut-il être utilisé pour le thermoformage médical ?
Les applications médicales nécessitent un polypropylène (PP) de qualité appropriée et une documentation spécifique au projet. Il convient de fournir des informations sur les exigences de stérilisation, de propreté et de conformité réglementaire avant de sélectionner le matériau.
Le polypropylène transparent standard est-il antistatique ?
Aucune performance antistatique définie ne doit être supposée pour le PP transparent standard. Les appareils électroniques plateaux nécessitant une protection ESD doivent spécifier un grade antistatique, dissipatif ou conducteur et une plage de résistance cible.
Le PP absorbe-t-il l'eau ?
Le polypropylène présente une très faible absorption d'humidité, ce qui le rend utile pour de nombreuses applications d'emballage et en environnements humides.
Le PP est-il chimiquement résistant ?
Le PP offre une résistance utile à de nombreux acides, bases et produits chimiques, mais la compatibilité doit être vérifiée en fonction de la substance, de la concentration, de la température et de la durée d'exposition.
Existe-t-il des qualités stabilisées aux UV ?
La page d'origine répertorie les options stabilisées aux UV. Les exigences relatives à une utilisation en extérieur doivent être spécifiées séparément, car la résistance aux UV n'est pas une propriété standard de tous les types de polypropylène transparent.
Le polypropylène transparent est-il recyclable ?
Le polypropylène (PP) peut être recyclé mécaniquement là où les infrastructures de collecte et de recyclage appropriées existent. La recyclabilité effective du produit fini dépend des matériaux ajoutés et des systèmes de recyclage locaux.
Que dois-je fournir pour obtenir un devis ?
Fournir le produit final, l'épaisseur initiale, la largeur, l'exigence de rouleau ou matériau en feuille , le diamètre du noyau et du rouleau le cas échéant, la méthode de formage, les dimensions du moule, la profondeur de la cavité, l'exigence de clarté, la qualité fonctionnelle, la quantité et la destination.
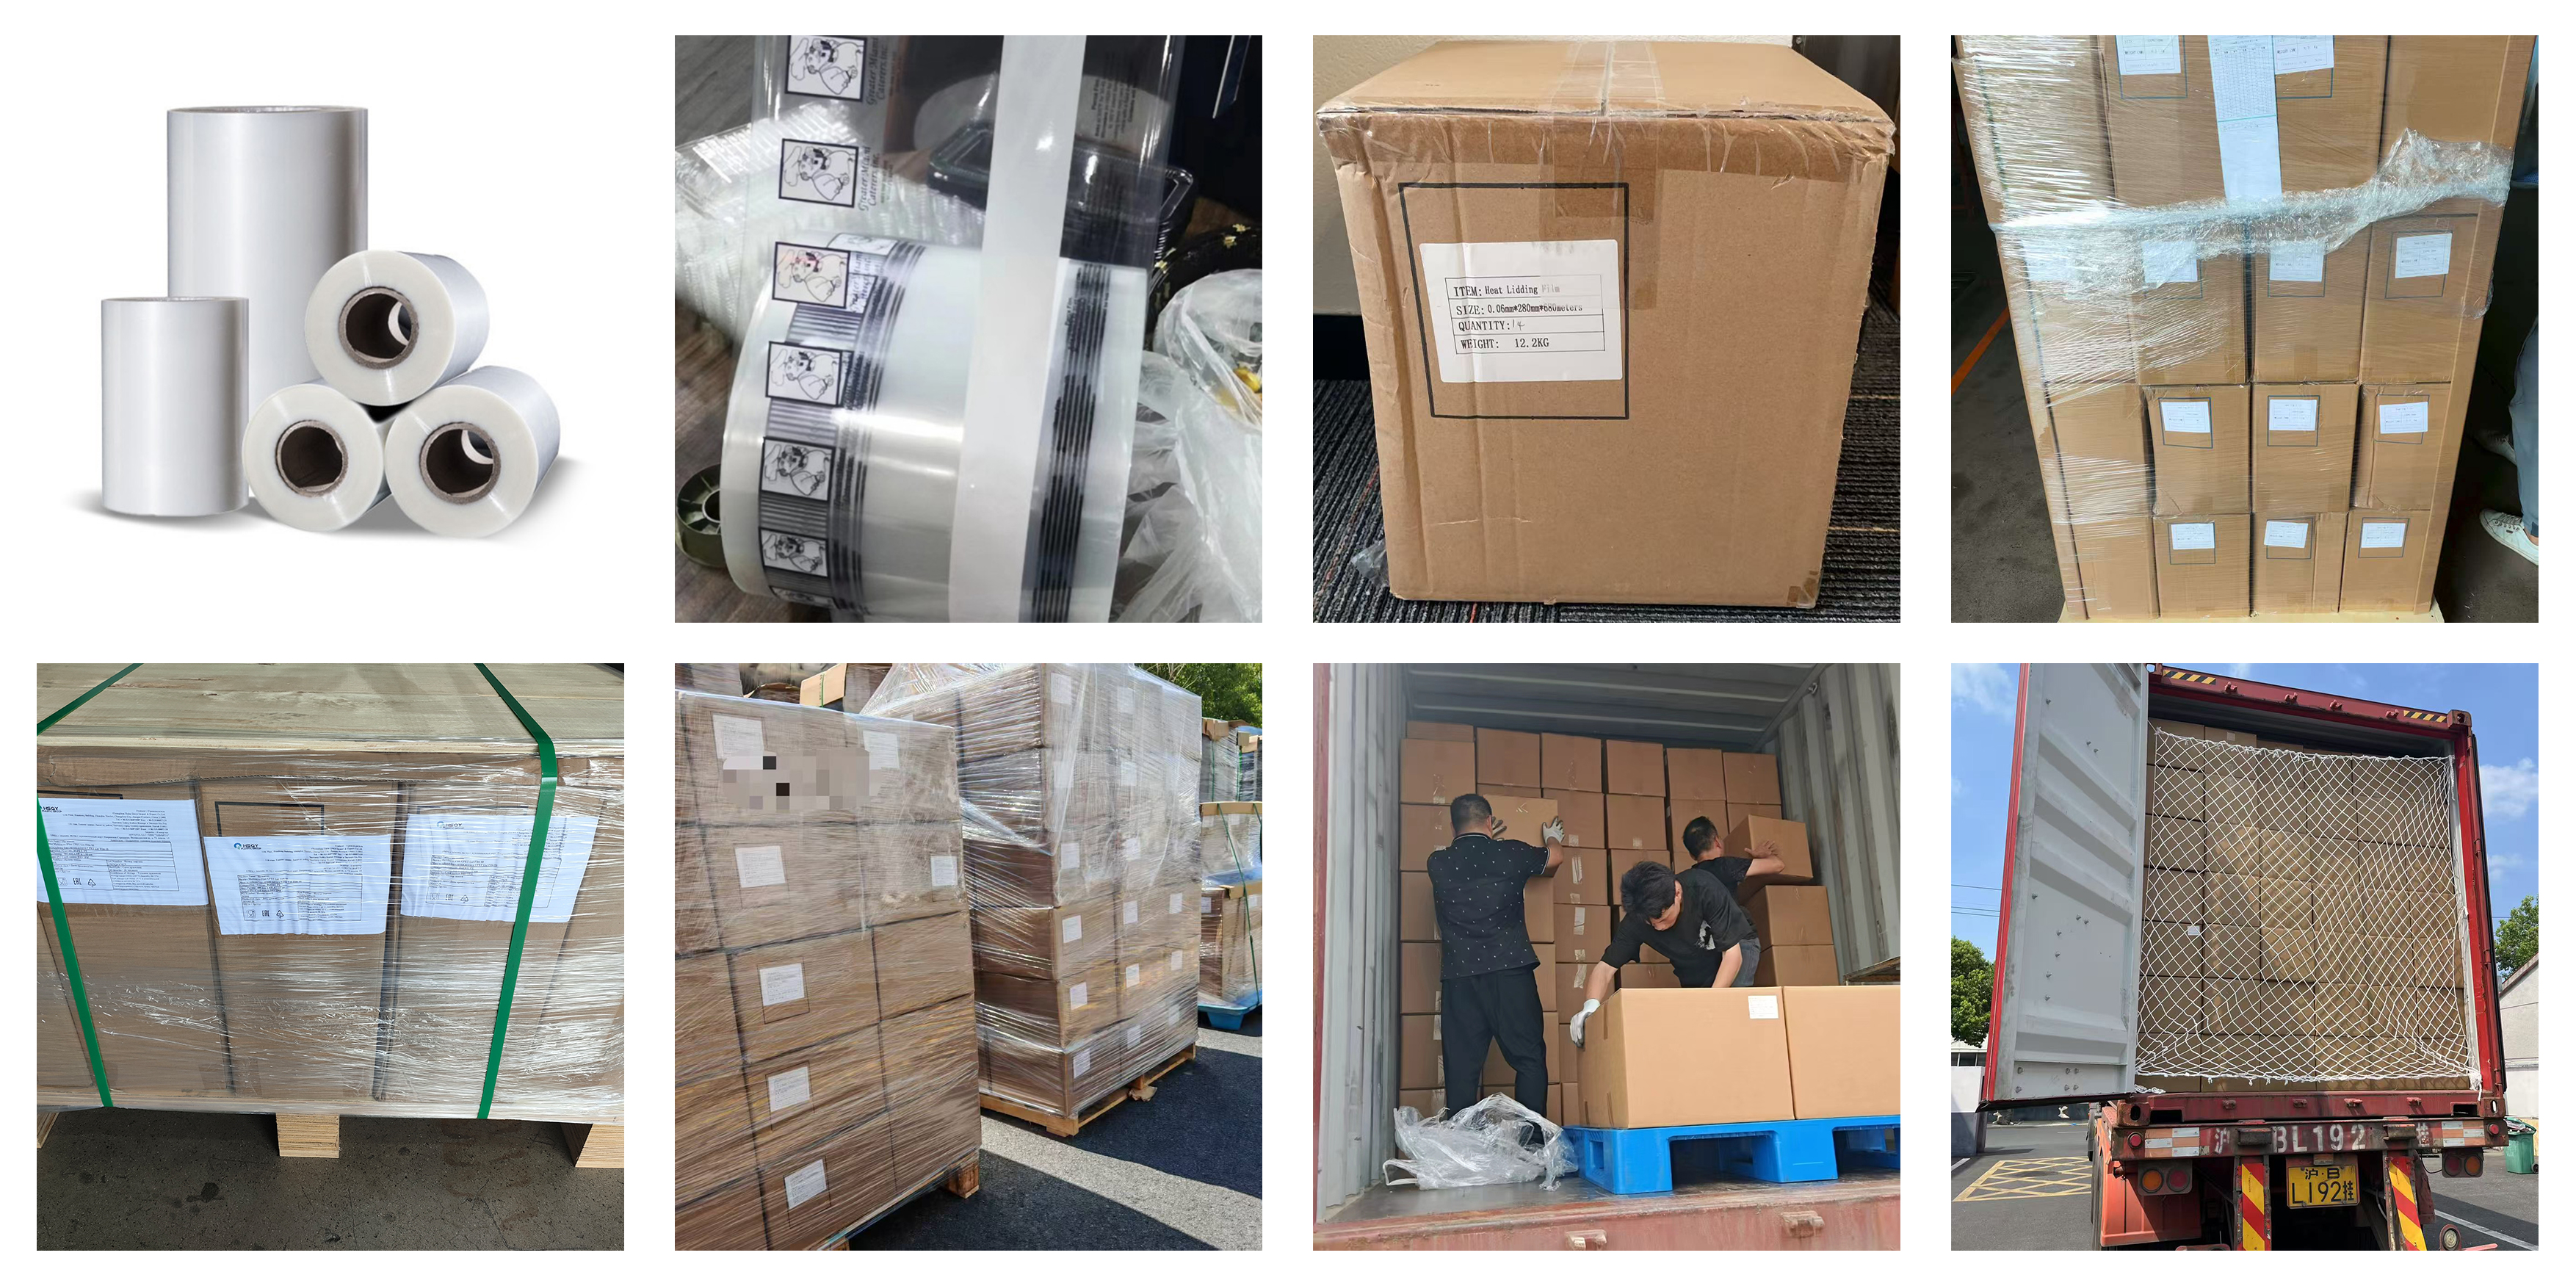
Emballage
L’emballage doit protéger les surfaces transparentes en PP et les bords matériau en feuille contre la contamination, les rayures et les dommages liés à la manutention pendant le stockage et le transport. Confirmez le format d’emballage requis pour les rouleaux ou matériau en feuille conformément aux spécifications finales.

Feuille d'emballage en polypropylène transparent
Expositions mondiales
Le groupe HSQY Plastic participe à des salons internationaux des plastiques et de l'emballage et rencontre des clients issus des marchés du thermoformage, de l'emballage et de la transformation industrielle.

Activités d'exposition internationale du groupe HSQY Plastic
Certification et documentation
Les informations d'origine sur le produit font référence à des applications alimentaires, médicales et électroniques. Le certificat ou document de conformité exact requis dépend de la qualité du polypropylène fourni et de l'utilisation prévue.
Les applications en contact avec les aliments, médicales, antistatiques et autres applications réglementées doivent être évaluées à l'aide d'une documentation spécifique au produit plutôt que d'une simple certification générale au niveau de l'entreprise.
Pourquoi choisir le thermoformage sous vide Feuille PP de HSQY ?
HSQY fournit du polypropylène extrudé matériau en feuille en plusieurs épaisseurs et largeurs personnalisées pour les applications d'emballage et de transformation industrielle.
Pour les programmes de formage sous vide, les acheteurs peuvent fournir les spécifications de la machine, les dimensions du moule, l'épaisseur initiale matériau en feuille , la largeur requise, les exigences optiques et les conditions d'utilisation finale afin que les spécifications du matériau puissent être évaluées en fonction du processus de formage réel.