清除PP片材用於真空成型和熱成型
HSQY 透明聚丙烯片材是一種擠出 PP 材料,適用於真空成型和熱成型,厚度為 0.08-3 毫米,寬度可定制,適用於托盤 、包裝插片、翻蓋盒和其他成型塑料製品。
透明聚丙烯兼具低密度、低吸濕性、良好的耐化學性和靈活的加工性能。高透明度聚丙烯還能顯著提升熱成型包裝與展示應用中產品的可見度。
對於真空成型買家而言,材料選擇應考慮起始厚度、機器寬度、型腔深度、模具幾何形狀、所需的壁厚分佈、成型後的透明度以及最終應用,而不是僅根據價格或標稱厚度來選擇片材 。
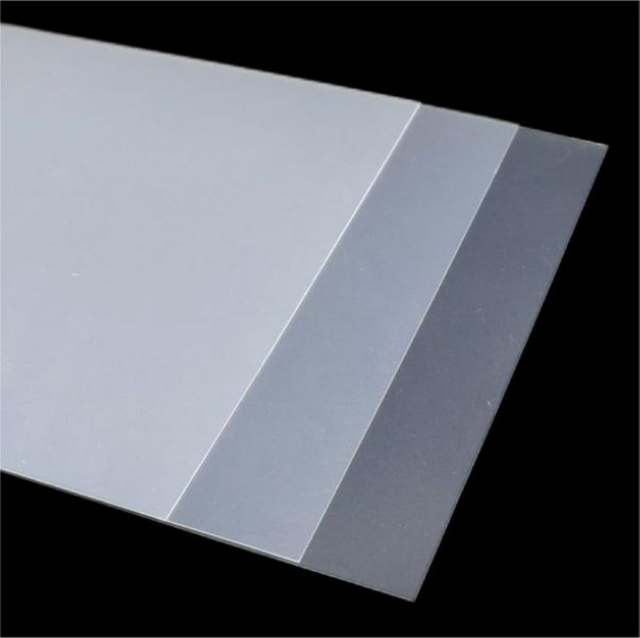
透明聚丙烯板材圖片
")
清除PP片材用於真空成型
")
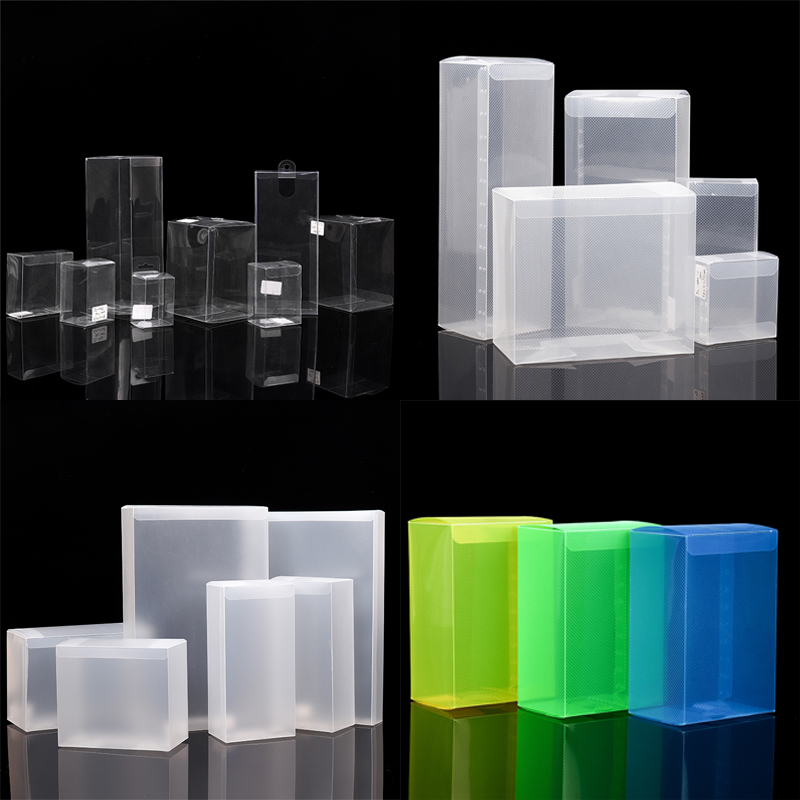
透明PP熱成型片材

用於成型和加工的聚丙烯板材
清除PP片材規格
| 物業 |
規格 |
| 產品 |
用於真空成型的透明聚丙烯片材 |
| 材料 |
聚丙烯塑膠(PP) |
| 顏色 |
清除 |
| 厚度 |
0.08毫米-3毫米 |
| 寬度 |
客製化 |
| 類型 |
擠壓 |
| 主要加工 |
根據專案要求進行真空成型、熱成型、切割和加工。 |
| 主要應用方向 |
熱成型托盤 ,包裝內襯、翻蓋、蓋子、保護包裝和成型零件 |
| 其他已列出的申請 |
食品、醫療、工業、電子和廣告應用領域,需使用相應等級的聚丙烯(PP)並提交相關文件。 |
規格說明: 目前的HSQY頁面未公佈最大輥寬、輥徑、芯徑、輥重、厚度公差或建議的熱成型溫度範圍。需要這些參數的買家應提供其設備規格以供生產確認。
什麼是真空成型所需的透明PP片材 ?
用於真空成型的透明 PP 片材是一種擠出聚丙烯片材 ,加熱至可成型後,利用真空壓力將其塑形到模具上。
成型件冷卻後,會保持模具幾何形狀,並可修剪成托盤 、嵌件、蓋子、翻蓋組件或其他三維零件。
聚丙烯(PP)是一種半結晶聚合物,因此其成型性能和透明度受樹脂配方、加熱曲線、結晶度、厚度、模具設計和冷卻條件片材的影響。因此,穩定的加工性能需要使用與實際生產線相匹配的熱成型級產品。
真空成型與熱成型
| 流程 |
運作方式 |
買家考量 |
| 熱成型 |
熱塑性塑膠片材加熱並成型於模具上或模具內的一般工藝 |
涵蓋真空成型、壓力成型及相關成型方法 |
| 真空成型 |
利用真空將加熱後的片材拉向模具表面 |
常見於托盤 、插件、包裝和相對簡單的成型幾何形狀 |
| 壓力成型 |
利用額外的氣壓將片材壓向模具 |
可以在需要更清晰的表面細節時考慮使用。 |
為什麼真空成型要使用聚丙烯?
| PP 特性 |
與成型產品的相關性 |
| 低密度 |
與密度更高的塑膠相比,有助於減輕成品零件的重量。 |
| 低吸濕性 |
適用於潮濕環境下使用的包裝和產品 |
| 化學抗性 |
PP對許多化學品具有良好的耐受性,但必須針對特定物質和條件測試其相容性。 |
| 熱成型性 |
適當的牌號可以加工成托盤 、嵌件和其他三維零件。 |
| 韌性 |
在合適的成型產品中提供良好的操控性和衝擊性能 |
| 清晰等級可用性 |
高透明度PP配方可在透明度至關重要的場合提供更佳的產品可見度。 |
熱成型性能:買家應該評估哪些方面
與一些常見的非晶態包裝塑膠相比,聚丙烯通常需要更嚴格的熱成型條件控制。因此,成型試驗應評估整個過程,而不僅僅是初始片材是否軟化到足以成型的程度。
| 形成因素 |
及其重要性 |
| 加熱均勻性 |
加熱不均勻會導致成型不一致和壁厚分佈不均。 |
| 床單下垂 |
必須加以控制,以確保片材始終如一地進入成型階段。 |
| 繪製深度 |
更深的空腔會增加壁厚減薄,因此需要不同的初始厚度。 |
| 角幾何 |
急角和小半徑會導致局部變薄。 |
| 冷卻 |
冷卻條件會影響尺寸穩定性、結晶和外觀。 |
| 修剪 |
應評估成品零件的修整是否乾淨俐落以及尺寸重複性。 |
| 形成清晰度 |
加熱和拉伸後,光學外觀會改變。 |
0.08毫米至3毫米透明PP片材
目前HSQY產品規格涵蓋的厚度範圍約為0.08毫米至3毫米。適當的起始厚度取決於成品零件尺寸、成型深度、剛度要求以及成型後可接受的最小壁厚。
| 厚度方向 |
一般加工方向 |
| 0.08-0.2毫米 |
薄型轉換和輕量化應用取決於所選牌號的成型性能 |
| 0.25-0.5毫米 |
輕量化成型包裝、嵌件和相對較淺的零件 |
| 0.6-1毫米 |
需要更高剛性的托盤、翻蓋組件和成型零件 |
| 大於 1 毫米 |
對於符合所選生產規範要求的較厚成型和加工零件,其厚度應符合要求。 |
這些是通用應用指南,並非固定的熱成型限制。最終起始厚度應根據模具幾何形狀和成品零件要求進行評估。
用於淺層和深層成型的透明PP
與深腔或窄角零件相比,淺托盤和簡單的封裝幾何形狀通常對材料分佈的要求較低。
對於更深的成型工藝,買方應提供模具尺寸、型腔深度和所需的最小壁厚。根據包裝幾何形狀和生產設備,還可以評估塞子輔助成型、壓力成型或其他成型方法。
HSQY 目前的公開頁面沒有提供最大建議抽水比例,因此該值應透過技術確認或成型試驗來確定,而不是想當然地假設。
真空成型後的透明度
原文描述該材料具有接近玻璃的透明度。但出於技術採購的目的,更準確的說法是透明或高透明度聚丙烯(PP),因為聚丙烯是一種半結晶材料,其光學性能取決於配方和加工過程。
熱成型過程中的加熱和拉伸會改變材料的霧度、光澤度和透明度。因此,生產透明零售包裝的買家應該在成型後對材料進行驗收,而不是僅評估初始的平面片材 。
如果對光學外觀要求很高,請提供所需的霧度、透光率或光澤度規格,並要求提供所選厚度的相應數據或生產樣品。
用於熱成型的透明PP與PET
| 選擇因子 |
清除 PP |
清除PET / APET |
| 透明度 |
高透明度聚丙烯(PP)可以提供良好的透明度,但外觀很大程度上取決於結晶和加工過程。 |
廣泛用於高透明度傳統熱成型包裝 |
| 密度 |
低密度聚合物 |
密度高於PP |
| 熱成型工藝 |
需要可控加熱和合適的熱成型級配方 |
常用的透明熱成型包裝 |
| 熱方向 |
如果需要更高的耐熱性能,可以選擇適當的聚丙烯(PP)等級。 |
標準APET通常用於常規常溫和冷藏包裝應用。 |
| 吸濕性 |
吸濕性極低 |
與PP相比,PP具有不同的吸濕性和阻隔性。 |
| 最佳材質 |
取決於所需的透明度、成型工藝、熱暴露、剛度、封裝幾何形狀、密封和監管要求。 |
包裝和托盤應用
透明熱成型 PP 可用於托盤 、嵌件、翻蓋組件、保護性包裝、蓋子和其他成型包裝產品。
對於包裝項目,請提供成品零件尺寸、模具設計、成型深度、預期溫度暴露要求和密封要求。食品接觸包裝也需要相應的食品接觸級聚丙烯材料以及相關證明文件。
食品包裝應用
原始HSQY頁面列出了食品應用,並參考了FDA食品接觸合規性。買方應確認所提供的聚丙烯樹脂的特定等級和成品片材是否符合要求。
對於直接接觸食品的產品,請提供食品類型、接觸溫度、加熱條件、儲存條件和目標市場標準。如果需要FDA、歐盟食品接觸或其他相關文件,請在獲得商業批准前確認適用的產品級文件。
醫用及實驗室熱成型
原應用清單包括醫療和實驗室產品。當需要滿足滅菌、潔淨度、生物相容性、可萃取物或其他監管要求時,這些用途需要使用適當的PP等級。
標準透明聚丙烯片材不應自動被描述為醫用級或無菌。醫療項目在選擇材料之前,應提供預期產品、滅菌方法和所需文件。
電子及靜電放電熱成型應用
聚丙烯也可以透過熱成型製成適用於電子應用的組件托盤和保護性包裝。
標準透明聚丙烯(PP)不應自動被視為防靜電材料。需要靜電放電保護的電子封裝應明確標示防靜電、耗散或導電等級,以及所需的表面電阻範圍。
印刷和表面處理
聚丙烯的表面能相對較低。因此,印刷、塗層、層壓或黏合等工序可能需要電暈處理、火焰處理、底漆或其他適當的表面處理方法。
如果成型的零件需要印刷或貼標籤,請提供油墨、黏合劑或加工流程以及任何所需的處理面或表面能規格。
化學抗性
聚丙烯對許多酸、鹼、油和其他化學物質具有良好的耐受性,因此可用於包裝和某些工業應用。
化學相容性應根據具體化學物質、濃度、暴露時間和溫度進行確認。最初宣稱的廣泛耐溶劑性不應被解釋為對所有溶劑的普遍耐受性。
防潮性能
聚丙烯吸濕性極低,因此在需要耐潮濕環境的場合被廣泛使用。
原文使用了「零吸水率」這個表述。對於技術採購而言,「極低吸濕率」更為合適,除非有針對該等級的標準化測試結果。
紫外線穩定聚丙烯選項
原始產品資訊指出,可提供紫外線穩定選項。紫外線耐受性應被視為特定應用等級的要求,而不是每種透明PP的固有特性片材 。
對於戶外成型產品,在選擇等級之前,應明確預期的日照時間、所需的使用環境以及任何加速老化要求。
可回收性考量
聚丙烯是一種熱塑性塑料,在具備適當的收集、分類和加工基礎設施的情況下,可以進行機械回收。
原頁面稱該資料100%可回收。但實際上,成品的可回收性取決於油墨、標籤、黏合劑、塗層、其他材料、污染情況以及當地的回收系統。
其他已列出的透明PP應用
| 應用領域 |
選擇說明 |
| 包裝 |
托盤、翻蓋式包裝盒、內襯和保護性包裝都是適當的成型方向 |
| 醫學與實驗室 |
需要具備相應的等級和相關的監管或滅菌文件。 |
| 印刷和標牌 |
表面處理和油墨附著力應予以確認。 |
| 工業的 |
機械負荷、化學暴露和成品零件幾何形狀應分別進行評估。 |
| 零售與廣告 |
適用於特定產品展示與成型展示組件 |
| 建築學 |
隔間和其他建築應用需要適當的厚度和結構設計。 |
| 電子 |
如果沒有明確的靜電放電等級,不應將標準聚丙烯(PP)描述為抗靜電材料。 |
熱成型機的PP片材參數
| 參數 |
及其重要性 |
| 厚度 |
決定起始壁厚並影響最終壁厚 |
| 厚度公差 |
穩定的厚度可提高成形過程中的重複性。 |
| 寬度 |
必須與熱成型生產線和模具佈局相匹配。 |
| 輥徑 |
必須符合放捲系統和生產線的限制。 |
| 芯徑 |
必須與買方使用的軸或卡盤相符。 |
| 繞線質量 |
捲繞不良會導致起皺、邊緣損壞或送線問題。 |
| 清晰度/薄霧 |
對於透明包裝和可見的零售產品而言,這一點至關重要。 |
| 表面處理 |
適用於印刷、塗佈、黏合和標籤製作。 |
| 功能級 |
生產前必須先明確食品接觸、醫療、抗靜電或紫外線需求。 |
報價時您應該提供哪些資訊?
| 需要 |
提供的信息 |
| 成品 |
托盤、插片、翻蓋、蓋子、工業零件或其他成型產品 |
| 厚度 |
所需起始厚度應在所列的 0.08-3 毫米範圍內。 |
| 寬度 |
必需片材或卷材寬度 |
| 供應表格 |
依生產要求捲繞或切割片材 |
| 卷材規格 |
如適用,需註明外徑、芯徑及最大卷重。 |
| 成型過程 |
真空成型、壓力成型或其他熱成型方法 |
| 模具幾何形狀 |
腔體長度、寬度、深度、拐角半徑和腔體數量 |
| 成品牆要求 |
成型後所需的最小壁厚或剛度 |
| 光學要求 |
成型後所需的透明度、霧度或光澤度 |
| 表面處理 |
如適用,需說明印刷、電暈、塗層或黏合劑要求。 |
| 功能級 |
食品接觸、醫療、防靜電、導電或紫外線穩定需求 |
| 文件 |
所需的食品接觸材料、SGS或其他適用的合規文件 |
| 數量 |
試生產要求和預期產量 |
| 目的地 |
國家和目的港 |
關於透明PP真空成型片材的常見問題
聚丙烯片材可以真空成型嗎?
是的。適當的PP牌號可以加熱並真空成型為托盤 、嵌件、翻蓋組件和其他三維零件。成型品質取決於樹脂牌號、加熱條件、模具幾何形狀和初始厚度。
真空成型和熱成型有什麼差別?
熱成型是指加熱和塑形片材材料的過程。真空成型是一種熱成型方法,它利用真空壓力將加熱後的片材材料拉向模具。
HSQY 列出了哪些 PP 片材厚度?
目前 HSQY 產品規格表列出了 0.08 毫米至 3 毫米。
寬度可以自訂嗎?
是的。目前的產品資訊中列出了可自訂寬度。請提供您的熱成型機寬度和所需的成品幅寬以便我們確認。
材料是以捲材還是片材形式供應?
目前供應商並未針對每種配置發布固定的供貨格式。詢價時,請明確說明您的生產線需要捲材還是片材 。
有哪些輥芯和輥徑可供選擇?
目前HSQY頁面未公佈這些數值。請提供所需的芯徑、最大輥筒外徑和最大輥筒重量,以便確認生產。
透明PP與PET一樣透明嗎?
不一定。高透明度聚丙烯(PP)可以提供良好的透明度,但其光學性能取決於樹脂配方、結晶和加工過程。當對常規包裝透明度有極高的要求時,通常會選擇PET 。
熱成型後透明度會改變嗎?
確實如此。加熱、拉伸、冷卻和結晶都會影響霧度和光澤度。當成品零件需要特定的光學外觀時,應評估成型樣品。
透明PP可以用於深拉成型嗎?
可以評估適用於深成型的PP牌號,但必須考慮型腔深度、壁厚減薄、角落幾何形狀和機器配置。在選擇初始厚度之前,請提供模具尺寸。
成型溫度應該是多少?
現行的HSQY公開規範並未提供經過驗證的成型溫度範圍。正確的加熱曲線取決於樹脂牌號、厚度、設備和模具幾何形狀,應根據所提供材料的技術數據確定。
該PP 片材可用於食品托盤嗎?
適用於食品接觸的PP等級材料可熱成型為托盤容器。請確認目標市場所需的特定等級和適用的食品接觸認證文件。
該PP 片材符合FDA要求嗎?
原文提及了FDA食品接觸合規性。買家應要求提供所供應的具體樹脂等級和成品片材的相關文件,而不是將該聲明應用於所有配置。
透明聚丙烯(PP)可以用於醫用熱成型嗎?
醫療應用需要合適的聚丙烯(PP)等級和專案特定的文件。在選擇材料之前,請提供滅菌、清潔和法規要求。
標準透明PP材質是否具有抗靜電性能?
不應假定標準透明PP具有明確的抗靜電性能。需要ESD保護的電子產品托盤應指定抗靜電、耗散或導電等級、目標電阻範圍。
PP材質會吸水嗎?
聚丙烯的吸濕性很低,因此適用於許多包裝和潮濕環境應用。
PP材質耐化學腐蝕嗎?
PP 對許多酸、鹼和化學物質具有一定的耐受性,但應針對特定物質、濃度、溫度和暴露時間檢查其相容性。
是否有抗紫外線等級的產品?
原頁面列出了紫外線穩定選項。戶外使用要求應單獨說明,因為並非所有透明聚丙烯 (PP) 等級都自動具備抗紫外線性能。
透明PP材料可以回收嗎?
在具備相應收集和回收基礎設施的地區,PP可以進行機械回收。成品的實際可回收性取決於其他材料和當地的回收系統。
我需要提供哪些資訊才能獲得報價?
請提供最終產品、起始厚度、寬度、捲材或片材要求、型芯和捲材直徑(如適用)、成型方法、模具尺寸、型腔深度、透明度要求、功能等級、數量和目的地。
包裝
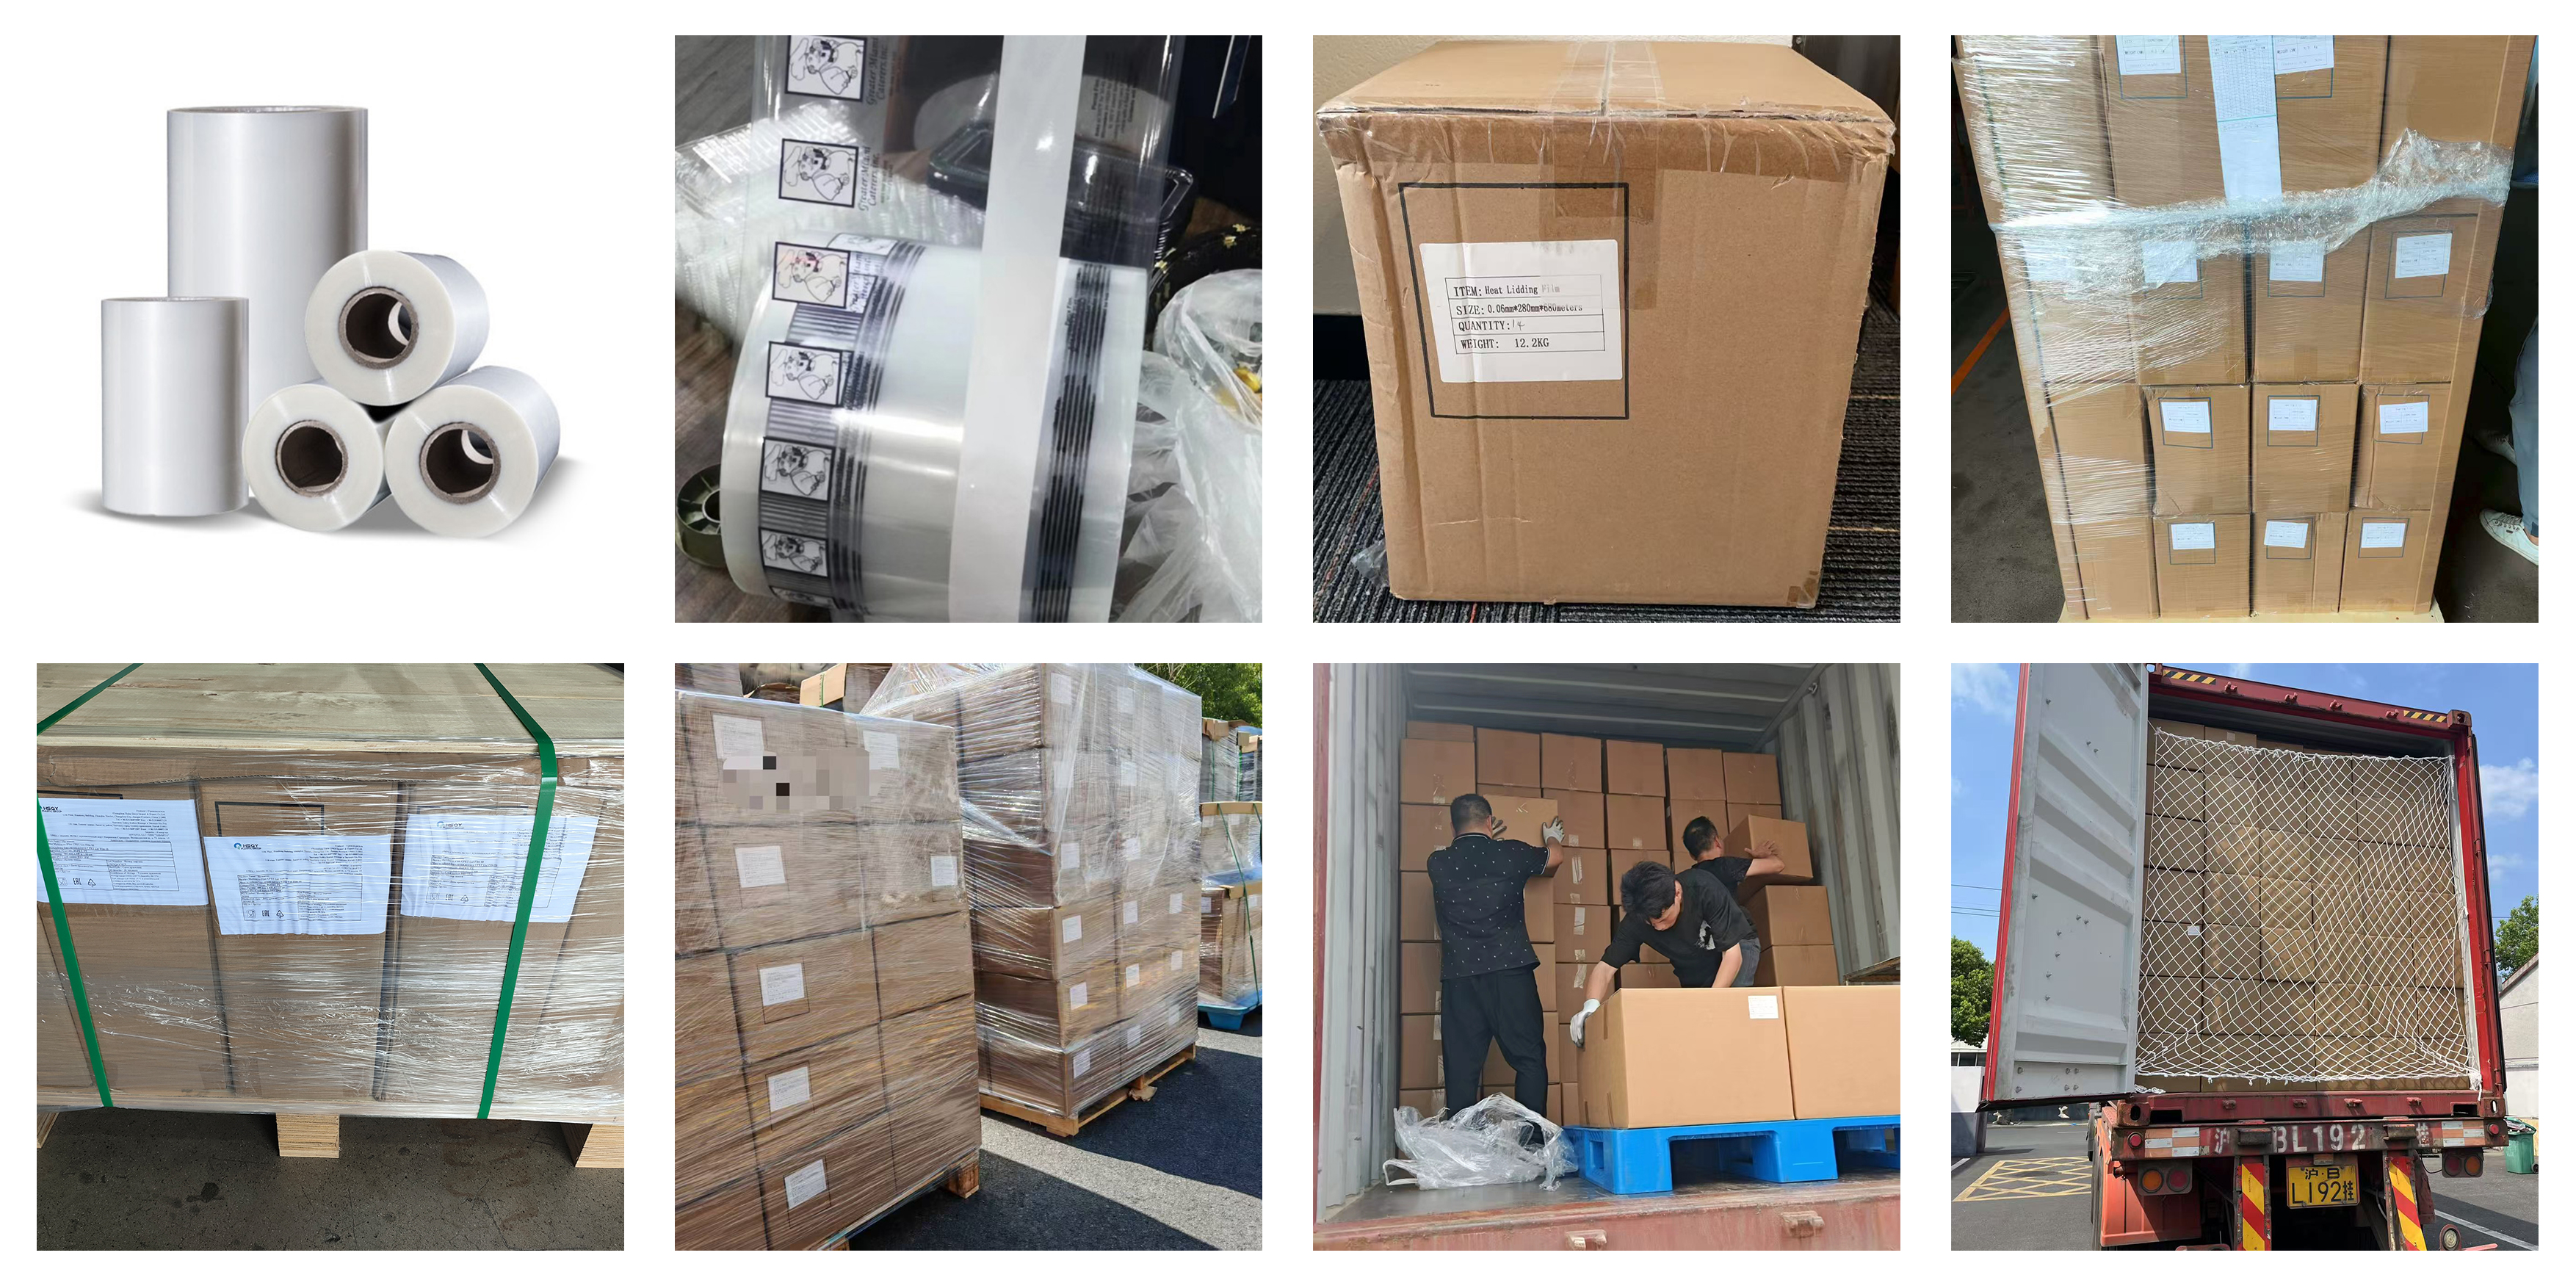
包裝應保護透明PP表面和片材免受污染、刮擦和搬運損壞,以防在儲存和運輸過程中受損。請依照最終規格確認所需的捲材或片材形式。

透明聚丙烯片材包裝
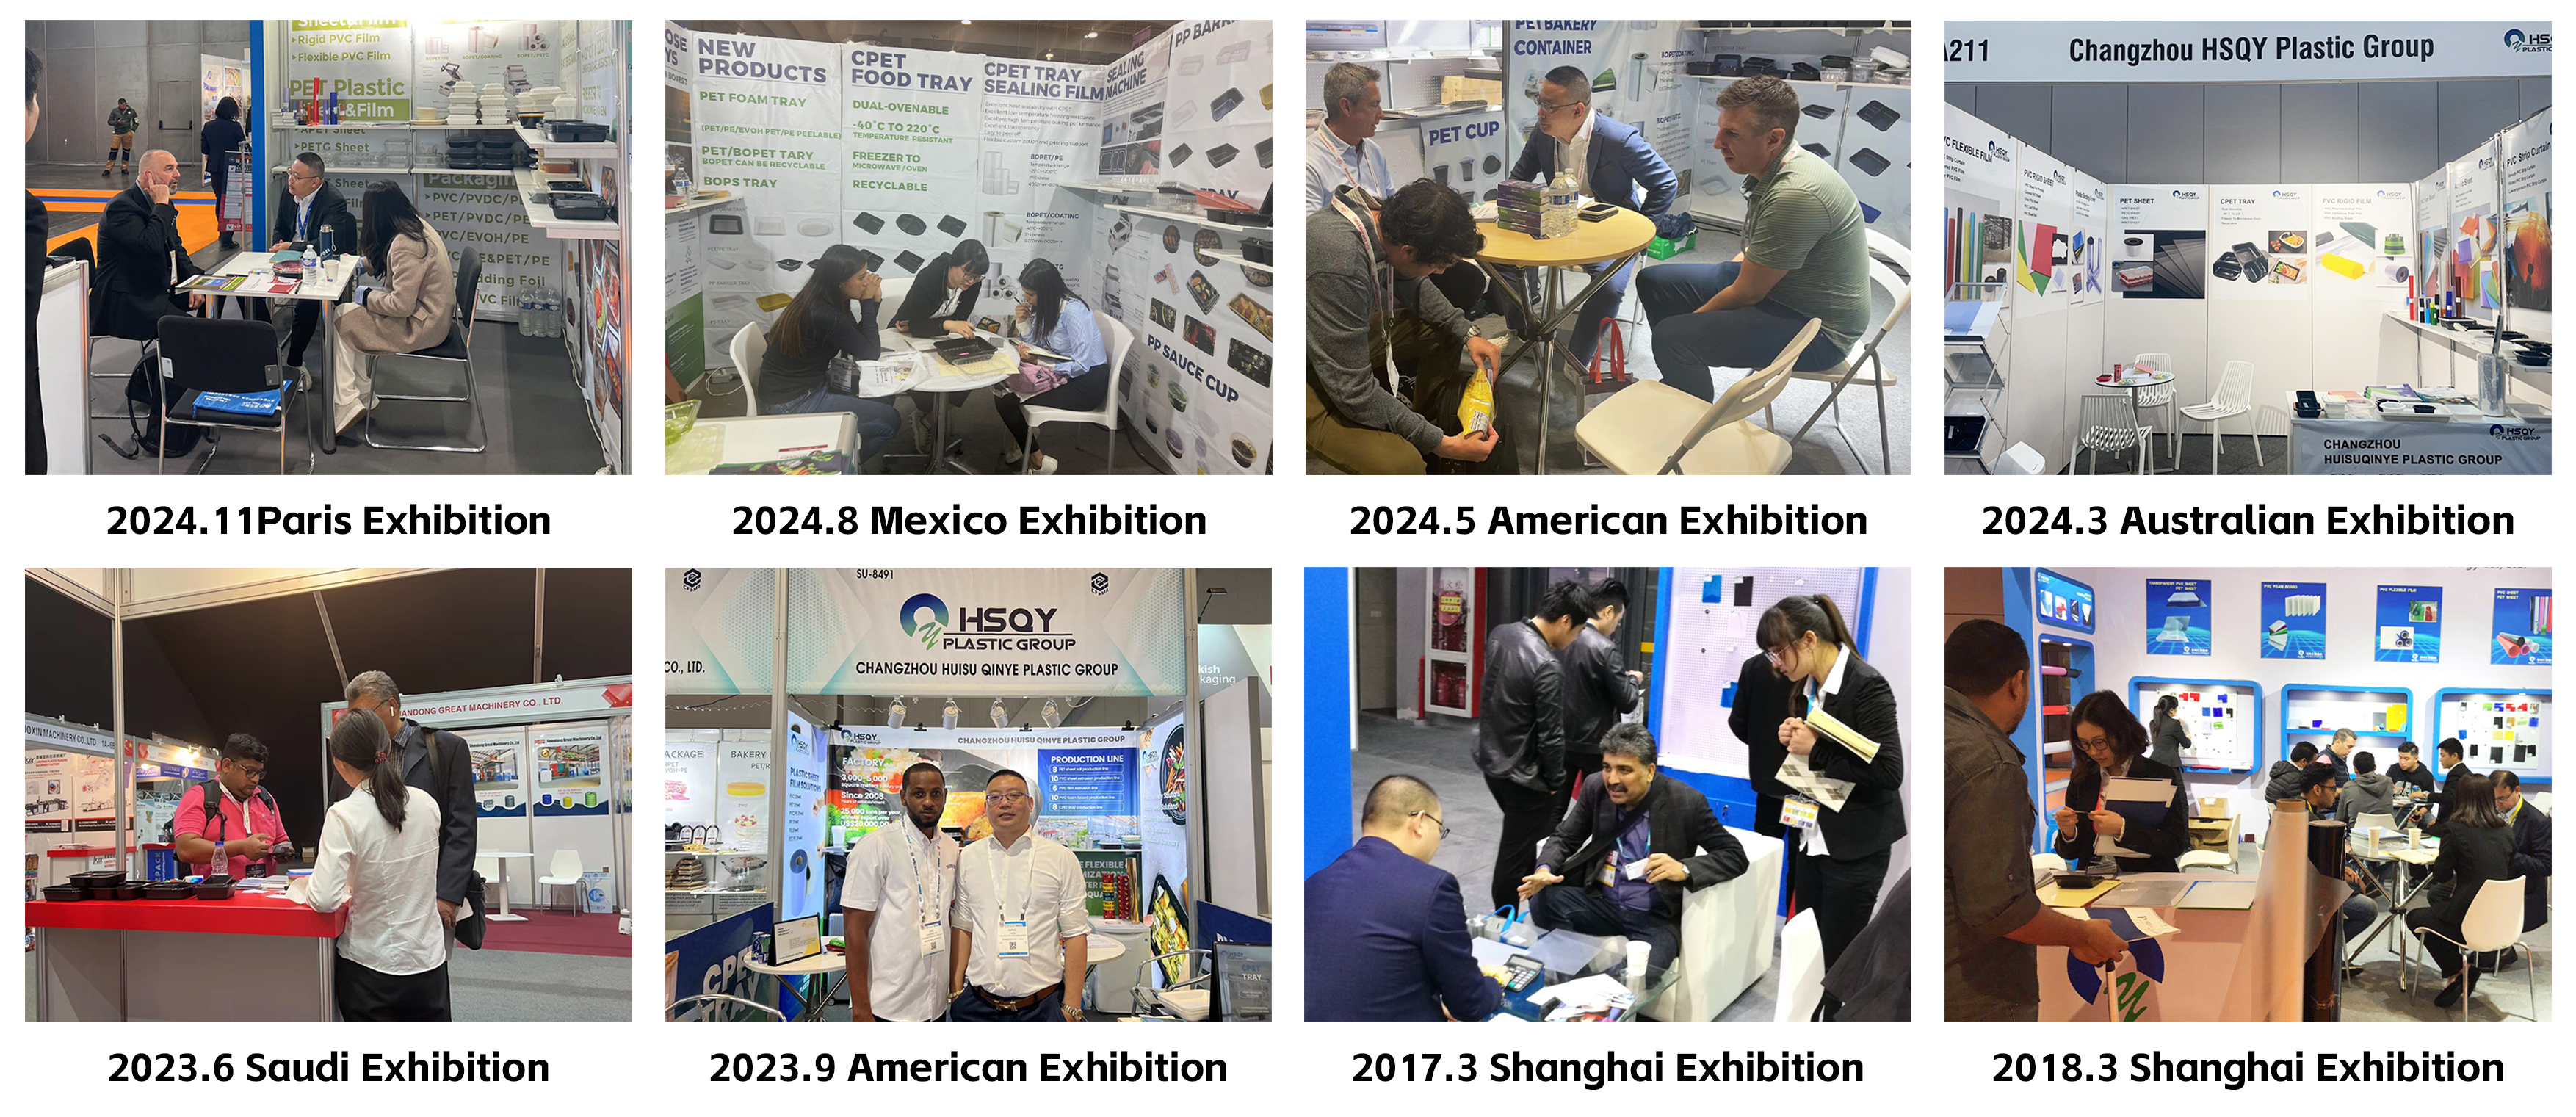
全球展覽
HSQY塑膠集團參加國際塑膠及包裝展覽會,並與來自熱成型、包裝和工業加工市場的客戶會面。

HSQY塑膠集團國際展覽活動
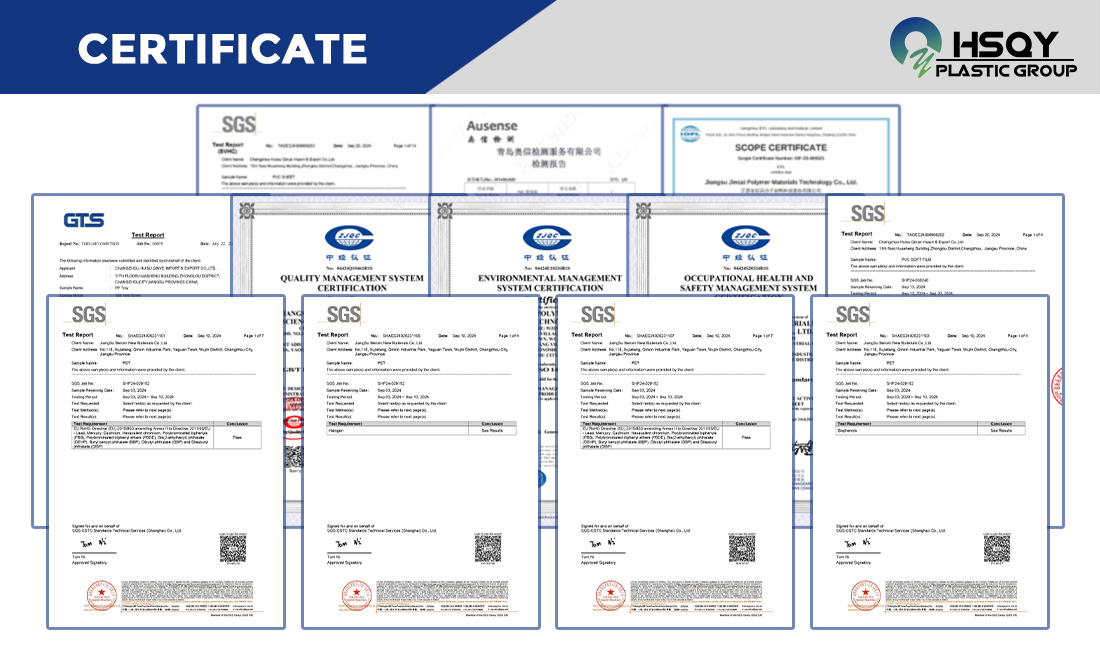
認證與文件
原始產品資訊提及了食品、醫療和電子應用領域。所需的特定認證或合規文件取決於所提供的PP等級和預期用途。
食品接觸、醫療、防靜電和其他受監管的應用應使用產品特定的文件進行評估,而不是僅使用一般的公司級認證。
為什麼選擇 HSQY 的真空成型PP片材 ?
HSQY 提供多種厚度和客製化寬度的擠出聚丙烯片材適用於包裝和工業加工應用。
對於真空成型項目,買家可以提供機器規格、模具尺寸、起始厚度、所需寬度、光學要求和最終用途條件片材以便圍繞實際成型過程評估材料規格。