ვაკუუმური ფორმირებისა და თერმოფორმირებისთვის გამჭვირვალე PP ფურცელი
HSQY გამჭვირვალე პოლიპროპილენი ფურცლის მასალა არის ექსტრუდირებული PP მასალა ვაკუუმური ფორმირებისა და თერმოფორმირებისთვის, ხელმისაწვდომია 0.08-3 მმ სისქით უჯრები ის, შესაფუთი ჩანართების, ჩამკეტების და სხვა ფორმირებული პლასტმასის პროდუქტებისთვის მორგებული სიგანეებით.
გამჭვირვალე პოლიპროპილენი აერთიანებს მასალის დაბალ სიმკვრივეს, ტენიანობის დაბალ შთანთქმას, სასარგებლო ქიმიურ მდგრადობას და მოქნილ დამუშავების მახასიათებლებს. მაღალი გამჭვირვალობის PP კლასის პოლიპროპილენი ასევე უზრუნველყოფს პროდუქტის გაუმჯობესებულ ხილვადობას თერმოფორმირებული შეფუთვისა და საჩვენებელი აპლიკაციებისთვის.
ვაკუუმური ფორმირების მყიდველებისთვის მასალის შერჩევისას უნდა გაითვალისწინონ საწყისი სისქე, დანადგარის სიგანე, ღრუს სიღრმე, ყალიბის გეომეტრია, კედლის საჭირო განაწილება, ფორმირების შემდეგ გამჭვირვალობა და საბოლოო გამოყენება, და არა მხოლოდ ფასის ან ნომინალური სისქის მიხედვით ფურცლის მასალა ის არჩევა.
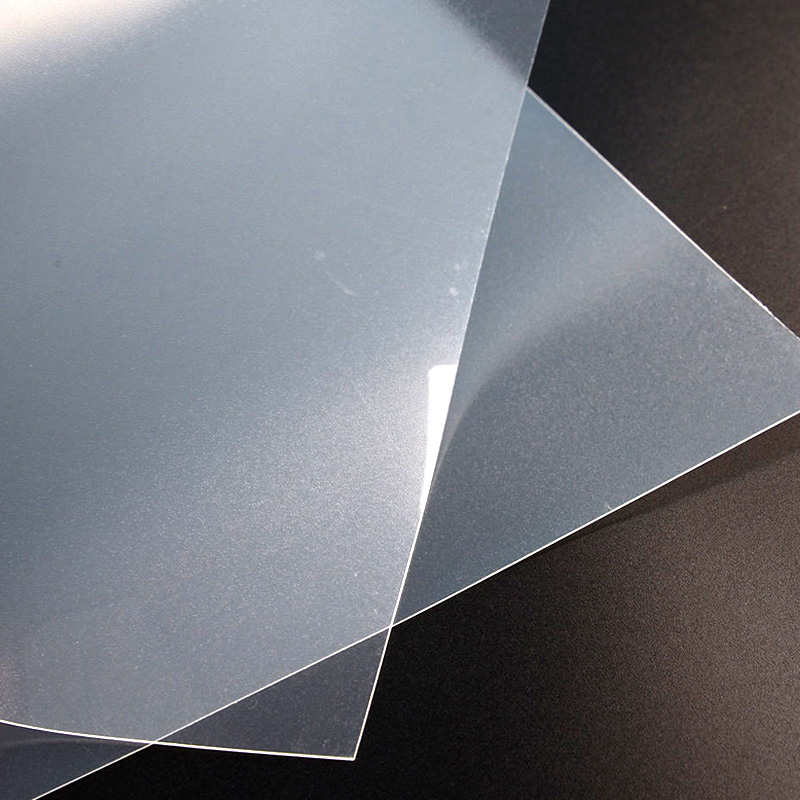
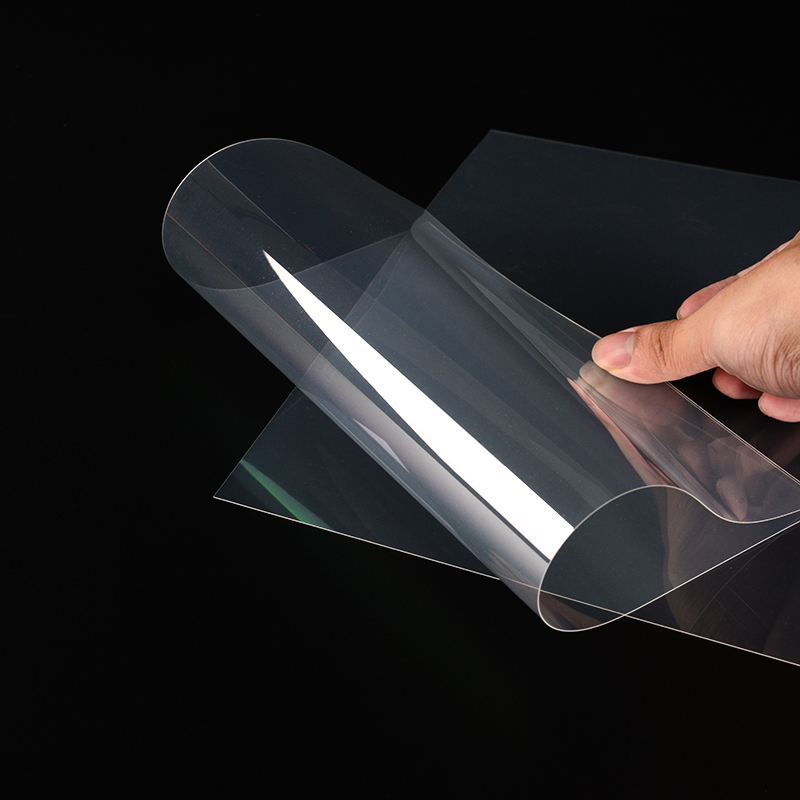
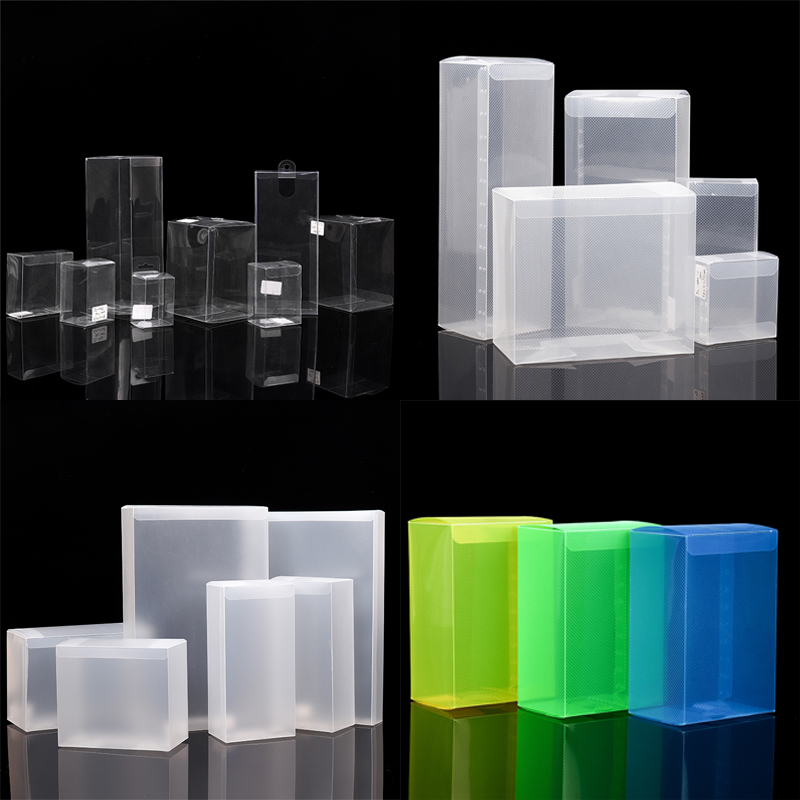
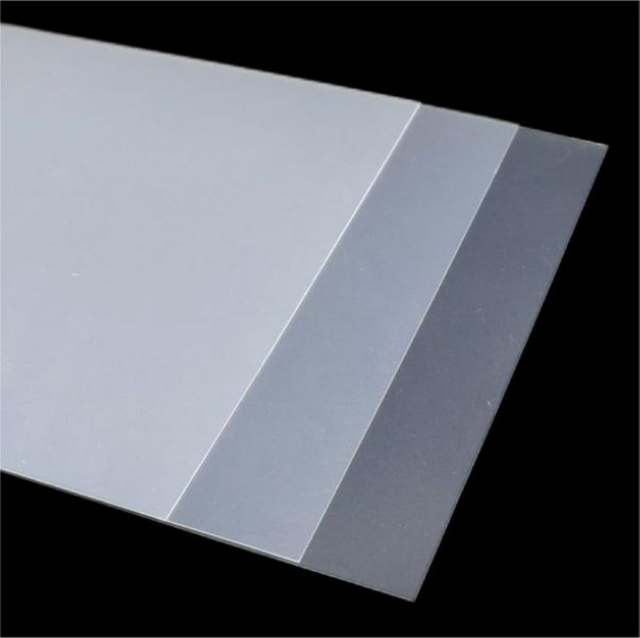
პოლიპროპილენის ფურცლის გამჭვირვალე სურათები
")
ვაკუუმური ფორმირებისთვის გამჭვირვალე PP ფურცელი
")
გამჭვირვალე PP თერმოფორმირების ფურცელი

პოლიპროპილენის ფურცელი ფორმირებისა და დამზადებისთვის
გასუფთავება PP ფურცელი სპეციფიკაციები
| ქონების |
სპეციფიკაცია |
| პროდუქტი |
ვაკუუმური ფორმირებისთვის გამჭვირვალე პოლიპროპილენის ფურცელი |
| მასალა |
პოლიპროპილენის პლასტმასი (PP) |
| ფერი |
გასუფთავება |
| სისქე |
0.08 მმ-3 მმ |
| სიგანე |
მორგებული |
| ტიპი |
ექსტრუდირებული |
| მთავარი დამუშავება |
ვაკუუმური ფორმირება, თერმოფორმირება, ჭრა და დამზადება პროექტის მოთხოვნების შესაბამისად |
| ძირითადი განაცხადის მიმართულება |
თერმოფორმირებული უჯრები , შესაფუთი ჩანართები, ჩამკეტები, გადასაფარებლები, დამცავი შეფუთვა და ფორმირებული კომპონენტები |
| სხვა ჩამოთვლილი აპლიკაციები |
კვების, სამედიცინო, სამრეწველო, ელექტრონიკის და სარეკლამო აპლიკაციები შესაბამისი PP კლასისა და დოკუმენტაციის შესაბამისად |
სპეციფიკაციის შენიშვნა: მიმდინარე HSQY გვერდზე არ არის გამოქვეყნებული მაქსიმალური რულონის სიგანე, რულონის დიამეტრი, ბირთვის დიამეტრი, რულონის წონა, სისქის ტოლერანტობა ან რეკომენდებული თერმოფორმირების ტემპერატურის ფანჯარა. მყიდველებმა, რომლებსაც ეს პარამეტრები სჭირდებათ, წარმოების დასადასტურებლად უნდა წარმოადგინონ თავიანთი აღჭურვილობის სპეციფიკაცია.
რა არის გამჭვირვალე PP ფურცელი ვაკუუმის ფორმირებისთვის?
ვაკუუმური ფორმირებისთვის განკუთვნილი გამჭვირვალე PP ფურცლის მასალა არის ექსტრუდირებული პოლიპროპილენი ფურცლის მასალა , რომელიც თბება ფორმირებისთვის ვარგისიანობის გაზრდამდე და შემდეგ ვაკუუმური წნევის გამოყენებით ყალიბის მიმართ ყალიბდება.
ჩამოყალიბებული ნაწილის გაგრილების შემდეგ, ის ინარჩუნებს ყალიბის გეომეტრიას და შესაძლებელია მისი უჯრები , ჩანართების, თავსახურების, ჩამკეტისებრი კომპონენტების ან სხვა სამგანზომილებიანი ნაწილების დაჭრა.
პოლიპროპილენი ნახევრადკრისტალური პოლიმერია, ამიტომ ფორმირების ქცევასა და გამჭვირვალობაზე გავლენას ახდენს ფისის ფორმულა, გათბობის პროფილი, კრისტალიზაცია, ფურცლის მასალა სისქე, ყალიბის დიზაინი და გაგრილების პირობები. ამიტომ, სტაბილური დამუშავება მოითხოვს თერმოფორმირების ხარისხის სპეციფიკაციას, რომელიც შეესაბამება ფაქტობრივ წარმოების ხაზს.
ვაკუუმური ფორმირება თერმოფორმირების წინააღმდეგ
| პროცესი |
როგორ მუშაობს |
მყიდველის განხილვა |
| თერმოფორმირება |
თერმოპლასტიკური ფურცლის მასალა ის გაცხელების და მისი ყალიბში გადაკეთების ზოგადი პროცესი |
მოიცავს ვაკუუმის ფორმირებას, წნევის ფორმირებას და მასთან დაკავშირებულ ფორმირების მეთოდებს |
| ვაკუუმის ფორმირება |
ვაკუუმის გამოყენებით, გაცხელებული ფურცლის მასალა ყალიბის ზედაპირზეა მიმართული. |
საერთოა უჯრები სთვის, ჩანართებისთვის, შეფუთვისთვის და შედარებით მარტივი ფორმირებული გეომეტრიებისთვის |
| წნევის ფორმირება |
დამატებით ჰაერის წნევას იყენებს ფურცლის მასალა -ის ყალიბზე დასაჭერად |
შეიძლება განიხილებოდეს იქ, სადაც საჭიროა ზედაპირის უფრო განსაზღვრული დეტალები |
რატომ გამოვიყენოთ პოლიპროპილენი ვაკუუმური ფორმირებისთვის?
| PP თვისებების |
შესაბამისობა ფორმირებულ პროდუქტებთან |
| დაბალი სიმკვრივე |
ხელს უწყობს დასრულებული ნაწილის წონის შემცირებას უფრო მკვრივ პლასტმასებთან შედარებით |
| დაბალი ტენიანობის შთანთქმა |
სასარგებლოა შესაფუთი და ნესტიან გარემოში გამოყენებული პროდუქტებისთვის |
| ქიმიური წინააღმდეგობა |
პოლიპროპილენი სასარგებლო წინააღმდეგობას უწევს მრავალი ქიმიკატის მიმართ, თუმცა თავსებადობა უნდა შემოწმდეს ზუსტი ნივთიერებისა და პირობებისთვის. |
| თერმოფორმირებადობა |
შესაფერისი კლასების ფორმირება შესაძლებელია უჯრები ად, ჩანართებად და სხვა სამგანზომილებიან ნაწილებად |
| სიმტკიცე |
უზრუნველყოფს სასარგებლო დამუშავებას და დარტყმის მაჩვენებელს შესაფერისად ფორმირებულ პროდუქტებში |
| ხელმისაწვდომობის მკაფიო შეფასება |
მაღალი გამჭვირვალობის პოლიპროპილენის ფორმულირებებს შეუძლიათ უზრუნველყონ პროდუქტის გაუმჯობესებული ხილვადობა იმ ადგილებში, სადაც გამჭვირვალობა მნიშვნელოვანია. |
თერმოფორმირების ეფექტურობა: რა უნდა შეაფასონ მყიდველებმა
პოლიპროპილენი, როგორც წესი, მოითხოვს თერმოფორმირების პირობების უფრო მკაცრ კონტროლს, ვიდრე ზოგიერთი ჩვეულებრივი ამორფული შესაფუთი პლასტმასი. ამიტომ, ფორმირების ცდამ უნდა შეაფასოს მთელი პროცესი და არა მხოლოდ ის, ხდება თუ არა საწყისი ფურცლის მასალა საკმარისად რბილი ფორმირებისთვის.
| ფორმირების ფაქტორი |
, რატომ არის ეს მნიშვნელოვანი |
| გათბობის ერთგვაროვნება |
არათანაბარმა გათბობამ შეიძლება გამოიწვიოს არათანაბარი ფორმირება და კედლებზე განაწილება |
| ფურცლის ჩამოხრა |
უნდა იყოს კონტროლირებადი ისე, რომ ფურცლის მასალა თანმიმდევრულად შევიდეს ფორმირების ეტაპზე |
| ხატვის სიღრმე |
უფრო ღრმა ღრუებმა შეიძლება გაზარდოს კედლის გათხელება და მოითხოვოს განსხვავებული საწყისი სისქე. |
| კუთხის გეომეტრია |
ვიწრო კუთხეებმა და მცირე რადიუსებმა შეიძლება გამოიწვიოს ლოკალიზებული გათხელება |
| გაგრილება |
გაგრილების პირობები გავლენას ახდენს განზომილებიან სტაბილურობაზე, კრისტალიზაციასა და გარეგნობაზე |
| მორთვა |
დასრულებული ნაწილები უნდა შეფასდეს სუფთა მოჭრისა და განზომილებიანი განმეორებადობის თვალსაზრისით. |
| ჩამოყალიბებული სიცხადე |
ოპტიკური იერსახე შეიძლება შეიცვალოს გაცხელებისა და გაჭიმვის შემდეგ |
0.08 მმ-დან 3 მმ-მდე გამჭვირვალე PP ფურცელი
HSQY-ის მიმდინარე პროდუქტის სპეციფიკაცია მოიცავს დაახლოებით 0.08 მმ-დან 3 მმ-მდე სისქეს. შესაბამისი საწყისი ზომა დამოკიდებულია დასრულებული ნაწილის ზომაზე, ფორმირების სიღრმეზე, სიმყარის მოთხოვნებსა და ფორმირების შემდეგ კედლის მინიმალურ დასაშვებ სისქეზე.
| სისქის მიმართულება |
ზოგადი დამუშავების მიმართულება |
| 0.08-0.2 მმ |
თხელი გადამაკონვერტირებელი და მსუბუქი აპლიკაციები, შერჩეული კლასის ფორმირების შესაძლებლობის მიხედვით |
| 0.25-0.5 მმ |
მსუბუქი ფორმირებული შეფუთვა, ჩანართები და შედარებით არაღრმა ნაწილები |
| 0.6-1 მმ |
უჯრები, ჩამკეტისებრი კომპონენტები და ფორმირებული ნაწილები, რომლებიც უფრო მეტ სიმყარეს მოითხოვენ |
| 1 მმ-ზე მეტი |
უფრო სქელი ფორმირებული და დამზადებული ნაწილები, სადაც შერჩეული წარმოების სპეციფიკაცია უზრუნველყოფს საჭირო სისქის ზომებს |
ეს არის გამოყენების ზოგადი მითითებები და არა თერმოფორმირების ფიქსირებული ლიმიტები. საბოლოო საწყისი სისქე უნდა შეფასდეს ყალიბის გეომეტრიისა და დასრულებული ნაწილის მოთხოვნების შესაბამისად.
გამჭვირვალე PP ზედაპირული და ღრმა ფორმირებისთვის
არაღრმა უჯრები და მარტივი შეფუთვის გეომეტრია, როგორც წესი, ნაკლებ მოთხოვნას აწესებს მასალის განაწილებაზე, ვიდრე ღრმა ღრუები ან ვიწრო კუთხეების მქონე ნაწილები.
უფრო ღრმა ფორმირებისთვის, მყიდველებმა უნდა წარმოადგინონ ყალიბის ზომები, ღრუს სიღრმე და საჭირო მინიმალური კედლის სისქე. ასევე შეიძლება შეფასდეს საცობის დახმარებით, წნევით ფორმირებით ან ფორმირების სხვა მეთოდი, შეფუთვის გეომეტრიისა და წარმოების აღჭურვილობის მიხედვით.
HSQY-ის ამჟამინდელი საჯარო გვერდი არ იძლევა რეკომენდებულ მაქსიმალურ შეწოვის კოეფიციენტს, ამიტომ ეს მნიშვნელობა უნდა დადგინდეს ტექნიკური დადასტურებით ან ფორმირების საცდელი მეთოდით და არა ვარაუდით.
ვაკუუმის ფორმირების შემდეგ გამჭვირვალობა
ორიგინალ გვერდზე მასალა აღწერილია, როგორც მინისებრი გამჭვირვალობის მქონე. ტექნიკური შესყიდვის შემთხვევაში, უფრო ზუსტი იქნება პროდუქტის აღწერა, როგორც გამჭვირვალე ან მაღალი გამჭვირვალობის პოლიპროპილენი, რადგან პოლიპროპილენი ნახევრადკრისტალური მასალაა და ოპტიკური მახასიათებლები დამოკიდებულია ფორმულასა და დამუშავებაზე.
თერმოფორმირების დროს გაცხელებამ და გაჭიმვამ შეიძლება შეცვალოს დაბინდვა, ბზინვარება და გამჭვირვალობა. ამიტომ, გამჭვირვალე საცალო შეფუთვის მყიდველებმა მასალა ფორმირების შემდეგ უნდა დაამტკიცონ და არა მხოლოდ საწყისი ფურცლის მასალა ზედაპირი შეაფასონ.
თუ ოპტიკური იერსახე კრიტიკულია, მოგვაწოდეთ საჭირო დაბინდვის, სინათლის გამტარობის ან სიპრიალის სპეციფიკაცია და მოითხოვეთ შესაბამისი მონაცემები ან წარმოების ნიმუშები შერჩეული სისქისთვის.
თერმოფორმირებისთვის გამჭვირვალე PP PET -ის წინააღმდეგ
| შერჩევის ფაქტორი |
გასუფთავება PP |
გასუფთავება PET / APET |
| გამჭვირვალობა |
მაღალი გამჭვირვალობის მქონე PP-ს შეუძლია კარგი გამჭვირვალობის უზრუნველყოფა, თუმცა გარეგნობა მნიშვნელოვნად არის დამოკიდებული კრისტალიზაციასა და დამუშავებაზე. |
ფართოდ შერჩეული მაღალი გამჭვირვალობის ტრადიციული თერმოფორმირებული შეფუთვისთვის |
| სიმჭიდროვე |
დაბალი სიმკვრივის პოლიმერი |
PP-ზე მაღალი სიმკვრივე |
| თერმოფორმირების პროცესი |
საჭიროებს კონტროლირებად გათბობას და თერმოფორმირების დონის შესაბამის ფორმულირებას |
ხშირად დამუშავებული გამჭვირვალე თერმოფორმირებული შეფუთვისთვის |
| სითბოს მიმართულება |
შესაფერისი PP კლასის მასალების შერჩევა შესაძლებელია იქ, სადაც საჭიროა უფრო მაღალი თბოეფექტურობა. |
სტანდარტული APET , როგორც წესი, გამოიყენება ჩვეულებრივი გარემოსდაცვითი და გაცივებული შეფუთვის აპლიკაციებისთვის. |
| ტენიანობის შთანთქმა |
ძალიან დაბალი ტენიანობის შთანთქმა |
განსხვავებული ტენიანობის ქცევა და ბარიერული პროფილი PP-სგან |
| საუკეთესო მასალა |
დამოკიდებულია საჭირო გამჭვირვალობაზე, ფორმირების პროცესზე, სითბოს ზემოქმედებაზე, სიმყარეზე, შეფუთვის გეომეტრიაზე, დალუქვასა და მარეგულირებელ მოთხოვნებზე. |
შეფუთვა და უჯრის გამოყენება
გამჭვირვალე თერმოფორმირების პოლიპროპილენის შეფასება შესაძლებელია უჯრები ის, ჩანართების, ჩამკეტი კომპონენტების, დამცავი შეფუთვის, თავსახურების და სხვა ფორმირებული შესაფუთი პროდუქტების მიხედვით.
შეფუთვის პროექტებისთვის, მოგვაწოდეთ დასრულებული ნაწილის ზომები, ყალიბის დიზაინი, ფორმირების სიღრმე, მოსალოდნელი ტემპერატურის ზემოქმედებისა და დალუქვის მოთხოვნები. საკვებთან კონტაქტისთვის განკუთვნილი შეფუთვა ასევე მოითხოვს საკვებთან კონტაქტისთვის შესაფერისი პოლიპროპილენის კლასს და დამხმარე დოკუმენტაციას.
საკვების შეფუთვის აპლიკაციები
HSQY-ის ორიგინალურ გვერდზე ჩამოთვლილია საკვებ პროდუქტებთან დაკავშირებული გამოყენება და მითითებულია FDA-ს მიერ მოთხოვნილი საკვებთან კონტაქტის შესაბამისობა. ეს უნდა დადასტურდეს მყიდველისთვის მიწოდებული ზუსტი პოლიპროპილენის ფისის კლასისა და დამუშავებული ფურცლის მასალა ისთვის.
საკვებ პროდუქტებთან პირდაპირი კონტაქტის შემთხვევაში, მიუთითეთ საკვების ტიპი, კონტაქტის ტემპერატურა, გათბობის პირობები, შენახვის პირობები და დანიშნულების ბაზრის სტანდარტი. თუ საჭიროა FDA-ს, ევროკავშირის საკვებ პროდუქტებთან კონტაქტის ან სხვა დოკუმენტი, კომერციულ დამტკიცებამდე დაადასტურეთ შესაბამისი პროდუქტის დონის დოკუმენტაცია.
სამედიცინო და ლაბორატორიული თერმოფორმირება
გამოყენების თავდაპირველი სია მოიცავს სამედიცინო და ლაბორატორიულ პროდუქტებს. ამ მიზნებისთვის საჭიროა შესაბამისი PP კლასის გამოყენება, როდესაც გამოიყენება სტერილიზაცია, სისუფთავე, ბიოშეთავსებადობა, ექსტრაქციული ნივთიერებები ან სხვა რეგულირებადი მოთხოვნები.
სტანდარტული გამჭვირვალე პოლიპროპილენი ფურცლის მასალა ავტომატურად არ უნდა იყოს აღწერილი, როგორც სამედიცინო დანიშნულების ან სტერილური. სამედიცინო პროექტებმა მასალის შერჩევამდე უნდა წარმოადგინონ განკუთვნილი პროდუქტი, სტერილიზაციის მეთოდი და საჭირო დოკუმენტაცია.
ელექტრონიკა და ESD თერმოფორმირების აპლიკაციები
პოლიპროპილენის თერმოფორმირება ასევე შესაძლებელია კომპონენტ უჯრები ად და დამცავ შეფუთვად შესაბამისი ელექტრონიკის აპლიკაციებისთვის.
სტანდარტული გამჭვირვალე პოლიპროპილენი ავტომატურად არ უნდა ჩაითვალოს ანტისტატიკურად. ელექტროსტატიკური განმუხტვისგან დაცვას საჭირო ელექტრონული შეფუთვაზე უნდა იყოს მითითებული ანტისტატიკური, დისიპაციური ან გამტარი კლასი, საჭირო ზედაპირის წინააღმდეგობის დიაპაზონთან ერთად.
ბეჭდვა და ზედაპირის დამუშავება
პოლიპროპილენს შედარებით დაბალი ზედაპირული ენერგია აქვს. შესაბამისად, ბეჭდვას, დაფარვას, ლამინირებას ან წებოვან შეერთებას შეიძლება დასჭირდეს კორონა-დამუშავება, ალივით დამუშავება, პრაიმერი ან სხვა შესაბამისი ზედაპირული დამუშავების მეთოდი.
თუ ფორმირებული ნაწილი დაიბეჭდება ან ეტიკეტირდება, მოგვაწოდეთ მელნის, წებოვანი ნივთიერების ან გარდაქმნის პროცესი დამუშავებული მხარის ან ზედაპირის ენერგიის ნებისმიერ საჭირო სპეციფიკაციასთან ერთად.
ქიმიური წინააღმდეგობა
პოლიპროპილენი გამოირჩევა სასარგებლო მდგრადობით მრავალი მჟავის, ტუტეების, ზეთების და სხვა ქიმიკატების მიმართ, რაც ხელს უწყობს მის გამოყენებას შეფუთვაში და შერჩეულ სამრეწველო დანიშნულებაში.
ქიმიური თავსებადობა უნდა დადასტურდეს კონკრეტული ქიმიური ნივთიერების, კონცენტრაციის, ზემოქმედების დროისა და ტემპერატურის მიხედვით. გამხსნელებთან დაკავშირებული თავდაპირველი ფართო მტკიცება არ უნდა იქნას განმარტებული, როგორც ყველა გამხსნელის მიმართ უნივერსალური წინააღმდეგობა.
ტენიანობის წინააღმდეგობა
პოლიპროპილენს აქვს ტენიანობის ძალიან დაბალი შთანთქმის უნარი და ფართოდ გამოიყენება იქ, სადაც ტენიანობისადმი მდგრადობა მნიშვნელოვანია.
ორიგინალ გვერდზე გამოყენებულია ფრაზა „ნულოვანი წყლის შთანთქმა“. ტექნიკური შესყიდვებისთვის „ძალიან დაბალი ტენიანობის შთანთქმა“ უფრო მიზანშეწონილია, თუ ზუსტი კლასისთვის სტანდარტიზებული ტესტის შედეგი არ არის ხელმისაწვდომი.
ულტრაიისფერი სხივებისადმი სტაბილიზებული პოლიპროპილენის ვარიანტები
პროდუქტის ორიგინალურ ინფორმაციაში მითითებულია, რომ ხელმისაწვდომია ულტრაიისფერი გამოსხივებისადმი სტაბილიზებული ვარიანტები. ულტრაიისფერი გამოსხივებისადმი მდგრადობა უნდა განიხილებოდეს, როგორც გამოყენების სპეციფიკური ხარისხის მოთხოვნა და არა ყველა გამჭვირვალე პოლიპროპილენის ფურცლის მასალა თანდაყოლილი თვისება.
გარე ფორმირებული პროდუქტებისთვის, კლასის შერჩევამდე მიუთითეთ მზის სხივების მოსალოდნელი ზემოქმედება, საჭირო სამუშაო გარემო და დაჩქარებული ამინდის ზემოქმედებასთან დაკავშირებული ნებისმიერი მოთხოვნა.
გადამუშავების საკითხები
პოლიპროპილენი არის თერმოპლასტიკური მასალა, რომლის მექანიკურად გადამუშავება შესაძლებელია, სადაც არსებობს შესაბამისი შეგროვების, დახარისხებისა და გადამუშავების ინფრასტრუქტურა.
ორიგინალ გვერდზე მასალა აღწერილია, როგორც 100%-ით გადამუშავებადი. პრაქტიკაში, მზა პროდუქტის გადამუშავებადობა დამოკიდებულია მელანზე, ეტიკეტებზე, წებოვან მასალებზე, საფარზე, სხვა მასალებზე, დაბინძურებასა და ადგილობრივ გადამუშავების სისტემაზე.
სხვა ჩამოთვლილი გამჭვირვალე PP აპლიკაციები
| გამოყენების არეალის |
შერჩევის შენიშვნა |
| შეფუთვა |
ფორმირებისთვის შესაფერისია უჯრები, ჩამკეტები, ჩანართები და დამცავი შეფუთვა. |
| სამედიცინო და ლაბორატორიული |
საჭიროებს შესაბამის კლასს და შესაბამის მარეგულირებელ ან სტერილიზაციის დოკუმენტაციას |
| ბეჭდვა და აბრები |
ზედაპირის დამუშავება და მელნის ადჰეზია უნდა დადასტურდეს |
| სამრეწველო |
მექანიკური დატვირთვები, ქიმიური ზემოქმედება და დასრულებული ნაწილის გეომეტრია ცალ-ცალკე უნდა შეფასდეს. |
| საცალო ვაჭრობა და რეკლამა |
შესაფერისია შერჩეული პროდუქტის ჩვენებებისა და ჩამოყალიბებული პრეზენტაციის კომპონენტებისთვის |
| არქიტექტურა |
ტიხრები და სხვა სამშენებლო მასალები საჭიროებს შესაბამის სისქეს და სტრუქტურულ დიზაინს. |
| ელექტრონიკა |
სტანდარტული პოლიპროპილენი არ უნდა იყოს აღწერილი, როგორც ანტისტატიკური განსაზღვრული ESD კლასის გარეშე. |
თერმოფორმატორების კრიტიკული PP ფურცელი პარამეტრები
| პარამეტრი, |
თუ რატომ არის ეს მნიშვნელოვანი |
| სისქე |
განსაზღვრავს საწყის ლიანდაგს და გავლენას ახდენს კედლის საბოლოო სისქეზე |
| სისქის ტოლერანტობა |
სტაბილური ლიანდაგი აუმჯობესებს განმეორებადობას ფორმირების დროს |
| სიგანე |
უნდა შეესაბამებოდეს თერმოფორმირების ხაზს და ყალიბის განლაგებას |
| რულონის დიამეტრი |
უნდა შეესაბამებოდეს დაშლის სისტემას და წარმოების ხაზის შეზღუდვებს |
| ბირთვის დიამეტრი |
უნდა შეესაბამებოდეს მყიდველის ლილვს ან ჩამკეტს, სადაც გამოიყენება როლიკებით შემავსებელი. |
| დახვევის ხარისხი |
ცუდად დახვევამ შეიძლება გამოიწვიოს ნაოჭები, კიდის დაზიანება ან მავთულის მიწოდების პრობლემები |
| სიცხადე / ნისლი |
მნიშვნელოვანია გამჭვირვალე შეფუთვისა და თვალსაჩინო საცალო პროდუქტებისთვის |
| ზედაპირის დამუშავება |
შესაბამისია ბეჭდვის, საფარის, წებოვანი შეერთებისა და ეტიკეტირებისთვის |
| ფუნქციური კლასი |
წარმოებამდე უნდა განისაზღვროს საკვებთან კონტაქტის, სამედიცინო, ანტისტატიკური ან ულტრაიისფერი სხივების მოთხოვნები. |
რა ინფორმაცია უნდა მოგვაწოდოთ შეთავაზებისთვის?
| მოთხოვნა |
მოწოდებული ინფორმაციის |
| საბოლოო პროდუქტი |
უჯრა, ჩანართი, ჩამკეტი, საფარი, სამრეწველო ნაწილი ან სხვა ფორმირებული პროდუქტი |
| სისქე |
საჭირო საწყისი სისქე მითითებული 0.08-3 მმ დიაპაზონის ფარგლებში |
| სიგანე |
საჭირო ფურცლის მასალა ან რულონის სიგანე |
| მიწოდების ფორმა |
წარმოების მოთხოვნების შესაბამისად, გააგორეთ ან დაჭერით ფურცლის მასალა |
| რულონის სპეციფიკაცია |
გარე დიამეტრი, ბირთვის დიამეტრი და მაქსიმალური რულონის წონა, სადაც ეს შესაძლებელია |
| ფორმირების პროცესი |
ვაკუუმური ფორმირება, წნევის ფორმირება ან თერმოფორმირების სხვა მეთოდი |
| ობის გეომეტრია |
ღრუს სიგრძე, სიგანე, სიღრმე, კუთხის რადიუსი და ღრუების რაოდენობა |
| დასრულებული კედლის მოთხოვნა |
ფორმირების შემდეგ საჭირო მინიმალური კედლის სისქე ან სიმტკიცე |
| ოპტიკური მოთხოვნა |
ფორმირების შემდეგ საჭირო გამჭვირვალობა, ბუნდოვანება ან სიპრიალე |
| ზედაპირის დამუშავება |
ბეჭდვის, კორონას, საფარის ან წებოვანი მასალის მოთხოვნები, სადაც ეს შესაძლებელია |
| ფუნქციური კლასი |
საკვებთან კონტაქტის, სამედიცინო, ანტისტატიკური, გამტარი ან ულტრაიისფერი გამოსხივებისადმი სტაბილიზებული მოთხოვნები |
| დოკუმენტაცია |
საჭირო საკვებთან კონტაქტის, SGS ან სხვა შესაბამისი შესაბამისობის დოკუმენტები |
| რაოდენობა |
საცდელი პერიოდის მოთხოვნა და მოსალოდნელი წარმოების მოცულობა |
| დანიშნულების ადგილი |
ქვეყანა და დანიშნულების პორტი |
ხშირად დასმული კითხვები გამჭვირვალე PP ვაკუუმური ფორმირების ფურცლის შესახებ
შეიძლება თუ არა პოლიპროპილენის ფურცლის მასალა ვაკუუმში ფორმირება?
დიახ. შესაფერისი PP-ის გაცხელება და ვაკუუმში ფორმირება შესაძლებელია უჯრები -ად, ჩანართებად, ჩამკეტ კომპონენტებად და სხვა სამგანზომილებიან ნაწილებად. ფორმირების ხარისხი დამოკიდებულია ფისის ხარისხზე, გათბობის პირობებზე, ყალიბის გეომეტრიასა და საწყის სისქეზე.
რა განსხვავებაა ვაკუუმურ ფორმირებასა და თერმოფორმირებას შორის?
თერმოფორმირება თერმოპლასტიკური ფურცლის მასალა ის გაცხელებისა და ფორმირების უფრო ფართო პროცესია. ვაკუუმური ფორმირება თერმოფორმირების ტიპია, რომელიც იყენებს ვაკუუმურ წნევას გაცხელებული ფურცლის მასალა ის ყალიბზე დასაჭერად.
რა PP ფურცლის მასალა სისქის კომპლექტებს ასახელებს HSQY?
HSQY-ის მიმდინარე პროდუქტის სპეციფიკაციაში მითითებულია 0.08 მმ-დან 3 მმ-მდე.
შესაძლებელია სიგანის მორგება?
დიახ. პროდუქტის მიმდინარე ინფორმაციაში მითითებულია მორგებული სიგანე. დასადასტურებლად მიუთითეთ თქვენი თერმოფორმირების მანქანის სიგანე და საჭირო დასრულებული ქსელის სიგანე.
მასალა რულონებად მიეწოდება თუ ფურცლის მასალა -ებად?
მიმდინარე წყარო არ აქვეყნებს ყველა კონფიგურაციისთვის ფიქსირებულ მიწოდების ფორმატს. ციტირების მოთხოვნისას მიუთითეთ, სჭირდება თუ არა თქვენს საწარმოო ხაზს როლიკები თუ ჭრილი ფურცლის მასალა .
რა როლის ბირთვი და დიამეტრია ხელმისაწვდომი?
მიმდინარე HSQY გვერდზე ეს მნიშვნელობები არ არის გამოქვეყნებული. წარმოების დასადასტურებლად მიუთითეთ საჭირო ბირთვის დიამეტრი, რულონის მაქსიმალური გარე დიამეტრი და რულონის მაქსიმალური წონა.
გამჭვირვალე PP ისეთივე გამჭვირვალეა, როგორც PET ?
არა აუცილებლად. მაღალი გამჭვირვალობის პოლიპროპილენს შეუძლია კარგი გამჭვირვალობის უზრუნველყოფა, თუმცა ოპტიკური მახასიათებლები დამოკიდებულია ფისის ფორმულაზე, კრისტალიზაციასა და დამუშავებაზე. PET ხშირად გამოიყენება, როდესაც პრიორიტეტულია ძალიან მაღალი ტრადიციული შეფუთვის გამჭვირვალობა.
თერმოფორმირების შემდეგ იცვლება თუ არა გამჭვირვალობა?
შეიძლება. გათბობამ, გაჭიმვამ, გაგრილებამ და კრისტალიზაციამ შეიძლება გავლენა მოახდინოს დაბინდვასა და ბზინვარებაზე. შეაფასეთ ჩამოყალიბებული ნიმუში, როდესაც დასრულებულ ნაწილს სპეციფიკური ოპტიკური იერსახე სჭირდება.
შეიძლება თუ არა გამჭვირვალე პოლიპროპილენის გამოყენება ღრმა გაჭიმვის ფორმირებისთვის?
უფრო ღრმა ფორმირებისთვის შესაძლებელია შესაბამისი PP კლასის მასალების შეფასება, თუმცა გასათვალისწინებელია ღრუს სიღრმე, კედლის გათხელება, კუთხის გეომეტრია და დანადგარის კონფიგურაცია. საწყისი სისქის შერჩევამდე მიუთითეთ ყალიბის ზომები.
რა ტემპერატურა უნდა გამოვიყენო ფორმირებისთვის?
HSQY-ის მიმდინარე საჯარო სპეციფიკაცია არ იძლევა ფორმირების ტემპერატურის დადასტურებულ დიაპაზონს. სწორი გათბობის პროფილი დამოკიდებულია ფისის ხარისხზე, სისქეზე, აღჭურვილობასა და ყალიბის გეომეტრიაზე და უნდა დადგინდეს მოწოდებული მასალის ტექნიკური მონაცემების გამოყენებით.
შეიძლება თუ არა ამ PP-ის ფურცლის მასალა გამოყენება საკვებად უჯრები ?
საკვებთან კონტაქტისთვის შესაფერისი PP კლასის პროდუქტების თერმოფორმირება შესაძლებელია საკვებ უჯრები სა და კონტეინერებად. დაადასტურეთ ზუსტი კლასი და შესაბამისი საკვებთან კონტაქტისთვის საჭირო დოკუმენტაცია, რომელიც საჭიროა დანიშნულების ბაზრისთვის.
ეს PP ფურცლის მასალა FDA-ს მოთხოვნებს შეესაბამება?
ორიგინალ გვერდზე მითითებულია FDA-ს მიერ საკვებთან კონტაქტის შესაბამისობა. მყიდველებმა უნდა მოითხოვონ შესაბამისი დოკუმენტაცია მოწოდებული ზუსტი ფისის კლასისა და დასრულებული ფურცლის მასალა ის შესახებ, იმის ნაცვლად, რომ ეს განცხადება ყველა კონფიგურაციაზე გამოიყენონ.
შეიძლება თუ არა გამჭვირვალე პოლიპროპილენის გამოყენება სამედიცინო თერმოფორმირებისთვის?
სამედიცინო გამოყენებისთვის საჭიროა შესაბამისი PP კლასის და პროექტისთვის სპეციფიკური დოკუმენტაცია. მასალის შერჩევამდე უზრუნველყავით სტერილიზაცია, სისუფთავე და მარეგულირებელი მოთხოვნები.
სტანდარტული გამჭვირვალე PP ანტისტატიკურია?
სტანდარტული გამჭვირვალე პოლიპროპილენისთვის არ უნდა იქნას გათვალისწინებული განსაზღვრული ანტისტატიკური მახასიათებლები. ელექტრონიკა უჯრები , რომელიც მოითხოვს ESD დაცვას, უნდა მიუთითებდეს ანტისტატიკურ, დისიპაციურ ან გამტარობის ხარისხს და სამიზნე წინააღმდეგობის დიაპაზონს.
PP შთანთქავს წყალს?
პოლიპროპილენს აქვს ტენიანობის ძალიან დაბალი შთანთქმის უნარი, რაც მას გამოსადეგს ხდის მრავალი შესაფუთი და ნოტიო გარემოს გამოყენებისთვის.
პოლიპროპილენი ქიმიურად მდგრადია?
პოლიპროპილენი უზრუნველყოფს სასარგებლო მდგრადობას მრავალი მჟავას, ტუტესა და ქიმიკატის მიმართ, თუმცა თავსებადობა უნდა შემოწმდეს კონკრეტული ნივთიერების, კონცენტრაციის, ტემპერატურისა და ზემოქმედების დროის მიხედვით.
ხელმისაწვდომია ულტრაიისფერი სხივებისადმი სტაბილიზებული ჯიშები?
ორიგინალ გვერდზე ჩამოთვლილია ულტრაიისფერი გამოსხივებისადმი სტაბილიზებული ვარიანტები. გარე მომსახურების მოთხოვნები ცალკე უნდა იყოს მითითებული, რადგან ულტრაიისფერი წინააღმდეგობა ავტომატურად არ არის ყველა გამჭვირვალე პოლიპროპილენის კლასის სტანდარტული თვისება.
გამჭვირვალე პოლიპროპილენი გადამუშავებადია?
პოლიპროპილენის მექანიკურად გადამუშავება შესაძლებელია შესაბამისი შეგროვებისა და გადამუშავების ინფრასტრუქტურის არსებობის შემთხვევაში. მზა პროდუქტის ფაქტობრივი გადამუშავებადობა დამოკიდებულია დამატებით მასალებსა და ადგილობრივ გადამუშავების სისტემებზე.
რა უნდა წარმოვადგინო ციტატის სახით?
მიუთითეთ საბოლოო პროდუქტი, საწყისი სისქე, სიგანე, რულონის ან ფურცლის მასალა მოთხოვნა, ბირთვის და რულონის დიამეტრი, თუ შესაძლებელია, ფორმირების მეთოდი, ყალიბის ზომები, ღრუს სიღრმე, გამჭვირვალობის მოთხოვნა, ფუნქციური კლასი, რაოდენობა და დანიშნულება.
შეფუთვა
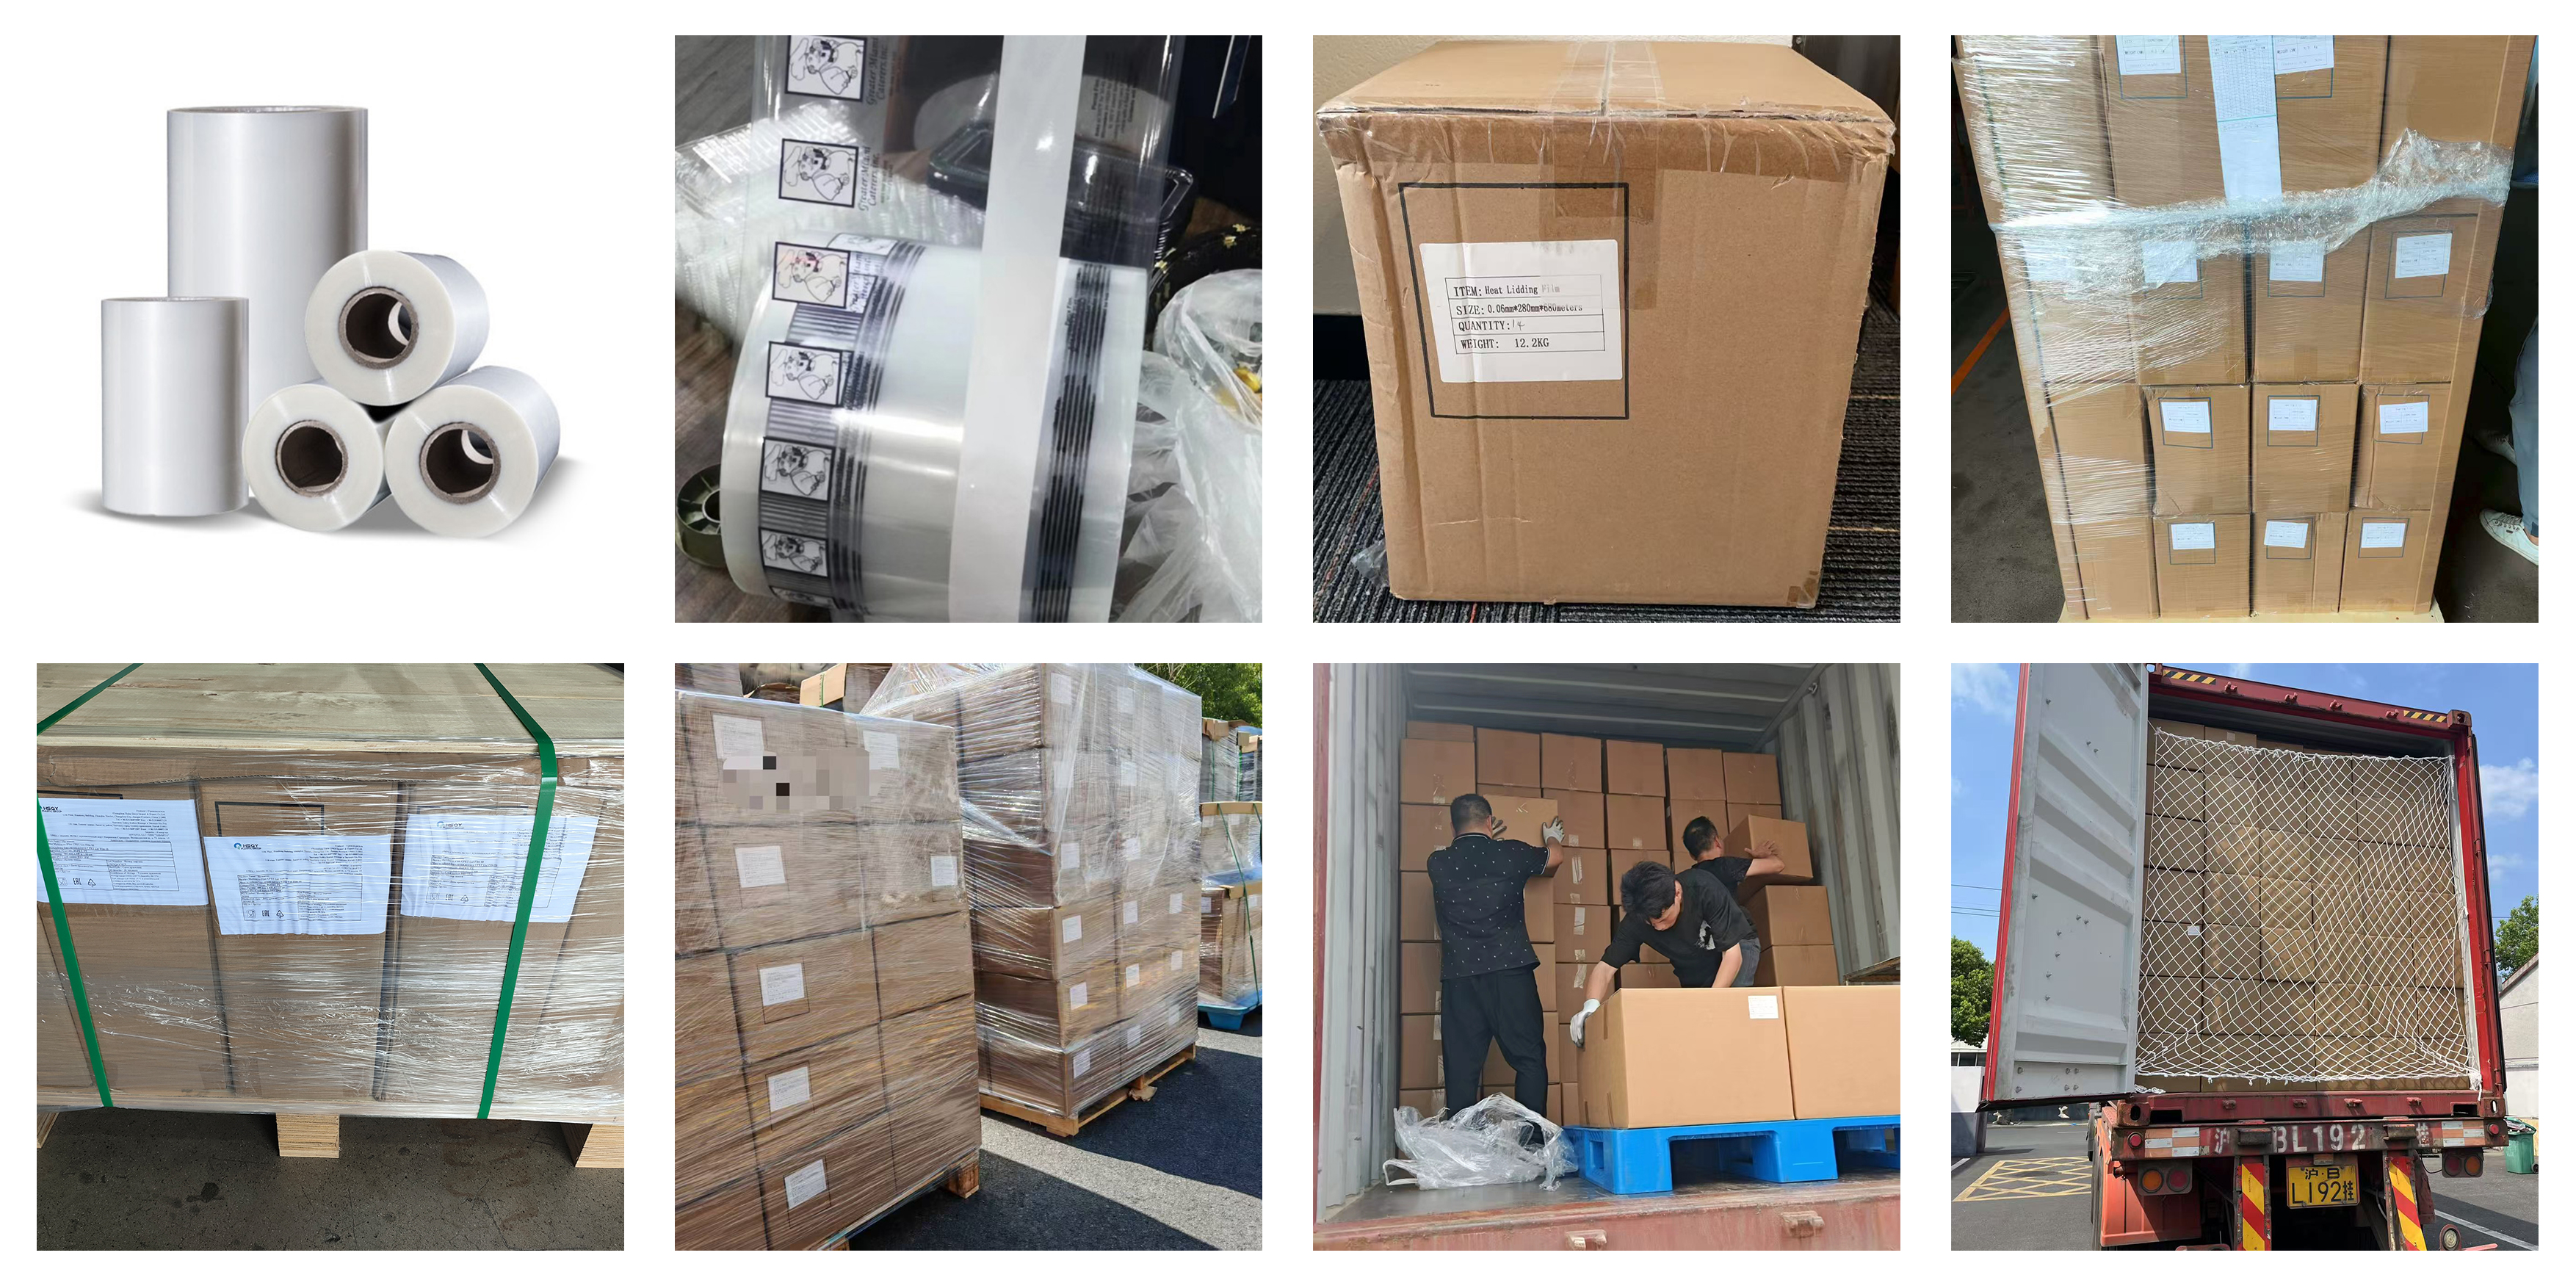
შეფუთვამ უნდა დაიცვას გამჭვირვალე პოლიპროპილენის ზედაპირები და ფურცლის მასალა კიდეები დაბინძურებისგან, ნაკაწრებისგან და დამუშავებით გამოწვეული დაზიანებისგან შენახვისა და ტრანსპორტირების დროს. დაადასტურეთ საჭირო რულონის ან ფურცლის მასალა შეფუთვის ფორმატი საბოლოო სპეციფიკაციის შესაბამისად.

გამჭვირვალე პოლიპროპილენის ფურცლის შეფუთვა
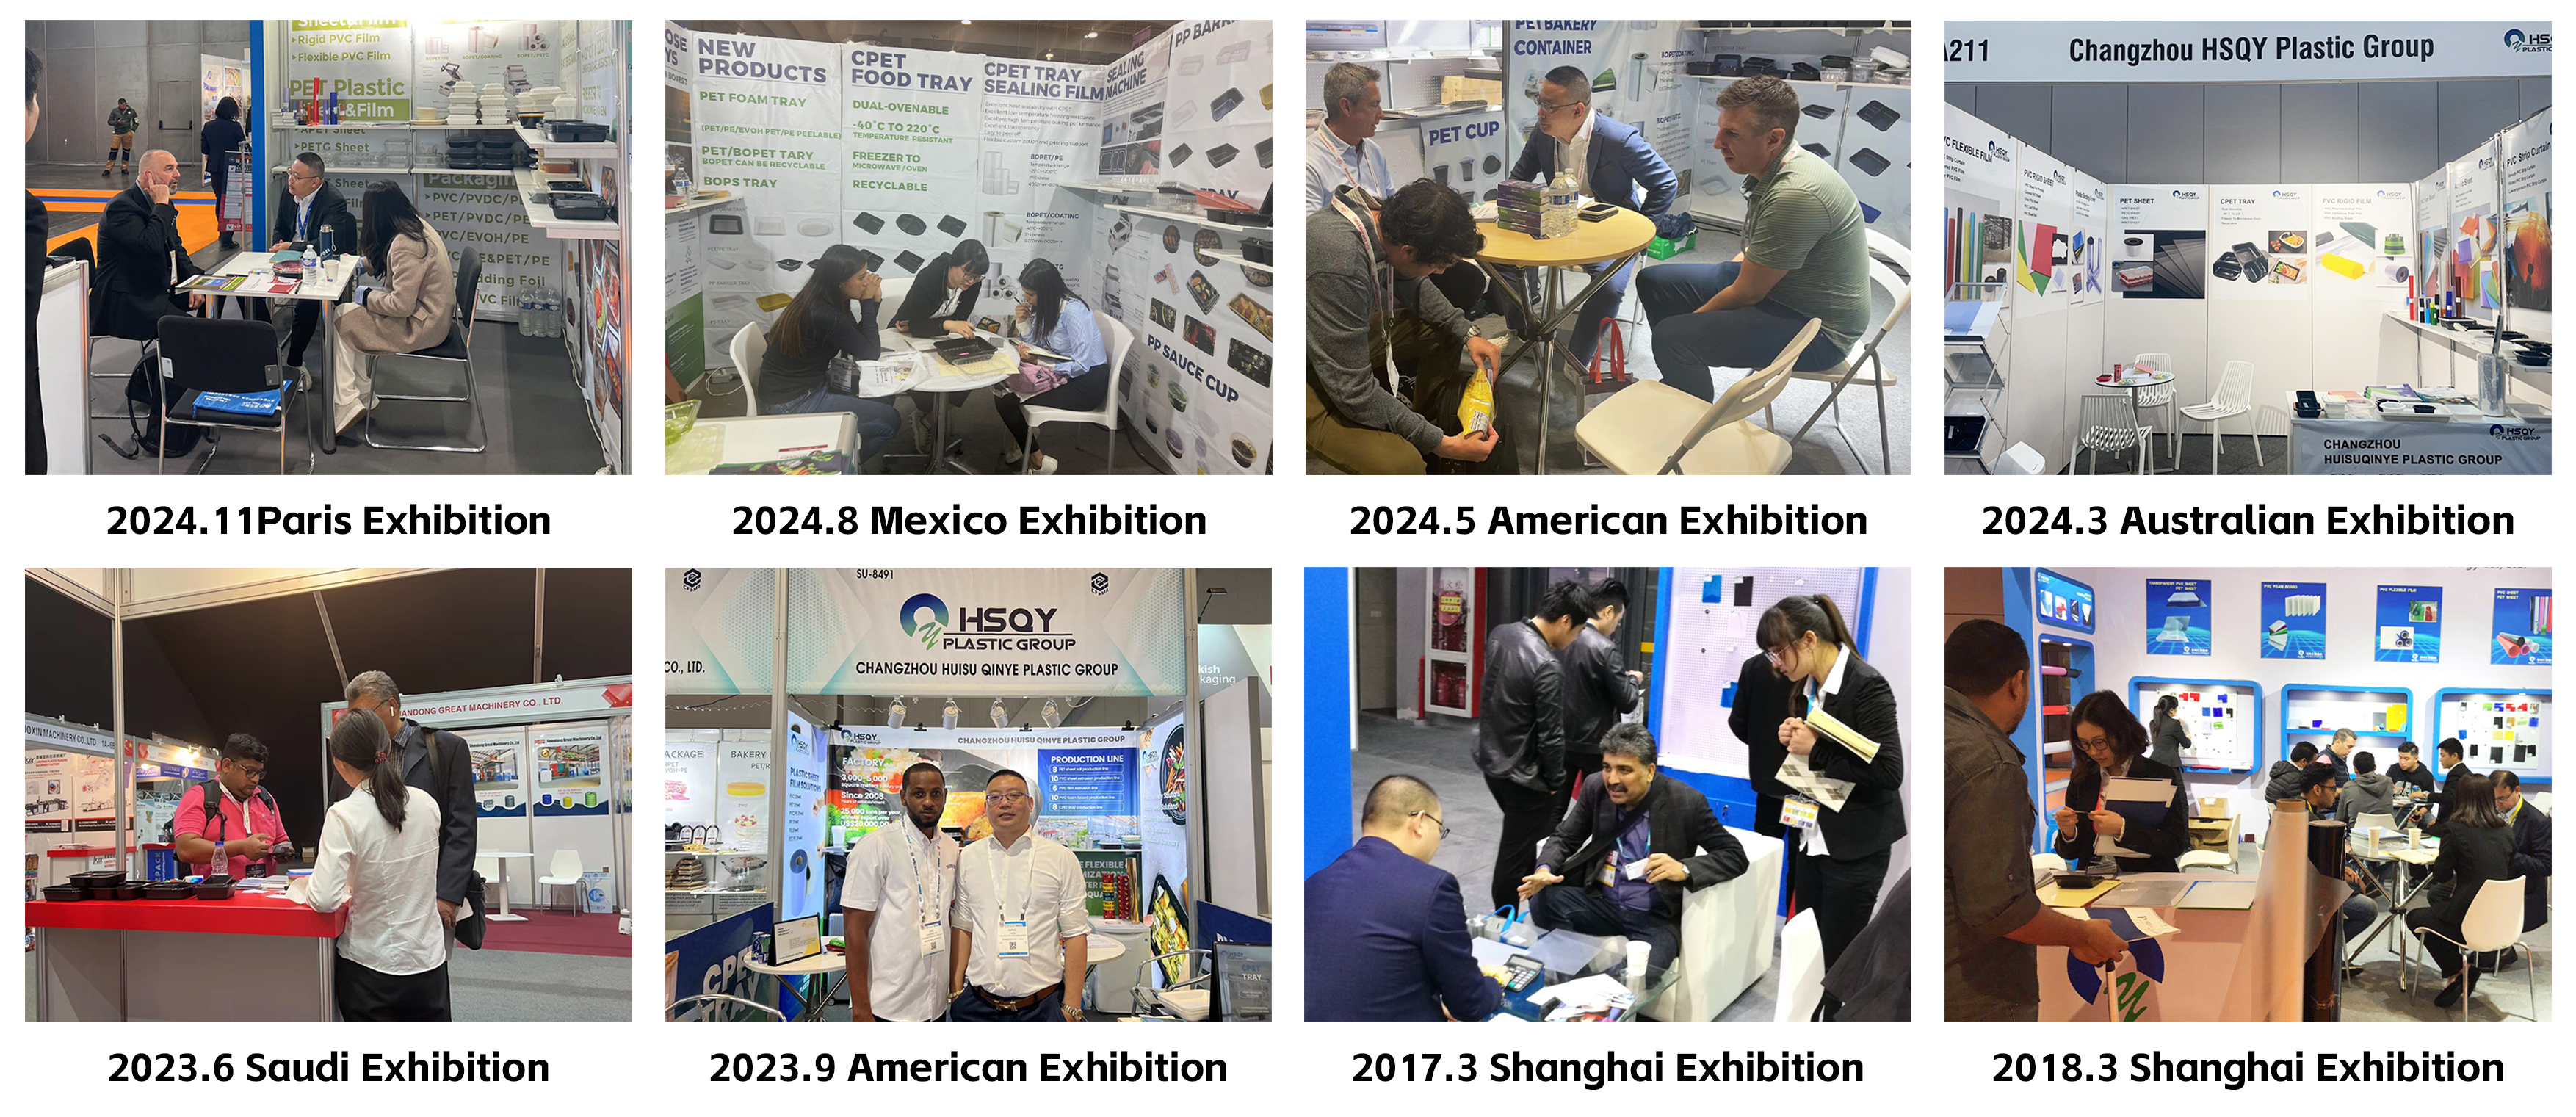
გლობალური გამოფენები
HSQY პლასტმასის ჯგუფი მონაწილეობს პლასტმასისა და შესაფუთი მასალების საერთაშორისო გამოფენებში და ხვდება მომხმარებლებს თერმოფორმირების, შესაფუთი მასალებისა და სამრეწველო გადამუშავების ბაზრებიდან.

HSQY პლასტმასის ჯგუფის საერთაშორისო გამოფენის აქტივობები
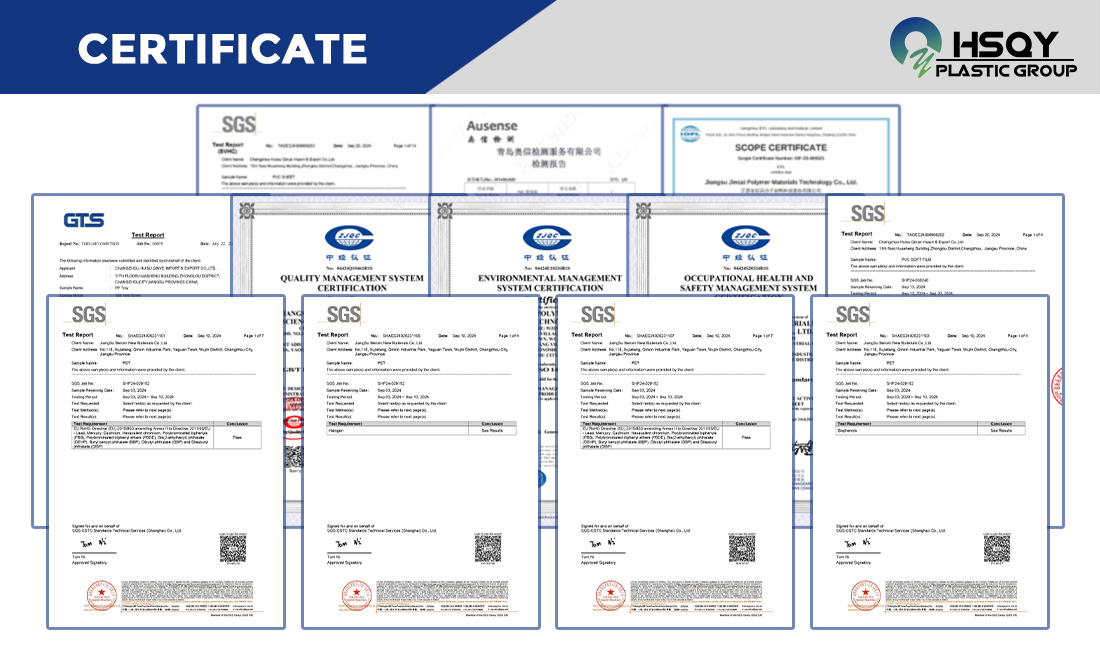
სერტიფიკაცია და დოკუმენტაცია
პროდუქტის ორიგინალი ინფორმაცია ეხება კვების, სამედიცინო და ელექტრონიკის გამოყენებას. საჭირო ზუსტი სერტიფიცირების ან შესაბამისობის დოკუმენტი დამოკიდებულია მოწოდებულ პოლიპროპილენის ხარისხსა და დანიშნულ გამოყენებაზე.
საკვებთან კონტაქტის, სამედიცინო, ანტისტატიკური და სხვა რეგულირებადი გამოყენების მაჩვენებლები უნდა შეფასდეს პროდუქტის სპეციფიკური დოკუმენტაციის გამოყენებით და არა მხოლოდ კომპანიის დონის ზოგადი სერტიფიცირებით.
რატომ უნდა მივიღოთ ვაკუუმის ფორმირება PP ფურცელი HSQY-დან?
HSQY აწვდის ექსტრუდირებულ პოლიპროპილენს ფურცლის მასალა სხვადასხვა სისქითა და მორგებული სიგანით შეფუთვისა და სამრეწველო გადამუშავების აპლიკაციებისთვის.
ვაკუუმური ფორმირების პროგრამებისთვის, მყიდველებს შეუძლიათ წარმოადგინონ დანადგარის სპეციფიკაცია, ყალიბის ზომები, საწყისი ფურცლის მასალა სისქე, საჭირო სიგანე, ოპტიკური მოთხოვნები და საბოლოო გამოყენების პირობები, რათა მასალის სპეციფიკაცია შეფასდეს ფაქტობრივი ფორმირების პროცესის გათვალისწინებით.