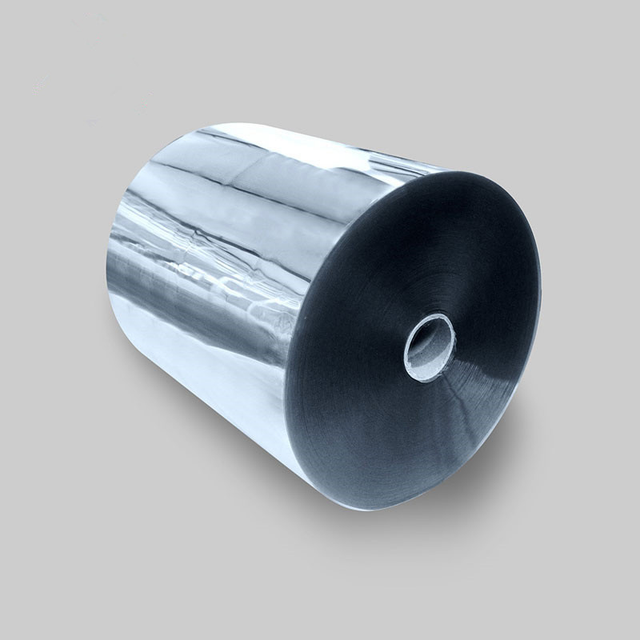
Vad är PET termoformningsark?
PET Termoformningsark är styva plastark eller rullar avsedda att värmas upp, formas över en form och kylas till färdiga förpackningar eller industriella komponenter. Vanliga formningsmetoder inkluderar vakuumformning, tryckformning, pluggformning och matchande formning.
PET levererar arkmaterial till termoformningsföretag, tillverkare av livsmedelsförpackningar, blisterförpackningskonverterare, tryckerier, tillverkare av industriella komponenter och grossister.
Tillgängliga materialalternativ inkluderar laminerade ark av typen APET , R PET , PETG , GAG och PET /PE . Varje material har olika egenskaper vad gäller formning, klarhet, värmebeständighet, tätning, återvunnet innehåll och kostnad.
Denna kategori fokuserar främst på PET och rullmaterial som levereras som råmaterial för termoformning efter produktion. Färdiga matbrickor, musslor och behållare kan diskuteras separat beroende på projektet.
PET Specifikationer för termoformningsark
Följande tabell sammanfattar PET alternativ för termoformningsark. Exakta specifikationer beror på valt material, formningsdjup, färdig produkt och orderkvantitet.
| Produkt |
Stel PET-skiva och vals för termoformning |
| Materialalternativ |
APET , R PET , PETG , GAG , PET /PE och projektspecifika PET strukturer |
| Typiskt tjockleksområde |
0,20–3,00 mm, beroende på materialkvalitet, bredd och tillämpning |
| Leveransformat |
Rulla eller skär ark |
| Bredd |
Anpassad bredd baserad på extruderingskapacitet, formningsutrustning och ordervolym |
| Arkstorlek |
Standard eller anpassad längd och bredd |
| Färg |
Klar, genomskinlig, ogenomskinlig, tonad eller anpassad färg |
| Ytbehandling |
Glansigt, matt, texturerat, präglat eller täckt med skyddande film |
| Funktionella behandlingar |
Imskyddande, antistatisk, blockskyddande, silikonbeläggning, koronabehandling, tryckbehandling och utvalda slagmodifierade kvaliteter |
| Formningsprocesser |
Vakuumformning, tryckformning, pluggformning och matchande formning |
| Sekundär bearbetning |
Tryckning, beläggning, laminering, stansning, vikning, stansning och trimning |
| Livsmedelskontaktklass |
Tillgänglig för berättigade ansökningar på begäran och i enlighet med destinationsmarknadens krav |
| Återvunnet innehåll |
Virgin PET , R PET eller anpassade strukturer med återvunnet innehåll enligt specifikation |
| Exempelstöd |
Provark eller rullprover kan diskuteras för formning och kvalitetsutvärdering |
| MOQ |
Beror på materialtyp, tjocklek, bredd, ytbehandling, färg och förpackning |
PET Material tillgängliga för termoformning
PET är en materialfamilj snarare än en enda plåtkvalitet. Att välja rätt PET struktur är avgörande för stabil formning, prestanda hos färdiga detaljer och kostnadskontroll.
| Materialets |
huvudsakliga egenskaper |
Typiska tillämpningar |
Val av överväganden |
| APET |
Hög klarhet, användbar styvhet, god glans och kostnadseffektiv standard termoformningsprestanda |
Matbrickor, musslor, lock, blisterförpackningar, detaljhandelsförpackningar och genomskinliga inlägg |
Standard APET är huvudsakligen avsedd för rumstemperatur-, kyl- och konventionell förpackning snarare än ugnssäker förpackning |
| R PET |
Innehåller återvunnet PET -material samtidigt som det bibehåller användbar klarhet och termoformningsprestanda |
Mat- och icke-livsmedelsbrickor, musslor, detaljhandelsförpackningar och hållbarhetsfokuserade projekt |
Färg, dis, kontamineringskontroll och lämplighet för livsmedelskontakt beror på återvunnet innehåll och produktionsstruktur |
| PETG |
Utmärkt formningsbeteende, hög slaghållfasthet och lämplighet för mer krävande former |
Djupdragna delar, medicinska förpackningar, displayprodukter, industriella skydd och komplexformade komponenter |
Kostar normalt mer än standard APET och måste utvärderas mot tillämpning och återvinningskrav |
| GAG |
Samextruderad PETG / APET / PETG struktur som kombinerar PETG ytor med en APET kärna |
Djup termoformning, transparenta förpackningar, tryck och produkter som kräver förbättrade formningsbeteenden |
Skiktförhållanden och formningsbeteende bör matchas med den färdiga produkten och utrustningen |
| PET /PE |
PET strukturlager laminerat eller samextruderat med ett PE-tätskikt |
Värmeförseglingsbara matbrickor, köttbrickor, delikatessförpackningar och utvalda kylda livsmedelstillämpningar |
Kompatibilitet mellan lock och film, förseglingstemperatur, skalningshållfasthet och återvinningsstruktur måste bekräftas. |
| CPET |
Kristalliserad PET utvecklad för livsmedelsförpackningar med högre temperatur |
Ugnssäkra plåtar, flygplansmåltider, bakplåtar och färdigrättsförpackningar |
Normalt ogenomskinlig eller mindre transparent och kräver en annan formnings- och kristallisationsprocess |
Köpare kan recensera HSQY:s APET ark, R PET ark, PETG ark, GAG ark, PET /PE-laminerade ark och CPET ark.
Viktiga fördelar med PET termoformningsark
Hög produktsynlighet: Genomskinliga APET , R PET , PETG och GAG ark stöder transparenta detaljhandels- och livsmedelsförpackningar.
Användbar styvhet: PET plåtar kan ge strukturellt stöd med relativt låg materialvikt.
Bra slagtålighet: Korrekt utvalda sorter motstår sprickbildning under formning, hantering och transport.
Mångsidig termoformning: PET -ark kan formas till grunda brickor, djupa håligheter, blister, musslor, lock och insatser.
Ytanpassning: Imskyddande, antistatiska, matta, silikon-, antiblockerings- och tryckbehandlade kvaliteter finns tillgängliga.
Alternativ för livsmedelsförpackningar: Kvaliteter för livsmedelskontakt kan levereras för kvalificerade tillämpningar om de specificeras före produktion.
Alternativ för återvunnet innehåll: R PET strukturer kan stödja projekt som kräver PET innehåll efter konsumenttillverkning.
Rull- och arkförsörjning: Materialet kan konfigureras för kontinuerliga automatiska formningslinjer eller arkskurna maskiner.
Anpassade dimensioner: Tjocklek, bredd, rulldiameter, arklängd och förpackning kan justeras efter produktionskrav.
Användningsområden för PET termoformningsark
Matbrickor och behållare
Genomskinliga PET -ark används ofta för att tillverka brickor och behållare för frukt, grönsaker, bageriprodukter, sallader, delikatesser, kött, skaldjur, konfektyr och kylda produkter.
Rätt material beror på om förpackningen använder ett gångjärnsförsett lock, separat lock, stretchfilm, värmeförseglingsfilm eller ett annat förslutningssystem.
Clamshell-förpackning
APET och R PET ark kan termoformas till gångjärnsförsedda musselbehållare för bär, tomater, bageriprodukter, hårdvara, elektronik och konsumentvaror.
Gångjärnsstyrka, stängningsdesign, stapling, ventilation och imskyddsprestanda bör beaktas vid materialval.
Blisterförpackning
PET -ark kan användas för blisterförpackningar för detaljhandeln, ansiktsförsegling, instängda blister, glidande blister och skyddande förpackningar för elektronik, hårdvara, kosmetika, kontorsmaterial och konsumentprodukter.
Produktdjup, underskärningar, flänsbredd, kortförseglingsmetod och antistatiska krav påverkar lämplig plåtkvalitet.
Relaterat material finns tillgängligt via HSQY:s PET kategori blisterförpackningsblad .
Kött- och skaldjursförpackningar
PET och PET /PE-skivor kan termoformas till styva brickor för färskt kött, bearbetat kött, fågel, fisk och skaldjur.
Projekt som kräver värmeförsegling måste matcha brickans yta med rätt tätningsskikt av lockfilm. Högbarriär MAP- eller VSP-applikationer kan kräva en EVOH-baserad flerskiktsstruktur snarare än standard mono- PET .
Medicinska och hälsovårdsförpackningar
PETG och utvalda PET -ark kan användas för apparatbrickor, skyddsinsatser och medicinska förpackningskomponenter där tydlighet, slagtålighet och dimensionell konsistens är viktiga.
Medicinska projekt kräver applikationsspecifik validering för sterilisering, renlighet, biokompatibilitet och myndighetsförhållanden.
Elektronik- och industribrickor
Antistatiska eller ledande PET -ark kan formas till komponentbrickor, hanteringsbrickor, skyddande inlägg och förpackningar för elektroniska enheter.
Erforderlig ytbeständighet, renhet, dimensionstolerans och prestanda för elektrostatisk urladdning bör specificeras före produktion.
Detaljhandelsdisplayer och skyddsfodral
PETG , GAG och tjockare APET -ark kan formas till transparenta displayskydd, försäljningskomponenter, produkthöljen, maskinskydd och industriella kapslingar.
Hur man väljer rätt PET termoformningsark
Definiera den färdiga produkten
Börja med att identifiera om materialet ska formas till en matbricka, lock, mussla, blisterförpackning, industribricka, displayskydd eller någon annan produkt. Olika tillämpningar kräver olika klarhet, styvhet, slagtålighet, yta och tätningsegenskaper.
Bekräfta formningsdjupet
Grunda produkter kan ofta använda standard APET eller R PET . Djupa håligheter, smala hörn, svåra dragförhållanden eller komplexa former kan dra nytta av PETG , GAG , pluggassisterad formning eller en modifierad formdesign.
Välj rätt tjocklek
Materialtjocklek bör väljas utifrån det formade djupet, den färdiga väggtjockleken, produktbelastningen, staplingskravet och förväntade transportförhållanden.
Att endast välja efter den ursprungliga plåttjockleken kan vara missvisande eftersom materialet blir tunnare när det sträcks över formen.
Bestäm om värmeförsegling krävs
Standard PET förseglar inte automatiskt mot alla lockfilmer. Värmeförseglade matbrickor kan kräva PET /PE, en belagd yta eller en lockfilm som är speciellt utformad för PET .
Bekräfta den erforderliga servicetemperaturen
Standard transparent APET väljs generellt för rumstemperatur, kyld och konventionell livsmedelsförpackning snarare än ugnssäker användning.
Tillämpningar som involverar varmfyllning, pastörisering, mikrovågsugn, konventionella ugnar eller långvarig exponering för hög temperatur bör utvärderas med hjälp av CPET , värmebeständig PP eller annat lämpligt material.
Identifiera den erforderliga ytbehandlingen
Kylda livsmedelsförpackningar kan kräva imskyddsbehandling. Tryckta produkter kan kräva koronabehandling. Automatisk formning kan kräva silikon- eller antiblockbehandling. Elektronikförpackningar kan kräva antistatisk eller ledande prestanda.
Ange återvunnet innehåll
Köpare som kräver R PET bör ange procentandelen återvunnet innehåll, optiska förväntningar, livsmedelskontaktförhållanden, färgtolerans och krav på destinationsmarknaden.
PET Termoformningsprocess
Materialval: PET , tjocklek, bredd och ytbehandling väljs utifrån den färdiga produkten.
Arkbelastning: En rulle eller ett skuret ark laddas i termoformningsmaskinen.
Uppvärmning: Arket uppvärms tills det når ett lämpligt formningsförhållande utan överdriven kristallisering, sjunkning eller ytskador.
Formning: Vakuum, tryck, pluggassistans eller matchande formar drar det uppvärmda materialet till önskad form.
Kylning: Den formade delen kyls medan den hålls mot formen för att stabilisera dess dimensioner.
Avformning: Delen frigörs med hjälp av formdrag, luftutkastning eller mekanisk hjälp.
Trimning: Den formade banan skärs med hjälp av stållinjal, stansverktyg, matchande metallverktyg, CNC-utrustning eller andra trimningssystem.
Inspektion: Färdiga delar kontrolleras med avseende på väggtjocklek, klarhet, dimensioner, sprickor, vävda ytor, dis och ytdefekter.
Packning: Delarna kapslas, räknas, packas i påsar, lådor och pallas för transport.
Viktiga överväganden vid termoformningsprocessen
Arktemperatur
Rätt formningsförhållande beror på PET kvalitet, tjocklek, värmesystem, cykelhastighet och dragförhållande. Överdriven uppvärmning kan orsaka sjunkning, klibbning, kristallisering, dis eller svaga områden, medan otillräcklig uppvärmning kan orsaka dåliga detaljer och sprickbildning.
Materialfuktighet
Material PET kan absorbera fukt under lagring. Huruvida förtorkning krävs beror på typen av PET , arkets historia, lagringsförhållanden och termoformningsprocessen.
Om bubblor, ytmärken eller förlust av klarhet uppstår bör köpare granska materialförvaring, fuktexponering och torkningsrekommendationer för den specifika kvaliteten.
Formdesign
Formdjup, hörnradie, dragvinkel, ventilationshålets storlek, ytfinish, kylning och kavitetsavstånd påverkar alla materialfördelningen och den färdiga detaljens kvalitet.
Plug-Assist-design
Pluggassistans kan förbättra väggtjockleksfördelningen i djupare hålrum. Pluggmaterial, temperatur, hastighet, form och spelrum måste matchas med formen och PET sorten.
Kylningstid
Otillräcklig kylning kan orsaka deformation, krympning och instabil stapling. Överdriven kylning ökar cykeltiden och produktionskostnaden.
Webbhantering
Rullens planhet, lindningsspänning, kärnans uppriktning, arkkrullning och statisk elektricitet kan påverka den automatiska matningens och indexeringens noggrannhet.
Vanliga PET problem med termoformning
| Problem |
Möjliga |
orsaker Kontrollera |
| Webbing mellan hålrum |
Överdriven plåtnedböjning, otillräckligt hålrumsavstånd, skarp formgeometri eller ojämn uppvärmning |
Värmarprofil, formavstånd, försträckning och materialtemperatur |
| Tunna hörn eller bottnar |
Högt dragförhållande, dålig pluggassisterad design, överdriven uppvärmning eller olämplig plåttjocklek |
Pluggdesign, formaradie, temperaturprofil och originalmätare |
| Dis eller vitning |
Överdriven värme, stress, kristallisering, ytskador eller inkompatibelt material |
Uppvärmningstid, materialkvalitet, formningshastighet och formtemperatur |
| Bubblor eller ytliga märken |
Fukt, kontaminering, överdriven värme eller dålig förvaring av ark |
Förpackningsskick, torkrekommendation, värmeinställningar och materialrenhet |
| Sprickbildning under formning |
Otillräcklig värme, vassa hörn, överdriven orientering, lågstötskvalitet eller skadad plåt |
Formningstemperatur, radier, materialval och plåthantering |
| Dålig deldefinition |
Låg arktemperatur, otillräckligt vakuum, blockerade ventiler eller för tidig kylning |
Vakuumsystem, ventilationshål, värmeprofil och formkylning |
| Delarna fastnar i formen |
Otillräckligt drag, för hög temperatur, dålig formyta eller otillräcklig luftutkastning |
Formdrag, utsläppsluft, kylning och materialtemperatur |
PET Termoformningsrullar kontra skurna ark
| Leveransformat |
Huvudsakliga fördelar |
Information som krävs |
| PET-skiva Rulla |
Lämplig för automatiska kontinuerliga termoformningslinjer och högvolymproduktion |
Bredd, tjocklek, kärndiameter, rulldiameter, maximal rullvikt, lindningsriktning och skarvkrav |
| Klipp PET-skiva |
Lämplig för manuella maskiner, prototyper, tjockformning, tryckning och mindre produktionspartier |
Arklängd, bredd, tjocklek, rätvinklighet, skyddsfilm och pallkvantitet |
Köpare som behöver rullmaterial kan granska HSQY:s PET arkrullar.
Funktionella PET-skiva -alternativ
Anti-imma PET-skiva
Anti-imbehandling hjälper till att minska små vattendroppar som kan skymma produktsikten i kylda livsmedelsförpackningar.
Imskyddets hållbarhet bör utvärderas utifrån lagringstemperatur, livsmedelsfuktighet, beläggningssida och förpackningstid.
Se HSQY:s anti-imma PET ark.
Antistatisk PET-skiva
Antistatiska behandlingar hjälper till att minska dammutdragning och statisk ansamling under konvertering, lagring och komponenthantering.
Silikonbelagd och blockeringsfri PET
Silikon- och antiblockbehandlingar kan förbättra arkseparation, rullavrullning, avnestring och automatisk matning.
Behandlingsnivån måste balanseras med kraven på tryck, ytbehandling och försegling.
Coronabehandlad PET-skiva
Koronabehandling ökar ytenergin och kan förbättra vätningen av bläck, ytbehandling och lim. Köpare bör specificera den behandlade sidan och önskad ytspänningsnivå.
Matt och texturerad PET-skiva
Matta och texturerade ytor kan minska bländning, förbättra utseendet eller ge en specialiserad taktil effekt för detaljhandels- och industriprodukter.
Livsmedelskontakt PET termoformningsark
Livsmedelskontaktkvaliteter PET kan levereras för lämpliga matbrickor, musslor, lock, bageribehållare, frukt- och grönsaksförpackningar och andra tillämpningar.
Köpare bör specificera:
Mattyp
Direkt eller indirekt livsmedelskontakt
Kontakttid
Förvarings- och användningstemperatur
Kylda, frysta, varmfyllda eller återuppvärmda förhållanden
Fet, sur, vattenhaltig eller torr mat
Målland eller -region
Obligatorisk deklaration eller migrationstestning
Krav på ny eller återvunnet innehåll
Överensstämmelse bör bekräftas för den exakta hartsformuleringen, strukturen av återvunnet innehåll, beläggning, lim och färdig förpackning snarare än att antas för varje PET ark.
PET Kvalitetskontroll av termoformningsark
Stabil plåtkvalitet hjälper termoformningsföretag att upprätthålla jämn prestanda för uppvärmning, indexering, formning, trimning och färdiga detaljer.
Relevanta kvalitetskontrollpunkter kan innefatta:
Materialidentifiering och formulering
Tjocklek och tjocklekstolerans
Tolerans för rull- eller arkbredd
Arkplanhet och rulllindning
Transparens, dis och glans
Färgkonsistens
Svarta fläckar, geler, kristallpunkter och kontaminering
Ytrepor och rullavtryck
Corona- eller beläggningsprestanda
Anti-im- eller antistatisk prestanda vid behov
Formningsbeteende och väggtjockleksfördelning
Förpackning och pallskick
PET-skiva Hållbarhets- och återvinningsöverväganden
PET samlas in och återvinns på många marknader, och R PET ark kan användas för att införliva återvunnet PET i nya förpackningar och termoformade produkter.
Återvinningsbarheten hos en färdig termoformad produkt beror dock på mer än bashartset.
Viktiga faktorer inkluderar:
Lokal insamlings- och sorteringsinfrastruktur
Klart eller färgat material
Ny eller återvunnet innehåll
PETG eller annat sampolyesterinnehåll
PE-tätningslager
Barriärskikt, beläggningar och lim
Etiketter, bläck och bifogade filmer
Livsmedelsförorening
Minimimått som accepteras av sorteringsanläggningar
Miljöpåståenden bör baseras på den fullständiga förpackningsstrukturen och destinationsmarknadens riktlinjer för återvinning.
Anpassade PET termoformningsarkalternativ
HSQY stöder PET projekt inom ark och rullar för termoformningstillverkare, livsmedelsförpackningsföretag, distributörer och industriella konverterare.
Anpassad PET materialtyp
Anpassat förhållande mellan ny och återvunnet material
Anpassad tjocklek och tolerans
Anpassad rullebredd och vikt
Anpassad arklängd och bredd
Klara, tonade eller ogenomskinliga färger
Glansig, matt eller texturerad finish
Anti-imbehandling
Antistatisk eller ledande behandling
Silikon- eller antiblockbehandling
Coronabehandling för tryckning
Skyddsfilm på ena eller båda sidorna
PET /PE-laminering eller tätningsskikt
Anpassad kärna och valsdiameter
Anpassad kartong- och pallförpackning
Förpackning och internationell frakt
PET-skiva Rullförpackning
Rullar kan skyddas med omslagsfilm, kraftpapper, kantskydd och exportpallar. Rullorientering och pallstruktur bör väljas utifrån rullvikt och lossningsutrustning PET
Arkskurna förpackningar
Skärark kan staplas, slås in, skyddas med hörnbrädor och packas på exportpallar. Skyddsfilm eller mellanläggspapper kan diskuteras för känsliga ytor.
Containermängden beror på materialdensitet, tjocklek, rullbredd, rulldiameter, arkdimensioner, pallhöjd och destinationskrav.
Varför välja HSQY som din leverantör av PET ?
Flera PET material: APET , R PET , PETG , GAG , PET /PE och CPET -alternativ är tillgängliga.
Anpassad extrudering: Tjocklek, bredd, färg, yta och rullkonfiguration kan justeras.
Erfarenhet av livsmedelsförpackningar: Material finns tillgängliga för tråg, musslor, lock, blisterförpackningar och andra förpackningsprodukter.
Funktionella behandlingar: Anti-imma, antistatisk, silikon-, antiblockerings- och tryckbehandlingar kan diskuteras.
Virgin och R PET -leverans: Olika strukturer för återvunnet innehåll kan utvärderas beroende på projektet.
Rull- och arkformat: Materialen kan stödja automatiska rullmatningslinjer och termoformningsutrustning för arkskurna material.
Provutvärdering: Prover kan arrangeras för formning, tryckning, försegling och visuella kvalitetstester.
Exportstöd: Anpassad förpackning, palletering och internationella fraktalternativ finns tillgängliga.
B2B-offertstöd: Specifikationer kan granskas baserat på utrustning, tillämpning, målkostnad och årlig efterfrågan.
Information som krävs för en PET offert för termoformningsark
För att få en korrekt fabriksoffert, vänligen ange så mycket av följande information som möjligt:
Obligatorisk PET -typ: APET , R PET , PETG , GAG , PET /PE eller annan struktur
Färdig produkt och tillämpning
Erforderlig plåttjocklek och tolerans
Rullbredd eller arkmått
Valskärnans diameter, maximal diameter och maximal vikt
Klar, tonad eller ogenomskinlig färg
Glansig, matt eller texturerad yta
Anti-imma, antistatisk, silikon-, antiblockerings- eller coronabehandling
Krav på ny eller återvunnet material
Typ av termoformningsmaskin
Formningsdjup och produktritning
Vakuum-, tryck- eller pluggassisterad formningsmetod
Krav på tryckning, beläggning, vikning eller stansning
Krav för värmeförsegling och lockfilm
Krav för livsmedelskontakt eller myndighetskrav
Beräknad orderkvantitet och årlig förbrukning
Nödvändig förpackningsmetod
Destinationshamn eller leveransadress
Vanliga frågor om PET termoformningsark
Vad är skillnaden mellan PET ark och PET -termoformningsark?
PET tillverkas och kontrolleras för uppvärmning och formning till tredimensionella produkter. Generellt kan PET vara avsedda för tryckning, vikning, tillverkning eller andra användningsområden och kanske inte ger samma formningsprestanda.
Vilket är det bästa materialet för PET matbrickor?
Transparent APET väljs ofta för konventionella matbrickor eftersom det erbjuder klarhet, styvhet och ekonomisk termoformningsprestanda. R PET kan övervägas när återvunnet material krävs.
Vilket PET ark är bäst för djup termoformning?
PETG och GAG utvärderas ofta för djupare eller mer komplexa former. Det slutliga valet beror på dragförhållande, formens geometri, tjocklek, maskintyp och krav på den färdiga produkten.
Kan APET plåt användas i ugn?
Standard transparent APET är inte avsedd för användning i konventionell ugn. Ugnssäkra matformar kräver normalt CPET eller ett annat material som är specifikt godkänt för den erforderliga temperaturen.
Kan termoformningsark i PET mikrovågsvärmas?
Ett PET ark bör inte beskrivas som mikrovågssäkert om inte den exakta materialstrukturen, den formade produkten, matmängden, temperaturen och uppvärmningstiden har testats och godkänts.
Behöver PET arket torkas före termoformning?
Torkningskraven varierar PET på typ, plåtproduktionsmetod, lagringshistorik och formningsprocess. Följ de tekniska rekommendationerna för den valda kvaliteten och undersök fukthalten om bubblor, dis eller ytmärken uppstår.
Kan PET ark levereras i rullar?
Ja. PET termoformningsark kan levereras i rullar för automatiska formningslinjer. Köpare bör ange bredd, tjocklek, kärndiameter, rulldiameter, rullvikt och lindningskrav.
Kan PET arket levereras som skurna ark?
Ja. Skärark kan levereras för tjockformning, prototypframställning, tryckning, manuella formningsmaskiner och applikationer som kräver fasta arkdimensioner.
Kan PET termoformningsark värmeförseglas?
Värmeförsegling beror på ytan och tätningsskiktet med lockfilm. Laminerade ark av PET PE eller PET strukturer kan krävas för tillförlitlig trågförsegling PET
Vad är skillnaden mellan APET och R PET ?
APET beskriver amorf PET -ark, medan R PET identifierar PET ark som innehåller återvunnet PET . Ett R PET ark kan fortfarande ha en amorf struktur men innehålla en specificerad nivå av återvunnet innehåll.
Vad är skillnaden mellan APET och PETG ?
APET väljs generellt för kostnadseffektiva genomskinliga förpackningar och konventionell formning. PETG ger normalt enklare formning och bättre prestanda för djupare eller mer komplexa former men kan ha en högre materialkostnad.
Vad är ett GAG ark?
GAG är vanligtvis en PETG / APET / PETG samextruderad plåt. De yttre lagren PETG förbättrar formning och ytbeteende, medan kärnan av APET hjälper till att kontrollera materialkostnaden.
Är PET permanent?
Anti-imprestanda beror på behandlingstyp, beläggningssida, luftfuktighet, temperatur och lagringstid. Köpare bör testa arket under faktiska livsmedels- och förpackningsförhållanden.
Kan PET ark tryckas före termoformning?
Ja. Utvalda PET -ark kan tryckas före formning, men man måste ta hänsyn till illustrationernas distorsion, bläckets flexibilitet, ytbehandling, formdjup och registrering. Produktionsförsök rekommenderas.
Kan återvunnet PET användas för livsmedelsförpackningar?
Godkända R PET strukturer kan användas för livsmedelsförpackningar när materialet, källan till återvunnet innehåll och konstruktionen uppfyller gällande krav för destinationsmarknaden. Dokumentation måste bekräftas för den exakta produkten.
Är PET termoformade produkter återvinningsbara?
Produkter PET kan vara återvinningsbara där lämplig insamlings- och återvinningsinfrastruktur finns. Faktiskt godkännande beror på färg, etiketter, ytbehandlingar, innehåll av PETG , PE-lager, kontaminering och lokala återvinningsregler.
Vad orsakar vita märken efter PET termoformning?
Vita märken kan uppstå på grund av stress, överdriven sträckning, låg formningstemperatur, skarpa formens hörn, kristallisering eller materialskador. Värmarinställningar, radier, formningshastighet och materialkvalitet bör granskas.
Vad är MOQ för PET termoformningsark?
MOQ beror på typ, tjocklek, bredd, färg, andel återvunnet material och funktionell behandling. Standardspecifikationer för genomskinliga PET har normalt mer flexibla krav än anpassade färger eller ytbehandlingar.
Kan jag begära prover av PET -ark innan jag beställer?
Ja. Prover kan diskuteras för termoformning, tryckning, värmeförsegling, imskydd, antistatisk och visuell kvalitetsbedömning. Ange önskad tjocklek, material och tillämpning när du begär prover.
Vilken information behövs för att rekommendera ett PET ark?
Ange färdig produkt, plåttjocklek, rulle- eller plåtstorlek, formningsdjup, maskintyp, driftstemperatur, förseglingskrav, ytbehandling, årlig efterfrågan och destinationsmarknad.
Begär en offert för PET termoformningsark
Letar du efter PET tillverkare av termoformningsark, leverantör av APET , grossist av PET eller PET PE-material för livsmedelsförpackningar?
Kontakta HSQY för att begära materialrekommendationer, tekniska specifikationer, prover, anpassade dimensioner, fabrikspriser och internationell fraktinformation.
Begär en offert