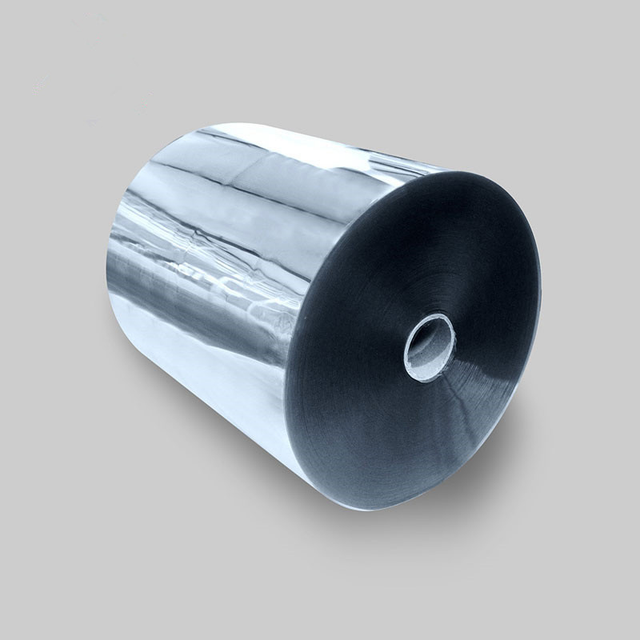
Que son as láminas de termoformado PET ?
As láminas de termoformado PET son láminas ou rolos de plástico ríxido deseñados para ser quentados, formados sobre un molde e arrefriados en envases acabados ou compoñentes industriais. Os métodos de conformado comúns inclúen o conformado ao baleiro, o conformado a presión, o conformado asistido por enchufe e o conformado con moldes adaptados.
HSQY subministra materiais en láminas PET para empresas de termoformado, fabricantes de envases de alimentos, convertedores de envases blíster, empresas de impresión, produtores de compoñentes industriais e distribuidores maioristas.
As opcións de materiais dispoñibles inclúen láminas laminadas APET , RPET , PETG , GAG e PET/PE . Cada material ten diferentes características de conformado, transparencia, resistencia á calor, selado, contido reciclado e custo.
Esta categoría céntrase principalmente en materiais en láminas e rolos PET subministrados como materias primas para o termoformado posterior. As bandexas, as cunchas e os recipientes para alimentos acabados pódense discutir por separado segundo o proxecto.
PET Especificacións da folla de termoformado
A seguinte táboa resume as opcións comúns de láminas de termoformado PET . As especificacións exactas dependen do material seleccionado, da profundidade de conformado, do produto acabado e da cantidade do pedido.
| Produto |
Lámina e rolo ríxidos PET para termoformado |
| Opcións de materiais |
APET , RPET , PETG , GAG , PET/PE e estruturas PET específicas do proxecto |
| Rango de espesor típico |
0,20–3,00 mm, dependendo do grao do material, da anchura e da aplicación |
| Formato de subministración |
Rolo ou folla cortada |
| Largura |
Largura personalizada baseada na capacidade de extrusión, o equipo de conformado e o volume do pedido |
| Tamaño da folla |
Lonxitude e anchura estándar ou personalizadas |
| Cor |
Cor transparente, translúcida, opaca, tintada ou personalizada |
| Acabado superficial |
Brillante, mate, texturizado, en relevo ou cuberto con película protectora |
| Tratamentos funcionais |
Antiembaiador, antiestático, antibloqueo, revestimento de silicona, tratamento Corona, tratamento de impresión e graos modificados por impacto seleccionados |
| Procesos de conformado |
Conformación ao baleiro, conformación a presión, conformación asistida por enchufe e conformación con moldes adaptados |
| Procesamento secundario |
Impresión, revestimento, laminación, corte con troqueles, dobrado, perforado e recorte |
| Grao de contacto con alimentos |
Dispoñible para aplicacións elixibles previa solicitude e suxeito aos requisitos do mercado de destino |
| contido reciclado |
Estruturas virxes PET , RPET ou personalizadas con contido reciclado suxeitas a especificación |
| Soporte de mostras |
Pódense discutir follas de mostra ou mostras de rolos para a súa conformación e avaliación da calidade |
| MOQ |
Depende do tipo de material, grosor, ancho, tratamento superficial, cor e embalaxe |
PET Materiais dispoñibles para termoformado
PET é unha familia de materiais en lugar dunha única calidade de lámina. Seleccionar a estrutura PET correcta é esencial para un conformado estable, un rendemento da peza acabada e un control de custos.
| do material |
Características principais |
Aplicacións típicas |
Consideracións de selección |
| APET |
Alta claridade, rixidez útil, bo brillo e rendemento de termoformado estándar rendible |
Bandexas para alimentos, cunchas de ameixa, tapas, blísteres, envases para venda polo miúdo e envases transparentes |
O estándar APET está destinado principalmente a envases a temperatura ambiente, refrixerados e convencionais, en lugar de aplicacións aptas para forno. |
| RPET |
Contén contido reciclado PET mantendo ao mesmo tempo unha claridade útil e un rendemento de termoformado. |
Bandexas alimentarias e non alimentarias, cunchas de plástico, envases para venda polo miúdo e proxectos centrados na sustentabilidade |
A cor, a turbidez, o control da contaminación e a idoneidade para o contacto con alimentos dependen do contido reciclado e da estrutura de produción. |
| PETG |
Excelente comportamento de conformado, alta resistencia ao impacto e idoneidade para formas máis esixentes |
Pezas embutidas, envases médicos, produtos de exposición, cubertas industriais e compoñentes complexos |
Normalmente custa máis que o estándar APET e debe avaliarse segundo os requisitos de aplicación e reciclaxe |
| GAG |
Estrutura TG coextruída PETG /A PET/PE que combina superficies PETG cun núcleo APET |
Termoformado profundo, envasado transparente, impresión e produtos que requiren un mellor comportamento de conformado |
As proporcións de capas e o comportamento de conformado deben axustarse ao produto acabado e ao equipo. |
| PET/PE |
PET capa estrutural laminada ou coextruída cunha capa de selado de PE |
Bandexas de alimentos termoselábeis, bandexas de carne, envases de charcutería e aplicacións seleccionadas de alimentos refrixerados |
Débese confirmar a compatibilidade da película de cuberta, a temperatura do selado, a resistencia ao despregamento e a estrutura de reciclaxe. |
| CPET |
PET cristalizado desenvolvido para envasado de alimentos a alta temperatura |
Bandexas para forno, comidas para avións, bandexas de panadería e envases de comidas preparadas |
Normalmente opaco ou menos transparente e require un proceso de formación e cristalización diferente |
Os compradores poden revisar as ofertas de HSQY follas APET, Follas RPET, follas PETG, follas GAG, PET/PE láminas laminadas e follas CPET.
Vantaxes principais das láminas de termoformado PET
Alta visibilidade do produto: as láminas transparentes APET , RPET , PETG e GAG permiten envases transparentes para venda polo miúdo e alimentos.
Rixidez útil: as láminas PET poden proporcionar soporte estrutural cun peso de material relativamente baixo.
Bo rendemento ao impacto: as calidades seleccionadas axeitadamente resisten as fendas durante o conformado, a manipulación e o transporte.
Versatilidade da termoformaxe: as láminas PET pódense formar en bandexas pouco profundas, cavidades profundas, blísteres, cunchas de ameixa, tapas e insercións.
Personalización de superficies: Hai dispoñibles calidades antivaho, antiestáticas, mates, de silicona, antibloqueo e tratadas con impresión.
Opcións de envasado de alimentos: pódense subministrar tipos de contacto con alimentos para aplicacións elixibles cando se especifiquen antes da produción.
Opcións de contido reciclado: as estruturas RPET poden soportar proxectos que requiren contido posconsumo ou reciclado PET .
Suministro de rolos e láminas: o material pódese configurar para liñas de conformado automático continuas ou equipos de corte de láminas.
Dimensións personalizadas: o grosor, a anchura, o diámetro do rolo, a lonxitude da folla e o envase pódense axustar aos requisitos de produción.
Aplicacións das láminas de termoformado PET
Bandexas e recipientes para comida
As láminas transparentes PET úsanse amplamente para fabricar bandexas e recipientes para froitas, verduras, produtos de panadería, ensaladas, comidas delicatessen, carne, marisco, confeitaría e produtos refrixerados.
O material correcto depende de se o envase usa unha tapa con bisagras, unha tapa separada, unha película estirable, unha película termoselada ou outro sistema de peche.
Envasado de cuncha
As láminas APET e RPET pódense termoformar en recipientes de tipo cuncha articulada para froitos do bosque, tomates, produtos de panadería, ferraxería, electrónica e bens de consumo.
Ao seleccionar o material, débense ter en conta a resistencia da bisagra, o deseño do peche, o apilamento, a ventilación e o rendemento antivaho.
Envasado en blíster
As follas PET pódense usar para blísteres de venda polo miúdo, blísteres con selo facial, blísteres atrapados, blísteres con láminas portaobjetos e envases protectores para electrónica, ferraxería, cosméticos, artigos de papelaría e produtos de consumo.
A profundidade do produto, os recortes, a anchura da brida, o método de selado da tarxeta e os requisitos antiestáticos inflúen na calidade axeitada da chapa.
Os materiais relacionados están dispoñibles a través de HSQY Categoría de follas de envasado en blíster PET .
Envasado de carne e marisco
As láminas PET e PET/PE pódense termoformar en bandexas ríxidas para carne fresca, carne procesada, aves, peixe e marisco.
Os proxectos que requiren selado por calor deben coincidir coa superficie da bandexa coa capa selante de película de tapa correcta. As aplicacións de alta barreira MAP ou VSP poden requirir unha estrutura multicapa baseada en EVOH en lugar da monocapa estándar PET .
Envases médicos e sanitarios
As follas PETG e PET seleccionadas pódense usar para bandexas de dispositivos, insercións protectoras e compoñentes de envasado médico onde a transparencia, a resistencia ao impacto e a consistencia dimensional son importantes.
Os proxectos médicos requiren unha validación específica da aplicación en canto a esterilización, limpeza, biocompatibilidade e condicións regulamentarias.
Bandexas para electrónica e industriais
As chapas antiestáticas ou condutivas PET pódense transformar en bandexas de compoñentes, bandexas de manipulación, insercións protectoras e embalaxes para conxuntos electrónicos.
A resistencia superficial, a limpeza, a tolerancia dimensional e o rendemento fronte ás descargas electrostáticas requiridos deben especificarse antes da produción.
Expositores e cubertas protectoras para venda polo miúdo
As láminas PETG , GAG e APET máis grosas pódense transformar en cubertas transparentes para pantallas, compoñentes para puntos de venda, carcasas de produtos, cubertas para máquinas e recintos industriais.
Como elixir a folla de termoformado PET axeitada
Definir o produto acabado
Comeza por identificar se o material se vai formar nunha bandexa para alimentos, unha tapa, unha cuncha, un blíster, unha bandexa industrial, unha cuberta para expositores ou outro produto. As diferentes aplicacións requiren diferentes propiedades de claridade, rixidez, impacto, superficie e selado.
Confirmar a profundidade de conformado
Os produtos superficiais adoitan usar o estándar APET ou RPET . As cavidades profundas, as esquinas estreitas, as relacións de estiramento difíciles ou as formas complexas poden beneficiarse do PETG , GAG , a conformación asistida por enchufe ou un deseño de molde modificado.
Selecciona o grosor correcto
O grosor do material debe seleccionarse segundo a profundidade conformada, o grosor da parede acabada, a carga do produto, os requisitos de apilado e as condicións de transporte previstas.
Seleccionar só polo grosor orixinal da chapa pode ser enganoso porque o material faise máis delgado a medida que se estira polo molde.
Determinar se é necesario o selado térmico
O estándar PET non sela automaticamente a cada película de tapa. As bandexas de alimentos seladas por calor poden requirir PET/PE , unha superficie revestida ou unha película de tapa deseñada especificamente para PET .
Confirmar a temperatura de servizo requirida
O transparente estándar APET xeralmente escóllese para envases de alimentos convencionais, refrixerados e a temperatura ambiente en lugar de para uso en forno.
As aplicacións que impliquen o recheo en quente, a pasteurización, o microondas, os fornos convencionais ou a exposición prolongada a altas temperaturas deben avaliarse empregando CPET , PP resistente á calor ou outro material axeitado.
Identificar o tratamento superficial necesario
Os envases de alimentos refrixerados poden requirir tratamento antivaho. Os produtos impresos poden requirir tratamento corona. O conformado automático pode requirir tratamento de silicona ou antibloqueo. Os envases de produtos electrónicos poden requirir un rendemento antiestático ou condutivo.
Especificar contido reciclado
Os compradores que requiran RPET deben indicar a porcentaxe de contido reciclado, as expectativas ópticas, as condicións de contacto cos alimentos, a tolerancia á cor e os requisitos do mercado de destino.
PET Proceso de termoformado
Selección de materiais: A calidade, o grosor, a anchura e o tratamento superficial do PET escóllense segundo o produto acabado.
Carga de láminas: Cárgase un rolo ou unha lámina cortada na termoformadora.
Quecemento: A lámina quéntase ata que alcanza unha condición de conformación axeitada sen cristalización excesiva, afundimento ou danos superficiais.
Conformado: o baleiro, a presión, unha axuda de tapón ou moldes adaptados estiran o material quente na forma requirida.
Arrefriamento: A peza formada arrefría mentres se mantén contra o molde para estabilizar as súas dimensións.
Desmoldeo: A peza libérase mediante tiro de molde, expulsión de aire ou asistencia mecánica.
Recorte: A malla formada córtase usando matrices de aceiro, ferramentas de perforación, ferramentas de metais combinados, equipos CNC ou outros sistemas de recorte.
Inspección: As pezas acabadas compróbanse para determinar o grosor da parede, a transparencia, as dimensións, as fendas, as mallas, a turbidez e os defectos superficiais.
Embalaxe: As pezas aniñáanse, cóntanse, ensacanse, empaquétanse e paletízanse para o seu envío.
Consideracións importantes sobre o proceso de termoformado
Temperatura da folla
A condición de conformado correcta depende da calidade PET , o grosor, o sistema de quentamento, a velocidade do ciclo e a relación de estiramento. Un quentamento excesivo pode causar afundimento, pegado, cristalización, turbidez ou zonas débiles, mentres que un quentamento insuficiente pode causar detalles deficientes e rachaduras.
Humidade do material
Os materiais PET poden absorber humidade durante o almacenamento. Se é necesario un secado previo depende do grao PET , o historial da folla, as condicións de almacenamento e o proceso de termoformado.
Se se producen burbullas, marcas superficiais ou perda de transparencia, os compradores deben revisar o almacenamento do material, a exposición á humidade e as recomendacións de secado para o grao específico.
Deseño de moldes
A profundidade do molde, o raio da esquina, o ángulo de desmoldeo, o tamaño do orificio de ventilación, o acabado superficial, o arrefriamento e o espazado das cavidades inflúen na distribución do material e na calidade da peza acabada.
Deseño de asistencia a enchufes
As axudas para tapóns poden mellorar a distribución do grosor da parede en cavidades máis profundas. O material, a temperatura, a velocidade, a forma e a folgura do tapón deben axustarse ao molde e á calidade PET .
Tempo de arrefriamento
Un arrefriamento insuficiente pode causar distorsión, contracción e apilamento inestable. Un arrefriamento excesivo aumenta o tempo de ciclo e o custo de produción.
Manexo web
A planitude do rolo, a tensión do bobinado, o aliñamento do núcleo, a curvatura da chapa e a electricidade estática poden afectar á precisión da alimentación automática e da indexación.
Problemas comúns de termoformado PET
| Problema |
Posibles causas |
Elementos a comprobar |
| Rede entre cavidades |
Afloxamento excesivo da chapa, espazado insuficiente entre as cavidades, xeometría afiada do molde ou quecemento desigual |
Perfil do quentador, espazado do molde, preestiramento e temperatura do material |
| Esquinas ou fondos finos |
Alta taxa de estiramento, mal deseño de asistencia de enchufe, quecemento excesivo ou grosor de chapa inadecuado |
Deseño do tapón, raio do molde, perfil de temperatura e calibre orixinal |
| Néboa ou branqueamento |
Calor excesivo, tensión, cristalización, danos superficiais ou material incompatible |
Tempo de quecemento, grao do material, velocidade de conformado e temperatura do molde |
| Burbullas ou marcas superficiais |
Humidade, contaminación, calor excesivo ou almacenamento inadecuado das láminas |
Estado do envase, recomendación de secado, axustes do quentador e limpeza do material |
| Rachaduras durante a conformación |
Calor insuficiente, esquinas afiadas, orientación excesiva, grao de baixo impacto ou chapa danada |
Temperatura de conformado, raios, selección de materiais e manipulación de chapas |
| Definición de parte deficiente |
Baixa temperatura da chapa, baleiro insuficiente, respiradoiros bloqueados ou arrefriamento prematuro |
Sistema de baleiro, orificios de ventilación, perfil de calefacción e arrefriamento do molde |
| As pezas adhírense ao molde |
Tiro insuficiente, temperatura excesiva, superficie do molde deficiente ou expulsión de aire inadecuada |
Desmoldeo, aire de liberación, arrefriamento e temperatura do material |
PET Rolos de termoformado vs. láminas cortadas
| Formato de subministración |
Principais vantaxes |
Información requirida |
| Rolo de follas PET |
Apto para liñas automáticas de termoformado continuo e produción de alto volume |
Largura, grosor, diámetro do núcleo, diámetro do rolo, peso máximo do rolo, dirección de enrolamento e requisitos de empalme |
| Cortar folla PET |
Apto para máquinas manuais, prototipos, conformado de pezas grosas, impresión e lotes de produción máis pequenos |
Lonxitude, anchura, grosor, cuadratura, película protectora e cantidade de palés da folla |
Os compradores que precisen material en rolo poden consultar as instrucións de HSQY rolos de folla PET.
Opcións de folla PET funcionais
Folla antiembaixador PET
O tratamento antivaho axuda a reducir as pequenas pingas de auga que poden obstruír a visibilidade do produto nos envases de alimentos refrixerados.
A durabilidade antivaho debe avaliarse segundo a temperatura de almacenamento, a humidade dos alimentos, o lado do revestimento e a duración do envasado.
Ver HSQY láminas antiembaixador PET.
Folla antiestática PET
Os tratamentos antiestáticos axudan a reducir a atracción de po e a acumulación de electricidade estática durante a conversión, o almacenamento e a manipulación de compoñentes.
Recuberto de silicona e antibloqueo PET
Os tratamentos de silicona e antibloqueo poden mellorar a separación das follas, o desenrolamento dos rolos, o desanillado e a alimentación automática.
O nivel de tratamento debe estar equilibrado cos requisitos de impresión, revestimento e selado.
Folla PET tratada contra o coronavirus
O tratamento Corona aumenta a enerxía superficial e pode mellorar a humectación da tinta, do revestimento e do adhesivo. Os compradores deben especificar a cara tratada e o nivel de tensión superficial requirido.
Folla mate e texturizada PET
As superficies mate e texturizadas poden reducir o brillo, mellorar a aparencia ou proporcionar un efecto táctil especializado para produtos industriais e de venda polo miúdo.
Láminas termoformadoras para contacto con alimentos PET
As calidades PET para contacto con alimentos pódense subministrar para bandexas de alimentos, cunchas, tapas, recipientes de panadería, envases de produtos agrícolas e outras aplicacións que cumpran os requisitos.
Os compradores deben especificar:
Tipo de comida
Contacto directo ou indirecto con alimentos
Tempo de contacto
Temperatura de almacenamento e uso
Condicións refrixeradas, conxeladas, de recheo en quente ou de requecemento
Alimentos graxos, ácidos, acuosos ou secos
País ou rexión de destino
Probas de declaración ou migración requiridas
Requisitos de contido virxe ou reciclado
Deberíase confirmar o cumprimento para a formulación exacta da resina, a estrutura de contido reciclado, o revestimento, o adhesivo e o envase acabado, en lugar de asumilo para cada folla PET .
PET Control de calidade de láminas de termoformado
Unha calidade estable da chapa axuda ás empresas de termoconformado a manter un rendemento consistente do quecemento, a indexación, o conformado, o recorte e a peza acabada.
Os elementos relevantes do control de calidade poden incluír:
Identificación e formulación de materiais
Espesor e tolerancia de espesor
Tolerancia de ancho de rolo ou folla
Planicidade da chapa e enrolamento de rolos
Transparencia, néboa e brillo
Consistencia da cor
Manchas negras, xeles, puntos cristalinos e contaminación
Rasgaduras superficiais e impresións de rolos
Rendemento da corona ou do revestimento
Rendemento antiembaiamento ou antiestático cando sexa necesario
Comportamento de conformado e distribución do grosor da parede
Estado da embalaxe e dos palés
PET Consideracións sobre a sustentabilidade e a reciclaxe da folla
PET recóllese e recíclase en moitos mercados e a folla RPET pode incorporar PET reciclado en novos envases e produtos termoconformados.
Non obstante, a reciclabilidade dun produto termoconformado acabado depende de máis cousas que a resina base.
Algúns factores importantes son:
Infraestrutura local de recollida e clasificación
Material transparente ou coloreado
Contido virxe ou reciclado
PETG ou outro contido de copoliéster
Capas de selado de PE
Capas de barreira, revestimentos e adhesivos
Etiquetas, tintas e películas adheridas
contaminación alimentaria
Dimensións mínimas aceptadas polas instalacións de clasificación
As declaracións ambientais deben basearse na estrutura completa do envase e nas directrices de reciclaxe do mercado de destino.
Opcións de láminas de termoformado personalizadas PET
HSQY ofrece soporte para proxectos personalizados de chapas e rolos PET para fabricantes de termoformado, empresas de envasado de alimentos, distribuidores e conversores industriais.
Tipo de material PET personalizado
Proporción personalizada de contido virxe e reciclado
Espesor e tolerancia personalizados
Ancho e peso do rolo personalizados
Lonxitude e anchura da folla personalizadas
Cores claras, matizadas ou opacas
Acabado brillante, mate ou texturizado
tratamento antivaho
Tratamento antiestático ou condutivo
Tratamento de silicona ou antibloqueo
Tratamento Corona para impresión
Película protectora nun ou ambos os lados
PET/PE capa de laminación ou selado
Diámetro de núcleo e rolo personalizados
Embalaxe personalizada de cartón e palés
Embalaxe e envío internacional
PET Embalaxe en rolos de follas
Os rolos PET pódense protexer con película de envoltura, papel kraft, protección de bordos e palés de exportación. A orientación do rolo e a estrutura do palé deben seleccionarse segundo o peso do rolo e o equipo de descarga.
Envasado de follas sueltas
As follas cortadas pódense apilar, envolver, protexer con táboas de esquina e embalar en palés de exportación. Pódese consultar a posibilidade de usar unha película protectora ou papel intercalado para superficies sensibles.
A cantidade de carga do contedor depende da densidade do material, o grosor, a anchura do rolo, o diámetro do rolo, as dimensións da folla, a altura do palé e os requisitos de destino.
Por que elixir HSQY como o seu provedor de láminas de termoformado PET ?
Hai varias opcións dispoñibles de materiais PET : APET , RPET , PETG , GAG , PET/PE e CPET .
Extrusión personalizada: Pódense axustar o grosor, o ancho, a cor, a superficie e a configuración do rolo.
Experiencia en envasado de alimentos: Hai materiais dispoñibles para bandexas, cunchas de ameixa, tapas, blísteres e outros produtos de envasado.
Tratamentos funcionais: Pódense comentar os tratamentos antivaho, antiestáticos, de silicona, antibloqueo e de impresión.
Virxe e subministración de RPET : Pódense avaliar diferentes estruturas de contido reciclado segundo o proxecto.
Formatos de rolo e folla: os materiais poden ser compatibles con liñas automáticas de alimentación por rolo e equipos de termoformado de follas sueltas.
Avaliación de mostras: Pódense preparar mostras para probas de conformado, impresión, selado e calidade visual.
Apoio á exportación: Dispoñemos de opcións de embalaxe personalizada, paletización e envío internacional.
Soporte de orzamentos B2B: as especificacións pódense revisar segundo o equipo, a aplicación, o custo obxectivo e a demanda anual.
Información requirida para unha cotización de lámina de termoformado PET
Para recibir unha cotización de fábrica precisa, proporcione a maior cantidade posible da seguinte información:
Tipo PET obrigatorio: APET , RPET , PETG , GAG , PET/PE ou outra estrutura
Produto acabado e aplicación
Espesor e tolerancia de chapa requiridos
Anchura do rolo ou dimensións da folla suelta
Diámetro do núcleo do rolo, diámetro máximo e peso máximo
Cor clara, tintada ou opaca
Superficie brillante, mate ou texturizada
Tratamento antiembaixador, antiestático, de silicona, antibloqueo ou corona
Requisito de contido virxe ou reciclado
Tipo de máquina de termoformado
Profundidade de conformado e debuxo do produto
Método de conformado por baleiro, presión ou asistencia por enchufe
Requisito de impresión, revestimento, dobrado ou corte con troquel
Requisitos de selado térmico e película de tapa
Requisitos regulamentarios ou de contacto con alimentos
Cantidade estimada de pedido e uso anual
Método de empaquetado requirido
Porto de destino ou enderezo de entrega
Preguntas frecuentes sobre as láminas de termoformado PET
Cal é a diferenza entre a folla PET e a folla de termoformado PET ?
A folla de termoformado PET fabrícase e contrólase para quentala e conformala en produtos tridimensionais. En xeral, a folla PET pode estar destinada á impresión, ao pregamento, á fabricación ou a outros usos e pode non proporcionar o mesmo rendemento de conformado.
Cal é o mellor material PET para bandexas de comida estándar?
O material transparente APET adoita seleccionarse para as bandexas de alimentos convencionais porque ofrece claridade, rixidez e un rendemento económico de termoformado. O material transparente RPET pódese considerar cando se require contido reciclado.
Cal é a mellor folla PET para a termoformación profunda?
PETG e GAG adoitan avaliarse para formas máis profundas ou complexas. A selección final depende da relación de estiramento, a xeometría do molde, o grosor, o tipo de máquina e os requisitos do produto acabado.
Pódese usar a folla APET nun forno?
O material transparente estándar APET non está deseñado para o seu uso en fornos convencionais. As bandexas de alimentos aptas para forno normalmente requiren CPET ou outro material validado especificamente para a temperatura requirida.
Pódense quentar as láminas termoformables PET no microondas?
Unha lámina PET non se debe describir como apta para microondas a menos que se probasen e aproben a estrutura exacta do material, o produto moldeado, a carga de alimentos, a temperatura e o tempo de quecemento.
É preciso secar a folla PET antes do termoformado?
Os requisitos de secado varían segundo o tipo de PET , o método de produción da lámina, o historial de almacenamento e o proceso de conformado. Siga as recomendacións técnicas para o grao seleccionado e investigue a humidade se aparecen burbullas, néboa ou marcas superficiais.
Pódese subministrar a folla PET en rolos?
Si. A folla de termoformado PET pódese subministrar en rolos para liñas de conformado automáticas. Os compradores deben indicar o ancho, o grosor, o diámetro do núcleo, o diámetro do rolo, o peso do rolo e os requisitos de enrolamento.
Pódese subministrar a folla PET como follas sueltas?
Si. As láminas cortadas pódense subministrar para a conformación de grosor groso, a creación de prototipos, a impresión, as máquinas de conformación manual e as aplicacións que requiren dimensións de lámina fixas.
Pódese selar con calor a lámina de termoformado PET ?
O selado térmico depende da superficie PET e da capa selante da película de tapa. Poden ser necesarias láminas laminadas PET/PE ou estruturas PET especialmente revestidas para un selado fiable das bandexas.
Cal é a diferenza entre APET e RPET ?
APET describe unha lámina amorfa PET , mentres que RPET identifica unha lámina PET que contén PET reciclado. Unha lámina RPET pode ter unha estrutura amorfa, pero inclúe un nivel específico de contido reciclado.
Cal é a diferenza entre APET e PETG ?
APET xeralmente escóllese para envases transparentes rendibles e conformado convencional. PETG normalmente proporciona un conformado máis sinxelo e un mellor rendemento para formas máis profundas ou complexas, pero pode ter un custo de material máis elevado.
Que é a folla GAG ?
GAG adoita ser unha lámina coextruída TG PETG /A PET/PE . As capas exteriores PETG melloran a conformación e o comportamento da superficie, mentres que o núcleo APET axuda a controlar o custo do material.
A folla antivaho PET é permanente?
O rendemento antivaho depende do tipo de tratamento, do lado do revestimento, da humidade, da temperatura e da duración do almacenamento. Os compradores deben probar a lámina coas condicións reais do alimento e do envase.
Pódense imprimir as follas PET antes do termoformado?
Si. As follas PET seleccionadas pódense imprimir antes do moldeado, pero débese ter en conta a distorsión da ilustración, a flexibilidade da tinta, o tratamento da superficie, a profundidade de moldeado e o rexistro. Recoméndanse probas de produción.
Pódese usar PET reciclado para envasar alimentos?
As estruturas RPET elixibles pódense usar para o envasado de alimentos cando o material, a fonte de contido reciclado e a construción cumpren cos requisitos do mercado de destino aplicables. Débese confirmar a documentación para o produto exacto.
Os produtos termoconformados PET son reciclables?
Os produtos PET poden ser reciclables onde exista unha infraestrutura de recollida e reciclaxe axeitada. A aceptación real depende da cor, as etiquetas, os revestimentos, o contido PETG , as capas de PE, a contaminación e as normas locais de reciclaxe.
Que causa as marcas brancas despois do termoconformado PET ?
As marcas brancas poden ser o resultado de tensión, estiramento excesivo, baixa temperatura de conformado, esquinas afiadas do molde, cristalización ou danos no material. Débense revisar os axustes do quentador, os raios, a velocidade de conformado e o grao do material.
Cal é o MOQ para as láminas de termoformado PET ?
A cantidade mínima de pedido depende do tipo PET , grosor, ancho, cor, proporción de contido reciclado e tratamento funcional. As especificacións claras estándar normalmente teñen requisitos máis flexibles que as cores ou os revestimentos personalizados.
Podo solicitar mostras de follas PET antes de facer o pedido?
Si. Pódense solicitar mostras para termoformado, impresión, selado por calor, antiembalagem, antiestático e avaliación da calidade visual. Indique o grosor, o material e a aplicación requiridos ao solicitar mostras.
Que información se necesita para recomendar unha folla PET ?
Indique o produto acabado, o grosor da lámina, o tamaño do rolo ou da lámina, a profundidade de conformado, o tipo de máquina, a temperatura de servizo, o requisito de selado, o tratamento superficial, a demanda anual e o mercado de destino.
Solicitar un orzamento para unha lámina de termoformado de PET
Buscas un fabricante de láminas de termoformado PET , un provedor de rolos APET , un maiorista de láminas RPET ou material PET/PE personalizado para envasado de alimentos?
Ponte en contacto con HSQY para solicitar recomendacións de materiais, especificacións técnicas, mostras, dimensións personalizadas, prezos de fábrica e información sobre envíos internacionais.
Solicitar un orzamento