Obtén película de tapa termoselábel para comidas refrixeradas, conxeladas e listas para forno. HSQY adapta o grao da película e o formato do rolo á túa CPET bandexa liña de selado e proceso de recalentamento.
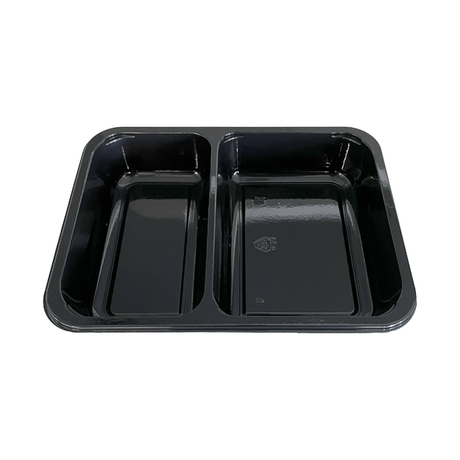
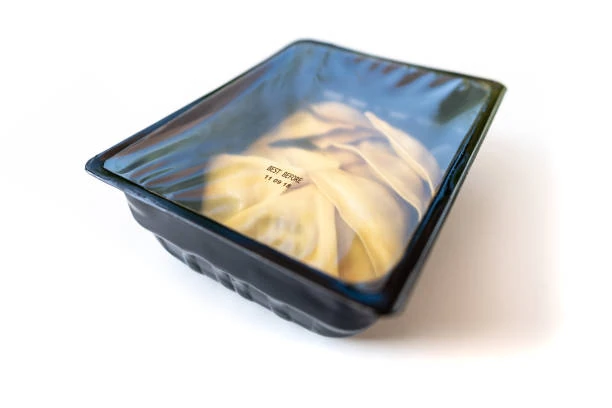
A película de tapa CPET bandexa é un rolo flexible que se sela termosellable ao bordo dun tereftalato de polietileno cristalino ( CPET ) alimentario bandexa . HSQY subministra películas PET revestidas e con base BOPET , así como laminados PET/PE , para superficies bandexa cualificadas. A película pódese especificar para un desprendimento controlado, un peche máis forte, claridade antivaho ou barreira de gases.
Comeza coa superficie de selado do bandexa e, a seguir, especifica como se almacenará, quentará e abrirá o paquete. Confirma a compatibilidade no teu bandexa real e na liña antes de comprometerte con volumes de produción.
Envía as especificacións actuais da película ou a etiqueta do rolo, un bandexa sen selar e o modelo da seladora. Describe o que queres mellorar, como fugas, pelado irregular ou seguimento da película.
Planificar unha proba en liña ↘Comeza co material e a brida bandexa , o tipo de alimento, o almacenamento e o ciclo de cocción. Decide como debe ventilarse e abrirse o envase antes de seleccionar unha película.
Comprobar a calefacción e a ventilación ↘
Comparte o teu obxectivo de vida útil, as ilustracións ou os límites da bobinadora para que HSQY poida revisar a estrutura da película e as especificacións do rolo.
Escolla o comportamento de apertura independentemente da capacidade de quecemento da película. Comprobe o selado durante o almacenamento, o transporte e o ciclo de quecemento previsto.
| Tipo de selo | Como se abre | Cando avalialo |
|---|---|---|
| Fácil de pelar | Tirar dunha lingüeta despegable con forza controlada. | Comidas no comercio minorista ou de catering onde os consumidores abren o envase a man. |
| Peladura de liberación de calor | Mantén o selo en frío e libérase máis facilmente despois do ciclo de quecemento validado. | Comidas conxeladas e listas para o forno. Comprobe a separación e o selado en quente no envase cheo. |
| Peche o selo. | Crea unha unión máis forte. O envase acabado pode requirir cortes ou perforacións. | Comidas ou envases con salsas que precisan un peche máis forte na distribución. |
Emprega unha película de tapa avaliada para o ciclo de forno previsto e validada co bandexa e o alimento específicos. A película e bandexa teñen os seus propios límites térmicos. Para envases aptos para forno dual, valida os ciclos de forno convencional e microondas por separado.
Confirma se o envase rematado require retirada, despegado, perforación, unha saída de vapor integrada ou cocción sen aclarado. Basea as instrucións para o consumidor na proba do envase cheo.
Emprega estes valores de referencia para a túa solicitude de cotización. Confirma as dimensións finais, as tolerancias, o pedido mínimo e o prazo de entrega para o grao seleccionado.
| Especificación de referencia de parámetros | HSQY |
|---|---|
| Estruturas de películas | Película revestida baseada en PET , BOPET revestida, BO PET/PE , PET/PE e estruturas de alta barreira específicas do proxecto. |
| Grosor | Dispoñible en grosores de 20 a 100 μm, dependendo do grao da película. Os grosores habituais son de 25 a 60 μm. |
| Dimensións do rolo | Larguras de 150, 230, 250 e 280 mm e lonxitudes de 500 m para rolos seleccionados. Corte, lonxitude, diámetro interior do núcleo, diámetro exterior máximo do rolo e dirección de bobinado personalizados por proxecto. |
| Selado e acabado | Fácil de despegar, despegable con liberación de calor ou selado con peche. Impresión transparente ou personalizada. Opcións antivaho, resistencia á perforación e alta barreira segundo o grao. |
| Temperatura de aplicación | As calidades seleccionadas pódense desenvolver para aplicacións nun rango aproximado de −45 °C a 220 °C. Confirme os límites da calidade, o tempo de exposición e o rendemento do envase cheo. |
| Equipamento | Os rolos pódense especificar para seladoras manuais, semiautomáticas, rotativas ou totalmente automáticas bandexa . |
| Pedido mínimo | Aproximadamente de 500 a 1000 kg por especificación. A estrutura, a impresión e a personalización inflúen no mínimo cotizado. |
| Prazo de entrega de produción | Aproximadamente de 10 a 20 días hábiles despois da especificación final e da confirmación do pedido. |
HSQY pode revisar conxuntamente os requisitos de bandexas , a película de tapa e o selador. Emprega a proba para acordar os criterios de aceptación antes de realizar un pedido ao por maior.
Comparte o provedor bandexa , o SKU, as dimensións, o ancho e o acabado da brida e calquera revestimento ou contido reciclado. Envía un bandexa físico se se descoñece a capa de selado.
Na súa máquina, confirme a orientación da película, a temperatura, o tempo de permanencia e a presión á velocidade de produción. Comprobe o contacto das ferramentas, o seguimento da película e a limpeza das bridas.
Medir a resistencia ao pelado e ao selado, as fugas, as perforacións e a integridade da película despois do almacenamento, o transporte e o requentamento. Acordar documentos específicos para cada grao e tolerancias de rolos.
Defina o rango de forza de desprendimento obxectivo, o método de proba de fugas e a velocidade da liña. Rexistre cando realizar a proba, como despois de conxelar, transportar ou requentar. Pregunte que lonxitude de mostra está dispoñible para a súa máquina.
Encha o bandexa , comprobe se a brida ten restos de comida, aceite ou humidade e coloque o lado selante da película contra o bandexa . A ferramenta de selado aplica calor e presión durante o tempo de permanencia establecido. Deixe que o selo se desenvolva mentres arrefría e, a seguir, corte ou rebobine a banda segundo a súa máquina e inspeccione o paquete rematado.
Para selos débiles, comprobe primeiro a orientación da película, o contacto das ferramentas e a limpeza das bridas. Para roturas, comprobe a forza de desprendemento, o calibre da película e o deseño das lingüetas. Para fugas, comprobe as esquinas e os canais, as gretas e os furados bandexa . Comprobe o ciclo de cocción e a unión laminada se a película se contrae ou se delamina. O inchazo durante o quecemento require unha revisión da ventilación e das instrucións do envase acabado.
O tratamento antivaho axuda a que a humidade se estenda nunha capa transparente. Proba o lado tratado coa temperatura de recheo, a velocidade de arrefriamento e as condicións de almacenamento refrixerado reais. Para os envases en atmosfera modificada ( MAP ), especifica a mestura de gases e os obxectivos de transmisión de osíxeno e vapor de auga (OTR e WVTR). Comproba a barreira compatible bandexa , a continuidade do selo, o osíxeno residual e a vida útil do envase cheo.
Para a película de tapa impresa, comparte ilustracións editables, cores, ancho do rolo, lonxitude de repetición, marcas de rexistro, orientación do lado do desenrolado e do selado. Confirma a idoneidade da tinta e do adhesivo para as condicións de contacto con alimentos, almacenamento e quecemento previstas.
Indique o mercado de destino, o tipo de alimento, o tempo e a temperatura de contacto e se a película está impresa. Solicite as declaracións e a documentación das probas de migración aplicables para a construción e as condicións de uso indicadas.
Comprobe o bandexa e a película xuntos segundo os requisitos locais de recollida, clasificación e reciclaxe. As capas da película, os revestimentos, as tintas e os adhesivos poden afectar á aceptación. Unha declaración de biodegradabilidade require probas do material exacto e da norma de proba aplicable.
Acordar as comprobacións pertinentes de calibre, ancho da banda, lonxitude do rolo, diámetro do núcleo e exterior, bobinado, aspecto e rendemento do selado ou desprendimento. Incluír comprobacións de barreira, antivaho, perforación, rexistro de impresión e unión de laminación cando se especifique.
Pregunta polas bolsas interiores protectoras, a protección do extremo do rolo, as etiquetas de lote, as caixas de exportación e o embalaxe en palés. Garda os rolos na súa embalaxe orixinal nun lugar limpo e seco, lonxe da luz solar directa, da calor e da humidade.
Respostas sobre compatibilidade con bandexa , cociña, resolución de problemas e pedidos ao por maior.
Axuste da película e especificacións de rolos
A compatibilidade da película depende da superficie exacta da brida. A formulación da bandexa, o contido reciclado e os revestimentos poden afectar a unión. Usa a SKU bandexa ou unha mostra física para cualificar a película no teu selador.
As estruturas típicas inclúen laminados revestidos termoselábeis PET , revestidos BOPET e PET/PE . A capa de revestimento ou selante selecciónase para que coincida co CPET bandexa e o rendemento de selado e calor requirido.
O habitual é aproximadamente de 25 a 60 μm. HSQY ofrece de 20 a 100 μm, dependendo do grao da película.
As larguras estándar seleccionadas son 150, 230, 250 e 280 mm. HSQY pode cortar película para adaptala á seladora, á disposición da ferramenta e ás posicións bandexa .
Os rolos estándar seleccionados son de 500 m. As lonxitudes personalizadas dependen do calibre, do peso do rolo e do diámetro máximo do rolo da seladora.
Calefacción, almacenamento e apertura
Só deixe a película posta se o grao seleccionado e o envase cheo foron validados para ese uso. Dependendo do envase, o quecemento pode requirir perforar, retirar unha esquina, retirar a película ou deixala posta cun ventilador cualificado.
Usa unha película apta para microondas validada coas túas instrucións de bandexa , comida, potencia, tempo de quecemento e liberación de vapor.
Empregar un produto de calidade específica para fornos convencionales e cualificado para a temperatura, a duración da cocción e a carga bandexa previstas. Comprobar os datos técnicos da película e os resultados da proba de envase cheo para coñecer as condicións aprobadas.
A película de tapa apta para forno dual é un grao especificado tanto para o seu uso en microondas como en forno convencional. Cualifique ambos ciclos de quecemento no envase acabado.
Si, cun filme cualificado para conxelación. Verifique a flexibilidade do filme, a integridade do selado e a resistencia aos impactos e ás perforacións despois da conxelación, o transporte e a desconxelación.
Está deseñado para manter un selo seguro en cámaras frigoríficas e liberarse máis facilmente despois dun ciclo de quecemento definido. Valide o comportamento de liberación na comida real e bandexa .
Ábrese facilmente a man con forza controlada. O selo de peche forma unha unión máis forte e pode requirir cortes ou perforacións para abrir.
O vapor pode acumularse máis rápido do que escapa. Avalía como se ventila o envase acabado e verifica as instrucións de quecemento axeitadas co provedor da película e do bandexa .
Rendemento e personalización
Si, cun grao de alta barreira cualificado e unha barreira compatible bandexa . Verifique a transmisión de osíxeno, a retención de gas, o selado hermético e a vida útil usando o produto e a mestura de gas que pretende envasar.
Considere o uso de produtos antivaho cando a condensación oculte os produtos refrixerados, especialmente despois do recheo e arrefriamento en quente. Probe o tratamento á temperatura e duración de almacenamento previstas.
Certos graos poden tolerar graxa ou humidade limitadas. Manteña a brida limpa sempre que sexa posible e probe o selo co tipo e a cantidade de contaminación esperados na súa liña.
Comprobe se hai residuos na brida, un selo ou canle incompleto, engurras ou perforacións da película e gretas no bandexa . Verifique a compatibilidade da película e a configuración de selado da máquina.
Unha forza de selado excesiva, un calibre baixo da película, danos na película ou unha lingüeta despegable de tamaño insuficiente poden facer que a película se rache. Probe o despegamento a través da xanela de selado e á temperatura de apertura prevista.
Si. Especifique a superficie da brida, o comportamento de apertura desexado e a temperatura de apertura. Acorde un rango de forza de desprendimento aceptable usando unha mostra selada bandexa .
Si. HSQY pode citar logotipos, instrucións de cocción, códigos e marcas de rexistro. Proporcione a ilustración, a repetición, o formato do rolo e as condicións de uso para a revisión de impresión e laminación.
Depende da construción da película e bandexa e da infraestrutura local de reciclaxe. Confirma a aceptación do envase exacto, especialmente cando a tapa contén PE ou outra capa de polímero.
Os tipos convencionais PET , BOPET e PET/PE non teñen ningunha declaración xeral de biodegradabilidade. Calquera declaración deste tipo require probas do material exacto segundo un estándar de ensaio recoñecido.
Pedidos e probas de liña
O mínimo de referencia é de aproximadamente 500–1000 kg por especificación. Confirme o MOQ indicado para a estrutura da película, a impresión e calquera requisito térmico ou de barreira.
O tempo de produción de referencia é de aproximadamente 10 a 20 días laborables despois de que se confirmen as especificacións da película e o pedido. Solicite unha estimación de entrega para o seu destino.
Si. Fale con HSQY sobre a dispoñibilidade de rolos de mostra ou de proba e indique as dimensións do seu rolo, o modelo de seladora e as condicións de almacenamento e quecemento previstas.
Comprobe o axuste da película bandexa , a resistencia do selado, a forza de desprendimento e as fugas na súa liña. Volva comprobar despois dos ciclos de almacenamento, transporte e requentamento relevantes. Valide a liberación de vapor, a integridade da película e a documentación de contacto con alimentos específica do grao.
Envía a HSQY a túa solicitude e os requisitos do rolo para a selección do grao, a dispoñibilidade de mostras e os prezos ao por maior.
Atopemos a solución plástica axeitada