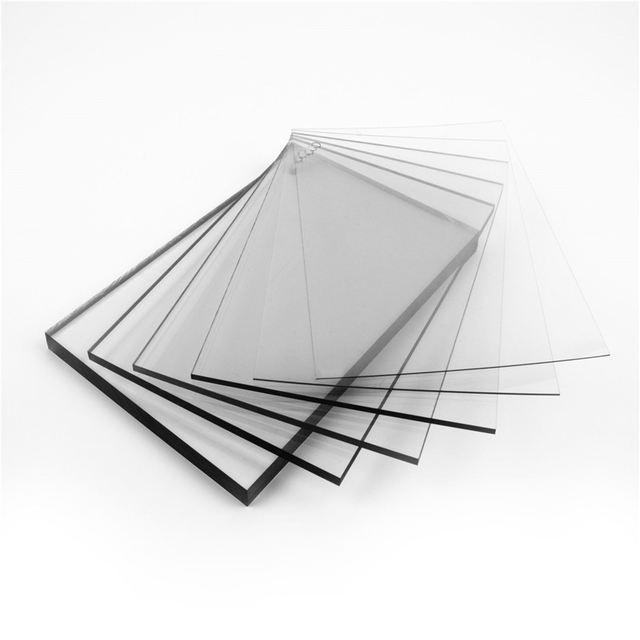
0.5mm Travidebla PETG-folio por Skribotabla Vakua Formado
HSQY 0.5mm travidebla PETG folimaterialo estas travidebla glikol-modifita kopoliestero folimaterialo evoluigita por surtabla vakua formado, termoformado, prototipoj, travidebla pakado, ŝablonoj kaj malpezaj formitaj komponantoj.
Kun nominala dikeco de 0,5 mm, aŭ 500 mikrometroj, PETG provizas utilan ekvilibron inter travidebleco, forteco kaj fleksebleco por malprofundaj ĝis mezprofundaj vakuoformitaj partoj. Specialaj dimensioj de folimaterialo povas esti diskutitaj laŭ la krampokadro kaj uzebla formadareo de la vakuoformmaŝino de la kliento.
HSQY ankaŭ liveras PETG en pli grandaj folimaterialo kaj ruloj. Aktualaj produktaj informoj listigas rulajn larĝojn de proksimume 110mm ĝis 1280mm, folimaterialo formatojn inkluzive de 915 × 1220mm kaj 1000 × 2000mm, kaj aliajn PETG dikecojn de proksimume 0,15mm ĝis 7mm.
Por surtabla vakuo-formada ekipaĵo, ĉiam konfirmu la bezonatan folimaterialo kaj larĝon antaŭ ol mendi. Maŝina kongruo dependas de la faktaj dimensioj de la krampo-kadro kaj uzebla formada areo, anstataŭ nur la dikeco de PETG .
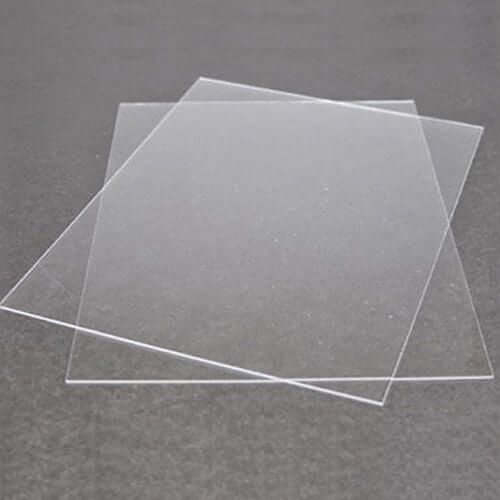
0.5mm PETG Vakue Formantaj Foliaj Bildoj

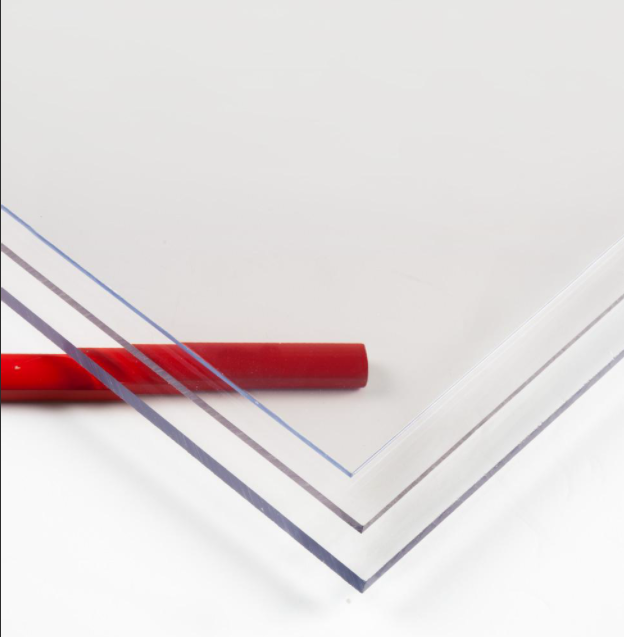
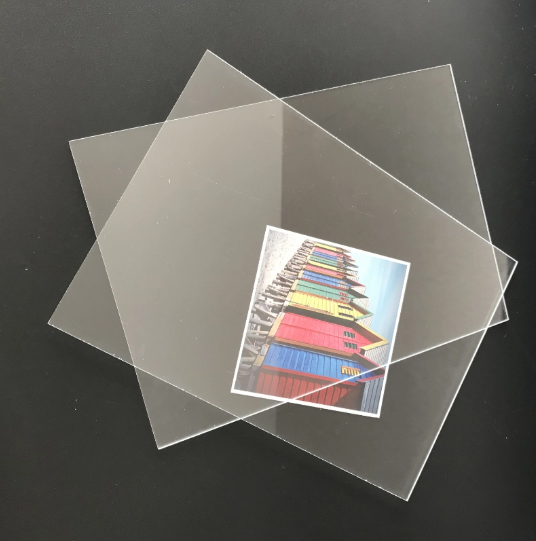
0.5mm Travidebla PETG-folio

PETG-folio por Vakuoformado

Vakue Formita PETG Komponanto
Kio estas PETG-folio por Vakuoformado?
PETG estas glikol-modifita kopoliestero parenca al PET . La glikol-modifo reduktas kristaliĝon dum normala prilaborado kaj helpas taŭgajn gradojn de PETG konservi travideblecon dum varmiĝo kaj formado en tridimensiajn formojn.
En vakua formado, la PETG folimaterialo estas fiksita, varmigita ĝis sufiĉe mola kaj poste tirata kontraŭ muldilon uzante negativan premon. Post malvarmigo, la formita komponanto estas liberigita kaj tajlita al la dezirata formo.
PETG estas vaste konsiderata por vakuo-formadaj aplikoj ĉar taŭgaj gradoj kombinas klarecon, durecon kaj la kapablon reprodukti ŝimdetalojn sen la fragila rompokonduto asociita kun iuj travideblaj rigidaj plastoj.
0.5mm Travidebla PETG-folio Specifoj
| Proprieta |
Aktuala Specifo |
| Produkta Nomo |
0.5mm Travidebla PETG-folio por Vakua Formado |
| Materialo |
PETG / Glikol-Modifita Kopoliestero |
| Elstara Dikeco |
0,5mm / 500μm |
| Aliaj Referencitaj Dikecoj |
Proksimume 0,15 mm-7 mm, depende de folimaterialo aŭ rulformato kaj apliko |
| Larĝo de la rulo |
Proksimume 110mm-1280mm |
| Norma Folia Grandeco |
915 × 1220mm |
| Norma Folia Grandeco |
1000 × 2000mm |
| Skribotabla Maŝina Tranĉgrandeco |
Laŭmenda laŭ la dimensioj de la krampo-kadro; maŝina kongrueco devas esti konfirmita antaŭ tranĉado |
| Koloro |
Klara; personecigitaj koloroj laŭ grado kaj kvanto |
| Denseco |
La nuna fonto listigas proksimume 1,27-1,29 g/cm⊃³; |
| Paka Kvanto |
Nunaj produktaj fontreferencoj 35 folimaterialo s po pakaĵo; finaj folimaterialo dimensioj kaj pakspecifoj devus esti konfirmitaj. |
| Proviza Formato |
Laŭmendaj tranĉitaj folimaterialo -oj, normaj folimaterialo -oj kaj ruloj |
| Protekta Maskado |
Unuflanka aŭ duflanka maskado povas esti diskutita laŭ la formato folimaterialo kaj la formadprocezo. |
| Ĉefa Procezo |
Vakuoformado, termoformado, tranĉado, ŝtanctranĉado, borado, vojigado kaj elektitaj pres- aŭ ligprocezoj |
| MOQ |
1000 kg laŭ aktualaj produktaj informoj |
| Referenca Limtempo |
Proksimume 7-15 tagojn post specifo kaj konfirmo de deponejo, depende de produktadhoraro |
| Referenca Produktadkapacito |
Aktualaj produktaj informoj referencas proksimume 50 tunojn tage; planado devus esti konfirmita por la preciza specifo |
PETG Teknika Datumfolio
La jenaj PETG datumoj folimaterialo estas konservitaj de la originala produkta paĝo. Konfirmu, ke la dokumento validas por la preciza PETG rezingrado, dikeco kaj produktada specifo antaŭ ol uzi la valorojn por inĝenieraj aŭ reguligaj decidoj.
Kial 0.5mm PETG estas uzata por surtabla vakua formado
Malpeza Startmezurilo
0,5mm komenca folimaterialo estas sufiĉe maldika por ke multaj malgrandaj vakuo-formmaŝinoj varmigu efike, samtempe provizante utilan korpon por malpezaj formitaj komponantoj.
Klara Produkta Videbleco
Klara PETG estas utila por travideblaj muldiloj, prototipaj kovriloj, pakaĵoj kaj ekranoj, kie videbleco tra la formita parto estas grava.
Detala Muldila Reproduktado
Taŭgaj gradoj PETG povas reprodukti relative detalan ŝimgeometrion kiam folimaterialo hejtado, vakuonivelo, ŝimventolado kaj formadkondiĉoj estas ĝuste kontrolitaj.
Utila Forteco por Prototipado
PETG provizas utilan reziston al fendado dum multaj formado-, pritondado- kaj fabrikado-operacioj, igante ĝin praktika por prototipaj kaj mallongdaŭraj vakuo-formadaj aplikoj.
Kiel Vakuumi Formon 0.5mm PETG-folio
1. Tranĉu la PETG laŭ la grandeco de la maŝina kadro
Mezuru la bezonatan longon kaj larĝon de la maŝino folimaterialo . La krampokadro devas teni la folimaterialo sekure ĉirkaŭ la plena perimetro antaŭ varmigo.
2. Kontrolu Protektan Maskadon
Forigu la protektan filmon de surfacoj, kiuj estos eksponitaj al formadvarmo, krom se la maskanta provizanto specife konfirmas, ke la protekta filmo taŭgas por termoformado.
3. Fiksu la tukon egale
Neegala fiksado povas kaŭzi, ke la folimaterialo glitu aŭ distordiĝu dum ĝi moliĝas. Kontrolu, ke la PETG estas centrita kaj retenita ĉirkaŭ la tuta kadro.
4. Varmigu la PETG unuforme
Unuforma hejtado estas kritika. La ĝusta agordo de la hejtilo kaj la hejtigtempo dependas de la grado PETG , dikeco, tipo de hejtilo, distanco de la hejtilo kaj ĉirkaŭaj kondiĉoj.
5. Apliku Vakuon
Post kiam la PETG atingas la ĝustan forman kondiĉon, apliku vakuon tiel ke la moligita folimaterialo sekvas la ŝimsurfacon. Adekvata ŝimventolado estas grava por reprodukti malgrandajn detalojn.
6. Malvarmigu Antaŭ Eldono
Lasu la formitan PETG sufiĉe malvarmiĝi antaŭ ol elpreni ĝin el la muldilo. Tro frua liberigo de la parto povas kaŭzi distordon.
7. Tajlu kaj Inspektu
Tajlu troan materialon kaj inspektu murdikecon, klarecon, angulojn, surfacan aspekton kaj dimensian stabilecon antaŭ ol aprobi la formadan aranĝon.
PETG Vakuoforma Temperaturo
La ĝusta formadtemperaturo PETG dependas de la preciza rezingrado, dikeco folimaterialo , hejtildezajno, formadprofundo kaj maŝinciklo.
Ne kopiu unu universalan formadtemperaturon de alia marko PETG . Malsamaj formuloj PETG kaj maŝinhejtiloj povas postuli malsamajn procezajn agordojn.
Por nova projekto, komencu de la prilabora gvidlinio donita por la preciza grado PETG kaj optimumigu la varmigtempon per formadoprovoj. Registru la agordojn, kiuj produktas unuforman sinkadon, bonan detalreprodukton kaj akcepteblan dikecon de la finita muro.
Ĉu PETG bezonas antaŭsekigon antaŭ vakua formado?
Multaj termoformaj PETG gradoj povas esti formitaj sen aparta antaŭsekiga paŝo kiam la materialo estis konvene fabrikita, pakita kaj stokita.
Tamen, ' PETG neniam bezonas sekigadon' ne estu traktata kiel universala regulo. Sekvu la teknikajn gvidliniojn por la preciza PETG rezino kaj kontrolu la materialan staton, la integrecon de la pakaĵo kaj la stokadhistorion antaŭ formado.
Kiel Formada Profundo Afektas 0.5mm PETG
Kiam plata PETG folimaterialo estas tirita super muldilo, la materialo streĉiĝas kaj fariĝas pli maldika. Ju pli profunda la tiriĝo, des pli granda la ebla redukto de la loka murdikeco.
Komenca dikeco de 0,5 mm folimaterialo povas do taŭgi por malprofundaj kaj mezprofundaj partoj, sed eble ne provizos sufiĉan dikecon de la finita muro por profunda komponanto postulanta signifan rigidecon aŭ ŝarĝreziston.
Provizu la longon, larĝon, alton, angulan radiuson kaj fleksan angulon de la ŝimo kiam vi petas materialan rekomendon.
Kio Influas la Kvaliton de Vakuoformado per PETG ?
| Faktoro |
Efiko sur Formado |
| Foliodikeco |
Determinas disponeblan materialon por streĉado kaj dikecon de la finita muro |
| Hejta Uniformeco |
Neegala varmigo povas kaŭzi sulkojn, teksaĵon, lokan maldikiĝon aŭ malbonan ŝimdifinon |
| Alteco de ŝimo |
Pli granda alteco ĝenerale pliigas materialan streĉiĝon |
| Angula Radiuso |
Tre akraj anguloj povas kaŭzi lokalizitan maldikiĝon kaj malbonan materialan distribuon |
| Skiza Angulo |
Adekvata trablovo helpas parton liberiĝi el la muldilo |
| Vakua Nivelo |
Nesufiĉa vakuo povas redukti detalreproduktadon |
| Ŝima Ventolado |
Taŭgaj ventotruoj helpas forigi kaptitan aeron el detalaj ŝimaj areoj |
| Malvarmigo |
Forigi la parton antaŭ sufiĉa malvarmigo povas kaŭzi deformadon |
PETG-folio por Skribtablaj Vakuo-Formaj Maŝinoj
Malsamaj surtablaj vakuo-formaj maŝinoj uzas malsamajn krampo-kadro-dimensiojn. Aĉetantoj devas provizi la precizan maŝinmodelon aŭ la bezonatan plastan longon kaj larĝon antaŭ ol mendi laŭmendan tranĉitan PETG folimaterialo
HSQY povas diskuti laŭmendan tranĉadon el pli grandaj PETG folimaterialo s aŭ rulmaterialo, por ke la dimensioj folimaterialo kongruu kun la maŝino de la kliento. Dikeca toleremo, longa toleremo, larĝa toleremo kaj pakkvanto devas esti konfirmitaj en la oferto.
Se necesas kongrueco kun nomita maŝinmarko, sendu la precizan maŝinmodelon kaj framdimensiojn. Kongrueco estu kontrolita per dimensioj kaj formadprovoj anstataŭ supozita nur per la produktnomo.
PETG kontraŭ HIPS kontraŭ ABS por Vakua Formado
| Materialo |
Ĉefa Avantaĝo |
Tipa Vakuo-Forma Uzo |
| PETG |
Alta travidebleco kaj utila forteco |
Klara pakado, travideblaj muldiloj, kovriloj, prototipoj kaj ekranaj komponantoj |
| HIPS |
Ekonomia kaj ofte uzata por ĝenerala termoformado |
Prototipaj enfermaĵoj, pletoj , ekranoj kaj opakaj formitaj partoj |
| ABS |
Bona ekvilibro inter rigideco kaj efikefikeco |
Ĉasioj, ekipaĵkovriloj kaj pli rigidaj vakuo-formitaj komponantoj |
Aplikoj de 0.5mm PETG Vakue Formiĝanta Folio
Produktaj Prototipoj
Skribabla vakua formado permesas al dizajnistoj kaj fabrikantoj krei travideblajn prototipajn ŝelojn kaj kovrilojn sen tuj investi en grandvolumenajn formadajn ilojn.
Propra Blister-Pakado
Klara PETG povas esti formita en travideblajn pakajn kavaĵojn por produktaj specimenoj, podetalaj ekspozicioj kaj prototipaj veziketaj pakaĵoj, kie la videbleco de la produkto estas grava.
Ĉokoladaj kaj Manĝaĵaj Muldiloj
Manĝaĵ-kontaktaj muldiloj postulas gradon PETG kun aplikebla manĝaĵ-kontakta dokumentado. Ne supozu, ke ĉiu industria PETG folimaterialo taŭgas por rekta manĝaĵ-kontakto.
Modelkreado kaj Apogiloj
PETG uzeblas por modelkomponantoj, travideblaj ŝeloj, helicaj partoj kaj aliaj malgrand-volumenaj formitaj produktoj faritaj per kompakta vakuo-formada ekipaĵo.
Travideblaj Kovriloj kaj Gardistoj
Malpezaj kovriloj, ŝildoj kaj ekranaj komponantoj povas esti vakue formitaj, kie 0,5 mm da preta materialo provizas sufiĉan forton por la apliko.
Ĉu 0.5mm PETG povas esti uzata por profunda tirado per vakua formado?
PETG povas formi relative detalajn formojn, sed la komenca dikeco kaj la geometrio de la tirado devas esti konsiderataj kune. Profunda tirado distribuas la originalajn 0,5 mm folimaterialo super multe pli granda surfaco, reduktante la murdikecon.
Se la muldilo estas profunda aŭ havas akrajn transirojn, povas esti necesa pli dika komenca folimaterialo , pli granda angula radiuso, ŝtopilhelpo aŭ malsama formadstrategio.
Sendu la desegnaĵon de la ŝimo kaj la bezonatan rigidecon de la preta muro al HSQY antaŭ ol elekti la mezurilon PETG .
Tranĉado de PETG-folio al kutimaj vakuaj formiloj
Uzantoj de vakuoformado per labortabloj ofte bezonas pli malgrandajn tranĉitajn folimaterialo anstataŭ majstrajn folimaterialo aŭ industriajn rulojn. Laŭmenda tranĉita PETG povas redukti la prepartempon kaj plibonigi la konsistencon inter formadcikloj.
Aĉetantoj devas provizi la precizan pretan longon, larĝon, dikecon kaj toleremon. Ne specifu nur la vakuo-forman modelon krom se la postulataj folimaterialo dimensioj ankaŭ estas konfirmitaj.
Por grandmendoj, oni ankaŭ povas diskuti pri laŭmendaj pakaĵoj, etikedoj kaj kartonoj.
Optika Kvalito kaj Protekta Maskado
Vakue-formitaj travideblaj produktoj ofte postulas kontrolitan optikan aspekton. Aĉetantoj povas specifi travideblecon, nebulecon, nuancon, brilon kaj akcepteblajn limojn por surfacaj difektoj, kie aspekto estas kritika.
Protekta maskado povas helpi redukti gratvundojn dum manipulado, tranĉado kaj transportado. Se maskado estas necesa, precizigu ĉu unu aŭ ambaŭ flankoj estu protektataj kaj ĉu la filmo devas esti forigita antaŭ termoformado.
Ĉu Norma PETG estas UV-rezista?
Norma klara PETG ne devus esti aŭtomate priskribita kiel taŭga por longdaŭra ekstera eksponiĝo. Kontinua sunlumo kaj veterdisfalo povas influi optikan kaj mekanikan rendimenton depende de la grado.
Subĉielaj projektoj devus specifi atendatan servodaŭron, geografian lokon kaj UV-malkovron, por ke UV-stabiligita aŭ UV-protektita grado povu esti taksita kie necese.
Manĝaĵ-Kontakta PETG por Vakuo-Formitaj Muldiloj
Elektitaj rezingradoj de PETG povas esti liveritaj por aplikoj kun manĝaĵkontakto, sed tio estas specifa por la grado. Taŭgeco por manĝaĵkontakto devas esti konfirmita por la preciza rezino, aldonaĵoj, specifo folimaterialo , celmerkato, speco de manĝaĵtipo kaj kontaktaj kondiĉoj.
Se la vakue formita produkto estos uzata por ĉokoladaj muldiloj, manĝaĵoj pletoj aŭ aliaj aplikoj kun rekta manĝaĵkontakto, petu la taŭgan dokumentaron antaŭ la produktado.
Propraj PETG-folio opcioj
0,5mm / 500μm elstara dikeco.
Aliaj dikecoj dependas de produktada konfirmo.
Laŭmenda longo kaj larĝo folimaterialo por surtablaj vakuo-formaj maŝinoj.
Normaj grandaj PETG folimaterialo s.
Laŭmendaj fenditaj rullarĝoj.
Klaraj kaj personecigitaj koloroj.
Unuflanka aŭ duflanka protekta maskado.
Specialaj optikaj postuloj.
Manĝaĵ-kontaktaj gradoj kun aplikebla dokumentado kie havebla.
UV-rezistaj tipoj kondiĉe de teknika konfirmo.
Adaptita kvanto folimaterialo po pakaĵo.
Specialaj kartonoj, etikedoj kaj paledmarkoj.
Esploru la plenan HSQY PETG folimaterialo gamo por pliaj dikecoj, grandecoj kaj termoformaj aplikoj.
Informoj Bezonataj por Oferto pri Vakuoformado de PETG
Bezonata dikeco de PETG .
Finita folimaterialo longo kaj larĝo.
Marko kaj modelo de vakuo-formanta maŝino.
Krampo-kadro dimensioj.
Longo, larĝo kaj alto de ŝimo.
Maksimuma formadprofundo.
Angula radiuso kaj fleksangulo se konataj.
Bezonata specifo pri travidebleco aŭ nebuleco.
Postulo pri protekta masko.
Postulo pri manĝaĵkontakto, se aplikebla.
UV-postulo se aplikebla.
Kvanto por pakaĵo.
Tuta mendokvanto kaj jara konsumo.
Pakado kaj paledaj postuloj.
Cellando kaj haveno.
Atestoj kaj Teknika Dokumentado
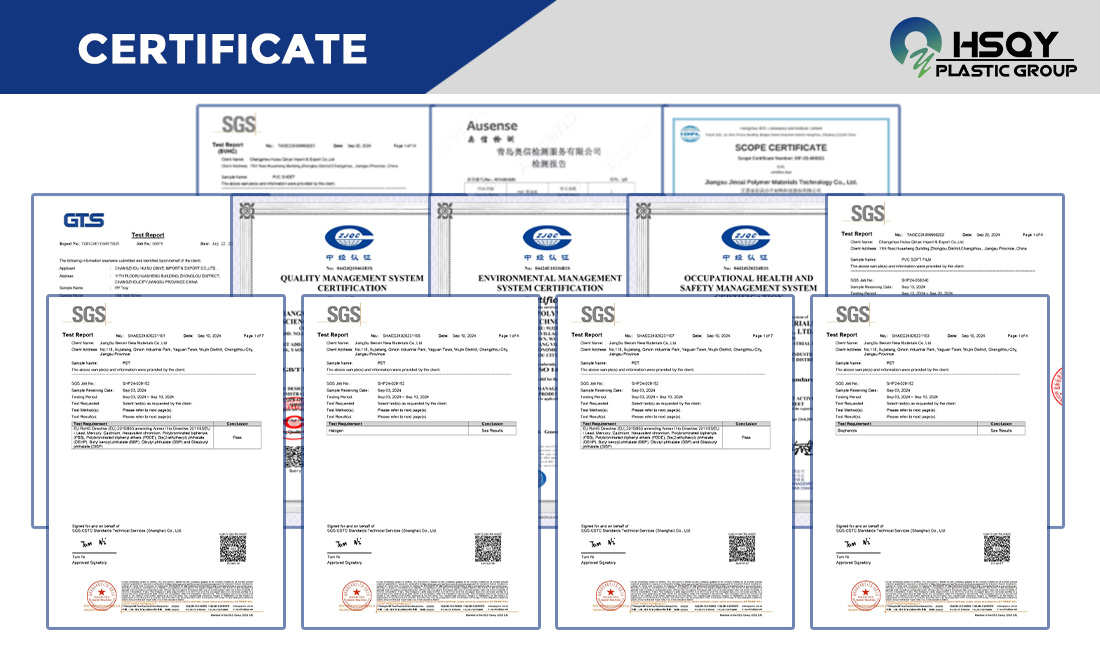
La atestila bildo sube estas konservita de la originala produkta paĝo. Aĉetantoj devus konfirmi la nunan version de la dokumento, validecon, eldonantan organizon kaj amplekson antaŭ ol fidi je ĝi por specifa mendo.
Ĝenerala atestilo pri kvalito-administrado ne aŭtomate pruvas manĝaĵkontaktan, medicinan, UV-radian, kontraŭflaman aŭ alian apliko-specifan rendimenton. Petu dokumentaron por la preciza PETG grado kiam ĉi tiuj postuloj validas.
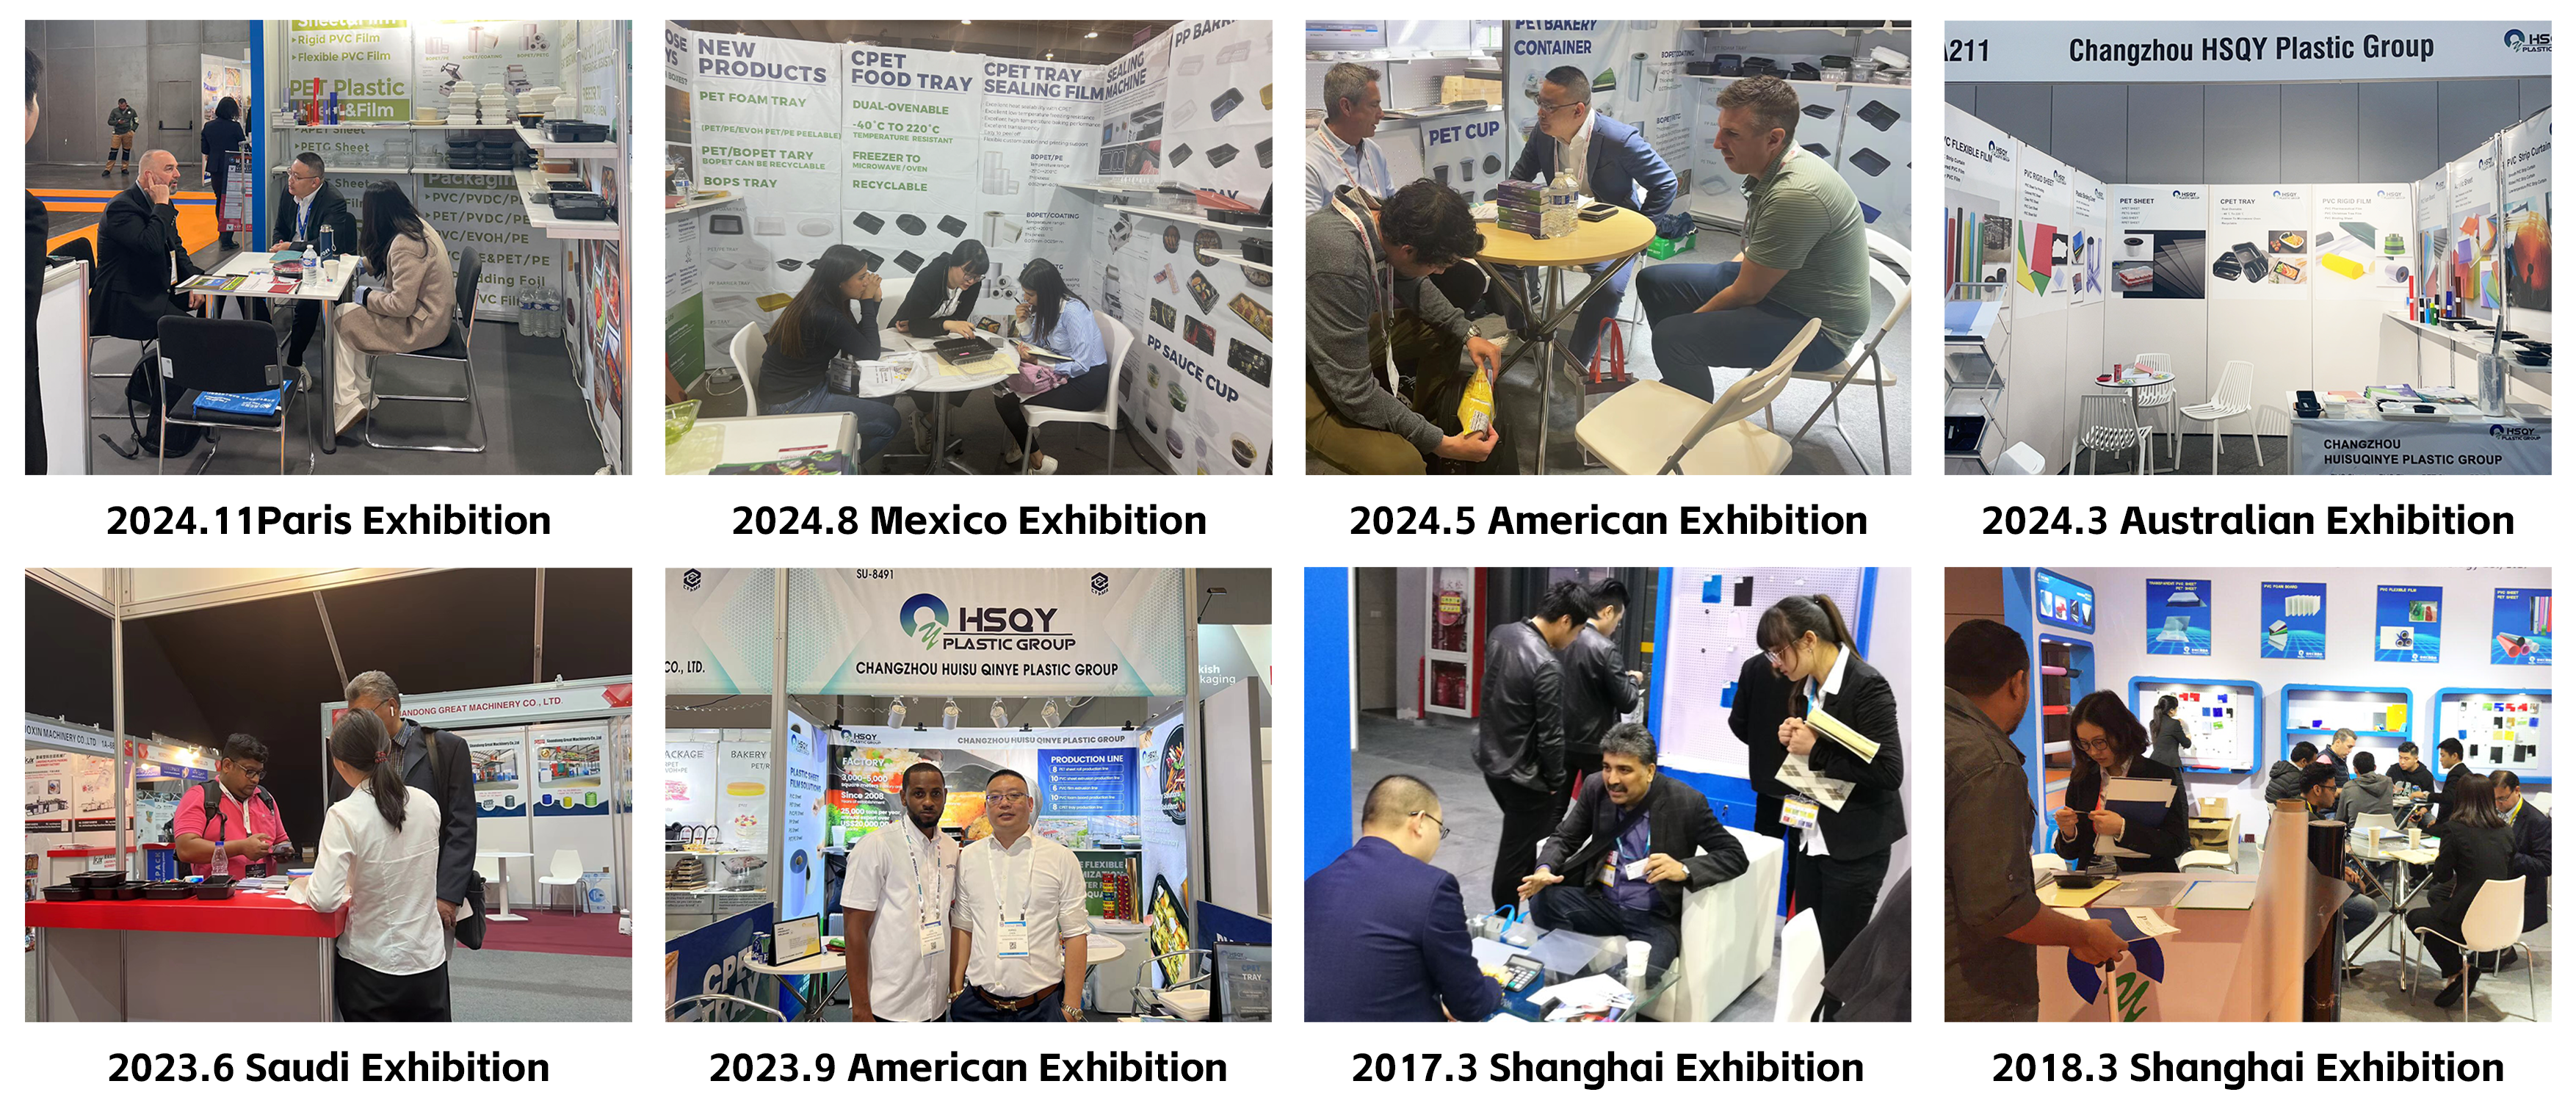
Ekspozicio de HSQY Plastic Group
La originala ekspozicia kolaĝo estas konservita sube. HSQY partoprenas internaciajn ekspoziciojn por diskuti PETG folimaterialo ojn, termoformajn materialojn kaj adaptitajn plastajn folimaterialo projektojn kun distribuistoj, transformiloj kaj fabrikantoj.
PETG-folio Pakado kaj Liverado

PETG-folio Pakado

PETG-folio Eksporta Pakado
Specimena Pakado: Malgrandaj PETG folimaterialo -oj povas esti pakitaj en PE-sakoj kaj kartonoj laŭ dimensioj.
Folipakado: La nuna produkta fonto referencas 35 folimaterialo pecojn po pako. La fina kvanto devus esti konfirmita post kiam la finitaj folimaterialo dimensioj kaj protekta pakado estas determinitaj.
Paleda Pakado: Aktualaj produktaj informoj rilatas al proksimume 500-2000 kg por lamenligna paledo, depende de la dimensioj kaj sendokondiĉoj de folimaterialo .
Ŝarĝado de konteneroj: La nuna fonto referencas proksimume 20 tunojn. La efektiva laŭleĝa utila ŝarĝo kaj folimaterialo kvanto dependas de la pakaĵdezajno, la pezo de la paledoj kaj la limigoj de la celloko.
Liverkondiĉoj: FOB, CIF kaj EXW estas nuntempe listigitaj.
Referenca Livertempo: Ĉirkaŭ 7-15 tagoj post la deponejo kaj fina specifo-konfirmo, depende de la kvanto kaj produktadhoraro.
Oftaj Demandoj Pri 0.5mm PETG Vakue Formiĝanta Folio
Ĉu 0,5mm PETG taŭgas por vakuformado?
Jes. Taŭgaj gradoj de PETG povas esti vakue formitaj en malpezajn travideblajn pakaĵojn, kovrilojn, muldilojn, prototipajn partojn kaj aliajn formitajn komponantojn. La fina taŭgeco dependas de la formada profundo kaj la postuloj de la finitaj muroj.
Kiom dikeco estas 0,5 mm PETG en mikrometroj?
0,5 mm egalas al 500 mikrometroj.
Ĉu oni povas tranĉi PETG folimaterialo ojn por surtablaj vakuoformaj maŝinoj?
Jes. Provizu la precizajn dimensiojn, dikecon, toleremon kaj bezonatan kvanton de la krampo-kadro folimaterialo por ĉiu pakaĵo, por ke oni povu taksi laŭmendan tranĉadon.
Ĉu ĉi tiu PETG kongruas kun Vaquform-maŝinoj?
Kongrueco devus esti konfirmita uzante la precizan Vaquform-maŝinmodelon, postulatajn folimaterialo dimensiojn kaj formadprovojn. Ne supozu kongruecon nur el la PETG dikeco. Kontaktu HSQY kun la maŝinmodelo por ke la taŭga tranĉgrandeco povu esti konfirmita.
Ĉu PETG postulas antaŭsekigadon?
Multaj termoformaj gradoj PETG povas esti prilaboritaj sen aparta antaŭsekigado kiam konvene stokitaj, sed tio ne estas universala. Sekvu la prilaborajn instrukciojn por la preciza provizita grado de PETG .
Kiun temperaturon mi devus vakuigi el PETG ?
La formadotemperaturo dependas de la grado PETG , dikeco, hejtilo-tipo, ŝimo-geometrio kaj maŝinciklo. Uzu grado-specifajn prilaborajn gvidliniojn kaj formado-provojn anstataŭ fidi je unu universala temperaturo.
Ĉu 0,5mm PETG povas esti uzata por profundaj enpremoj?
Ĝi povas esti uzata por multaj formitaj formoj, sed profundaj enpremoj kaŭzas signifan maldikiĝon de la muro. Pli dika komenca folimaterialo aŭ malsama formada strategio povas esti necesa por profundaj partoj postulantaj pli altan forton de la finita muro.
Kio kaŭzas teksiĝon dum vakua formado de PETG ?
Retaĵon povas influi troa varmigo, proksime interspacigitaj ŝimtrajtoj, malbona ŝimgeometrio, nesufiĉa materialkontrolo aŭ netaŭgaj formadkondiĉoj. Ŝiminterspaco kaj varmigaj profiloj devus esti optimumigitaj dum provoj.
Ĉu PETG povas esti uzata por manĝaĵaj ŝimoj?
Specife kvalifikita manĝaĵ-kontakta grado PETG povas esti uzata kiam la koncerna rezino kaj dokumentado plenumas la postulojn de la celmerkato. Ne supozu, ke ĉiu grado PETG taŭgas por rekta manĝaĵ-kontakto.
Ĉu PETG povas esti uzata ekstere?
Normo PETG ne devus esti aŭtomate konsiderata longdaŭra eksterdoma UV-rezista materialo. Uzu taŭgan UV-protektitan gradon kiam necesas eksterdoma eksponiĝo.
Ĉu eblas tranĉi kaj bori PETG ?
Jes. PETG povas esti tranĉita, ŝtampikita, truita, borita kaj frezita uzante taŭgajn ilojn kaj prilaborajn kondiĉojn.
Ĉu PETG povas esti liverata kun protekta filmo?
Unuflanka aŭ duflanka protekta maskado povas esti diskutita por elektitaj specifoj. Konfirmu ĉu la maskado devas esti forigita antaŭ vakua formado.
Ĉu 35 folimaterialo -oj estas liveritaj en ĉiu pako?
La nuna produkta fonto referencas 35 folimaterialo -ojn po pakaĵo. Konfirmu la dimensiojn, dikecon kaj pakkvanton de la finitaj folimaterialo -oj kiam vi petas oferton, ĉar specifoj pri laŭmendaj tranĉaĵoj povas uzi malsamajn pakkvantojn.
Kio estas la minimuma mendokvanto por PETG folimaterialo ?
La nunaj produktaj informoj listigas minimuman kvanton de produktaĵo (MOQ) de proksimume 1000 kg. Laŭmendaj grandecoj, koloroj, specialaj gradoj kaj pakaĵkonfiguracioj povas havi malsamajn postulojn.
Kiuj informoj estas bezonataj por oferto?
Provizu dikecon, tranĉdimensiojn folimaterialo , modelon de vakuo-formilo, ŝimdimensiojn, formadprofundon, optikan postulon, protektan maskadon, kvanton po pakaĵo, totalan kvanton kaj cellandon.
Kial elekti HSQY PETG-folio por vakua formado?
HSQY liveras travideblajn PETG folimaterialo -ojn kaj rulojn por vakuoformado, termoformado, pakado, ekranoj, prototipoj kaj industriaj konvertaj aplikoj.
Laŭ la vakuo-formmaŝino kaj la dezajno de la preta parto de la kliento, oni povas diskuti pri laŭmendaj dikecoj, rullarĝoj, folimaterialo grandecoj kaj folimaterialo .
Por projektoj pri vakuoformado sur labortabloj, sendu la maŝinmodelon kaj la bezonatajn folimaterialo dimensiojn kune kun la ŝimdesegnaĵo. HSQY povas tiam taksi la grandecon folimaterialo , komencan dikecon, pakkvanton kaj materialgradon kompare kun la efektiva formadprocezo.


 Elŝuti PETG Filman Datumfolion