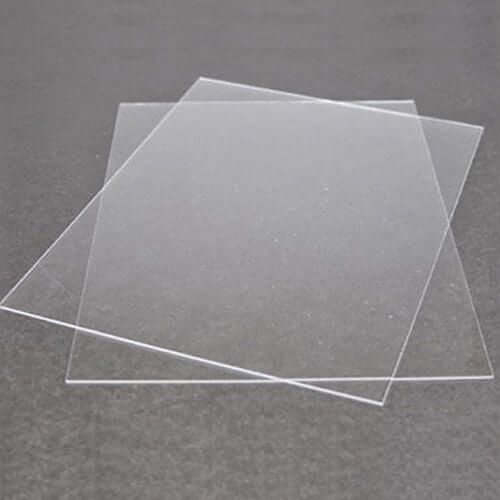
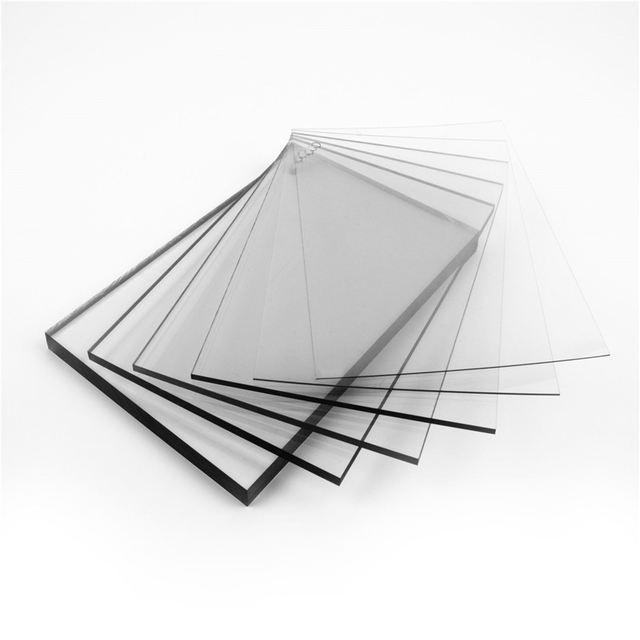
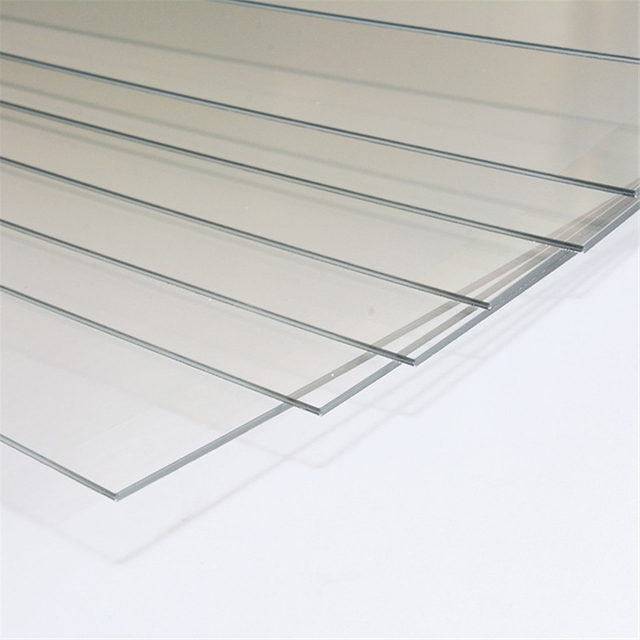
ඩෙස්ක්ටොප් රික්තක සෑදීම සඳහා 0.5mm පැහැදිලි PETG තහඩුව
HSQY 0.5mm පැහැදිලි PETG තහඩු ද්රව්ය යනු ඩෙස්ක්ටොප් රික්තක සෑදීම, තාප සැකසුම්, මූලාකෘති, විනිවිද පෙනෙන ඇසුරුම්, අච්චු සහ සැහැල්ලු සාදන ලද සංරචක සඳහා සංවර්ධනය කරන ලද විනිවිද පෙනෙන ග්ලයිකෝල්-වෙනස් කරන ලද කොපොලියෙස්ටර් තහඩු ද්රව්ය .
0.5mm හෝ මයික්රෝන 500 ක නාමික ඝනකමකින්, PETG නොගැඹුරු සිට මධ්යස්ථ ගැඹුර දක්වා රික්තක-සාදන ලද කොටස් සඳහා විනිවිදභාවය, තද බව සහ නම්යශීලීභාවය පිළිබඳ ප්රයෝජනවත් සමතුලිතතාවයක් සපයයි. පාරිභෝගිකයාගේ රික්තක-සාදන යන්ත්රයේ කලම්ප රාමුව සහ භාවිතා කළ හැකි සාදන ප්රදේශය අනුව අභිරුචි තහඩු ද්රව්ය මානයන් සාකච්ඡා කළ හැකිය.
HSQY විශාල තහඩු ද්රව්ය s සහ රෝල් වලින් PETG ද සපයයි. වත්මන් නිෂ්පාදන තොරතුරු රෝල් පළල ආසන්න වශයෙන් 110mm සිට 1280mm දක්වා, තහඩු ද්රව්ය ආකෘති 915 × 1220mm සහ 1000 × 2000mm ඇතුළුව සහ අනෙකුත් PETG ඝණකම ආසන්න වශයෙන් 0.15mm සිට 7mm දක්වා ලැයිස්තුගත කරයි.
ඩෙස්ක්ටොප් රික්තක-සාදන උපකරණ සඳහා, ඇණවුම් කිරීමට පෙර අවශ්ය කැපුම්- තහඩු ද්රව්ය දිග සහ පළල සැමවිටම තහවුරු කරන්න. යන්ත්ර අනුකූලතාව රඳා පවතින්නේ PETG ඝණකම පමණක් නොව සැබෑ කලම්ප-රාමු මානයන් සහ භාවිතා කළ හැකි සාදන ප්රදේශය මත ය.
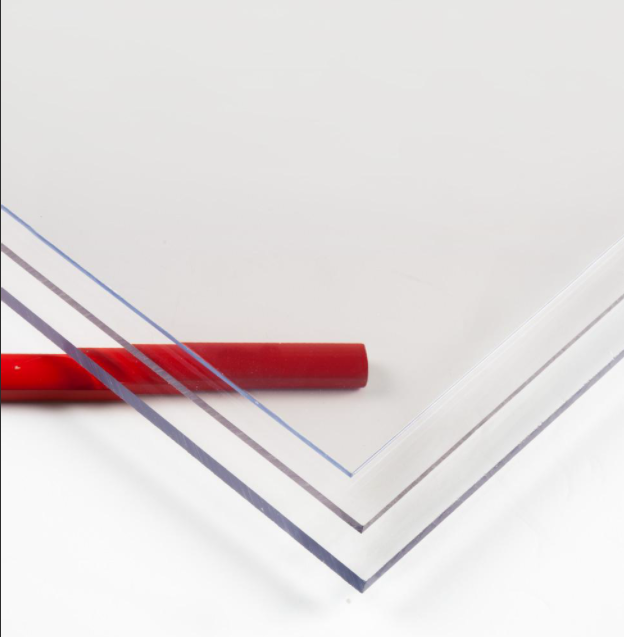
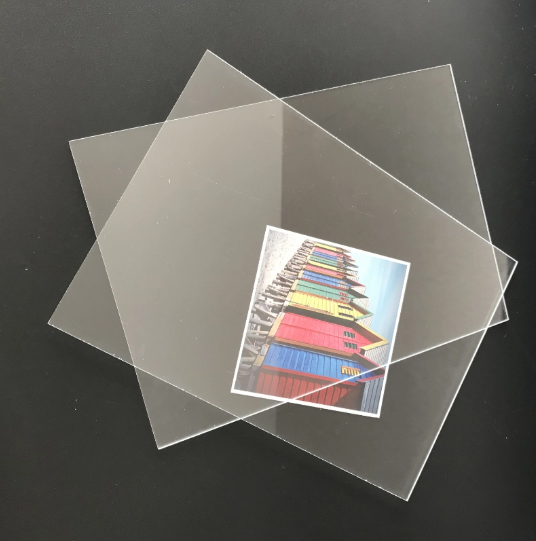
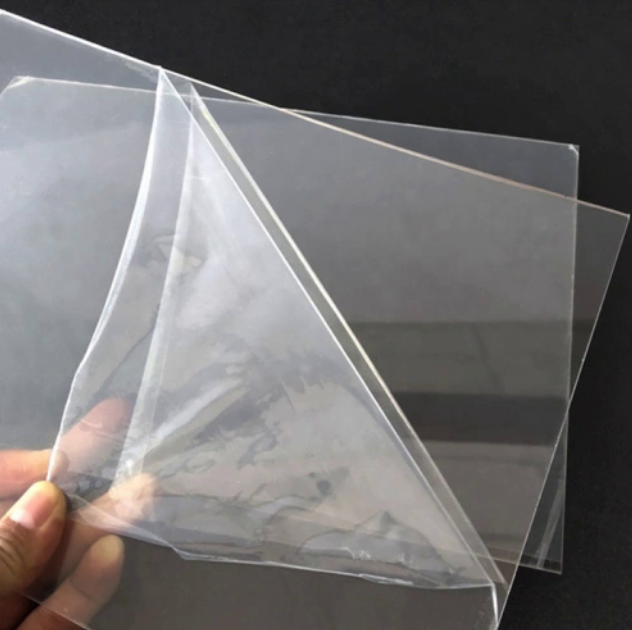
0.5mm PETG රික්තක සාදන පත්ර රූප

0.5mm පැහැදිලි PETG තහඩුව

රික්තක සෑදීම සඳහා PETG තහඩුව

රික්තක සාදන ලද PETG සංරචකය
රික්තක සෑදීම සඳහා PETG තහඩුව යනු කුමක්ද?
PETG යනු PET හා සම්බන්ධ ග්ලයිකෝල්-වෙනස් කරන ලද කොපොලියෙස්ටර් ය. ග්ලයිකෝල් වෙනස් කිරීම සාමාන්ය සැකසුම් අතරතුර ස්ඵටිකීකරණය අඩු කරන අතර සුදුසු PETG ශ්රේණි රත් කර ත්රිමාණ හැඩතල බවට පත් කරන අතරතුර විනිවිදභාවය පවත්වා ගැනීමට උපකාරී වේ.
රික්තක සැකසීමේදී, PETG තහඩු ද්රව්ය තද කර, ප්රමාණවත් තරම් මෘදු වන තෙක් රත් කර, පසුව සෘණ පීඩනය භාවිතා කරමින් අච්චුවකට එරෙහිව ඇද ගනු ලැබේ. සිසිලනයෙන් පසු, සාදන ලද සංරචකය මුදා හැර අවශ්ය හැඩයට කපා දමනු ලැබේ.
PETG රික්තක-සාදන යෙදුම් සඳහා බහුලව සලකනු ලබන්නේ සුදුසු ශ්රේණි, පැහැදිලි බව, තද බව සහ සමහර විනිවිද පෙනෙන දෘඩ ප්ලාස්ටික් හා සම්බන්ධ බිඳෙනසුලු අස්ථි බිඳීමේ හැසිරීමකින් තොරව අච්චු විස්තර ප්රතිනිෂ්පාදනය කිරීමේ හැකියාව ඒකාබද්ධ කරන බැවිනි.
0.5mm පැහැදිලි PETG තහඩුව පිරිවිතර
| දේපල |
වත්මන් පිරිවිතර |
| නිෂ්පාදන නාමය |
රික්තක සෑදීම සඳහා 0.5mm පැහැදිලි PETG තහඩුව |
| ද්රව්ය |
PETG / ග්ලයිකෝල්-වෙනස් කරන ලද කොපොලියෙස්ටර් |
| විශේෂාංගගත ඝනකම |
0.5මි.මී. / 500μm |
| අනෙකුත් යොමු කරන ලද ඝනකම් |
තහඩු ද්රව්ය හෝ රෝල් ආකෘතිය සහ යෙදුමට යටත්ව, ආසන්න වශයෙන් 0.15mm-7mm |
| රෝල් පළල |
ආසන්න වශයෙන් 110mm-1280mm |
| සම්මත පත්ර ප්රමාණය |
915 × 1220 මි.මී |
| සම්මත පත්ර ප්රමාණය |
1000 × 2000 මි.මී. |
| ඩෙස්ක්ටොප් යන්ත්ර කැපුම් ප්රමාණය |
කලම්ප-රාමු මානයන් අනුව අභිරුචිකරණය කර ඇත; කැපීමට පෙර යන්ත්ර අනුකූලතාව තහවුරු කළ යුතුය. |
| වර්ණ |
පැහැදිලි; ශ්රේණිය සහ ප්රමාණයට යටත්ව අභිරුචිකරණය කළ වර්ණ |
| ඝනත්වය |
වත්මන් මූලාශ්ර ලැයිස්තු ආසන්න වශයෙන් 1.27-1.29g/cm³ |
| ඇසුරුම් ප්රමාණය |
වත්මන් නිෂ්පාදන මූලාශ්ර යොමු කිරීම් ඇසුරුමකට 35 තහඩු ද්රව්ය s; අවසාන තහඩු ද්රව්ය මානයන් සහ ඇසුරුම් පිරිවිතර තහවුරු කළ යුතුය. |
| සැපයුම් ආකෘතිය |
අභිරුචි කැපුම් තහඩු ද්රව්ය s, සම්මත තහඩු ද්රව්ය s සහ රෝල්ස් |
| ආරක්ෂිත ආවරණ |
තහඩු ද්රව්ය ආකෘතිය සහ සැකසීමේ ක්රියාවලිය අනුව එක්-පාර්ශ්වික හෝ ද්වි-පාර්ශ්වික ආවරණ සාකච්ඡා කළ හැකිය. |
| ප්රධාන ක්රියාවලිය |
රික්තක සැකසීම, තාප සැකසීම, කැපීම, ඩයි කැපීම, විදුම්, මාර්ගගත කිරීම සහ තෝරාගත් මුද්රණ හෝ බන්ධන ක්රියාවලීන් |
| MOQ, |
වත්මන් නිෂ්පාදන තොරතුරු අනුව 1000kg |
| යොමු කිරීමේ කාලය |
නිෂ්පාදන කාලසටහනට යටත්ව, පිරිවිතර සහ තැන්පතු තහවුරු කිරීමෙන් ආසන්න වශයෙන් දින 7-15 කට පසුව |
| යොමු නිෂ්පාදන ධාරිතාව |
වත්මන් නිෂ්පාදන තොරතුරු දිනකට ටොන් 50 ක් පමණ යොමු කරයි; නිශ්චිත පිරිවිතර සඳහා කාලසටහන්ගත කිරීම තහවුරු කළ යුතුය. |
PETG තාක්ෂණික දත්ත පත්රිකාව
පහත දැක්වෙන PETG දත්ත තහඩු ද්රව්ය මුල් නිෂ්පාදන පිටුවෙන් රඳවා තබා ගනී. ඉංජිනේරු හෝ නියාමන තීරණ සඳහා අගයන් භාවිතා කිරීමට පෙර ලේඛනය නිශ්චිත PETG දුම්මල ශ්රේණිය, ඝණකම සහ නිෂ්පාදන පිරිවිතරයන්ට අදාළ වන බව තහවුරු කරන්න.
ඩෙස්ක්ටොප් රික්තක සෑදීම සඳහා 0.5mm PETG භාවිතා කරන්නේ ඇයි?
සැහැල්ලු ආරම්භක මාපකය
0.5mm ආරම්භක තහඩු ද්රව්ය කුඩා රික්තක සාදන යන්ත්ර බොහොමයකට කාර්යක්ෂමව රත් කිරීමට ප්රමාණවත් තරම් තුනී වන අතර සැහැල්ලු සාදන ලද සංරචක සඳහා ප්රයෝජනවත් ශරීරයක් සපයයි.
නිෂ්පාදන දෘශ්යතාව පැහැදිලි කරන්න
පැහැදිලි PETG විනිවිද පෙනෙන අච්චු, මූලාකෘති ආවරණ, ඇසුරුම් සහ සාදන ලද කොටස හරහා දෘශ්යතාව වැදගත් වන සංදර්ශක සඳහා ප්රයෝජනවත් වේ.
සවිස්තරාත්මක පුස් ප්රජනනය
සුදුසු PETG ශ්රේණිවලට තහඩු ද්රව්ය උණුසුම, රික්ත මට්ටම, අච්චු වාතාශ්රය සහ සෑදීමේ තත්වයන් නිවැරදිව පාලනය කළ විට සාපේක්ෂව සවිස්තරාත්මක අච්චු ජ්යාමිතිය ප්රතිනිෂ්පාදනය කළ හැකිය.
මූලාකෘතිකරණය සඳහා ප්රයෝජනවත් තද බව
PETG බොහෝ සැකසුම්, කප්පාදු සහ නිෂ්පාදන මෙහෙයුම් වලදී ඉරිතැලීම් වලට ප්රයෝජනවත් ප්රතිරෝධයක් සපයන අතර, එය මූලාකෘති සහ කෙටි කාලීන රික්ත සැකසුම් යෙදුම් සඳහා ප්රායෝගික කරයි.
0.5mm PETG තහඩුව ආකෘතිය රික්ත කරන්නේ කෙසේද?
1. PETG යන්ත්ර රාමු ප්රමාණයට කපන්න.
යන්ත්රයේ අවශ්ය තහඩු ද්රව්ය දිග සහ පළල මනින්න. රත් කිරීමට පෙර කලම්ප රාමුව සම්පූර්ණ පරිමිතිය වටා තහඩු ද්රව්ය ආරක්ෂිතව තබා ගත යුතුය.
2. ආරක්ෂිත ආවරණ පරීක්ෂා කරන්න.
ආවරණ සැපයුම්කරු විසින් ආරක්ෂිත පටලය තාප සැකසීම සඳහා සුදුසු බව නිශ්චිතව තහවුරු නොකළහොත්, තාපයට නිරාවරණය වන මතුපිටින් ආරක්ෂිත පටල ඉවත් කරන්න.
3. පත්රය ඒකාකාරව තද කරන්න.
අසමාන කලම්ප යෙදීම නිසා තහඩු ද්රව්ය මෘදු වන විට ලිස්සා යාමට හෝ විකෘති වීමට ඉඩ ඇත. PETG සම්පූර්ණ රාමුව වටා මධ්යගත වී රඳවා තබා ඇති බව පරීක්ෂා කරන්න.
4. PETG ඒකාකාරව රත් කරන්න.
ඒකාකාර උණුසුම ඉතා වැදගත් වේ. නිවැරදි තාපක සැකසුම සහ තාපන කාලය PETG ශ්රේණිය, ඝණකම, තාපක වර්ගය, තාපකයෙන් ඇති දුර සහ පරිසර තත්වයන් මත රඳා පවතී.
5. රික්තය යොදන්න
PETG නිවැරදි සෑදීමේ තත්ත්වයට ළඟා වූ පසු, මෘදු වූ තහඩු ද්රව්ය අච්චු මතුපිට අනුගමනය කරන පරිදි රික්තය යොදන්න. කුඩා විස්තර ප්රතිනිෂ්පාදනය කිරීම සඳහා ප්රමාණවත් අච්චු වාතාශ්රය වැදගත් වේ.
6. නිකුත් කිරීමට පෙර සිසිල් කරන්න
සාදන ලද PETG අච්චුවෙන් ඉවත් කිරීමට පෙර ප්රමාණවත් ලෙස සිසිල් වීමට ඉඩ දෙන්න. කොටස ඕනෑවට වඩා ඉක්මනින් මුදා හැරීම විකෘති වීමට හේතු විය හැක.
7. කප්පාදු කර පරීක්ෂා කරන්න
අතිරික්ත ද්රව්ය කපා, සැකසුම් සැකසුම අනුමත කිරීමට පෙර බිත්ති ඝණකම, පැහැදිලි බව, කොන්, මතුපිට පෙනුම සහ මාන ස්ථායිතාව පරීක්ෂා කරන්න.
PETG සෑදීමේ උෂ්ණත්වය
නිවැරදි PETG සෑදීමේ උෂ්ණත්වය නිශ්චිත දුම්මල ශ්රේණිය, තහඩු ද්රව්ය ඝණකම, තාපක සැලසුම, සෑදීමේ ගැඹුර සහ යන්ත්ර චක්රය මත රඳා පවතී.
එක් විශ්වීය සැකසුම් උෂ්ණත්වයක් තවත් PETG වෙළඳ නාමයකින් පිටපත් නොකරන්න. විවිධ PETG සූත්ර සහ යන්ත්ර හීටර් සඳහා විවිධ ක්රියාවලි සැකසුම් අවශ්ය විය හැකිය.
නව ව්යාපෘතියක් සඳහා, නිශ්චිත PETG ශ්රේණිය සඳහා සපයා ඇති සැකසුම් මාර්ගෝපදේශයෙන් ආරම්භ කර, ආකෘතිකරණ අත්හදා බැලීම් හරහා තාපන කාලය ප්රශස්ත කරන්න. ඒකාකාර එල්ලා වැටීම, හොඳ විස්තර ප්රතිනිෂ්පාදනය සහ පිළිගත හැකි නිමි බිත්ති ඝණකම ඇති කරන සැකසුම් වාර්තා කරන්න.
රික්තය සෑදීමට පෙර PETG පෙර වියළීම අවශ්යද?
ද්රව්ය නිසි ලෙස නිෂ්පාදනය කර, ඇසුරුම් කර ගබඩා කර ඇති විට, වෙනම පූර්ව වියළීමේ පියවරකින් තොරව බොහෝ තාප සැකසුම් PETG ශ්රේණි සෑදිය හැක.
කෙසේ වෙතත්, ' PETG කිසි විටෙකත් වියළීම අවශ්ය නොවේ' යන්න විශ්වීය රීතියක් ලෙස නොසැලකිය යුතුය. නිශ්චිත PETG දුම්මල සඳහා තාක්ෂණික මාර්ගෝපදේශ අනුගමනය කර සැකසීමට පෙර ද්රව්ය තත්ත්වය, ඇසුරුම් අඛණ්ඩතාව සහ ගබඩා ඉතිහාසය පරීක්ෂා කරන්න.
සෑදීමේ ගැඹුර 0.5mm ට බලපාන ආකාරය PETG
අච්චුවක් මත පැතලි PETG තහඩු ද්රව්ය අඳින විට, ද්රව්යය දිගු වී තුනී වේ. අඳින ගැඹුර වැඩි වන තරමට, දේශීය බිත්ති ඝණකමෙහි විභව අඩුවීම වැඩි වේ.
එබැවින් 0.5mm ආරම්භක තහඩු ද්රව්ය නොගැඹුරු සහ මධ්යස්ථ-ගැඹුරු කොටස් සඳහා සුදුසු විය හැකි නමුත් සැලකිය යුතු දෘඩතාවයක් හෝ බර ප්රතිරෝධයක් අවශ්ය වන ගැඹුරු සංරචකයක් සඳහා ප්රමාණවත් නිමි-බිත්ති ඝණකම ලබා නොදෙනු ඇත.
ද්රව්ය නිර්දේශයක් ඉල්ලා සිටින විට අච්චුවේ දිග, පළල, උස, කෙළවරේ අරය සහ කෙටුම්පත් කෝණය සපයන්න.
PETG සෑදීමේ ගුණාත්මක භාවයට බලපාන්නේ කුමක්ද?
| සාධක බලපෑම |
සෑදීම කෙරෙහි |
| තහඩු ඝණකම |
දිගු කිරීම සහ නිමවූ බිත්ති ඝණකම සඳහා ලබා ගත හැකි ද්රව්ය තීරණය කරයි. |
| තාපන ඒකාකාරිත්වය |
අසමාන උණුසුම රැළි, දැල් බැඳීම, දේශීය තුනී වීම හෝ දුර්වල අච්චු අර්ථ දැක්වීමට හේතු විය හැක. |
| අච්චු උස |
වැඩි උස සාමාන්යයෙන් ද්රව්යමය ඇදීම වැඩි කරයි. |
| කෝනර් අරය |
ඉතා තියුණු කොනවල් දේශීයකරණය වූ සිහින් වීමක් සහ දුර්වල ද්රව්ය ව්යාප්තියක් ඇති කළ හැකිය. |
| කෙටුම්පත් කෝණය |
ප්රමාණවත් කෙටුම්පතක් අච්චුවෙන් කොටසක් මුදා හැරීමට උපකාරී වේ. |
| රික්ත මට්ටම |
ප්රමාණවත් රික්තයක් නොමැතිකම විස්තර ප්රතිනිෂ්පාදනය අඩු කළ හැකිය. |
| අච්චු වාතාශ්රය |
නිසි වාතාශ්රය සිදුරු මගින් අච්චු ප්රදේශවලින් සිරවී ඇති වාතය ඉවත් කිරීමට උපකාරී වේ. |
| සිසිලනය |
ප්රමාණවත් සිසිලනයකට පෙර කොටස ඉවත් කිරීම විරූපණයට හේතු විය හැක. |
ඩෙස්ක්ටොප් රික්තක සාදන යන්ත්ර සඳහා PETG තහඩුව
විවිධ ඩෙස්ක්ටොප් රික්තක-සාදන යන්ත්ර විවිධ කලම්ප-රාමු මානයන් භාවිතා කරයි. අභිරුචි-කැපුම් PETG ඇණවුම් කිරීමට පෙර ගැනුම්කරුවන් නිශ්චිත යන්ත්ර ආකෘතිය හෝ අවශ්ය ප්ලාස්ටික්- තහඩු ද්රව්ය දිග සහ පළල ලබා දිය යුතුය.
HSQY හට PETG තහඩු ද්රව්ය තහඩු ද්රව්ය } s හෝ රෝල් තොගයකින් අභිරුචි කැපීම සාකච්ඡා කළ හැකිය. ඝණකම ඉවසීම, දිග ඉවසීම, පළල ඉවසීම සහ ඇසුරුම් ප්රමාණය මිල ගණන් වල තහවුරු කළ යුතුය.
නම් කරන ලද යන්ත්ර සන්නාමයක් සමඟ අනුකූලතාව අවශ්ය නම්, නිශ්චිත යන්ත්ර ආකෘතිය සහ රාමු මානයන් යවන්න. නිෂ්පාදන නාමයෙන් පමණක් උපකල්පනය කරනවාට වඩා මානයන් සහ ආකෘතිකරණ අත්හදා බැලීම් වලින් අනුකූලතාව සත්යාපනය කළ යුතුය.
රික්තක සැකසීම සඳහා PETG vs HIPS vs ABS
| ද්රව්ය |
ප්රධාන වාසිය |
සාමාන්ය රික්තක-සැකසුම් භාවිතය |
| PETG |
ඉහළ විනිවිදභාවය සහ ප්රයෝජනවත් තද බව |
පැහැදිලි ඇසුරුම්, විනිවිද පෙනෙන අච්චු, ආවරණ, මූලාකෘති සහ ප්රදර්ශන සංරචක |
| HIPS |
ආර්ථිකමය සහ සාමාන්ය තාප සැකසීම සඳහා බහුලව භාවිතා වේ |
මූලාකෘති නිවාස, තැටි , සංදර්ශක සහ පාරාන්ධ හැඩැති කොටස් |
| ඒබීඑස් |
තද බව සහ බලපෑම් ක්රියාකාරිත්වයේ හොඳ තුලනය |
නිවාස, උපකරණ ආවරණ සහ වඩාත් දෘඩ රික්තයෙන් සාදන ලද සංරචක |
0.5mm PETG රික්තක සැකසුම් පත්රයේ යෙදීම්
නිෂ්පාදන මූලාකෘති
ඩෙස්ක්ටොප් රික්තක සැකැස්ම මඟින් නිර්මාණකරුවන්ට සහ නිෂ්පාදකයින්ට ඉහළ පරිමාවක් සහිත සාදන මෙවලම් සඳහා වහාම ආයෝජනය නොකර විනිවිද පෙනෙන මූලාකෘති කවච සහ ආවරණ නිර්මාණය කිරීමට ඉඩ සලසයි.
අභිරුචි බිබිලි ඇසුරුම්
නිෂ්පාදන සාම්පල, සිල්ලර සංදර්ශක සහ නිෂ්පාදන දෘශ්යතාව වැදගත් වන මූලාකෘති බිබිලි ඇසුරුම් සඳහා පැහැදිලි PETG විනිවිද පෙනෙන ඇසුරුම් කුහර බවට පත් කළ හැකිය.
චොකලට් සහ ආහාර අච්චු
ආහාර-ස්පර්ශ අච්චු සඳහා අදාළ ආහාර-ස්පර්ශ ලියකියවිලි සහිත PETG ශ්රේණියක් අවශ්ය වේ. සෑම කාර්මික PETG තහඩු ද්රව්ය සෘජු ආහාර සම්බන්ධතා සඳහා සුදුසු යැයි උපකල්පනය නොකරන්න.
ආකෘති නිර්මාණය සහ උපකරණ
PETG ආකෘති සංරචක, විනිවිද පෙනෙන කවච, මුක්කු කොටස් සහ සංයුක්ත රික්තක-සාදන උපකරණ වලින් සාදන ලද අනෙකුත් අඩු පරිමාවකින් සාදන ලද නිෂ්පාදන සඳහා භාවිතා කළ හැකිය.
විනිවිද පෙනෙන ආවරණ සහ ආරක්ෂක
සැහැල්ලු ආවරණ, පලිහ සහ සංදර්ශක සංරචක රික්තයක් සෑදිය හැකි අතර එහිදී 0.5mm නිමි ද්රව්ය යෙදුම සඳහා ප්රමාණවත් ශක්තියක් සපයයි.
ගැඹුරු ඇඳීමේ රික්තක සෑදීම සඳහා 0.5mm PETG භාවිතා කළ හැකිද?
PETG මඟින් සාපේක්ෂව සවිස්තරාත්මක හැඩතල සෑදිය හැකි නමුත්, ආරම්භක ඝණකම සහ ඇඳීමේ ජ්යාමිතිය එකට සලකා බැලිය යුතුය. ගැඹුරු ඇඳීමක් මඟින් මුල් 0.5mm තහඩු ද්රව්ය වඩා විශාල මතුපිට ප්රදේශයක් පුරා බෙදා හරින අතර, බිත්ති ඝණකම අඩු කරයි.
අච්චුව ගැඹුරු නම් හෝ තියුණු සංක්රාන්ති තිබේ නම්, ඝන ආරම්භක තහඩු ද්රව්ය , විශාල කොන් අරය, ප්ලග් සහායක හෝ වෙනස් සැකසුම් උපාය මාර්ගයක් අවශ්ය විය හැකිය.
PETG මාපකය තෝරා ගැනීමට පෙර අච්චු ඇඳීම සහ අවශ්ය නිමි බිත්ති දෘඪතාව HSQY වෙත යවන්න.
අභිරුචි රික්ත පෙර ප්රමාණයන්ට PETG තහඩුව කැපීම
ඩෙස්ක්ටොප් රික්තක-සාදන පරිශීලකයින්ට බොහෝ විට මාස්ටර් තහඩු ද්රව්ය තහඩු ද්රව්ය අවශ්ය වේ. අභිරුචි-කැපුම් PETG මඟින් සූදානම් වීමේ කාලය අඩු කර සාදන චක්ර අතර අනුකූලතාව වැඩි දියුණු කළ හැකිය.
ගැනුම්කරුවන් නිශ්චිත නිමි දිග, පළල, ඝණකම සහ ඉවසීම ලබා දිය යුතුය. අවශ්ය තහඩු ද්රව්ය මානයන් ද තහවුරු කර නොමැති නම්, රික්ත-පෙර ආකෘතිය පමණක් සඳහන් නොකරන්න.
පරිමාව ඇණවුම් සඳහා, අභිරුචි ඇසුරුම් ප්රමාණ, ලේබල් සහ පෙට්ටි ද සාකච්ඡා කළ හැකිය.
දෘශ්ය ගුණාත්මකභාවය සහ ආරක්ෂිත ආවරණ
රික්තයෙන් සාදන ලද විනිවිද පෙනෙන නිෂ්පාදන සඳහා බොහෝ විට පාලිත දෘශ්ය පෙනුම අවශ්ය වේ. පෙනුම ඉතා වැදගත් වන විට, ගැනුම්කරුවන්ට විනිවිදභාවය, මීදුම, පැහැය, දිලිසීම සහ පිළිගත හැකි මතුපිට-දෝෂ සීමාවන් නියම කළ හැකිය.
ආරක්ෂිත ආවරණ භාවිතා කිරීම හැසිරවීමේදී, කැපීමේදී සහ ප්රවාහනයේදී සීරීම් අඩු කිරීමට උපකාරී වේ. ආවරණ අවශ්ය නම්, එක් පැත්තක් හෝ දෙකම ආරක්ෂා කළ යුතුද යන්න සහ තාප සැකසීමට පෙර පටලය ඉවත් කළ යුතුද යන්න සඳහන් කරන්න.
සම්මත PETG UV ප්රතිරෝධීද?
සම්මත පැහැදිලි PETG දිගු කාලීන එළිමහන් නිරාවරණය සඳහා සුදුසු යැයි ස්වයංක්රීයව විස්තර නොකළ යුතුය. අඛණ්ඩ හිරු එළිය සහ කාලගුණය ශ්රේණිය අනුව දෘශ්ය හා යාන්ත්රික ක්රියාකාරිත්වයට බලපෑ හැකිය.
එළිමහන් ව්යාපෘතිවල අපේක්ෂිත සේවා කාලය, භූගෝලීය පිහිටීම සහ UV නිරාවරණය නිශ්චිතව දැක්විය යුතු අතර එමඟින් අවශ්ය තැන්වල UV-ස්ථායී හෝ UV-ආරක්ෂිත ශ්රේණියක් ඇගයීමට ලක් කළ හැකිය.
රික්තක-සාදන ලද අච්චු සඳහා ආහාර-සම්බන්ධතා PETG
තෝරාගත් PETG දුම්මල ශ්රේණි ආහාර-සම්බන්ධතා යෙදුම් සඳහා සැපයිය හැකි නමුත් මෙය ශ්රේණිය-විශේෂිත වේ. නිශ්චිත දුම්මල, ආකලන, තහඩු ද්රව්ය පිරිවිතර, ගමනාන්ත වෙළඳපොළ, ආහාර වර්ගය සහ සම්බන්ධතා තත්වයන් සඳහා ආහාර-සම්බන්ධතා යෝග්යතාවය තහවුරු කළ යුතුය.
රික්තකයෙන් සාදන ලද නිෂ්පාදනය චොකලට් අච්චු, ආහාර තැටි හෝ වෙනත් සෘජු ආහාර-සම්බන්ධතා යෙදුම් සඳහා භාවිතා කරන්නේ නම්, නිෂ්පාදනයට පෙර සුදුසු ලියකියවිලි ඉල්ලා සිටින්න.
අභිරුචි PETG තහඩුව විකල්ප
0.5mm / 500μm විශේෂාංගගත ඝණකම.
නිෂ්පාදන තහවුරු කිරීමට යටත් වන අනෙකුත් ඝණකම.
ඩෙස්ක්ටොප් රික්තක සාදන යන්ත්ර සඳහා අභිරුචි තහඩු ද්රව්ය දිග සහ පළල.
සම්මත විශාල PETG තහඩු ද්රව්ය s.
අභිරුචි ස්ලිට් රෝල් පළල.
පැහැදිලි සහ අභිරුචිකරණය කළ වර්ණ.
එක්-පාර්ශ්වික හෝ ද්වි-පාර්ශ්වික ආරක්ෂිත ආවරණ.
අභිරුචි දෘශ්ය අවශ්යතා.
ආහාර සම්බන්ධතා ශ්රේණි, අදාළ ලියකියවිලි තිබේ නම්.
තාක්ෂණික තහවුරු කිරීමකට යටත්ව UV-ප්රතිරෝධී ශ්රේණි.
පැකට්ටුවකට අභිරුචිකරණය කළ තහඩු ද්රව්ය ප්රමාණය.
අභිරුචි පෙට්ටි, ලේබල් සහ පැලට් සලකුණු.
සම්පූර්ණයෙන් ගවේෂණය කරන්න HSQY PETG තහඩු ද්රව්ය පරාසය අතිරේක ඝණකම, ප්රමාණ සහ තාප සැකසුම් යෙදුම් සඳහා යොදා ගනී.
PETG රික්තක සැකසුම් මිල ගණන් සඳහා අවශ්ය තොරතුරු
අවශ්ය PETG ඝණකම.
නිමි තහඩු ද්රව්ය දිග සහ පළල.
රික්තක සාදන යන්ත්ර වෙළඳ නාමය සහ ආකෘතිය.
කලම්ප-රාමු මානයන්.
අච්චුවේ දිග, පළල සහ උස.
උපරිම සැකසුම් ගැඹුර.
දන්නේ නම්, කෝනර් අරය සහ කෙටුම්පත් කෝණය.
අවශ්ය විනිවිදභාවය හෝ මීදුම පිරිවිතර.
ආරක්ෂිත ආවරණ අවශ්යතාවය.
අදාළ නම් ආහාර සම්බන්ධතා අවශ්යතාවය.
අදාළ නම් UV අවශ්යතාවය.
ඇසුරුමකට ප්රමාණය.
මුළු ඇණවුම් ප්රමාණය සහ වාර්ෂික පරිභෝජනය.
ඇසුරුම් සහ පැලට් අවශ්යතා.
ගමනාන්ත රට සහ වරාය.
සහතික කිරීම් සහ තාක්ෂණික ලියකියවිලි
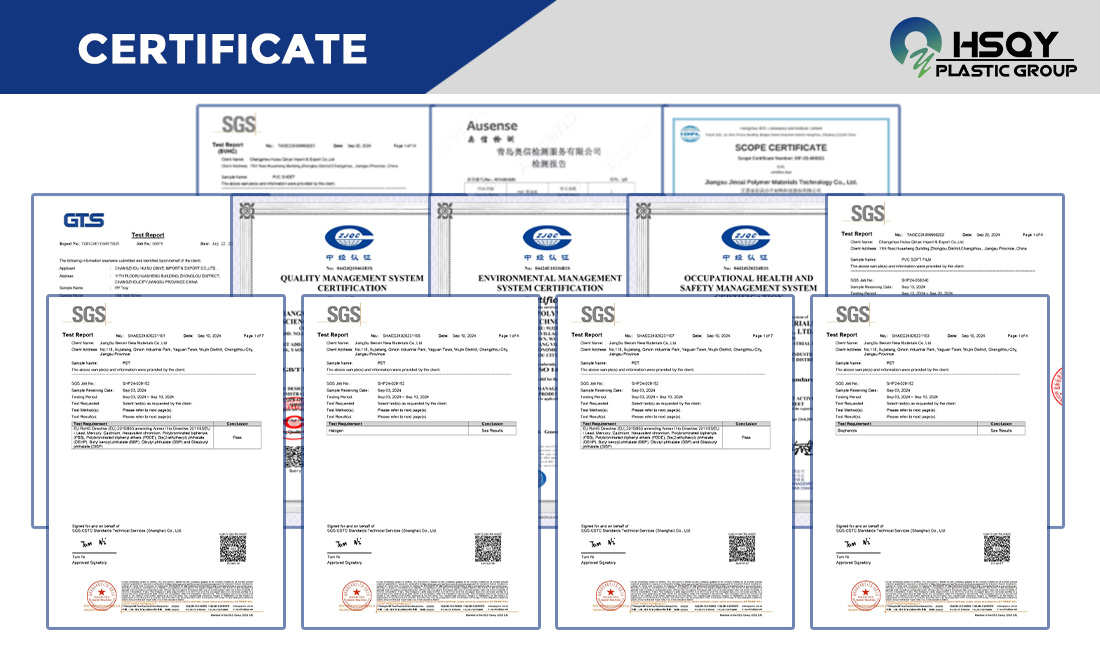
පහත සහතික රූපය මුල් නිෂ්පාදන පිටුවෙන් ලබාගෙන ඇත. නිශ්චිත ඇණවුමක් සඳහා එය මත විශ්වාසය තැබීමට පෙර, ගැනුම්කරුවන් වත්මන් ලේඛන අනුවාදය, වලංගුභාවය, නිකුත් කිරීමේ සංවිධානය සහ විෂය පථය තහවුරු කළ යුතුය.
සාමාන්ය තත්ත්ව කළමනාකරණ සහතිකයක් ආහාර-සම්බන්ධතා, වෛද්ය, UV, ගිනි-ප්රතිරෝධක හෝ වෙනත් යෙදුම්-නිශ්චිත කාර්ය සාධනය ස්වයංක්රීයව ඔප්පු නොකරයි. මෙම අවශ්යතා අදාළ වන විට නිශ්චිත PETG ශ්රේණිය සඳහා ලියකියවිලි ඉල්ලන්න.
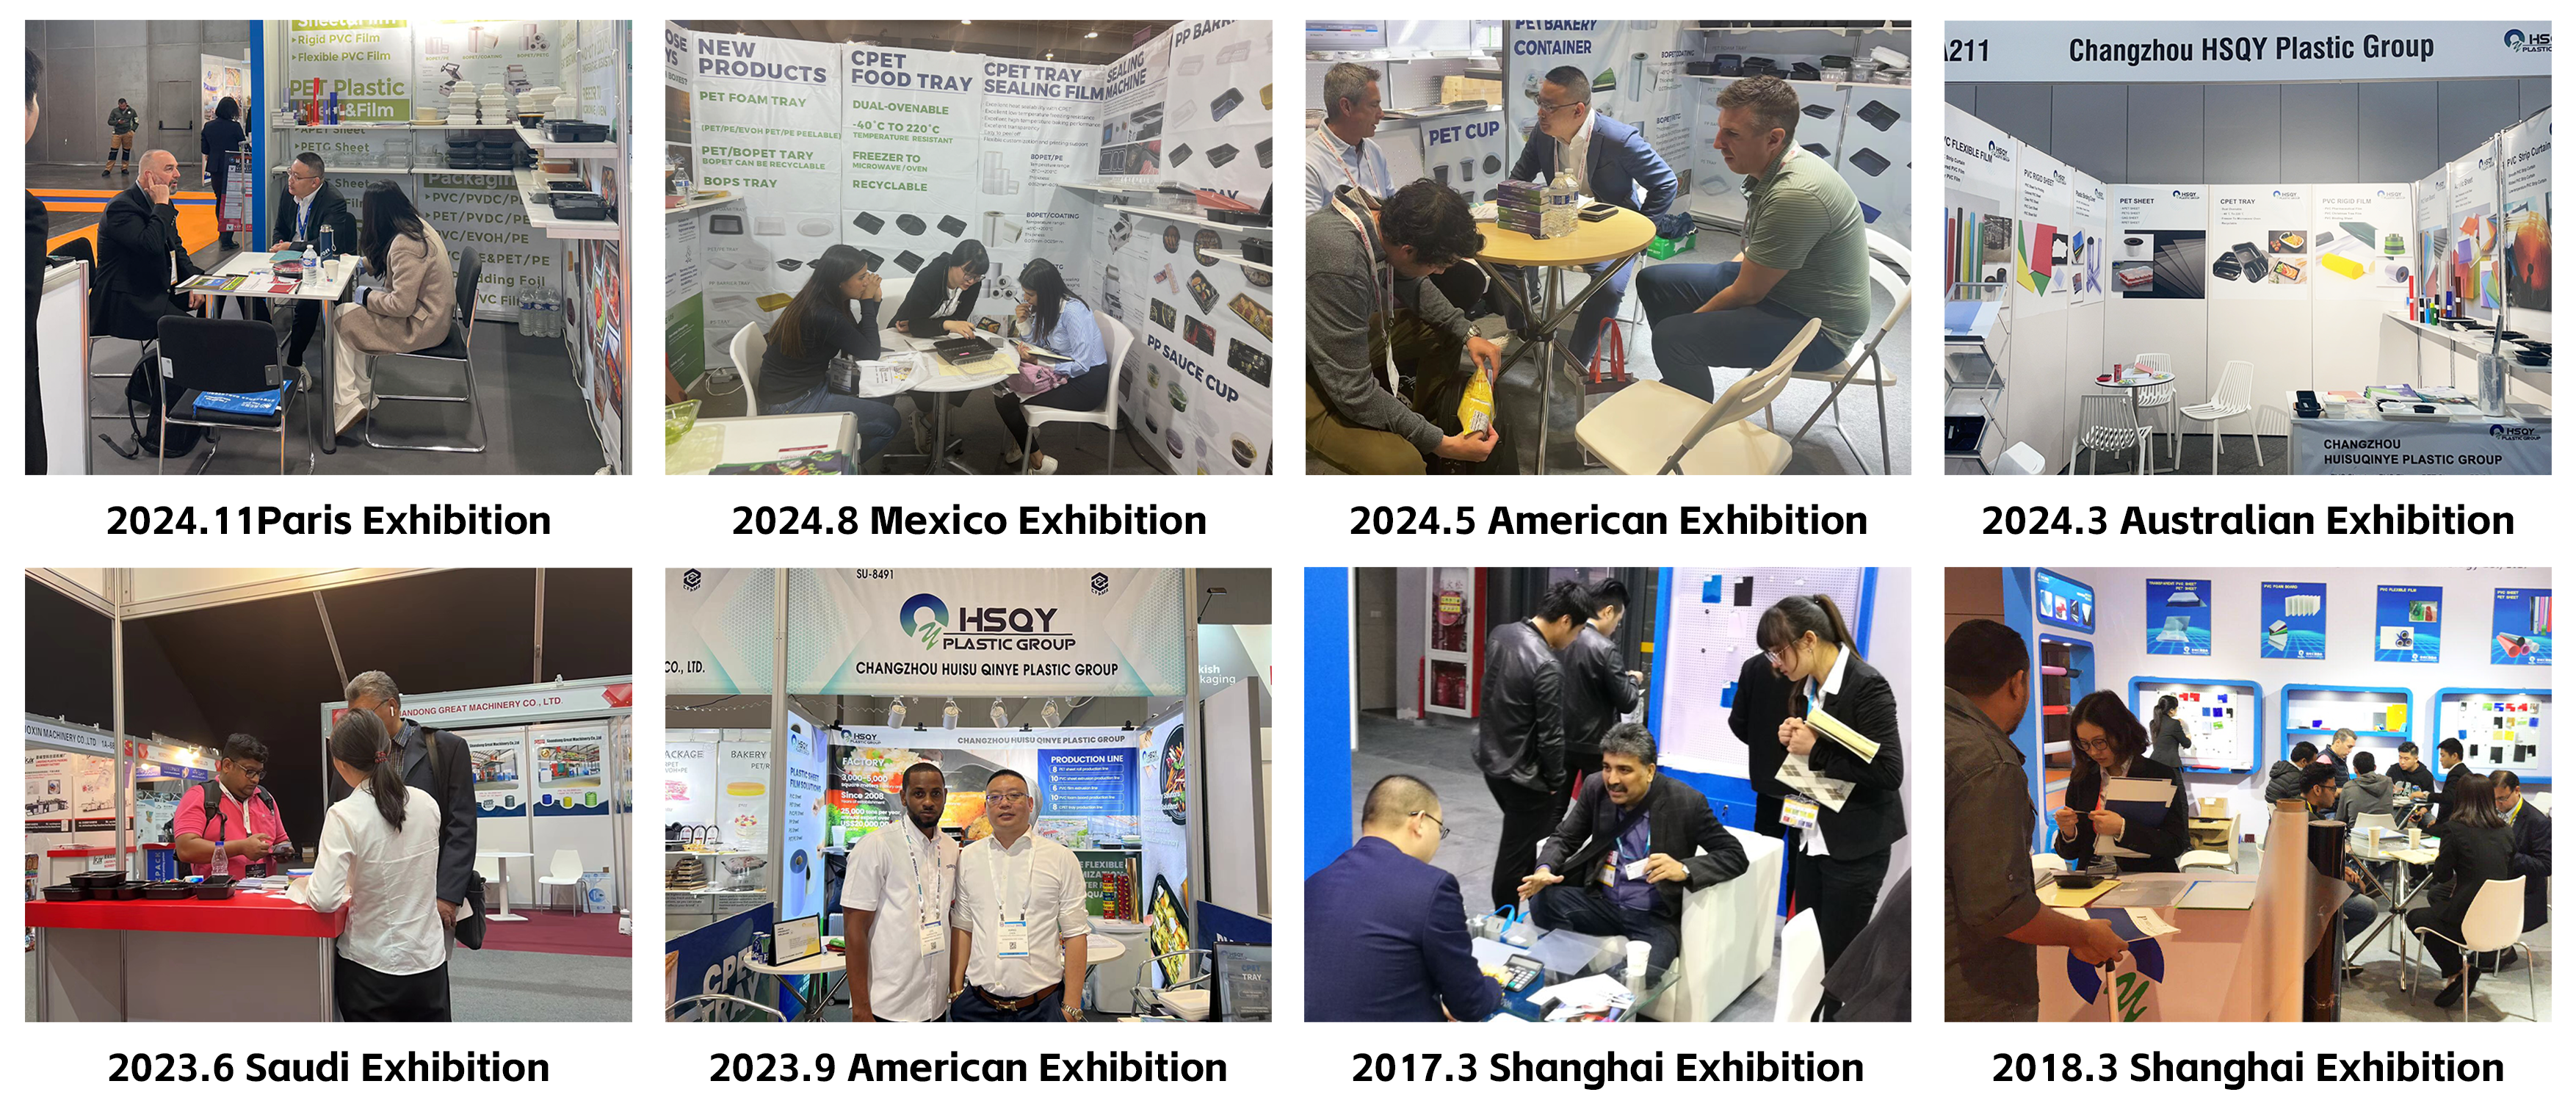
HSQY ප්ලාස්ටික් සමූහ ප්රදර්ශනය
මුල් ප්රදර්ශන කොලෙජ් තහඩු ද්රව්ය පහතින් තබා ඇත. බෙදාහරින්නන්, පරිවර්තක සහ නිෂ්පාදකයින් සමඟ PETG සැකසුම් ද්රව්ය සහ අභිරුචිකරණය කළ තහඩු ද්රව්ය ව්යාපෘති සාකච්ඡා කිරීම සඳහා HSQY ජාත්යන්තර ප්රදර්ශනවලට සහභාගී වේ.
PETG තහඩුව ඇසුරුම් කිරීම සහ බෙදා හැරීම

ඇසුරුම් PETG තහඩුව

PETG තහඩුව ඇසුරුම් අපනයනය කරන්න
සාම්පල ඇසුරුම් කිරීම: කුඩා PETG තහඩු ද්රව්ය ප්රමාණයේ ඇසුරුම් මානයන් අනුව PE බෑග් සහ කාඩ්බෝඩ් පෙට්ටිවල ඇසුරුම් කළ හැක.
තහඩු ඇසුරුම් කිරීම: වත්මන් නිෂ්පාදන මූලාශ්රය ඇසුරුමකට තත් 35 ක් යොමු කරයි. නිමි {[t88 තහඩු ද්රව්ය තහඩු ද්රව්ය මානයන් සහ ආරක්ෂිත ඇසුරුම් තීරණය කිරීමෙන් පසු අවසාන ප්රමාණය තහවුරු කළ යුතුය.
පැලට් ඇසුරුම් කිරීම: වත්මන් නිෂ්පාදන තොරතුරු යොමු කිරීම්, ප්ලයිවුඩ් පැලට් එකකට ආසන්න වශයෙන් කිලෝග්රෑම් 500-2000 ක් වන අතර, එය තහඩු ද්රව්ය මානයන් සහ නැව්ගත කිරීමේ අවශ්යතාවලට යටත් වේ.
බහාලුම් පැටවීම: වත්මන් මූලාශ්රය ටොන් 20 ක් පමණ සඳහන් කරයි. සැබෑ නීත්යානුකූල බර සහ තහඩු ද්රව්ය ප්රමාණය ඇසුරුම් නිර්මාණය, පැලට් බර සහ ගමනාන්ත සීමාවන් මත රඳා පවතී.
බෙදා හැරීමේ නියමයන්: FOB, CIF සහ EXW දැනට ලැයිස්තුගත කර ඇත.
යොමු කිරීමේ කාලය: තැන්පතු කිරීමෙන් දින 7-15 කට පමණ පසු සහ අවසාන පිරිවිතර තහවුරු කිරීමෙන් පසු, ප්රමාණය සහ නිෂ්පාදන කාලසටහන අනුව.
0.5mm PETG රික්තක සාදන පත්රය පිළිබඳ නිතර අසන ප්රශ්න
රික්තක සෑදීම සඳහා 0.5mm PETG සුදුසුද?
ඔව්. සුදුසු PETG ශ්රේණි රික්තක ආකාරයෙන් සැහැල්ලු විනිවිද පෙනෙන ඇසුරුම්, ආවරණ, අච්චු, මූලාකෘති කොටස් සහ අනෙකුත් සාදන ලද සංරචක බවට පත් කළ හැකිය. අවසාන යෝග්යතාවය රඳා පවතින්නේ සෑදීමේ ගැඹුර සහ නිමි බිත්ති අවශ්යතා මත ය.
මයික්රෝන වලින් 0.5mm PETG ක ඝනකම කොපමණද?
0.5mm මයික්රෝන 500 ට සමාන වේ.
ඩෙස්ක්ටොප් රික්තක සාදන යන්ත්ර සඳහා PETG තහඩු ද්රව්ය s කපා ගත හැකිද?
ඔව්. අභිරුචි කැපීම ඇගයීමට හැකි වන පරිදි නිශ්චිත කලම්ප-රාමු තහඩු ද්රව්ය මානයන්, ඝණකම, ඉවසීම සහ පැකට්ටුවකට අවශ්ය ප්රමාණය සපයන්න.
මෙය PETG Vaquform යන්ත්ර සමඟ අනුකූලද?
නිශ්චිත Vaquform යන්ත්ර ආකෘතිය, අවශ්ය තහඩු ද්රව්ය මානයන් සහ ආකෘතිකරණ අත්හදා බැලීම් භාවිතයෙන් අනුකූලතාව තහවුරු කළ යුතුය. PETG ඝණකමෙන් පමණක් අනුකූලතාව උපකල්පනය නොකරන්න. සුදුසු කැපුම් ප්රමාණය තහවුරු කළ හැකි වන පරිදි යන්ත්ර ආකෘතිය සමඟ HSQY අමතන්න.
PETG සඳහා පූර්ව වියළීම අවශ්යද?
බොහෝ PETG තාප සැකසුම් ශ්රේණි නිසි ලෙස ගබඩා කළ විට වෙනම පූර්ව වියළීමකින් තොරව සැකසිය හැක, නමුත් මෙය විශ්වීය නොවේ. හරියටම සපයන ලද PETG ශ්රේණිය සඳහා සැකසුම් උපදෙස් අනුගමනය කරන්න.
රික්තක ආකෘතිය PETG මා කුමන උෂ්ණත්වයක තිබිය යුතුද?
සැකසීමේ උෂ්ණත්වය PETG ශ්රේණිය, ඝණකම, තාපක වර්ගය, අච්චු ජ්යාමිතිය සහ යන්ත්ර චක්රය මත රඳා පවතී. එක් විශ්වීය උෂ්ණත්වයක් මත රඳා නොසිට ශ්රේණියට විශේෂිත සැකසුම් මාර්ගෝපදේශ සහ සැකසීමේ අත්හදා බැලීම් භාවිතා කරන්න.
ගැඹුරු ඇඳීම් සඳහා 0.5mm PETG භාවිතා කළ හැකිද?
එය බොහෝ හැඩතල සඳහා භාවිතා කළ හැකි නමුත්, ගැඹුරු ඇඳීම් සැලකිය යුතු බිත්ති තුනී කිරීමට හේතු වේ. ඉහළ නිමවූ බිත්ති ශක්තියක් අවශ්ය ගැඹුරු කොටස් සඳහා ඝන ආරම්භක තහඩු ද්රව්ය හෝ වෙනස් හැඩතල ගැන්වීමේ උපාය මාර්ගයක් අවශ්ය විය හැකිය.
PETG සෑදීමේදී වෙබ්බිං ඇතිවීමට හේතුව කුමක්ද?
අධික උණුසුම, සමීපව පිහිටා ඇති අච්චු ලක්ෂණ, දුර්වල අච්චු ජ්යාමිතිය, ප්රමාණවත් ද්රව්ය පාලනයක් නොමැතිකම හෝ නුසුදුසු හැඩගැස්වීමේ තත්වයන් මගින් වෙබ්බිං වලට බලපෑම් ඇති විය හැක. අත්හදා බැලීම් අතරතුර අච්චු පරතරය සහ තාපන පැතිකඩ ප්රශස්ත කළ යුතුය.
ආහාර අච්චු සඳහා PETG භාවිතා කළ හැකිද?
අදාළ දුම්මල සහ ලියකියවිලි ගමනාන්ත-වෙළඳපොළ අවශ්යතා සපුරාලන තැන විශේෂයෙන් සුදුසුකම් ලත් ආහාර-සම්බන්ධතා PETG ශ්රේණියක් භාවිතා කළ හැකිය. සෑම PETG ශ්රේණියක්ම සෘජු ආහාර සම්බන්ධතා සඳහා සුදුසු යැයි උපකල්පනය නොකරන්න.
PETG එළිමහනේ භාවිතා කළ හැකිද?
සම්මත PETG ස්වයංක්රීයව දිගු කාලීන එළිමහන් UV-ප්රතිරෝධී ද්රව්ය ලෙස නොසැලකිය යුතුය. එළිමහන් නිරාවරණය අවශ්ය වූ විට සුදුසු UV-ආරක්ෂිත ශ්රේණියක් භාවිතා කරන්න.
PETG කපා සිදුරු කළ හැකිද?
ඔව්. PETG සුදුසු මෙවලම් සහ සැකසුම් කොන්දේසි භාවිතා කරමින් කැපීම, ඩයි කැපීම, සිදුරු කිරීම, විදීම සහ මාර්ගගත කිරීම කළ හැකිය.
PETG ආරක්ෂිත පටලයකින් සැපයිය හැකිද?
තෝරාගත් පිරිවිතර සඳහා එක්-පාර්ශ්වික හෝ ද්වි-පාර්ශ්වික ආරක්ෂිත ආවරණ සාකච්ඡා කළ හැකිය. රික්තය සෑදීමට පෙර ආවරණ ඉවත් කළ යුතුද යන්න තහවුරු කරන්න.
එක් ඇසුරුමක තහඩු ද්රව්ය s 35 ක් සපයා තිබේද?
වත්මන් නිෂ්පාදන මූලාශ්රය ඇසුරුමකට තහඩු ද්රව්ය s යොමු කරයි. මිල ගණන් ඉල්ලා සිටින විට නිමි තහඩු ද්රව්ය මානයන්, ඝණකම සහ ඇසුරුම් ප්රමාණය තහවුරු කරන්න, මන්ද අභිරුචි-කැපුම් පිරිවිතරයන්ට විවිධ ඇසුරුම් ප්රමාණ භාවිතා කළ හැකිය.
PETG තහඩු ද්රව්ය සඳහා MOQ යනු කුමක්ද?
වත්මන් නිෂ්පාදන තොරතුරු ආසන්න වශයෙන් 1000kg ක MOQ ලැයිස්තුගත කරයි. අභිරුචි ප්රමාණ, වර්ණ, විශේෂිත ශ්රේණි සහ ඇසුරුම් වින්යාසයන් සඳහා විවිධ අවශ්යතා තිබිය හැකිය.
උපුටා දැක්වීමක් සඳහා අවශ්ය තොරතුරු මොනවාද?
ඝණකම, කැපුම්- තහඩු ද්රව්ය මානයන්, රික්ත-පෙර ආකෘතිය, අච්චු මානයන්, සෑදීමේ ගැඹුර, දෘශ්ය අවශ්යතාවය, ආරක්ෂිත ආවරණ, ඇසුරුමකට ප්රමාණය, මුළු ප්රමාණය සහ ගමනාන්ත රට සපයන්න.
රික්තක සැකසීම සඳහා HSQY PETG තහඩුව තෝරා ගන්නේ ඇයි?
HSQY රික්තක සැකසීම, තාප සැකසීම, ඇසුරුම්කරණය, සංදර්ශක, මූලාකෘති සහ කාර්මික පරිවර්තන යෙදුම් සඳහා පැහැදිලි PETG තහඩු ද්රව්ය s සහ රෝල් සපයයි.
පාරිභෝගිකයාගේ රික්තක-සාදන යන්ත්රය සහ නිමි-කොටස් සැලසුම අනුව අභිරුචි ඝණකම, රෝල් පළල, පැතලි- තහඩු ද්රව්ය ප්රමාණ සහ කැපුම් තහඩු ද්රව්ය සාකච්ඡා කළ හැකිය.
ඩෙස්ක්ටොප් රික්තක-සාදන ව්යාපෘති සඳහා, අච්චු ඇඳීම සමඟ යන්ත්ර ආකෘතිය සහ අවශ්ය තහඩු ද්රව්ය මානයන් යවන්න. එවිට HSQY හට සත්ය සැකසුම් ක්රියාවලියට සාපේක්ෂව තහඩු ද්රව්ය ප්රමාණය, ආරම්භක ඝණකම, ඇසුරුම් ප්රමාණය සහ ද්රව්ය ශ්රේණිය ඇගයීමට හැකිය.


 PETG චිත්රපට දත්ත පත්රිකාව බාගන්න